 EN

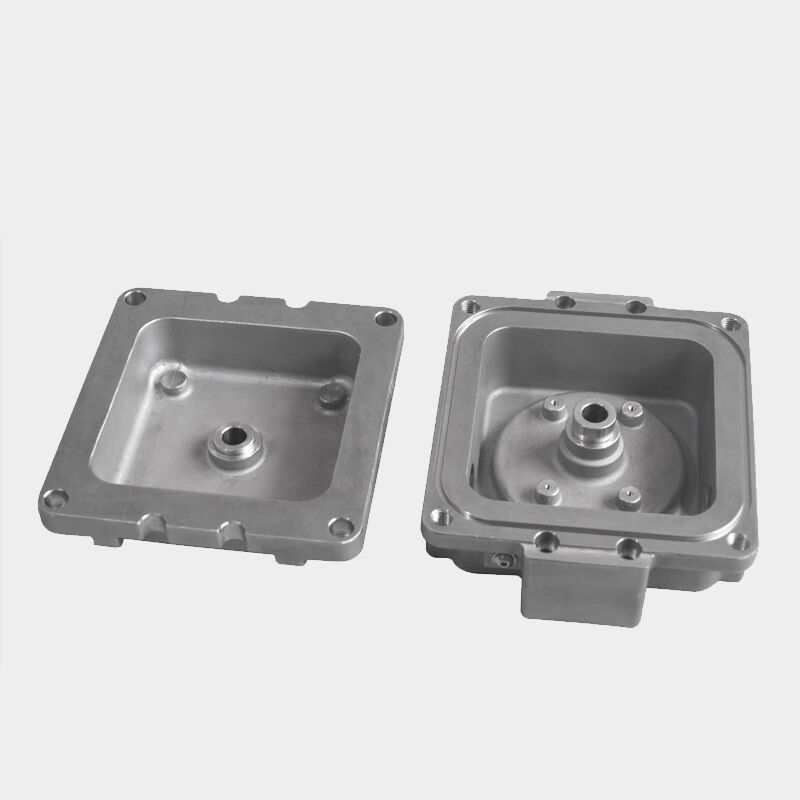
في المشهد الصناعي المترابط اليوم، يُشكِّل استيراد المكونات المعدنية المعقدة عبر الحدود الدولية تحديًّا جسيمًا من حيث الجودة. ويجب على المصنِّع أن يتنقَّل عبر شبكة معقَّدة تشمل سلسلة توريد المواد الأولية، وضوابط الإنتاج متعددة المراحل، والمتغيرات اللوجستية، والتسامحات الخاصة بكل عميل — وكل ذلك مع الحفاظ على الاتساق البُعدي والمعدني الذي تتطلبه القطاعات عالية الأداء. وسؤال كيفية تحقيق اتساق الجودة فعليًّا عبر سلاسل التوريد العالمية ليس سؤالاً أكاديميًّا بحتًا؛ بل له آثارٌ مباشرةٌ على هامش السلامة في قطاع الطيران، وعلى موثوقية أنظمة الطاقة، وعلى سلامة الأجهزة الطبية.
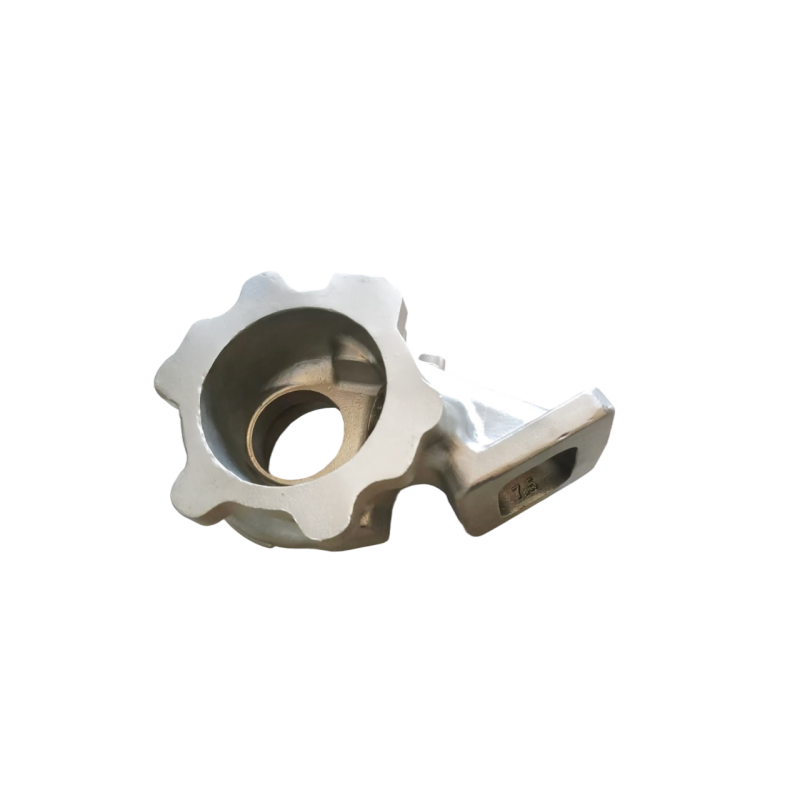
يتطلب فهم هذه العملية النظر إلى ما وراء أرضية الورشة الصبّية. ويُدمج مصنعٌ قادرٌ على صبّ الاستثمارات الدقيق في جودة كل مرحلة — بدءًا من اختيار السبيكة وتصنيع نموذج الشمع، ومرورًا ببناء الغلاف السيراميكي والصب المُتحكَّم فيه، ووصولًا إلى التشطيب بعد الصب والتفتيش النهائي. وعندما تدعم هذه التخصصات وثائق عملية قوية، وشبكات مورِّدين مؤهلين، وشهادات معترف بها دوليًّا، تصبح الجودة المستمرة نتيجةً قابلة للتكرار بدل أن تكون حادثةً يُرجى حدوثها. وتتناول هذه المقالة الآليات المحددة التي تمكن المصنِّع من تسليم مكوناتٍ موثوقةٍ ومطابقةٍ للمواصفات إلى المشترين العالميين.
أساس الجودة: توحيد العمليات والتوثيق الهندسي
لماذا تُعد العمليات الموثَّقة شرطًا لا يمكن التنازل عنه في العمليات العالمية
إن الشركة المصنِّعة التي تعمل على نطاق عالمي لا يمكنها الاعتماد على المعرفة الضمنية أو الخبرة التقليدية. ويجب توثيق كل خطوة حاسمة في العمليات بتعليمات عمل مفصَّلة، ومواصفات المواد، وخطط التحكم التي يمكن تنفيذها بشكلٍ متسقٍ بغض النظر عن العامل أو النوبة التشغيلية. وتشكِّل هذه الانضباطية في التوثيق حجر الزاوية في ضمان الجودة عبر الحدود، مما يكفل أن تتوافق قطعة الصب المُنتجة لعميل أوروبي في قطاع الطيران والفضاء مع نفس المعايير المطبَّقة على القطعة المُرسلة إلى مشغل نفطي وغازي في أمريكا الشمالية.
تغطي توحيد العمليات في الصب بالشمع معايير حقن الشمع، ونطاقات لزوجة الملاط السيراميكي، وتسلسلات تطبيق الحبيبات، وملفات درجات حرارة إزالة الشمع، والتحكم في دورة الاحتراق. ويحمل كل معلمة نطاق تسامح محدد مستمد من بيانات القدرة العملية التاريخية. وعند حدوث أي انحرافات، تتيح إجراءات التصحيح الموثَّقة لفرق الهندسة الاستجابة بطريقة منهجية بدلًا من الاستجابة العشوائية، مما يحافظ على سلامة دفعة الإنتاج ويقلل من خطر وصول أجزاء غير مطابقة إلى العميل.
بالنسبة لمشاركَي سلسلة التوريد العالمية، فإن إمكانية الوصول إلى هذه الوثائق عبر بوابات المورِّدين المنظمة أو أنظمة إدارة الجودة تُحقِّق الشفافية. ويمكن للعملاء مراجعة معايير العمليات عن بُعد، والتحقق من اتباع الإجراءات المعتمدة، وطلب سجلات إمكانية التتبع دون الحاجة إلى التواجد فعليًّا في مصنع التصنيع. ويُميِّز هذا المستوى من الانفتاح مصنِّع الصب الدقيق الناضج عن مسبوكات السلع الأساسية.
التحكم في تغييرات الهندسة عبر المناطق الزمنية والعملاء
إن إدارة التغييرات الهندسية تُعَدُّ واحدةً من أكبر التحديات المتعلقة بالجودة التي تُهمَل تقديرها في سلاسل التوريد العالمية. فغالبًا ما تخدم هذه المورِّدون عملاءً في قطاعات صناعية وجغرافية متعددة، ولكلٍّ منها دورات مراجعة خاصة به، وسير أعمال موافقة مختلفة، ومتطلبات تفتيش للعينة الأولى. وبغياب نظام منضبط لإدارة التغييرات، قد يؤدي تحديث تصميمي معتمد في إحدى المناطق إلى حدوث عدم انسجام مع الأجزاء المُنتَجة وفقًا لمراجعة أقدم في أماكن أخرى.
تُطبِّق الشركات المصنِّعة الرائدة أنظمة رسمية للتحكم في تغييرات الهندسة، والتي تربط أرقام الأجزاء بمستويات المراجعة المحددة وحالات الأدوات والمعايير العملية المعتمدة. ويتم التحقق من صحة التغييرات من خلال الفحص البُعدي، والاختبارات المعدنية، والموافقة الخطية من العميل قبل إدخالها في تدفق الإنتاج. ويمنع هذا التعديلات غير المصرح بها من التأثير سريًّا على الخصائص الأداء للقالب المسبوك — وهي وسيلة حماية بالغة الأهمية خصوصًا في القطاعات التي يترتب على فشل المكونات عواقب جسيمة.
إن دمج برنامج إدارة دورة حياة المنتج مع نظام تخطيط الإنتاج يعزز هذه السيطرة بشكلٍ أكبر. وعندما يقوم الموردون من هذا النوع بمزامنة بيانات الهندسة مع تنفيذ العمليات على خط الإنتاج في الوقت الفعلي، فإن احتمال وصول عدم التطابق في المراجعة إلى مكوّنٍ جاهزٍ ينخفض انخفاضًا حادًّا، حتى عبر المرافق الواقعة في دول مختلفة.
إمكانية تتبع المواد الخام وأهلية السبيكة
بناء سلسلة مواد قابلة للتتبع من السبيكة إلى الفحص
سلامة المواد هي نقطة البداية لكل نتيجة جودة في الصب الدقيق بالشمع المفقود. ويُجري مصنعو الصب الدقيق بالشمع المفقود الموثوقون تحكّمًا دقيقًا في مصدر السبائك، حيث يشترطون تقارير اختبار المواد المعتمدة من الموردين المؤهلين، ويتحققون بشكل مستقل من التركيب الكيميائي عبر تحليل طيفي داخلي قبل صب أي دفعة حرارية. وتضمن هذه الممارسة أن تفي سبائك النيكل فائقة المتانة، والفولاذ المقاوم للصدأ، وسبائك التيتانيوم، وغيرها من المواد الخاصة بالمتطلبات الكيميائية المحددة في المواصفات القياسية الخاصة بالعملاء والصناعات.
وتكتسب إمكانية تتبع الدفعات أهميةً مماثلةً. ويُخصص لكل دفعة من المواد الخام الداخلة رقم حراري فريد يرافق القطعة المسبوكة خلال كل خطوة لاحقة من خطوات العملية — مثل حقن الشمع، وبناء القالب، والصب، والمعالجة الحرارية، والتفتيش النهائي. وتسمح سلسلة الحيازة هذه للمصانع بإعادة بناء السجل الكامل لتاريخ إنتاج أي مكوّن، وفي حال اكتشاف عدم مطابقة في المادة، يمكن تحديد جميع الأجزاء المتأثرة ومعزلها بسرعة قبل وصولها إلى العميل.
في سياقات سلسلة التوريد العالمية، تُعتبر هذه القابلية للتتبع غالبًا شرطًا عقديًّا. فعملاء قطاع الطيران والفضاء العاملون وفقًا لـ AS9100 أو نادكاب اللوائح التنظيمية، ومصنّعو الأجهزة الطبية الخاضعون لمعيار ISO 13485، ومشترو قطاع الطاقة الخاضعون لمواصفات API، يشترطون جميعهم وجود قابلية موثَّقة لتتبُّع المواد كشرطٍ من شروط التوريد. أما المنشآت التي تتعامل مع هذه القابلية للتتبع باعتبارها تخصصًا تشغيليًّا جوهريًّا بدلًا من كونها مجرد بند روتيني للامتثال، فإنها تكتسب ميزة تنافسية ذات معنى.
برامج مؤهلات السبائك ودورها في ضمان الاتساق
وبالإضافة إلى الفحص عند الاستلام، يجب على المصنّع أن يؤهل عمليات الصب الخاصة به لكل نظام سبائك يستخدمه في الإنتاج. ويتم أهلية السبيكة عبر إجراء صب تجريبي خاضع للرقابة، وتقييم الخصائص الميكانيكية باستخدام الاختبارات الشدّية واختبارات التأثير، وتقييم سلامة البنية المجهرية عبر الفحص الإشعاعي والفحص المعدني المجهرى، ومقارنة النتائج بالمواصفة المادية المعمول بها. ولا يمكن للمصنّع أن يدّعي امتلاكه القدرة العملية على التعامل مع تلك السبيكة إلا بعد الانتهاء الكامل من أعمال الأهلية هذه.
تحديث التأهيل المنتظم يحافظ على تحديث قاعدة بيانات العمليات، لا سيما عند تغيُّر مصادر المواد الخام أو ترقية معدات الإنتاج. وهذه الممارسة المستمرة هي ما يمكن المصنِّع من ضمان أن الأجزاء المُنتَجة اليوم ستتطابق في خصائصها مع أجزاء أُنتِجت قبل اثني عشر شهرًا — وهي متطلَّبٌ للاتساق غالبًا ما يُضمن في اتفاقيات المورِّدين المعتمدين من قِبل العملاء من شركات التصنيع الأصلية العالمية.
تقنية القالب السيراميكي والدقة في التكرار الأبعادي
بناء القالب كخطوة حرجة للتحكم في الأبعاد
الغلاف السيراميكي هو القالب الذي يمنح الصب الاستثماري شكله النهائي، ونوعية هذا الغلاف تحدد بشكل مباشر الدقة الأبعادية ونعومة سطح الجزء النهائي. وتستثمر المرافق موارد كبيرة في التحكم في تركيب ملاط الغلاف، وتسلسل عمليات الغمر، وظروف التجفيف، وسمك الطبقة الداعمة. وهذه المتغيرات مجتمعةً تحدد مدى دقة نسخ المادة السيراميكية لهندسة النموذج الشمعي، ومدى مقاومتها للتشوُّه أثناء دورة الصب ذات درجة الحرارة العالية.
تتم إدارة ضوابط البيئة داخل غرفة القشرة — مثل درجة الحرارة والرطوبة وتدفق الهواء — بدقةٍ بالغة، لأن خصائص الملاط السيراميكي حساسةٌ للغاية للظروف المحيطة. وتضمن أنظمة خلط الملاط الآلية، المزودة برصد لزوجته، سلوكًا متسقًا في عملية الطلاء بالغمر من دفعةٍ إلى أخرى. وتكتسب هذه الضوابط أهميةً خاصةً عند تشغيل الشركة لعمليات إنتاج عالية الحجم لعملائها العالميين، الذين يشترطون تحديدات دقيقة جدًّا للأبعاد في ميزات مثل أشكال الأجنحة الهوائية ومواقع الثقوب التبريدية وهندسة أسطح الاتصال المتقابلة.
يوفّر تطبيق مراقبة العمليات الإحصائية على قياسات سماكة الغلاف وأوقات التجفيف وقوة الغلاف الأخضر رؤيةً فوريةً للشركة المصنِّعة حول جودة الغلاف حتى قبل بدء عملية الصب. ويقلل هذا النهج الاستباقي من معدلات الهدر ويمنع تسليم القطع المسبوكة الخارجة عن التحملات المسموح بها للعملاء، وهي عاملٌ رئيسيٌ في تكاليف العلاقات ضمن سلاسل التوريد العالمية.
استثمار الأدوات والدقة في نماذج الشمع
يبدأ الاتساق البُعدي في الصب بالاستثمار من نموذج الشمع، الذي يُنتج بدوره باستخدام أدوات حقن مصنوعة بدقةٍ عالية. وتُطبِّق المرافق بروتوكولات صارمة لأهلية الأدوات تُحدِّد الأساس البُعدي لكل أداة جديدة. كما يتم توثيق معايير الحقن — ومنها درجة حرارة الشمع وضغط الحقن وزمن التثبيت — والتحكم فيها لتقليل التباين بين النماذج قدر الإمكان.
وتضمن جداول صيانة الأدوات اكتشاف أي أداة مستهلكة أو تالفة وإصلاحها قبل أن تؤثر سلبًا على جودة النموذج. أما بالنسبة للعملاء العالميين، فإن اتفاقيات حفظ الأدوات وتخزينها تحدد رسميًّا مَن يملك هذه الأدوات وأين تُخزن وما هي التزامات الصانع المتعلقة بصيانتها. ويحمي هذا الإطار التنظيمي استثمار العميل ويضمن أن الأدوات البديلة التي تُنتَج في المستقبل ستتطابق مع المعيار البُعدي المعتمد.
تكنولوجيا الفحص والشهادات المعترف بها عالميًّا
قدرات متقدمة في علم القياس والاختبارات غير التدميرية
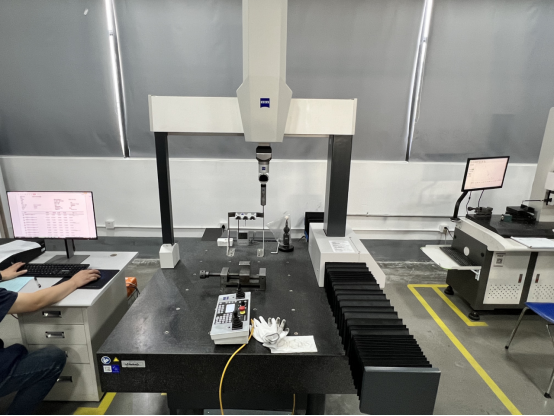
يجب أن تمتلك هذه المورِّدون الذين يخدمون الأسواق العالمية قدرات فحصٍ تتماشى مع تعقيد ودقة الأجزاء التي يتم إنتاجها. وتوفِّر أجهزة القياس الإحداثي، والمُقارنات البصرية، وأنظمة الفحص بالليزر، والتصوير المقطعي المحوسب، التحقق البُعدي الشامل لهندسة الصب المعقدة. وتتم معايرة هذه الأجهزة وفقًا للمعايير الوطنية والدولية، مما يضمن أن تكون نتائج القياس قابلة للإسناد القانوني ومُعترفًا بها بشكل متبادل عبر الحدود.
تلعب الاختبارات غير التدميرية دورًا مهمًّا لا يقل عن ذلك. ويُظهر الفحص الشعاعي وجود مسامية الانكماش الداخلية، والشوائب، والتشققات التي لا يمكن رؤيتها بالفحص السطحي. أما فحص المادة المُنفِّذة الفلورية فيكشف عن التشققات السطحية الدقيقة في السبائك غير المغناطيسية. ويعمل الفحص فوق الصوتي على تحديد العيوب الموجودة تحت السطح في الأجزاء الإنشائية الحرجة. وللمورِّدين من هذا النوع، فإن امتلاك هذه القدرات داخليًّا يقلل من التأخير ومخاطر التعامل المرتبطة بتفويض الاختبارات غير التدميرية إلى أطراف خارجية، كما يمكِّنهم أيضًا من الاستجابة بشكل أسرع لاستفسارات العملاء المتعلقة بالجودة.
إن الاستخدام المنظَّم لتقارير فحص القطعة الأولى، والتي توثِّق كل خاصية من خصائص القطعة الجديدة أو المُعدَّلة وفق الرسم الهندسي، يوفِّر للعملاء العالميين صورةً شاملةً عن الأبعاد والمواد قبل بدء الإنتاج المتسلسل. وهذه الاستثمارات الأولية في عملية التحقق تقلل بشكل كبير من خطر استلام أجزاء إنتاجية غير مطابقة بعد وضع طلبات كبيرة الحجم.
الشهادات الدولية كمؤشرات على الجودة
شهادات مثل ISO 9001 , AS9100 , IATF 16949 و نادكاب ليست مجرد لوحات معلَّقة على الحائط — بل تمثِّل أدلةً مُراجَعةً بشكل مستقلٍّ على أن المنشأة قد أدرجت ممارسات إدارة الجودة في هيكلها المؤسسي عبر عملياتها كافة. ويُركِّز كل معيارٍ منها على مخاطر محددةٍ ذات صلة بالصناعة المستهدفة: إذ يركِّز معيار AS9100 على إدارة التكوين والتخفيف من المخاطر في قطاع الطيران والفضاء، بينما يركِّز معيار IATF 16949 على ضبط العمليات باستخدام الأساليب الإحصائية ومنع العيوب في قطاع السيارات، أما نادكاب فيغطي اعتماد العمليات الخاصة المتعلقة بالمعالجة الحرارية، والفحص غير المدمر (NDT)، والمعالجة الكيميائية.
بالنسبة لمديري سلسلة التوريد العالمية الذين يقومون بتقييم مثل هذه المورِّدين، فإن هذه الشهادات تؤدي دور مرشح مبدئي. فهي تشير إلى أن عمليات الشركة المصنِّعة قد خضعت لتدقيق دقيق من قِبل جهات خارجية، وأن أنظمة اتخاذ الإجراءات التصحيحية موجودةٌ لمعالجة أوجه القصور المُحدَّدة. كما أن الحفاظ على عدة شهادات في وقتٍ واحدٍ يدلُّ على النضج التنظيمي اللازم للحفاظ على جودةٍ متسقةٍ تلبّي متطلبات العملاء المتنوعة دون التنازل عن مجموعةٍ من المعايير لتلبية مجموعةٍ أخرى.
تكامل سلسلة التوريد وممارسات التواصل مع العملاء
التخطيط التعاوني ووضوح الطلب
يتطلب ضمان الجودة المتسقة عبر سلسلة التوريد العالمية أكثر من التصنيع الممتاز — بل يتطلب أيضًا تواصلًا شفافًا والتخطيط التعاوني بين مُصنِّع الصب الدقيق بالاستثمار وعملائه. وتتيح جداول التسليم الطويلة الأجل، وحجز السعات الإنتاجية، والاطلاع المبكر على تقلبات الطلب للمُصنِّع التخطيط لشراء المواد، وإعداد القوالب، وترتيب عمليات الإنتاج دون اللجوء إلى الاختصارات التي غالبًا ما تؤدي إلى التنازل عن معايير الجودة تحت الضغط الزمني.
تصبح المرافق التي تشارك بنشاطٍ في اجتماعات تخطيط سلسلة التوريد مع العملاء — من خلال توفير بيانات استغلال الطاقة الإنتاجية، وتحديثات أوقات التسليم، وتوقعات توافر المواد — شريكًا حقيقيًّا في سلسلة التوريد بدلًا من كونها مورِّدًا تعامليًّا فقط. ويؤدي هذا الاندماج إلى خفض احتمال اللجوء إلى تشغيل إنتاجي طارئ، الذي يُعَدُّ عامل خطر معروفًا يؤدي إلى انحرافات في العمليات أو الاكتفاء بإجراءات فحص مبسطة.
لقد جعلت منصات سلسلة التوريد الرقمية هذا التعاون أكثر سهولةً. وتتيح أنظمة تتبع الطلبات في الوقت الفعلي، وتسليم شهادات المطابقة إلكترونيًّا، والإشعارات الآلية بشأن حالات عدم المطابقة للعملاء العالميين الرؤية اللازمة لإدارة المخزون وتخطيط الإنتاج بثقة، بغضّ النظر عن البُعد الجغرافي بين منشأتهم ومسبك شركة الصب الدقيق بالاستثمار.
معالجة حالات عدم المطابقة والتحسين المستمر عبر الحدود
لا توجد عملية تصنيع خالية تمامًا من حالات عدم المطابقة، لكن طريقة استجابة المورِّدين لمثل هذه الحالات هي ما يُميِّز المورِّد عالمي المستوى عن المورِّد العادي. وتضمن عمليات التصحيح الرسمية مثل منهجية «الثمانية أبعاد» (8D) أو إجراءات اتخاذ الإجراءات التصحيحية والوقائية (CAPA) أنَّ شكاوى العملاء تُحقَّق فيها بدقةٍ للوصول إلى الأسباب الجذرية، وأنَّ إجراءات الحصر تُطبَّق فورًا، وأنَّ الإجراءات التصحيحية طويلة الأمد تعالج نقاط الضعف النظامية الكامنة بدلًا من معالجة الأعراض السطحية فقط.
في علاقات سلسلة التوريد العالمية، يؤثِّر سرعة وجودة استجابات الإجراءات التصحيحية تأثيرًا مباشرًا في ثقة العملاء. فالمرافق التي تقدِّم تقرير «الثمانية أبعاد» (8D) موثَّقًا جيدًا ضمن الإطار الزمني المتفق عليه، وتُكمل التحقق من فعالية الإجراءات التصحيحية، وتحديث خطط التحكم وتعليمات العمل، فإنها بذلك تُظهر أنَّ إدارة الجودة متجذِّرة في ثقافتها التنظيمية، وليس مجرد إجراءٍ تُنفَّذ لأغراض التدقيق فقط.
تُولِّد برامج التحسين المستمر، بما في ذلك مراقبة الاتجاهات في التحكم الإحصائي في العمليات، وتحليل العوائد، ومشاريع خفض الهدر، مكاسب مستمرة في قدرة العمليات التي تسمح للمصانع بتضييق التحملات البعدية تدريجيًّا وتقليل معدلات العيوب المُبلَّغ عنها من العملاء مع مرور الوقت. وهذه المسار التصاعدي للتحسين هو بالضبط ما يبحث عنه عملاء شركات تصنيع المعدات الأصلية (OEM) العالمية عند اختيار المورِّدين والاحتفاظ بهم لتوريد مكوناتها في أكثر التطبيقات طلبًا.
هل تبحث عن شريكٍ موثوقٍ في مجال الصب الدقيق بالاستثمار؟
تمتلك مرافقنا شهادات معياريَّتي IATF وISO 9001، مما يضمن أن المكونات المُنتَجة تتوافق بدقة مع المواصفات المطلوبة لسلاسل التوريد العالمية. اتصل بفريق هندستنا اليوم أو قدِّم طلب اقتباس لمشروعك القادم. .
الأسئلة الشائعة
أي القطاعات الصناعية تستفيد أكثر من التعاون مع هذه المرافق؟
تستفيد الصناعات التي تفرض متطلبات صارمة فيما يخص المواد والأبعاد أكثر ما يمكن من المنشآت. وتشمل هذه الصناعات قطاع الطيران والفضاء، حيث تتطلب شفرات التوربينات والمكونات الإنشائية تحكّمًا دقيقًا في السبائك وهندسةً معقدةً؛ وقطاع النفط والغاز، الذي تواجه مكوناته المستخدمة في أعماق الآبار والصمامات ضغوطًا شديدةً وبيئاتٍ مسببةً للتآكل؛ وقطاع الأجهزة الطبية، الذي تكتسب فيه التوافق الحيوي ونوعية التشطيب السطحي أهميةً بالغةً؛ وقطاع توليد الطاقة الصناعي، الذي يجب أن تحتفظ مكوناته المصنوعة من السبائك الفائقة بكفاءتها تحت ظروف التغيرات الحرارية المتكررة المستمرة. وتُعد عملية الصب الاستثماري مناسبةً بشكل خاصٍ لهذه القطاعات لأنها تتيح إنتاج أجزاء قريبة جدًا من الشكل النهائي (Near-net-shape) من سبائك يصعب تشغيلها آليًّا مع أقل هدرٍ ممكنٍ في المواد.
كيف تضمن المنشآت الجودة عند استيراد المواد من الأسواق العالمية؟
تضمن المرافق جودة المواد من خلال مزيج من مؤهلات الموردين المعتمدين، وبروتوكولات فحص المواد الداخلة، والتحقق الطيفي المستقل من كل دفعة سبائك قبل دخولها مرحلة الإنتاج. وتُراجع تقارير الاختبارات المعتمدة للمواد مقابل المواصفات الواجب تطبيقها، ويتم عزل أي مواد لا تجتاز فحص الدخول وإعادتها. وترتبط أنظمة التتبع القائمة على أرقام الدفعات بكل قطعة صبٍّ نهائية بدفعتها الأصلية من المواد الخام، مما يمكّن من اتخاذ إجراءات الاسترجاع والاحتواء السريعة في حال تم تحديد مشكلة تتعلق بالمواد بعد الإنتاج.
ما الشهادات التي ينبغي أن يبحث عنها المشتري العالمي عند اختيار المرافق؟
يجب أن يُعطي المشترون العالميون الأولوية للشهادات التي تتماشى مع متطلبات صناعتهم المحددة. AS9100 هي المعيار المعتمد لاعتماد سلسلة التوريد في قطاع الطيران والفضاء، وتشير إلى الامتثال لمتطلبات صارمة تتعلق بإدارة التكوين وتقليل المخاطر. أما معيار ISO 9001 فيوفّر إطار إدارة جودة أساسي ينطبق على جميع القطاعات الصناعية. نادكاب الاعتماد يدل على مؤهلية المستوى التشغيلي للعمليات الخاصة مثل الفحص غير المدمر (NDT) والمعالجة الحرارية والمعالجة الكيميائية. أما معيار IATF 16949فهو معيار ذو صلة بسلاسل توريد قطاع السيارات. كما أن امتلاك المرافق لعدة شهادات نشطة يدل على الانضباط التشغيلي اللازم للحفاظ على إدارة الجودة عبر بيئات عمل العملاء المتنوعة.
كيف تُدار المنشآت اتساق الجودة عبر ورديات إنتاج متعددة أو منشآت مختلفة؟
يتم تحقيق الاتساق عبر الورديات والمرافق من خلال تعليمات العمل الموحَّدة، وضوابط المعايير العملية الآلية، وبروتوكولات تسليم المهام بين الورديات، والتدقيق الداخلي الدوري. وتستخدم المرافق مخططات التحكم الإحصائي في العمليات لمراقبة المؤشرات العملية الرئيسية في الوقت الفعلي، بحيث يتم اكتشاف أي انحرافات وإصلاحها قبل أن تؤدي إلى إنتاج أجزاء غير مطابقة للمواصفات. كما تضمن نظم إدارة الجودة المشتركة بين المرافق أن تكون وثائق الهندسة، وقوائم المورِّدين المعتمدين، وقواعد بيانات الإجراءات التصحيحية مُزامَنةً، وبالتالي ينطبق نفس معايير الجودة بغض النظر عن الموقع أو الفريق المسؤول عن إنتاج القطعة المسبوكة.