 EN

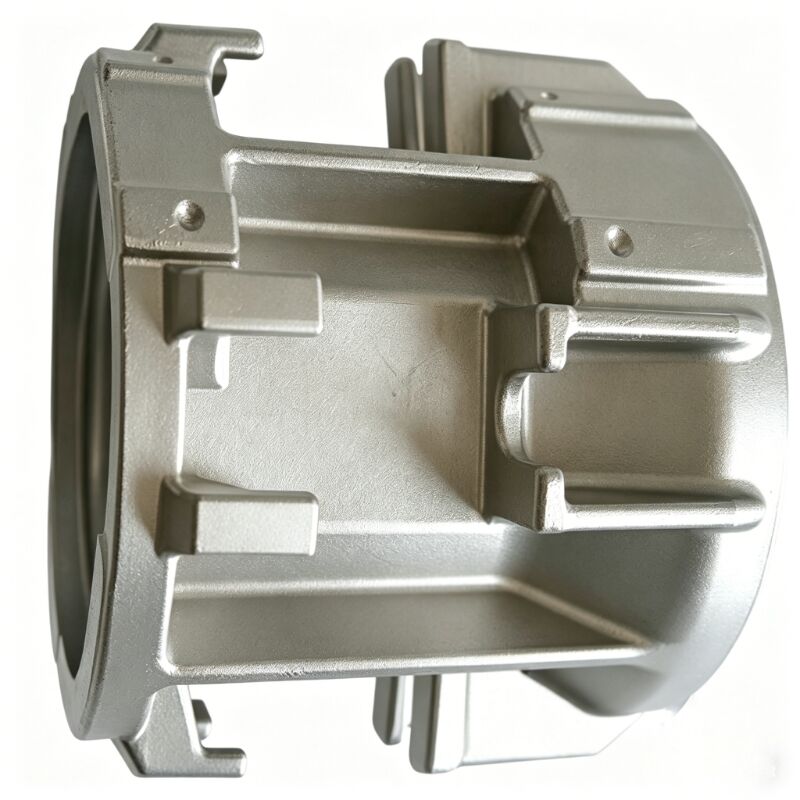
Kada se ne može pregovarati o preciznosti, kvaliteti površine i točnosti dimenzija, proizvođači se uvijek okreću pouzdanom dobavljaču kalija. Ova odluka rijetko je proizvoljna.
To je potaknuto dubokim razumijevanjem onoga što tehnologija silikon sol shell pruža u usporedbi s alternativnim metodama lijanja. Ovaj izbor se izravno prevodi u smanjenu strojnu obradu, strože tolerancije i superiornu izvedbu dijelova u složenoj geometriji
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. Kako globalni lanci opskrbe zahtijevaju brže vrijeme isporuke, razumijevanje ovog specifičnog pristupa odlijevanju postaje strateški i operativno važno.
Slika 1: Kompleksna komponenta za upravljanje tekućinama proizvedena odlijevanjem u silicijum sol, postižući Ra 3.2za obradu površine
Tehnički temelj investicijske odlijevanja silikon sol
Što čini Silica Sol Binder superiornim
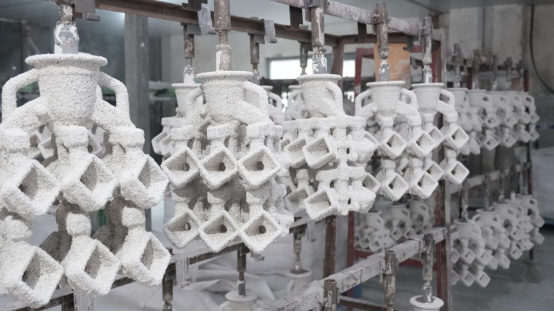
U sustavu za vezanje silikon-sol koristi se koloidni silikon kao primarni spojni sredstvo u konstrukciji ljuske, umjesto vodenih stakla ili etil-silikatnih vezivača koji se koriste u starijim procesima odlijevanja. Ta je razlika temeljna. Kolloidni silicijum proizvodi keramičku ljusku s iznimnom zelenom čvrstoćom, niskom propusnošću plina i izvrsnom toplinskom stabilnošću kada je izložen ekstremnim temperaturama koje su potrebne tijekom izlijevanja metala. Za svakog ozbiljnog dobavljača kalija sol investicijskih odlijevanja, to se pretvara u ljuske koje otporne na pukotine, deformacije i prijevremeni neuspjeh tijekom odlijevanja.
Proces silikon-sol također uklanja mnoge komplikacije sušenja i tvrđenja koje se vide u sustavima s vodenim staklom. Slojevi ljuske jednakije se izliječavaju pod kontroliranim uvjetima vlažnosti i protoka zraka, što rezultira homogenijom keramičkom strukturom. Kad proizvođači određuju čvrste debljine zidova, tankocepljene odlijevne dijelove ili podrezane karakteristike, ova homogenost omogućuje kalupu da zadrži svoj dimenzionalni integritet tijekom cijelog ciklusa pečenja i izlijevanja. Kvalificirani dobavljač odlijevanja za ulaganje silicijskog sol-a razumije kako optimizirati broj slojeva, veličinu zrna štukature i intervale sušenja kako bi se poklapale s specifičnom legurom i geometrijom koja se proizvodi.
Prednosti površne obrade koje smanjuju sekundarne operacije
Jedan od najznačajnijih razloga zbog kojih proizvođači preferiraju dobavljača odlijevanja u silici sol-investiciji je superiorna završna površina odlijevanja koju proces inherentno pruža. U slučaju da se u slučaju izloženosti na razini od 0,01 do 0,01 m2 ne primjenjuje primjenjiva sredstva za obradnju, u slučaju da se primjenjuje primjenjiva sredstva za obradnju, primjenjuje se primjenjiva sredstva za obradnju. Za složene metalne dijelove koji se koriste u pumpama, ventilima, turbinama ili medicinskim uređajima, ovaj nivo kvalitete površine dramatično smanjuje vrijeme i troškove povezanih s sekundarnim obrama.
Proizvođači koji proizvode komponente poput rotora, difuzornih sustava ili tijela ventila kritičnih za protok prepoznaju da glatka unutarnja ili vanjska površina nije samo kozmetička, već direktno utječe na hidrauličku učinkovitost, otpornost na umor i ponašanje na koroziju. U slučaju da dobavljač zalijevanja za ulaganje u silicijum sol dosljedno isporučuje dijelove pri Ra 1,6 bez dodatne intervencije, proizvodna linija u daljnjem prigubu postaje tanja i predvidljivija. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila da se u skladu s člankom 3. stavkom 1. točkom (b) Uredbe (EZ) br. 765/2008 primjenjuje odredba o uvođenju mjera za smanjenje troškova u skladu s člankom 2. točkom (c
Upravljanje složenim geometrijama s povjerenjem
Kompleksne osobine koje izazivaju probleme u drugim procesima lijanja
Kompleksni metalni dijelovi često imaju svojstva koja su jednostavno nemoguća ili ekonomski nepraktična za proizvodnju samo s livenjem peskom, livenjem na lijevom ili kovanjem. Unutarnji kanali, podrezi, tanke peraje, uglovi povratka i višeslojne zakrivljene površine uobičajeni su u zrakoplovnim nosačima, turbinskim lopatima, kućištima pumpi i komponentama za kontrolu tekućine. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odredi da se za proizvodnju od tvari s visokim udjelom tvari u proizvodnju upotrebljavaju različite vrste tvari.
Proces investicijskog lijanja, kada se pogoni sustavom za vezanje silicijskog sol, omogućuje proizvođačima da konsolidiraju više obrađenih ili zavarivih podsastava u jednu gotovo čisti oblik lijanja. Ova strategija konsolidacije dijelova smanjuje vrijeme montaže, eliminira potencijalne puteve curenja u spojevima i poboljšava strukturni integritet uklanjanjem tačaka koncentracije napona na spojnim šavovima. U slučaju da proizvođač navede složen višeprolazni rotor ili komponentu tankovalnog izmjenjivača toplote, rad s iskusnim dobavljačem odlijevanja za ulaganje silicijskog sol-a znači primati dio koji ispunjava namjeru crteža na prvoj inspekciji proizvoda, umjesto da zahtijeva kor
Složena svestranost u zahtjevnim specifikacijama materijala
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođači mogu koristiti proizvod za proizvodnju metalnih dijelova koji su u skladu s člankom 3. točkom (a) ovog članka. Silica sol ljuske su dizajnirane da izdrže toplinu zalijevanja na širokom rasponu materijalaod austenitnih i dupleksnih nehrđajućih čelika do superlegura na bazi nikla, kobalt-kromnih legura, alatnih čelika i razreda za tvrđenje od padavina. Ova svestranost znači da jedan dobavljač odlijevanja za ulaganje u silicijum sol može služiti kao strateški partner u više proizvodnih linija, pružajući dosljednu disciplinu procesa bez obzira na to je li legura standardni 316L ili zahtjevni Inconel 718.
Za proizvođače koji rade u korozivnim okruženjima, aplikacijama na visokim temperaturama ili uslovima rada koji zahtijevaju puno nošenja, odabir legure je primarni pokretač dizajna. Sposobnost lijanja složenih geometrija u teško strojnim superlegama bez žrtvovanja dimenzionalne točnosti ili kvalitete površine je prepoznatljiva sposobnost koja dobavljača investicijskih lijevina silikon sol pozicionira kao neizostavan resurs u lancu opskrbe. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 528/2012 Komisija je odlučila o uvođenju mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđ
U skladu s člankom 3. stavkom 2.
Kontrole procesa koje osiguravaju dosljednost od serije do serije
Proizvođači koji rade proizvodne programe koji uključuju stotine ili tisuće identičnih složenih dijelova zahtijevaju dobavljača koji može održavati dimenzionalnu konzistenciju u svakoj seriji bez pomicanja. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju odlijevanja u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, potrebno je utvrditi:
Statistička kontrola procesa, protokoli inspekcije prvog članka i provjera koordinatnih mjernih strojeva (CMM) standardne su prakse u profesionalnom postrojenju za ispuštanje investicijskih litijeva. Za složene metalne dijelove s zahtjevima GD&T koji uključuju istinitu poziciju, profil površine ili tolerancije kutnosti u rasponu od ± 0,1 mm ili više, ove kontrole čine razliku između odlijevanja koje ide izravno na montažu i onoga koji zahtijeva obimnu preobrada. Proizvođači koji razumiju ovu stvarnost tretiraju kvalifikaciju dobavljača kao kritičan korak nabave, a ne formalnost.
U skladu s člankom 3. stavkom 1.
U skladu s člankom 3. stavkom 1. stavkom 2. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 1025/2012 Komisija je odredila da se za svaku proizvodnu seriju za koje je odobren zahtjev za dodjelu certifikata za proizvodnju za proizvodnju za proizvodnju za proizvodnju za proizvodnju za proizvodnju za proizvodnju za proizvodnju za proizvodnju za proizvodnju za U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 528/2012 Europska komisija može odlučiti o izmjeni Uredbe (EU) br. 528/2012 Europskog parlamenta i Vijeća.
Kada proizvođači kvalificiraju dobavljača kalija sol za ulaganje u uređaje za uređene primjene, ne ocjenjuju samo tehnički proces, nego i organizacijsku sposobnost dobavljača da zadrži usklađenost tijekom vremena. U skladu s člankom 3. stavkom 1. stavkom 2. U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 Komisija je odlučila da se odredi da se u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br. 600/2014 provede revizija proizvoda u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br
Uređaj za upravljanje |
Proces silikon-sol (premium) |
Proces vodeno- staklenog proizvoda (ekonomska) |
Izravni učinak na kvalitetu sastavnih dijelova |
Primarni sistem vezivanja |
Slastični materijali za proizvodnju plastičnih materijala |
Sodijev silikat (gruba kemija) |
Temelj stabilnosti kalup i replikacije finih, tankih zidova. |
Sredstva za obradu i obaranje |
S druge strane, neovisno o tome jesu li oni u skladu s člankom 73. stavkom 1. |
Sredstva za proizvodnju električnih vozila |
Čelični oblici u silicijskom solu otporni su na habanje, osiguravajući tesnu dimenzionalnu ponovljivost tijekom dugih vožnji. |
U slučaju da se ne primjenjuje, mora se upotrebljavati sljedeći sustav: |
Strogo, neprekidno praćenje; jedinstvena struktura |
S druge vrijednosti, osim onih iz tarifne oznake 9403 ili 9404 |
Visoka konzistentnost sprečava znakove oklijevanja, hladno zatvaranje i varijacije debljine. |
Prozor za sušenje i ozdravljenje |
U slučaju da je to potrebno, potrebno je utvrditi: |
Uređivanje i obrade |
Kontrolirano čvrstenje silikonovog sol-a eliminiše unutarnje pukotine i deformacije oblika tijekom pečenja. |
Završetak površine kao odlitak |
Ra 1,6 do Ra 3,2 μm (Glatko završetak) |
Ra 6,3 do Ra 12,5 μm (Gruba završna boja) |
Glatke površine kao odlijevanje dramatično smanjuju ili eliminišu skupu sekundarnu obradu. |
Svaka vrsta vozila |
U slučaju da je to potrebno, za određene kategorije vozila, primjenjuje se sljedeći standard: |
U slučaju da je to potrebno, za određene vrste vozila, mora se utvrditi da su u skladu s člankom 6. stavkom 2. |
U skladu s tim, u skladu s člankom 3. stavkom 3. |
Ekonomska osnova za odabir dobavljača
Ukupni troškovi vlasništva u odnosu na cijenu jedinice
U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odredi da se u skladu s člankom 3. stavkom 2. stavkom 2. U stvarnosti, kada proizvođači izračunavaju ukupne troškove vlasništvau smanjenju obrade, stopi otpada, pojednostavljenju montaže i uklanjanju ponovnog radaizbor pravog dobavljača odlijevanja u silicijskom solu često donosi niže ukupne troškove dijelova nego nabava iz metode od Točnost dimenzija i kvaliteta površine dijelova od silicijeve soli smanjuju broj potrebnih obradi, a to smanjuje spojeve u velikim programima.
Jedino složeno lijanje koje eliminira tri sekundarna uređenja može lako nadoknaditi višu cijenu jedinice lijanja. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. Proizvođači koji prihvaćaju perspektivu ukupnih troškova umjesto da se isključivo fokusiraju na kupnju cijene imaju tendenciju izgraditi stabilnije i produktivnije odnose s dobavljačima, s manje prekida u opskrbi i boljim dugoročnim rezultatima kvalitete.
Uloženost u proizvodnju i proizvodnju
Moderni alat za odlijevanje investicijskih materijala za procese silikon-sol obično se proizvodi od aluminijuma ili čelika, koji su ekonomičniji i brži za proizvodnju od tvrdog alata potrebnog za odlijevanje ili kovanje. Sposobni dobavljač odlijevanja za ulaganje u silicijum sol može se prebaciti s odobrenih crteža na prve uzorke proizvoda za četiri do osam tjedana za umjereno složene dijelove, podržavajući brže cikluse razvoja proizvoda i pokretanje novih programa. U skladu s člankom 3. stavkom 1. stavkom 2.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se upotrijebi proizvod za proizvodnju električne energije iz obnovljivih izvora. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila o uvođenju mjera za utvrđivanje zahtjeva za uvođenje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za utvrđivanje mjera za U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EU) br.
U skladu s člankom 3. stavkom 2.
Sastav za obradu tekućine i pogonski pogoni
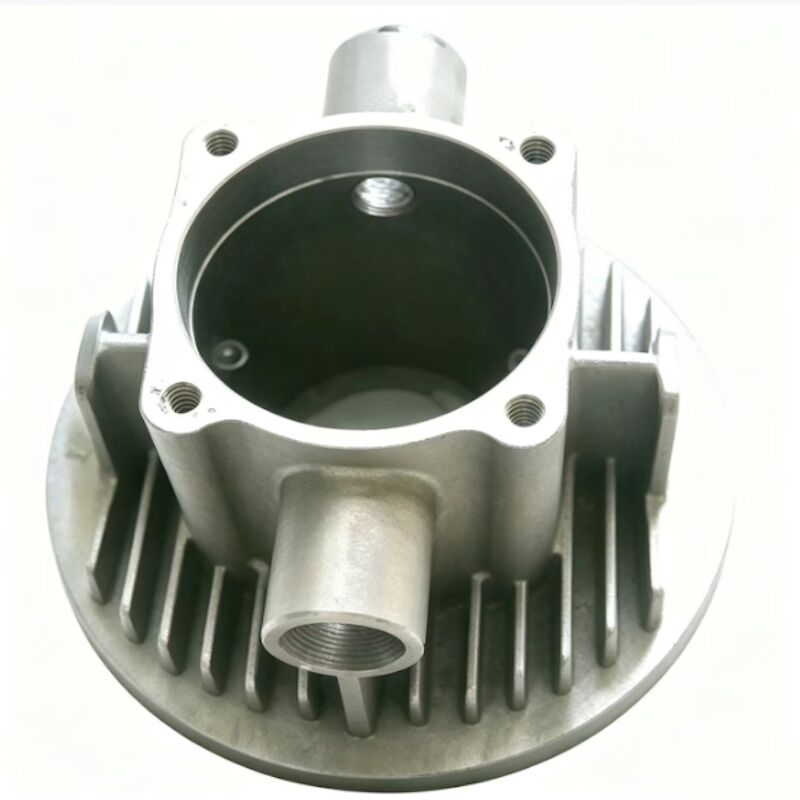
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, u skladu s člankom 3. stavkom 1. točkom (b) ovog članka, proizvođač može koristiti proizvod koji se koristi za proizvodnju električne energije u skladu s člankom 3. točkom (a) ovog članka. Ti dijelovi kombiniraju složene trodimenzionalne zakrivljene površine s tesnim hidrauličkim tolerancijama prolaza i zahtjevnim zahtjevima za završetkom površine - kombinacija koja je idealno služena procesom lijanja u silici sol. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, "specifična tehnologija" znači tehnologija koja se koristi za proizvodnju električnih vozila.
Izloženjem silicijskog sol procesa, potisnici pokazuju odličnu dimenzionalnu stabilnost, ponavljajuću geometriju lopatica i glatkoću površine koja se izravno pretvara u hidrauličku učinkovitost pumpe. Proizvođači koji proizvode pumpe za kemijske procese, tretiranje vode ili energetske primjene oslanjaju se na kvalificiranog dobavljača odlijevanja za ulaganje silicijskog sol-a kako bi isporučili rotore koji ispunjavaju i geometrijske i materijalne specifikacije bez potrebe za opsežnom ručnom obrad Kombinacija strogih tolerancija, opcija legura otpornih na koroziju i vrhunske kvalitete površine čini odlijevanje investicijskog silikona omiljenim proizvodnim putem za komponente za rukovanje tečnosti s visokim performansama.
U skladu s člankom 3. stavkom 1.
U zrakoplovstvu i industrijskim strojevima, strukturni metalni dijelovi često zahtijevaju kombinacije visoke čvrstoće, male težine i složene geometrije koje izazivaju konvencionalne metode proizvodnje. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođač može upotrebljavati u proizvodnji električne energije u skladu s člankom 3. točkom (b) ovog članka.
Proces silikon sol podržava odlijevanje tankih zidova do 1,5 do 2,0 mm u mnogim sustavima legura, omogućavajući lagan konstrukcijski dizajn koji održava strukturalni integritet. U skladu s člankom 3. stavkom 1. stavkom 2. točkom (a) Uredbe (EU) br. 1025/2012 proizvođači koji su proizveli opremu sljedeće generacije s smanjenom potrošnjom materijala i manjom radnom težinom imaju stratešku ulogu u omogućavanju inovacija u dizajnu koje bi inače bile ograničene proizvod Ova sposobnost da se inženjerske ambicije pretvore u stvarnost koja se može proizvesti je glavni razlog zašto proizvođači koji gledaju u budućnost produbljuju svoja partnerstva s sposobnim dobavljačima odlijevanja.
Često se javljaju pitanja
Kako se dobavljač odlijevanja za ulaganje u silicijum sol razlikuje od dobavljača odlijevanja za vodeno staklo?
Glavna razlika leži u sustavu vezivača koji se koristi za izgradnju keramičke ljuske. Proizvođač odlijevanja za ulaganje silicijuma koristi koloidni silicijumski vezivač, koji proizvodi gustoću, toplinski stabilniju ljusku s boljom mogućnošću završetka površine, obično Ra 1,6 do 3,2 mikrometara. Proizvođači vodenih stakla koriste natrijum silikatno vezivač, koji je jeftiniji, ali rezultira grubijim površinskim završetkom, manjom dimenzionalnom točkinjom i smanjenom pogodnošću za složene dijelove tankog presjeka ili legure visoke temperature.
Koje industrije najčešće se oslanjaju na dobavljača kalija sol za složene dijelove?
Najaktivniji korisnici uključuju zrakoplovstvo i obranu, naftu i plin, kemijsku obradu, proizvodnju pumpi i ventila, proizvodnju energije i proizvodnju medicinskih uređaja. Ove industrije dijele zajedničke zahtjeve za složene geometrije, čvrste tolerancije, vrhunsku kvalitetu površine i zahtjevne specifikacije legura - sve za koje je proces odlijevanja u silicijskom solu posebno dizajniran.
Kako rad s dobavljačem investicijskih odlijeva za silikon sol smanjuje ukupne troškove proizvodnje složenih dijelova?
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju metalnih materijala za proizvodnju metalnih materijala za proizvodnju metalnih materijala za proizvodnju metalnih materijala za proizvodnju metalnih materijala za proizvodnju metalnih materijala za proizvodnju metalnih materijala za proizvodnju metalnih materijala za proizvodnju metalnih Konsolidacija dijelova kombinacija više podkomponenata u jednu odlijevanje dodatno smanjuje rad na montaži, troškove zavarivanja i točke inspekcije. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se u skladu s člankom 3. stavkom 2. točkom (b) Uredbe (EZ) br. 1225/2009 primjenjuje odredba o uvođenju mjera za smanjenje troškova.
Koje certifikata kvalitete bi trebao imati ugledan dobavljač odlijevanja za ulaganje u silicijum sol?
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju i prodaju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od tvari za proizvodnju od Za zrakoplovnu industriju obično je potrebna AS9100 certifikacija. U skladu s člankom 3. stavkom 1. U skladu s člankom 11. stavkom 1. stavkom 2. točkom (a) Uredbe (EU) br. 528/2012 proizvođači bi trebali imati pristup svim informacijama o kvaliteti i kvaliteti proizvoda.
Sadržaj
- Tehnički temelj investicijske odlijevanja silikon sol
- Upravljanje složenim geometrijama s povjerenjem
- U skladu s člankom 3. stavkom 2.
- Ekonomska osnova za odabir dobavljača
- U skladu s člankom 3. stavkom 2.
-
Često se javljaju pitanja
- Kako se dobavljač odlijevanja za ulaganje u silicijum sol razlikuje od dobavljača odlijevanja za vodeno staklo?
- Koje industrije najčešće se oslanjaju na dobavljača kalija sol za složene dijelove?
- Kako rad s dobavljačem investicijskih odlijeva za silikon sol smanjuje ukupne troškove proizvodnje složenih dijelova?
- Koje certifikata kvalitete bi trebao imati ugledan dobavljač odlijevanja za ulaganje u silicijum sol?