 EN

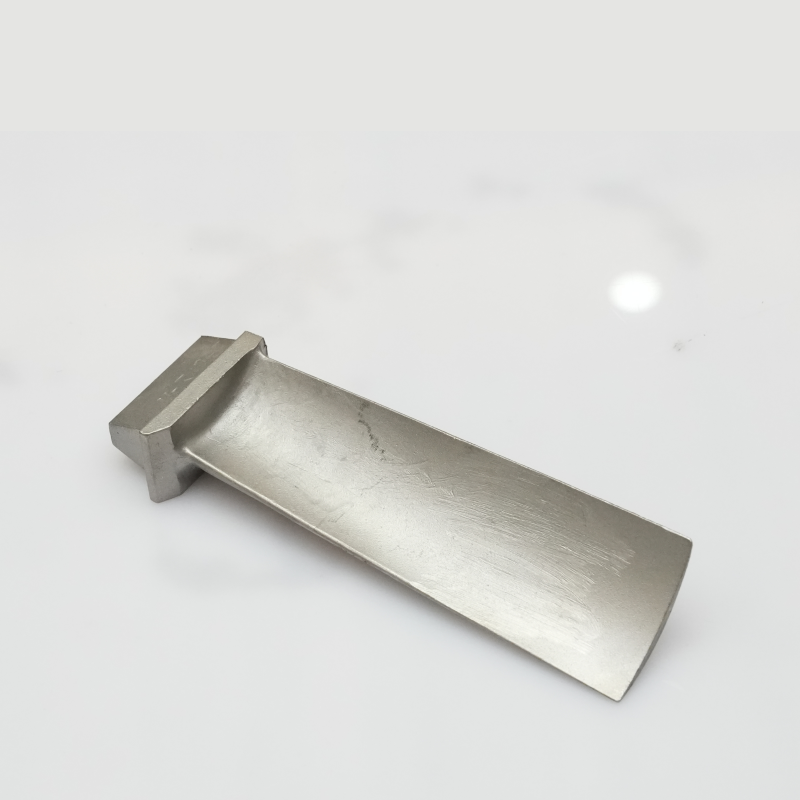
Tikslaus pramoninio gamybos procese specializuota liejimo kūno gamykla nėra mažos operacinės detalės — tai pagrindinis reikalavimas, nulemiantis detalės vientisumą, gamybos terminus ir galiausiai pabaiginių naudojimo sričių saugą. Nuo aviacijos ir kosmonautikos turbinų mentų bei medicininių implantų iki aukštos našumo siurblių korpusų ir automobilių komponentų — pramonės šakos, kurios remiasi liejimu į šalinamąją formą, reikalauja ne mažiau kaip nuolatinės matmeninės tikslumo, pakartotinų metalurginių savybių ir tiekėjo, gebančio sudėtingus inžinerinius specifikacijų reikalavimus tiksliai įgyvendinti be klaidų metalinėse detalėse. Suprasti, kas daro liejyklos tikrai patikimą šioje srityje, reiškia žvelgti už rinkodaros teiginių ribų ir išnagrinėti technines galimybes, procesų kontrolės mechanizmus bei kokybės valdymo sistemas, kurios atskiria tikrai kompetentingus partnerius nuo vidutiniškų tiekėjų.
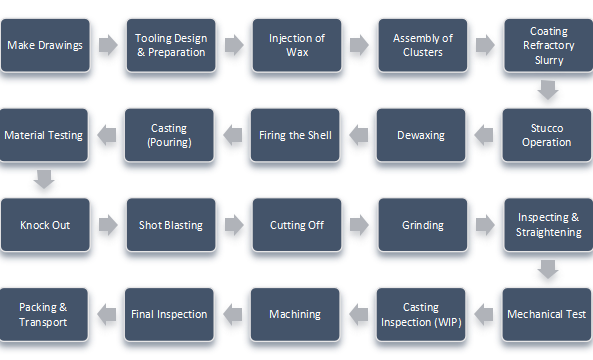
A specializuota liejimo kūno gamykla kuris skirtas tiksliai pramoninei naudai, veikia žymiai aukštesnių reikalavimų sąlygomis nei bendrojo paskirties metalo dirbinių gamybos įmonė. Šis procesas – vadinamas taip pat netiesioginio liejimo būdu – apima pageidaujamo detalės modelio sukūrimą iš vaško, jo dengimą keraminėmis medžiagomis, vaško išdegimą ir lydyto metalo įpilimą į susidariusią ertmę. Nors pagrindiniai žingsniai atrodo paprasti, pasiekti tikslų matmenų laukus, sudėtingas geometrijas ir puikią paviršiaus baigtį įvairiais lydiniais reikalauja liejyklos, kurioje vyrauja tvarkingi inžineriniai darbo procesai, griežti tikrinimo protokolai ir gilus supratimas, kaip medžiagos elgesys susijęs su konstrukciniais tikslais. Šiame straipsnyje aptariami konkretūs kriterijai ir galimybės, kurie apibrėžia patikimą partnerį jūsų reikalavimų keliamoms pramoninėms liejimo užduotims.
Inžinerinės galimybės ir patirtis projektuojant detalių liejimui
Sudėtingų brėžinių verčiamasis į gamybai tinkamus vaškinius modelius
Vienas pirmųjų patikimo specializuota liejimo kūno gamykla yra gebėjimas prasmingai bendrauti su inžineriniais brėžiniais ir projektavimo tikslais nuo pat projekto pradžios. Lietavimų įmonės, kurios tiesiog gauna brėžinį ir pradeda gamybą be liejimo techninio įvykdymo vertinimo, dažniau gaminami detalės, kurioms reikia brangaus perdaromųjų darbų arba kurios neatitinka matmenų kontrolės reikalavimų. Kompetentinga liejimo įmonė išankstinėje stadijoje, prieš pradedant įrankių gamybą, analizuoja ištraukos kampus, sienelių storius, šerdžių reikalavimus ir liejimo kanalų sistemas, kad ankstyvoje stadijoje nustatytų galimus liejimo rizikos veiksnius.
Šis aktyvus gamybai skirtos konstrukcijos (DFM) bendradarbiavimas sumažina defektų, tokių kaip susitraukimo poringumas, šaltieji sujungimai ir nepilnas užpildymas, tikimybę, kurie gali pažeisti konstrukcinę vientisumą. Kai „prarasto vaško“ metodo tiekėjas naudoja patyrusių metalurgijos ir procesų inžinierių paslaugas, todėl klientai gauna atsiliepimus, kurie optimizuoja ne tik liejimo savybes, bet ir tolesnius apdirbimo bei surinkimo procesus. Šios ekspertizės vertė žymiai padidėja, kai užsakymai susiję su sudėtingais aviacijos ar energetikos komponentais, kuriems vėlyvoje stadijoje atlikus konstrukcijos pakeitimus būtų neproporcingai brangu.
Pažangūs liejyklos taip pat naudoja modeliavimo programinę įrangą, kad iš anksto modeliuotų metalo tekėjimą ir kietėjimo elgseną formos ertmėje, dar nepradėdamos gaminti fizinių įrankių. Šis skaitmeninis liejimo proceso repetavimas leidžia inžinieriams koreguoti įliejimo vietų padėtį, keisti kanalų geometriją ir numatyti, kur temperatūros gradientai gali sukelti susitraukimą – viską be vieno fizinio bandymo liejimo. Ši galimybė aiškiai rodo techninę brandą ir tiesiogiai prisideda prie patikimumo, kurio tikisi tikslūs pramoniniai klientai.
Įrankių tikslumas ir vaškinės detalės vientisumas
Tikrumas „prarasto vaško“ metodo tiekėjas yra giliai įsišaknijęs į jo įrankių kokybę. Metalinės šablonų gamybai naudojamos kriauklės turi būti apdirbtos su tikslumu, nes bet kokie nuokrypiai vaško etape perduodami į keraminį apvalkalą ir galutinį liejimą. Liejyklos, kurios investuoja į aukštos kokybės CNC apdirbtus įrankius ir palaiko griežtus savo kriauklių matmenų įrašus, parodo įsipareigojimą užtikrinti šablonų vienodumą, kuris yra būtinas sudėtingoms pramoninėms detalėms.
Vaško įpurškimo parametrai – įskaitant temperatūrą, slėgį ir aušinimo laiką – turi būti tiksliai kontroliuojami ir dokumentuojami. Patikima liejykla turės nustatytus ir patvirtintus kiekvienos kriauklės parametrus, kad kiekvienas gaminamas vaško šablonas atitiktų numatytą geometriją su minimaliais nuokrypiais. Toks procesų disciplinos lygis ankstyviausioje gamybos stadijoje ir skiria tikslųjį „prarasto vaško“ metodo tiekėjas nuo tos, kuri tiesiog lieja metalą ir tikisi priimtinų rezultatų.
Be paties šablono, taip pat svarbūs šablonų surinkimo ir medžio konfigūracijos kintamieji. Kaip pritvirtinami vaškiniai vartai ir kanalai bei kiek šablonų sujungiami į vieną keraminį medį, tai veikia kiekvienos detalės terminę aplinką liejimo metu. Patyrusios liejyklos naudoja duomenis iš ankstesnių gamybos ciklų, kad tobulintų medžio konfigūracijas, užtikrindamos nuoseklią lydalo pripildymo ir kristalizacijos elgseną kiekvienoje partijoje esančioje detales.
Lydinių asortimentas ir metalurginis valdymas
Platus medžiagų naudojimo spektras pramoniniam įvairumui užtikrinti
Tikslūs pramoniniai taikymai apima labai plačią veikimo aplinkų įvairovę. Turbinos mentė, kurią veikia ekstremališkos temperatūros ciklinės apkrovos, reikalauja kitokių lydinių savybių nei chirurginės implantų detalės, kurios turi būti biologiškai suderinamos, arba vožtuvo korpusas, kuris yra veikiamas agresyvių korozinių technologinių skysčių. tikslaus liejimo įmonė kuris gali dirbti su nikelio superlydiniais, nerūdijančiais plienais, titano lydiniais, kobalto-chromо lydiniais, anglies plienais ir aliuminio lydiniais, siūlo savo klientams lankstumo įvairių detalių tiekimui iš vieno, patikimo partnerio.
Šis medžiagų apimties plotis yra ne tik komercinė patogybė. Jis taip pat rodo, kad liejykla investavo į kelias krosnis, tinkamas krosnių indus ir šilumos atspariąsias medžiagas bei įgijo metalurgines žinias, reikalingas skirtingų lydinių šeimų specifiniam elgesiui valdyti. Pavyzdžiui, superlydinių lydymui reikia vakuumo indukcijos krosnių ir tikslaus deguonies bei azoto patekimo kontrolės, o nerūdijančiojo plieno liejimui reikia dėmesio skirti silicio ir mangano kiekiui, kad būtų išsaugota korozijos atsparumas. Liejykla, turinti tikrąją daugiailydinę kompetenciją, parodo techninės infrastruktūros gylį, kuris reikalingas patikimumui užtikrinti.
Lydymo cheminės sudėties patvirtinimas ir terminio apdorojimo disciplina
A tikslaus liejimo įmonė įsipareigojęs užtikrinti metalurginę patikimumą, lydymo cheminę sudėtį tikrina procese naudodamas spektrinę analizę prieš kiekvieną išliejimą. Šis žingsnis užtikrina, kad lydinio sudėtis atitiktų nustatytų rūšių reikalavimus ir kad bet kokios nuokrypos – kurios gali būti sukeliamos dėl krūvio medžiagų kintamumo, užterštumo ar reaktyvių elementų praradimo lydant – būtų nustatytos ir pataisyta prieš tai, kai metalas patenka į formą. Be šio patikrinimo žingsnio liejykla negali garantuoti, kad ji siunčiamos detalės atitiks reikalavimus, keliamus griežtiems pramoniniams standartams.
Po liejimo šiluminis apdorojimas yra vienodai svarbus. Tirpalo atkaitinimas, senėjimas, įtempimų nušalinimas ir karštas izostatinis spaudimas yra dažni šiluminio apdorojimo etapai, kurie pakeičia liejimo būsenos mikrostruktūrą į tokią, kuri atitinka mechaninių savybių reikalavimus. Patikima liejykla arba atlieka šiuos veiksmus savo patalpose naudodama kalibruotus krosnis ir dokumentuotus šilumos ciklus, arba bendradarbiauja su kvalifikuotais išoriniais apdorojimo tiekėjais, užtikrinančiais visišką sekamumą. Dokumentų grandinė – nuo lydymo įrašų ir pylimo žurnalų iki šiluminio apdorojimo diagramų ir mechaninių bandymų sertifikatų – leidžia tikslaus liejimo įmonė pateikti medžiagų sekamumą, kurios reikalauja aviacijos, krašto apsaugos ir medicinos klientai.
Kokybės sistemos ir matmeninės tikrinimo griežtumas
Sertifikatai kaip pradinis, o ne galutinis lygis
Pramonės sertifikatai, tokie kaip ISO 9001, AS9100 ar IATF 16949, sudaro pradinę struktūrą, kuri rodo, liejykla įdiegė dokumentuotus kokybės valdymo sistemas, taisomųjų veiksmų procedūras ir auditų ciklus. Šios sertifikacijos yra būtini, bet nepakankami patikimumo rodikliai. Svarbiau tai, kaip giliai kokybės mąstymas įsišaknija į kasdieninį gamybos elgesį – ar operatoriai ir inžinieriai proaktyviai nustato ir praneša apie problemas, o ne tiesiog reaguoja į klientų skundus.
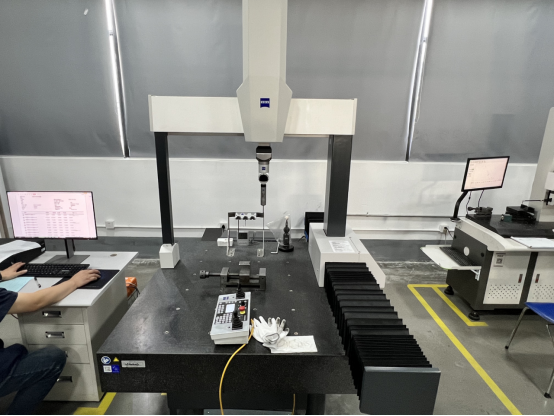
Lietavietė su stipriu kokybės kultūros supratimu kiekvieną gamybos partiją traktuoja kaip galimybę patikrinti ir tobulinti, o ne tik kaip užduotį įvykdyti. Tai pasireiškia tokiose praktikoje kaip pirmosios detalės patikrinimo ataskaitos, kuriose dokumentuojama, ar matmenys atitinka GD&T nurodymus, visų matavimo prietaisų reguliarus kalibravimas ir statistinio proceso valdymo diagramos, kuriose laikui bėgant stebimi pagrindiniai liejimo kintamieji. Kai liejykla gali pateikti pirmosios detalės patikrinimo dokumentus su sekamaisiais matavimo duomenimis, tai rodo, kad jos kokybės sistema išeina už popierinės dokumentacijos ribų į veiksmingą gamybos valdymą.
Nesugriovimo bandymai ir galutinės išleidimo standartai
Taikymuose, kai liejimo vientisumas yra saugos požiūriu kritinis — turbinų mentės, konstrukcinės aviacijos detalės, medicinos įranga — nesugriovimo bandymai yra būtina priėmimo proceso dalis. Rentgeno radiografija gali atskleisti vidines susitraukimo įtrūkimus, poras ar įtraukas, kurios nematomos plika akimi. Fluorescencinės penetracinės kontrolės metodas aptinka paviršiaus plyšius ir siūles. Ultragarso bandymai vertina storėsių dalių po paviršiumi esančią vientisumą. Patikimas liejykla turės arba vidinę NDT (nesugriovimo bandymų) gebėjimų bazę, arba glaudžiai kontroliuojamas tiekėjų ryšys su akredituotomis bandymų laboratorijomis.
Pageidavimas atmesti detales, kurios neatitinka priėmimo kriterijų, – net kai pristatymo spaudimas yra didelis, – galbūt yra svarbiausias liejyklos patikimumo elgsenos požymis. Liejyklos, kurios pristato ribotų parametrų detales, kad laikytųsi grafiko, dažnai sukelia žymiai didesnį sutrikimą vėlesniuose gamybos etapuose, kai šios detalės sugenda eksploatuojant arba yra atmestos kliento įeinamosios kontrolės metu. Subrendusi specializuota liejimo kūno gamykla supranta, kad vidinėje kontrolėje aptikta atmetama detalė visada kainuoja mažiau nei neatitikimas, nustatytas po pristatymo, ir jos išleidimo standartai atspindi šią supratimą.
Gamybos mastelio keičiamumas ir proceso pakartojamumas
Nuoseklumas prototipų, mažojo ir didelio tūrio gamyboje
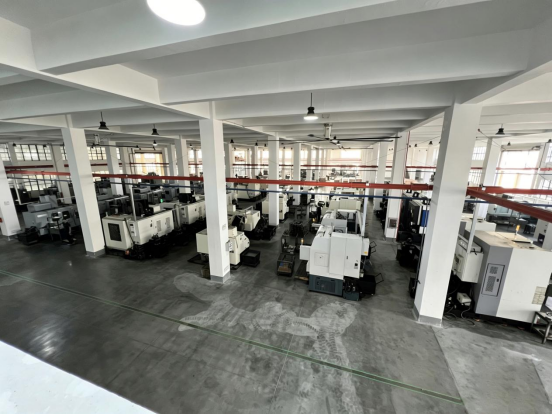
Pramonės pirkimų komandos dažnai pradeda bendradarbiauti su specializuota liejimo kūno gamykla su pavyzdiniais arba plėtojimo kiekiais, o vėliau padidinant iki gamybos apimčių, kai projektai patvirtinami. Patikima liejykla turi būti gebėjusi išlaikyti tuos pačius matmeninius ir metalurginius standartus visose gamybos apimtyse – ne tik kontroliuojamomis pavyzdinėmis sąlygomis. Tam reikia dokumentuotų technologijos parametrų, patikimų įrankių priežiūros grafikų ir darbuotojų mokymo sistemų, kurios nuolat perduoda liejimo žinias nuo patyrusių technikų naujiems operatoriams.
Technologinio proceso pakartojamumas nėra atsitiktinumas. Tai disciplinuotos technologijos dokumentavimo, struktūruoto operatorių mokymo ir pagrindinių kintamųjų nuolatinio stebėjimo rezultatas. Liejyklos, kurios labai priklauso nuo atskirų specialistų įgūdžių be dokumentuotų procedūrų, yra iš esmės kintamos, t. y. detalės kokybė svyruoja kartu su personalo keitimu. A tikslaus liejimo įmonė kuris savo procesų žinias formalizuoja darbo instrukcijose, tikrinimo kontrolės taškuose ir gamybos stebėsenos sistemose, sukuria stabilų gamybos aplinką, kurioje kokybės rezultatai yra numatomi, o ne tik tikimybė.
Priskaičiavimo laiko skaidrumas ir tiekimo grandinės komunikacija
Tikslumo pramonės kontekste patikimumas taip pat reiškia patikimumą pristatymuose ir komunikacijoje. tikslaus liejimo įmonė tiekėjas, kuris tiksliai įvertina pristatymo laiką remdamasis esama pajėgumu, aktyviai informuoja apie galimus vėlavimus ir palaiko atsargų buferį ilgai pristatomoms žaliavoms, parodo tiekimo grandinės discipliną, kurią pramoniniai klientai labai vertina. Galėjimas pateikti realistiškus, duomenimis pagrįstus pristatymo įsipareigojimus – ir juos vykdyti – sukuria pasitikėjimą, kuris užtikrina ilgalaikius tiekimo ryšius.
Lietavimo įmonės, kurios sistemingai stebi laiku pristatytų užsakymų rodiklius, analizuoja vėlavimų priežastis ir įdiegia šaliamąsias priemones, sukuria atgalinio ryšio kilpą, kuri nuolat gerina grafiko patikimumą. Klientams, kurie valdo sudėtingus surinkimo grafikus, žinoti, kad jų liejamosios dalys tiekėjas tiksliai laikysis pristatymo terminų, yra taip pat svarbu, kaip žinoti, kad detalės atitiks matmenines ir medžiagų specifikacijas. Abi patikimumo sritys – kokybė ir pristatymas – turi būti aktyviai valdomos, kad specializuota liejimo kūno gamykla būtų laikoma tikru tikslaus pramoninio partnerio.
Klientų bendradarbiavimas ir ilgalaikės partnerystės vertė
Techninė palaika visame gaminio gyvavimo cikle
Iš tikrųjų patikima tikslaus liejimo įmonė ne tik priima užsakymus ir siunčia detalių. Ji veikia kaip techninis partneris nuo projektavimo etapo iki viso gaminio gyvavimo ciklo, pateikdama įžvalgas dėl projektavimo optimizavimo, medžiagų pasirinkimo ir gamybos procesų tobulinimo, kurios ilgalaikiškai naudingos klientui. Ši bendradarbiavimo pozicija reiškia, kad kai klientas susiduria su naudojimo lauke kylančiomis problemomis arba turi keisti projektą, liejykla yra pasirengusi įnešti inžinerinių žinių vietoj to, kad tiesiog lauktų perdirbtos brėžinio versijos.
Ilgalaikis partnerystės ryšys taip pat reiškia, kad liejykla aktyviai saugo institucines žinias apie konkrečias kliento dalis, procesus ir kokybės reikalavimus. Išsaugotos šablonų sistemos, archyvuoti technologiniai parametrai, istoriniai patikrinimų įrašai ir skirti inžinerijos kontaktai visi prisideda prie to tęstinumo, kurio tikslaus pramoninio gamybos klientai reikalauja. Kai klientas specializuota liejimo kūno gamykla sukuria tokio tipo institucinę atmintį apie kliento produktų asortimentą, kuri laikui bėgant tampa vis vertingesnė — ne tik kaip tiekėjo, bet ir kaip integruotos kliento tiekimo grandinės dalies.
Nuolatinis tobulinimas kaip kultūrinis įsipareigojimas
Tikslumo reikalavimai pramonės šakose, tokiuose kaip aviacija, energetika ir medicinos prietaisai, nuolat keičiasi. Vis griežtesni leistini nuokrypiai, nauji lydinių tipai ir nauji paviršiaus apdorojimo reikalavimai nuolatos išbando net patyrusių liejyklos galimybes. „prarasto vaško“ metodo tiekėjas tiekėjas, kuris demonstruoja nuolatinio tobulinimo įsipareigojimą — investuodamas į naują įrangą, tobulindamas keraminės aplankos sistemas, įdiegdamas pažangius modeliavimo įrankius ir siekdamas aktualios naujos sertifikacijos, — rodo, kad ketina augti kartu su klientų poreikiais, o ne sustoti esamame galimybių lygyje.
Ši perspektyvi investicijų orientacija atskiria liejyklas, kurios liko patikimos partnerės penkeriems ir dešimtims metų į priekį, nuo tų, kurios palaipsniui atsiliks nuo besivystančių tikslumo reikalavimų. Pramonės pirkimo komandoms, priimančioms ilgalaikius tiekimo sprendimus, svarbu ne tik įvertinti liejyklų dabartinę būklę, bet ir suprasti jų tobulėjimo trajektoriją. tikslaus liejimo įmonė liejkla, kuri aktyviai dalijasi duomenimis apie savo tobulinimo iniciatyvas, naujas galimybes ir kokybės rodiklių tendencijas, demonstruoja tokį skaidrumą ir ambicijas, kurie yra patikimos tiekėjo ilgalaikio patikimumo pagrindas.
Dažniausiai užduodami klausimai
Kokias sertifikacijas turi turėti patikimas „prarasto vaško“ metodo tiekėjas aviacijos taikymams?
Orbitos taikymams tikslinės liejimo įmonė turėtų turėti AS9100 sertifikatą, kuriame sujungti ISO 9001 reikalavimai ir papildomi aviacijos bei kosmonautikos sektoriaus reikalavimai, apimanantys projektavimą, rizikos valdymą ir pirmojo gaminio patikrinimą. Taip pat labai vertinama NADCAP akreditacija specialiems procesams, tokiems kaip šiluminis apdorojimas, beardymo bandymai ir cheminis apdorojimas, nes ji užtikrina nepriklausomą procesų disciplinos patvirtinimą – tai ypač svarbu pagrindiniams aviacijos tiekėjams. Dažnai reikalaujama, kad medžiagų bandymų sertifikatai būtų susieję su konkrečiais lydymo numeriais ir atitiktų AMS arba ASTM standartus – tai taikoma kiekvienam detalių lygmenyje.
Kaip prarasto vaško metodą taikančios įmonės kontroliuoja matmeninę tikslumą sudėtingose detalėse?
Matmeninė tikslumas netikėtų formų liejimo būdu tiekėjo įmonėje užtikrinamas naudojant tikslų įrankių komplektą, patvirtintus vaško įpurškimo parametrus, kontroliuojamas keraminės apvalkalų išsiplėtimo ir susitraukimo savybes bei atidžiai kalibruojant liejimo modeliavimo programas pagal faktines gamybos rezultatus. Pirmojo pavyzdžio ir nuolatinės gamybos tikrinimų metu naudojamos koordinačių matavimo mašinos ir optiniai skenavimo įrenginiai, kad būtų patikrinta, ar detalės atitinka geometrinių matmenų ir tolerancijų (GD&T) specifikacijas. Liejyklos taip pat įtraukia prognozuojamus lydinių šeimų susitraukimo koeficientus į įrankių projektavimą, kad galutinė sušalusios detalės matmenys atitiktų nominaliuosius brėžinyje nurodytus matmenis.
Ar tikslaus liejimo įmonė gali gaminti dalis iš kelių lydinių šeimų viena kokybės sistema?
Taip, gebantis prarasto vaško metodą taikančios gamybos tiekėjas gali apdoroti kelias lydinių šeimas — įskaitant nikelio superlydinius, nerūdijančiuosius plienus, titano lydinius, kobalto lydinius ir anglies plienus — viename gamybos objekte, jei jame yra tinkamos krosnys, atskiri medžiagų tvarkymo procesai ir kiekvienai lydinių šeimai skirta specifinė technologinė dokumentacija. Kryžminės užterštumo rizikos tarp skirtingų lydinių šeimų mažinamos naudojant specializuotus kausinus, medžiagų identifikavimo sistemas ir griežtus žaliavų atskyrimo protokolus. Vienas kokybės valdymo sistema gali reguliuoti visų lydinių šeimų gamybą, jei sistemoje aiškiai nustatyti kiekvienai lydinių šeimai skirti darbo nurodymai, tikrinimo kriterijai ir priėmimo standartai.
Koks yra tipiškas naujo detalės kūrimo laikotarpis pas individuali šalinamojo įšlavintojo liejimo dirbtuvė ?
Priedų naujo kūrimo laikotarpiai tikslaus liejimo įmonėje skiriasi priklausomai nuo detalės sudėtingumo, įrankių reikalavimų, lydinio tipo ir liejyklos dabartinės apkrovos. Įrankių projektavimas ir gamyba paprastai yra ilgiausias vienas etapas, dažniausiai trunkantis nuo keturių iki dešimties savaičių vidutinio sudėtingumo šablonams. Kai įrankiai paruošti, pirmosios detalės liejimas, patikrinimas bei bet kokie reikalingi matmeniniai ar mechaniniai savybių bandymai gali pridėti dar dvi iki šešių savaičių. Daugumai atvejų klientai turėtų tikėtis, kad viso naujos detalės kūrimo ciklas trunka nuo aštuonių iki šiolio keturiolikos savaičių, o sudėtingesniems lydiniams ar detalėms, reikalaujantiems neardomosios kontrolės (NDE), reikia papildomo laiko. Aiškus ryšys su liejykla kūrimo fazėje yra būtinas tiksliai grafikui sudaryti.
Turinys
- Inžinerinės galimybės ir patirtis projektuojant detalių liejimui
- Lydinių asortimentas ir metalurginis valdymas
- Kokybės sistemos ir matmeninės tikrinimo griežtumas
- Gamybos mastelio keičiamumas ir proceso pakartojamumas
- Klientų bendradarbiavimas ir ilgalaikės partnerystės vertė
-
Dažniausiai užduodami klausimai
- Kokias sertifikacijas turi turėti patikimas „prarasto vaško“ metodo tiekėjas aviacijos taikymams?
- Kaip prarasto vaško metodą taikančios įmonės kontroliuoja matmeninę tikslumą sudėtingose detalėse?
- Ar tikslaus liejimo įmonė gali gaminti dalis iš kelių lydinių šeimų viena kokybės sistema?
- Koks yra tipiškas naujo detalės kūrimo laikotarpis pas individuali šalinamojo įšlavintojo liejimo dirbtuvė ?