 EN

Kai tikslumas, paviršiaus kokybė ir matmenų tikslumas yra neabejotini, gamintojai nuolat kreipiasi į patikimą silicio geliu pagrįstos liejimo technologijos tiekėją. Šis sprendimas retai būna atsitiktinis.
Šis sprendimas grindžiamas giliu supratimu apie tai, ką suteikia silicio geliu pagrįsta lukšto technologija palyginti su kitomis liejimo metodikomis. Toks pasirinkimas tiesiogiai lemia mažesnį tolesnį apdirbimą, griežtesnius leistinus nuokrypius ir aukštesnę detalės našumą sudėtingose geometrijose
Ši nuomonė atspindi matuojamas technines privalumus, įdiegtus formų gamybos metu ir aukštos temperatūros kaitinimo procese. Kai pasaulinės tiekimo grandinės reikalauja trumpesnių pristatymo laikų, šio konkretaus liejimo metodo supratimas tampa strategiškai ir operaciškai svarbus.
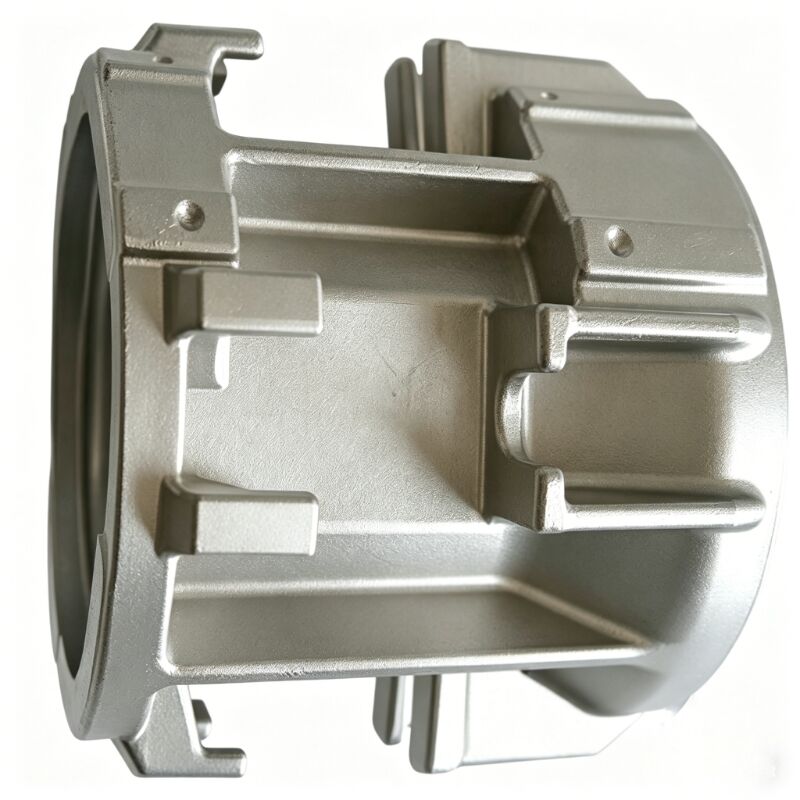
1 pav.: Sudėtingas skysčių valdymo korpuso komponentas, pagamintas naudojant silicio gelių (silica sol) netiesioginį liejimą, pasiekiant Ra 3.2paviršiaus šiurkštumą prieš galutinį apdirbimą.
Silicio geliu grindžiamos liejimo formų gamybos techninė pagrindas
Kodėl silicio geliu grindžiama rišamosios medžiagos sistema yra pranašesnė
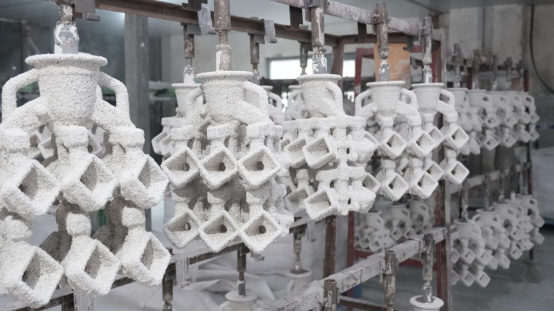
Silicio dioksido solio rišiklio sistema naudoja koloidinį silicio dioksidą kaip pagrindinį rišiklį lukšto gamyboje, o ne vandens stiklą ar etilo silikatą, kurie buvo naudojami senesniuose liejimo tikslinės formos procesuose. Šis skirtumas yra pagrindinis. Koloidinis silicio dioksidas sukuria keraminį lukštą, kuris išskiriasi puikiu žaliuoju stiprumu, maža dujų pralaidumu ir puikia šilumine stabilumu, kai jis veikiamas ekstremalių temperatūrų, reikalingų lydymo metu. Bet kuriam rimtam silicio dioksido solio liejimo tikslinės formos tiekėjui tai reiškia lukštus, kurie atsparūs įtrūkimams, išsivynimui ir ankstyvam sugadinimui liejimo metu – problemoms, kurios tiesiogiai pažeidžia detalės tikslumą.
Silicio gelių procesas taip pat pašalina daugelį džiovinimo ir kietinimo problemų, būdingų vandens stiklo sistemoms. Apvalkalų sluoksniai kietėja vienodesniai kontroliuojamomis drėgmės ir oro srauto sąlygomis, todėl susidaro homogeniškesnė keraminė struktūra. Kai gamintojai nurodo tikslų sienelių storį, plonų skylėlių liejinius arba įlinkiusius elementus, ši homogeniškumas leidžia formai išlaikyti savo matmeninę vientisumą visą kaitinimo ir liejimo ciklą. Kvalifikuotas silicio gelių netiesioginio liejimo tiekėjas žino, kaip optimizuoti sluoksnių skaičių, apdailos smiltainio grūdelių dydį ir džiovinimo intervalus, kad jie atitiktų konkrečią naudojamą lydinį ir geometriją.
Paviršiaus apdorojimo privalumai, kurie sumažina anulines operacijas
Viena iš komerciškai reikšmingiausių priežasčių, dėl kurių gamintojai renkasi silicio geliu pagrįsto tikslinio liejimo tiekėją, yra šio proceso būdingas puikus iškart po liejimo gautas paviršiaus baigiamasis apdorojimas. Dėl koloidinio rišiklio smulkaus dalelių dydžio ir aukštos kokybės cirkonio ar lydytos kvarco pirminės dangos medžiagų naudojimo silicio geliu pagrįstos formos užtikrina paviršiaus baigiamąjį apdorojimą nuo Ra 1,6 iki Ra 3,2 mikrometrų be jokio papildomo po liejimo šlifavimo ar šlifavimo. Sudėtingoms metalinėms detalėms, naudojamoms siurbliuose, vožtuvuose, turbinose ar medicinos prietaisuose, toks paviršiaus kokybė žymiai sumažina antrinių apdirbimo operacijų trukmę ir sąnaudas.
Gamintojai, gaminantys komponentus, tokius kaip mentės, difuzoriai ar srauto kritiniai vožtuvų korpusai, supranta, kad lygi vidinė ar išorinė paviršiaus struktūra nėra tik estetinis reikalavimas – ji tiesiogiai veikia hidraulinį naudingumą, nuovargio atsparumą ir korozijos elgesį. Kai silicio geliu paremtos liejimo formos tiekėjas nuolat pristato detalės su paviršiaus šiurkštumo Ra 1,6 reikšme be papildomų įsikišimų, žemesnės grandies gamybos linija tampa efektyvesnė ir numatomiau veikianti. Tai yra vienas pagrindinių tiekėjų pasirinkimo veiksnių didelės apimties pramoninėse programose, kur net nedidelis frezavimo eigų skaičiaus sumažėjimas viso gamybos ciklo metu lemia reikšmingus sąnaudų sumažėjimus.
Sudėtingų geometrijų tvirtas valdymas
Sudėtingos savybės, kurios kelia iššūkį kitoms liejimo technologijoms
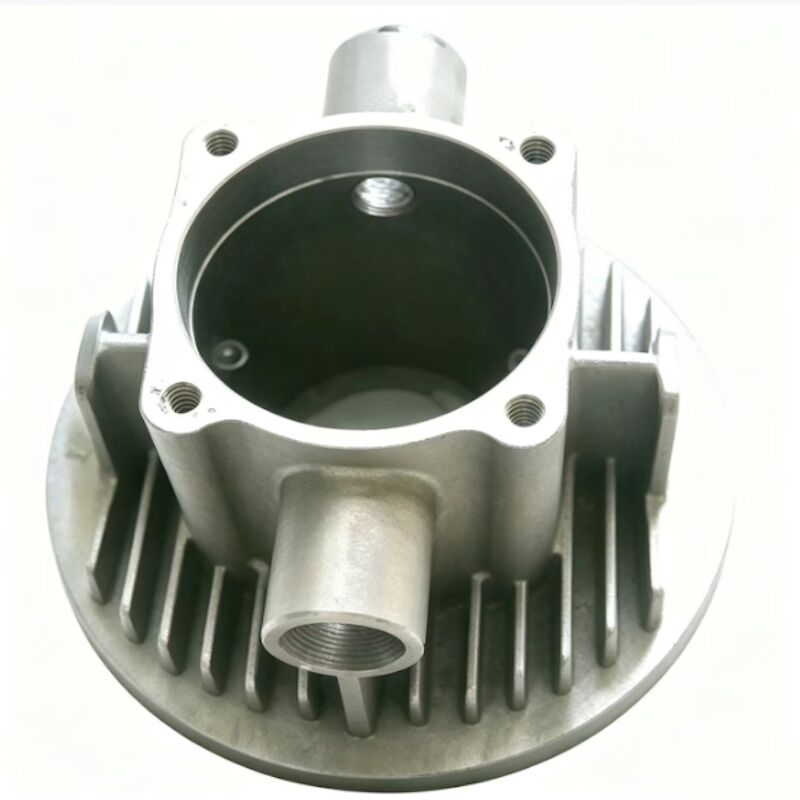
Sudėtingi metaliniai detalės dažnai turi elementus, kurių negalima arba ekonomiškai neprotinga gaminti tik smėlio liejimo, štampavimo ar kalimo būdu. Vidinės kanalai, įlinkiai, plonos plokštelės, grąžintieji kampai ir daugiaplokštuminės išlenktos paviršiai yra paplitę aviacijos atramose, turbinų mentėse, siurblių korpusuose ir skysčių valdymo komponentuose. Patyręs silicio dioksido (silica sol) tikslaus liejimo tiekėjas turi įrankių gamybos galimybes ir procesų žinias, kad šiuos elementus būtų galima tiksliai atkurti iš vaškinio modelio, užfiksuojant detalės, kurios negali būti pasiektos jokiu kitu aukšto našumo liejimo metodu esant panašiems gamybos našumams.
Investicinio liejimo procesas, naudojant silicio gelių rišiklio sistemą, leidžia gamintojams sujungti kelis apdirbtus ar suvirintus submontažus į vieną beveik galutinės formos liejimą. Ši detalės sujungimo strategija sumažina surinkimo laiką, pašalina galimus nutekėjimo kelius jungtyse ir pagerina konstrukcinę vientisumą, pašalinant įtempimo koncentracijos taškus viršytiems siūlėms. Kai gamintojas nurodo sudėtingą daugiakanalį paleistuvą arba plonos sienelės šilumos mainytuvo komponentą, bendradarbiaujant su patyrusiu silicio gelių investicinio liejimo tiekėju, pirmojo pavyzdžio tikrinimo metu gaunama detalė, atitinkanti brėžinyje nustatytus reikalavimus, o ne reikia atlikti kelių taisomųjų iteracijų.
Lydinių universalumas pagal reikalaujamus medžiagų specifikacijų
Kitas priežastis, kodėl gamintojai nuolat renkasi silicio gelių liejimo į šablonus tiekėją sudėtingiems metaliniams gaminiams, yra šio proceso palaikoma plačiai leidžiama lydinių suderinamumas. Silicio gelių apvalkalai sukurti taip, kad ištverėtų liejimo temperatūras įvairiausioms medžiagoms – nuo austenitinės ir dvigubos (duplex) nerūdijančiosios plieno rūšies iki nikelio pagrindo superlydinių, kobalto-chromo lydinių, įrankių plienų ir nuosėdinio kietinimo lydinių. Ši universalumas reiškia, kad vienas silicio gelių liejimo į šablonus tiekėjas gali būti strateginis partneris kelioms gamybos linijoms, užtikrindamas nuoseklų procesų valdymą nepriklausomai nuo to, ar naudojamas standartinis 316L lydinys, ar reikalaujantis Inconel 718.
Gamintojams, dirbantiems korozinėse aplinkose, aukštos temperatūros taikymuose arba intensyviai dėvėjamosios eksploatacijos sąlygomis, lydinių pasirinkimas yra pagrindinis konstravimo veiksnys. Galimybė liejybos būdu gaminti sudėtingas geometrijas iš sunkiai apdirbamų superlydinių, neprarandant matmeninės tikslumo ar paviršiaus kokybės, yra ypatinga galimybė, kuri padeda silicio geliolio liejimo būdu gaminančiam tiekėjui užimti neišvengiamą vietą tiekimo grandinėje. Tai ypač svarbu naftos ir dujų, cheminių procesų bei energijos gamybos pramonės šakoms, kur reikalaujama laikytis medžiagų atitikties reikalavimų ir jokių pakeitimų nepriimtina.
Kokybės nuoseklumas ir matmeninė pakartojamumas
Proceso valdymo priemonės, užtikrinančios partijų nuoseklumą
Gamintojai, vykdantys gamybos programas, kurių metu gaminami šimtai ar tūkstančiai identiškų sudėtingų detalių, reikalauja tiekėjo, kuris gebėtų užtikrinti matmeninę vientisumą kiekviename partijoje be nuokrypių. Patikimas silicio geliu paremtos liejimo technologijos tiekėjas didelius išteklius skiria procesų kontrolės priemonėms – vaško įpurškimo parametrų stebėsenai, tirpalų klampumo valdymui, lukšto džiovinimo aplinkos kontrolei ir krosnies atmosferos reguliavimui – kad būtų sumažinta būdinga liejimo procesams kintamumas, o ne tiesiog priimama kaip neišvengiama sąlyga. Šios kontrolės priemonės nėra papildomos kokybės užtikrinimo priemonės; jos yra aukštos našumo liejimo technologijos operacinė pagrindas.
Statistinė proceso kontrolė, pirmojo gaminio tikrinimo protokolai ir koordinačių matavimo mašinos (CMM) patvirtinimas yra standartiniai veiksmai profesionalios silicio gelių liejimo į šalinamąsias formas gamykloje. Sudėtingiems metaliniams gaminiams, kuriems taikomi geometrinio išdėstymo ir tolerancijos (GD&T) reikalavimai, susiję su tikruoju padėčių, paviršiaus profilio ar kampinės nuokrypos tolerancijomis ±0,1 mm arba tylesniais, šie valdymo metodai lemia skirtumą tarp liejimo, kuris tiesiogiai patenka į surinkimą, ir to, kuriam reikia išplėstinio perdarymo. Gamintojai, suprantantys šią realybę, tiekėjų kvalifikavimą laiko esminiu pirkimo etapu, o ne formalumu.
Sekamumas ir atitiktis reguliuojamose srityse
Pramonės šakos, tokios kaip aviacijos ir kosmonautikos, medicinos bei branduolinės energijos gamybos, reikalauja visiškos medžiagų ir procesų sekamosios informacijos kaip pirkimo sąlygos. Sertifikuotas kvarco tirpalo liejimo į formą tiekėjas tvarko išsamius įrašus, įskaitant kaitinimo sertifikatus, cheminės analizės ataskaitas, mechaninių bandymų duomenis, matmenų tikrinimo įrašus ir neardomosios kontrolės (NAK) rezultatus kiekvienam gamybos partijai. Ši sekamosios informacijos infrastruktūra įtraukta į tiekėjo kokybės valdymo sistemą ir paprastai patvirtinama pagal standartus, tokius kaip ISO 9001, AS9100 arba kliento specifinius kokybės planus.
Kai gamintojai kvalifikuoja silicio dioksido tirpalo liejimo tiekėją reguliuojamoms aplikacijoms, jie vertina ne tik techninį procesą – jie įvertina tiekėjo organizacinę gebėjimą ilgalaikiškai užtikrinti atitiktį reikalavimams. Tiekejas, kuris investuoja į patikimus dokumentavimo sistemas, turintis kvalifikuotą metalurginį personalą ir reguliariai kalibruojantis kontrolės įrangą, reiškia mažesnį tiekimo grandinės rizikos lygį nei tiekejas, kuris remiasi neformaliais kokybės užtikrinimo metodais. Todėl aukštos rizikos pramonės šakose veikiantys gamintojai palaiko ilgalaikes pageidaujamas tiekėjų sąsajas su liejimo partneriais, kurie įrodė savo nuolatinę atitiktį reikalavimams.
Techninis parametras |
Silicio gelių procesas (aukštos kokybės) |
Vandens stiklo procesas (ekonomiškas) |
Tiesioginis poveikis komponento kokybei |
Pagrindinė rišamosios medžiagos sistema |
Koloidinis silicis (smulkūs dalelių dydžiai) |
Natrio silikatas (grublesnė cheminė sudėtis) |
Formos stabilumo ir smulkių, plonų sienelių detalių tikslaus atkūrimo pagrindas. |
Įrankiai ir šablonų medžiaga |
Aukštos kokybės plienas arba aukštos kokybės aliuminijus |
Standartinis aliuminijus arba minkšti šablonai |
Plieno šablonai su silicio dioksido (silikagelio) dangos nuostovumu atsparūs dilimui, užtikrindami tikslų matmenų pakartojamumą ilgoms gamybos serijoms. |
Suspensijos klampumo kontrolė |
Tikslus, nuolatinis stebėjimas; vienodas apvalkalų formavimas |
Klampumas kinta; dėl to dažnai susidaro netolygus dengimas |
Aukšta vientisumas neleidžia susidaryti srauto stabdymo žymėms, šalties uždarymams ir storio svyravimams. |
Džiovinimo ir kietinimo laikotarpis |
Griežtai temperatūros ir drėgmės kontroliuojama aplinka |
Pagreitinta cheminė arba aplinkos sąlygomis vykstanti džiovinimo procesas |
Kontroliuojamas silicio dioksido (silica sol) kietėjimas pašalina vidinius įtrūkimus ir formos deformaciją kaitinimo metu. |
Paviršiaus baigtinis išliejimo būdu gautų detalių pavidalas |
Ra 1,6–Ra 3,2 μm (Švelnus paviršius) |
Ra 6,3–Ra 12,5 μm (grubus paviršius) |
Švelnūs išliejimo būdu gautų detalių paviršiai žymiai sumažina arba visiškai pašalina brangų antrinį apdirbimą. |
Dimensijos nuokrypis |
ISO 8062-3 standarto klasė DCTG 4–6 (tikslūs matmenys) |
ISO 8062-3 standarto klasė DCTG 7–9 (laisvi matmenys) |
Tikslūs beveik galutinio pavidalo matmenys užtikrina, kad detalės pirmojo tikrinimo metu tiktų standartinėms tvirtinimo sistemoms. |
Ekominė tiekėjų atrankos pagrindimas
Bendrosios naudos sąnaudos prieš vieneto kainą
Bendra neteisinga nuomonė pirkimų aptarimuose yra ta, kad kvarco tirpalo liejimo į šabloną procesas yra brangesnis nei kitos alternatyvos ir todėl tinka tik aukštos kokybės programoms. Iš tikrųjų, kai gamintojai apskaičiuoja bendrą naudojimo sąnaudas – įvertindami mažesnius apdirbimo poreikius, mažesnius išmetamųjų medžiagų kiekius, supaprastintą surinkimą ir pašalintą perdaromąją veiklą – teisingo kvarco tirpalo liejimo į šabloną tiekėjo pasirinkimas dažnai leidžia pasiekti žemesnę bendrą detalės kainą nei pirkiant iš mažesnėmis galimybėmis pasižyminčio liejimo būdo tiekėjo. Kvarco tirpalo detalių iškart po liejimo matmeninė tikslumas ir paviršiaus kokybė sumažina reikalingų apdirbimo operacijų skaičių, o šis sumažėjimas daugėja didelėse serijose.
Vienas sudėtingas liejimas, kuris pašalina tris papildomus apdirbimo etapus, lengvai kompensuoja aukštesnę vieno gaminio liejimo kainą. Kai šis skaičiavimas taikomas metiniam kelių tūkstančių detalių apimčiai, ekonominis argumentas dirbti su kvalifikuotu silicio geliu atliekamu liejimu užsiiminėjančiu tiekėju tampa akivaizdus. Gamintojai, kurie vertina visą sąnaudų ciklą, o ne tik pirkimo kainą, dažniausiai sukuria stabilesnius ir produktyvesnius tiekėjų ryšius, kuriuose mažiau tiekimo sutrikimų ir geriausi ilgalaikiai kokybės rezultatai.
Privedimo laiko konkurencingumas ir įrankių investicijos
Šiuolaikiniai investicinio liejimo įrankiai silicio gelių procesams paprastai gaminami iš aliuminio arba plieno vaško įpilimo šablonų, kurie yra ekonomiškesni ir greičiau gaminami nei kietieji įrankiai, reikalingi spaudžiamajam liejimui arba kalimui. Kompetentinga silicio gelių investicinio liejimo tiekėja gali per keturias–aštuonias savaites nuo patvirtintų konstrukcijos brėžinių pereiti prie pirmųjų bandymų gaminių vidutinio sudėtingumo detalėms, taip skatinant greitesnį produktų kūrimo ciklą ir naujų programų paleidimą. Ši gebėjimo greitai sukurti bandymų gaminius savybė tampa vis svarbesnė, nes gamintojai susiduria su sutrumpintais kūrimo terminais konkuruojančiose rinkose.
Be to, investicinio liejimo įrankių rinkinys turi ilgą tarnavimo trukmę, jei tinkamai prižiūrimas, todėl jis yra tinkamas daugiametėms gamybos programoms be reikšmingų papildomų investicijų. Silicio geliolio investicinio liejimo tiekėjas, siūlantis vidinę įrankių projektavimo ir priežiūros paslaugas, suteikia papildomą programos saugumo lygį, užtikrindamas, kad inžinerinių pokyčių užsakymuose nurodyti įrankių pakeitimai būtų atlikti greitai ir be išorinės koordinavimo delsų. Ši integruota galimybė yra reikšmingas skirtumas vertinant potencialius ilgalaikius liejimo partnerius.
Taikymui specifinė tinkamumas sudėtingiems detaliams
Skystųjų medžiagų valdymo komponentai ir paleistuvai
Tarp reikalaujamiausių taikymų silicio gelių liejimo pagal šabloną tiekėjui yra tikslūs skysčių valdymo komponentai, pvz., centrifūginio siurblio ratukai, turbinos ratukai ir voliutinės korpusų dalys. Šie detalės sujungia sudėtingas trimatės kreivumų paviršių formas su siaurais hidrauliniais kanalų nuokrypio leistinuosius nuokrypius ir reikalaujamais paviršiaus apdorojimo reikalavimais – tokia kombinacija idealiai tinka silicio gelių liejimo pagal šabloną procesui. Galimybė lieti uždaras ratukų geometrijas su vidinėmis mentėmis, nenaudojant šerdžių arba naudojant minimalų šerdžių kiekį, yra šios technologijos lemiamoji privalumų savybė.
Per silicio gelių procesą liejami impulatoriai pasižymi puikiu matmenų stabilumu, pakartotina mentės geometrija ir paviršiaus lygumu, kuris tiesiogiai padidina siurblių hidraulinį naudingumą. Gamintojai, gaminantys siurblius cheminiams procesams, vandens valymui ar energijos taikymui, remiasi kvalifikuoto silicio gelių liejimo tiekėjo paslaugomis, kad gautų impulatorius, atitinkančius tiek geometrines, tiek medžiagų specifikacijas, be reikalingumo intensyviai apdirbti rankomis. Tikslūs nuokrypiai, korozijai atsparių lydinių pasirinkimas ir aukštos kokybės paviršius daro silicio gelių liejimą pageidaujamiausiu gamybos būdu aukštos našumo skysčių valdymo komponentams.
Aviacijos ir pramonės konstrukciniai komponentai
Orbitinėje technikoje ir pramoninėse mašinose naudojamos konstrukcinės metalinės detalės dažnai reikalauja aukštos stiprybės, mažo svorio ir sudėtingos geometrijos derinio, kuris kelia iššūkius įprastoms gamybos metodikoms. Silicio geliu paremtos liejimo formos tiekėjo pagamintos atramos, korpusai, valdymo įrenginių komponentai ir variklių konstrukcinės dalys gali atitikti orbitinės technikos projektavimo standartus keliamus reikalavimus dėl beveik galutinės formos geometrijos ir tikslaus matmenų laikymosi, dažnai suteikdamos papildomą pranašumą – reikšmingą svorio sumažėjimą palyginti su apdirbtais kietaisiais gabalais.
Silicio gelių procesas leidžia liejybos būdu gaminti plonas sienas, kurių storis daugelyje lydinių sistemų gali būti mažesnis nei 1,5–2,0 mm, todėl galima kurti lengvąsias konstrukcines konstrukcijas, išlaikant jų struktūrinį vientisumą. Pramonės gamintojams, kurie kuria naujos kartos įrangą su sumažintu medžiagų suvartojimu ir žemesniais eksploatacinio svorio reikalavimais, silicio gelių tikslinės liejybos tiekėjai atlieka strateginę funkciją, leisdami realizuoti konstrukcinius sprendimus, kurie kitaip būtų ribojami gamybos galimybių. Ši gebėjimo transformuoti inžinerinį ambicijų į realią gamybos galimybę savybė yra viena iš pagrindinių priežasčių, kodėl perspektyvūs gamintojai stiprina savo partnerystę su kompetentingais liejybos tiekėjais.
Dažniausiai užduodami klausimai
Kuo skiriasi silicio gelių tikslinės liejybos tiekėjas nuo vandens stiklo liejybos tiekėjo?
Pagrindinis skirtumas yra naudojamo klijuojamosios sistemos, kuria sukuriamas keraminis apvalkalas, tipo. Silicio dioksido solio liejimo į formą tiekėjas naudoja koloidinį silicio dioksidą kaip klijavimo medžiagą, dėl ko gaunamas tankesnis, šiluminės stabilumo prasme patikimesnis apvalkalas su geresniu paviršiaus baigiamuoju apdorojimu – paprastai Ra 1,6–3,2 mikrometrų. Stiklo vandens tiekėjai naudoja natrio silikatą kaip klijavimo medžiagą, kuri yra pigesnė, tačiau duoda grubesnį paviršiaus baigiamąjį apdorojimą, mažesnį matmeninį tikslumą ir prastesnę tinkamumą sudėtingoms plonoms detalėms ar aukštos temperatūros lydiniams.
Kurios pramonės šakos dažniausiai remiasi silicio dioksido solio liejimo į formą tiekėjais sudėtingoms detalėms?
Aktyviausius vartotojus sudaro kosmoso ir gynybos, naftos bei dujų, chemijos pramonės, siurblių ir voztuvų gamybos, elektros energijos gamybos bei medicinos prietaisų gamybos sritys. Šios pramonės šakos turi bendrų reikalavimų dėl sudėtingų geometrijų, tikslaus matmenų laikymosi, aukštos paviršiaus kokybės ir reikalaujančių lydinių specifikacijų – visų šių reikalavimų atitikti yra specialiai sukurtas silicio geliu pagrįstas liejimo į formą procesas.
Kaip bendradarbiavimas su silicio geliu pagrįsto liejimo į formą tiekėju sumažina sudėtingų detalių bendrą gamybos kainą?
Kvalifikuoto silicio geliu grindžiamo tikslaus liejimo tiekėjo pasiekiamos liejimo detalės matmenų tikslumas ir paviršiaus kokybė žymiai sumažina reikalingų antrinių apdirbimo operacijų skaičių. Detalių sujungimas – kelių subdetalių sujungimas į vieną liejimą – dar labiau sumažina surinkimo darbo sąnaudas, suvirinimo kaštus ir kontrolės taškų skaičių. Kai šie taupymai susumuoja viso gamybos programos mastu, bendras kaštų pranašumas prieš kitas liejimo ar apdirbimo technologijas dažnai būna žymus, net jei pirmuoju žvilgsniu liejimo vieneto kaina atrodo aukštesnė.
Kokius kokybės sertifikatus turėtų turėti patikimas silicio geliu grindžiamo tikslaus liejimo tiekėjas?
Mažiausiai kvalifikuotas silicio dioksido (silica sol) tikslinio liejimo tiekėjas turėtų turėti ISO 9001 sertifikatą. Oro laivų pramonei skirtoms aplikacijoms paprastai reikalaujamas AS9100 sertifikatas. Tiekejai, aptarnaujantys medicinos ar branduolinę pramonę, gali reikšti papildomų reguliavimo leidimų. Be sertifikatų, gamintojai turėtų įvertinti tiekėjo vidinę kokybės infrastruktūrą, įskaitant koordinačių matavimo mašinos (CMM) galimybes, medžiagų sekamosios sistemos, neardomosios kontrolės (NDT) paslaugas ir dokumentuotus procesų valdymo procedūrų aprašus kaip nuoseklios kokybės užtikrinimo rodiklius.
Turinys
- Silicio geliu grindžiamos liejimo formų gamybos techninė pagrindas
- Sudėtingų geometrijų tvirtas valdymas
- Kokybės nuoseklumas ir matmeninė pakartojamumas
- Ekominė tiekėjų atrankos pagrindimas
- Taikymui specifinė tinkamumas sudėtingiems detaliams
-
Dažniausiai užduodami klausimai
- Kuo skiriasi silicio gelių tikslinės liejybos tiekėjas nuo vandens stiklo liejybos tiekėjo?
- Kurios pramonės šakos dažniausiai remiasi silicio dioksido solio liejimo į formą tiekėjais sudėtingoms detalėms?
- Kaip bendradarbiavimas su silicio geliu pagrįsto liejimo į formą tiekėju sumažina sudėtingų detalių bendrą gamybos kainą?
- Kokius kokybės sertifikatus turėtų turėti patikimas silicio geliu grindžiamo tikslaus liejimo tiekėjas?