 EN

Kad precizitāte, virsmas kvalitāte un izmēru precizitāte ir nenovēršamas prasības, ražotāji vienmēr vēršas pie uzticama silīcija šķīduma (silica sol) ielietās liešanas piegādātāja. Šis lēmums reti kad ir patvaļīgs.
Šis izvēles pamats ir dziļa sapratne par to, ko nodrošina silīcija šķīduma (silica sol) apvalka tehnoloģija salīdzinājumā ar citām liešanas metodēm. Šī izvēle tieši pārtulkojas mazākās pēcliešanas apstrādes nepieciešamībā, stingrākos pieļaujamajos noviržu robežos un augstākās detaļu ekspluatācijas īpašībās sarežģītās ģeometrijas gadījumā.
Preferences atspoguļo mērāmos tehniskos priekšrocības, kas ieviestas veidgabala izgatavošanas un augstās temperatūras apdedzināšanas laikā. Kad globālās piegādes ķēdes prasa īsākus piegādes laikus, šī konkrētā liešanas paņēmiena izpratne kļūst gan stratēģiski, gan operatīvi svarīga.
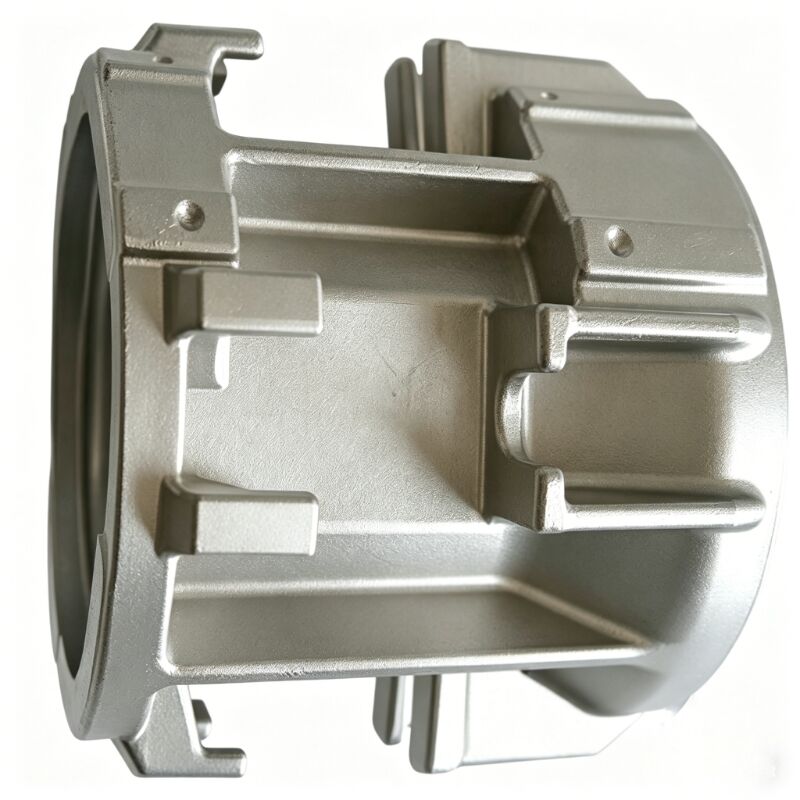
Attēls 1: Sarežģīts šķidruma apstrādes korpusa komponents, kas izgatavots, izmantojot silīcija gela (silika sola) precīzās liešanas metodi, sasniedzot Ra 3.2virsmas raupjumu pirms galīgās apstrādes.
Kvarca šķīduma (silika sola) izlietnes liešanas tehniskā bāze
Kāpēc kvarca šķīduma (silika sola) saistvielas sistēma ir labāka
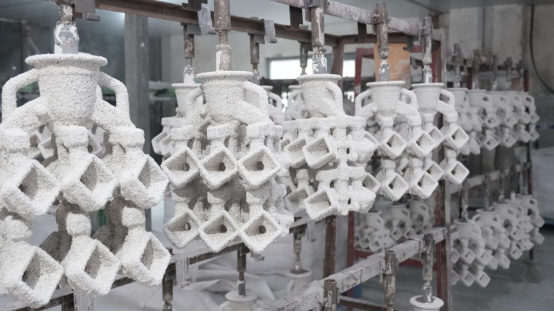
Silīkija zola saistvielu sistēma izmanto koloidālo silīkiju kā galveno saistvielu apvalka veidošanā, nevis ūdensstiklu vai etilsilikātu saistvielas, kas tiek izmantotas vecākos ielieto lējuma procesos. Šis atšķirības pamats ir būtisks. Koloidālais silīkijus rada keramikas apvalku ar izcilu zaļo stiprumu, zemu gāzu caurlaidību un lielisku termisko stabilitāti, kad tas tiek pakļauts ārkārtīgi augstām temperatūrām, kas nepieciešamas metāla ielietšanas laikā. Jebkuram nopietnam silīkija zola ielieto lējuma piegādātājam tas nozīmē apvalkus, kas pretojas plaisāšanai, izliekšanai un agrīnai sabrukšanai lējuma laikā — problēmām, kas tieši ietekmē detaļas precizitāti.
Silīkija zola process arī novērš daudzas žāvēšanas un cietināšanas problēmas, kas raksturīgas ūdensstikla sistēmām. Ārējās kārtas cietinās vienmērīgāk kontrolētā mitruma un gaisa plūsmas apstākļos, kas rezultātā rada vienmērīgāku keramikas struktūru. Kad ražotāji norāda stingrus sieniņu biezumus, plānās lējuma daļas vai iegrieztas īpašības, šī vienmērīgums ir tas, kas ļauj veidnei saglabāt savu izmēru precizitāti visā apdedzināšanas un liešanas ciklā. Kvalificēts silīkija zola izgulsnēšanas lējuma piegādātājs saprot, kā optimizēt kārtu skaitu, stukas graudu lielumu un žāvēšanas intervālus, lai tie atbilstu konkrētajai sakausējuma veidnei un ģeometrijai.
Virsmas apdarei raksturīgās priekšrocības, kas samazina sekundārās apstrādes operācijas
Viens no komerciāli nozīmīgākajiem iemesliem, kādēļ ražotāji vairāk vēlas silīcija zola investīciju liešanas piegādātāju, ir augstākās kvalitātes virsmas apdare bez papildu apstrādes, ko šis process dabiski nodrošina. Silīcija zola apvalki, izmantojot koloidālā saistviela ar ļoti mazu daļiņu izmēru un augstas kvalitātes cirkonija vai kvarca pirmā slāņa materiālus, rada virsmas apdari diapazonā no Ra 1,6 līdz Ra 3,2 mikrometriem bez jebkādas pēcliešanas slīpēšanas vai polirēšanas. Sarežģītiem metāla komponentiem, ko izmanto sūknos, vārstos, turbīnās vai medicīnas ierīcēs, šāda virsmas kvalitāte ievērojami samazina laiku un izmaksas, kas saistītas ar sekundārām apstrādes operācijām.
Ražotāji, kas ražo komponentus, piemēram, spidolus, difuzorus vai plūsmas kritiskas vārstu korpusus, saprot, ka gluda iekšēja vai ārēja virsma nav tikai kosmētiska — tā tieši ietekmē hidraulisko efektivitāti, izturību pret atkārtotiem spriegumiem un korozijas uzvedību. Kad silīkagela zāģēšanas liešanas piegādātājs vienmērīgi piegādā detaļas ar raupjuma koeficientu Ra 1,6 bez papildu apstrādes, turpmākā ražošanas līnija kļūst efektīvāka un prognozējamāka. Tas ir viens no galvenajiem faktoriem, kas nosaka piegādātāju izvēli lielapjomīgos rūpnieciskos projektos, kur pat neliela apstrādes gājienu skaita samazināšana visā ražošanas ciklā nodrošina būtiskus izmaksu ietaupījumus.
Sarežģītu ģeometriju apstrāde ar pārliecību
Sarežģītas funkcijas, kas rada izšķirību citos liešanas procesos
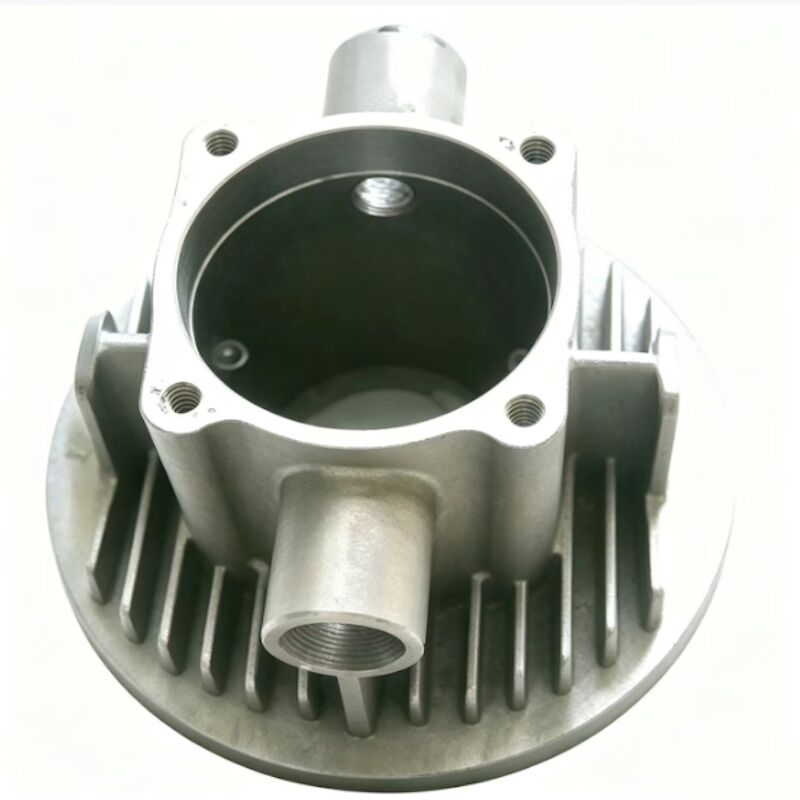
Sarežģīti metāla komponenti bieži satur elementus, kurus vienkārši nevar izgatavot vai kuru ražošana ir ekonomiski nepamatota, izmantojot tikai smilšu liešanu, spiedliešanu vai kovšanu. Iekšējās caurules, apakšzariņas, plānas lāpstiņas, iekšējie leņķi un vairākplakņu līkumainas virsmas ir tipiskas gaisa un kosmosa rūpniecības balstiem, turbīnu lāpstiņām, sūkņu korpusiem un šķidruma vadības komponentiem. Kvalificēts silīcija zola investīciju liešanas piegādātājs ir aprīkots ar atbilstošiem rīkiem un procesu zināšanām, lai tieši no vaskapara parauga atveidotu šos elementus, saglabājot detaļas, kuras neviena cita augstas ražības liešanas metode nevar nodrošināt līdzvērtīgā ražošanas ātrumā.
Investīciju liešanas process, ja to nodrošina silīkagela saistviela, ļauj ražotājiem apvienot vairākus apstrādātos vai metālos savienotos apakšmontāžas blokus vienā gandrīz galīgās formas liešanā. Šī daļu apvienošanas stratēģija samazina montāžas laiku, novērš potenciālos noplūdes ceļus savienojumos un uzlabo strukturālo izturību, noņemot sprieguma koncentrācijas punktus metinājumu šuvēs. Kad ražotājs norāda sarežģītu daudzkanālu impelera vai plānās sieniņas siltummaiņa komponentu, sadarbība ar pieredzējušu silīkagela investīciju liešanas piegādātāju nozīmē, ka pirmās parauga pārbaudes laikā tiek saņemta detaļa, kas atbilst zīmējuma prasībām, nevis ir nepieciešamas vairākas korektīvās iterācijas.
Sakausējumu daudzveidība stingrām materiālu specifikācijām
Cits iemesls, kāpēc ražotāji vienmēr izvēlas silīcija šķīduma (silika sola) precīzās liešanas piegādātāju sarežģītiem metāla komponentiem, ir šī procesa plašā sakausējumu savietojamība. Silīcija šķīduma (silika sola) apvalki ir izstrādāti tā, lai izturētu lielā diapazonā materiālu liešanas temperatūras — no austēnītiskajām un divfāžu nerūsējošajām tērauda sakausējumiem līdz nikelīgiem super sakausējumiem, kobalta un hroma sakausējumiem, rīku tēraudiem un izdalīšanā cietināmiem sakausējumu veidiem. Šī daudzpusība nozīmē, ka viens un tas pats silīcija šķīduma (silika sola) precīzās liešanas piegādātājs var būt stratēģisks partneris vairākām produktu līnijām, nodrošinot vienotu procesa disciplīnu neatkarīgi no tā, vai sakausējums ir standarta 316L vai prasīgais Inconel 718.
Ražotājiem, kuri strādā korozīvās vides, augstas temperatūras lietojumos vai intensīvas nodiluma ekspluatācijas apstākļos, sakausējumu izvēle ir galvenais konstruēšanas faktors. Spēja liekt sarežģītas ģeometrijas detaļas grūti apstrādāmajos super sakausējumos, nezaudējot izmēru precizitāti vai virsmas kvalitāti, ir atšķirīga spēja, kas ievieto silīcija zola investīciju liešanas piegādātāju kā neatņemamu resursu piegādes ķēdē. Tas ir īpaši svarīgi tādām nozarēm kā naftas un gāzes rūpniecība, ķīmiskā pārstrāde un enerģijas ražošana, kur materiālu atbilstība ir obligāta un materiālu aizvietošana nav atļauta.
Kvalitātes vienveidība un izmēru atkārtojamība
Procesa kontroles, kas nodrošina partijas uz partiju vienveidību
Ražotāji, kuriem ir ražošanas programmas, kurās tiek ražoti simtiem vai tūkstošiem identisku sarežģītu detaļu, nepieciešams piegādātājs, kurš spēj nodrošināt izmēru vienveidību katrā partijā bez novirzes. Uzticams silīkagela zāģēšanas ar izkusuša modelīšanas metodi piegādātājs iegulda lielas līdzekļus procesa kontroles pasākumos — tauku injekcijas parametru uzraudzībā, šķīduma viskozitātes pārvaldē, apvalka žāvēšanas vides kontrolē un krāsns atmosfēras regulēšanā — lai nodrošinātu, ka lejēšanas procesos raksturīgā mainīgums tiek samazināts, nevis pieņemts kā dots. Šīs kontroles nav neobligāti kvalitātes uzlabojumi; tās ir augstas veiktspējas zāģēšanas ar izkusuša modelīšanas metodi darbības pamats.
Statistikas procesa kontrole, pirmās partijas pārbaudes protokoli un koordinātu mērīšanas mašīnas (CMM) verifikācija ir standarta prakse profesionālā silīcija zola investīciju liešanas piegādātāja ražotnē. Sarežģītiem metāla izstrādājumiem ar GD&T prasībām, kurās ietilpst patiesā pozīcija, virsmas profils vai leņķiskuma novirzes ±0,1 mm vai stingrākās robežās, šīs kontroles ir lēmējas starp liešanu, kas tieši nonāk montāžā, un tādu liešanu, kas prasa plašu pārstrādi. Ražotāji, kuri saprot šo realitāti, piegādātāju kvalifikāciju uzskata par būtisku iepirkumu soli, nevis par formālu procedūru.
Sekojamība un atbilstība regulētajās nozarēs
Tādas nozares kā aerospēja, medicīna un kodolenerģijas ražošana prasa pilnu materiālu un procesu izsekojamību kā iepirkuma nosacījumu. Sertificēts silīcija zola investīciju liešanas piegādātājs uztur detalizētus ierakstus, tostarp kausējuma sertifikātus, ķīmiskās analīzes ziņojumus, mehānisko testu datus, izmēru pārbaudes ierakstus un nesagrauvošās izmēģināšanas (NDT) rezultātus katram ražošanas partijam. Šī izsekojamības infrastruktūra ir iebūvēta piegādātāja kvalitātes pārvaldības sistēmā un parasti tiek validēta saskaņā ar standartiem, piemēram, ISO 9001, AS9100 vai klienta specifiskajiem kvalitātes plāniem.
Kad ražotāji kvalificē silīkagela ziedošanas liešanas piegādātāju regulētām lietojumprogrammām, viņi novērtē ne tikai tehnisko procesu, bet arī piegādātāja organizatoriskās spējas uzturēt atbilstību laika gaitā. Piegādātājs, kurš iegulda stabili dokumentācijas sistēmās, kvalificētā metallurgijas personālā un regulārā kontroles aprīkojuma kalibrēšanā, rada mazāku piegādes ķēdes risku nekā piegādātājs, kurš balstās uz neoficiālām kvalitātes praksēm. Tāpēc augsta riska nozarēs darbojošies ražotāji ilgstoši uztur vēlamās piegādātāju attiecības ar liešanas partneriem, kuri ir pierādījuši ilgstošu atbilstības veiktspēju.
Tehniskie parametri |
Silīcija gela process (augstākās kvalitātes) |
Ūdensstikla process (ekonomiskais) |
Tiešs ietekmes faktors uz komponenta kvalitāti |
Galvenā saistviela |
Koloidālā silīcija dioksīda suspensija (mazas daļiņas) |
Nātrija silikāts (rupjāka ķīmiskā struktūra) |
Bāze veidgabala stabilitātei un smalku, plānsienīgu detaļu precīzai atveidošanai. |
Rīku un matricu materiāls |
Augstas kvalitātes tērauds vai premium alumīnijs |
Standarta alumīnijs vai mīkstā rīkošana |
Tērauda matricas ar silīcija šķīduma pretestību nodrošina izcilu nodilumizturību un precīzu izmēru atkārtojamību ilgām ražošanas sērijām. |
Suspensijas viskozitātes kontrole |
Precīza, nepārtraukta uzraudzība; vienmērīga apvalka veidošana |
Mainīga viskozitāte; tendence veidot nevienmērīgu pārklājumu |
Augsta vienveidība novērš plūsmas apstāšanās zīmes, aukstās šuves un biezuma svārstības. |
Žāvēšanas un cietināšanas laikposms |
Strikta temperatūras un mitruma kontrolēta vide |
Paātrināta ķīmiskā vai vides žāvēšana |
Kontrolēta silīcija solas cietināšana novērš iekšējo plaisošanu un veidņu deformāciju apdedzināšanas laikā. |
Virsmas apstrāde bez papildu apstrādes |
Ra 1,6 līdz Ra 3,2 μm (Gluda virsma) |
Ra 6,3 līdz Ra 12,5 μm (Rupja virsma) |
Gludas bez papildu apstrādes virsmas ievērojami samazina vai pilnībā novērš dārgās sekundārās apstrādes operācijas. |
Dimensiju tolerancija |
ISO 8062-3 klase DCTG 4–6 (Cieša) |
ISO 8062-3 klase DCTG 7–9 (Brīva) |
Ciešākas gandrīz galīgās formas precizitātes nodrošina, ka detaļas pirmajā pārbaudē precīzi iederas standarta stiprinājumos. |
Ekonomiskais pamatojums piegādātāju izvēlei
Kopējās īpašumtiesību izmaksas pret vienības cenu
Bieži sastopama kļūdaina uzskats iepirkumu diskusijās ir tas, ka kremnijskābes zola (silica sol) investīciju liešanas process ir dārgāks nekā citi procesi un tāpēc piemērots tikai augstas klases lietojumiem. Patiesībā, kad ražotāji aprēķina kopējo īpašumtiesību izmaksas — ņemot vērā apstrādes samazināšanu, atkritumu līmeni, montāžas vienkāršošanu un pārstrādes novēršanu — pareiza kremnijskābes zola investīciju liešanas piegādātāja izvēle bieži nodrošina zemākas kopējās detaļu izmaksas salīdzinājumā ar detaļu iegādi no mazāk spējīga liešanas procesa. Kremnijskābes zola detaļu precīzā izmēru atbilstība un virsmas kvalitāte samazina nepieciešamo apstrādes operāciju skaitu, un šis samazinājums pastiprinās augstas apjomu programmu gadījumā.
Viens sarežģīts liešanas izstrādājums, kas novērš trīs papildu apstrādes uzstādījumus, viegli kompensē augstāko vienības liešanas cenu. Kad šo aprēķinu piemēro gadā ražotu vairāku tūkstošu detaļu apjomam, ekonomiskais pamatojums, lai sadarbotos ar kvalificētu silīcija zola investīciju liešanas piegādātāju, kļūst acīmredzams. Ražotāji, kas pieņem kopējās izmaksu skatupunktu, nevis koncentrējas tikai uz iegādes cenu, parasti veido stabilitākās un produktīvākās piegādātāju attiecības, ar mazāk pārtraukumu piegādē un labākiem ilgtermiņa kvalitātes rezultātiem.
Piegādes termiņa konkurences spēja un rīku ieguldījumi
Mūsdienīgas investīciju liešanas rīku izgatavošana silīkagela procesiem parasti tiek veikta, izmantojot alumīnija vai tērauda vasku ielejamās matricas, kas ir ekonomiskākas un ātrāk izgatavojamas nekā cietās rīku matricas, kas nepieciešamas spiedliešanai vai kausēšanai. Spējīgs silīkagela investīciju liešanas piegādātājs var pāriet no apstiprinātiem konstrukcijas zīmējumiem līdz pirmajiem paraugiem četrās līdz astoņās nedēļās vidēji sarežģītiem detaļu izstrādājumiem, tādējādi paātrinot produktu izstrādes ciklus un jaunu programmu palaišanu. Šī ātruma līdz paraugam spēja kļūst arvien svarīgāka, jo ražotājiem konkurences tirgos jārisina sašaurināti izstrādes termiņi.
Turklāt, ja tā tiek pareizi uzturēta, ziedošanas liešanas rīku kalpošanas laiks ir ilgs, kas padara to piemērotu vairāku gadu ražošanas programmām bez būtiskām atkārtotām ieguldījumu izmaksām. Silīkatsola ziedošanas liešanas piegādātājs, kurš piedāvā iekšēju rīku projektēšanu un uzturēšanu, nodrošina papildu programmas drošības līmeni, garantējot, ka inženierijas izmaiņu pasūtījumiem nepieciešamās rīku modificēšanas tiek veiktas ātri un bez ārējas koordinācijas izraisītām kavēšanām. Šī integrētā spēja ir būtisks atšķirības faktors, kad ražotāji novērtē potenciālos ilgtermiņa liešanas partnerus.
Lietojumprogrammu specifiska piemērotība sarežģītiem komponentiem
Šķidrumu apstrādes komponenti un dzinējradzes
Stikla šķīduma (silika sola) precīzās liešanas piegādātājam visvairāk prasa lietojumi, piemēram, precīzi šķidrumu apstrādes komponenti, kā centriskās sūkņa impelera diski, turbīnu riteņi un volūtas korpusi. Šiem komponentiem raksturīgas sarežģītas trīsdimensiju līknes virsmas, stingri hidraulisko caurlaižu izmēru tolerances un augstas prasības virsmas apdarībai — šo kombināciju ideāli apkalpo stikla šķīduma (silika sola) precīzās liešanas process. Spēja liekt slēgtas impelera ģeometrijas ar iekšējām lāpstiņu caurulēm bez kodolu vai ar minimālu kodolu izmantošanu ir šīs tehnoloģijas būtiska priekšrocība.
Ar silīkagela zolēs procesa palīdzību liekti impulsskrūvju diski izceļas ar lielisku izmēru stabilitāti, atkārtojamu lāpstiņu ģeometriju un virsmas gludumu, kas tieši pāriet uz sūkņa hidraulisko efektivitāti. Ražotāji, kas ražo sūkņus ķīmiskajām procesām, ūdens attīrīšanai vai enerģētikas pielietojumiem, paļaujas uz kvalificētu silīkagela zolēs iegulšanas liešanas piegādātāju, lai saņemtu impulsskrūvju diskus, kas atbilst gan ģeometriskajām, gan materiāla specifikācijām, nepieprasot plašu manuālo apstrādi. Ciešie izmēru noviržu robežas, korozijas izturīgu sakausējumu izvēles iespējas un augstākās klases virsmas kvalitāte padara silīkagela zolēs iegulšanas liešanu par vadošo ražošanas metodi augstas veiktspējas šķidruma transportēšanas komponentiem.
Aerokosmiskās un rūpnieciskās konstrukcijas sastāvdaļas
Aerosaimniecības un rūpnieciskās mašīnbūves pielietojumos strukturāliem metāla komponentiem bieži nepieciešama augstas izturības, zemas svara un sarežģītas ģeometrijas kombinācija, kas rada izdevības tradicionālajām ražošanas metodēm. Silīkatsola zāļu liešanas piegādātāja ražotie stiprinājumi, korpusi, aktuatoru komponenti un dzinēju strukturālie komponenti var sasniegt gandrīz galīgo formas ģeometriju un stingros precizitātes prasības, kādas noteiktas aerosaimniecības projektēšanas standartos, bieži vien ar papildu priekšrocību — ievērojamu svara samazināšanu salīdzinājumā ar apstrādātiem blīķiem.
Kvarca šķīduma process ļauj liekt plānas sienas līdz pat 1,5–2,0 mm daudzās sakausējumu sistēmās, ļaujot izveidot vieglākas strukturālas konstrukcijas, kas saglabā savu strukturālo integritāti. Rūpnieciskajiem ražotājiem, kuri projektē nākamās paaudzes aprīkojumu ar samazinātu materiālu patēriņu un zemākiem ekspluatācijas svara mērķiem, kvarca šķīduma investīciju liešanas piegādātājs spēlē stratēģisku lomu, veicinot dizaina inovācijas, kas citādi būtu ierobežotas ar ražošanas ierobežojumiem. Šī spēja pārvērst inženierijas ambīcijas par ražojamiem risinājumiem ir viena no galvenajām iemeslu, kāpēc uz nākotni vērsto ražotāju sadarbība ar kompetentiem liešanas piegādātājiem kļūst dziļāka.
Bieži uzdotie jautājumi
Kas atšķir kvarca šķīduma investīciju liešanas piegādātāju no ūdensstikla liešanas piegādātāja?
Galvenā atšķirība ir keramikas apvalka izveidošanai izmantotajā saistvielas sistēmā. Silīcija solas precīzās liešanas piegādātājs izmanto koloidālās silīcija dioksīda saistvielas, kas rada blīvāku, termiski stabilitākāku apvalku ar labāku virsmas apstrādes iespējām — parasti Ra 1,6–3,2 mikrometri. Ūdensstikla piegādātāji izmanto nātrija silikāta saistvielas, kas ir lētākas, bet rada rupjāku virsmas apstrādi, zemāku izmēru precizitāti un ir mazāk piemērotas sarežģītiem, plānām daļām vai augstas temperatūras sakausējumiem.
Kuras nozarēs visbiežāk izmanto silīcija solas precīzās liešanas piegādātāju sarežģītu detaļu ražošanai?
Visaktīvākie lietotāji ietver aerospaci un aizsardzības, naftas un gāzes, ķīmiskās rūpniecības, sūkņu un vārstu ražošanas, enerģijas ražošanas un medicīniskās aprīkojuma ražošanas nozares. Šīs nozares kopīgi prasa sarežģītas ģeometrijas, stingrus izmēru precizitātes noteikumus, augstas kvalitātes virsmas un prasīgas sakausējumu specifikācijas — visu to silīcija zola investīciju liešanas process ir speciāli izstrādāts, lai nodrošinātu.
Kā sadarbība ar silīcija zola investīciju liešanas piegādātāju samazina kopējās ražošanas izmaksas sarežģītiem detaļām?
Kvalificēta silīkagela izkausēšanas veida liešanas piegādātāja nodrošinātā izkausējuma izmēru precizitāte un virsmas kvalitāte ievērojami samazina nepieciešamo sekundāro apstrādes operāciju skaitu. Detaļu apvienošana — vairāku apakškomponentu apvienošana vienā liešanā — vēl vairāk samazina montāžas darbaspēka izmaksas, metināšanas izmaksas un pārbaudes punktus. Kad šīs ietaupījumu summas tiek apkopotas visā ražošanas programmā, kopējā izmaksu priekšrocība salīdzinājumā ar citām liešanas vai apstrādes metodēm bieži ir ievērojama, pat ja liešanas vienības cena pirmajā acu uzmetienā šķiet augstāka.
Kādas kvalitātes sertifikācijas vajadzētu būt uzticamam silīkagela izkausēšanas veida liešanas piegādātājam?
Minimāli kvalificētam silīcija šķīduma (silika sol) precīzās liešanas piegādātājam vajadzētu būt sertificētam ISO 9001 standartam. Lai piegādātu izstrādājumus aviācijas nozarē, parasti nepieciešama AS9100 sertifikācija. Piegādātājiem, kas apkalpo medicīnas vai kodolenerģijas tirgus, var būt nepieciešamas papildu regulatīvās atļaujas. Papildus sertifikācijām ražotājiem vajadzētu novērtēt piegādātāja iekšējo kvalitātes infrastruktūru, tostarp koordinātu mērīšanas mašīnu (CMM) iespējas, materiālu izsekojamības sistēmas, nedestruktīvās izpētes (NDT) pakalpojumus un dokumentētās procesu kontroles procedūras kā rādītājus ilgstošai kvalitātes veiktspējai.
Saturs
- Kvarca šķīduma (silika sola) izlietnes liešanas tehniskā bāze
- Sarežģītu ģeometriju apstrāde ar pārliecību
- Kvalitātes vienveidība un izmēru atkārtojamība
- Ekonomiskais pamatojums piegādātāju izvēlei
- Lietojumprogrammu specifiska piemērotība sarežģītiem komponentiem
-
Bieži uzdotie jautājumi
- Kas atšķir kvarca šķīduma investīciju liešanas piegādātāju no ūdensstikla liešanas piegādātāja?
- Kuras nozarēs visbiežāk izmanto silīcija solas precīzās liešanas piegādātāju sarežģītu detaļu ražošanai?
- Kā sadarbība ar silīcija zola investīciju liešanas piegādātāju samazina kopējās ražošanas izmaksas sarežģītiem detaļām?
- Kādas kvalitātes sertifikācijas vajadzētu būt uzticamam silīkagela izkausēšanas veida liešanas piegādātājam?