 EN

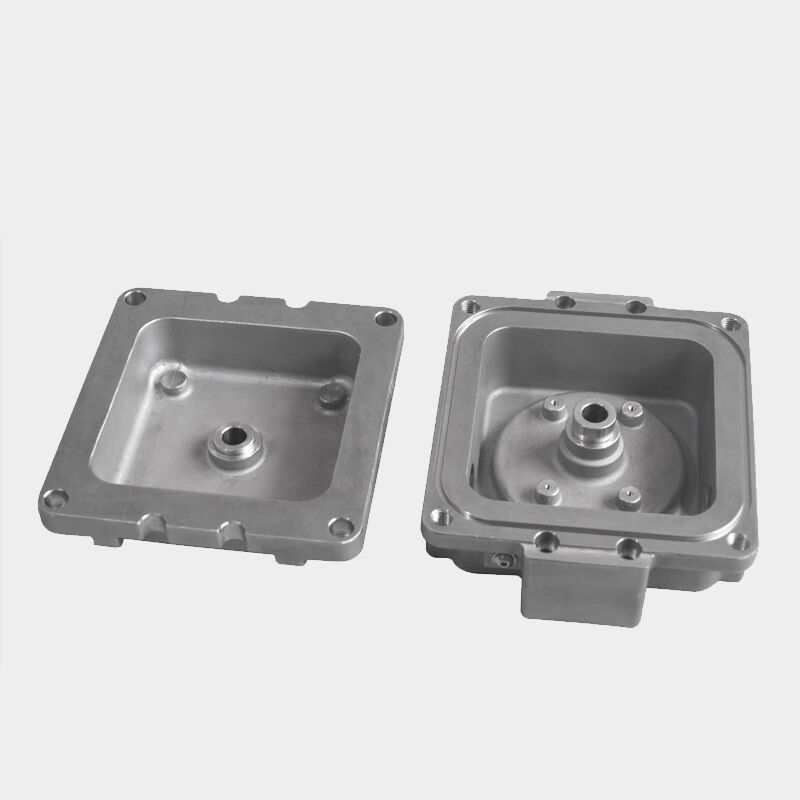
I dagens indbyrdes forbundne industrielle landskab udgør indkøb af komplekse metaldele på tværs af internationale grænser en betydelig kvalitetsudfordring. Producenten skal navigere i et kompliceret netværk af råmaterialeindkøb, produktionskontrol i flere faser, logistiske variabler og kundespecifikke tolerancer – samtidig med at der opretholdes den dimensionelle og metallurgiske konsekvens, som højtydende industrier kræver. Spørgsmålet om, hvordan konsekvent kvalitet faktisk opnås i globale forsyningskæder, er ikke blot akademisk; det har direkte konsekvenser for sikkerhedsmarginer inden for luft- og rumfart, pålidelighed af energisystemer og integriteten af medicinsk udstyr.
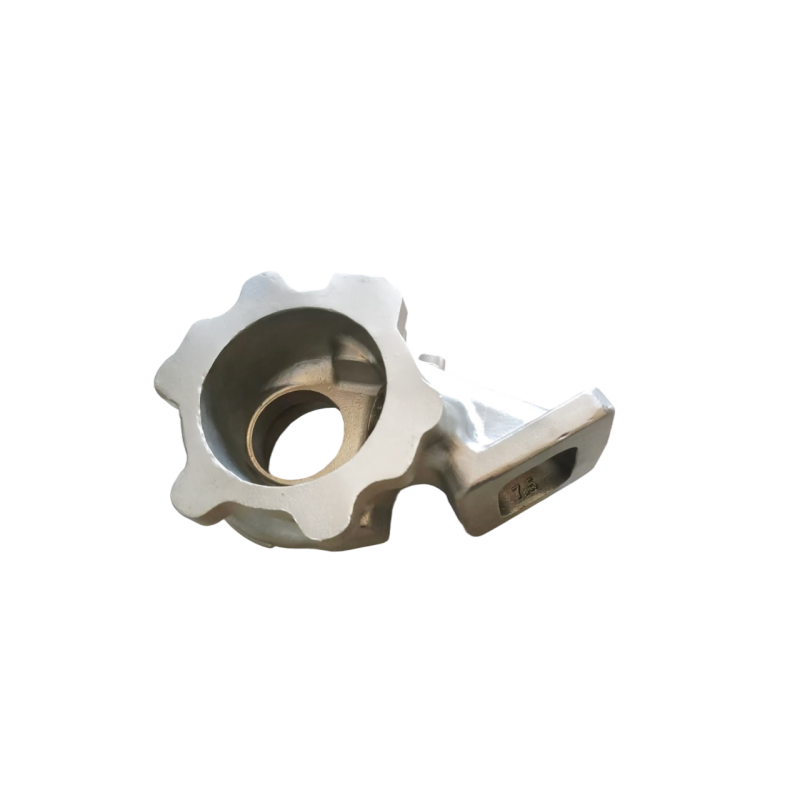
At forstå denne proces kræver, at man ser ud over støberigulvet. En kompetent producent af præcisionsstøbning ved investeringsstøbning bygger kvalitet ind i hver fase – fra legeringsvalg og fremstilling af voksmodeller via opbygning af keramisk skal, kontrolleret støbning, efterbehandling efter støbning og endelig inspektion. Når disse discipliner understøttes af omfattende procesdokumentation, kvalificerede leverandørnetværk og internationalt anerkendte certificeringer, bliver konsekvent kvalitet en gentagelig resultat, snarere end et håbefuld tilfælde. I denne artikel undersøges de specifikke mekanismer, der gør det muligt for producenten at levere pålidelige komponenter, der opfylder specifikationerne, til globale købere.
Grundlaget for kvalitet: Standardisering af processer og teknisk dokumentation
Hvorfor dokumenterede processer er uundværlige i globale operationer
producenten, der opererer på globalt plan, kan ikke stole på uskrevet viden eller stammebaseret ekspertise. Hvert kritisk processtrin skal dokumenteres i detaljerede arbejdsanvisninger, materiale-specifikationer og kontrolplaner, som kan udføres konsekvent uanset operatør eller skift. Denne dokumentationsdisciplin er rygraden i tværgående kvalitetssikring på tværs af grænserne og sikrer, at en støbning, der fremstilles til en europæisk luft- og rumfarts-kunde, opfylder de samme krav som en støbning, der leveres til en nordamerikansk olie- og gasoperatør.
Standardisering af processen ved investmentstøbning omfatter parametre for voksindsprøjtning, viskositetsintervaller for keramisk slurry, sekvenser for stuccoapplikation, temperaturprofiler for voksudstødning og kontrol af forbrændingscyklusser. Hver parameter har en defineret tolerancegrænse, der er udledt fra historiske data om proceskapacitet. Når afvigelser opstår, giver dokumenterede korrektive handlingsprocedurer ingeniørteams mulighed for at reagere systematisk frem for reaktivt, hvilket bevarer integriteten af produktionspartiet og reducerer risikoen for, at ikke-konforme dele når kunden.
For globale leverandørkædedeltagere skaber adgang til denne dokumentation via strukturerede leverandørportaler eller kvalitetsstyringssystemer gennemsigtighed. Kunder kan foretage fjernrevision af procesparametre, verificere, at godkendte procedurer følges, og anmode om sporbarehedsdokumentation uden at skulle være fysisk til stede på fabriksgulvet. Denne grad af åbenhed adskiller en moden præcisionsstøbningssfabrik fra en kommoditetsstøberi.
Teknisk ændringskontrol på tværs af tidszoner og kunder
Styring af tekniske ændringer er en af de mest undervurderede kvalitetsudfordringer i globale forsyningskæder. Sådanne leverandører betjener ofte kunder inden for flere brancher og geografiske områder, hvor hver enkelt har sine egne revideringscyklusser, godkendelsesarbejdsgange og krav til inspektion af første artikel. Uden et disciplineret ændringsstyringssystem kan en godkendt designopdatering i én region føre til en manglende overensstemmelse med dele, der fremstilles efter en ældre revision andre steder.
Ledende producenter implementerer formelle systemer til teknisk ændringskontrol, der knytter reservedelsnumre til specifikke revisionsniveauer, værktøjstilstande og godkendte procesparametre. Ændringer valideres gennem dimensionel inspektion, metallografisk testning og kundegodkendelse, inden de indgår i produktionsstrømmen. Dette forhindrer uautoriserede ændringer i at undergrave støbningens ydeevnskarakteristika uset — en særligt kritisk sikkerhedsforanstaltning i industrier, hvor komponentfejl medfører betydelige konsekvenser.
Integrationen af software til produktlivscyklusstyring med produktionssystemet forstærker yderligere denne kontrol. Når sådanne leverandører synkroniserer tekniske data med udførelsen på produktionsgulvet i realtid, falder sandsynligheden for, at en revisionsmismatch når frem til en færdig komponent, kraftigt – også på tværs af produktionsfaciliteter i forskellige lande.
Sporbarehed af råmaterialer og legeringskvalifikation
Opbygning af en sporbare materialekæde fra stang til inspektion
Materialeintegritet er udgangspunktet for alle kvalitetsresultater inden for investeringsstøbning. En pålidelig producent af præcisionsstøbning ved investeringsstøbning udøver streng kontrol over legeringskilderne og kræver certificerede materialeprøverapporter fra kvalificerede leverandører samt verificerer kemisk sammensætning uafhængigt gennem intern spektrografisk analyse, inden der påbegyndes nogen smeltning. Denne fremgangsmåde sikrer, at nikkel-superlegeringer, rustfrie stålsorter, titanlegeringer og andre specialmaterialer opfylder de kemiske krav, der er specificeret i kundens og branchens standarder.
Partihåndtering er lige så vigtig. Hver parti af indgående råmateriale tildeles et unikt glødenummer, som følger støbningen gennem alle efterfølgende procesfaser – voksindsprøjtning, skalbygning, støbning, varmebehandling og endelig inspektion. Denne ejendomsrække giver faciliteterne mulighed for at rekonstruere den komplette produktionshistorie for en hvilken som helst komponent og, hvis der opdages en materielle ikke-overensstemmelser, hurtigt at identificere og isolere alle berørte dele, inden de når kunden.
I globale forsyningskædekontekster er denne sporbarehed ofte en kontraktlig krav. Luft- og rumfarts-kunder, der opererer i henhold til AS9100 eller NADCAP reglerne, producenter af medicinsk udstyr, der er underlagt ISO 13485, samt købere fra energisektoren, der er underlagt API-specifikationer, kræver alle dokumenteret materiale-sporbarhed som en leveringsbetingelse. Produktionssteder, der behandler dette som en kerneoperativ disciplin snarere end som en simpel overholdelsesafkrydsning, opnår en betydelig konkurrencemæssig fordel.
Legeringskvalificeringsprogrammer og deres rolle for konsistens
Ud over indkomstinspektion skal producenten kvalificere sine støbeprocesser for hvert legeringssystem, der anvendes i produktionen. Legeringskvalificering omfatter udførelse af kontrollerede teststøbninger, vurdering af mekaniske egenskaber via træk- og stødprøvning, vurdering af mikrostrukturel integritet via radiografisk og metallografisk undersøgelse samt benchmarking af resultaterne mod den relevante materiale-specifikation. Først når denne kvalificeringsarbejde er afsluttet, kan producenten påberåbe sig proceskapacitet for den pågældende legering.
Regelmæssig genkvalificering holder procesdatabasen ajour, især når råmaterielkilder ændres eller produktionsudstyr opgraderes. Denne vedvarende disciplin er det, der gør det muligt for producenten at garantere, at dele, der fremstilles i dag, vil svare til egenskaberne for dele, der blev fremstillet for tolv måneder siden – en krav om konsekvens, som globale OEM-kunder ofte formaliserer i deres godkendte leverandøraftaler.
Ceramisk skalteknologi og dimensionel gentagelighed
Skalopbygning som et kritisk trin til dimensionskontrol
Den keramiske skal er formen, der giver en investeringsstøbning dens endelige form, og kvaliteten af denne skal bestemmer direkte den dimensionelle nøjagtighed og overfladekvaliteten af den færdige del. Produktionsfaciliteter investerer betydelige ressourcer i kontrol af skallens slurri-kemi, dyppetrin, tørreforhold og tykkelsen af den støttende belægning. Disse variable bestemmer i fællesskab, hvor præcist den keramiske skal genskaber voksmodellens geometri og hvor godt den modstår deformation under den højtempererede støbeproces.
Miljøkontroller i støbeformrummet — temperatur, luftfugtighed og luftstrøm — styres omhyggeligt, da keramisk slurrys egenskaber er meget følsomme over for omgivelsesforholdene. Automatiserede slurryblandesystemer med viskositetsovervågning sikrer konsekvent dip-beslutningsadfærd fra parti til parti. Disse kontroller er især vigtige, når producenten udfører produktionsløb i høj kapacitet til globale kunder, der kræver stramme dimensionelle tolerancer for funktioner såsom vingeprofiler, køleholdsplaceringer og geometrier på sammenfaldende overflader.
Statistisk proceskontrol anvendt på målinger af skaltykkelse, tørretider og grøn skalstyrke giver fremstilleren realtidsindsigt i skalkvaliteten, endda før støbningen begynder. Denne proaktive tilgang reducerer udskudsprocenten og forhindrer levering af støbninger uden for tolerancerne til kunderne, hvilket er en væsentlig omkostningsdriver i globale supply chain-forhold.
Værktøjsinvestering og præcision af voksmodel
Dimensionel konsistens i investeringsstøbning starter med voksmodellen, som selv fremstilles ud fra præcisionsmaskinerede injektionsværktøjer. Faciliteterne vedligeholder strenge værktøjskvalificeringsprotokoller, der fastlægger den dimensionelle basislinje for hvert nye værktøj. Injektionsparametre, herunder voks-temperatur, injektionstryk og holdtid, dokumenteres og kontrolleres for at minimere variationer mellem enkeltmodeller.
Værktøjsvedligeholdelsesplaner sikrer, at slidte eller beskadigede værktøjer identificeres og rettes, inden de påvirker modellens kvalitet negativt. For globale kunder formaliserer aftaler om værktøjsforvaltning og -opbevaring, hvem der ejer værktøjerne, hvor de opbevares og hvilke vedligeholdelsesforpligtelser producenten har. Denne styringslag beskytter kundens investering og sikrer, at eventuelt fremtidigt fremstillet erstatningsværktøj vil overholde den godkendte dimensionelle basislinje.
Inspektionsteknologi og globalt anerkendt certificering
Avancerede metrologi- og ikke-destruktive testmuligheder
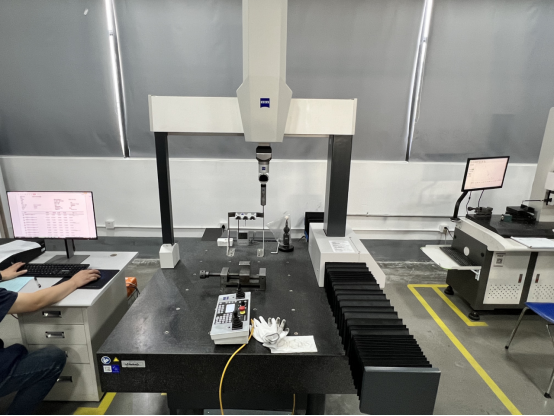
sådanne leverandører, der betjener globale markeder, skal besidde inspektionskapaciteter, der svarer til kompleksiteten og præcisionen af de producerede dele. Koordinatmålemaskiner, optiske sammenligningsanlæg, laserscanningsystemer og computertomografi giver omfattende dimensionel verifikation af komplekse støbegeometrier. Disse instrumenter er kalibreret i henhold til nationale og internationale standarder, så måleresultaterne er lovmæssigt sporbare og gensidigt anerkendte på tværs af grænserne.
Ikke-destruktiv prøvning spiller en lige så vigtig rolle. Radiografisk prøvning afslører intern krympningsporøsitet, inklusioner og revner, som ikke er synlige ved overfladeinspektion. Fluorescerende penetreringsprøvning opdager fine overfladerevner i ikke-magnetiske legeringer. Ultralydsprøvning karakteriserer underoverfladiske ukontinuiteter i kritiske konstruktionsdele. For sådanne leverandører betyder det, at disse kompetencer er til stede internt, at der mindskes forsinkelser og håndteringsrisici forbundet med udliciteret ikke-destruktiv prøvning, samtidig med at de kan svare hurtigere på kundens kvalitetsforespørgsler.
Den systematiske anvendelse af førsteartikelinspektionsrapporter – som dokumenterer alle egenskaber for en ny eller ændret komponent i forhold til konstruktions tegningen – giver globale kunder et komplet mål- og materialebillede, inden seriefremstillingen begynder. Denne forudgående investering i verificering reducerer væsentligt risikoen for at modtage ikke-overensstemmende produktionsdele efter, at der er afgivet bestillinger i store mængder.
Internationale certificeringer som kvalitetsbevis
Certificeringer såsom ISO 9001 , AS9100 , IATF 16949 , og NADCAP er ikke blot skilte på en væg — de repræsenterer uafhængigt revideret dokumentation for, at produktionsstedet har institutionaliseret kvalitetsstyringspraksis på tværs af sine operationer. Hver standard tager sigte på specifikke risici, der er relevante for dens målindustri: AS9100 fokuserer på konfigurationsstyring og risikomindskelse inden for luft- og rumfart, IATF 16949 lægger vægt på statistisk proceskontrol og fejlforebyggelse inden for bilindustrien, og NADCAP dækker godkendelse af særlige processer inden for varmebehandling, ikke-destruktiv testning (NDT) og kemisk behandling.
For globale supply chain-chefer, der vurderer sådanne leverandører, fungerer disse certificeringer som en forudgående kvalifikationsfilter. De signalerer, at producentens processer har overstået en streng tredjepartsgranskning, og at systemer til korrektive foranstaltninger er på plads for at håndtere identificerede mangler. At opretholde flere certificeringer samtidigt viser også den organisatoriske modenhed, der kræves for at sikre konsekvent kvalitet i forhold til forskellige kundekrav uden at kompromittere ét sæt standarder for at imødekomme et andet.
Integration af supply chain og kundekommunikationspraksis
Samarbejdsmæssig planlægning og efterspørgselsindsigt
Konsekvent kvalitet i en global leveranskæde kræver mere end fremragende produktion — det kræver transparent kommunikation og samarbejdsmæssig planlægning mellem producenten af præcisionsstøbning ved investeringsstøbning og dennes kunder. Langsigtede leveringsskemaer, kapacitetsreserveringer og tidlig indsigt i svingninger i efterspørgslen giver producenten mulighed for at planlægge materialeindkøb, værktøjspåberedelse og produktionssekvensering uden de genveje, der ofte fører til kompromiser med kvaliteten under tidspres.
faciliteter, der deltager aktivt i kundens supply chain-planlægningsmøder – og dermed leverer data om kapacitetsudnyttelse, opdateringer af ledetid samt prognoser for materialetilgængelighed – bliver en rigtig supply chain-partner i stedet for en rent transaktionel leverandør. Denne integration reducerer risikoen for nødproduktion, som er en kendt risikofaktor for procesafvigelser og forkortelser ved inspektion.
Digitale supply chain-platforme har gjort denne samarbejdsmulighed mere tilgængelig. Sporing af ordrer i realtid, elektronisk levering af overensstemmelsescertifikater og automatiserede systemer til underretning om ikke-overensstemmelser giver globale kunder den gennemsigtighed, de har brug for, for at håndtere lagerstyring og produktionsplanlægning med tillid – uanset den fysiske afstand mellem deres anlæg og fremstillerens præcisionsstøberi.
Håndtering af ikke-overensstemmelser og kontinuerlig forbedring på tværs af grænser
Ingen fremstillingsproces er helt fri for afvigelser, men den måde, hvorpå sådanne leverandører reagerer på dem, adskiller en verdensklasseleverandør fra en gennemsnitlig leverandør. Formelle 8D- eller CAPA-processer sikrer, at klageløsninger fra kunder undersøges med streng analyse af årsagssammenhængen, at indgreb til begrænsning af virkningen implementeres straks og at langsigtede korrektive foranstaltninger retter sig mod de underliggende systemsvagheder i stedet for kun overfladiske symptomer.
I globale leverandørkæder påvirker hastigheden og kvaliteten af korrektive foranstaltningers respons direkte kundens tillid. Produktionssteder, der fremlægger en vel-dokumenteret 8D-rapport inden for den aftalte tidsramme, gennemfører verificering af korrektive foranstaltningers effektivitet og opdaterer deres kontrolplaner og arbejdsanvisninger, demonstrerer, at kvalitetsstyring er integreret i deres kultur og ikke blot udføres som led i revisionsformål.
Programmer for løbende forbedring, herunder statistisk proceskontrol og tendensovervågning, udbytteanalyse samt projekter til reduktion af affald, genererer de vedvarende forbedringer af proceskapaciteten, som gør det muligt for produktionsfaciliteterne gradvist at indsnævre dimensionstolerancerne og mindske kundefront-defektraterne over tid. Denne forbedringsretning er præcis det, globale OEM-kunder søger efter, når de vælger og fastholder leverandører til deres mest krævende applikationer.
Søger du en pålidelig partner inden for præcisionsinvestmentstøbning?
Vores faciliteter er certificeret i henhold til IATF og ISO 9001, hvilket sikrer komponenter, der overholder specifikationerne, til globale supply chains. Kontakt vores ingeniørteam i dag eller anmod om et tilbud til dit næste projekt. .
Ofte stillede spørgsmål
Hvilke industrier drager størst fordel af samarbejde med faciliteter?
Industrier med krævende materiale- og dimensionskrav får størst værdi af fremstillingsfaciliteter. Dette omfatter luft- og rumfart, hvor turbineblad og strukturelle komponenter kræver præcise legeringskontroller og komplekse geometrier; olie- og gasindustrien, hvor nedsænknings- og ventilkomponenter udsættes for ekstreme tryk og korrosive miljøer; medicinsk udstyr, hvor biokompatibilitet og overfladekvalitet er afgørende; samt industrielle kraftværker, hvor superlegeringskomponenter skal opretholde deres integritet under vedvarende termisk cyklus. Investeringsstøbning er særligt velegnet til disse sektorer, da processen kan fremstille næsten færdige dele fra svært bearbejdelige legeringer med minimalt materialeudspild.
Hvordan sikrer faciliteterne kvaliteten, når materialer indkøbes globalt?
faciliteterne sikrer materialekvaliteten gennem en kombination af godkendt leverandørkvalificering, protokoller for modtagelsesinspektion og uafhængig spektrografisk verifikation af hver legeringsparti, inden det går ind i produktionen. Certificerede materialeprøverapporter gennemgås i forhold til de relevante specifikationer, og ethvert materiale, der ikke består modtagelsesinspektionen, isoleres og returneres. Sporbarhedssystemer baseret på partinumre knytter hver færdigstillet støbning til dens oprindelige råmaterielbatch, hvilket muliggør hurtig tilbagetrækning og indgreb til begrænsning, hvis der identificeres et materialeproblem efter produktionen.
Hvilke certificeringer bør en global køber lede efter, når der vælges faciliteter?
Globale købere bør prioritere certificeringer, der svarer til deres specifikke branchekrav. AS9100 er standarden for godkendelse i luftfartsindustriens leveringskæde og indikerer overholdelse af strenge krav til konfigurationsstyring og risikoreduktion. ISO 9001 giver en grundlæggende ramme for kvalitetsstyring, der gælder på tværs af alle industrier. NADCAP godkendelse signalerer procesniveau-kvalifikation for særlige processer såsom ikke-destruktiv testning (NDT), varmebehandling og kemisk behandling. IATF 16949er relevant for bilindustriens leveringskæder. Faciliteter med flere aktive certificeringer demonstrerer den operative disciplin, der kræves for at opretholde kvalitetsstyring i forskellige kundemiljøer.
Hvordan håndterer faciliteterne kvalitetskonsekvensen på tværs af flere produktionsskift eller faciliteter?
Konsistens mellem skift og faciliteter opnås gennem standardiserede arbejdsinstruktioner, automatiserede procesparameterkontroller, protokoller for skifteoverdragelse og regelmæssig intern revision. Faciliteterne bruger statistisk proceskontrolkortlægning til at overvåge nøgleprocesindikatorer i realtid, så afvigelser registreres og rettes, inden de fører til ikke-overensstemmende dele. Tværfacilitets kvalitetsstyringssystemer sikrer, at teknisk dokumentation, godkendte leverandørlister og databaser for korrektive foranstaltninger er synkroniseret, så de samme kvalitetsstandarder gælder uanset hvilken lokation eller hvilket team, der fremstiller støbningen.
Indholdsfortegnelse
- Grundlaget for kvalitet: Standardisering af processer og teknisk dokumentation
- Sporbarehed af råmaterialer og legeringskvalifikation
- Ceramisk skalteknologi og dimensionel gentagelighed
- Inspektionsteknologi og globalt anerkendt certificering
- Integration af supply chain og kundekommunikationspraksis
-
Ofte stillede spørgsmål
- Hvilke industrier drager størst fordel af samarbejde med faciliteter?
- Hvordan sikrer faciliteterne kvaliteten, når materialer indkøbes globalt?
- Hvilke certificeringer bør en global køber lede efter, når der vælges faciliteter?
- Hvordan håndterer faciliteterne kvalitetskonsekvensen på tværs af flere produktionsskift eller faciliteter?