 EN

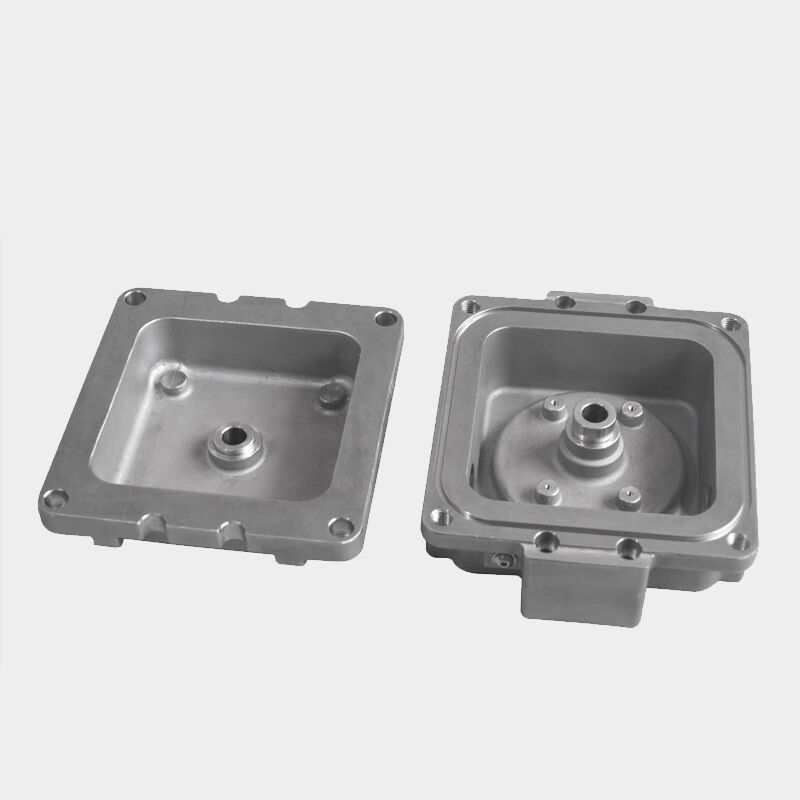
In der heutigen vernetzten industriellen Landschaft stellt die Beschaffung komplexer Metallkomponenten über internationale Grenzen hinweg eine erhebliche Qualitäts-Herausforderung dar. Der Hersteller muss sich durch ein kompliziertes Geflecht aus Rohstoffbeschaffung, mehrstufigen Produktionskontrollen, Logistikvariablen und kundenspezifischen Toleranzen navigieren – und das alles unter Aufrechterhaltung der dimensions- und metallurgischen Konsistenz, die von Hochleistungsindustrien gefordert wird. Die Frage, wie konsistente Qualität in globalen Lieferketten tatsächlich erreicht wird, ist nicht bloß akademischer Natur; sie hat direkte Auswirkungen auf die Sicherheitsreserven in der Luft- und Raumfahrt, die Zuverlässigkeit von Energiesystemen sowie die Integrität medizinischer Geräte.
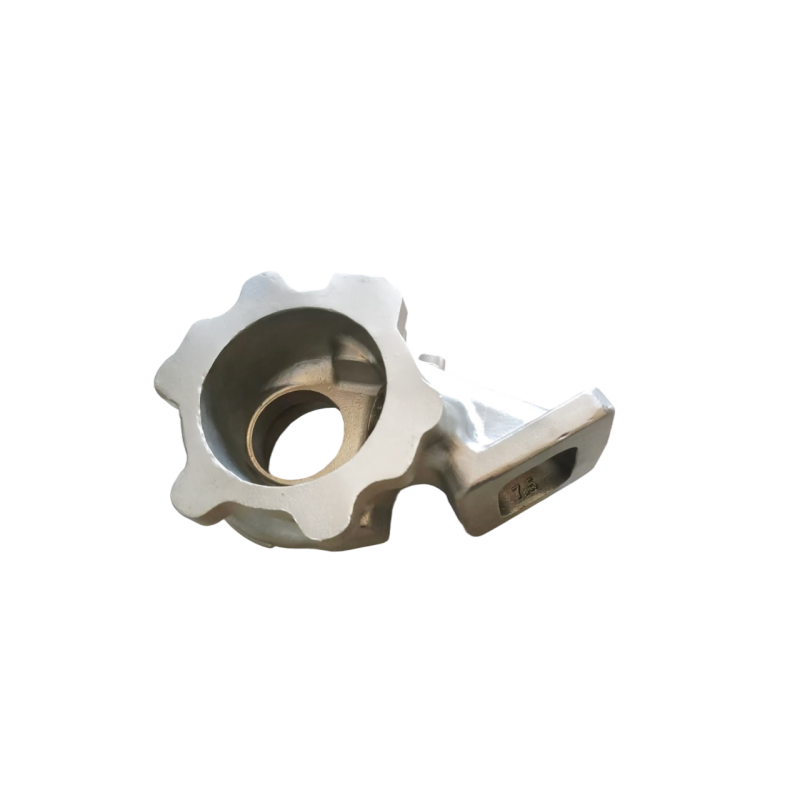
Das Verständnis dieses Prozesses erfordert einen Blick über die Gießereihalle hinaus. Ein leistungsfähiger Hersteller von Präzisions-Kokillenguss-Teilen integriert Qualität in jede Phase – von der Legierungsauswahl und der Herstellung der Wachsmuster über den Aufbau der keramischen Schale, das kontrollierte Gießen, die Nachbearbeitung nach dem Guss bis hin zur abschließenden Prüfung. Wenn diese Disziplinen durch umfassende Prozessdokumentation, qualifizierte Lieferantennetzwerke und international anerkannte Zertifizierungen gestützt werden, wird konsistente Qualität zu einem wiederholbaren Ergebnis statt zu einem bloßen Glücksfall. Dieser Artikel untersucht die konkreten Mechanismen, die es dem Hersteller ermöglichen, zuverlässige, spezifikationskonforme Komponenten an globale Käufer zu liefern.
Die Grundlage der Qualität: Standardisierung von Prozessen und technische Dokumentation
Warum dokumentierte Prozesse im globalen Geschäft unverzichtbar sind
der Hersteller, der global tätig ist, kann sich nicht auf stillschweigendes Wissen oder traditionelle Fachkompetenz verlassen. Jeder kritische Prozessschritt muss in detaillierten Arbeitsanweisungen, Materialspezifikationen und Kontrollplänen festgehalten werden, die unabhängig vom jeweiligen Bediener oder Schichtwechsel konsistent umgesetzt werden können. Diese Disziplin in der Dokumentation bildet das Rückgrat der grenzüberschreitenden Qualitätssicherung und stellt sicher, dass eine für einen europäischen Luft- und Raumfahrtkunden gefertigte Gussteil dieselben Standards erfüllt wie ein vergleichbares Teil, das an einen nordamerikanischen Öl- und Gasbetreiber geliefert wird.
Die Standardisierung des Prozesses beim Feinguss umfasst Parameter für die Wachseinjektion, Toleranzbereiche für die Viskosität der keramischen Aufschlämmung, Reihenfolgen für die Anbringung der Stützschicht (Stucco), Temperaturprofile für das Entwachsen sowie Steuerungen für den Ausbrandzyklus. Jeder Parameter weist einen definierten Toleranzbereich auf, der sich aus historischen Daten zur Prozessfähigkeit ableitet. Bei Abweichungen ermöglichen dokumentierte Korrekturmaßnahmen den Ingenieurteams, systematisch statt reaktiv zu reagieren, wodurch die Integrität der Produktionscharge gewahrt und das Risiko verringert wird, dass nicht konforme Teile beim Kunden eintreffen.
Für globale Akteure der Lieferkette schafft der Zugriff auf diese Dokumentation über strukturierte Lieferantenportale oder Qualitätsmanagementsysteme Transparenz. Kunden können Prozessparameter fernüberwachen, überprüfen, ob die genehmigten Verfahren eingehalten werden, und Rückverfolgbarkeitsunterlagen anfordern – ohne physisch in der Fertigungshalle anwesend sein zu müssen. Dieses Maß an Offenheit unterscheidet einen ausgereiften Hersteller für Präzisions-Schleuderguss von einer Standard-Gießerei.
Engineering-Änderungskontrolle über Zeitzonen und Kunden hinweg
Das Management von Konstruktionsänderungen gehört zu den am wenigsten gewürdigten Qualitäts-Herausforderungen in globalen Lieferketten. Solche Zulieferer bedienen häufig Kunden aus verschiedenen Branchen und Regionen, wobei jede ihre eigenen Änderungszyklen, Genehmigungsabläufe und Anforderungen an Erstbemusterungsprüfungen hat. Ohne ein diszipliniertes Änderungsmanagementsystem kann eine genehmigte Konstruktionsaktualisierung in einer Region zu einer Abweichung gegenüber Teilen führen, die anderswo nach einer älteren Version gefertigt wurden.
Führende Hersteller implementieren formale Systeme zur Steuerung technischer Änderungen, die Teilenummern mit bestimmten Änderungsständen, Werkzeugzuständen und genehmigten Prozessparametern verknüpfen. Änderungen werden durch dimensionsbezogene Prüfungen, metallurgische Tests und die Freigabe durch den Kunden validiert, bevor sie in den Produktionsprozess eingehen. Dadurch werden unbefugte Modifikationen verhindert, die sonst stillschweigend die Leistungsmerkmale eines Gussstücks beeinträchtigen könnten – eine besonders kritische Sicherheitsmaßnahme in Branchen, in denen ein Komponentenausfall erhebliche Folgen nach sich zieht.
Die Integration von Software für das Produktlebenszyklusmanagement mit dem Produktionssystem stärkt diese Kontrolle weiter. Wenn solche Zulieferer technische Daten in Echtzeit mit der Ausführung auf der Fertigungsfläche synchronisieren, sinkt die Wahrscheinlichkeit, dass eine Versionsabweichung bis zu einer fertigen Komponente durchschlägt, drastisch – selbst über Standorte in verschiedenen Ländern hinweg.
Rückverfolgbarkeit der Rohstoffe und Legierungsqualifizierung
Aufbau einer nachverfolgbaren Materialkette von der Barrenherstellung bis zur Prüfung
Die Materialintegrität ist der Ausgangspunkt jedes Qualitätsresultats beim Feinguss. Ein renommierter Hersteller von Präzisions-Feingussteilen übt strenge Kontrolle über die Beschaffung der Legierungen aus: Er verlangt zertifizierte Materialprüfberichte von qualifizierten Lieferanten und überprüft die chemische Zusammensetzung unabhängig durch eigene spektrografische Analysen, bevor eine Charge eingeschmolzen wird. Diese Vorgehensweise stellt sicher, dass Nickel-Superlegierungen, Edelstähle, Titanlegierungen und andere Spezialwerkstoffe die in Kunden- und Industriestandards festgelegten chemischen Anforderungen erfüllen.
Die Chargenverfolgbarkeit ist ebenso wichtig. Jede Charge eingehender Rohmaterialien erhält eine eindeutige Glühnummer, die den Guss durch alle nachfolgenden Prozessschritte begleitet – Wachseinbringung, Schalenaufbau, Gießen, Wärmebehandlung und Endprüfung. Diese Kette der Verantwortlichkeit ermöglicht es den Standorten, die vollständige Produktionshistorie jeder Komponente nachzuvollziehen und im Falle einer Materialabweichung betroffene Teile rasch zu identifizieren und zu isolieren, bevor sie beim Kunden eintreffen.
In globalen Lieferkettenkontexten ist diese Rückverfolgbarkeit häufig eine vertragliche Anforderung. Luft- und Raumfahrtkunden, die gemäß den Vorschriften der AS9100 oder NADCAP tätig sind, Hersteller medizinischer Geräte gemäß ISO 13485 sowie Energiekunden, die sich an API-Spezifikationen halten, verlangen sämtlich dokumentierte Materialrückverfolgbarkeit als Lieferbedingung. Ein Betrieb, der dies als zentrale operative Disziplin und nicht lediglich als Compliance-„Häkchen“ behandelt, erlangt einen signifikanten Wettbewerbsvorteil.
Legierungsqualifizierungsprogramme und ihre Rolle für Konsistenz
Neben der Eingangsprüfung muss der Hersteller seine Gießverfahren für jedes in der Produktion verwendete Legierungssystem qualifizieren. Die Legierungsqualifizierung umfasst die Durchführung kontrollierter Testgussläufe, die Bewertung der mechanischen Eigenschaften mittels Zug- und Schlagversuchen, die Beurteilung der mikrostrukturellen Güte durch radiografische und metallografische Untersuchungen sowie den Vergleich der Ergebnisse mit der jeweils geltenden Materialspezifikation. Erst nach Abschluss dieser Qualifizierungsarbeiten darf der Hersteller die Prozessfähigkeit für diese Legierung in Anspruch nehmen.
Regelmäßige Requalifizierung hält die Prozessdatenbank aktuell, insbesondere wenn sich die Rohstoffquellen ändern oder die Produktionsanlagen modernisiert werden. Diese kontinuierliche Disziplin ermöglicht es dem Hersteller, zu garantieren, dass heute gefertigte Teile dieselben Eigenschaften aufweisen wie vor zwölf Monaten hergestellte Teile – eine Konsistenzanforderung, die globale OEM-Kunden häufig in ihren Genehmigungsvereinbarungen mit Lieferanten formalisieren.
Keramik-Schalen-Technologie und dimensionsgenaue Wiederholbarkeit
Schalenherstellung als kritischer Schritt zur Dimensionskontrolle
Die keramische Schale ist die Form, die einem Feinguss sein endgültiges Aussehen verleiht; die Qualität dieser Schale bestimmt unmittelbar die Maßgenauigkeit und die Oberflächenbeschaffenheit des fertigen Teils. Die Anlagen investieren erhebliche Ressourcen in die Kontrolle der Chemie der Keramikschlämme, der Tauchsequenzen, der Trockenbedingungen sowie der Dicke der Stützschichten. Diese Variablen bestimmen gemeinsam, wie genau die keramische Schale die Geometrie des Wachsmusters wiedergibt und wie gut sie einer Verformung während des hochtemperaturigen Gießprozesses widersteht.
Die Umgebungsbedingungen im Schalensaal — Temperatur, Luftfeuchtigkeit und Luftstrom — werden sorgfältig gesteuert, da die Eigenschaften der keramischen Slurry stark von den jeweiligen Umgebungsbedingungen abhängen. Automatisierte Slurry-Mischsysteme mit Viskositätsüberwachung gewährleisten eine konsistente Tauchbeschichtungsverhalten von Charge zu Charge. Diese Steuerungsmaßnahmen sind insbesondere dann von entscheidender Bedeutung, wenn der Hersteller eine Hochvolumenfertigung für globale Kunden betreibt, die enge Maßtoleranzen bei Merkmalen wie Profilformen von Flügeln, Lage von Kühlbohrungen und Geometrien der Fügeflächen verlangen.
Die Anwendung statistischer Prozesskontrolle auf Messungen der Schalendicke, Trocknungszeiten und der Festigkeit des grünen Schalenmaterials bietet dem Hersteller bereits vor Beginn des Gießvorgangs Echtzeit-Einblicke in die Schalenqualität. Dieser proaktive Ansatz senkt die Ausschussrate und verhindert die Auslieferung von Gussstücken außerhalb der zulässigen Toleranzen an Kunden – ein entscheidender Kostenfaktor in globalen Lieferkettenbeziehungen.
Werkzeuginvestition und Genauigkeit des Wachsmusters
Die maßliche Konsistenz beim Feinguss beginnt beim Wachsmuster, das selbst mittels hochpräziser, spanender Werkzeuge für den Spritzguss hergestellt wird. Die Anlagen wenden strenge Werkzeugfreigabeprotokolle an, um die maßliche Ausgangsbasis für jedes neue Werkzeug festzulegen. Die Spritzparameter — darunter Wachstemperatur, Einspritzdruck und Haltezeit — werden dokumentiert und kontrolliert, um die Variation von Muster zu Muster zu minimieren.
Werkzeugwartungspläne gewährleisten, dass abgenutzte oder beschädigte Werkzeuge rechtzeitig erkannt und behoben werden, bevor sie die Qualität der Muster beeinträchtigen. Für internationale Kunden regeln Vereinbarungen zur Werkzeugverwahrung und -lagerung formal, wem die Werkzeuge gehören, wo sie gelagert werden und welche Wartungsverpflichtungen der Hersteller zu erfüllen hat. Diese Governance-Ebene schützt die Investition des Kunden und stellt sicher, dass zukünftig hergestellte Ersatzwerkzeuge die genehmigte maßliche Referenzgrundlage exakt wiedergeben.
Inspektionstechnologie und weltweit anerkannte Zertifizierung
Fortgeschrittene Messtechnik und zerstörungsfreie Prüfverfahren
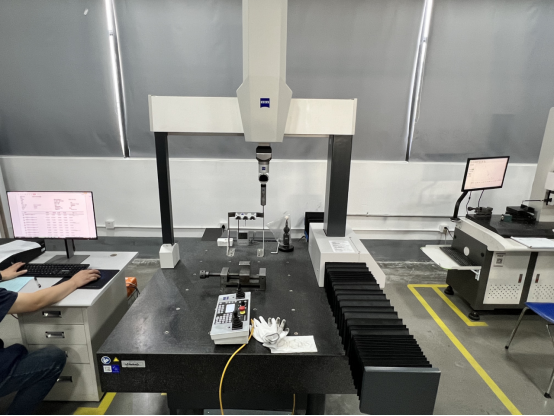
solche Lieferanten, die globale Märkte bedienen, müssen Prüffähigkeiten besitzen, die der Komplexität und Präzision der hergestellten Teile entsprechen. Koordinatenmessmaschinen, optische Vergleichsgeräte, Laserscansysteme und Computertomographie ermöglichen eine umfassende dimensionsgerechte Verifizierung komplexer Gussgeometrien. Diese Messgeräte sind nach nationalen und internationalen Standards kalibriert, wodurch sichergestellt ist, dass die Messergebnisse rechtlich nachvollziehbar und grenzüberschreitend wechselseitig anerkannt sind.
Die zerstörungsfreie Prüfung spielt eine ebenso wichtige Rolle. Die Röntgenprüfung enthüllt innere Schwindungsporen, Einschlüsse und Risse, die bei einer Oberflächeninspektion nicht sichtbar sind. Die fluoreszierende Eindringprüfung erkennt feine Oberflächenrisse in nichtmagnetischen Legierungen. Die Ultraschallprüfung charakterisiert Unterflächenunstetigkeiten in kritischen strukturellen Bereichen. Für solche Zulieferer bedeutet der Einsatz dieser Prüfverfahren im eigenen Haus eine Reduzierung der Verzögerungen und des Handhabungsrisikos, das mit ausgelagerten zerstörungsfreien Prüfungen verbunden ist, und ermöglicht zudem eine schnellere Reaktion auf Kundenanfragen zum Qualitätsstand.
Die systematische Anwendung von Erstbemusterungsprüfberichten – welche sämtliche Merkmale eines neuen oder überarbeiteten Teils anhand der Konstruktionszeichnung dokumentieren – liefert globalen Kunden vor Beginn der Serienfertigung eine vollständige Übersicht über Abmessungen und Werkstoffe. Diese proaktive Investition in die Verifikation reduziert das Risiko erheblich, nach Auftragserteilung für Großserien nicht konforme Fertigungsteile zu erhalten.
Internationale Zertifizierungen als Nachweis für Qualität
Zertifizierungen wie ISO 9001 , AS9100 , IATF 16949 , und NADCAP sind nicht bloß Plaketten an der Wand – sie stellen unabhängig geprüfte Nachweise dafür dar, dass der Betrieb Qualitätsmanagementpraktiken in sämtlichen Geschäftsbereichen institutionalisiert hat. Jeder Standard adressiert spezifische Risiken, die für die jeweilige Branche relevant sind: AS9100 konzentriert sich auf Konfigurationsmanagement und Risikominderung in der Luft- und Raumfahrt, IATF 16949 betont statistische Prozesskontrolle und Fehlervermeidung im Automobilbereich, und NADCAP regelt die Zulassung besonderer Verfahren für Wärmebehandlung, zerstörungsfreie Prüfung (NDT) und chemische Verfahren.
Für globale Supply-Chain-Manager, die solche Lieferanten bewerten, fungieren diese Zertifizierungen als vorqualifizierender Filter. Sie signalisieren, dass die Fertigungsprozesse des Herstellers einer strengen Prüfung durch externe Dritte standgehalten haben und dass Systeme für korrigierende Maßnahmen vorhanden sind, um identifizierte Lücken zu schließen. Die gleichzeitige Aufrechterhaltung mehrerer Zertifizierungen demonstriert zudem die organisatorische Reife, die erforderlich ist, um eine konsistente Qualität über unterschiedliche Kundenanforderungen hinweg sicherzustellen, ohne dabei einen Satz von Standards zugunsten eines anderen zu vernachlässigen.
Integration der Lieferkette und Kundenkommunikationspraktiken
Kooperative Planung und Nachfragesichtbarkeit
Konsistente Qualität entlang einer globalen Lieferkette erfordert mehr als hervorragende Fertigung – sie setzt transparente Kommunikation und kooperative Planung zwischen dem Hersteller von Präzisions-Kokillenguss-Teilen und seinen Kunden voraus. Langfristige Lieferpläne, Kapazitätsreservierungen sowie eine frühzeitige Transparenz über Nachfrageschwankungen ermöglichen es dem Hersteller, die Beschaffung von Materialien, die Vorbereitung von Werkzeugen und die Produktionsabfolge zu planen – ohne auf Abkürzungen zurückgreifen zu müssen, die unter Zeitdruck häufig zu Qualitätskompromissen führen.
ein Betrieb, der aktiv an den Lieferkettenplanungstreffen des Kunden teilnimmt – unter Bereitstellung von Daten zur Kapazitätsauslastung, Aktualisierungen zu Lieferzeiten sowie Prognosen zur Materialverfügbarkeit – wird zu einem echten Partner in der Lieferkette und nicht zu einem rein transaktionalen Lieferanten. Diese Integration verringert die Wahrscheinlichkeit von Notproduktionsläufen, die als bekannte Risikofaktoren für Prozessabweichungen und Abkürzungen bei Inspektionen gelten.
Digitale Lieferkettenplattformen haben diese Zusammenarbeit zugänglicher gemacht. Die Echtzeit-Verfolgung von Aufträgen, die elektronische Übermittlung der Konformitätsbescheinigung sowie automatisierte Benachrichtigungssysteme bei Nichtkonformitäten bieten globalen Kunden die erforderliche Transparenz, um Bestände und Produktionsplanung zuverlässig zu steuern – unabhängig von der physischen Entfernung zwischen ihrem Standort und der Gießerei des Herstellers für Präzisions-Schmelzguss.
Umgang mit Nichtkonformitäten und kontinuierliche Verbesserung über Grenzen hinweg
Kein Fertigungsprozess ist vollständig frei von Abweichungen, doch die Art und Weise, wie solche Lieferanten darauf reagieren, unterscheidet einen erstklassigen Lieferanten von einem durchschnittlichen. Formale 8D- oder CAPA-Prozesse stellen sicher, dass Kundenbeschwerden mit strenger Ursachenanalyse untersucht werden, dass Sofortmaßnahmen unverzüglich eingeleitet werden und dass langfristige Korrekturmaßnahmen die zugrundeliegende Systemschwäche – und nicht nur das oberflächliche Symptom – beheben.
In globalen Lieferkettenbeziehungen wirken sich Geschwindigkeit und Qualität der Reaktion auf Korrekturmaßnahmen unmittelbar auf das Vertrauen der Kunden aus. Ein Standort, der innerhalb der vereinbarten Frist einen gut dokumentierten 8D-Bericht vorlegt, die Wirksamkeit der Korrekturmaßnahmen verifiziert und seine Kontrollpläne sowie Arbeitsanweisungen aktualisiert, demonstriert, dass Qualitätsmanagement in seiner Unternehmenskultur verankert ist – und nicht lediglich für Audit-Zwecke durchgeführt wird.
Programme zur kontinuierlichen Verbesserung – darunter Trendüberwachung mittels statistischer Prozesskontrolle, Ausbeuteanalyse und Projekte zur Reduzierung von Ausschuss – führen zu stetigen Gewinnen bei der Prozessfähigkeit, wodurch die Fertigungsstätten im Laufe der Zeit schrittweise engere Maßtoleranzen einhalten und die fehlerbezogenen Kundenrückmeldungen senken können. Diese Verbesserungsdynamik ist genau das, was globale OEM-Kunden bei der Auswahl und Bindung von Zulieferern für ihre anspruchsvollsten Anwendungen suchen.
Auf der Suche nach einem zuverlässigen Partner für präzise Feingussfertigung?
Unsere Fertigungsstätten sind nach IATF und ISO 9001 zertifiziert und gewährleisten so spezifikationskonforme Komponenten für globale Lieferketten. Kontaktieren Sie noch heute unser Ingenieurteam oder fordern Sie ein Angebot für Ihr nächstes Projekt an. .
Häufig gestellte Fragen
Welche Branchen profitieren am meisten von der Zusammenarbeit mit solchen Fertigungsstätten?
Branchen mit anspruchsvollen Anforderungen an Material und Abmessungen profitieren am meisten von Gießereien. Dazu gehören die Luft- und Raumfahrtindustrie, bei der Turbinenschaufeln und Strukturkomponenten strenge Legierungskontrollen und komplexe Geometrien erfordern; Öl und Gas, bei denen Komponenten für den Einsatz im Bohrloch sowie Ventile extremen Drücken und korrosiven Umgebungen ausgesetzt sind; Medizintechnik, bei der Biokompatibilität und Oberflächenbeschaffenheit entscheidend sind; sowie die industrielle Stromerzeugung, bei der Hochtemperaturlegierungen unter dauerhafter thermischer Wechselbelastung ihre Integrität bewahren müssen. Das Feingussverfahren eignet sich besonders gut für diese Branchen, da es nahezu fertigmaßige Bauteile aus schwer zerspanbaren Legierungen mit minimalem Materialverlust herstellen kann.
Wie stellt die Gießerei die Qualität sicher, wenn sie weltweit Materialien beschafft?
die Einrichtung stellt die Materialqualität durch eine Kombination aus der Qualifizierung zugelassener Lieferanten, Eingangsprüfprotokollen und einer unabhängigen spektrografischen Verifizierung jeder Legierungscharge vor Produktionsbeginn sicher. Zertifizierte Materialprüfberichte werden anhand der jeweils geltenden Spezifikationen überprüft, und jegliches Material, das die Eingangsprüfung nicht besteht, wird unter Quarantäne gestellt und zurückgesandt. Auf der Chargennummer basierende Rückverfolgbarkeitssysteme verknüpfen jede fertige Gussteilkomponente mit ihrer ursprünglichen Rohstoffcharge, wodurch bei Identifizierung eines Materialproblems nach der Produktion schnelle Rückruf- und Eindämmungsmaßnahmen ermöglicht werden.
Nach welchen Zertifizierungen sollte ein globaler Einkäufer bei der Auswahl von Produktionsstätten Ausschau halten?
Globale Käufer sollten Zertifizierungen priorisieren, die ihren spezifischen branchenspezifischen Anforderungen entsprechen. AS9100 ist der Standard für die Zulassung in der Luft- und Raumfahrt-Zulieferkette und weist die Einhaltung strenger Anforderungen an das Konfigurationsmanagement und die Risikominderung nach. ISO 9001 bietet einen grundlegenden Qualitätsmanagementrahmen, der branchenübergreifend anwendbar ist. NADCAP zulassung signalisiert die prozessbezogene Qualifikation für besondere Verfahren wie zerstörungsfreie Prüfung (NDT), Wärmebehandlung und chemische Verfahren. IATF 16949ist für die Automobil-Zulieferkette relevant. Einrichtungen mit mehreren aktiven Zertifizierungen demonstrieren die operative Disziplin, ein Qualitätsmanagement über unterschiedliche Kundenumgebungen hinweg aufrechtzuerhalten.
Wie stellt der Betrieb die Qualitätssicherung über mehrere Produktionsschichten oder Standorte hinweg sicher?
Konsistenz über Schichten und Standorte hinweg wird durch standardisierte Arbeitsanweisungen, automatisierte Steuerung der Prozessparameter, Schichtübergabeprotokolle und regelmäßige interne Audits erreicht. Die Standorte nutzen statistische Prozessregelkarten, um wichtige Prozesskennzahlen in Echtzeit zu überwachen, sodass Abweichungen erkannt und behoben werden, bevor sie nicht konforme Teile erzeugen. Querstandortübergreifende Qualitätsmanagementsysteme stellen sicher, dass technische Dokumentationen, genehmigte Lieferantenlisten und Datenbanken für Korrekturmaßnahmen synchronisiert sind, sodass dieselben Qualitätsstandards gelten – unabhängig davon, an welchem Standort oder durch welches Team das Gussteil hergestellt wird.
Inhaltsverzeichnis
- Die Grundlage der Qualität: Standardisierung von Prozessen und technische Dokumentation
- Rückverfolgbarkeit der Rohstoffe und Legierungsqualifizierung
- Keramik-Schalen-Technologie und dimensionsgenaue Wiederholbarkeit
- Inspektionstechnologie und weltweit anerkannte Zertifizierung
- Integration der Lieferkette und Kundenkommunikationspraktiken
-
Häufig gestellte Fragen
- Welche Branchen profitieren am meisten von der Zusammenarbeit mit solchen Fertigungsstätten?
- Wie stellt die Gießerei die Qualität sicher, wenn sie weltweit Materialien beschafft?
- Nach welchen Zertifizierungen sollte ein globaler Einkäufer bei der Auswahl von Produktionsstätten Ausschau halten?
- Wie stellt der Betrieb die Qualitätssicherung über mehrere Produktionsschichten oder Standorte hinweg sicher?