 EN

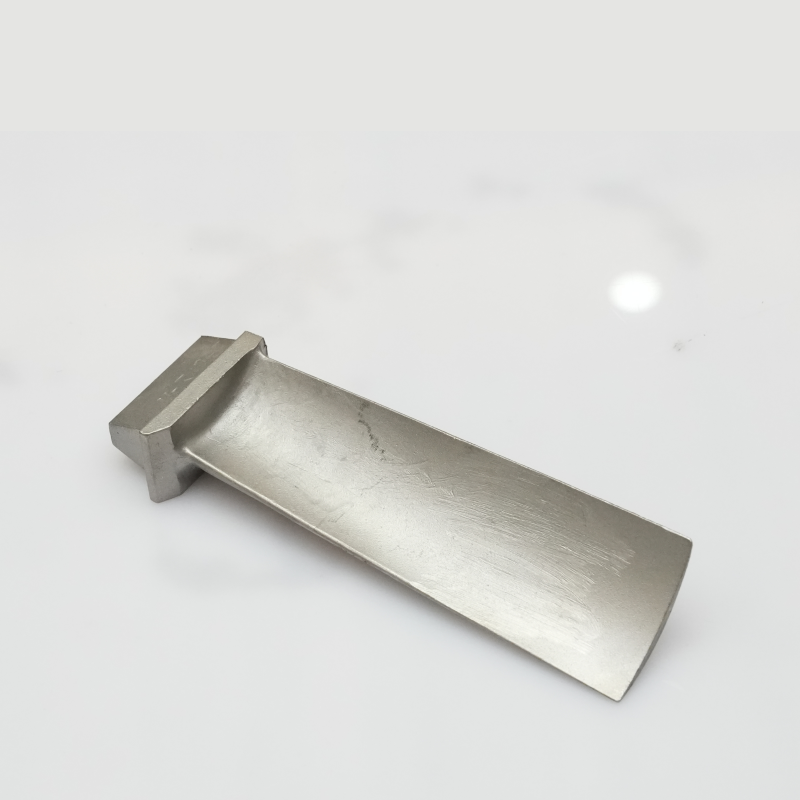
در تولید صنعتی دقیق، قابلیت اطمینان یک کارخانه ریختهگری تخصصی به روش ریختهگری از قالبهای ذوبشونده یک جزئیات عملیاتی جزئی نیست — بلکه یک الزام اساسی است که صحت قطعات، زمانبندی تولید و در نهایت ایمنی کاربردهای نهایی را تعیین میکند. از پرههای توربین هوافضا و ایمپلنتهای پزشکی تا پوستههای پمپهای با عملکرد بالا و قطعات خودرویی، صنایعی که به روش ریختهگری تلفیقی (Investment Casting) وابستهاند، هیچ چیز کمتر از دقت ابعادی پایدار، خواص متالورژیکی قابل تکرار و تأمینکنندهای که بتواند مشخصات مهندسی پیچیده را به قطعات فلزی بینقص تبدیل کند، نمیپذیرند. درک این موضوع که چه عواملی یک کارخانه ریختهگری را در این زمینه واقعاً قابل اعتماد میسازد، مستلزم فراتر رفتن از ادعاهای بازاریابی و بررسی قابلیتهای فنی، کنترلهای فرآیندی و سیستمهای کیفیت است که شرکای واجد شرایط را از تأمینکنندگان معمولی متمایز میکند.
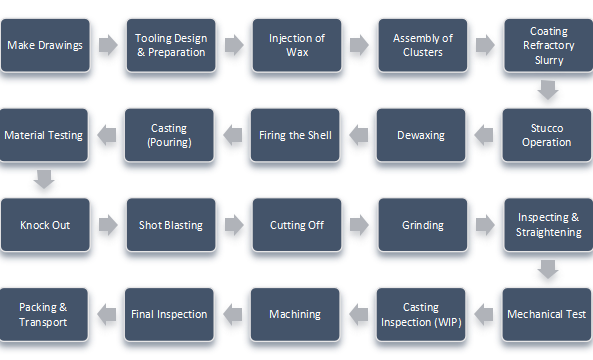
آمپر کارخانه ریختهگری تخصصی به روش ریختهگری از قالبهای ذوبشونده که برای کاربردهای صنعتی با دقت بالا استفاده میشود، انتظارات بسیار بالاتری نسبت به یک کارگاه عمومی فلزکاری دارد. خود فرآیند — که به نام ریختهگری از قالبهای مومی نیز شناخته میشود — شامل ساخت الگویی از موم به شکل قطعهٔ مورد نظر، پوشاندن آن با پوستهای سرامیکی، سوزاندن موم و سپس ریختن فلز مذاب در حفرهٔ ایجادشده است. اگرچه مراحل اصلی این فرآیند ظاهراً ساده به نظر میرسند، اما دستیابی به اندازهگیریهای دقیق، هندسههای پیچیده و پرداخت سطحی عالی در آلیاژهای متنوع، نیازمند یک ریختهگری با جریانهای مهندسی منظم، پروتکلهای بازرسی دقیق و درک عمیق از نحوهٔ تأثیر رفتار مواد بر اهداف طراحی است. این مقاله معیارها و قابلیتهای خاصی را بررسی میکند که یک شریک قابل اعتماد را برای نیازهای سختگیرانهٔ ریختهگری صنعتی شما تعریف میکنند.
توانایی مهندسی و تخصص در طراحی برای ریختهگری
ترجمهٔ نقشههای پیچیده به الگوهای مومی قابل ساخت
یکی از اولین نشانههای یک شریک قابل اعتماد کارخانه ریختهگری تخصصی به روش ریختهگری از قالبهای ذوبشونده توانایی آن در ارتباط معنادار با نقشههای مهندسی و نیت طراحی از ابتدای پروژه است. ذوبخانههایی که صرفاً یک نقشه را دریافت کرده و بدون بررسی امکانپذیری ریختهگری به اجرا میگذارند، احتمال بیشتری دارند تا قطعاتی تولید کنند که نیازمند بازکاری پرهزینه یا در بازرسی ابعادی شکست میخورند. یک ذوبخانهٔ مجرب، پیش از هرگونه تعهدی نسبت به ساخت ابزار (Tooling)، زوایای شیب (Draft Angles)، ضخامت دیوارهها، نیازهای هسته (Core Requirements) و سیستمهای راهاندازی (Gating Systems) را تحلیل میکند و خطرات احتمالی ریختهگری را در ابتدای فرآیند شناسایی مینماید.
این مشارکت پیشگیرانه در طراحی برای ساخت (Design-for-Manufacturing)، احتمال بروز عیوبی مانند تخلخل انقباضی (Shrinkage Porosity)، اتصالناپذیری سرد (Cold Shuts) و ریزش ناقص (Misruns) که میتوانند استحکام سازهای را تضعیف کنند، را کاهش میدهد. وقتی یک تأمینکننده روش شمعگمشده از مهندسان متالورژی و فرآیند با تجربه استفاده میکند؛ بنابراین مشتریان از بازخوردهایی بهرهمند میشوند که نهتنها قابلیت ریختهگری بلکه عملیات ماشینکاری و مونتاژ در مراحل بعدی را نیز بهینهسازی میکند. ارزش این تخصص زمانی بهطور چشمگیری افزایش مییابد که سفارشات شامل اجزای پیچیده هوافضا یا انرژی باشند، جایی که تغییرات طراحی در مراحل پایانی بسیار پرهزینه هستند.
ذوبخانههای پیشرفته همچنین از نرمافزارهای شبیهسازی برای مدلسازی جریان فلز و رفتار انجماد در حفره قالب، پیش از ساخت ابزارهای فیزیکی، استفاده میکنند. این تمرین دیجیتالی فرآیند ریختهگری به مهندسان اجازه میدهد تا محل دریچههای ورودی را تنظیم کنند، هندسه کانالهای راهنما را اصلاح نمایند و نقاطی را که گرادیانهای حرارتی ممکن است باعث انقباض شوند پیشبینی کنند — همه اینها بدون انجام حتی یک ریختهگری آزمایشی فیزیکی. این قابلیت نشانهای واضح از بلوغ فنی است و مستقیماً به قابلیت اطمینانی که مشتریان صنعتی دقیق انتظار دارند کمک میکند.
دقت ابزارهای تولید و یکنواختی الگوهای مومی
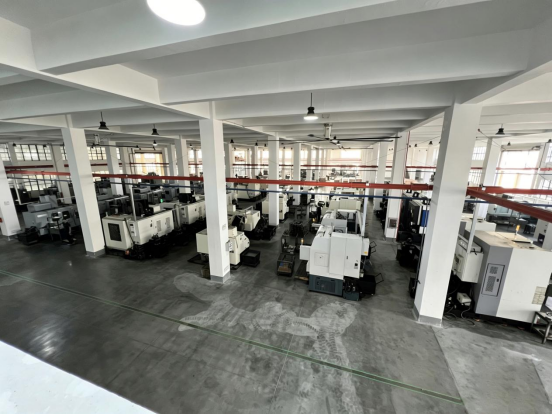
قابلیت اطمینان یک تأمینکننده روش شمعگمشده بهعمق در کیفیت ابزارهای تولیدیاش ریشه دارد. قالبهای فلزی مورد استفاده برای تولید الگوهای مومی باید با دقت بسیار بالا ماشینکاری شوند، زیرا هرگونه انحراف در مرحله مومی در سراسر پوسته سرامیکی و در نهایت در ریختهگری نهایی منتقل میشود. ریختهگاههایی که در ابزارهای ماشینکاری شده توسط ماشینهای CNC با کیفیت بالا سرمایهگذاری میکنند و سوابق دقیق ابعادی قالبهای خود را بهدقت نگهداری میکنند، تعهد خود را نسبت به ثبات الگو به الگو — که برای قطعات صنعتی پیچیده ضروری است — نشان میدهند.
پارامترهای تزریق موم — از جمله دما، فشار و زمان سرد شدن — باید با دقت کامل کنترل و مستندسازی شوند. یک ریختهگاه قابل اعتماد پارامترهایی را برای هر قالب تعریف و اعتبارسنجی کرده است تا اطمینان حاصل شود که هر الگوی مومی تولید شده با هندسه مطلوب با حداقل انحراف مطابقت دارد. این سطح از انضباط فرآیندی در اولین مرحله تولید، آنچه را که یک ریختهگاه قادر به تولید قطعات با دقت بالا را از ریختهگاهی که صرفاً فلز را ریختهگری میکند و امیدوار است نتیجه قابل قبولی بهدست آید، جدا میسازد. تأمینکننده روش شمعگمشده از ریختهگاهی که صرفاً فلز را ریختهگری میکند و امیدوار است نتیجهای قابل قبول بهدست آید.
فراتر از خود قالب، مونتاژ الگو و پیکربندی درختچه نیز متغیرهای حیاتیای هستند. نحوه اتصال دروازهها و راهاندازهای شمعی و تعداد الگوهایی که روی یک درخت سرامیکی تنها نصب میشوند، بر محیط حرارتی تجربهشده توسط هر قطعه در حین ریختهگری تأثیر میگذارد. صنایع ریختهگری با تجربه از دادههای دورههای تولید قبلی برای بهبود پیکربندی درختچهها استفاده میکنند تا از پر شدن یکنواخت فلز و رفتار انجماد یکسان در تمام قطعات یک دسته اطمینان حاصل کنند.
محدوده آلیاژها و کنترل متالورژیکی
گستره گسترده قابلیت مواد برای تنوع صنعتی
کاربردهای صنعتی دقیق، طیف بسیار گستردهای از محیطهای عملیاتی را در بر میگیرند. پره توربینی که تحت چرخههای حرارتی شدید قرار میگیرد، ویژگیهای آلیاژی متفاوتی نسبت به یک قطعه ایمپلنت جراحی که نیازمند سازگاری زیستی است یا بدنه شیری که در معرض سیالات فرآیندی خورنده قرار دارد، دارد. الف شرکت جوشگیری دقتمند که میتواند در آلیاژهای سوپر نیکل، فولادهای ضدزنگ، آلیاژهای تیتانیوم، آلیاژهای کبالت-کروم، فولادهای کربنی و آلیاژهای آلومینیوم کار کند، انعطافپذیری لازم برای تأمین اجزای متنوع را از یک شریک قابل اعتماد و منفرد به مشتریان خود ارائه میدهد.
این گستره وسیع از تواناییهای موادی تنها یک راحتی تجاری نیست. بلکه نشاندهنده سرمایهگذاری ذوبگاه در سیستمهای مختلف کوره، بوتهها و آجرهای نسوز مناسب، و همچنین دانش متالورژیکی لازم برای مدیریت رفتارهای متمایز خانوادههای مختلف آلیاژ است. بهعنوان مثال، ذوب سوپرآلیاژها نیازمند کورههای القایی خلأ و کنترل دقیق جذب اکسیژن و نیتروژن است، درحالیکه ریختن فولادهای ضدزنگ مستلزم توجه دقیق به محتوای سیلیسیم و منگنز برای حفظ مقاومت در برابر خوردگی میباشد. ذوبگاهی که واقعاً توانایی کار با چندین نوع آلیاژ را دارد، عمق زیرساخت فنی لازم برای اطمینان از قابلیت اطمینان را نشان میدهد.
تأیید شیمی ذوب و انضباط عملیات حرارتی
آمپر شرکت جوشگیری دقتمند متعهد به قابلیت اطمینان متالورژیکی است و شیمی ذوب را از طریق آنالیز طیفسنجی در حین فرآیند، پیش از هر بار ریختهگری، بررسی میکند. این مرحله تضمین میکند که ترکیب آلیاژ با الزامات درجه مشخصشده مطابقت داشته باشد و هرگونه انحراف — ناشی از تغییرپذیری مواد شارژ، آلودگی یا از دسترفتن عناصر واکنشپذیر در حین ذوب — پیش از ورود فلز به قالب شناسایی و اصلاح گردد. بدون این مرحلهٔ تأیید، یک ذوبخانه نمیتواند تضمین کند که قطعاتی که ارسال میکند، الزامات گواهینامهٔ مواد مربوط به استانداردهای صنعتی دقیق را برآورده میکنند.
پساز ریختهگری، عملیات حرارتی نیز اهمیت یکسانی دارد. عملیاتهای حرارتی رایجی مانند آنیل محلولسازی، پیرسازی، آزادسازی تنش و فشردهسازی گرم ایزوستاتیکی، ساختار ریز بلوری حاصل از ریختهگری را به ساختاری تبدیل میکنند که نیازمندیهای خواستهشده از نظر خواص مکانیکی را برآورده میسازد. یک ذوبخانه قابلاعتماد یا این عملیات را درونسازمانی با استفاده از کورههای کالیبرهشده و چرخههای حرارتی مستند انجام میدهد، یا با پردازشگران خارجی صلاحیتداری همکاری میکند که قابلیت ردیابی کامل داشته باشند. زنجیره مستندسازی — از سوابق ذوب و ثبتهای ریختهگری تا نمودارهای عملیات حرارتی و گواهیهای آزمونهای مکانیکی — همان چیزی است که به یک شرکت جوشگیری دقتمند امکان ارائه قابلیت ردیابی مواد را فراهم میکند که مشتریان بخشهای هوافضا، دفاعی و پزشکی الزامی میدانند.
سیستمهای کیفیت و دقت در بازرسی ابعادی
گواهینامهها بهعنوان حداقل استاندارد، نه سقف عملکرد
گواهینامههای صنعتی مانند ISO 9001، AS9100 یا IATF 16949 چارچوبی پایه ارائه میدهند که نشاندهندهٔ این است که یک ریختهگاه سیستمهای مدیریت کیفیت مستندشده، رویههای اقدام اصلاحی و چرخههای حسابرسی را اجرا کرده است. این گواهینامهها شاخصهای لازمی برای قابلیت اطمینان هستند، اما به تنهایی کافی نیستند. آنچه اهمیت بیشتری دارد، عمق درج اندیشه کیفیت در رفتار روزانه تولید است — یعنی اینکه اپراتورها و مهندسان بهصورت پیشگیرانه مشکلات را شناسایی و به سطوح بالاتر گزارش دهند، نه اینکه صرفاً در واکنش به شکایات مشتریان عمل کنند.
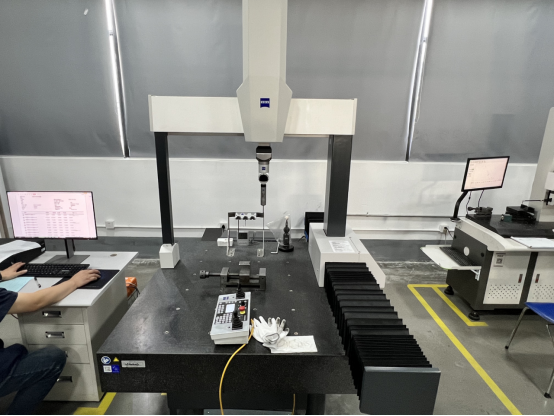
یک ذوبخانه با فرهنگ قوی کیفیت، هر دسته تولیدی را فرصتی برای تأیید و بهبود میداند، نه صرفاً برای انجام سفارش. این رویکرد در شیوههایی مانند گزارشهای بازرسی قطعه اول که انطباق ابعادی با مشخصات GD&T را مستند میکنند، کالیبراسیون منظم تمام تجهیزات اندازهگیری و نمودارهای کنترل آماری فرآیند (SPC) که متغیرهای کلیدی ریختهگری را در طول زمان پایش میکنند، نمود پیدا میکند. وقتی یک ریختهگاه بتواند مستندات بازرسی قطعه اول را با دادههای اندازهگیری قابل ردیابی ارائه دهد، نشان میدهد که سیستم کیفیت آن فراتر از اسناد و مدارک، در حوزه کنترل تولیدی عملی گسترش یافته است.
آزمونهای غیرمخرب و استانداردهای انتشار نهایی
برای کاربردهایی که در آنها یکپارچگی ریختهگری از اهمیت حیاتی برای ایمنی برخوردار است — مانند پرههای توربین، قطعات سازهای هوافضا و دستگاههای پزشکی — آزمونهای غیرمخرب بخشی ضروری از فرآیند پذیرش محسوب میشوند. رادیوگرافی اشعه ایکس میتواند انقباض داخلی، تخلخل یا ناخالصیهایی را که برای چشم غیرقابل مشاهدهاند، آشکار سازد. بازرسی نفوذی فلوئورسنت ترکها و درزهای سطحی را شناسایی میکند. آزمون اولتراسونیک صحت زیرسطحی را در مقاطع ضخیمتر ارزیابی میکند. یک ریختهگاه قابل اعتماد یا امکانات داخلی آزمونهای غیرمخرب را دارد یا روابط بهخوبی مدیریتشدهای با آزمایشگاههای معتبر آزمون دارد.
تمایل به رد کردن قطعاتی که معیارهای پذیرش را برآورده نمیکنند — حتی در شرایط فشار بالای تحویل — احتمالاً مهمترین نشانگر رفتاری قابلیت اطمینان یک ذوبخانه است. ذوبخانههایی که برای رعایت زمانبندی، قطعات مرزی را ارسال میکنند، اغلب باعث ایجاد اختلال بسیار بزرگتری در مراحل بعدی زنجیره تأمین میشوند؛ زیرا این قطعات یا در حین استفاده دچار خرابی میشوند یا در بازرسی ورودی مشتری رد میشوند. یک ذوبخانه بالغ کارخانه ریختهگری تخصصی به روش ریختهگری از قالبهای ذوبشونده درک میکند که رد یک قطعه در داخل سازمان همیشه مقرونبهصرفهتر از کشف یک عدم انطباق پس از تحویل است و استانداردهای انتشار آن این درک را منعکس میکند.
مقیاسپذیری تولید و تکرارپذیری فرآیند
یکنواختی در تولید نمونههای اولیه، تولید با حجم کم و تولید با حجم بالا
تیمهای تأمین صنعتی اغلب با انجام مذاکرات اولیه با یک کارخانه ریختهگری تخصصی به روش ریختهگری از قالبهای ذوبشونده با مقادیر اولیه یا توسعهای، سپس مقیاسبندی به حجمهای تولید انبوه پس از تأیید طراحیها. یک کارخانه ریختهگری قابلاطمینان باید قادر باشد استانداردهای یکسان ابعادی و متالورژیکی را در تمام مقیاسهای تولید — نه صرفاً در شرایط کنترلشده نمونهسازی — حفظ کند. این امر مستلزم پارامترهای فرآیندی مستندشده، برنامههای نگهداری قوی از ابزارآلات و سیستمهای آموزشی نیروی کار است که دانش ریختهگری را بهصورت مداوم از تکنسینهای مجرب به اپراتوران جدید منتقل میکنند.
تکرارپذیری فرآیند اتفاقی نیست. بلکه نتیجهای از مستندسازی انضباطمند فرآیند، آموزش ساختاریافته اپراتوران و نظارت مداوم بر متغیرهای کلیدی است. کارخانههای ریختهگری که بهطور شدیدی بر مهارت فردی وابستهاند و رویههای مستندی ندارند، ذاتاً متغیر هستند؛ یعنی کیفیت قطعات با تغییرات نیروی انسانی نوسان میکند. یک شرکت جوشگیری دقتمند که دانش فرآیندی خود را در قالب دستورالعملهای کار، نقاط بازرسی و سیستمهای نظارت بر تولید مستند میکند، محیطی پایدار برای تولید ایجاد میکند که در آن نتایج کیفی قابل پیشبینی هستند نه اینکه صرفاً امیدوارانه باشند.
شفافیت زمان تحویل و ارتباطات زنجیره تأمین
قابلیت اطمینان در زمینههای صنعتی دقیق، به معنای قابلیت اطمینان در زمینه تحویل و ارتباطات نیز است. یک شرکت جوشگیری دقتمند که بر اساس ظرفیت فعلی، برآوردهای دقیق از زمان تحویل ارائه میدهد، در مورد تأخیرهای احتمالی بهصورت پیشگیرانه اطلاعرسانی میکند و موجودی ذخیرهای از مواد اولیه با زمان تحویل طولانی نگهداری میکند، نشاندهنده انضباط زنجیره تأمینی است که مشتریان صنعتی بسیار ارزشمند میدانند. توانایی ارائه تعهدات واقعبینانه و مبتنی بر داده در خصوص زمان تحویل — و سپس تحقق آنها — اعتمادی را ایجاد میکند که رابطههای بلندمدت تأمین را پایدار میسازد.
ذوبکنندههایی که بهصورت سیستماتیک عملکرد تحویل در موعد مقرر را پیگیری میکنند، علل اصلی تأخیرها را تحلیل نموده و اقدامات اصلاحی را اجرا میکنند، حلقه بازخوردی ایجاد میکنند که بهطور مداوم قابلیت اطمینان زمانبندی را بهبود میبخشد. برای مشتریانی که زمانبندیهای پیچیده مونتاژ را مدیریت میکنند، اطمینان از اینکه تأمینکننده ریختهگری آنها بهطور پیشبینیشده به ضربالاجلهای تحویل میرسد، از اهمیت یکسانی با اطمینان از این است که قطعات از نظر ابعادی و مواد مورد نیاز، مشخصات لازم را دارند. هر دو بعد قابلیت اطمینان — کیفیت و تحویل — باید بهصورت فعال مدیریت شوند تا کارخانه ریختهگری تخصصی به روش ریختهگری از قالبهای ذوبشونده بهعنوان یک شریک صنعتی دقیق و واقعی محسوب شود.
همکاری با مشتری و ارزش شراکت بلندمدت
پشتیبانی فنی در طول چرخه عمر محصول
یک شریک واقعاً قابل اعتماد شرکت جوشگیری دقتمند فقط سفارشها را پذیراft نبوده و قطعات را ارسال نمیکند. بلکه از مرحله طراحی تا اتمام چرخه عمر کامل محصول، بهعنوان یک شریک فنی مشارکت میکند و در زمینه بهینهسازی طراحی، انتخاب مواد و بهبود فرآیندها پیشنهاداتی ارائه میدهد که به مرور زمان به نفع مشتری خواهد بود. این رویکرد همکارانه بدین معناست که هنگامی که مشتری با یک مشکل عملکردی در محل (Field Performance Issue) مواجه میشود یا نیاز به اصلاح طراحی دارد، ذوبخانه آماده ارائه دانش مهندسی خود است، نه اینکه صرفاً منتظر دریافت نقشه اصلاحشده باشد.
همکاری بلندمدت همچنین بدین معناست که ذوبخانه بهطور فعال دانش مؤسسهای مربوط به قطعات خاص، فرآیندها و الزامات کیفی مشتری را حفظ میکند. ابزارهای نگهداریشده، پارامترهای فرآیندی بایگانیشده، سوابق تاریخی بازرسیها و تماسهای مهندسی اختصاصی، همه و همه به ایجاد ادامگی لازم برای مشتریان صنعتی دقیق کمک میکنند. هنگامی که یک کارخانه ریختهگری تخصصی به روش ریختهگری از قالبهای ذوبشونده ایجاد این نوع حافظه سازمانی درباره پورتفولیوی محصولات مشتری، با گذشت زمان ارزش بیشتری پیدا میکند — نه تنها بهعنوان یک تأمینکننده، بلکه بهعنوان بخشی یکپارچه از زنجیره تأمین مشتری.
بهبود مستمر بهعنوان تعهدی فرهنگی
نیازمندیهای دقت در صنایعی مانند هوافضا، انرژی و دستگاههای پزشکی بهطور مداوم در حال تغییر هستند. محدودیتهای دقیقتر، سیستمهای آلیاژی جدید و نیازمندیهای جدید در زمینه پرداخت سطحی، بهطور منظم قابلیتهای حتی ریختهگریهای باتجربه را به چالش میکشند. یک تأمینکننده روش شمعگمشده که نشاندهنده تعهد به بهبود مستمر باشد — از جمله سرمایهگذاری در تجهیزات جدید، بهبود سیستمهای پوسته سرامیکی، بهکارگیری ابزارهای شبیهسازی پیشرفته و دستیابی به گواهینامههای جدید و مرتبط — نشان میدهد که قصد دارد همراه با نیازهای رشد مشتریان خود توسعه یابد، نه اینکه در سطح فعلی قابلیتهای خود متوقف شود.
این جهتگیری سرمایهگذاری پیشبینانه، ذوبخانههایی را که در پنج و ده سال آینده همچنان شریک قابل اعتماد باقی خواهند ماند، از آنهایی که به تدریج در برابر الزامات فزایندهٔ دقت عقبمانده و از روند پیشرفت دور میشوند، متمایز میسازد. برای تیمهای تأمین صنعتی که تصمیمات بلندمدت خود را در زمینهٔ منابعیابی اتخاذ میکنند، درک مسیر بهبود یک ذوبخانه به اندازهٔ ارزیابی وضعیت فعلی آن اهمیت دارد. شرکت جوشگیری دقتمند ذوبخانهای که بهصورت فعال دادههای مربوط به ابتکارات بهبودی، قابلیتهای جدید و روندهای عملکرد کیفی خود را به اشتراک میگذارد، نشاندهندهٔ نوعی شفافیت و اشتیاق است که اساس قابلیت اطمینان پایدار تأمینکننده را تشکیل میدهد.
سوالات متداول
یک تأمینکننده قابل اعتماد روش شمعگمشده برای کاربردهای هوافضا باید چه گواهینامههایی را داشته باشد؟
برای کاربردهای هوافضا، یک شرکت ریختهگری دقیق باید ایدهآل آنگونه که گواهینامه AS9100 را داشته باشد که شامل الزامات استاندارد ISO 9001 و همچنین کنترلهای اضافی خاص حوزه هوافضا در زمینههای طراحی، مدیریت ریسک و بازرسی قطعه اولیه میشود. اعتباربخشی NADCAP برای فرآیندهای تخصصی مانند عملیات حرارتی، آزمونهای غیرمخرب و پردازش شیمیایی نیز توسط پیمانکاران اصلی صنعت هوافضا بهطور گستردهای ارزشمند شناخته میشود، زیرا این گواهینامه تأیید مستقلی از انضباط فرآیندی ارائه میدهد. علاوه بر این، گواهیهای آزمون مواد که قابل ردیابی به شمارههای مشخص ذوب (Heat Number) باشند و مطابق با استانداردهای AMS یا ASTM باشند، معمولاً در سطح قطعه مورد نیاز هستند.
تأمینکننده روش ریختهگری با شمع از چه روشی برای کنترل دقت ابعادی در هندسههای پیچیده قطعات استفاده میکند؟
دقت ابعادی در تأمینکنندگان روش ریختهگری با قالب مومی از طریق ترکیبی از ابزارهای دقیق، پارامترهای تأییدشده تزریق موم، خواص کنترلشده انبساط و انقباض پوسته سرامیکی، و کالیبراسیون دقیق مدلهای شبیهسازی ریختهگری در برابر نتایج واقعی تولید کنترل میشود. دستگاههای اندازهگیری مختصاتی (CMM) و تجهیزات اسکن نوری در حین بازرسی قطعه اولیه و بازرسیهای مستمر تولید برای اطمینان از انطباق قطعات با مشخصات GD&T استفاده میشوند. همچنین، ذوبخانهها در طراحی ابزارها، عوامل انقباض پیشبینیشده و خاص هر آلیاژ را لحاظ میکنند تا اطمینان حاصل شود که قطعه نهایی پس از انجماد، ابعاد اسمی نقشه را داشته باشد.
آیا یک شرکت ریختهگری دقیق میتواند قطعات را از چند خانواده آلیاژی مختلف تحت یک سیستم کیفیت تولید کند؟
بله، تأمینکنندهای متخصص در روش ریختهگری با قالبگذاری از شمع میتواند خانوادههای مختلف آلیاژها — از جمله آلیاژهای سوپر نیکلی، فولادهای ضدزنگ، تیتانیوم، آلیاژهای کبالت و فولادهای کربنی — را در یک واحد تولیدی پردازش کند، مشروط بر اینکه تجهیزات کوره مناسب، رویههای جداگانه برای حمل و نقل مواد و مستندسازی فرآیندی اختصاصی به هر آلیاژ در آن موجود باشد. خطرات آلودگی متقابل بین خانوادههای آلیاژی از طریق استفاده از بوتههای اختصاصی، سیستمهای شناسایی مواد و پروتکلهای سختگیرانه جداسازی مواد اولیه مدیریت میشوند. یک سیستم واحد مدیریت کیفیت میتواند تمام خانوادههای آلیاژی را تحت پوشش قرار دهد، به شرط اینکه دستورالعملهای کار اختصاصی به هر آلیاژ، معیارهای بازرسی و استانداردهای پذیرش بهطور واضح در این سیستم از یکدیگر متمایز شده باشند.
زمان تحویل معمول برای توسعه قطعه جدید در یک کارخانهٔ ریختهگری با قالبگذاری از شمع بهصورت سفارشی ?
زمان های پیشرو برای توسعه قطعات جدید در یک شرکت ریخته گری دقیق بسته به پیچیدگی قطعات، نیازهای ابزار، نوع آلیاژ و حجم کاری فعلی کارخانه ریخته گری متفاوت است. طراحی و ساخت ابزار معمولاً طولانی ترین مرحله را نشان می دهد، که اغلب از چهار تا ده هفته برای قالب های متوسط پیچیده است. هنگامی که ابزارسازی کامل شود، ریختن اولین ماده، بازرسی و هر گونه آزمایش ابعاد یا خواص مکانیکی مورد نیاز می تواند دو تا شش هفته دیگر اضافه کند. مشتریان باید انتظار داشته باشند که چرخه توسعه کامل قطعات جدید در اکثر موارد بین هشت تا شانزده هفته باشد، با آلیاژ های پیچیده تر یا قطعات نیاز به NDE اضافه کردن زمان اضافی. برای برنامه ریزی دقیق، ارتباط واضح با کارخانه در طول مرحله توسعه ضروری است.
فهرست مطالب
- توانایی مهندسی و تخصص در طراحی برای ریختهگری
- محدوده آلیاژها و کنترل متالورژیکی
- سیستمهای کیفیت و دقت در بازرسی ابعادی
- مقیاسپذیری تولید و تکرارپذیری فرآیند
- همکاری با مشتری و ارزش شراکت بلندمدت
-
سوالات متداول
- یک تأمینکننده قابل اعتماد روش شمعگمشده برای کاربردهای هوافضا باید چه گواهینامههایی را داشته باشد؟
- تأمینکننده روش ریختهگری با شمع از چه روشی برای کنترل دقت ابعادی در هندسههای پیچیده قطعات استفاده میکند؟
- آیا یک شرکت ریختهگری دقیق میتواند قطعات را از چند خانواده آلیاژی مختلف تحت یک سیستم کیفیت تولید کند؟
- زمان تحویل معمول برای توسعه قطعه جدید در یک کارخانهٔ ریختهگری با قالبگذاری از شمع بهصورت سفارشی ?