 EN

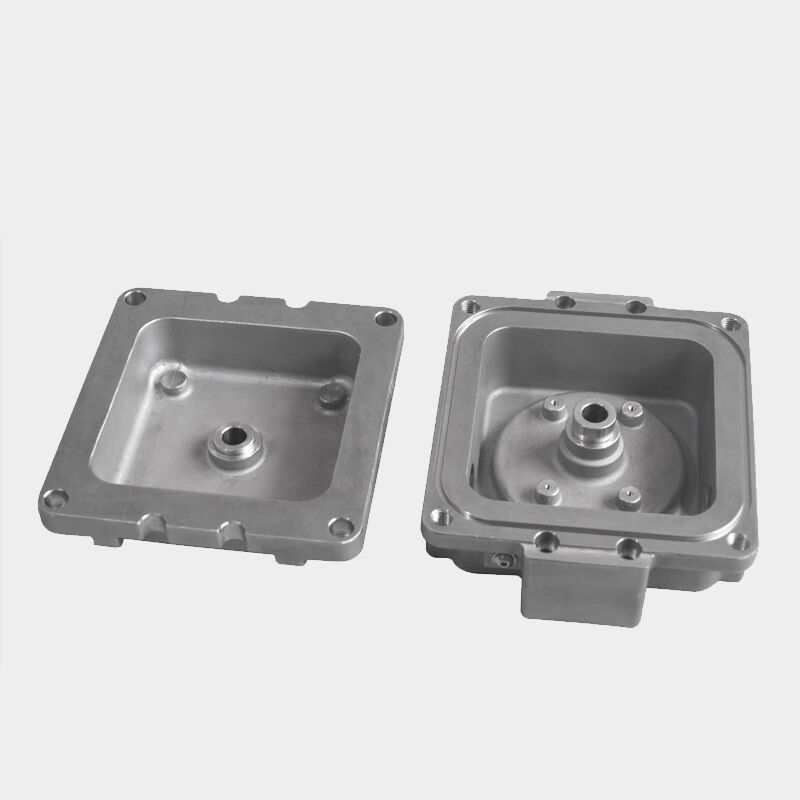
در امروزی که صنایع بهطور گستردهای به هم پیوند خوردهاند، تأمین قطعات فلزی پیچیده از سراسر مرزهای بینالمللی، چالشی جدی در زمینه کیفیت ایجاد میکند. تولیدکننده باید در شبکهای پیچیده از تأمین مواد اولیه، کنترلهای تولیدی چندمرحلهای، متغیرهای لجستیکی و تلرانسهای مشخصشده توسط مشتریان حرکت کند — و در عین حال ثبات ابعادی و متالورژیکی را که صنایع با عملکرد بالا از آن انتظار دارند، حفظ نماید. این پرسش که چگونه کیفیت یکنواخت در زنجیرههای تأمین جهانی واقعاً به دست میآید، تنها یک مسئله نظری نیست؛ بلکه پیامدهای مستقیمی بر حاشیههای ایمنی در صنعت هوافضا، قابلیت اطمینان سیستمهای انرژی و یکپارچگی دستگاههای پزشکی دارد.
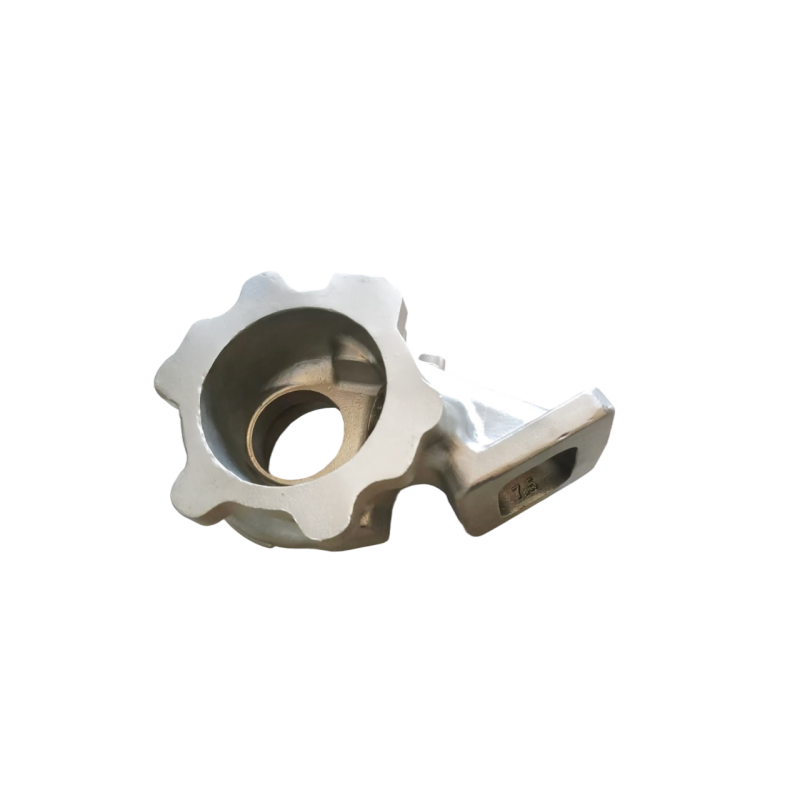
درک این فرآیند نیازمند بررسی عوامل فراتر از خط تولید ریختهگری است. یک تولیدکنندهی معتبر ریختهگری دقیق به روش سرمایهگذاری (Investment Casting) کیفیت را در هر مرحلهای — از انتخاب آلیاژ و ساخت الگوی مومی، تا ساخت پوستهی سرامیکی، ریختهگری کنترلشده، پرداخت پس از ریختهگری و بازرسی نهایی — درون محصول تعبیه میکند. زمانی که این رشتههای تخصصی با اسناد فرآیندی مستحکم، شبکههای تأمینکنندهی صلاحیتدار و گواهینامههای بینالمللی شناختهشده پشتیبانی شوند، دستیابی به کیفیت پایدار به یک نتیجهی قابل تکرار تبدیل میشود، نه یک اتفاق امیدوارکننده. این مقاله به بررسی مکانیزمهای خاصی میپردازد که به تولیدکننده امکان میدهد اجزایی قابل اعتماد و مطابق با مشخصات فنی را به خریداران جهانی تحویل دهد.
اساس کیفیت: استانداردسازی فرآیندها و اسناد مهندسی
چرا اسناد فرآیندی در عملیات جهانی غیرقابل چانهزنی هستند
تولیدکنندهای که در مقیاس جهانی فعالیت میکند، نمیتواند بر دانش ضمنی یا تخصص قبیلهای متکی باشد. هر مرحلهٔ حیاتی از فرآیند باید در دستورالعملهای اجرایی دقیق، مشخصات مواد و برنامههای کنترلی ثبت شود تا بدون توجه به اپراتور یا شیفت، بهصورت یکنواخت اجرا گردد. انضباط مستندسازی این چنینی ستون فقرات تضمین کیفیت بینالمللی است و اطمینان حاصل میکند که ریختهگری تولیدشده برای یک مشتری هوافضای اروپایی، از همان استانداردهایی پیروی میکند که ریختهگریای که برای یک اپراتور نفت و گاز آمریکای شمالی ارسال میشود، از آن پیروی میکند.
استانداردسازی فرآیند در ریختهگری دقیق شامل پارامترهای تزریق موم، محدودههای ویسکوزیتهی سوسپانسیون سرامیکی، ترتیب اعمال ذرات سایشدهنده (استاکو)، نمودار دما برای فرآیند خروج موم و کنترل چرخهی سوزاندن است. هر یک از این پارامترها دارای بازهی تحمل تعریفشدهای است که از دادههای تاریخی قابلیت فرآیند استخراج شده است. در صورت بروز انحرافات، رویههای اقدام اصلاحی مستند، امکان پاسخدهی سیستماتیک تیمهای مهندسی را فراهم میکند — نه پاسخدهی واکنشی — و بدین ترتیب یکپارچگی دستهی تولید حفظ شده و خطر رسیدن قطعات نامطابق به مشتری کاهش مییابد.
برای شرکتکنندگان در زنجیره تأمین جهانی، دسترسی به این مستندات از طریق پرتالهای تأمینکننده ساختارمند یا سیستمهای مدیریت کیفیت، شفافیت ایجاد میکند. مشتریان میتوانند پارامترهای فرآیند را بهصورت دوربردی بازرسی کنند، اطمینان حاصل نمایند که رویههای تأییدشده در حال اجرا هستند و درخواستهای خود را برای ثبتپذیری (Traceability) بدون نیاز به حضور فیزیکی در خط تولید کارخانه ارسال کنند. این سطح از بازبودن، یک تولیدکننده باتجربه ریختهگری دقیق به روش سرمایهگذاری (Precision Investment Casting) را از یک ریختهگری عمومی (Commodity Foundry) متمایز میسازد.
کنترل تغییرات مهندسی در مناطق زمانی مختلف و برای مشتریان مختلف
مدیریت تغییرات مهندسی یکی از چالشهای کیفیتی است که در زنجیرههای تأمین جهانی کمترین توجه را دریافت کرده است. چنین تأمینکنندگانی اغلب مشتریان خود را در صنایع و مناطق جغرافیایی متعددی تأمین میکنند که هر یک چرخههای بازنگری، فرآیندهای تأیید و نیازمندیهای بازرسی قطعه اول متفاوتی دارند. در غیاب یک سیستم انضباطمند مدیریت تغییرات، بهروزرسانی طراحی تأییدشده در یک منطقه میتواند منجر به عدم تطابق با قطعاتی شود که در مناطق دیگر بر اساس نسخههای قدیمیتر تولید شدهاند.
سازندگان پیشرو سیستمهای رسمی کنترل تغییرات مهندسی را اجرا میکنند که شماره قطعات را به سطوح خاص بازبینی، وضعیت ابزارها و پارامترهای فرآیند تأییدشده پیوند میدهد. تغییرات پیش از ورود به جریان تولید، از طریق بازرسی ابعادی، آزمونهای متالورژیکی و تأیید نهایی مشتری مورد اعتبارسنجی قرار میگیرند. این امر از اعمال تغییرات غیرمجاز جلوگیری کرده و از تخریب ناشی از آنها بر ویژگیهای عملکردی ریختهگری جلوگیری میکند — که این امر بهویژه در صنایعی که شکست قطعه پیامدهای جدی به همراه دارد، حفاظتی بسیار حیاتی محسوب میشود.
ادغام نرمافزار مدیریت چرخه عمر محصول با سیستم برنامهریزی تولید، این کنترل را بیشتر تقویت میکند. هنگامی که چنین تأمینکنندگانی دادههای مهندسی را بهصورت همزمان و در زمان واقعی با اجرای عملیات در خط تولید هماهنگ میکنند، احتمال اینکه یک عدم تطابق در ویرایشها به قطعه نهایی برسد، بهطور چشمگیری کاهش مییابد؛ حتی در مراکز تولیدی واقع در کشورهای مختلف.
پیگیری مواد اولیه و صلاحیت آلیاژ
ساخت زنجیرهای قابل ردیابی از مواد از قالب تا بازرسی
صحت و سلامت مواد نقطه شروع هر نتیجهای با کیفیت در روش ریختهگری دقیق به روش سرمایهگذاری است. یک تولیدکننده معتبر ریختهگری دقیق به روش سرمایهگذاری، کنترل سختگیرانهای بر منابع آلیاژها اعمال میکند و گزارشهای آزمون مصالح مورد تأیید را از تأمینکنندگان صلاحیتدار دریافت مینماید و پیش از ریختن هر ذوبی، ترکیب شیمیایی مواد را بهصورت مستقل از طریق آنالیز طیفسنجی داخلی تأیید میکند. این رویه اطمینان حاصل میکند که آلیاژهای نیکلی سوپر، فولادهای ضدزنگ، آلیاژهای تیتانیوم و سایر مواد تخصصی، الزامات ترکیب شیمیایی تعیینشده در استانداردهای مشتری و صنعت را برآورده میسازند.
ردیابی لات (سری تولید) نیز از اهمیت برابری برخوردار است. هر لات از مواد اولیه ورودی با یک شماره حرارتی منحصربهفرد مشخص میشود که این شماره در تمام مراحل بعدی فرآیند — از جمله تزریق موم، ساخت پوسته، ریختهگری، عملیات حرارتی و بازرسی نهایی — همراه با قطعه ریختهگری حرکت میکند. این زنجیره مسئولیت اجازه میدهد تا مراکز تولیدی تاریخچه کامل تولید هر قطعه را بازسازی کنند و در صورت کشف هرگونه عدم انطباق مادی، بتوانند بهسرعت تمام قطعات تحتتأثیر را شناسایی و در محلی جداگانه قرار دهند تا قبل از رسیدن به مشتری، از گردش خارج شوند.
در زمینههای زنجیره تأمین جهانی، این قابلیت ردیابی اغلب یک الزام قراردادی است. مشتریان هوا- و فضایی که تحت مقررات AS9100 یا NADCAP فعالیت میکنند، سازندگان دستگاههای پزشکی که مشمول استاندارد ISO 13485 هستند، و خریداران بخش انرژی که بر اساس مشخصات API اداره میشوند، همه بهصورت شرطی برای تأمین، الزامی بر ثبتشدهبودن ردیابی مواد اعمال میکنند. واحدهایی که این موضوع را بهجای یک بند صرف رعایت مقررات، بهعنوان یک رشته عملیاتی اصلی در نظر میگیرند، مزیت رقابتی معناداری کسب میکنند.
برنامههای صلاحیتسنجی آلیاژها و نقش آنها در حفظ ثبات
فراتر از بازرسی مواد ورودی، سازنده باید فرآیندهای ریختهگری خود را برای هر سیستم آلیاژی که در تولید استفاده میشود، صلاحیتسنجی کند. صلاحیتسنجی آلیاژ شامل انجام ریختهگریهای آزمایشی کنترلشده، ارزیابی خواص مکانیکی از طریق آزمونهای کششی و ضربهای، ارزیابی سلامت ساختار ریز از طریق بررسیهای رادیوگرافی و متالوگرافی، و مقایسه نتایج با مشخصات ماده مربوطه است. تنها پس از اتمام کامل این فرآیند صلاحیتسنجی، سازنده میتواند توانایی فرآیندی خود را برای آن آلیاژ ادعا کند.
اجراي مداوم احراز صلاحيت مجدد، پايگاه دادههاي فرآيند را بهروز نگه ميدارد، بهويژه زماني كه منابع مواد اوليه تغيير ميكنند يا تجهيزات توليدي ارتقا مييابند. اين انضباط مستمر است كه به سازنده امكان ميدهد تضمين كند قطعات توليدي امروز از نظر خواص با قطعات توليدي دوازده ماه پيش يكسان هستند — الزامي براي ثبات كه مشتريان جهاني سازندگان تجهيزات اصلي (OEM) اغلب آن را در توافقنامههاي رسمى تأييد تأمینکنندگان خود تثبيت ميكنند.
فناوری پوسته سرامیکی و تکرارپذیری ابعادی
ساخت پوسته بهعنوان گامی حیاتی در کنترل ابعاد
پوسته سراميكي قالبی است كه شكل نهایی ریختهگری از طريق روش سرمایش را تعیین میکند و کیفیت این پوسته بهطور مستقیم بر دقت ابعادی و كيفيت سطح قطعه نهایی تأثیر میگذارد. تأسیسات منابع قابل توجهی را صرف کنترل ترکیب شیمیایی سوسپانسیون پوسته، توالی غوطهوریها، شرايط خشكشدن و ضخامت لایههای پشتیبان میکنند. این متغیرها در مجموع تعیین میکنند كه چگونه پوسته سراميكي هندسه الگوی مومی را با وفاداری بالا تكرار میكند و چگونه در برابر تغییر شكل در طول چرخه ریختهگری با دمای بالا مقاومت میكند.
کنترلهای محیطی درون اتاق قالبگیری — از جمله دما، رطوبت و جریان هوا — با دقت مدیریت میشوند، زیرا خواص سوسپانسیون سرامیکی بسیار حساس به شرایط محیطی هستند. سیستمهای اتوماتیک اختلاط سوسپانسیون با نظارت بر ویسکوزیته، رفتار پوششدهی غوطهوری را بهصورت یکنواخت از دستهای به دستهی دیگر حفظ میکنند. این کنترلها بهویژه در زمانی اهمیت دارند که تولیدکننده تولید انبوه برای مشتریان جهانی را انجام میدهد که نیازمند تحملهای ابعادی دقیقی برای ویژگیهایی مانند پروفیلهای بالهای، مکانهای سوراخهای خنککننده و هندسهی سطوح اتصال هستند.
کنترل آماری فرآیند (SPC) که بر روی اندازهگیری ضخامت پوسته، زمانهای خشکشدن و استحکام پوستهٔ تازه (Green Shell) اعمال میشود، به تولیدکننده امکان دسترسی بلادرنگ به وضعیت کیفیت پوسته را پیش از شروع عملیات ریختهگری میدهد. این رویکرد پیشگیرانه نرخ ضایعات را کاهش داده و از تحویل قطعات ریختهگریشدهای که خارج از محدودهٔ مجاز هستند به مشتریان جلوگیری میکند؛ که این امر یکی از عوامل کلیدی تعیینکنندهٔ هزینه در روابط زنجیرهٔ تأمین جهانی محسوب میشود.
سرمایهگذاری در ابزارآلات و دقت الگوی مومی
ثبات ابعادی در روش ریختهگری تلفیقی از الگوی مومی آغاز میشود که خود از ابزارهای تزریق ماشینکاریشده با دقت تولید میگردد. این تأسیسات پروتکلهای سختگیرانهی صلاحیتسنجی ابزار را اجرا میکنند تا پایهی ابعادی هر ابزار جدید تعیین شود. پارامترهای تزریق از جمله دمای موم، فشار تزریق و زمان نگهداری ثبت و کنترل میشوند تا تغییرات بین الگوها به حداقل برسد.
برنامههای نگهداری ابزارآلات اطمینان حاصل میکنند که ابزارآلات فرسوده یا آسیبدیده پیش از اینکه کیفیت الگوها را تحت تأثیر قرار دهند، شناسایی و اصلاح گردند. برای مشتریان جهانی، توافقنامههای حفظ مالکیت و انبارداری ابزارآلات، مالک ابزارآلات، محل نگهداری آنها و تعهدات نگهداری که تولیدکننده باید انجام دهد را بهصورت رسمی تعریف میکنند. این لایهٔ حکمرانی، سرمایهگذاری مشتری را حفظ کرده و اطمینان میدهد که ابزارآلات جایگزین تولیدشده در آینده با پایهٔ ابعادی تأییدشده مطابقت داشته باشند.
فناوری بازرسی و گواهینامههای بینالمللی شناختهشده
امکانات پیشرفتهی مترولوژی و آزمونهای غیرمخرب
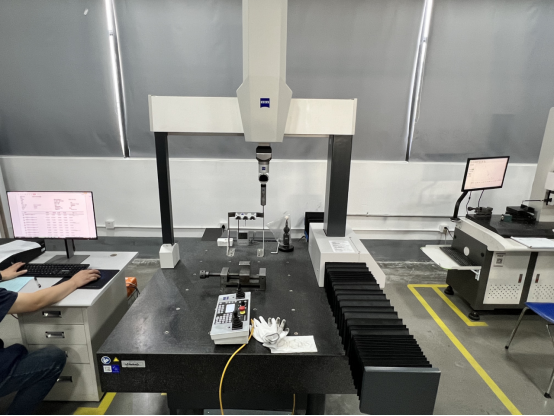
چنین تأمینکنندگانی که بازارهای جهانی را سرویسدهی میکنند، باید امکانات بازرسیای داشته باشند که با پیچیدگی و دقت قطعات تولیدشده هماهنگ باشند. دستگاههای اندازهگیری مختصاتی، مقایسهکنندههای نوری، سیستمهای اسکن لیزری و توموگرافی کامپیوتری، تأیید ابعادی جامعی برای هندسههای پیچیده ریختهگری فراهم میکنند. این ابزارها مطابق با استانداردهای ملی و بینالمللی کالیبره شدهاند تا اطمینان حاصل شود که نتایج اندازهگیری از نظر قانونی قابل ردیابی بوده و در سراسر مرزها بهصورت متقابل شناخته شوند.
آزمونهای غیرمخرب نیز نقشی بسیار مهم ایفا میکنند. آزمونهای رادیوگرافی، تخلخلهای ناشی از انقباض داخلی، ناخالصیها و ترکهای موجود در درون قطعه را که برای بازرسی سطحی غیرقابل مشاهده هستند، آشکار میسازند. بازرسی نفوذی فلوئورسنت، ترکهای ظریف سطحی را در آلیاژهای غیرمغناطیسی شناسایی میکند. آزمونهای اولتراسونیک، ناپیوستگیهای زیرسطحی را در بخشهای سازهای حیاتی مشخصسازی میکنند. برای چنین تأمینکنندگانی، داشتن این قابلیتها بهصورت درونسازمانی، تأخیر و ریسکهای مرتبط با حملونقل و پردازش ناشی از واگذاری آزمونهای غیرمخرب به ذیحقان خارجی را کاهش میدهد و همچنین پاسخدهی سریعتر به پرسشهای مشتریان در خصوص کیفیت را ممکن میسازد.
استفاده سیستماتیک از گزارشهای بازرسی قطعه اولیه، که تمام ویژگیهای یک قطعه جدید یا اصلاحشده را در مقایسه با نقشه فنی مستند میکنند، به مشتریان جهانی تصویری کامل از ابعاد و جنس مواد قبل از شروع تولید انبوه ارائه میدهد. این سرمایهگذاری اولیه در زمینه تأیید و تأیید صحت، خطر دریافت قطعات تولیدی نامطابق را پس از ثبت سفارشهای حجیم بهطور قابل توجهی کاهش میدهد.
گواهینامههای بینالمللی بهعنوان شواهد اثبات کیفیت
گواهیهایی مانند ISO 9001 , AS9100 , IATF 16949 ، و NADCAP این گواهیها تنها تابلوهایی روی دیوار نیستند — بلکه شواهدی مستقل و مورد بازرسی مستقل هستند که نشاندهنده نهادینهشدن رویههای مدیریت کیفیت در سراسر فعالیتهای واحد میباشند. هر یک از این استانداردها به خطرات خاصی مربوط به صنعت هدف خود میپردازند: AS9100 بر مدیریت پیکربندی و کاهش ریسک در صنعت هوافضا تمرکز دارد، IATF 16949 بر کنترل آماری فرآیند و پیشگیری از نقص در صنعت خودروسازی تأکید میکند و NADCAP استاندارد AMS2750 مجوز فرآیندهای ویژه مانند عملیات حرارتی، آزمونهای غیرمخرب (NDT) و فرآیندهای شیمیایی را پوشش میدهد.
برای مدیران زنجیره تأمین جهانی که چنین تأمینکنندگانی را ارزیابی میکنند، این گواهینامهها بهعنوان فیلتری برای صلاحیت اولیه عمل میکنند. این گواهینامهها نشاندهنده این هستند که فرآیندهای تولیدکننده تحت بازرسی دقیق و مستقل از طرف سوم قرار گرفتهاند و سیستمهای اقدام اصلاحی نیز برای رفع شکافهای شناساییشده در دسترس هستند. حفظ همزمان چندین گواهینامه نیز بیانگر بلوغ سازمانی لازم برای تضمین کیفیت پایدار در سطح الزامات مشتریان متنوع، بدون اینکه استانداردهای یک گروه برای رعایت الزامات گروه دیگر قربانی شوند، است.
ادغام زنجیره تأمین و رویههای ارتباطی با مشتری
برنامهریزی مشترک و شفافیت در تقاضا
حفظ کیفیت یکنواخت در سراسر زنجیره تأمین جهانی نیازمند بیش از صرفاً تولید عالی است — بلکه ارتباط شفاف و برنامهریزی مشترک بین تولیدکننده ریختهگری دقیق به روش سرمایهگذاری (Investment Casting) و مشتریانش را میطلبد. برنامههای تحویل بلندمدت، رزرو ظرفیتها و دسترسی زودهنگام به اطلاعات نوسانات تقاضا، امکان برنامهریزی خرید مواد اولیه، آمادهسازی ابزارآلات و تعیین ترتیب تولید را برای تولیدکننده فراهم میکند، بدون آنکه مجبور به اتخاذ راهکارهای موقت شود که اغلب منجر به تضعیف کیفیت تحت فشار زمانی میگردند.
تسهیلاتی که بهصورت فعال در جلسات برنامهریزی زنجیره تأمین مشتریان شرکت میکنند — با ارائه دادههای مربوط به بهرهوری ظرفیت، بهروزرسانیهای زمان تحویل و پیشبینیهای در دسترسبودن مواد اولیه — بهجای یک تأمینکننده صرفاً معاملاتی، بهعنوان یک شریک واقعی در زنجیره تأمین عمل میکنند. این ادغام احتمال اجرای تولیدات اضطراری را کاهش میدهد که عامل خطرشناختهشدهای برای انحراف از فرآیندها و انجام کوتاهی در بازرسیها محسوب میشود.
پلتفرمهای دیجیتال زنجیره تأمین این همکاری را قابلدسترستر کردهاند. ردیابی سفارشات بهصورت بلادرنگ، ارسال الکترونیکی گواهیهای انطباق و سیستمهای اطلاعرسانی خودکار در مورد عدمانطباق، امکان مشاهدهٔ لازم را برای مشتریان جهانی فراهم میکنند تا با اطمینان بتوانند موجودی و برنامهریزی تولید خود را مدیریت نمایند، صرفنظر از فاصلهٔ فیزیکی بین واحد تولیدی آنها و ذوبخانهٔ تولیدکنندهٔ قطعات ریختهگری دقیق.
مدیریت عدمانطباقها و بهبود مستمر در سطح بینالمللی
هیچ عملیات تولیدیای کاملاً آزاد از عدم انطباقها نیست، اما نحوه پاسخدهی چنین تأمینکنندگانی به این موارد، تأمینکنندهای را که از استانداردهای جهانی برخوردار است از تأمینکنندهای متوسط متمایز میسازد. فرآیندهای رسمی ۸D یا CAPA تضمین میکنند که شکایات مشتریان با دقت لازم در جستجوی علت اصلی بررسی شوند، اقدامات حاویکننده بلافاصله اجرا شوند و اقدامات اصلاحی بلندمدت به ضعف سیستمی اساسی — نه صرفاً به علامت سطحی مشکل — پرداخته شوند.
در روابط زنجیره تأمین جهانی، سرعت و کیفیت پاسخدهی به اقدامات اصلاحی مستقیماً بر اعتماد مشتری تأثیر میگذارد. تسهیلاتی که گزارش ۸D بهخوبی مستندشده را در بازه زمانی توافقشده ارائه میدهند، تأیید اثربخشی اقدامات اصلاحی را انجام میدهند و برنامههای کنترلی و دستورالعملهای کاری خود را بهروزرسانی میکنند، نشان میدهند که مدیریت کیفیت در فرهنگ سازمانی آنها ریشه دوانده است، نه اینکه صرفاً برای اهداف بازرسی انجام شود.
برنامههای بهبود مستمر، از جمله نظارت بر روند کنترل آماری فرآیند، تحلیل بازده و پروژههای کاهش ضایعات، منجر به بهبود مداوم قابلیت فرآیند میشوند که امکان تنگتر شدن تدریجی تلرانسهای ابعادی و کاهش نرخ عیوبِ در مواجهه با مشتری را در طول زمان فراهم میکند. این مسیر پیشرفت دقیقاً همان چیزی است که سازندگان تجهیزات اصلی جهانی (OEM) هنگام انتخاب و حفظ تأمینکنندگان خود برای پر demandingترین کاربردهایشان جستجو میکنند.
به دنبال یک شریک قابل اعتماد در زمینه ریختهگری دقیق سرمایهای هستید؟
تسهیلات ما دارای گواهینامههای IATF و ISO 9001 هستند که تضمینکننده تولید اجزای مطابق با مشخصات برای زنجیرههای تأمین جهانی میباشند. امروزه با تیم مهندسی ما تماس بگیرید یا برای پروژه بعدی خود درخواست نقل قول دهید. .
سوالات متداول
صنایعی که بیشترین سود را از همکاری با این تسهیلات میبرند کداماند؟
صنایعی که نیازمند مواد و ابعاد با دقت بالا هستند، بیشترین ارزش را از امکانات تولیدی به دست میآورند. این صنایع شامل هوا- و فضایی (که پرههای توربین و قطعات سازهای نیازمند کنترل دقیق آلیاژها و هندسههای پیچیدهاند)، نفت و گاز (که قطعات زیرزمینی و شیرها در معرض فشارهای شدید و محیطهای خورنده قرار دارند)، تجهیزات پزشکی (که سازگاری زیستی و کیفیت سطح از اهمیت حیاتی برخوردارند) و تولید انرژی صنعتی (که قطعات سوپرآلیاژ باید در برابر چرخههای حرارتی طولانیمدت استحکام خود را حفظ کنند) میشوند. فرآیند ریختهگری توسط قالبهای گمشدنی (Investment Casting) بهویژه برای این بخشها مناسب است، زیرا قادر است قطعاتی با شکل تقریباً نهایی (Near-Net-Shape) را از آلیاژهای دشوار ماشینکاری با حداقل ضایعات مادی تولید کند.
امکانات تولیدی چگونه کیفیت را هنگام تأمین مواد از سراسر جهان تضمین میکنند؟
تسهیلات، کیفیت مواد را از طریق ترکیبی از صلاحیتسنجی تأمینکنندگان مورد تأیید، پروتکلهای بازرسی ورودی و تأیید مستقل طیفسنجی هر دفعه ذوب آلیاژ قبل از ورود به فرآیند تولید تضمین میکنند. گزارشهای آزمون مصالح مورد تأیید، در برابر مشخصات قابل اعمال بررسی میشوند و هر مادهای که در بازرسی ورودی ناموفق باشد، در منطقه انزوا قرار گرفته و به تأمینکننده بازگردانده میشود. سیستمهای ردیابی مبتنی بر شماره ذوب، هر ریختهگری تمامشده را به دسته مواد اولیه اصلیاش پیوند میدهند و این امر در صورت شناسایی هرگونه مشکل مربوط به ماده پس از تولید، امکان اقدامات سریع بازیابی و مهار را فراهم میسازد.
خریدار جهانی باید به چه گواهینامههایی هنگام انتخاب تسهیلات توجه کند؟
خریداران جهانی باید گواهینامههایی را که با نیازهای خاص صنعت خود همسو هستند، اولویتبندی کنند. AS9100 استاندارد تأیید زنجیره تأمین هوافضا است و نشاندهنده انطباق با الزامات سختگیرانه مدیریت پیکربندی و کاهش ریسک است. ISO 9001 چارچوب پایهای برای مدیریت کیفیت فراهم میکند که در تمام صنایع قابل اعمال است. NADCAP تأیید نشاندهنده صلاحیت سطح فرآیند برای فرآیندهای ویژه مانند آزمونهای غیرمخرب (NDT)، عملیات حرارتی و پردازش شیمیایی است. IATF 16949برای زنجیره تأمین خودرو مرتبط است. واحدهایی که دارای چندین گواهینامه فعال هستند، نشاندهنده انضباط عملیاتی برای حفظ مدیریت کیفیت در محیطهای مشتریان متنوع هستند.
تأسیسات چگونه ثبات کیفیت را در شیفتهای تولیدی متعدد یا تأسیسات مختلف مدیریت میکنند؟
یکنواختی در شیفتها و تأسیسات از طریق دستورالعملهای استاندارد کار، کنترل خودکار پارامترهای فرآیند، پروتکلهای تحویل شیفت و بازرسیهای داخلی منظم بهدست میآید. تأسیسات از نمودارهای کنترل آماری فرآیند (SPC) برای نظارت بر شاخصهای کلیدی فرآیند بهصورت بلادرنگ استفاده میکند، بنابراین انحرافات پیش از اینکه قطعات نامطابق تولید کنند، شناسایی و اصلاح میشوند. سیستمهای مدیریت کیفیت بین تأسیسات اطمینان حاصل میکنند که اسناد مهندسی، فهرست تأمینکنندگان تأییدشده و پایگاههای داده اقدامات اصلاحی هماهنگسازی شدهاند، بهگونهای که استانداردهای یکسان کیفیت صرفنظر از اینکه ریختهگری توسط کدام محل یا تیمی تولید شده باشد، اعمال میشوند.