 EN

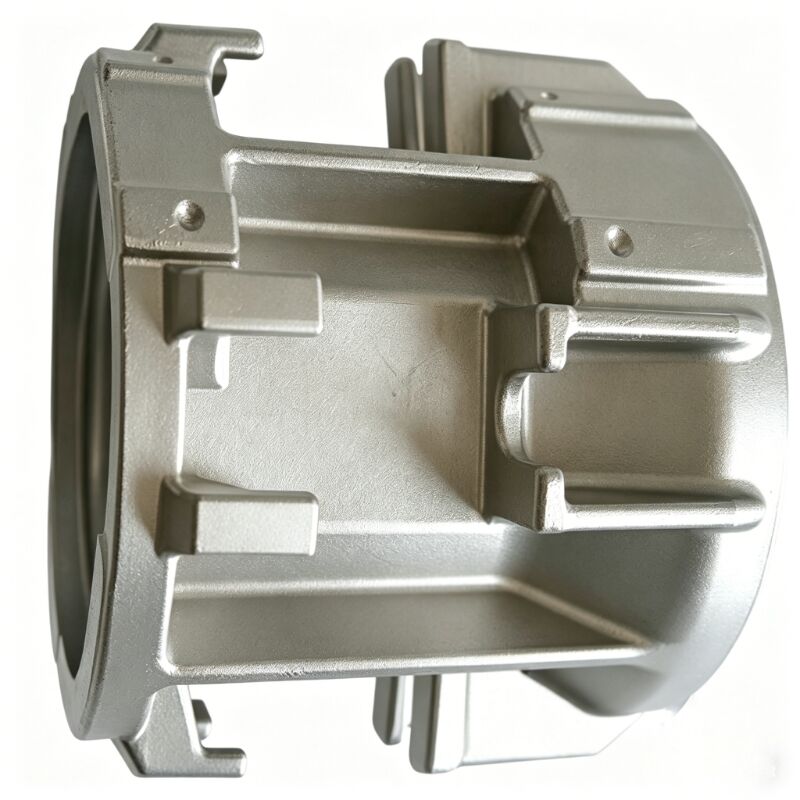
وقتی دقت، کیفیت سطح و دقت ابعادی غیرقابلمذاکرهاند، تولیدکنندگان بهطور مداوم به تأمینکنندهای مورد اعتماد در زمینه ریختهگری با قالبگیری از طریق سیلیکا سول روی میآورند. این تصمیم بهندرت تصادفی است.
این امر ناشی از درک عمیقی از آنچه فناوری پوسته سیلیکا سول در مقایسه با روشهای ریختهگری جایگزین ارائه میدهد است. این انتخاب مستقیماً منجر به کاهش ماشینکاری در مراحل بعدی، دستیابی به تلرانسهای دقیقتر و عملکرد برتر قطعات در هندسههای پیچیده میشود.
این ترجیح، مزایای فنی قابل اندازهگیری را که در طول ساخت قالب و پخت در دمای بالا اعمال شدهاند، منعکس میکند. با توجه به اینکه زنجیرههای تأمین جهانی به زمانهای تحویل سریعتری نیاز دارند، درک این رویکرد خاص ریختهگری هم از نظر استراتژیک و هم از نظر عملیاتی اهمیت پیدا میکند.
شکل ۱: قطعهی پیچیدهی م housing برای کنترل جریان سیال که به روش ریختهگری دقیق سیلیکا سول تولید شده و دقت سطحی Ra را قبل از ماشینکاری نهایی حاصل کرده است. 3.2درشتی سطحی قبل از ماشینکاری نهایی.
بنیان فنی ریختهگری دقیق با ژل سیلیسی
علت برتری سیستم چسبانندهی ژل سیلیسی
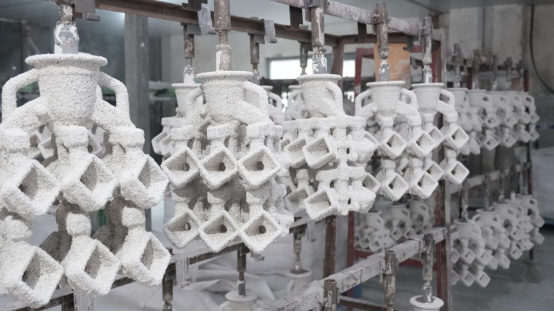
سیستم چسباننده سیلیکا سول از سیلیکای کلوئیدی بهعنوان عامل اصلی اتصال در ساخت پوسته استفاده میکند، نه از شیشه آبی یا سیلیکات اتیل که در فرآیندهای قدیمیتر ریختهگری دقیق بهکار میرفتند. این تفاوت اساسی است. سیلیکای کلوئیدی پوستهای سرامیکی با استحکام خوب در حالت تازه (غیرپخته)، نفوذپذیری گازی بسیار پایین و پایداری حرارتی عالی ایجاد میکند، زمانی که در معرض دماهای بسیار بالای مورد نیاز در هنگام ریختهگری فلز قرار میگیرد. برای هر تأمینکننده جدی ریختهگری دقیق با سیلیکا سول، این امر به معنای پوستههایی است که در برابر ترکخوردن، پیچیدگی و خرابی زودهنگام در حین ریختهگری مقاومت میکنند—مشکلاتی که مستقیماً بر دقت قطعه تأثیر منفی میگذارند.
فرآیند سیلیکا سول همچنین بسیاری از مشکلات مربوط به خشککردن و پخت را که در سیستمهای شیشه آبی مشاهده میشوند، حذف میکند. لایههای پوسته تحت شرایط کنترلشده رطوبت و جریان هوا بهصورت یکنواختتری پخت میشوند و این امر منجر به ایجاد ساختار سرامیکی همگنتری میگردد. هنگامی که تولیدکنندگان ضخامت دیوارههای بسیار دقیق، ریختهگریهای با مقاطع نازک یا ویژگیهای زیربریده (Undercut) را مشخص میکنند، این همگنی همان عاملی است که امکان حفظ صحت ابعادی قالب را در طول کل چرخه پخت و ریختهگری فراهم میسازد. تأمینکنندهٔ مؤهل ریختهگری دقیق با سیلیکا سول، نحوهٔ بهینهسازی تعداد لایهها، اندازه ذرات پودر پوششدهنده (Stucco) و فواصل زمانی خشککردن را برای تطبیق با آلیاژ و هندسهٔ خاص تولیدشده میداند.
مزایای پرداخت سطحی که عملیات ثانویه را کاهش میدهند
یکی از مهمترین دلایل تجاری که تولیدکنندگان را به سوی انتخاب تأمینکنندهای برای روش ریختهگری دقیق با سیلیکا سُل سوق میدهد، کیفیت عالی پرداخت سطحی قطعات ریختهشده (بدون نیاز به عملیات پساز ریختهگری) است که این فرآیند بهطور ذاتی ارائه میدهد. پوستههای سیلیکا سُل، به دلیل اندازه ذرات بسیار ریز چسب کلوئیدی و استفاده از مواد باکیفیت بالا مانند زیرکون یا سیلیس ذوبشده در لایه اولیه، پرداخت سطحی در محدوده Ra ۱٫۶ تا Ra ۳٫۲ میکرومتر را بدون نیاز به سنبادهزنی یا صیقلکاری پساز ریختهگری تولید میکنند. برای قطعات فلزی پیچیدهای که در پمپها، شیرها، توربینها یا دستگاههای پزشکی به کار میروند، این سطح از کیفیت سطحی زمان و هزینه مرتبط با عملیات ماشینکاری ثانویه را بهطور چشمگیری کاهش میدهد.
تولیدکنندگانی که اجزایی مانند پروانهها، پخشکنندهها یا بدنههای شیرهای حساس به جریان تولید میکنند، میدانند که سطح صاف داخلی یا خارجی تنها از نظر ظاهری مهم نیست—بلکه مستقیماً بر بازده هیدرولیکی، مقاومت در برابر خستگی و رفتار خوردگی تأثیر میگذارد. زمانی که تأمینکنندهای از روش ریختهگری دقیق با سیلیکا سول، قطعاتی با ضریب زبری سطح (Ra) برابر با ۱٫۶ و بدون نیاز به عملیات تکمیلی ارائه میدهد، خط تولید بعدی کارآمدتر و قابلپیشبینیتر میشود. این امر یکی از عوامل کلیدی تعیین ترجیح تأمینکنندگان در برنامههای صنعتی با حجم بالا است؛ زیرا حتی کاهش جزئی در تعداد مرحلههای ماشینکاری، در کل دوره تولید، صرفهجویی قابلتوجهی در هزینهها ایجاد میکند.
مدیریت اطمینانبخش هندسههای پیچیده
ویژگیهای پیچیدهای که فرآیندهای ریختهگری دیگر را به چالش میکشند
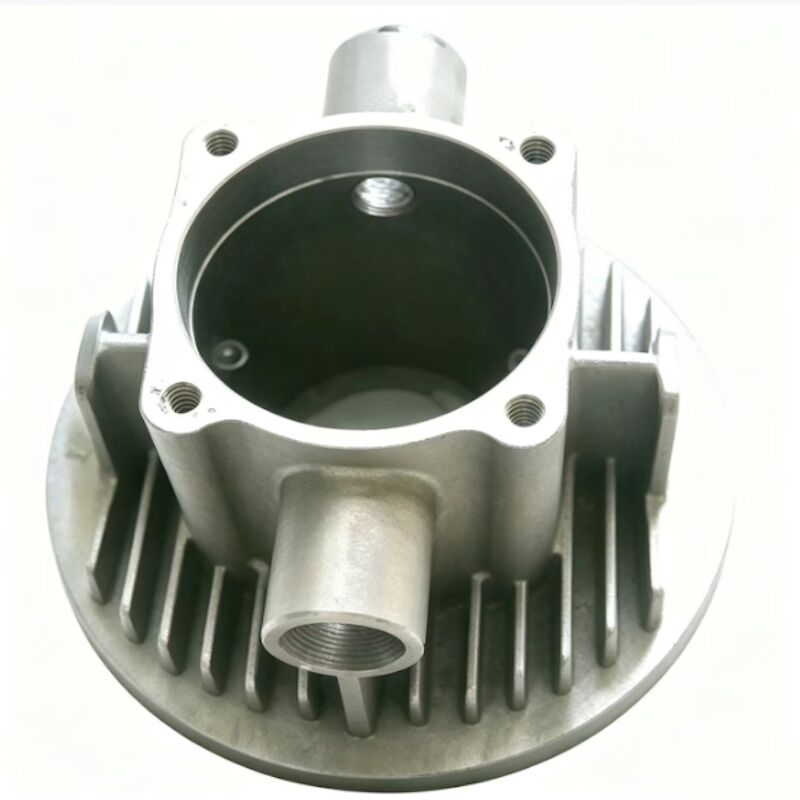
قطعات فلزی پیچیده اغلب دارای ویژگیهایی هستند که تولید آنها صرفاً از طریق روشهای ریختهگری در ماسه، ریختهگری تحت فشار یا نورد بهتنهایی امکانپذیر نیست یا از نظر اقتصادی عملی نخواهد بود. کانالهای داخلی، زیربرآمدگیها (آندرکاتها)، بالههای نازک، زوایای بازگشتی و سطوح منحنی چندصفحهای از ویژگیهای رایج در نگهدارندههای هوافضا، پرههای توربین، پوستههای پمپ و قطعات کنترل جریان سیال هستند. تأمینکنندهای ماهر از روش ریختهگری دقیق با قالب گچی (سیلیکا سُل) دارای توانایی ابزارسازی و دانش فرآیندی لازم است تا این ویژگیها را مستقیماً از الگوی مومی تکثیر کند و جزئیاتی را ثبت نماید که هیچ روش دیگر ریختهگری با ظرفیت بالا قادر به تکرار آن در نرخهای تولید معادل نیست.
فرآیند ریختهگری دقیق، زمانی که با سیستم چسبدهنده سیلیکا سول تأمین انرژی میشود، به تولیدکنندگان اجازه میدهد تا چندین مونتاژ فرعی ماشینکاریشده یا جوشخورده را در یک ریختهگری تقریباً نهایی (near-net-shape) تلفیق کنند. این استراتژی تلفیق قطعات، زمان مونتاژ را کاهش داده، مسیرهای احتمالی نشت را در اتصالات حذف میکند و یکپارچگی سازهای را با حذف نقاط تمرکز تنش در خطوط جوش بهبود میبخشد. هنگامی که تولیدکننده قطعهای پیچیده مانند پروانهای با چندین مسیر عبور یا یک جزء مبدل حرارتی با دیوارههای بسیار نازک را مشخص میکند، همکاری با تأمینکنندهای متخصص در زمینه ریختهگری دقیق با سیلیکا سول، منجر به دریافت قطعهای میشود که در اولین بازرسی قطعه نمونه (first article inspection) مطابق با اهداف نقشه طراحی باشد و نیازی به دورههای مکرر اصلاح و بازطراحی نداشته باشد.
انعطافپذیری آلیاژها در سرتاسر مشخصات مواد سختگیرانه
دلیل دیگری که تولیدکنندگان بهطور مداوم تامینکنندهای را برای ریختهگری دقیق با سیلیکا سُل برای قطعات فلزی پیچیده انتخاب میکنند، سازگاری گسترده این فرآیند با انواع آلیاژهاست. پوستههای سیلیکا سُل طوری طراحی شدهاند که در برابر دماهای ریختهگری در محدوده وسیعی از مواد مقاومت کنند—از فولادهای ضدزنگ اُستنیتی و دوگانه تا سوپرآلیاژهای نیکلی، آلیاژهای کبالت-کروم، فولادهای ابزار و درجات سختشونده از طریق رسوبگذاری. این انعطافپذیری بدین معناست که یک تامینکننده واحد ریختهگری دقیق با سیلیکا سُل میتواند بهعنوان یک شریک استراتژیک در خطوط تولید متعددی عمل کند و انضباط فرآیندی یکسانی را فراهم آورد، صرفنظر از اینکه آلیاژ مورد استفاده، درجه استاندارد ۳۱۶L باشد یا آلیاژ پیچیدهتر Inconel 718.
برای تولیدکنندگانی که در محیطهای خورنده، کاربردهای دمای بالا یا شرایط سرویس با سایش شدید فعالیت میکنند، انتخاب آلیاژ عامل اصلی طراحی است. توانایی ریختهگری اشکال پیچیده از سوپرآلیاژهایی که ماشینکاری آنها دشوار است، بدون از دست دادن دقت ابعادی یا کیفیت سطحی، قابلیتی متمایز است که تأمینکننده ریختهگری دقیق با سیلیکا سُل را به منبعی ضروری در زنجیره تأمین تبدیل میکند. این امر بهویژه برای صنایعی مانند نفت و گاز، فرآورش شیمیایی و تولید انرژی اهمیت دارد که در آنها رعایت مشخصات مواد اجباری بوده و جایگزینی مجاز نیست.
ثبات کیفیت و تکرارپذیری ابعادی
کنترلهای فرآیندی که ثبات دفعهبهدفعه را تضمین میکنند
تولیدکنندگانی که برنامههای تولیدی خود را با صدها یا هزاران قطعهٔ پیچیده و یکسان اجرا میکنند، نیازمند تأمینکنندهای هستند که بتواند ثبات ابعادی را در تمامی دفعات تولید بدون انحراف حفظ کند. یک تأمینکنندهٔ معتبر برای ریختهگری دقیق با قالب سیلیسول سرمایهگذاری گستردهای در کنترلهای فرآیندی انجام میدهد—مانند نظارت بر پارامترهای تزریق شمع، مدیریت ویسکوزیتهٔ سوسپانسیون (سلری)، کنترل محیط خشککردن پوسته و تنظیم جو کوره—تا از این طریق متغیرپذیری ذاتی موجود در فرآیندهای ریختهگری به حداقل برسد و نه اینکه آن را پذیرفته شود. این کنترلها افزودنیهای اختیاری کیفیت نیستند؛ بلکه ستون فقرات عملیاتی یک واحد ریختهگری دقیق با عملکرد بالا محسوب میشوند.
کنترل آماری فرآیند، پروتکلهای بازرسی قطعه اولیه و تأیید با دستگاه اندازهگیری مختصات (CMM) روشهای استاندارد در واحد تأمینکننده حرفهای ریختهگری به روش سیلیکا سُل هستند. برای قطعات فلزی پیچیده که دارای الزامات GD&T شامل موقعیت واقعی، پروفیل سطح یا تورفتگی/برآمدگی زاویهای با دقت ±۰٫۱ میلیمتر یا بهتر هستند، این کنترلها تفاوت اساسی بین ریختهگریای ایجاد میکنند که مستقیماً به مونتاژ ارسال میشود و ریختهگریای که نیازمند بازکاری گسترده است. تولیدکنندگانی که این واقعیت را درک میکنند، صلاحیتیابی تأمینکننده را بهجای یک روال رسمی، بهعنوان یک گام حیاتی در فرآیند خرید در نظر میگیرند.
پیگیریپذیری و انطباق در صنایع نظارتشده
صنایعی مانند هوافضا، پزشکی و تولید انرژی هستهای، ردیابی کامل مواد و فرآیندها را بهعنوان یک شرط خرید اعمال میکنند. تأمینکنندهای از روش ریختهگری دقیق با سیلیکا سول (Silica Sol) که دارای گواهینامه معتبر است، سوابق جامعی از جمله گواهینامههای دمایی (Heat Certificates)، گزارشهای تحلیل شیمیایی، دادههای آزمونهای مکانیکی، سوابق بازرسی ابعادی و نتایج آزمونهای غیرمخرب (NDT) را برای هر دسته تولیدی نگهداری میکند. این زیرساخت ردیابی در سیستم مدیریت کیفیت تأمینکننده ادغام شده و معمولاً بر اساس استانداردهایی مانند ISO 9001، AS9100 یا برنامههای کیفی خاص مشتری اعتبارسنجی میشود.
وقتی سازندگان تأمینکنندهای را برای روش ریختهگری با قالبگیری از سیلیکا سول (Silica Sol) در کاربردهای نظارتشده واجد شرایط میدانند، نهتنها فرآیند فنی را ارزیابی میکنند—بلکه توانایی سازمانی تأمینکننده را برای حفظ انطباق در طول زمان نیز سنجش مینمایند. تأمینکنندهای که در سیستمهای مستندسازی قوی، پرسنل متالورژیک مجرب و کالیبراسیون منظم تجهیزات بازرسی سرمایهگذاری میکند، خطر کمتری را برای زنجیره تأمین ایجاد میکند تا تأمینکنندهای که بر روی روشهای غیررسمی کیفیت متکی است. به همین دلیل، سازندگان در صنایع پرریسک، روابط بلندمدت ترجیحی با شرکای ریختهگری که عملکرد انطباق پایدار را اثبات کردهاند، حفظ میکنند.
پارامتر فنی |
فرآیند سیلیکا سول (برتر) |
فرآیند شیشه آبی (اقتصادی) |
تأثیر مستقیم بر کیفیت قطعه |
سیستم چسب اصلی |
سیلیکا کلوئیدی (با اندازه ذرات ریز) |
سیلیکات سدیم (با ساختار شیمیایی درشتتر) |
پایهای برای پایداری قالب و بازتولید دقیق جزئیات ظریف و دیوارههای نازک. |
ابزارآلات و مواد قالبگیری |
فولاد درجه بالا یا آلومینیوم برتر |
آلومینیوم استاندارد یا ابزارآلات نرم |
قالبهای فولادی با مقاومت بالا در برابر سایش در محیط سیلیکا سول، اطمینانبخش تکرارپذیری دقیق ابعادی در تولیدات طولانیمدت. |
کنترل ویسکوزیته سوسپانسیون |
پایش دقیق و مداوم؛ تشکیل یکنواخت پوسته |
ویسکوزیته متغیر؛ مستعد پوشش نامنظم |
ثبات بالا از ایجاد علامتهای توقف جریان، اتصالهای سرد و تغییرات ضخامت جلوگیری میکند. |
پنجره خشککردن و پخت |
محیطی با کنترل دقیق دما و رطوبت |
خشکشدن شیمیایی یا محیطی تسریعشده |
پخت کنترلشده محلول سیلیکا باعث حذف ترکهای داخلی و تغییر شکل قالب در حین پخت میشود. |
پایانه سطحی حاصل از ریختهگری |
Ra ۱٫۶ تا Ra ۳٫۲ میکرومتر (پایانه صاف) |
Ra ۶٫۳ تا Ra ۱۲٫۵ میکرومتر (پایانه زبر) |
سطوح صاف حاصل از ریختهگری بهطور چشمگیری ماشینکاری ثانویه پرهزینه را کاهش میدهند یا آن را کاملاً حذف میکنند. |
تحمل ابعاد |
درجه DCTG ۴ تا ۶ استاندارد ISO 8062-3 (سفت) |
درجه DCTG ۷ تا ۹ استاندارد ISO 8062-3 (شل) |
تولرانسهای دقیقتر نزدیک به شکل نهایی، اطمینان حاصل میکند که قطعات در اولین بازرسی در فیکسچرهای استاندارد جا میگیرند. |
توجیه اقتصادی پشت انتخاب تأمینکننده
هزینه کل مالکیت در مقابل قیمت واحد
یک سوءتفاهم رایج در بحثهای تأمین خرید این است که فرآیند ریختهگری دقیق با سیلیکا سول (Silica Sol) گرانتر از روشهای جایگزین است و بنابراین تنها برای کاربردهای پریمیوم مناسب میباشد. در واقع، هنگامی که تولیدکنندگان هزینه کل مالکیت را محاسبه میکنند — با در نظر گرفتن کاهش ماشینکاری، نرخ ضایعات، سادهسازی مونتاژ و حذف عملیات اصلاح — انتخاب تأمینکنندهٔ مناسب ریختهگری دقیق با سیلیکا سول اغلب منجر به کاهش هزینهٔ کلی قطعه نسبت به تأمین از روشهای ریختهگری با قابلیت پایینتر میشود. دقت ابعادی و کیفیت سطحی قطعات ریختهگریشده با سیلیکا سول در حالت آمادهٔ ریختهگری، تعداد عملیات ماشینکاری مورد نیاز را کاهش میدهد و این کاهش در برنامههای با حجم بالا تأثیر تراکمی قابل توجهی دارد.
ریختهگری تکی پیچیدهای که نیاز به سه تنظیم ماشینکاری ثانویه را حذف میکند، بهراحتی میتواند قیمت بالاتر هر واحد ریختهگری را جبران کند. وقتی این محاسبه بر روی حجم سالانهای معادل چند هزار قطعه اعمال شود، مزیت اقتصادی همکاری با تأمینکنندهای صلاحیتدار در زمینه ریختهگری دقیق با فرآیند سیلیکا سُل بهوضوح آشکار میشود. سازندگانی که دیدگاهی جامع از هزینههای کلی (بهجای تمرکز انحصاری بر قیمت خرید) در پیش میگیرند، معمولاً روابط تأمینکنندگی پایدارتر و کارآمدتری ایجاد میکنند که منجر به اختلالات کمتر در زنجیره تأمین و نتایج کیفی بهتر در بلندمدت میشود.
رقابتپذیری در زمینه زمان تحویل و سرمایهگذاری در قالبها
ابزارهای ریختهگری دقیق مدرن برای فرآیندهای سیلیکا سول معمولاً از قالبهای تزریق پارافین ساختهشده از آلومینیوم یا فولاد تولید میشوند که از نظر هزینه و زمان تولید، مقرونبهصرفهتر و سریعتر از ابزارهای سخت مورد نیاز برای ریختهگری تحت فشار یا فورجینگ هستند. تأمینکنندهای متخصص در زمینه ریختهگری دقیق سیلیکا سول میتواند برای قطعات با پیچیدگی متوسط، از نقشههای طراحی تأییدشده تا تهیه نمونههای اولیه (First Article) در مدت چهار تا هشت هفته پیش برد، که این امر به تسهیل چرخههای توسعه محصول و راهاندازی برنامههای جدید کمک میکند. این قابلیت «سرعت رسیدن به نمونه» اهمیت فزایندهای پیدا کرده است، زیرا تولیدکنندگان در بازارهای رقابتی با زمانبندیهای فشردهتری برای توسعه محصول مواجه هستند.
علاوه بر این، ابزارهای ریختهگری تلفیقی در صورت نگهداری مناسب، عمر مفید طولانیای دارند و بنابراین برای برنامههای تولید چندساله بدون نیاز به سرمایهگذاری مجدد قابل توجهی مناسب هستند. تأمینکنندهای از ریختهگری تلفیقی با سیلیکا سُل که طراحی و نگهداری ابزارها را بهصورت داخلی ارائه میدهد، لایهای اضافی از امنیت برنامه فراهم میکند و اطمینان حاصل میشود که تغییرات مورد نیاز در ابزارها ناشی از دستورات تغییر مهندسی بهسرعت و بدون تأخیر ناشی از هماهنگی با ذینفعان خارجی انجام میشوند. این قابلیت یکپارچهسازی، عامل تمایز معناداری است که سازندگان هنگام ارزیابی شرکای بالقوه بلندمدت ریختهگری در نظر میگیرند.
مناسببودن ویژهبرای کاربردهای خاص در قطعات پیچیده
اجزای کنترل جریان سیال و پروانهها
در میان کاربردهای پرچالشتر برای تأمینکنندگان روش ریختهگری دقیق با سیلیکا سول، اجزای دقیق کنترل جریان سیال مانند پروانههای پمپهای گریز از مرکز، چرخهای توربین و پوستههای ولوت قرار دارند. این قطعات ترکیبی از سطوح منحنی سهبعدی پیچیده، با تحملهای دقیق در مسیرهای هیدرولیکی و نیازمندیهای سختگیرانه به صحت سطح را شامل میشوند؛ ترکیبی که بهطور ایدهآل با فرآیند ریختهگری دقیق با سیلیکا سول پاسخ داده میشود. توانایی ریختهگری هندسههای پروانههای بسته با مسیرهای پرهای داخلی، بدون استفاده از هسته یا با حداقل استفاده از هسته، یک مزیت کلیدی تعریفشده این فناوری است.
پروانههای ریختهگریشده به روش سیلیکا سول، پایداری ابعادی عالی، هندسهی تکرارپذیر پرهها و صافی سطحی را نشان میدهند که مستقیماً منجر به افزایش بازده هیدرولیکی پمپ میشود. سازندگان پمپها برای کاربردهای فرآیند شیمیایی، تصفیه آب یا انرژی، به تأمینکنندهای معتبر از ریختهگری تلفیقی سیلیکا سول متکی هستند تا پروانههایی تحویل دهد که هم از نظر هندسی و هم از نظر مواد، مشخصات لازم را برآورده کند و نیازی به پرداخت دستی گسترده نداشته باشد. ترکیب دقت بالا در ابعاد، گزینههای آلیاژ مقاوم در برابر خوردگی و کیفیت برتر سطح، ریختهگری تلفیقی سیلیکا سول را به روش ترجیحی ساخت قطعات پرکارایی در سیستمهای انتقال سیال تبدیل کرده است.
اجزای سازهای هوافضا و صنعتی
در کاربردهای هوافضا و ماشینآلات صنعتی، قطعات فلزی سازهای اغلب نیازمند ترکیبی از استحکام بالا، وزن پایین و هندسهی پیچیدهاند که این امر روشهای سنتی ساخت را به چالش میکشد. پایهها، پوستهها، اجزای عملگرها و قطعات سازهای موتور که توسط تأمینکنندهی روش ریختهگری دقیق با سیلیکا سول تولید میشوند، میتوانند هندسهی تقریباً نهایی (near-net-shape) و دقت بسیار بالا (تولرانسهای باریک) را که توسط استانداردهای طراحی هوافضا اعمال میشود، تأمین کنند؛ و اغلب این قطعات علاوه بر این، کاهش قابل توجهی در وزن نسبت به جایگزینهای ماشینکاریشده از بلیت فلزی نیز ارائه میدهند.
فرآیند سیلیکا سول امکان ریختهگری دیوارههای نازک تا ۱٫۵ تا ۲٫۰ میلیمتر را در بسیاری از سیستمهای آلیاژی فراهم میکند و طراحیهای سازهای سبکوزنی را ممکن میسازد که استحکام سازهای خود را حفظ میکنند. برای تولیدکنندگان صنعتی که تجهیزات نسل بعدی را با مصرف مواد کمتر و اهداف وزنی عملیاتی پایینتر طراحی میکنند، تأمینکنندگان ریختهگری به روش اینوستمنت با سیلیکا سول نقش استراتژیکی در تسهیل نوآوریهای طراحی ایفا میکنند که در غیر این صورت به دلیل محدودیتهای تولیدی محدود میشدند. توانایی تبدیل آرزوی مهندسی به واقعیتی قابل تولید، دلیل اصلی این است که تولیدکنندگان پیشرو، همکاریهای خود با تأمینکنندگان ریختهگری باصلاحشده را تقویت میکنند.
سوالات متداول
چه چیزی یک تأمینکننده ریختهگری به روش اینوستمنت با سیلیکا سول را از یک تأمینکننده ریختهگری با شیشه آبی متمایز میکند؟
تفاوت اصلی در سیستم چسبدهندهای نهفته است که برای ساخت پوسته سرامیکی به کار میرود. تأمینکنندگان ریختهگری دقیق با سیلیکا سول، از چسب سیلیس کلوئیدی استفاده میکنند که پوستهای متراکمتر، پایدارتر از نظر حرارتی و با قابلیت تولید سطح صافتر—معمولاً در محدوده Ra ۱٫۶ تا ۳٫۲ میکرومتر—ایجاد میکند. در مقابل، تأمینکنندگان شیشه آبی از چسب سدیم سیلیکات استفاده میکنند که هرچند ارزانتر است، اما منجر به سطوح پرداختشدهتر، دقت ابعادی پایینتر و مناسبنبودن برای قطعات پیچیده با مقاطع نازک یا آلیاژهای مقاوم در برابر دمای بالا میشود.
کدام صنایع بیشترین استفاده را از تأمینکنندگان ریختهگری دقیق با سیلیکا سول برای تولید قطعات پیچیده دارند؟
فعالترین کاربران شامل صنایع هوافضا و دفاع، نفت و گاز، پردازش شیمیایی، تولید پمپها و شیرها، تولید انرژی و تولید دستگاههای پزشکی هستند. این صنایع نیازمندیهای مشترکی از قبیل اشکال هندسی پیچیده، تلرانسهای بسیار دقیق، کیفیت سطح عالی و مشخصات آلیاژی سختگیرانه دارند—همه این موارد از ویژگیهایی هستند که فرآیند ریختهگری تلفیقی با سیلیکا سول بهطور خاص برای تأمین آنها طراحی شده است.
همکاری با تأمینکنندهای که از فرآیند ریختهگری تلفیقی با سیلیکا سول استفاده میکند، چگونه هزینه کل تولید قطعات پیچیده را کاهش میدهد؟
دقت ابعادی و کیفیت سطحی حاصلشده از روش ریختهگری دقیق با سیلیکا سول، که توسط یک تأمینکننده ماهر ارائه میشود، بهطور قابلتوجهی تعداد عملیات ماشینکاری ثانویه مورد نیاز را کاهش میدهد. ادغام قطعات — یعنی ترکیب چندین زیرقطعه در یک ریختهگری واحد — همچنین هزینههای نیروی کار مونتاژ، جوشکاری و نقاط بازرسی را کاهش میدهد. وقتی این صرفهجوییها در سراسر یک برنامه تولیدی جمعآوری شوند، مزیت کلی هزینهای نسبت به روشهای جایگزین ریختهگری یا ماشینکاری اغلب قابلتوجه است، حتی اگر قیمت واحد ریختهگری در نگاه اول بالاتر به نظر برسد.
یک تأمینکننده معتبر ریختهگری دقیق با سیلیکا سول باید چه گواهینامههای کیفیتی را داشته باشد؟
حداقل، تأمینکنندهی معتبر ریختهگری دقیق با سول-سیلیس باید دارای گواهینامهی استاندارد ISO 9001 باشد. برای کاربردهای هوافضا، معمولاً گواهینامهی AS9100 الزامی است. تأمینکنندگانی که در بازارهای پزشکی یا هستهای فعالیت میکنند، ممکن است نیازمند تأییدیههای نظارتی اضافی باشند. علاوه بر گواهینامهها، تولیدکنندگان باید زیرساخت داخلی کیفیت تأمینکننده را ارزیابی کنند؛ از جمله قابلیتهای دستگاه اندازهگیری هماهنگ (CMM)، سیستمهای ردیابی مواد، خدمات آزمونهای غیرمخرب (NDT) و رویههای مستند کنترل فرآیند را بهعنوان شاخصهایی از عملکرد پایدار کیفیت بررسی نمایند.
فهرست مطالب
- بنیان فنی ریختهگری دقیق با ژل سیلیسی
- مدیریت اطمینانبخش هندسههای پیچیده
- ثبات کیفیت و تکرارپذیری ابعادی
- توجیه اقتصادی پشت انتخاب تأمینکننده
- مناسببودن ویژهبرای کاربردهای خاص در قطعات پیچیده
-
سوالات متداول
- چه چیزی یک تأمینکننده ریختهگری به روش اینوستمنت با سیلیکا سول را از یک تأمینکننده ریختهگری با شیشه آبی متمایز میکند؟
- کدام صنایع بیشترین استفاده را از تأمینکنندگان ریختهگری دقیق با سیلیکا سول برای تولید قطعات پیچیده دارند؟
- همکاری با تأمینکنندهای که از فرآیند ریختهگری تلفیقی با سیلیکا سول استفاده میکند، چگونه هزینه کل تولید قطعات پیچیده را کاهش میدهد؟
- یک تأمینکننده معتبر ریختهگری دقیق با سیلیکا سول باید چه گواهینامههای کیفیتی را داشته باشد؟