 EN

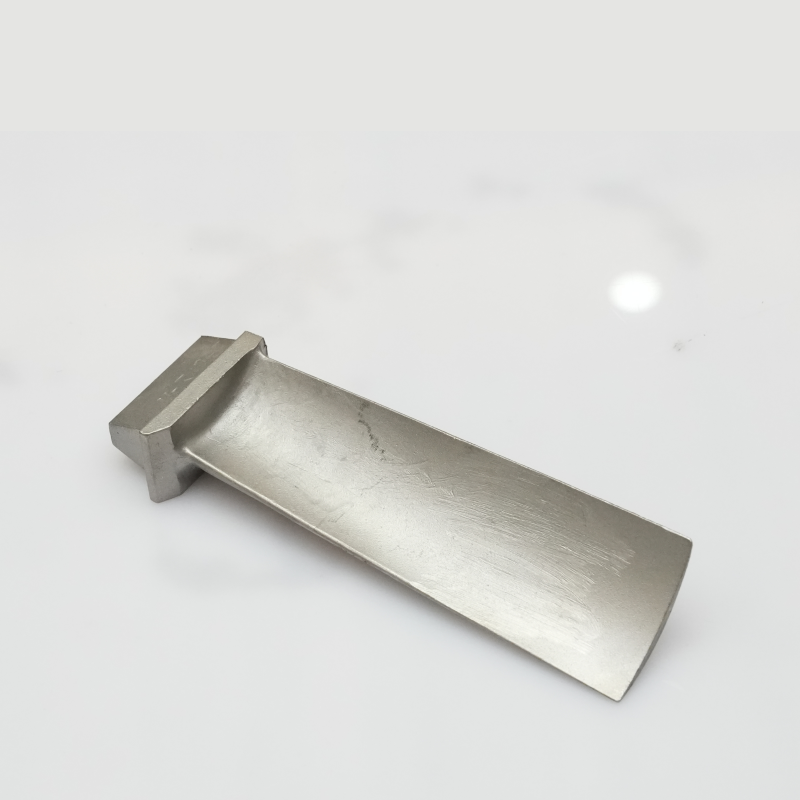
A precíziós ipari gyártásban egy egyedi befektetési öntöde nem egy apró működési részlet — hanem alapvető követelmény, amely meghatározza az alkatrészek integritását, a gyártási időkereteket, és végül is a végső felhasználási területek biztonságát. A légi- és űrhajóipari turbinalapátoktól és orvosi implantátumoktól kezdve a nagy teljesítményű szivattyúházakon és autóipari alkatrészeken át azok az iparágak, amelyek az öntöttforma-eljárásra támaszkodnak, semmit nem fogadnak el kevesebbnél, mint a folyamatos méretbeli pontosság, az ismételhető anyagtani tulajdonságok és egy olyan szállító, amely képes a bonyolult műszaki specifikációkat hibátlan fémalkatrészekké alakítani. Annak megértéséhez, mi tesz egy öntödémet valóban megbízhatóvá ebben az összefüggésben, túl kell lépni a marketinges állításokon, és a technikai képességeket, a folyamatirányítást és a minőségirányítási rendszereket kell vizsgálni, amelyek különbséget tesznek a kompetens partnerek és az átlagos szállítók között.
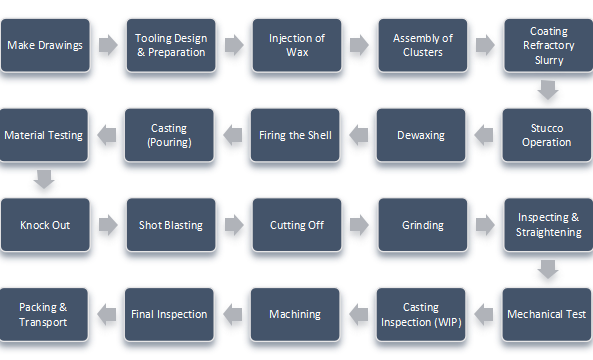
A egyedi befektetési öntöde amely pontossági ipari alkalmazásokra szolgál, lényegesen magasabb elvárásokat támaszt, mint egy általános célú fémműhely. Maga a folyamat – amelyet befektetési öntésnek is neveznek – egy viasz minta készítését jelenti a kívánt alkatrészhez, ezt kerámia héjjal vonják be, a viaszt kiégetik, majd az így keletkezett üregbe olvadt fémet öntenek. Bár az alapvető lépések egyszerűnek tűnnek, a szoros tűrések, a bonyolult geometriák és a kiváló felületminőség elérése különféle ötvözetek esetében egy olyan öntödére van szükség, amely rendelkezik szigorú mérnöki munkafolyamatokkal, szigorú ellenőrzési protokollokkal, valamint mély értelemben megérti, hogyan kapcsolódik össze az anyagviselkedés a tervezési szándékkal. Ez a cikk a megbízható partnert meghatározó konkrét kritériumokat és képességeket vizsgálja meg a legigényesebb ipari öntési feladataihoz.
Mérnöki képesség és öntésre optimalizált tervezési szakértelem
Bonyolult rajzok lefordítása gyártásra alkalmas viaszmintákra
Az egyik első jelzője egy megbízható egyedi befektetési öntöde képessége arra, hogy már a projekt kezdetétől fogva értelmesen együttműködjön a mérnöki rajzokkal és a tervezési szándékkal. Azok a öntödések, amelyek egyszerűen csak átveszik a rajzot, és nem vizsgálják meg az öntési kivitelezhetőséget, nagyobb valószínűséggel olyan alkatrészeket állítanak elő, amelyek drága újrafeldolgozást igényelnek, vagy nem felelnek meg a méretellenőrzési követelményeknek. Egy képzett öntöde a szerszámozás megkezdése előtt elemezi a húzásszögeket, a falvastagságokat, a magokra vonatkozó követelményeket és a befolyórendszer kialakítását, így korai időpontban azonosítja a lehetséges öntési kockázatokat.
Ez a proaktív gyártásra optimalizált tervezési együttműködés csökkenti a szerkezeti integritást veszélyeztető hibák – például az öntési zsugorodási pórusosság, a hidegvarratok és a hiányos kitöltés – előfordulásának valószínűségét. Amikor egy elveszett viasz módszer szerződéses gyártója tapasztalt fémetechnológiai és folyamatmérnököket foglalkoztat, így az ügyfelek a megmunkálhatóságon és az öntési tulajdonságokon túlmenően a további megmunkálási és szerelési műveletek optimalizálására is kapnak értékes visszajelzéseket. Ez a szakértelem értéke különösen nagy, ha a megrendelések összetett légi- vagy energiakomponenseket tartalmaznak, ahol a tervezés késői stádiumában történő módosítások aránytalanul magas költségekkel járnak.
A fejlett öntödések szimulációs szoftvereket is alkalmaznak a fémfolyás és a szilárdulás viselkedésének modellezésére az öntőforma üregében, még mielőtt fizikai szerszámokat gyártanának. Ez a digitális próbaforgatókönyv lehetővé teszi a mérnökök számára, hogy beállítsák a befolyó nyílások helyét, módosítsák a befolyócsatornák geometriáját, és előre jelezzék, hol okozhatnak hőmérsékleti gradiensek öntési zsugorodást – mindezt anélkül, hogy egyetlen fizikai próbafolyatást is végeznének. Ez a képesség egyértelmű jelzője a technikai érettségnek, és közvetlenül hozzájárul ahhoz a megbízhatósághoz, amelyet a precíziós ipari ügyfelek elvárnak.
Szerszámok pontossága és viaszminták konzisztenciája
Egy elveszett viasz módszer szerződéses gyártója mélyen gyökerezik a szerszámok minőségében. A viaszminták előállításához használt fémsablonokat pontos tűrésekkel kell megmunkálni, mivel a viaszszakaszban fellépő bármely eltérés továbbterjed a kerámiahéjba, majd a végső öntvénybe is. Azok a öntödések, amelyek magas minőségű CNC-megmunkálással készült szerszámokba fektetnek be és szigorú méreti nyilvántartást vezetnek sablonjaikról, elköteleződést mutatnak a mintáról mintára való egyezőség iránt, ami elengedhetetlen a bonyolult ipari alkatrészek esetében.
A viaszbefecskendezés paraméterei – többek között a hőmérséklet, a nyomás és a hűtési idő – szigorúan szabályozottak és dokumentáltak kell legyenek. Egy megbízható öntöde minden sablonhoz meghatározott és érvényesített paramétereket állapít meg, így biztosítva, hogy minden előállított viaszmintának a tervezett geometriával kell megegyeznie minimális eltéréssel. Ez a folyamatfegyelem a termelés legkorábbi szakaszában az, ami elkülöníti a pontosságra képes elveszett viasz módszer szerződéses gyártója öntödét attól, amely egyszerűen csak önt fémot, és reméli, hogy elfogadható eredményt kap.
A szerszám (dies) túlmutatva a mintaösszeállításon és a fa-konfiguráción is kritikus változók. A viaszos kapuk és járatok rögzítési módja, valamint az egyetlen kerámiafára szerelt minták száma befolyásolja az egyes alkatrészek öntés közben tapasztalt hőmérsékleti környezetét. A tapasztalt öntödések korábbi gyártási ciklusokból származó adatokat használnak a fa-konfigurációk finomhangolására, így biztosítva a fém kitöltés és megdermedés egyenletes viselkedését minden egyes alkatrész esetében egy tételen belül.
Ötvözetek skálája és fémetügyi irányítás
Anyagok széles skálájának alkalmazhatósága ipari sokszínűség esetén
A precíziós ipari alkalmazások rendkívül széles körű üzemeltetési környezeteket fogadnak el. Egy extrém hőciklusnak kitett turbinalapát más ötvözetjellemzőket igényel, mint egy biokompatibilitást követelő sebészeti implantátum-alkatrész vagy egy korrozív folyadékoknak kitett szeleptest. pontos öntőcég amely képes dolgozni nikkel-alapú szuperalapokkal, rozsdamentes acélokkal, titánötvözetekkel, kobalt-króm ötvözetekkel, szénacélokkal és alumíniumötvözetekkel, ügyfelei számára rugalmasságot biztosítva egyetlen, megbízható partnertől származó különféle alkatrészek beszerzésére.
Ez az anyagképességek széles skálája nem csupán kereskedelmi kényelem. Jelzi azt is, hogy az öntöde több kemencerendszerbe, megfelelő tégelyekbe és tűzálló anyagokba fektetett be, valamint rendelkezik a különböző ötvözetcsaládok sajátos viselkedésének kezeléséhez szükséges fémetani ismeretekkel. A szuperalapok olvasztása például vákuum-indukciós kemencéket és az oxigén- és nitrogénfelvétel pontos szabályozását igényli, míg a rozsdamentes acél öntése során különös figyelmet kell fordítani a szilícium- és mangán-tartalomra a korrózióállóság megőrzése érdekében. Egy valódi többötvözetes szakértelemmel rendelkező öntöde a megbízhatósághoz szükséges technikai infrastruktúra mélységét mutatja be.
Olvasztási kémiai ellenőrzés és hőkezelési szigor
A pontos öntőcég a fémhulladék-kezelési megbízhatóságra vállalt kötelezettség értelmében a megolvasztott ötvözet kémiai összetétele spektrometrikus elemzéssel ellenőrzésre kerül az egyes öntések előtt. Ez a lépés biztosítja, hogy az ötvözet összetétele megfeleljen a megadott minőségi osztálynak, és bármely eltérés – amelyet a töltőanyag összetételének változékonysága, szennyeződés vagy reaktív elemek olvadás közbeni elvesztése okozhat – azonosításra és kijavításra kerüljön, mielőtt a fém a formába kerülne. Enélkül az ellenőrzési lépés nélkül egy öntöde nem tudja garantálni, hogy a szállított alkatrészek megfelelnek a követelményes ipari szabványok anyagtanúsítási előírásainak.
A öntés utáni hőkezelés ugyanolyan fontos. A oldatlágyítás, az öregítés, a feszültségelvezetés és a meleg izosztatikus préselés gyakori hőtechnológiai lépések, amelyek az öntött mikroszerkezetet olyanra alakítják át, amely megfelel a mechanikai tulajdonságokra vonatkozó követelményeknek. Egy megbízható öntöde vagy saját, kalibrált kemencéivel és dokumentált hőkezelési ciklusokkal végzi ezeket a műveleteket, vagy minősített külső szolgáltatókkal együttműködve, teljes nyomon követhetőséggel dolgozik. A dokumentációs lánc – a olvadási naplóktól és öntési naplóktól kezdve a hőkezelési diagramokon és mechanikai vizsgálati tanúsítványokon át – az, ami lehetővé teszi, hogy egy pontos öntőcég anyagnyomon követhetőséget biztosítson a légiközlekedési, védelmi és orvosi ügyfelek által előírt követelményeknek.
Minőségirányítási rendszerek és dimenziós ellenőrzés szigorúsága
A tanúsítások alapvető követelményként szolgálnak, nem pedig felső határként
Az iparági tanúsítások, például az ISO 9001, az AS9100 vagy az IATF 16949 egy alapvető keretrendszert biztosítanak, amely azt jelzi, hogy egy öntöde bevezetett dokumentált minőségirányítási rendszereket, korrekciós intézkedési eljárásokat és auditciklusokat. Ezek a tanúsítványok szükségesek, de nem elegendők a megbízhatóság mutatóiként. Ami fontosabb, az a minőség gondolkodásmód mélysége a mindennapi gyártási tevékenységbe való beépítésében rejlik – például az operátorok és mérnökök proaktívan azonosítják-e és jelentik-e a problémákat, vagy csupán a vevői panaszokra reagálnak.
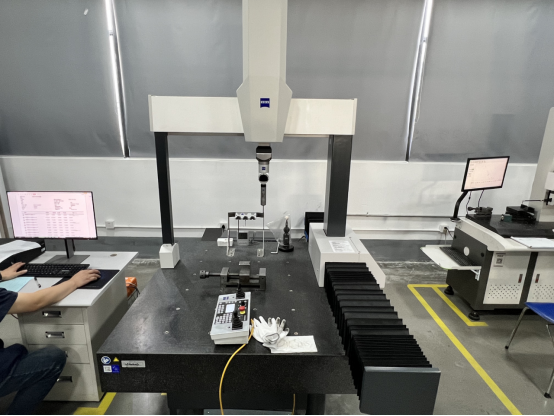
Egy erős minőségkultúrával rendelkező öntöde minden gyártási tételt lehetőségként kezel a minőség ellenőrzésére és javítására, nem csupán a megrendelés teljesítésére. Ez olyan gyakorlatokban nyilvánul meg, mint például az első darab ellenőrzési jelentések, amelyek dokumentálják a méretbeli megfelelést a GD&T előírásoknak, a mérőeszközök rendszeres kalibrálása, valamint a statisztikai folyamatszabályozási diagramok, amelyek időben nyomon követik a kulcsfontosságú öntési változókat. Amikor egy öntöde képes első darab ellenőrzési dokumentációt szolgáltatni nyomon követhető mérési adatokkal, ez azt bizonyítja, hogy minőségirányítási rendszere a papírmunkán túl is kiterjed a gyakorlati gyártásszabályozásra.
Nem romboló vizsgálatok és végső engedélyezési szabványok
Olyan alkalmazások esetében, ahol az öntött alkatrészek integritása biztonsági szempontból kritikus – például turbinalapátok, szerkezeti légi- és űrhajóalkatrészek, orvosi eszközök – a nem romboló vizsgálatok elengedhetetlen részét képezik az elfogadási folyamatnak. Az röntgenfelvételek feltárhatják a belső öntési hibákat, például a zsugorodást, pórusosságot vagy idegen anyag-bekeveredéseket, amelyek szabad szemmel nem láthatók. A fluoreszkáló behatolóvizsgálat felszíni repedéseket és varratokat mutat fel. Az ultrahangos vizsgálat a vastagabb szakaszok alatti rétegek integritását értékeli. Egy megbízható öntöde vállalatnak vagy saját nem romboló vizsgálati (NDT) kapacitással kell rendelkeznie, vagy szorosan kezelt, akkreditált vizsgáló laborokkal fennálló szállítói kapcsolatokkal.
Az elfogadási kritériumoknak nem megfelelő alkatrészek elutasítására való hajlandóság – még akkor is, ha a szállítási nyomás nagyon magas – talán a öntöde megbízhatóságának legfontosabb viselkedési jelzője. Azok az öntödék, amelyek határeseti alkatrészeket szállítanak a határidők betartása érdekében, gyakran sokkal nagyobb zavart okoznak a lánc további szakaszaiban, amikor az alkatrészek működés közben meghibásodnak vagy a vevő beérkező ellenőrzésénél elutasításra kerülnek. Egy érett egyedi befektetési öntöde tudatosan tudatosítja, hogy egy belsőleg észlelt elutasított alkatrész mindig kevesebbe kerül, mint egy szállítás után felfedett megfelelés hiánya, és a kiszállítási szabványai tükrözik ezt a megértést.
Gyártási skálázhatóság és folyamatismételhetőség
Egységesség a prototípus-, kis- és nagyüzemi gyártás során
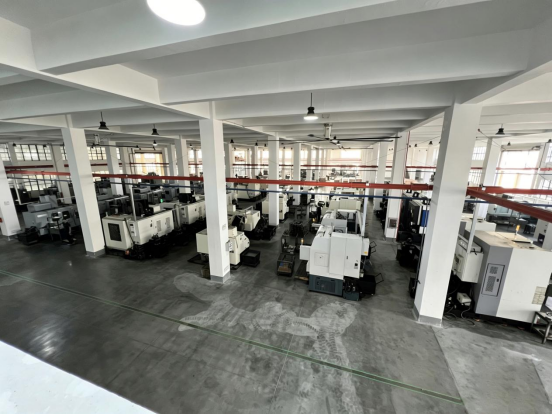
Ipari beszerzési csapatok gyakran már korai stádiumban kezdik kapcsolatfelvételüket egy egyedi befektetési öntöde prototípus vagy fejlesztési mennyiségekkel, majd a tervek érvényesítése után termelési mennyiségekre skálázva. Egy megbízható öntöde képesnek kell lennie arra, hogy ugyanazokat a méreti és anyagtechnológiai szabványokat fenntartsa az összes termelési léptékben – nemcsak a kontrollált prototípus-körülmények között. Ehhez dokumentált folyamatparaméterekre, erős szerszámkarbantartási ütemtervekre és olyan munkaerő-képzési rendszerekre van szükség, amelyek konzisztensen átadják az öntési ismereteket a tapasztalt technikusoktól az újabb operátoroknak.
A folyamat ismételhetősége nem véletlen. A szigorú folyamattudnivalók dokumentálásának, a strukturált operátor-képzésnek és a kulcsfontosságú változók folyamatos figyelésének eredménye. Azok az öntödek, amelyek túlságosan nagy mértékben támaszkodnak az egyéni készségekre dokumentált eljárások nélkül, alapvetően változékonyságot mutatnak, azaz a részminőség ingadozik a személyzetváltásokkal. Egy pontos öntőcég amely a folyamatokra vonatkozó ismereteit munkautasításokká, ellenőrzési pontokká és gyártási figyelőrendszerekre kódolja, stabil gyártási környezetet teremt, ahol a minőségi eredmények előrejelezhetők, nem pedig reménybeliek.
Szállítási idő átláthatósága és ellátási lánc kommunikációja
A megbízhatóság a precíziós ipari környezetekben azt is jelenti, hogy a szállítás és a kommunikáció is megbízható. Egy pontos öntőcég amely pontos szállítási időbecsléseket nyújt az aktuális kapacitás alapján, proaktívan tájékoztat a lehetséges késésekkel kapcsolatban, és hosszú szállítási idejű nyersanyagokból pufferkészletet tart fenn, az ellátási lánc szakmai megközelítését mutatja, amelyet az ipari vásárlók nagyon értékelnek. A valósághű, adatvezérelt szállítási kötelezettségvállalás képessége – és azután annak teljesítése – az a bizalom, amely hosszú távú beszerzési kapcsolatokat tart fenn.
Azok a öntödei, amelyek rendszeresen nyomon követik a határidőre történő szállítás teljesítését, elemzik a késések gyökérokait, és korrekciós intézkedéseket vezetnek be, visszacsatolási hurkot hoznak létre, amely folyamatosan javítja az ütemterv megbízhatóságát. Azok számára a vevőknek, akik összetett szerelési ütemterveket kezelnek, ugyanolyan fontos tudniuk, hogy öntvény-szállítójuk előre jelezhető módon eléri a szállítási mérföldköveket, mint az, hogy a alkatrészek megfelelnek a méreti és anyagi specifikációknak. A megbízhatóság mindkét dimenzióját – minőséget és szállítást – aktívan kezelni kell ahhoz, hogy egy egyedi befektetési öntöde valódi precíziós ipari partnerként legyen elismert.
Ügyfél együttműködés és hosszú távú partnerségi érték
Műszaki támogatás a termék életciklusa során
Valóban megbízható pontos öntőcég nem csupán megrendeléseket fogad és alkatrészeket szállít. A tervezési fázistól kezdve az egész termékéletcikluson át műszaki partnerként működik együtt, javaslatokat tesz a tervezés optimalizálására, az anyagválasztásra és a folyamatjavításokra, amelyek hosszú távon előnyöket jelentenek az ügyfél számára. Ez a közös munka irányultsága azt jelenti, hogy amikor egy ügyfél mezőben tapasztalt teljesítményproblémával vagy tervezési módosítással áll szemben, az öntöde mérnöki ismereteivel készen áll hozzájárulni, nem csupán várja a módosított rajzot.
A hosszú távú partnerség azt is jelenti, hogy az öntöde aktívan fenntartja az ügyfél konkrét alkatrészeire, folyamataira és minőségi követelményeire vonatkozó intézményi tudást. A megőrzött szerszámok, az archivált folyamatparaméterek, a korábbi ellenőrzési jegyzőkönyvek és a kijelölt mérnöki kapcsolattartók mind hozzájárulnak ahhoz a folytonossághoz, amelyre a precíziós ipari ügyfeleknek szükségük van. Amikor egy egyedi befektetési öntöde felépíti ezt a fajta intézményi emlékezetet a vásárló termékpalettájáról, és idővel egyre értékesebbé válik – nemcsak mint szállító, hanem mint az ügyfél ellátási láncának integrált része.
Folyamatos fejlődés kulturális elköteleződésként
A repülőgépipar, az energiaipar és az orvostechnikai eszközök iparágában a pontossági követelmények folyamatosan változnak. A szigorúbb tűrések, az új ötvözetrendszerek és az új felületi minőségi követelmények rendszeresen próbára teszik akár a tapasztalt öntödei képességeit is. Egy elveszett viasz módszer szerződéses gyártója amely folyamatos fejlődés iránti elköteleződést mutat – új berendezésekbe való befektetéssel, kerámia héjrendszerek finomításával, fejlett szimulációs eszközök alkalmazásával és releváns új tanúsítások megszerzésével – azt jelezni, hogy ügyfelei igényeivel együtt kíván növekedni, nem pedig megállni jelenlegi képességszintjén.
Ez a jövőbe tekintő befektetési orientáció különbséget tesz azok között a öntödések között, amelyek öt és tíz év múlva is megbízható partnerek maradnak, és azok között, amelyek fokozatosan lemaradnak az egyre szigorúbb pontossági követelményektől. Az ipari beszerzési csapatok számára, amelyek hosszú távú beszerzési döntéseket hoznak, egy öntöde fejlesztési irányának megértése ugyanolyan fontos, mint jelenlegi állapotának értékelése. Egy pontos öntőcég olyan öntöde, amely aktívan megosztja adatait fejlesztési kezdeményeiről, új képességeiről és minőségi teljesítményének trendjeiről, olyan átláthatóságot és ambíciót mutat, amely a tartós szállítói megbízhatóság alapját képezi.
GYIK
Milyen tanúsításokkal kell rendelkeznie egy megbízható elveszett viasz módszer szerződéses gyártójának légi- és űrhajóipari alkalmazásokhoz?
Repülőgépipari alkalmazásokhoz egy precíziós öntőcégnek ideális esetben AS9100 tanúsítvánnyal kell rendelkeznie, amely magában foglalja az ISO 9001 követelményeit, valamint további, repülőgépipari szakspecifikus szabályozásokat a tervezésre, kockázatkezelésre és az első darab ellenőrzésére vonatkozóan. A főkivitelezők számára nagy értéket képvisel a NADCAP akkreditáció is speciális folyamatokhoz, például hőkezeléshez, nem romboló vizsgálathoz és kémiai feldolgozáshoz, mivel ez független igazolást nyújt a folyamatok szigorú betartásáról. Az anyagvizsgálati tanúsítványokat általában a részegység szintjén követelik meg, amelyek a konkrét öntési számokhoz köthetők, és megfelelnek az AMS vagy az ASTM szabványoknak.
Hogyan biztosítja egy elvesztett viaszos eljárást alkalmazó szállító a méretbeli pontosságot összetett alkatrészgeometriák esetében?
A beeswax-eljárás szerint gyártó szolgáltató méretbeli pontosságát a precíziós szerszámozás, az érvényesített viaszbefúvási paraméterek, a kerámia héj kiterjedésének és összehúzódásának szabályozott tulajdonságai, valamint a öntési szimulációs modellek gondos kalibrálása a tényleges gyártási eredmények alapján biztosítja. Az első darab és a folyamatos gyártás ellenőrzése során koordináta-mérő gépeket és optikai szkennerek berendezéseit használják annak ellenőrzésére, hogy a alkatrészek megfelelnek-e a GD&T (geometriai méretek és tűrések) előírásainak. Az öntödések a szerszámozás tervezésekor figyelembe veszik az egyes ötvözetekre jellemző, előre jelezhető összehúzódási tényezőket is, így biztosítva, hogy a véglegesen megszilárdult alkatrész megfeleljen a névleges rajzi méreteknek.
Képes egy precíziós öntőcég több ötvözetcsaládból is alkatrészeket gyártani egyetlen minőségirányítási rendszer keretében?
Igen, egy képes beesett viaszos eljárást alkalmazó szállító több ötvözetcsaládot is feldolgozhat — például nikkel-szuperötvözeteket, rozsdamentes acélokat, titánokat, kobaltötvözeteket és szénacélokat — egyetlen gyártóüzemben, feltéve, hogy rendelkezik a megfelelő kemencékkel, elkülönített anyagkezelési eljárásokkal és ötvözet-specifikus folyamatdokumentációval. Az ötvözetcsaládok közötti keresztszennyeződés kockázatait dedikált edények, anyazonosítási rendszerek és szigorú nyersanyag-elkülönítési protokollok segítségével kezelik. Egyetlen minőségirányítási rendszer irányíthatja az összes ötvözetcsaládot, amennyiben az ötvözet-specifikus munkaútmutatók, ellenőrzési kritériumok és elfogadási szabványok egyértelműen elkülönítve szerepelnek a rendszerben.
Mi a tipikus gyártási idő egy új alkatrész fejlesztéséhez egy egyedi viaszmodell-öntőműhely ?
Az új alkatrészek fejlesztésének időtartama egy pontossági öntödeknél az alkatrész bonyolultságától, a szerszámok igényétől, az ötvözet típusától és az öntöde jelenlegi terheltségétől függ. A szerszámtervezés és -gyártás általában a leghosszabb egyedi lépés, amely mérsékelten bonyolult nyomószerszámok esetén gyakran négy-tíz hétig tart. Miután a szerszám elkészült, az első mintaöntés, az ellenőrzés, valamint a szükséges méret- vagy mechanikai tulajdonságvizsgálatok további két-hat hetet vehetnek igénybe. A vevők általában nyolc-tizenhat hét közötti teljes új alkatrész-fejlesztési ciklust várhatnak el, ahol a bonyolultabb ötvözetekkel vagy NDE (nem romboló vizsgálat) szükségessége miatt bonyolultabb alkatrészek további időt igényelnek. A fejlesztési fázis során az öntödével folytatott egyértelmű kommunikáció elengedhetetlen a pontos ütemezés érdekében.
Tartalomjegyzék
- Mérnöki képesség és öntésre optimalizált tervezési szakértelem
- Ötvözetek skálája és fémetügyi irányítás
- Minőségirányítási rendszerek és dimenziós ellenőrzés szigorúsága
- Gyártási skálázhatóság és folyamatismételhetőség
- Ügyfél együttműködés és hosszú távú partnerségi érték
-
GYIK
- Milyen tanúsításokkal kell rendelkeznie egy megbízható elveszett viasz módszer szerződéses gyártójának légi- és űrhajóipari alkalmazásokhoz?
- Hogyan biztosítja egy elvesztett viaszos eljárást alkalmazó szállító a méretbeli pontosságot összetett alkatrészgeometriák esetében?
- Képes egy precíziós öntőcég több ötvözetcsaládból is alkatrészeket gyártani egyetlen minőségirányítási rendszer keretében?
- Mi a tipikus gyártási idő egy új alkatrész fejlesztéséhez egy egyedi viaszmodell-öntőműhely ?