 EN

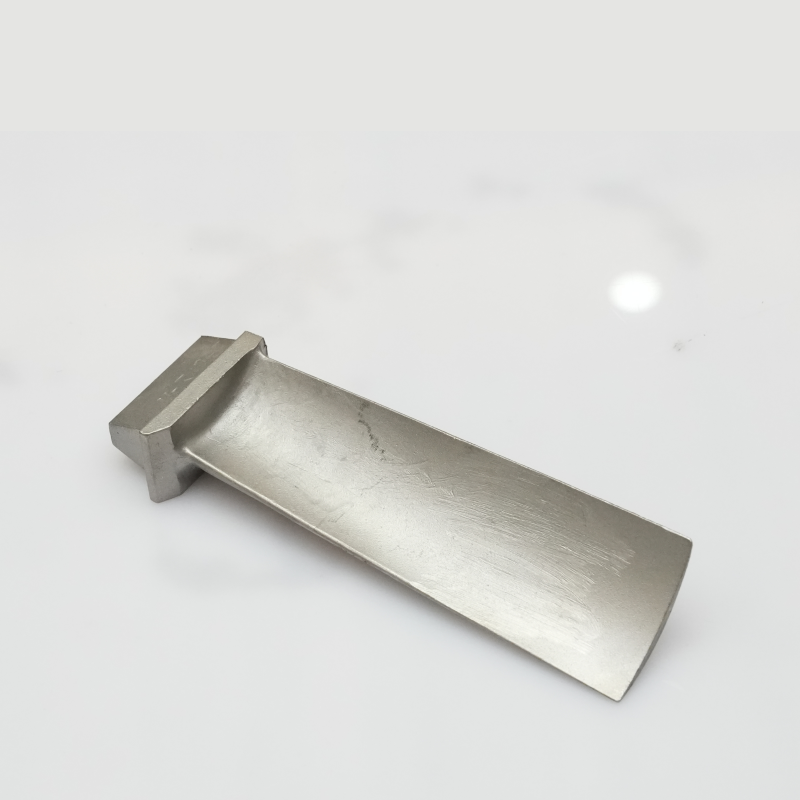
Ճշգրիտ արդյունաբերական արտադրության մեջ մետաղաձուլական գործարանի հատուկ պատվերով ստացված լիցքավորման մեթոդով ձուլված մասերի արտադրության հիմնարկ չի հանդիսանում փոքր շահագործական մանրամասնություն՝ դա հիմնարար պահանջ է, որը որոշում է մասերի ամբողջականությունը, արտադրության ժամանակացույցը և, վերջապես, վերջնական օգտագործման կիրառումների անվտանգությունը: Ավիատիեզերական տուրբինների թեքված լопաստներից և բժշկական իմպլանտներից մինչև բարձր կատարողականության պոմպերի կապսուլներ և ավտոմոբիլային մասեր՝ այն արդյունաբերությունները, որոնք կախված են ներդրային ձուլման վրա, պահանջում են միայն հաստատուն չափային ճշգրտություն, կրկնվող մետաղագիտական հատկություններ և մատակարար, որը կարող է բարդ ինժեներական սպեցիֆիկացիաները վերածել անբացատրելի մետաղական մասերի: Հասկանալու համար, թե ինչն է այս համատեքստում համարվում իսկապես հուսալի ձուլարան, անհրաժեշտ է դուրս գալ մարքեթինգային հայտարարություններից և ուսումնասիրել տեխնիկական հնարավորությունները, գործընթացի վերահսկողությունը և որակի համակարգերը, որոնք տարբերակում են համապատասխան գործընկերներին սովորական մատակարարներից:
Ա հատուկ պատվերով ստացված լիցքավորման մեթոդով ձուլված մասերի արտադրության հիմնարկ որը ծառայում է ճշգրտության պահանջվող արդյունաբերական կիրառումներին, գործում է զգալիորեն բարձր սպասելիքների տակ՝ համեմատած ընդհանուր նպատակների համար նախատեսված մետաղամշակման արտադրամասի հետ: Այս գործընթացը, որը հայտնի է նաև որպես ներդրման ձուլում, ներառում է ցանկալի մասի մեղրամոմե մոդելի ստեղծումը, դրա կերամիկական շերտով պատումը, մոմի այրումը և հալված մետաղի լցումը ստացված խոռոչի մեջ: Չնայած հիմնարար քայլերը թվում են պարզ, սակայն տարբեր համաձուլվածքների համար ճշգրտության բարձր սահմանների, բարդ երկրաչափական ձևերի և բարձրորակ մակերևույթների ստացումը պահանջում է ձուլարան, որն ունի կարգավորված ճարտարագիտական աշխատանքային հոսքեր, խիստ ստուգման պրոտոկոլներ և մետաղի վարքագծի ու նախագծման նպատակների միջև կապի խորը հասկացում: Այս հոդվածը քննարկում է այն հատուկ չափանիշներն ու հնարավորությունները, որոնք սահմանում են ձեր ամենապահանջվող արդյունաբերական ձուլման աշխատանքների համար հուսալի գործընկերոջը:
Ճարտարագիտական հնարավորություններ և ձուլման համար նախագծման փորձառություն
Բարդ գծագրերի թարգմանությունը արտադրելի մեղրամոմե մոդելների
Հուսալի գործընկերոջ առաջին ցուցանիշներից մեկը հատուկ պատվերով ստացված լիցքավորման մեթոդով ձուլված մասերի արտադրության հիմնարկ դա նրա կարողությունն է իմաստային կերպով աշխատել ճարտարագիտական գծագրերի և նախագծման նպատակների հետ նախագծի սկզբից։ Այն ձուլարանները, որոնք պարզապես ստանում են գծագիր և առանց ձուլման հնարավորության վերլուծության անմիջապես անցնում են արտադրության, ավելի հավանական է, որ արտադրեն մասեր, որոնք պահանջում են թանկարժեք վերամշակում կամ չեն անցնի չափսերի ստուգումը։ Կարողանալի ձուլարանը մինչև ցանկացած սարքավորման օգտագործումը վերլուծում է ձուլման անկյունները, պատերի հաստությունները, ստորին մասերի (core) պահանջները և լցման համակարգերը՝ վաղ փուլում նույնացնելով հնարավոր ձուլման ռիսկերը։
Այս ակտիվ արտադրանքի նախագծման հետ համագործակցությունը նվազեցնում է սեղմման խոռոչավորության, սառը միացումների և անավարտ լցման նման սխալների առաջացման հավանականությունը, որոնք կարող են վտանգել կառուցվածքային ամրությունը։ Երբ մեկը կորած մետաղի մեթոդի մատակարար օգտագործում է փորձառու մետաղագիտական և գործընթացների ինժեներների, ինչի շնորհիվ հաճախորդները ստանում են հետադարձ կապ, որը օպտիմալացնում է ոչ միայն լիցքավորման հնարավորությունը, այլև հետագա մեքենայացման և հավաքման գործողությունները: Այս փորձառության արժեքը զգալիորեն աճում է, երբ պատվերները ներառում են բարդ ավիատիեզերական կամ էներգետիկ բաղադրիչներ, որտեղ վերջնական փուլում կատարված դիզայնի փոփոխությունները արժեզրկված են:
Զարգացած լիցքավորման գործարանները նաև օգտագործում են սիմուլյացիոն ծրագրային ապահովում՝ մետաղի հոսքի և ձուլարանի խոռակում պինդացման վարքագծի մոդելավորման համար՝ մինչև ֆիզիկական սարքավորումների վրա ներդրում կատարելը: Այս թվային վարժությունը ձուլման գործընթացի վերաբերյալ թույլ է տալիս ինժեներներին ճշգրտել լիցքավորման տեղադրումը, փոխել հոսքի երկայնքով անցուղիների երկրաչափությունը և կանխատեսել ջերմային գրադիենտների առաջացման վայրերը, որտեղ կարող է առաջանալ սեղմվածություն՝ առանց մեկ էլ ֆիզիկական փորձարկման: Այս հնարավորությունը հստակ ցուցանիշ է տեխնիկական հասունության մասին և ուղղակիորեն նպաստում է ճշգրտության վստահելիությանը, որը սպասվում է ճշգրտության բարձր պահանջներ ունեցող արդյունաբերական հաճախորդների կողմից:
Սարքավորման ճշգրտություն և մոմե մոդելի համասեռություն
Մեկ սարքի հավաստիությունը կորած մետաղի մեթոդի մատակարար խորը արմատավորված է իր սարքավորումների որակում: Մետաղական դաստակերտները, որոնք օգտագործվում են մետաղալցման ձևավորման համար մետաքսային ձևերի ստացման համար, պետք է մշակվեն ճշգրիտ թույլատրելի շեղումներով, քանի որ մետաքսային փուլում առաջացած ցանկացած շեղում փոխանցվում է կերամիկային շերտի միջով և վերջնական լցման մեջ: Այն լիցքավորման գործարանները, որոնք ներդրում են բարձրորակ CNC-մշակված սարքավորումներում և պահպանում են իրենց դաստակերտների չափսերի մասին խիստ գրառումներ, ցույց են տալիս իրենց նվիրվածությունը ձևից ձև համապատասխանությանը, որը անհրաժեշտ է բարդ արդյունաբերական մասերի համար:
Մետաքսային ներարկման պարամետրերը՝ ներառյալ ջերմաստիճանը, ճնշումը և սառեցման ժամանակը, պետք է ճիշտ վերահսկվեն և փաստաթղթավորվեն: Հուսալի լիցքավորման գործարանը յուրաքանչյուր դաստակերտի համար ունի սահմանված և վավերացված պարամետրեր, որոնք ապահովում են, որ արտադրված յուրաքանչյուր մետաքսային ձև ճշգրիտ արտացոլի նախատեսված երկրաչափությունը՝ նվազագույն շեղումներով: Արտադրության վաղ փուլում այս մակարդակի գործընթացի կարգավորումը է այն, ինչ տարբերակում է ճշգրտության հնարավորություններ ունեցող լիցքավորման գործարանը կորած մետաղի մեթոդի մատակարար այն լիցքավորման գործարանից, որը պարզապես լցնում է մետաղ և հույս ունի ընդունելի արդյունքների վրա:
Դիեից դուրս, նաև մոդելների հավաքածուն և ծառի կոնֆիգուրացիան կարևոր փոփոխականներ են: Այն, թե ինչպես են միացված վաքսային դարպասներն ու վայրէջքային անցուղիները և թե քանի մոդել է միավորված մեկ կերամիկական ծառի վրա, ազդում է յուրաքանչյուր մասի վրա ձուլման ժամանակ առաջացող ջերմային միջավայրի վրա: Փորձառու ձուլարանները օգտագործում են նախորդ արտադրական շրջանների տվյալները՝ ճշգրտելու ծառի կոնֆիգուրացիան, որպեսզի ապահովվի մետաղի համասեռ լցումը և բազմաթիվ մասերի մեջ միատեսակ սառեցման վարքագիծը:
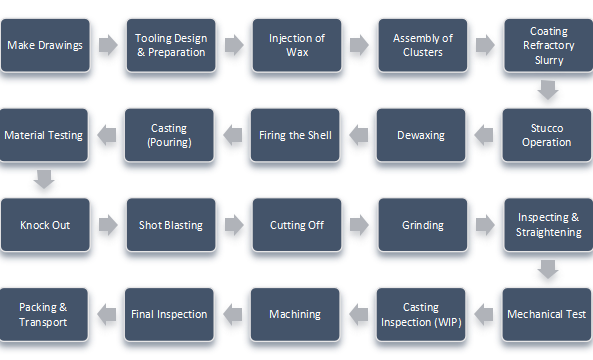
Համաձուլվածքների շարքը և մետաղագիտական վերահսկումը
Արդյունաբերական բազմազանության համար նյութերի լայն հնարավորություններ
Ճշգրիտ արդյունաբերական կիրառումները ընդգրկում են շատ մեծ շրջանակ շահագործման միջավայրերի: Շատ բարձր ջերմային ցիկլավորման ենթարկվող տուրբինի թեքված մասը պահանջում է այլ համաձուլվածքային բնութագրեր, քան կենսահամատեղելիություն պահանջող վիրաբուժական իմպլանտային մասը կամ կոռոզիայի ենթարկվող գործընթացային հեղուկների ազդեցության տակ գտնվող փականի մարմինը: ճշգրտության ձուլման ընկերություն որը կարող է աշխատել նիկելային սուպերհամաձուլվածքների, չժանգոտվող պողպատների, տիտանային համաձուլվածքների, կոբալտ-քրոմի համաձուլվածքների, ածխածնային պողպատների և ալյումինային համաձուլվածքների վրա, իր հաճախորդներին տրամադրում է հնարավորություն մեկ հուսալի գործընկերից ձեռք բերելու տարբեր բաղադրիչներ:
Նյութերի այս լայն տեսականի հնարավորությունը ոչ միայն առևտրային հարմարություն է: Այն նաև ցույց է տալիս, որ ձուլարանը ներդրումներ է կատարել մի քանի վառարանային համակարգերում, համապատասխան կրուցիբելներում և կերամիկական նյութերում, ինչպես նաև մետաղագիտական գիտելիքներում՝ տարբեր համաձուլվածքային ընտանիքների իրարից տարբերվող վարքագծերը կառավարելու համար: Օրինակ, սուպերհամաձուլվածքների հալեցումը պահանջում է վակուումային ինդուկցիոն վառարաններ և թթվածնի ու ազոտի կլանման վրա ճշգրիտ վերահսկողություն, իսկ չժանգոտվող պողպատի ձուլումը պահանջում է սիլիցիումի և մանգանի պարունակության վրա մշակված ուշադրություն՝ կոռոզիայի դեմ դիմացկունությունը պահպանելու համար: Իսկական բազմահամաձուլվածքային մասնագիտություն ունեցող ձուլարանը ցույց է տալիս այն տեխնիկական ենթակառուցվածքի խորությունը, որը անհրաժեշտ է հուսալիության համար:
Հալման քիմիական կազմի ստուգում և ջերմային մշակման կանոնավորություն
Ա ճշգրտության ձուլման ընկերություն նվիրված է մետաղագործական հուսալիությանը՝ ստուգելով հալվածքի քիմիական կազմը լցման ամենամեծ փուլում սպեկտրային վերլուծությամբ: Այս քայլը ապահովում է, որ համաձուլվածքի կազմը համապատասխանում է նշված դասի պահանջներին, և ցանկացած շեղում՝ որը կարող է առաջանալ լիցքավորման նյութի փոփոխականության, աղտոտման կամ ռեակտիվ տարրերի հալման ժամանակ կորստի պատճառով, — նույնիսկ մետաղը ձուլարանի ձուլակաղապարի մեջ մտնելուց առաջ նույնականացվում է և ուղղվում: Առանց այս ստուգման քայլի ձուլարանը չի կարող երաշխավորել, որ այն մասերը, որոնք այն ուղարկում է, համապատասխանում են պահանջվող արդյունաբերական ստանդարտների նյութային սերտիֆիկացման պահանջներին:
Հետ-ձուլման ջերմային մշակումը նույնքան կարևոր է: Լուծման մեջ հաստատում, ավարտական մշակում, լարվածության թուլացում և տաք իզոստատիկ ճեպավորում սովորական ջերմային մշակման փուլեր են, որոնք ձուլված միկրոկառուցվածքը վերափոխում են մեխանիկական հատկությունների պահանջներին համապատասխան կառուցվածքի: Հուսալի ձուլարանը կամ իր ներսում է կատարում այս գործողությունները՝ կալիբրված վառարաններով և փաստաթղթավորված ջերմային ցիկլերով, կամ համագործակցում է որակյալ արտաքին մշակողների հետ՝ ամբողջական հետագծելիությամբ: Փաստաթղթավորման շղթան՝ հալման գրանցումներից և լցման մատյաններից մինչև ջերմային մշակման դիագրամներ և մեխանիկական փորձարկումների վկայագրեր՝ այն է, որը թույլ է տալիս ճշգրտության ձուլման ընկերություն ներկայացնել նյութի հետագծելիությունը, որը պահանջվում է ավիատիեզերական, պաշտպանական և բժշկական հաճախորդների կողմից:
Որակի համակարգեր և չափագրական ստուգման խստություն
Սերտիֆիկացիաները՝ որպես հիմնական մակարդակ, ոչ թե սահմանափակում
Արդյունաբերության սերտիֆիկացիաները, ինչպես օրինակ՝ ISO 9001, AS9100 կամ IATF 16949, տրամադրում են հիմնական համակարգ, որը ցույց է տալիս ձուլարանը իրականացրել է փաստաթղթավորված որակի կառավարման համակարգեր, ուղղող գործողությունների ընթացակարգեր և աուդիտների շրջանառություններ: Այս սերտիֆիկատները անհրաժեշտ են, սակայն չեն բավարարում որպես հուսալիության ցուցանիշներ: Ավելի կարևոր է որակի մտածելակերպի խորը ներդրումը ամենօրյա արտադրական վարքագծի մեջ՝ այն այն է, թե արդյոք օպերատորներն ու ինժեներները ակտիվորեն նույնացնում են և բարձրացնում են խնդիրները, այլ ոչ թե պարզապես արձագանքում են հաճախորդների բողոքներին:
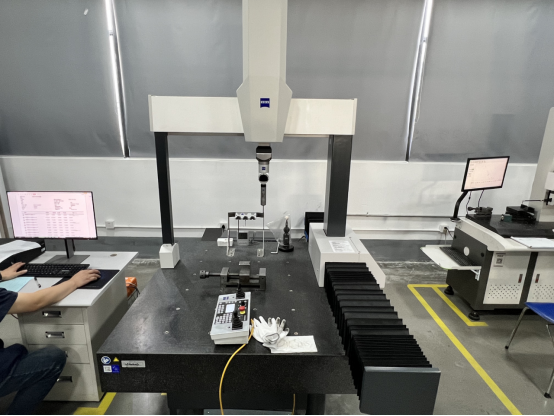
Ուժեղ որակի մշակույթ ունեցող լիցքավորման գործարանը յուրաքանչյուր արտադրական լոտը դիտարկում է որպես ստուգման և բարելավման հնարավորություն, այլ ոչ թե պարզապես պատվերի կատարման միջոց: Սա դրսևորվում է այնպիսի գործողություններով, ինչպես՝ առաջին նմուշի ստուգման զեկույցները, որոնք փաստաթղթավորում են չափսերի համապատասխանությունը GD&T-ի պահանջներին, բոլոր չափման սարքավորումների կանոնավոր կալիբրումը և վիճակագրական գործընթացի վերահսկման գրաֆիկները, որոնք ժամանակի ընթացքում հետևում են հիմնական լիցքավորման փոփոխականներին: Երբ մեկը ձուլարանը կարող է ներկայացնել առաջին նմուշի ստուգման փաստաթղթեր՝ հետագծելի չափման տվյալներով, դա ցույց է տալիս, որ նրա որակի համակարգը տարածվում է փաստաթղթերից դուրս՝ դեպի գործնական արտադրական վերահսկում:
Ոչ վնասակար փորձարկում և վերջնական թույլատվության ստանդարտներ
Այն կիրառումների համար, որտեղ լիցքավորման ամբողջականությունը անվտանգության համար կրիտիկական է՝ տուրբինների թեքված մասեր, կառուցվածքային ավիատիեզերական մասեր, բժշկական սարքավորումներ, ոչ վնասակար փորձարկումը ընդունման գործընթացի անհրաժեշտ մասն է: X-ճառագայթային ռադիոգրաֆիան կարող է բացահայտել ներքին սեղմում, խոռոչավորություն կամ ներառուկներ, որոնք անտեսանելի են անզեն աչքի համար: Ֆլյուորեսցենտ ներթափանցող ստուգումը հայտնաբերում է մակերեսի ճեղքերն ու կապարագծերը: Ուլտրաձայնային փորձարկումը գնահատում է հաստ մասերում ենթամակերեսային ամբողջականությունը: Հուսալի ձուլարանը կամ ունի ներքին ՈՉ ՎՆԱՍԱԿԱՐ ՓՈՐՁԱՐԿՄԱՆ հնարավորություն, կամ սերտ կապեր է պահպանում վստահելի փորձարկման լաբորատորիաների հետ:
Մետաղաձուլական ձեռնարկության վստահելիության ամենակարևոր վարքային ցուցանիշը, հավանաբար, այն է, որ այն պատրաստ է մերժել մասեր, որոնք չեն համապատասխանում ընդունման չափանիշներին՝ նույնիսկ այն դեպքում, երբ առաքման ճնշումը բարձր է: Այն մետաղաձուլական ձեռնարկությունները, որոնք ժամանակացույցին համապատասխանելու համար ուղարկում են սահմանային որակի մասեր, հաճախ ավելի մեծ խախտումներ են առաջացնում հետագայում, երբ այդ մասերը ծառայության ընթացքում ձախողվում են կամ մերժվում են ստացողի մուտքի ստուգման ժամանակ: Հասուն հատուկ պատվերով ստացված լիցքավորման մեթոդով ձուլված մասերի արտադրության հիմնարկ հասկանում է, որ ներքին մերժված մասը միշտ ավելի քիչ ծախսեր է պահանջում, քան առաքումից հետո հայտնաբերված որակի չհամապատասխանությունը, և դրա արտանետման ստանդարտները այս հասկացողությունը արտացոլում են:
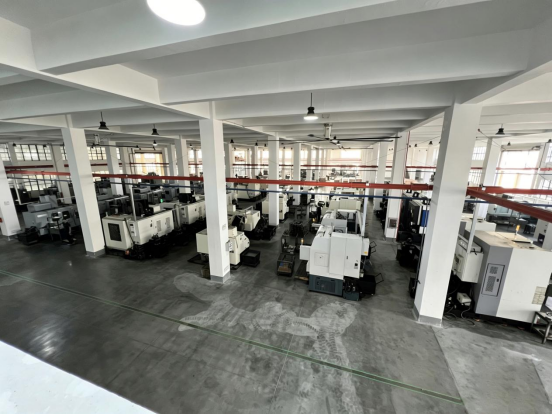
Արտադրության մասշտաբավորելիություն և գործընթացի կրկնելիություն
Ծրագրային նմուշների, փոքր ծավալների և մեծ ծավալների արտադրության ընդհանուր համապատասխանություն
Արդյունաբերական մատակարարման թիմերը հաճախ սկսում են համագործակցել մեկ այլ հատուկ պատվերով ստացված լիցքավորման մեթոդով ձուլված մասերի արտադրության հիմնարկ սկզբնական նմուշների կամ մշակման քանակներով, ապա՝ դիզայնների վավերացմանը հաջորդող արտադրական ծավալների մեծացում։ Հուսալի լիցքավորման գործարանը պետք է կարողանա պահպանել նույն չափագրական և մետաղագիտական ստանդարտները բոլոր արտադրական մասշտաբներում՝ ոչ միայն վերահսկվող սկզբնական նմուշների պայմաններում։ Դա պահանջում է փաստաթղթավորված գործընթացային պարամետրեր, համակարգված սարքավորումների սպասարկման գրաֆիկներ և աշխատողների վերապատրաստման համակարգեր, որոնք համասեռ կերպով փոխանցում են լիցքավորման գիտելիքները փորձառու տեխնիկներից նոր օպերատորներին։
Գործընթացի կրկնելիությունը պատահական չէ։ Այն կազմված է կարգավորված գործընթացի փաստաթղթավորման, կառուցվածքավորված օպերատորների վերապատրաստման և հիմնական փոփոխականների շարունակական վերահսկման արդյունքից։ Այն լիցքավորման գործարանները, որոնք հիմնված են մեկական մասնագիտական հմտության վրա՝ առանց փաստաթղթավորված ընթացակարգերի, սկզբունքորեն փոփոխական են, այսինքն՝ մասնակի որակը տատանվում է անձնակազմի փոփոխության հետ մեկտեղ։ Մ ճշգրտության ձուլման ընկերություն որը իր գործընթացների մասին տեղեկատվությունը ձևակերպում է աշխատանքային հրահանգներում, ստուգման կետերում և արտադրության վերահսկման համակարգերում, ստեղծում է կայուն արտադրական միջավայր, որտեղ որակի ցուցանիշները կանխատեսելի են, այլ ոչ թե հիմնված են հույսի վրա:
Առաքման ժամանակահատվածի թափանցիկություն և մատակարարային շղթայի հաղորդակցություն
Ճշգրտության բնագավառում հուսալիությունը նշանակում է նաև առաքման և հաղորդակցության հուսալիություն: Մեկը ճշգրտության ձուլման ընկերություն որը հիմնված է ընթացիկ հզորության վրա ճշգրիտ առաքման ժամանակահատվածի գնահատականներ է տրամադրում, ակտիվորեն տեղեկացնում է հնարավոր արգելակումների մասին և երկար առաքման ժամանակահատված ունեցող հումքային նյութերի համար պահում է պաշարային արտադրանք, ցույց է տալիս մատակարարային շղթայի կարգավորվածություն, որը արդյունաբերական սպառողները բարձր են գնահատում: Իրատեսական, տվյալների վրա հիմնված առաքման հավատարմության վարկավորման կարողությունը՝ և այդ հավատարմությունը իրականացնելը՝ ստեղծում է վստահություն, որը ապահովում է երկարաժամկետ մատակարարման հարաբերությունների շարունակականությունը:
Այն ձուլարանները, որոնք համակարգային կերպով հետևում են ժամանակին առաքման ցուցանիշներին, վերլուծում են ուշացումների արմատային պատճառները և իրականացնում են ուղղող միջոցառումներ, ստեղծում են հետադարձ կապի օղակ, որը շարունակաբար բարելավում է ժամանակացույցի հավաստիությունը: Հաճախորդների համար, ովքեր կառավարում են բարդ հավաքման ժամանակացույցներ, իրենց ձուլվածքների մատակարարի կողմից առաքման միլիավայրերի կանխատեսելի կատարումը իմանալը նույնքան կարևոր է, որքան մասերի չափագրական և նյութային սպեցիֆիկացիաներին համապատասխանելը: Հավաստիության երկու չափանի ուղղությունները՝ որակը և առաքումը՝ պետք է ակտիվորեն կառավարվեն, որպեսզի հատուկ պատվերով ստացված լիցքավորման մեթոդով ձուլված մասերի արտադրության հիմնարկ համարվի իսկական ճշգրիտ արդյունաբերական գործընկեր:
Հաճախորդների հետ համագործակցություն և երկարաժամկետ գործընկերության արժեք
Տեխնիկական աջակցություն ամբողջ արտադրանքի կյանքի ցիկլի ընթացքում
Իսկապես հավաստի ճշգրտության ձուլման ընկերություն չի ստանում պատվերներ և չի ուղարկում մասեր պարզապես։ Այն ներգրավվում է որպես տեխնիկական գործընկեր դիզայնի փուլից սկսած մինչև ամբողջ արտադրանքի կյանքի ցիկլի ավարտը՝ տրամադրելով մուտք դիզայնի օպտիմալացման, նյութերի ընտրության և գործընթացների բարելավման վերաբերյալ, որոնք երկարաժամկետ օգուտ են բերում հաճախորդին։ Այս համագործակցային դիրքորոշումը նշանակում է, որ երբ հաճախորդը դիմանում է դաշտային կատարման խնդրի կամ անհրաժեշտ է փոխել դիզայնը, ձուլարանը պատրաստ է ներդնել իր ճարտարագիտական գիտելիքները՝ այլ ոչ թե պարզապես սպասել վերանայված գծագրին։
Երկարաժամկետ գործընկերությունը նաև նշանակում է, ո что ձուլարանը ակտիվորեն պահպանում է հաճախորդի հատուկ մասերի, գործընթացների և որակի պահանջների վերաբերյալ հաստատության մեջ կուտակված գիտելիքները։ Պահպանված սարքավորումները, պահպանված գործընթացների պարամետրերը, պատմական ստուգման գրառումները և նշանակված ճարտարագիտական կապի անձինք բոլորը նպաստում են ճշգրտության արդյունաբերական հաճախորդների համար անհրաժեշտ անընդհատությանը։ Երբ մեկը հատուկ պատվերով ստացված լիցքավորման մեթոդով ձուլված մասերի արտադրության հիմնարկ ստեղծում է այս տիպի ինստիտուցիոնալ հիշողություն հաճախորդի արտադրանքների պորտֆոլիոյի շուրջ, որը ժամանակի ընթացքում աստիճանաբար ավելի և ավելի արժեքավոր դառնում է՝ ոչ միայն որպես մատակարար, այլև որպես հաճախորդի մատակարարման շղթայի ինտեգրված մաս:
Անընդհատ բարելավումը՝ որպես մշակութային հանգամանք
Ավիատիեզերական, էներգետիկայի և բժշկական սարքավորումների որոշ ոլորտներում ճշգրտության պահանջները շարունակաբար փոխվում են: Ավելի խիստ թույլատրելի շեղումները, նոր համաձուլվածքային համակարգերը և նորարարական մակերևույթի մշակման պահանջները հաճախ մեծ մարտահրավեր են ներկայացնում նույնիսկ փորձառու լիացման գործարանների հնարավորությունների համար: Մի կորած մետաղի մեթոդի մատակարար որը ցույց է տալիս անընդհատ բարելավման նկատմամբ իր նվիրվածությունը՝ ներդրումներ կատարելով նոր սարքավորումներում, կատարելագործելով կերամիկային շերտավորման համակարգերը, օգտագործելով առաջադեմ մոդելավորման գործիքները և ձեռք բերելով համապատասխան նոր սերտիֆիկատներ՝ ցույց է տալիս, որ այն ձգտում է աճել իր հաճախորդների պահանջների հետ մեկտեղ, այլ ոչ թե կանգնել իր ընթացիկ հնարավորությունների մակարդակի վրա:
Այս ապագայա oriented ներդրումային ուղղվածությունը տարբերակում է ձուլարաններին, որոնք հիմա և հինգ, տասը տարի անց կմնան հուսալի գործընկերներ, այն ձուլարաններից, որոնք աստիճանաբար կհետամնան զարգացող ճշգրտության պահանջներից։ Արդյունաբերական մատակարարման թիմերի համար, որոնք կատարում են երկարաժամկետ մատակարարման որոշումներ, ձուլարանի բարելավման ուղղությունը հասկանալը նույնքան կարևոր է, որքան նրա ընթացիկ վիճակի գնահատումը։ Ա ճշգրտության ձուլման ընկերություն ձուլարան, որը ակտիվորեն կիսվում է իր բարելավման նախաձեռնությունների, նոր հնարավորությունների և որակի ցուցանիշների միտումների մասին տվյալներով, ցուցադրում է այնպիսի թափանցիկություն և համարձակություն, որոնք հիմք են հանդիսանում երկարատև մատակարարի հուսալիության համար։
Հաճախադեպ տրվող հարցեր
Ի՞նչ սերտիֆիկատներ պետք է ունենա հուսալի կորած մետաղի մեթոդի մատակարարը ավիատիեզերական կիրառումների համար:
Ավիատիեզերական կիրառումների համար ճշգրտությամբ ձուլվածքների ընկերությունը պետք է ունենա AS9100 սերտիֆիկացիա, որը ներառում է ISO 9001-ի պահանջները՝ լրացված ավիատիեզերական ոլորտին հատուկ լրացուցիչ վերահսկման միջոցներով, որոնք ընդգրկում են նախագծումը, ռիսկերի կառավարումը և առաջին նմուշի ստուգումը: Ջերմային մշակման, ոչ վնասազերծ փորձարկման և քիմիական մշակման նման հատուկ գործընթացների համար NADCAP ակրեդիտացիան նույնպես բարձր գնահատվում է ավիատիեզերական գլխավոր պայմանավորվածությունների կողմից, քանի որ այն ապահովում է գործընթացների ճշգրտության անկախ վերահսկումը: Մասերի մակարդակում սովորաբար պահանջվում են նյութերի փորձարկման սերտիֆիկատներ, որոնք հետևելի են կոնկրետ ջերմային համարներին և համապատասխանում են AMS կամ ASTM ստանդարտներին:
Ինչպես է կորած մետաղի մեթոդի մատակարարը վերահսկում չափագրական ճշգրտությունը բարդ մասերի երկրաչափության վրա:
Չափային ճշգրտությունը կորցրած մետաղաձուլման մեթոդի մատակարարի մոտ վերահսկվում է ճշգրիտ սարքավորումների, վալիդացված մետաղաձուլման մեթոդի մեջ ներարկման պարամետրերի, կերամիկական շերտի ընդլայնման և սեղմման հսկվող հատկությունների, ինչպես նաև ձուլման սիմուլյացիայի մոդելների համապատասխան կարգավորման միջոցով՝ հիմնված իրական արտադրական արդյունքների վրա: Առաջին նմուշի և շարունակական արտադրության ստուգման ժամանակ օգտագործվում են կոորդինատային չափման մեքենաներ և օպտիկական սկանավորման սարքավորումներ՝ համոզվելու համար, որ մասերը համապատասխանում են GD&T սպեցիֆիկացիաներին: Ձուլարանները նաև հաշվի են առնում համաձայնեցված համաձուլվածքների հատուկ սեղմման գործակիցները սարքավորումների նախագծման ժամանակ՝ ապահովելու համար, որ վերջնական սառեցված մասը համապատասխանի նոմինալ գծագրերի չափսերին:
Կարո՞ղ է ճշգրիտ ձուլման ընկերությունը արտադրել մասեր բազմաթիվ համաձուլվածքների ընտանիքներից մեկի որակի համակարգի ներքո:
Այո, մեկը՝ ունակ կորցրած մոմի մեթոդի մատակարարը, կարող է մշակել բազմաթիվ համաձուլվածքների ընտանիքներ՝ ներառյալ նիկելային սուպերհամաձուլվածքները, չժանգոտվող պողպատները, տիտանը, կոբալտի համաձուլվածքները և ածխածնային պողպատները՝ մեկ արտադրամասում, եթե այն ունի համապատասխան վառարանային սարքավորումներ, նյութերի առանձնացված մշակման ընթացակարգեր և համաձուլվածքին հատուկ գործընթացի փաստաթղթեր: Համաձուլվածքների ընտանիքների միջև խառնման ռիսկերը կառավարվում են նվիրված կրավային ամանների, նյութերի նույնացման համակարգերի և հիմնական նյութերի խիստ առանձնացման պրոտոկոլների միջոցով: Մեկ որակի կառավարման համակարգը կարող է կառավարել բոլոր համաձուլվածքների ընտանիքները, եթե համաձուլվածքին հատուկ աշխատանքային ցուցադրումները, ստուգման չափանիշները և ընդունման ստանդարտները հստակ տարբերակված են համակարգի ներսում:
Ինչն է սովորաբար նոր մասի մշակման առաջատար ժամանակը մեկ արտադրողի մոտ հատուկ վարդապետական ձուլման գործարան ?
Նոր մասերի մշակման ժամկետները ճշգրտության լիցքավորման ընկերությունում տատանվում են՝ կախված մասի բարդությունից, սարքավորման պահանջներից, համաձուլվածքի տեսակից և լիցքավորման գործարանի ընթացիկ բեռնվածությունից: Սարքավորման նախագծումը և արտադրությունը սովորաբար ներկայացնում է ամենաերկար մեկական փուլը՝ հաճախ տևելով չորսից տասը շաբաթ միջին բարդության մատրիցների համար: Սարքավորումն ավարտվելուց հետո առաջին օրինակի լիցքավորումը, ստուգումը և անհրաժեշտության դեպքում չափագրական կամ մեխանիկական հատկությունների փորձարկումները կարող են ավելացնել ևս երկուից վեց շաբաթ: Շատ դեպքերում հաճախորդները պետք է սպասեն, որ ամբողջ նոր մասի մշակման ցիկլը կտևի ութից տասնվեց շաբաթ, իսկ ավելի բարդ համաձուլվածքներով կամ մասերով, որոնք պահանջում են ոչ վնասված զննման (NDE) մեթոդներ, այդ ժամկետը կարող է ավելանալ: Մշակման փուլում լիցքավորման գործարանի հետ հստակ հաղորդակցությունը ճշգրտված պլանավորման համար անհրաժեշտ է:
Բովանդակության ցուցակ
- Ճարտարագիտական հնարավորություններ և ձուլման համար նախագծման փորձառություն
- Համաձուլվածքների շարքը և մետաղագիտական վերահսկումը
- Որակի համակարգեր և չափագրական ստուգման խստություն
- Արտադրության մասշտաբավորելիություն և գործընթացի կրկնելիություն
- Հաճախորդների հետ համագործակցություն և երկարաժամկետ գործընկերության արժեք
-
Հաճախադեպ տրվող հարցեր
- Ի՞նչ սերտիֆիկատներ պետք է ունենա հուսալի կորած մետաղի մեթոդի մատակարարը ավիատիեզերական կիրառումների համար:
- Ինչպես է կորած մետաղի մեթոդի մատակարարը վերահսկում չափագրական ճշգրտությունը բարդ մասերի երկրաչափության վրա:
- Կարո՞ղ է ճշգրիտ ձուլման ընկերությունը արտադրել մասեր բազմաթիվ համաձուլվածքների ընտանիքներից մեկի որակի համակարգի ներքո:
- Ինչն է սովորաբար նոր մասի մշակման առաջատար ժամանակը մեկ արտադրողի մոտ հատուկ վարդապետական ձուլման գործարան ?