 EN

Երբ ճշգրտությունը, մակերևույթի որակը և չափային ճշգրտությունը անվիճելի են, արտադրողները հաստատուն կերպով դիմում են վստահելի սիլիցիումի սոլի ճշգրիտ ձուլման մատակարարի։ Այս որոշումը հազվադեպ է լինում կամայական։
Այն պայմանավորված է սիլիցիումի սոլի շերտավորման տեխնոլոգիայի կողմից ապահովվող հնարավորությունների խորը հասկացությամբ՝ համեմատության մեջ դնելով այլ ձուլման մեթոդները։ Այս ընտրությունը ուղղակիորեն հանգեցնում է ստորին հոսքի մեքենայացման նվազեցման, ավելի խիստ թույլատրելի շեղումների և բարդ երկրաչափական ձևերով մասերի վերաբերյալ գերազանց աշխատանքային ցուցանիշների
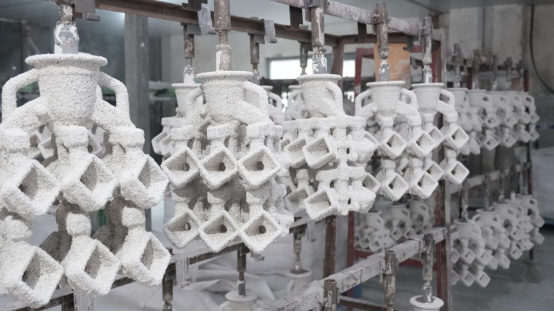
Նախընտրությունը արտացոլում է ձուլման ձանկի ստեղծման և բարձր ջերմաստիճանում այրման ընթացքում ներդրված չափելի տեխնիկական առավելությունները: Քանի որ գլոբալ մատակարարման շղթաները պահանջում են ավելի կարճ առաքման ժամանակ, այս կոնկրետ ձուլման մոտեցման հասկանալը դառնում է ինչպես ստրատեգիական, այնպես էլ օպերատիվ կարևոր:
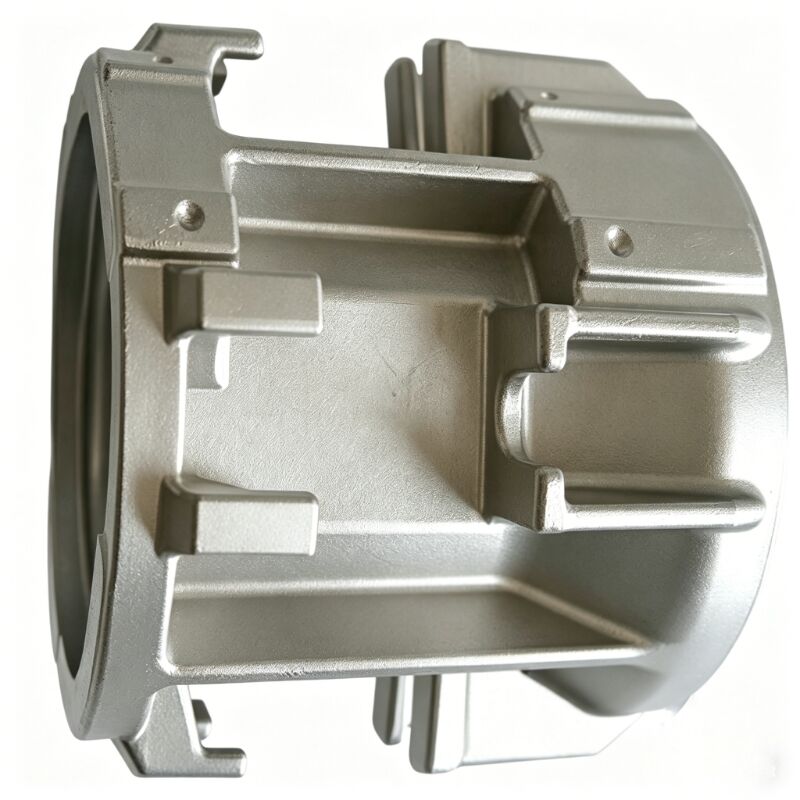
Նկար 1. Սիլիկատային լուծույթի մեթոդով ստացված բարդ հեղուկների մշակման համար նախատեսված կորպուսային մաս՝ ստացված ճշգրտված ձուլման մեթոդով, որը հասնում է Ra 3.2մակերևույթի հարթության ցուցանիշին վերջնական մեքենայացման առաջ:
Սիլիկային սոլի ներդրման ձուլման տեխնիկական հիմքը
Ինչն է ապահովում սիլիկային լուծույթի կապակցիչ համակարգի գերազանցությունը
Սիլիկային լուծույթի կապակցիչ համակարգը շատրվանային լիտվային ձուլման մեջ սաղավարտի կառուցման համար որպես հիմնական կապակցիչ նյութ օգտագործում է կոլոիդային սիլիկա՝ հին շատրվանային լիտվային ձուլման գործընթացներում օգտագործվող ջրային ապակու կամ էթիլ-սիլիկատային կապակցիչների փոխարեն: Այս տարբերակումը հիմնարար է: Կոլոիդային սիլիկան ապահովում է կերամիկական սաղավարտի ստացումը՝ բացառիկ մեխանիկական ամրությամբ չձուլված վիճակում, ցածր գազաթափանցելիությամբ և հիասքանչ ջերմային կայունությամբ մետաղի լցման ժամանակ անհրաժեշտ բարձր ջերմաստիճանների ազդեցության դեպքում: Ցանկացած լուրջ սիլիկային լուծույթի շատրվանային լիտվային ձուլման մատակարարի համար սա նշանակում է, որ սաղավարտները դիմացկուն են ճաքերի, թեքման և ձուլման ընթացքում վաղաժամկետ վնասվելու նկատմամբ՝ այն խնդիրների նկատմամբ, որոնք ուղղակիորեն վտանգում են մասերի ճշգրտությունը:
Սիլիկային սոլի գործընթացը նաև վերացնում է ջրային ապակու համակարգերում հաճախ հանդիպող չորացման և ստեղծման բազմաթիվ բարդությունները: Պաշտպանիչ շերտերը ավելի համասեռ են ստեղծվում վերահսկվող խոնավության և օդի հոսանքի պայմաններում, ինչը հանգեցնում է ավելի համասեռ կերամիկական կառուցվածքի: Երբ արտադրողները նշում են ճշգրիտ պատերի հաստություններ, բարակ հատվածներով ձուլվածքներ կամ ներքևի կտրվածքներ ունեցող մասեր, այս համասեռությունն է թույլ տալիս ձուլման ձանկին պահպանել իր չափային ամբողջականությունը ամբողջ այրման և ձուլման ցիկլի ընթացքում: Որակյալ սիլիկային սոլի ներդրման ձուլման մատակարարը հասկանում է, թե ինչպես պետք է օպտիմալացնել շերտերի քանակը, ստուկոյի հատիկների չափը և չորացման միջակայքերը՝ համապատասխանեցնելու արտադրվող համաձուլվածքի և երկրաչափական ձևի հետ:
Մակերեսի վերջնամշակման առավելություններ, որոնք նվազեցնում են երկրորդային մշակման գործողությունները
Արտադրողների համար սիլիկային սոլի ճշգրտության ձուլման մատակարարին նախընտրելու առևտրային առումով ամենակարևոր պատճառներից մեկը այդ գործընթացի բնորոշ բարձրորակ մակերեսային վերջնամշակումն է։ Սիլիկային սոլի շերտերը, որոնք ստացվում են կոլոիդային կապակցիչի փոքր մասնիկների և բարձրորակ ցիրկոնի կամ միացված սիլիկայի առաջնային շերտի նյութերի օգտագործման շնորհիվ, առանց ձուլման հետևանքով առաջացող մեքենայական մշակման կամ փայլեցման ապահովում են մակերեսային վերջնամշակման Ra 1,6–Ra 3,2 մկմ տիրույթում։ Բարդ մետաղական մասերի համար, որոնք օգտագործվում են պոմպերում, կափակներում, տուրբիններում կամ բժշկական սարքավորումներում, այս մակերեսային որակի մակարդակը զգալիորեն նվազեցնում է երկրորդային մեքենայական մշակման գործողությունների հետ կապված ժամանակն ու ծախսերը։
Արտադրողները, որոնք արտադրում են իմպելլերներ, դիֆուզորներ կամ հոսքի վրա կախված փականների մարմիններ նման բաղադրիչներ, գիտակցում են, որ հարթ ներքին կամ արտաքին մակերևույթը ոչ միայն էսթետիկ առումով է կարևոր, այլև ուղղակիորեն ազդում է հիդրավլիկ արդյունավետության, ձանձրացման դիմացկունության և կոռոզիայի վարքագծի վրա: Երբ սիլիցիումի սոլի ճշգրտված ձուլման մատակարարը համապատասխան մասեր է մատակարարում Ra 1.6 հարթությամբ՝ առանց լրացուցիչ մշակման, ստորին հոսքի արտադրական գիծը դառնում է ավելի ճկուն և կանխատեսելի: Սա բարձր ծավալային արդյունաբերական ծրագրերում մատակարարների ընտրության հիմնական գործոնն է, որտեղ մեկից ավելի փոքր մշակման աստիճանների նվազեցումը ամբողջ արտադրական շարքի ընթացքում կարող է հանգեցնել կարևոր ծախսերի նվազեցման:
Բարդ երկրաչափական ձևերի հետ աշխատել վստահությամբ
Բարդ մասեր, որոնք մեծ մարտահրավեր են ներկայացնում այլ ձուլման եղանակների համար
Բարդ մետաղային մասերը հաճախ պարունակում են այնպիսի տարրեր, որոնք պարզապես անհնար է կամ տնտեսապես անգետ է ստանալ միայն ավազաձուլման, մատրիցային ձուլման կամ մետաղամշակման միջոցով: Ներքին անցուղիները, ներքևի հատվածները, բարակ թերթիկները, վերադարձի անկյունները և բազմահարթակային կորագիծ մակերևույթները տարածված են օդագնացության բռնակներում, տուրբինի թերթիկներում, պոմպի կապարներում և հեղուկի կառավարման մասերում: Կвалиֆիկացված սիլիկային սոլ-ինվեստիցիոն ձուլման մատակարարը ունի անհրաժեշտ սարքավորումների հնարավորությունն ու գործընթացի մասին փորձառությունը՝ այդ տարրերը ճշգրիտ վերարտադրելու համար մեղրի մոդելից անմիջապես, ինչը թույլ է տալիս վերարտադրել մանրամասներ, որոնք այլ բարձր ծավալային ձուլման մեթոդները չեն կարողանում հասնել նույն արտադրանքի ծավալների դեպքում:
Ներդրման լիցքավորման գործընթացը, երբ այն աշխատում է սիլիկային կոլոիդային կապակցիչ համակարգի միջոցով, հնարավորություն է տալիս արտադրողներին միավորել մեկ մոտ-վերջնական ձևի լիցքավորում մեկական մեքենայացված կամ եռացված ենթահամակարգերը: Այս մասերի միավորման ռազմավարությունը նվազեցնում է համաժողովրդավորման ժամանակը, վերացնում է միացման կետերում հնարավոր հոսքի ճանապարհները և բարելավում է կառուցվածքային ամրությունը՝ վերացնելով լարվածության կենտրոնացման կետերը եռացման կապակցումներում: Երբ արտադրողը նշում է բարդ բազմաանցուղի իմպելլեր կամ բարակ պատի ջերմափոխանակիչի մաս, փորձառու սիլիկային կոլոիդային ներդրման լիցքավորման մատակարարի հետ աշխատելը նշանակում է, որ առաջին օրինակի ստուգման ժամանակ ստացված մասը համապատասխանում է գծագրի նախատեսումներին՝ առանց ուղղող կրկնությունների անհրաժեշտության:
Համաձուլվածքների բազմազանությունը՝ պահանջվող նյութային սպեցիֆիկացիաների ընդհանուր շրջանակում
Մեկ այլ պատճառ, որով արտադրողները համարյա ընտրում են սիլիցիումի սոլի ճշգրտության ձուլման մատակարարին բարդ մետաղական մասերի համար, այն է, որ այս գործընթացը համատեղելի է մեծ թվով համաձուլվածքների հետ: Սիլիցիումի սոլի շերտերը մշակված են այնպես, որ դիմանան լայն շրջանակի նյութերի լցման ջերմաստիճաններին՝ ավստենիտային և դուպլեքս չժանգոտվող պողպատներից մինչև նիկելի հիմքի վրա հիմնված սուպերհամաձուլվածքներ, կոբալտ-քրոմի համաձուլվածքներ, գործիքային պողպատներ և նստեցման միջոցով ամրացվող դասեր: Այս բազմակի կիրառելիությունը նշանակում է, որ մեկ սիլիցիումի սոլի ճշգրտության ձուլման մատակարարը կարող է հանդես գալ որպես ռազմավարական գործընկեր մի քանի արտադրանքի գծերում՝ ապահովելով գործընթացի համապատասխան կարգապահություն՝ անկախ նրանից, թե համաձուլվածքը ստանդարտ 316L է, թե պահանջկոտ Inconel 718:
Արտադրողների համար, որոնք աշխատում են կոռոզիայի ենթակա միջավայրերում, բարձր ջերմաստիճանների կիրառման դեպքերում կամ մաշվելու մեծ հավանականություն ունեցող շահագործման պայմաններում, համաձուլվածքի ընտրությունը հիմնական նախագծային գործոն է: Դժվար մեքենայացվող սուպերհամաձուլվածքներում բարդ երկրաչափական ձևերի լիարժեք ձուլման հնարավորությունը՝ չվնասելով չափային ճշգրտությունը կամ մակերևույթի որակը, սիլիկայի սոլի ճշգրիտ ձուլման մատակարարի հատուկ հնարավորությունն է, որը նրան դիրքավորում է որպես մատակարարային շղթայում անփոխարինելի ռեսուրս: Սա հատկապես կարևոր է նավթի և գազի, քիմիական մշակման և էներգիայի արտադրության ոլորտներում, որտեղ նյութի համապատասխանությունը պարտադիր է, իսկ նյութի փոխարինումը չի թույլատրվում:
Որակի համասեռություն և չափային կրկնելիություն
Գործընթացի վերահսկման միջոցներ, որոնք ապահովում են սերիայից սերիա համասեռություն
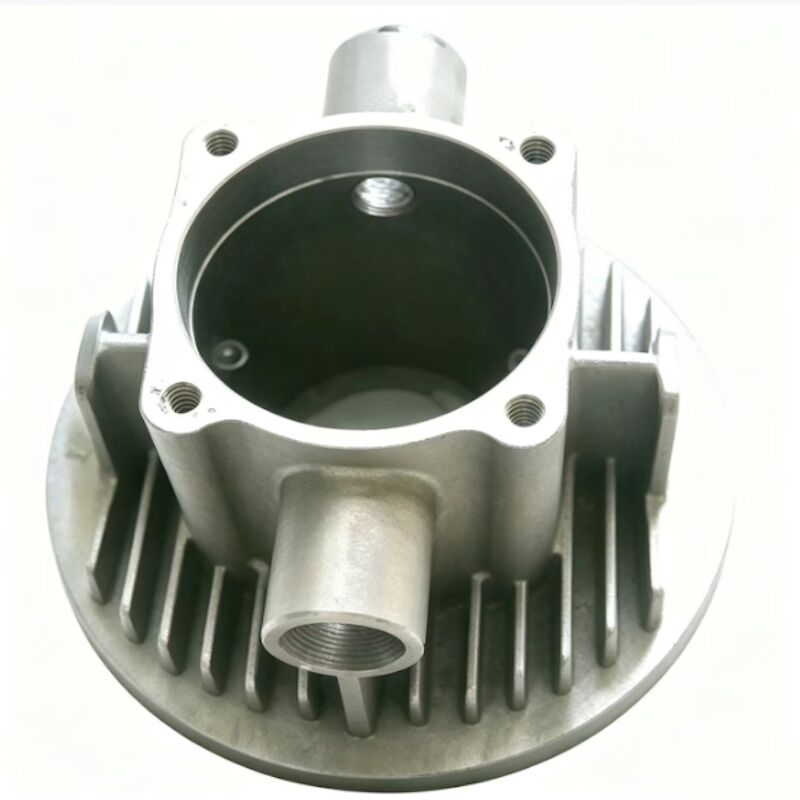
Արտադրողները, որոնք իրականացնում են հարյուրավոր կամ հազարավոր նույնական բարդ մասերի արտադրության ծրագրեր, պահանջում են մատակարար, որը կարողանա ապահովել չափային համապատասխանություն յուրաքանչյուր շարքում՝ առանց շեղման: Հարգված սիլիկայի կոլոիդային լուծույթի ճշգրտությամբ ձուլվածքի մատակարարը մեծ միջոցներ է ներդնում գործընթացների վերահսկման մեջ՝ մեղրի ներարկման պարամետրերի վերահսկում, սուսպենզիայի ծանրության կառավարում, կաղապարի չորացման միջավայրի վերահսկում և վառարանի մթնոլորտի կարգավորում՝ ապահովելու համար, որ ձուլման գործընթացներին բնական բազմազանությունը նվազագույնի հասցվի, այլ ոչ թե ընդունվի: Այս վերահսկողությունները որակի լրացուցիչ տարրեր չեն, այլ բարձր կատարողականությամբ ճշգրտությամբ ձուլվածքի արտադրության գործողության գործողական հիմքն են:
Վիճակագրական գործընթացի վերահսկումը, առաջին նմուշի ստուգման պրոտոկոլները և կոորդինատային չափման մեքենայի (CMM) վավերացումը ստանդարտ պրակտիկա են մասնագիտացված սիլիկային սոլի ներդրման մեթոդով ձուլման մատակարարի արտադրամասում: Բարդ մետաղական մասերի համար, որոնք ունեն GD&T պահանջներ՝ իրական դիրքի, մակերևույթի պրոֆիլի կամ անկյունային ճշգրտության թույլատրելի շեղումներ ±0,1 մմ կամ ավելի խիստ, այս վերահսկողությունները որոշում են ձուլվածքի անմիջապես հավաքման փուլին մտնելը թե արդյոք այն պետք է ենթարակվի մեծածավալ վերամշակման: Այն արտադրողները, որոնք հասկանում են այս իրականությունը, մատակարարի որակավորումը դիտարկում են որպես կրիտիկական մատակարարման քայլ, այլ ոչ թե որպես ձևական ընթացակարգ:
Հետագծելիություն և համապատասխանություն կարգավորվող ոլորտներում
Այնպիսի ոլորտներ, ինչպես օրինակ՝ ավիատիեզերական, բժշկական և միջուկային էներգետիկա, պահանջում են լիարժեք նյութական և տեխնոլոգիական հետագծելիություն՝ որպես ձեռքբերման պայման: Սերտիֆիկացված սիլիկային սոլի ճարպապատված լիցքավորման մատակարարը պահպանում է լիակատար գրառումներ, այդ թվում՝ ջերմային սերտիֆիկատներ, քիմիական վերլուծության զեկույցներ, մեխանիկական փորձարկումների տվյալներ, չափսերի ստուգման գրառումներ և ոչ վնասակար փորձարկումների (NDT) արդյունքներ յուրաքանչյուր արտադրական շարքի համար: Այս հետագծելիության ենթակառուցվածքը ներդրված է մատակարարի որակի կառավարման համակարգում և սովորաբար վավերացվում է ստանդարտների՝ օրինակ՝ ISO 9001, AS9100 կամ հաճախորդի հատուկ որակի պլանների համաձայն:
Երբ արտադրողները հաստատում են սիլիկային սոլի ճարպակալման մեթոդով լիցքավորման մատակարարի համապատասխանությունը կարգավորվող կիրառումների համար, նրանք գնահատում են ոչ միայն տեխնիկական գործընթացը, այլև մատակարարի կազմակերպական հնարավորությունը՝ ժամանակի ընթացքում պահպանելու համապատասխանությունը: Այն մատակարարը, որն ներդրումներ է կատարում համակարգված փաստաթղթերի համակարգերում, որակյալ մետաղագիտական աշխատակիցների մեջ և ստուգման սարքավորումների կանոնավոր կալիբրման մեջ, ավելի ցածր մատակարարման շղթայի ռիսկ է ներկայացնում, քան այն մատակարարը, որն հիմնված է ոչ ֆորմալ որակի պրակտիկաների վրա: Հենց դրա համար էլ բարձր ռիսկ ներկայացնող ոլորտների արտադրողները երկարաժամկետ նախընտրված մատակարարների հետ պահպանում են հարաբերություններ՝ հիմնված այն մետաղաձուլական գործընկերների վրա, որոնք ապացուցել են համապատասխանության երկարատև ցուցանիշներ:
Տեխնիկական պարամետր |
Սիլիկատային լուծույթի մեթոդ ( caրգավորված) |
Ջրային ապակու մեթոդ (տնտեսապես արդյունավետ) |
Ուղղակի ազդեցություն բաղադրիչի որակի վրա |
Հիմնական կապակցող համակարգ |
Կոլոիդային սիլիկա (փոքր մասնիկներ) |
Նատրիումի սիլիկատ (խոշոր մասնիկներով քիմիական կազմ) |
Ձանկի կայունության և բարակ պատերով, մանր մասերի ճշգրտությամբ վերարտադրման հիմք: |
Գործիքավորում և դիեզի նյութ |
Բարձր որակի ստալ կամ caրգավորված ալյումին |
Ստանդարտ ալյումին կամ մեղմ գործիքավորում |
Ստալե դիեզները սիլիկային լուծույթում դիմացկուն են մաշվելուն, ապահովելով ճշգրտության բարձր կրկնելիություն երկար արտադրատարումների ընթացքում: |
Սուսպենզիայի ծանրության վերահսկում |
Ճշգրտ, անընդհատ վերահսկում. համաչափ շերտի կառուցում |
Փոփոխական ծանրություն. հակված անհամաչափ պատումների |
Բարձր համասեռությունը կանխում է հոսքի դանդաղեցման հետքերը, սառը միացումները և հաստության տատանումները: |
Չորացման և ստեղծման ժամանակահատված |
Ճշգրտորեն կարգավորված ջերմաստիճանի և խոնավության միջավայր |
Արագացված քիմիական կամ մթնոլորտային չորացում |
Կառավարվող սիլիցիումի սոլի սառեցումը վերացնում է ներքին ճեղքերը և ձուլատակային ձևավորման խաթարումը այրման ժամանակ: |
Ձուլվածքի մակերեսի վերջնական վիճակ |
Ra 1.6–Ra 3.2 մկմ (Հարթ վերջնական վիճակ) |
Ra 6.3–Ra 12.5 մկմ (Խոշոր վերջնական վիճակ) |
Հարթ ձուլվածքի մակերեսները զգալիորեն նվազեցնում են կամ վերացնում են թանկարժեք երկրորդային մեքենայացումը: |
Երկարության թերթեր |
ISO 8062-3 ստանդարտի DCTG 4–6 աստիճան (ճշգրիտ) |
ISO 8062-3 ստանդարտի DCTG 7–9 աստիճան (թույլ) |
Ճշգրիտ մոտ-վերջնական ձևի համապատասխանության սահմանները ապահովում են, որ մասերը առաջին ստուգման ժամանակ ճիշտ համապատասխանեն ստանդարտ ամրացման սարքավորումներին: |
Մատակարարի ընտրության տնտեսական հիմնավորում
Ընդհանուր սեփականատիրային ծախսերը ընդդեմ մեկ միավորի գնի
Գնումների քննարկումներում տարածված սխալ պատկերացում է այն, որ սիլիկային սոլի ճարպակալման գործընթացը ավելի թանկ է, քան այլընտրանքային տարբերակները, և հետևաբար՝ համապատասխանում է միայն caրգավորված կիրառումներին: Իրականում, երբ արտադրողները հաշվարկում են ընդհանուր սեփականատիրային ծախսերը՝ հաշվի առնելով մեքենայացման նվազեցումը, մետաղաձուլման մեջ առաջացող մետաղական մնացորդների չափը, հավաքածուի պարզեցումը և վերամշակման վերացումը, ճիշտ սիլիկային սոլի ճարպակալման մատակարարի ընտրությունը հաճախ ապահովում է ամբողջական մասի ավելի ցածր ընդհանուր արժեք, քան այն դեպքում, երբ մասերը մատակարարվում են ցածր հզորությամբ մետաղաձուլման մեթոդից: Սիլիկային սոլի մասերի ճարպակալման ժամանակ ստացվող չափսերի ճշգրտությունը և մակերևույթի որակը նվազեցնում են անհրաժեշտ մեքենայացման գործողությունների քանակը, իսկ այդ նվազեցումը բազմապատկվում է բարձր ծավալներով ծրագրերում:
Մեկ բարդ լիցքավորում, որը վերացնում է երեք երկրորդային մեքենայացման սարքավորումներ, հեշտությամբ կհատուցի բարձր լիցքավորման միավորի գինը: Երբ այս հաշվարկը կիրառվում է տարեկան մի քանի հազար մասների ծավալի վրա, որակյալ սիլիկային լուծույթի ճշգրտված լիցքավորման մատակարարի հետ աշխատելու տնտեսական հիմնավորումը դառնում է պարզ և ակնհայտ: Այն արտադրողները, որոնք ընդունում են ընդհանուր ծախսերի տեսանկյունը՝ փոխարենը կենտրոնանալով միայն գնման գնի վրա, սովորաբար ստեղծում են ավելի կայուն և արդյունավետ մատակարարային հարաբերություններ՝ ապահովելով ավելի քիչ մատակարարման ընդհատումներ և լավագույն երկարաժամկետ որակի արդյունքներ:
Առաջնային ժամանակի մրցունակություն և սարքավորման ներդրում
Ժամանակակից ներդրման լիցքավորման սարքավորումները սիլիկային լուծույթի գործընթացների համար սովորաբար պատրաստվում են ալյումինե կամ պողպատե մետաղաձուլման փորձարկման մատրիցներից, որոնք ավելի տնտեսապես շահավետ են և ավելի արագ են արտադրվում, քան մետաղաձուլման կամ կոփման համար անհրաժեշտ կոշտ սարքավորումները: Կարողանալի սիլիկային լուծույթի ներդրման լիցքավորման մատակարարը հաստատված նախագծային գծագրերից կարող է անցնել առաջին օրինակի նմուշներին չորսից ութ շաբաթվա ընթացքում՝ միջին բարդությամբ մասերի համար, ինչը աջակցում է ավելի արագ արտադրանքի մշակման ցիկլերին և նոր ծրագրերի մեկնարկին: Այս արագությունը նմուշների ստացման համար ավելի է կարևորանում, քանի որ արտադրողները մրցակցային շուկաներում հաճախ դիմագտնում են սեղմված մշակման ժամանակահատվածներին:
Ավելին, ճշգրտման ձուլման սարքավորումները երկար ծառայության ժամկետ ունեն, եթե դրանք ճիշտ սպասարկվում են, ինչը դրանք հարմարեցնում է բազմատարված արտադրական ծրագրերի համար՝ առանց կարևոր վերաներդրման: Սիլիկատային կոլոիդային ճշգրտման ձուլման մատակարարը, որն առաջարկում է ներքին սարքավորումների նախագծում և սպասարկում, ավելի մեծ ապահովվածություն է ապահովում ծրագրի համար՝ երաշխավորելով, որ ճարտարապետական փոփոխությունների պատվերների պահանջած սարքավորումների փոփոխությունները կատարվում են արագ և առանց արտաքին համակարգման հետևանքով առաջացած տարաձայնությունների: Այս ինտեգրված հնարավորությունը կարևոր տարբերակիչ գործոն է, երբ արտադրողները գնահատում են հնարավոր երկարաժամկետ ձուլման գործընկերներին:
Կիրառման համար սահմանված համապատասխանություն բարդ մասերի համար
Հեղուկների մշակման մասեր և իմպելլերներ
Սիլիկային սոլի ճշգրտված լիցքավորման մատակարարի ամենապահանջված կիրառումներից են ճշգրտված հեղուկների կառավարման բաղադրիչները, օրինակ՝ ցենտրիֆուգային պոմպերի իմպելերները, տուրբինային անվաները և վոլյուտային կապսուլները: Այս մասերը միավորում են բարդ եռաչափ կորագիծ մակերևույթներ՝ սեղմված հիդրավլիկ անցուղիների թույլատրելի շեղումներով և բարձր պահանջներով մակերևույթի վերջնամշակմամբ՝ այդ համադրությունը հենց սիլիկային սոլի ճշգրտված լիցքավորման գործընթացի համար է ամենահարմարը: Փակ իմպելերների ձուլման հնարավորությունը՝ ներքին թեքված թերթիկներով անցուղիներով, առանց սիրտիկների կամ սիրտիկների նվազագույն օգտագործմամբ, այս տեխնոլոգիայի սահմանային առավելությունն է:
Իմպելլերները, որոնք ձուլված են սիլիկային սոլի մեթոդով, ցուցադրում են հիասքանչ չափային կայունություն, կրկնվող թեքված մասերի երկրաչափական ճշգրտություն և մակերևույթի հարթություն, որը ուղղակիորեն ազդում է պոմպի հիդրավլիկ արդյունավետության վրա: Քիմիական արտադրական, ջրի մաքրման կամ էներգետիկ կիրառումների համար պոմպեր արտադրող արտադրողները հիմնվում են սիլիկային սոլի մեթոդով ներդրումային ձուլման որակյալ մատակարարի վրա՝ ապահովելու համար իմպելլերներ, որոնք բավարարում են երկրաչափական և նյութային սահմանափակումներին՝ առանց մեծ ծավալի ձեռքով մշակման անհրաժեշտության: Ճշգրտության բարձր մակարդակը, կոռոզիայի դեմ կայուն համաձուլվածքների տարբերակները և մակերևույթի բարձր որակը սիլիկային սոլի մեթոդով ներդրումային ձուլումը դարձնում են բարձր կատարողականությամբ հեղուկների մշակման բաղադրիչների արտադրության նախընտրելի մեթոդ:
Ավիատիեզերական և արդյունաբերական կառուցվածքային բաղադրիչներ
Ավիատիեզերական և արդյունաբերական մեքենաների կիրառման ոլորտներում կառուցվածքային մետաղական մասերը հաճախ պահանջում են բարձր ամրության, ցածր քաշի և բարդ երկրաչափության համադրում, ինչը մեծ մարտահրավեր է ներկայացնում համաventional արտադրական մեթոդների համար: Սիլիկային սոլի ճշգրտված ձուլման մատակարարի կողմից արտադրված ամրացման տարրեր, կապսուլներ, շարժական մասերի բաղադրիչներ և շարժիչների կառուցվածքային մասեր կարող են հասնել ավիատիեզերական նախագծման ստանդարտների կողմից պահանջվող մոտ-վերջնական ձևի և ճշգրտության սահմանների, հաճախ՝ մեքենայացված բիլետային այլընտրանքների համեմատ զգալի քաշի նվազեցման լրացուցիչ առավելությամբ:
Սիլիցիումի սոլի գործընթացը հնարավորություն է տալիս ձուլել բարակ պատեր՝ շատ համաձուլվածքային համակարգերում հասնելով 1,5–2,0 մմ-ի, ինչը թույլ է տալիս ստեղծել թեթև կոնստրուկցիաներ, որոնք պահպանում են կոնստրուկցիոն ամրությունը: Արդյունաբերական արտադրողների համար, որոնք մշակում են հաջորդ սերնդի սարքավորումներ՝ նվազեցված նյութային ծախսերով և ցածր շահագործման քաշի նպատակացումներով, սիլիցիումի սոլի ճշգրտված ձուլման մատակարարը խաղում է ստրատեգիական դեր նախագծային նորարարությունների իրականացման համար, որոնք այլապես սահմանափակվելու են արտադրական սահմանափակումներով: Ճարտարագիտական մեծ ձգտումները վերածել արտադրելի իրականության այս հնարավորությունը հիմնական պատճառն է, որի շնորհիվ ապագայա oriented արտադրողները խորացնում են իրենց համագործակցությունը համապատասխան ձուլման մատակարարների հետ:
Հաճախադեպ տրվող հարցեր
Ի՞նչն է տարբերակում սիլիցիումի սոլի ճշգրտված ձուլման մատակարարին ջրային ապակու ձուլման մատակարարից:
Հիմնական տարբերությունը կապված է կերամիկական խեցին ստեղծելու համար օգտագործվող կապակցիչ համակարգի հետ: Սիլիկայի կոլոիդային լուծույթի օգտագործմամբ ճշգրիտ ձուլման մատակարարները օգտագործում են կոլոիդային սիլիկայի կապակցիչ, որը առաջացնում է ավելի խիտ, ջերմային կայուն խեցի՝ լավագույն մակերևույթի վերջնամշակման հնարավորությամբ՝ սովորաբար Ra 1,6–3,2 մկմ: Ջրային ապակու մատակարարները օգտագործում են նատրիումի սիլիկատի կապակցիչ, որը ավելի ցածր արժեք ունի, սակայն առաջացնում է ավելի հաստ մակերևույթի վերջնամշակում, ցածր չափային ճշգրտություն և նվազած համապատասխանություն բարդ, բարակ հատվածներով մասերի կամ բարձր ջերմաստիճանում աշխատող համաձուլվածքների համար:
Ո՞ր արդյունաբերություններն են ամենահաճախ օգտագործում սիլիկայի կոլոիդային լուծույթի օգտագործմամբ ճշգրիտ ձուլման մատակարարներին բարդ մասերի համար:
Ամենաակտիվ օգտագործողները ներառում են ավիատիեզերական և պաշտպանական ոլորտները, նավթի և գազի արդյունաբերությունը, քիմիական մշակման ոլորտը, պոմպերի և փականների արտադրությունը, էներգիայի արտադրությունը և բժշկական սարքավորումների արտադրությունը: Այս ոլորտները ընդհանուր պահանջներ ունեն բարդ երկրաչափական ձևերի, ճշգրտության բարձր սահմանների, բացառիկ մակերևույթի որակի և խիստ պահանջվող համաձուլվածքների համար՝ բոլոր այս պահանջները սիլիկայի կոլոիդային լուծույթի մեջ լցվող լիցքավորման գործընթացը հատուկ նախագծված է բավարարելու:
Ինչպե՞ս է սիլիկայի կոլոիդային լուծույթի մեջ լցվող լիցքավորման մատակարարի հետ աշխատելը նվազեցնում բարդ մասերի ընդհանուր արտադրական ծախսերը:
Մեկնաբանված չափային ճշգրտությունը և մակերևույթի որակը, որոնք ապահովում է մեկնաբանված սիլիցիումի սոլի ճշգրտատարապատման մեթոդով ձուլման հմուտ մատակարարը, զգալիորեն նվազեցնում են անհրաժեշտ երկրորդային մեքենայացման գործողությունների քանակը: Մասերի միավորումը՝ մի քանի ենթամասերի միավորումը մեկ ձուլակտորի մեջ՝ հետագայում նվազեցնում է հավաքման աշխատավարձը, եռակցման ծախսերը և ստուգման կետերը: Երբ այս խնայողությունները համախմբվում են ամբողջ արտադրական ծրագրում, այլընտրանքային ձուլման կամ մեքենայացման մեթոդների համեմատ ընդհանուր ծախսերի առավելությունը հաճախ զգալի է, նույնիսկ երբ ձուլակտորի մեկական գինը առաջին հայացքից ավելի բարձր է թվում:
Ի՞նչ որակի սերտիֆիկատներ պետք է ունենա հարգված սիլիցիումի սոլի ճշգրտատարապատման մեթոդով ձուլման մատակարարը:
Առնվազն որակյալ սիլիցիումի սոլի ներդրումային ձուլման մատակարարը պետք է ունենա ISO 9001 սերտիֆիկացման վկայագիր: Օդագնացության համար նախատեսված կիրառումների դեպքում սովորաբար պահանջվում է AS9100 սերտիֆիկացման վկայագիր: Բժշկական կամ միջուկային շուկաների համար ծառայող մատակարարները կարող են պահանջել լրացուցիչ կարգավորող հաստատումներ: Սերտիֆիկացումներից բացի՝ արտադրողները պետք է գնահատեն մատակարարի ներքին որակի ենթակառուցվածքը, ներառյալ կոորդինատային չափագրման մեքենայի (CMM) հնարավորությունները, նյութերի հետագծելիության համակարգերը, ոչ վնասավոր փորձարկման (NDT) ծառայությունները և փաստաթղթավորված գործընթացների վերահսկման ընթացակարգերը՝ որպես կայուն որակի ցուցանիշներ:
Բովանդակության ցուցակ
- Սիլիկային սոլի ներդրման ձուլման տեխնիկական հիմքը
- Բարդ երկրաչափական ձևերի հետ աշխատել վստահությամբ
- Որակի համասեռություն և չափային կրկնելիություն
- Մատակարարի ընտրության տնտեսական հիմնավորում
- Կիրառման համար սահմանված համապատասխանություն բարդ մասերի համար
-
Հաճախադեպ տրվող հարցեր
- Ի՞նչն է տարբերակում սիլիցիումի սոլի ճշգրտված ձուլման մատակարարին ջրային ապակու ձուլման մատակարարից:
- Ո՞ր արդյունաբերություններն են ամենահաճախ օգտագործում սիլիկայի կոլոիդային լուծույթի օգտագործմամբ ճշգրիտ ձուլման մատակարարներին բարդ մասերի համար:
- Ինչպե՞ս է սիլիկայի կոլոիդային լուծույթի մեջ լցվող լիցքավորման մատակարարի հետ աշխատելը նվազեցնում բարդ մասերի ընդհանուր արտադրական ծախսերը:
- Ի՞նչ որակի սերտիֆիկատներ պետք է ունենա հարգված սիլիցիումի սոլի ճշգրտատարապատման մեթոդով ձուլման մատակարարը: