 EN

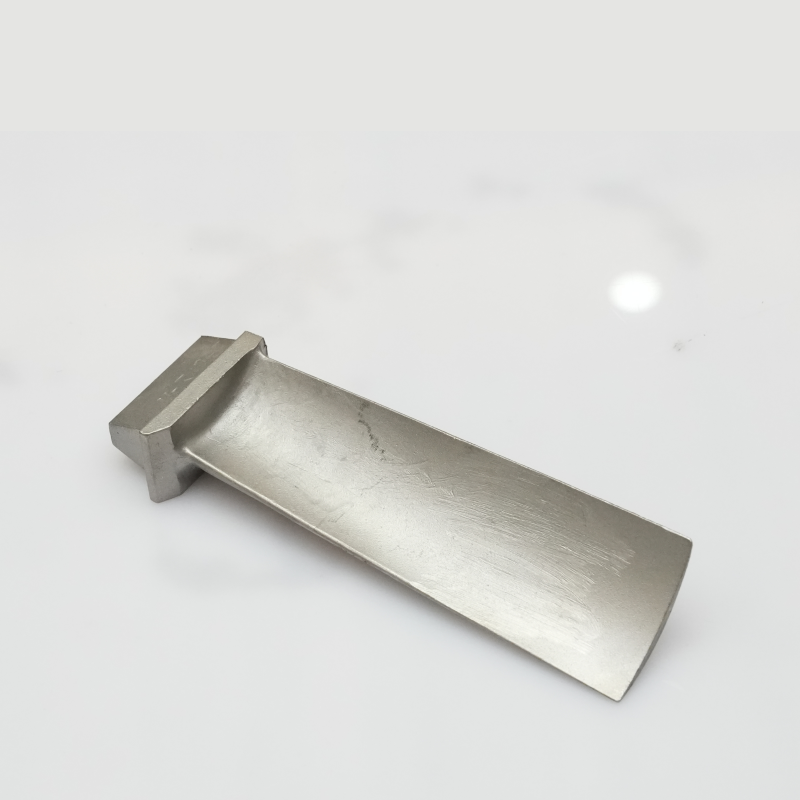
Er ikke en mindre operativ detalj — det er et grunnleggende krav som avgjør delens integritet, produksjonstidslinjer og, i siste instans, sikkerheten til endelige anvendelser. spesialist for investeringsstøping er ikke en mindre operasjonell detalj — det er et grunnleggende krav som avgjør delens integritet, produksjonstidslinjer og til slutt sikkerheten i endelige anvendelser. Fra luft- og romfartsturbinblader og medisinske implantater til pumpeskråler med høy ytelse og bilkomponenter — industrier som er avhengige av investeringsstøping krever ingenting mindre enn konsekvent målenøyaktighet, gjentatte metallurgiske egenskaper og en leverandør som er i stand til å omsette komplekse tekniske spesifikasjoner i feilfrie metalldele. Å forstå hva som gjør en støperi virkelig pålitelig i dette perspektivet krever at man går forbi markedsføringspåstander og undersøker de tekniske evnene, prosesskontrollene og kvalitetssystemene som skiller kompetente partnere fra gjennomsnittlige leverandører.
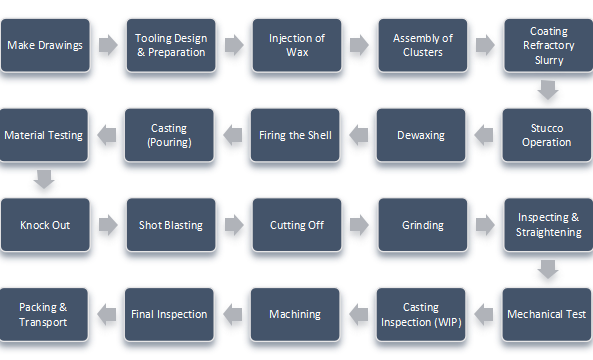
En spesialist for investeringsstøping som betjener presisjonsindustrielle applikasjoner, opererer under betydelig høyere forventninger enn en allmenn metallverksted. Prosessen selv — også kjent som investeringsstøping — innebär å lage et voksmodell av den ønskede delen, belegge det med en keramisk skall, brenne ut voksen og støpe smeltet metall inn i den resulterende hulen. Selv om de grunnleggende trinnene virker enkle, krever oppnåelse av strikte toleranser, komplekse geometrier og overlegne overflatefinisher på tvers av ulike legeringer en støperi med disiplinerte ingeniørarbeidsflyter, strenge inspeksjonsprotokoller og en dyp forståelse av hvordan materialeatferd samspiller med designhensikten. Denne artikkelen undersøker de spesifikke kriteriene og evnene som definerer en pålitelig partner for dine mest krevende industrielle støpebehov.
Ingeniørkompetanse og ekspertise innen design for støping
Oversettelse av komplekse tegninger til fremstillelige voksmodeller
En av de første indikatorene på en pålitelig spesialist for investeringsstøping er dets evne til å engasjere seg meningsfullt med tekniske tegninger og designhensikt fra prosjektets aller første fase. Giuterier som bare mottar en tegning og går videre uten å vurdere støpebarhet, har større sannsynlighet for å produsere deler som krever kostbar omforming eller som ikke oppfyller målekravene. Et kompetent giuteri vil analysere uttrekkningsvinkler, veggtykkelse, kjernekrav og inngjutningsanordninger før noen verktøy blir bestilt, og dermed identifisere potensielle støperisikoer tidlig i prosessen.
Denne proaktive design-for-fremstilling-tilnærmingen reduserer sannsynligheten for feil som for eksempel krympningsporøsitet, kalde skjøter og ufullstendig fylling, som kan svekke strukturell integritet. Når en leverandør av metoden med mistet voks anvender erfarna metallurgiske og prosessingeniører, og kundene drar nytte av tilbakemeldinger som optimaliserer ikke bare støpeegenskapene, men også nedstrøms maskinbearbeiding og monteringsoperasjoner. Verdien av denne ekspertisen øker betydelig når bestillingene omfatter komplekse luftfarts- eller energikomponenter, der designendringer på et sent stadium er forbudt dyre.
Avanserte støperi brukes også simuleringsprogramvare for å modellere metallstrømning og stivningsatferd i formhulen før man går over til fysisk verktøy. Denne digitale gjennomgangen av støpeprosessen gir ingeniørene mulighet til å justere inngangspunktene for metallstrømmen, endre løpergeometrien og forutsi hvor termiske gradienter kan føre til krymping — alt uten en eneste fysisk prøvestøping. Denne evnen er et tydelig tegn på teknisk modenhet og bidrar direkte til den påliteligheten som nøyaktige industrielle kunder forventer.
Verktøyets nøyaktighet og voksmodellens konsekvens
Påliteligheten til en leverandør av metoden med mistet voks er dypt forankret i kvaliteten på verktøyene. Metallformene som brukes til å produsere voksmodeller må bearbeides med svært nøyaktige toleranser, fordi enhver variasjon i voksstadiet overføres til keramisk skall og videre til den endelige støpeingen. Støperi som investerer i høykvalitets CNC-bearbeidede verktøy og holder streng kontroll med dimensjonelle registreringer av formene sine, viser en forpliktelse til konsekvent mønster-til-mønster-kvalitet – noe som er avgjørende for komplekse industrielle deler.
Parametre for voksinnstøping – inkludert temperatur, trykk og avkjølingstid – må kontrolleres og dokumenteres nøye. Et pålitelig støperi har etablert og validert parametre for hver form, slik at hver produserte voksmodell reflekterer den ønskede geometrien med minimal variasjon. Denne graden av prosessdisiplin på det tidligste produktionsstadiet er det som skiller et støperi med presisjonskapasitet leverandør av metoden med mistet voks fra ett som bare støper metall og håper på akseptable resultater.
Utenfor selve støpeformen er også mønstermontering og trærkonfigurasjon viktige variabler. Hvordan voksporter og løperkanaler festes, og hvor mange mønstre som monteres på én enkelt keramisk trærstruktur, påvirker den termiske omgivelsen som hver enkelt del utsettes for under støpingen. Erfarne støperi bruke data fra tidligere produksjonsløp til å forbedre trærkonfigurasjonene, slik at metallfylling og stivningsatferd blir konsekvent for hver del i en parti.
Legeringsområde og metallurgisk kontroll
Bredde av materialekapasitet for industriell mangfoldighet
Presisjonsindustrielle applikasjoner omfatter et svært stort spekter av driftsmiljøer. En turbinblad som utsettes for ekstreme termiske sykluser krever andre legeringsegenskaper enn en kirurgisk implantatkomponent som krever biokompatibilitet, eller en ventilkropp som utsettes for korrosive prosessvæsker. nøyaktighetsgjenvinningsselskap som kan arbeide med nikkelbaserte superlegeringer, rustfrie stålsorter, titanlegeringer, kobalt-krom-legeringer, karbonstål og aluminiumslegeringer, tilbyr sine kunder fleksibilitet til å kjøpe ulike komponenter fra én enkelt, pålitelig partner.
Denne bredden av materialekompetanse er ikke bare en kommersiell praktisk løsning. Den signaliserer også at støperiets har investert i flere smelteovnsystemer, passende krukker og refraktærmaterialer samt metallurgisk kunnskap for å håndtere de ulike egenskapene til forskjellige legeringsfamilier. Smelting av superlegeringer krever for eksempel vakuuminduksjonsovn og nøyaktig kontroll over opptak av oksygen og nitrogen, mens støping av rustfritt stål krever nøye oppmerksomhet på innholdet av silisium og mangan for å bevare korrosjonsbestandigheten. Et støperi med ekte kompetanse innen flere legeringer demonstrerer den tekniske infrastrukturdybden som pålitelighet krever.
Verifisering av smeltekjemien og disiplin ved varmebehandling
En nøyaktighetsgjenvinningsselskap forpliktet til metallurgisk pålitelighet som verifiserer smeltekjemien gjennom spektrometrisk analyse under prosessen før hver støping. Denne trinnet sikrer at legeringssammensetningen oppfyller kravene til den angitte kvalitetsklassen og at eventuelle avvik — forårsaket av variasjon i lade-materialer, forurensning eller tap av reaktive elementer under smeltingen — identifiseres og korrigeres før metallet går inn i støpeformen. Uten denne verifikasjonssteg kan et støperi ikke garantere at de delene det leverer oppfyller kravene til materiellsertifisering i kravstillende industrielle standarder.
Etterstøpingsvarmebehandling er like viktig. Løsningsglødning, aldringsherding, spenningsavlastning og varm isostatisk presning er vanlige termiske prosesseringstrinn som omformer den støpte mikrostrukturen til en som oppfyller kravene til mekaniske egenskaper. En pålitelig støperi utfører enten disse operasjonene internt med kalibrerte ovner og dokumenterte termiske sykluser, eller samarbeider med kvalifiserte eksterne prosessører med full sporbarehet. Dokumentasjonskjeden – fra smelteprotokoller og støplogg til varmebehandlingskurver og sertifikater for mekaniske tester – er det som gjør at en nøyaktighetsgjenvinningsselskap kan levere den materiellsporbareheten som kunder innen luft- og romfart, forsvar og medisin krever.
Kvalitetssystemer og streng dimensjonell inspeksjon
Sertifiseringer som et minimum, ikke som et maksimum
Industrisertifiseringer som ISO 9001, AS9100 eller IATF 16949 gir et grunnleggende rammeverk som indikerer en støperiet har implementert dokumenterte kvalitetsstyringssystemer, korrektive tiltaksprosedyrer og revisjonsrundgangsprosesser. Disse sertifikatene er nødvendige, men ikke tilstrekkelige indikatorer på pålitelighet. Det som betyr mer, er hvor dypt kvalitetstenkning er integrert i daglig produksjonsatferd – om operatører og ingeniører proaktivt identifiserer og eskalerer problemer i stedet for å bare reagere på kundeklager.
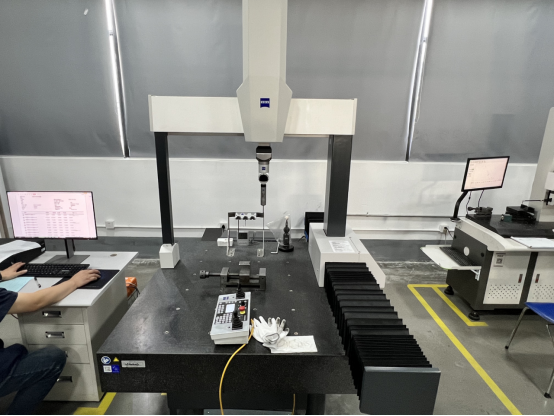
En støperi med en sterk kvalitetskultur behandler hver produksjonsparti som en mulighet til å verifisere og forbedre, og ikke bare til å oppfylle bestillinger. Dette kommer til syne i praksiser som førsteartikkelkontrollrapporter som dokumenterer måltilfredshet i henhold til GD&T-angivelser, regelmessig kalibrering av alt måleutstyr og statistiske prosesskontrollgrafer som sporer viktige støpevariabler over tid. Når en støperiet kan levere dokumentasjon fra førsteartikkelkontroll med sporbare måledata, viser det at kvalitetssystemet går lenger enn bare papirarbeid og omfatter virkelig produksjonskontroll.
Ikke-destruktiv testing og endelige frigivelsesstandarder
For applikasjoner der støpeintegritet er sikkerhetskritisk — turbinblader, strukturelle luftfartsdeler, medisinske apparater — er ikke-destruktiv testing en viktig del av godkjenningsprosessen. Røntgenradiografi kan avdekke intern krymping, porøsitet eller innslag som ikke er synlige for det blotte øyet. Fluorescerende penetrantinspeksjon identifiserer overflatebrytende revner og sømmer. Ultralydtesting vurderer underoverflateintegriteten i tykkere deler. En pålitelig støperiet vil enten ha egen NDT-kapabilitet eller tettstyrte leverandørforhold med akkrediterte testlaboratorier.
Viljen til å forkaste deler som ikke oppfyller akseptkriteriene — selv når leveransetrykket er høyt — er kanskje den viktigste atferdsmarkøren for støperiets pålitelighet. Støperier som sender ut marginale deler for å oppfylle tidsplanen, skaper ofte langt større forstyrrelser nedstrøms når disse delene svikter i bruk eller avvises ved kundens innkomende inspeksjon. En moden spesialist for investeringsstøping forstår at en forkastet del som oppdages internt alltid er billigere enn en avvik som oppdages etter levering, og dets frigivelseskriterier reflekterer denne forståelsen.
Produksjonsskalering og prosessgjentagelighet
Konsistens mellom prototype, lavvolumproduksjon og høyvolumproduksjon
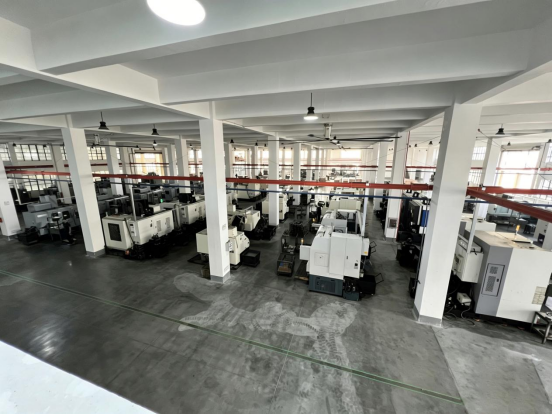
Industrielle innkjøpslag starter ofte med å involvere en spesialist for investeringsstøping med prototyper eller utviklingskvanta, og deretter skalerer til produksjonsvolumer når designene er validert. En pålitelig støperi må være i stand til å opprettholde de samme dimensjonelle og metallurgiske standardene på tvers av alle produksjonsskalaer — ikke bare under kontrollerte prototypeting. Dette krever dokumenterte prosessparametere, robuste vedlikeholdsplaner for verktøy og systemer for arbeidstakeropplæring som konsekvent overfører støpekompetanse fra erfarna teknikere til nye operatører.
Prosessen gjentas ikke tilfeldigvis. Den er resultatet av disiplinert prosessdokumentasjon, strukturert opplæring av operatører og kontinuerlig overvåking av nøkkelvariabler. Støperier som i stor grad er avhengige av individuell ferdighet uten dokumenterte prosedyrer er per definisjon variable, noe som betyr at delkvaliteten svinger med personellskifter. En nøyaktighetsgjenvinningsselskap som kodifiserer sin prosesskunnskap i arbeidsinstruksjoner, inspeksjonspunkter og produksjonsovervåkingssystemer, skaper et stabilt produksjonsmiljø der kvalitetsresultater er forutsigbare i stedet for håpefullt.
Gjennomsiktighet når det gjelder gjennomføringstid og kommunikasjon i forsyningskjeden
Pålitelighet i presisjonsindustrielle sammenhenger betyr også pålitelighet når det gjelder levering og kommunikasjon. En nøyaktighetsgjenvinningsselskap som gir nøyaktige estimater for gjennomføringstid basert på gjeldende kapasitet, kommuniserer proaktivt om mulige forsinkelser og holder bufferlager av råmaterialer med lang leveringstid, demonstrerer en disiplinert forsyningskjede som industrielle kunder setter stor pris på. Evnen til å gi realistiske, datadrevne leveringsforpliktelser — og så oppfylle dem — bygger tilliten som støtter langsiktige innkjøpsrelasjoner.
Støperi som systematisk overvåker leveringstidsholdning, analyserer grunnsakene til forsinkelser og implementerer korrigerende tiltak, skaper en tilbakemeldingsløkke som kontinuerlig forbedrer tidssikkerheten i planleggingen. For kunder som styrer komplekse monteringsplaner, er det like viktig å vite at deres støpeleverandør vil nå leveringsmål på forhånd beregnede tidspunkter som å vite at delene vil oppfylle kravene til mål og materiale. Begge dimensjoner av pålitelighet — kvalitet og levering — må aktivt styres for at en spesialist for investeringsstøping skal betraktas som en ekte presisjonsindustrileverandør.
Kundesamarbeid og verdien av langsiktig partnerskap
Teknisk støtte gjennom hele produktlivssyklusen
En virkelig pålitelig nøyaktighetsgjenvinningsselskap aksepterer ikke bare bestillinger og sender ut deler. Den engasjerer seg som en teknisk partner fra designfasen gjennom hele produktlivssyklusen, og gir innspill om designoptimaliseringer, materialevalg og prosessforbedringer som fordelar kunden over tid. Denne samarbeidsorienterte tilnærmingen betyr at når en kunde støter på et problem med feltytelse eller må endre et design, er støperiets ingeniørkompetanse klar til å bidra – i stedet for å bare vente på en revidert tegning.
Langsiktig partnerskap betyr også at støperiet aktivt vedlikeholder institusjonell kunnskap om kundens spesifikke deler, prosesser og kvalitetskrav. Bevarte verktøy, arkiverte prosessparametre, historiske inspeksjonsrapporter og dedikerte ingeniørkontakter bidrar alle til den kontinuiteten som nøyaktige industrielle kunder trenger. Når en spesialist for investeringsstøping bygger denne typen institusjonell kunnskap rundt kundens produktportefølje, og den blir gradvis mer verdifull over tid — ikke bare som leverandør, men som en integrert del av kundens forsyningskjede.
Kontinuerlig forbedring som en kulturell forpliktelse
Presisjonskravene i industrier som luft- og romfart, energi og medisinske apparater utvikler seg kontinuerlig. Strammere toleranser, nye legeringssystemer og nye krav til overflatebehandling utsetter jevnlig evnene til selv erfarna støperi. En leverandør av metoden med mistet voks som demonstrerer en forpliktelse til kontinuerlig forbedring — ved å investere i ny utstyr, forbedre keramiske skallsystemer, innføre avanserte simuleringsteknologier og sikre relevante nye sertifiseringer — signaliserer at den har til hensikt å vokse sammen med kundenes behov, i stedet for å stagnere på dagens kompetansenivå.
Denne fremtidsrettede investeringsorienteringen skiller støperiene som vil forbli pålitelige partnere om fem og ti år fra de som gradvis vil falle bak utviklingen innen presisjonskrav. For industrielle innkjøpslag som tar langsiktige innkjøpsbeslutninger, er det like viktig å forstå et støperiets forbedringsbane som å vurdere dets nåværende tilstand. En nøyaktighetsgjenvinningsselskap som aktivt deler data om sine forbedringsinitiativer, nye evner og kvalitetsytelses-trender, demonstrerer den typen gjennomsiktighet og ambisjon som ligger til grunn for varig leverandørpålitelighet.
Ofte stilte spørsmål
Hvilke sertifiseringer bør en pålitelig leverandør av metoden med mistet voks ha for luft- og romfartsapplikasjoner?
For luft- og romfartsapplikasjoner bør et selskap som produserer presisjonsstøp idealvis ha AS9100-sertifisering, som omfatter kravene i ISO 9001 samt ytterligere luft- og romfarts-spesifikke kontroller knyttet til design, risikostyring og førsteartikkelkontroll. NADCAP-akkreditering for spesialprosesser som varmebehandling, ikke-destruktiv testing og kjemisk behandling er også høyt verdsatt av luft- og romfarts hovedentreprenører, siden den gir uavhengig bekreftelse på prosessdisiplin. Materialeprøvesertifikater som kan spores tilbake til spesifikke smeltepartier og som er i samsvar med AMS- eller ASTM-standarder, kreves vanligvis på komponentnivå.
Hvordan kontrollerer en leverandør av metode med mistet voks dimensjonell nøyaktighet over komplekse delgeometrier?
Dimensjonell nøyaktighet hos en leverandør som bruker metoden med tapte voksmodeller kontrolleres gjennom en kombinasjon av presis verktøyutstyr, validerte parametere for voksinnstøping, kontrollerte utvidelses- og krympeegenskaper for keramisk skal, samt nøye kalibrering av støpesimuleringsmodeller mot faktiske produksjonsresultater. Koordinatmålemaskiner og optisk skanneutstyr brukes under førsteartikkelkontroll og ved løpende produksjonsinspeksjon for å bekrefte at delene overholder GD&T-spesifikasjonene. Støperi bruke også forutsigbare, legeringsspesifikke krympningsfaktorer ved utforming av verktøy, slik at den endelige stivnede delen samsvarer med de nominelle målene på tegningen.
Kan et selskap for presisjonsstøping produsere deler fra flere legeringsfamilier innenfor ett kvalitetssystem?
Ja, en kompetent leverandør av metoden med mistet voks kan behandle flere legeringsfamilier — inkludert nikkelbaserte superlegeringer, rustfritt stål, titan, kobaltlegeringer og karbonstål — i én og samme anlegg, forutsatt at det er utstyrt med passende ovn-utstyr, adskilte prosedyrer for håndtering av materialer og legeringsspesifikke prosessdokumenter. Risikoen for krysskontaminering mellom legeringsfamilier håndteres gjennom dedikerte smeltekrukker, systemer for materialeidentifisering og strenge protokoller for adskillelse av råmaterialer.
Hva er den typiske gjennomføringstiden for utvikling av en ny komponent hos en tilpasset støperi for investeringsstøping ?
Leveringstider for utvikling av nye deler hos et selskap som spesialiserer seg på presisjonsstøping varierer avhengig av delens kompleksitet, verktøykrav, legeringstype og støperiets nåværende arbeidsmengde. Utforming og fremstilling av verktøy utgjør vanligvis den lengste enkeltoppgaven, og tar ofte fra fire til ti uker for moderat komplekse støpeformer. Når verktøyet er ferdigstilt, kan første prøvestøping, inspeksjon og eventuell dimensjonell eller mekanisk testing legge til ytterligere to til seks uker. Kunder bør forvente at hele syklusen for utvikling av nye deler normalt varer fra åtte til seksten uker, mens mer komplekse legeringer eller deler som krever ikke-destruktiv testing (NDT) vil føre til ekstra tid. Tydelig kommunikasjon med støperiet under utviklingsfasen er avgjørende for nøyaktig planlegging.
Innholdsfortegnelse
- Ingeniørkompetanse og ekspertise innen design for støping
- Legeringsområde og metallurgisk kontroll
- Kvalitetssystemer og streng dimensjonell inspeksjon
- Produksjonsskalering og prosessgjentagelighet
- Kundesamarbeid og verdien av langsiktig partnerskap
-
Ofte stilte spørsmål
- Hvilke sertifiseringer bør en pålitelig leverandør av metoden med mistet voks ha for luft- og romfartsapplikasjoner?
- Hvordan kontrollerer en leverandør av metode med mistet voks dimensjonell nøyaktighet over komplekse delgeometrier?
- Kan et selskap for presisjonsstøping produsere deler fra flere legeringsfamilier innenfor ett kvalitetssystem?
- Hva er den typiske gjennomføringstiden for utvikling av en ny komponent hos en tilpasset støperi for investeringsstøping ?