 EN

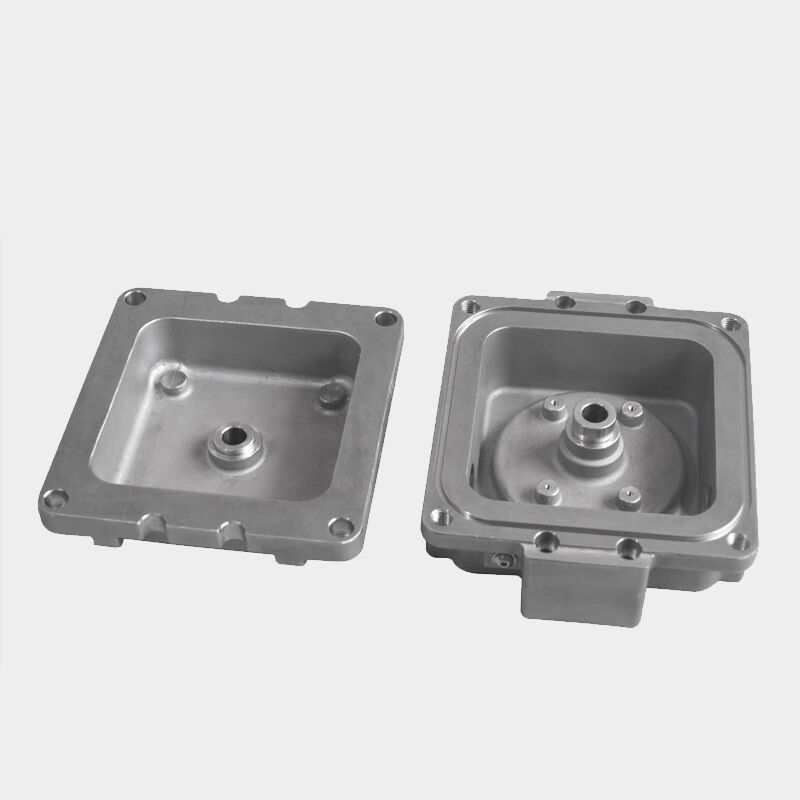
I dagens sammanlänkade industriella landskap innebär inköp av komplexa metallkomponenter över internationella gränser en betydande kvalitetsutmaning. Tillverkaren måste navigera genom ett intrikat nätverk av råmaterialinköp, flerstegsproduktionskontroller, logistiska variabler och kundspecifika toleranser – allt medan man upprätthåller den dimensionella och metallurgiska konsekvensen som högpresterande branscher kräver. Frågan om hur konsekvent kvalitet faktiskt uppnås i globala leveranskedjor är inte bara akademisk; den har direkta konsekvenser för säkerhetsmarginaler inom luft- och rymdfart, tillförlitligheten hos energisystem och integriteten hos medicintekniska apparater.
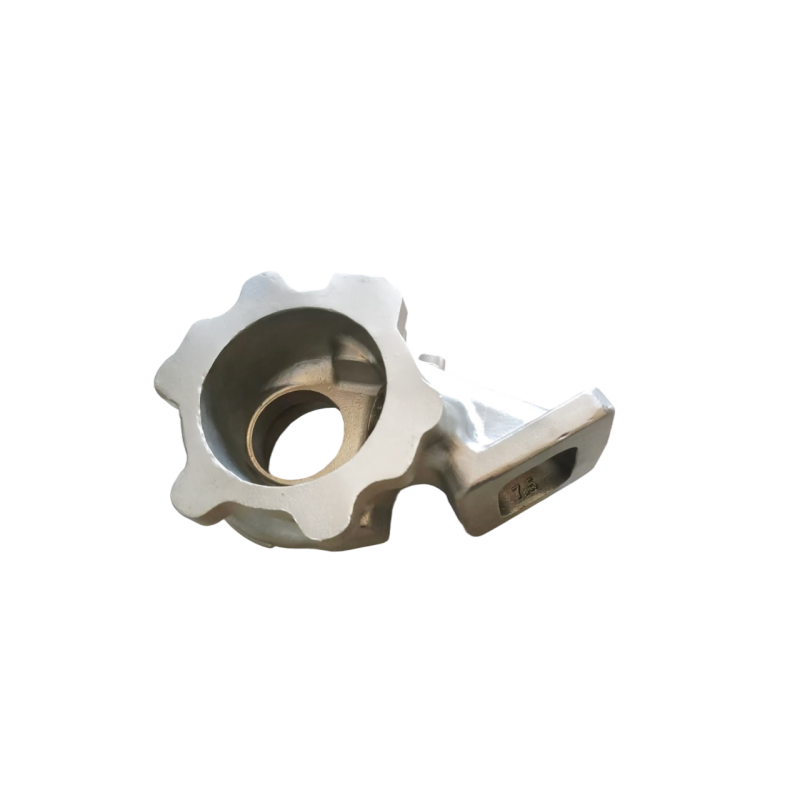
Å forstå denne prosessen krever at man ser forbi støperiets produksjonsområde. En kompetent produsent av nøyaktig investeringsstøpte deler bygger kvalitet inn i hver fase — fra legeringsvalg og fremstilling av voksmodeller, gjennom oppbygging av keramisk skall, kontrollert støping, etterbehandling etter støping og endelig inspeksjon. Når disse disiplinene støttes av omfattende prosessdokumentasjon, kvalifiserte leverandørnettverk og internasjonalt anerkjente sertifiseringer, blir konsekvent kvalitet et gjentagbart resultat snarere enn en tilfeldig lykke. Denne artikkelen undersøker de spesifikke mekanismene som gjør at produsenten kan levere pålitelige, spesifikasjonskonforme komponenter til kjøpere over hele verden.
Grunnlaget for kvalitet: Standardisering av prosesser og ingeniørdokumentasjon
Hvorfor dokumenterte prosesser er uunnværlige i globale operasjoner
produsenten som opererer på global skala kan ikke stole på underforstått kunnskap eller stammebasert ekspertise. Hver kritisk prosesssteg må dokumenteres i detaljerte arbeidsinstruksjoner, materiellspesifikasjoner og kontrollplaner som kan utføres konsekvent uavhengig av operatør eller vakt. Denne dokumentasjonsdisiplinen er ryggraden i kvalitetssikring på tvers av landegrensene, og sikrer at en støpt del som produseres for en europeisk luft- og romfarts-kunde oppfyller de samme standardene som en del som sendes til en nordamerikansk olje- og gassoperatør.
Standardisering av prosessen i investeringsstøping omfatter parametere for voksinjeksjon, viskositetsområder for keramisk slip, sekvenser for påføring av stukko, temperaturprofiler for avvoksning og kontroller for brennout-sykluser. Hver parameter har et definert toleranseområde som er utledet fra historiske data om prosesskapasitet. Når avvik oppstår, gjør dokumenterte korrektive tiltaksprosedyrer det mulig for ingeniørteam å reagere systematisk i stedet for reaktivt, noe som sikrer integriteten til produksjonspartiet og reduserer risikoen for at ikke-konforme deler når kunden.
For globale aktører i forsyningskjeden skaper tilgang til denne dokumentasjonen gjennom strukturerte leverandørportaler eller kvalitetsstyringssystemer gjennomsiktighet. Kunder kan gjennomføre revisjon av prosessparametere på avstand, verifisere at godkjente fremgangsmåter følges, og anmode om sporbarehetsdokumenter uten å være fysisk til stede på fabrikkgulvet. Dette nivået av åpenhet skiller en moden produsent av presisjonsstøpt metall fra en vanlig støperi.
Styring av tekniske endringer over tidssoner og kunder
Å håndtere tekniske endringer er en av de mest undervurderte kvalitetsutfordringene i globale leveranskjeder. Slike leverandører betjener ofte kunder innen flere industrier og geografiske områder, hvor hver har sine egne revisjonsperioder, godkjenningsarbeidsflyter og krav til inspeksjon av første artikkel. Uten et disiplinert endringsstyringssystem kan en godkjent designoppdatering i én region føre til manglende overensstemmelse med deler som produseres etter en eldre revisjon andre steder.
Ledende produsenter implementerer formelle systemer for teknisk endringskontroll som kobler delnumre til spesifikke revisjonsnivåer, verktøytilstander og godkjente prosessparametere. Endringer valideres gjennom dimensjonell inspeksjon, metallurgisk testing og kundegodkjenning før de tas i bruk i produksjonsstrømmen. Dette forhindrer uautoriserte modifikasjoner i å undergrave støpnings ytelsesegenskaper på en stille måte – en spesielt viktig sikkerhetsforanstaltning i industrier der komponentfeil medfører alvorlige konsekvenser.
Integrasjonen av programvare for produktlivssyklusstyring med produksjonsplanleggingssystemet styrker ytterligere denne kontrollen. Når slike leverandører synkroniserer tekniske data med utførelse på produksjonsgulvet i sanntid, reduseres sannsynligheten for at en versjonsfeil når frem til en ferdig komponent kraftig, selv på anlegg i ulike land.
Sporbarhet av råmaterialer og legeringsgodkjenning
Bygge en sporbare materialekjede fra støpeblokk til inspeksjon
Materialeintegritet er utgangspunktet for alle kvalitetsresultater i presisjonsstøping. En pålitelig produsent av presisjonsstøpte deler har streng kontroll over legeringskildene og krever sertifiserte materialeprøverapporter fra kvalifiserte leverandører, samt verifiserer kjemisk sammensetning uavhengig gjennom egen spektrografisk analyse før noen smelte blir støpt. Denne praksisen sikrer at nikkelbaserte superlegeringer, rustfrie stål, titanlegeringer og andre spesialmaterialer oppfyller de kjemiske kravene som er angitt i kundens og bransjestandardene.
Sporebarhet på parti-nivå er like viktig. Hvert parti innkommande råmateriale får et unikt varmenummer som følger støpet gjennom alle påfølgende prosesssteg – voksinnstøping, skalbygging, støping, varmebehandling og endelig inspeksjon. Denne eierskapskjeden gir anleggene mulighet til å rekonstruere hele produksjonshistorien til en hvilken som helst komponent, og hvis en materiell avvik oppdages, kan alle berørte deler raskt identifiseres og isoleres før de når kunden.
I globale forsyningskjedeforhold er denne sporbartheten ofte en kontraktlig kravstilling. Luft- og romfartskunder som opererer i henhold til AS9100 eller NADCAP reguleringer, produsenter av medisinsk utstyr som er underlagt ISO 13485, og kjøpere fra energisektoren som er regulert av API-spesifikasjoner, krever alle dokumentert materiale-sporbarhet som en betingelse for levering. Anlegg som behandler dette som en kjerneoperativ disiplin i stedet for en enkel etterlevelseskontroll, oppnår en betydelig konkurransafortrinn.
Legeringskvalifiseringsprogrammer og deres rolle for konsekvens
Utenfor innkomende inspeksjon må produsenten kvalifisere sine støpeprosesser for hvert legeringssystem som brukes i produksjonen. Legeringskvalifisering innebär utføring av kontrollerte teststøp, vurdering av mekaniske egenskaper gjennom strekk- og slagprøver, vurdering av mikrostrukturell holdbarhet ved hjelp av radiografisk og metallografisk undersøkelse, samt sammenligning av resultatene med den gjeldende materiale-spesifikasjonen. Først etter at denne kvalifiseringsarbeidet er fullført kan produsenten hevde prosesskapasitet for den aktuelle legeringen.
Regelmessig rekvifisering holder prosessdatabasen oppdatert, spesielt når råvarekildene endres eller produksjonsutstyret oppgraderes. Denne kontinuerlige disiplinen er det som gjør at produsenten kan garantere at deler som produseres i dag vil ha de samme egenskapene som deler som ble produsert tolv måneder siden — en konsekvenskrav som globale OEM-kunder ofte formaliserer i sine godkjente leverantøraftaler.
Keramisk skalteknologi og dimensjonell gjentagelighet
Bygging av skallet som et kritisk trinn for dimensjonskontroll
Keramisk skall er støpeformen som gir en investeringsstøping sin endelige form, og kvaliteten på dette skallet bestemmer direkte den dimensjonelle nøyaktigheten og overflatekvaliteten til den ferdige delen. Anleggene investerer betydelige ressurser i å kontrollere keramisk skallslurri-kjemi, dyppesekvenser, tørkeforhold og tykkelsen på støttebelegget. Disse variablene bestemmer kollektivt hvor nøyaktig keramikken gjengir geometrien til voksmodellen og hvor godt den motstår deformasjon under støpeprosessen ved høy temperatur.
Miljøkontroller i shellrommet — temperatur, luftfuktighet og luftstrøm — håndteres nøye, fordi egenskapene til keramisk slurry er svært følsomme for omgivelsesforhold. Automatiserte slurryblandesystemer med viskositetsovervåking sikrer konsekvent dip-bekledningsatferd fra parti til parti. Disse kontrollene er spesielt viktige når produsenten driver høyvolumproduksjon for globale kunder som krever stramme dimensjonstoleranser for detaljer som profilform på vinger, plassering av kjøleboringer og geometri på monteringsflater.
Statistisk prosesskontroll som anvendes på målinger av skaltykkelse, tørketider og grønn skalstyrke gir produsenten sanntidsinnsikt i skalens kvalitet, selv før støpingen har begynt. Denne proaktive tilnærmingen reduserer utslagsrater og forhindrer levering av støpninger som ligger utenfor toleransen til kundene, noe som er en viktig kostnadsdriver i globale leveranskjedsrelasjoner.
Verktydsinvestering og nøyaktighet av voksmodell
Dimensjonell konsekvens i investeringsstøping starter med voksmodellen, som selv produseres fra presisjonsbearbeidet injeksjonsverktøy. Anleggene vedlikeholder strenge verktøykvalifikasjonsprotokoller som fastsetter den dimensjonelle grunnlinjen for hvert nye verktøy. Injeksjonsparametre, inkludert voksens temperatur, injeksjonstrykk og holdtid, dokumenteres og kontrolleres for å minimere variasjon fra modell til modell.
Vedlikeholdsplaner for tooling sikrer at slitt eller skadet verktøy identifiseres og rettes opp før kvaliteten på modellene forverres. For globale kunder formaliseres eierskapsforhold, lagringsavtaler og vedlikeholdsansvar for tooling gjennom avtaler om eierskap og lagring av verktøy. Denne styringslaget beskytter kundens investering og sikrer at eventuelt nytt verktøy som produseres i fremtiden vil overholde den godkjente dimensjonelle grunnlinjen.
Inspeksjonsteknologi og globalt anerkjent sertifisering
Avanserte metrologi- og ikkje-destruktive testekapasitetar
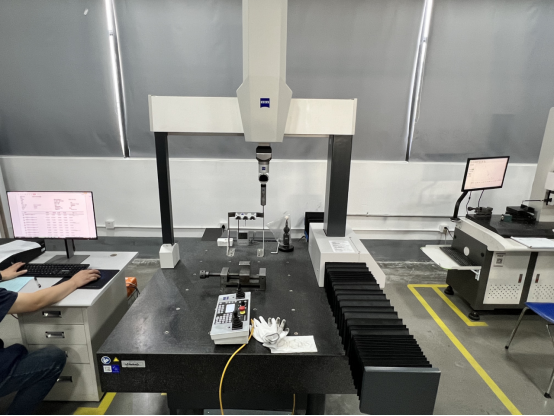
slike leverandører som betjener globale markeder må ha inspeksjonskapasitet som samsvarer med kompleksiteten og nøyaktigheten til de delene som produseres. Koordinatmålemaskiner, optiske sammenligningsanordninger, laserskanningsystemer og datatomografi gir omfattende dimensjonell verifikasjon av komplekse støpegeometrier. Disse instrumentene kalibreres i henhold til nasjonale og internasjonale standarder, slik at måleresultatene er lovmessig sporbare og gjensidig anerkjent på tvers av landegrenser.
Ikke-destruktiv testing spiller en like viktig rolle. Røntgenkontroll avslører intern krympningsporøsitet, innslag og sprekkdannelse som er usynlige ved overflateinspeksjon. Fluorescerende penetrantinspeksjon oppdager fine overflatesprekker i ikke-magnetiske legeringer. Ultralydskontroll karakteriserer underoverflatelikhet i kritiske strukturelle deler. For slike leverandører reduserer det å ha disse evnene internt forsinkelsen og håndteringsrisikoen knyttet til utlagt ikke-destruktiv testing, samtidig som det også muliggjør raskere respons på kundens kvalitetsspørsmål.
Den systematiske bruken av førsteartikkelinspeksjonsrapporter – som dokumenterer alle egenskaper til en ny eller revidert del i forhold til konstruksjonstegningen – gir globale kunder et fullstendig mål- og materialebilde før serietilvirkning starter. Denne tidlige investeringen i verifikasjon reduserer betydelig risikoen for å motta avvikende serietilvirkede deler etter at bestillinger med høy volum har blitt gitt.
Internasjonale sertifiseringer som kvalitetsbevis
Sertifiseringer som ISO 9001 , AS9100 , IATF 16949 , og NADCAP er ikke bare plaketter på en vegg — de representerer uavhengig auditert dokumentasjon for at anlegget har institutionalisert kvalitetsstyringspraksiser på tvers av sine virksomheter. Hver standard tar opp spesifikke risikoer som er relevante for sin målgruppe: AS9100 fokuserer på konfigurasjonsstyring og risikomindring innen luft- og romfart, IATF 16949 legger vekt på statistisk prosesskontroll og feilforebygging innen bilindustrien, og NADCAP omfatter godkjenning av spesialprosesser for varmebehandling, ikke-destruktiv testing (NDT) og kjemisk behandling.
For globale leveranskjedsledere som vurderer slike leverandører, fungerer disse sertifikatene som en forhåndskvalifiseringsfilter. De signaliserer at produsentens prosesser har overlevd streng tredjepartsgranskning og at systemer for korrigerende tiltak er på plass for å håndtere identifiserte mangler. Å vedlikeholde flere sertifikater samtidig viser også den organisatoriske modenheten som kreves for å sikre konsekvent kvalitet i henhold til ulike kundekrav uten å kompromitte ett sett standarder for å oppfylle et annet.
Integrasjon i leveransekjeden og praksis for kundekommunikasjon
Samarbeidsbasert planlegging og innsikt i etterspørsel
Konsekvent kvalitet i en global leveranskjede krever mer enn utmerket produksjon — det krever transparent kommunikasjon og samarbeidsbasert planlegging mellom produsenten av nøyaktig investeringsstøping og dets kunder. Lange leveringstider, kapasitetsreserveringer og tidlig innsikt i svingninger i etterspørselen gir produsenten mulighet til å planlegge innkjøp av råmaterialer, forberedelse av verktøy og produksjonssekvensering uten de kompromissene som ofte fører til kvalitetsnedgang under tidspress.
anlegg som deltar aktivt i kundens leveranskjedsplanleggingsmøter — og som leverer data om kapasitetsutnyttelse, oppdateringer av gjennomføringstid og prognoser for materielltilgjengelighet — blir en ekte leveranskjedspartner i stedet for en transaksjonell leverandør. Denne integrasjonen reduserer sannsynligheten for nødproduksjon, som er en kjent risikofaktor for avvik fra prosedyrer og kortsiktige inspeksjonsrutiner.
Digitale forsyningskjedeflatformer har gjort denne samarbeidet mer tilgjengelig. Sporing av bestillinger i sanntid, elektronisk levering av overensstemmelsescertifikater og automatiserte varslingssystemer for avvik gir globale kunder den innsikten de trenger for å håndtere lager og produksjonsplanlegging med tillit – uavhengig av den fysiske avstanden mellom deres anlegg og støperiets for presisjonsstøping.
Håndtering av avvik og kontinuerlig forbedring på tvers av landegrenser
Ingen produksjonsprosess er helt fri for avvik, men hvordan slike leverandører reagerer på dem skiller en verdensklasse-leverandør fra en gjennomsnittlig leverandør. Formelle 8D- eller CAPA-prosesser sikrer at klagene fra kunder undersøkes med streng rotårsaksanalyse, at tiltak for begrensning av skaden implementeres umiddelbart og at langsiktige korrigerende tiltak retter seg mot den underliggende systemsvakheten, ikke bare mot overfladisk symptomer.
I globale leverandørkjeder påvirker farten og kvaliteten på korrigerende tiltak direkte kundens tillit. Anlegg som leverer en grundig dokumentert 8D-rapport innen den avtalte tidsrammen, fullfører verifisering av effekten av korrigerende tiltak og oppdaterer sine kontrollplaner og arbeidsinstruksjoner, demonstrerer at kvalitetsstyring er integrert i dens kultur, ikke bare utført for å bestå revisjoner.
Programmer for kontinuerlig forbedring, inkludert statistisk prosesskontroll og trendovervåking, utbytteanalyse og prosjekter for redusert avfall, genererer økende prosesskapasitet som gjør at anleggene gradvis kan innføre strengere dimensjonstoleranser og redusere feilrater som kundene opplever over tid. Denne forbedringsbanen er nøyaktig det globale OEM-kunder leter etter når de velger og beholder leverandører for sine mest krevende applikasjoner.
Leter du etter en pålitelig partner for presisjonsinvesteringstøping?
Våre anlegg er sertifisert i henhold til IATF og ISO 9001, noe som sikrer at komponentene våre oppfyller spesifikasjonene for globale forsyningskjeder. Ta kontakt med vårt ingeniørteam i dag eller be om et tilbud for ditt neste prosjekt. .
Ofte stilte spørsmål
Hvilke industrier drar størst nytte av samarbeid med slike anlegg?
Industrier med kravfull materiale- og dimensjonelle krav får størst verdi av støperi. Dette inkluderer luft- og romfart, der turbinblader og strukturelle komponenter krever nøyaktig kontroll av legeringer og komplekse geometrier; olje- og gassindustrien, der nedborekomponenter og ventiler utsettes for ekstreme trykk og korrosive miljøer; medisinske apparater, der biokompatibilitet og overflatekvalitet er kritiske; samt industriell kraftproduksjon, der superlegeringskomponenter må opprettholde integritet under vedvarende termisk syklisering. Investeringsstøpeprosessen er spesielt velegnet for disse sektorene, siden den kan produsere nesten ferdige deler fra vanskelige å bearbeide legeringer med minimalt materialeforbruk.
Hvordan sikrer støperi kvalitet når materialer kjøpes inn globalt?
fasilitetene sikrer materialekvalitet gjennom en kombinasjon av godkjente leverandørkvalifikasjoner, protokoller for innkomende inspeksjon og uavhengig spektrografisk verifikasjon av hver legeringsbatch før den går inn i produksjonen. Sertifiserte materialeprøverapporter gjennomgås i forhold til gjeldende spesifikasjoner, og alt materiale som ikke består innkomende inspeksjon, settes i karantene og returneres. Sporbarhetssystemer basert på varmenummer kobler hver ferdigstilt støping til dens opprinnelige råmateriebatch, noe som muliggjør rask tilbakeroping og innekapslingsforanstaltninger dersom et materiellproblem identifiseres etter produksjonen.
Hvilke sertifiseringer bør en global kjøper lete etter når det gjelder valg av fasiliteter?
Globale kjøpere bør gi prioritet til sertifiseringer som er i tråd med deres spesifikke bransjekrav. AS9100 er standarden for godkjenning av luftfartsindustriens leveranskjede og indikerer overholdelse av strenge krav til konfigurasjonsstyring og risikoreduksjon. ISO 9001 gir et grunnleggende rammeverk for kvalitetsstyring som gjelder på tvers av alle bransjer. NADCAP godkjenning signaliserer prosessnivå-kvalifisering for spesialprosesser som ikke-destruktiv testing (NDT), varmebehandling og kjemisk behandling. IATF 16949er relevant for bilindustriens leveranskjede. Anlegg som holder flere aktive sertifiseringer, demonstrerer operativ disiplin for å opprettholde kvalitetsstyring i ulike kundemiljøer.
Hvordan håndterer anleggene kvalitetskonsekvensen over flere produksjonsskift eller anlegg?
Konsistens mellom skift og anlegg oppnås gjennom standardiserte arbeidsinstruksjoner, automatiserte prosessparameterkontroller, protokoller for skifteoverføring og regelmessig intern revisjon. Anleggene bruker statistisk prosesskontroll (SPC) for å overvåke nøkkelprosessindikatorer i sanntid, slik at avvik oppdages og korrigeres før de fører til ikke-overensstemmende deler. Kryssanleggs kvalitetsstyringssystemer sikrer at teknisk dokumentasjon, godkjente leverandørlistor og databaser for korrigerende tiltak er synkronisert, slik at samme kvalitetsstandarder gjelder uavhengig av hvilken lokasjon eller gruppe som produserer støpetingen.
Innholdsfortegnelse
- Grunnlaget for kvalitet: Standardisering av prosesser og ingeniørdokumentasjon
- Sporbarhet av råmaterialer og legeringsgodkjenning
- Keramisk skalteknologi og dimensjonell gjentagelighet
- Inspeksjonsteknologi og globalt anerkjent sertifisering
- Integrasjon i leveransekjeden og praksis for kundekommunikasjon
-
Ofte stilte spørsmål
- Hvilke industrier drar størst nytte av samarbeid med slike anlegg?
- Hvordan sikrer støperi kvalitet når materialer kjøpes inn globalt?
- Hvilke sertifiseringer bør en global kjøper lete etter når det gjelder valg av fasiliteter?
- Hvordan håndterer anleggene kvalitetskonsekvensen over flere produksjonsskift eller anlegg?