 EN

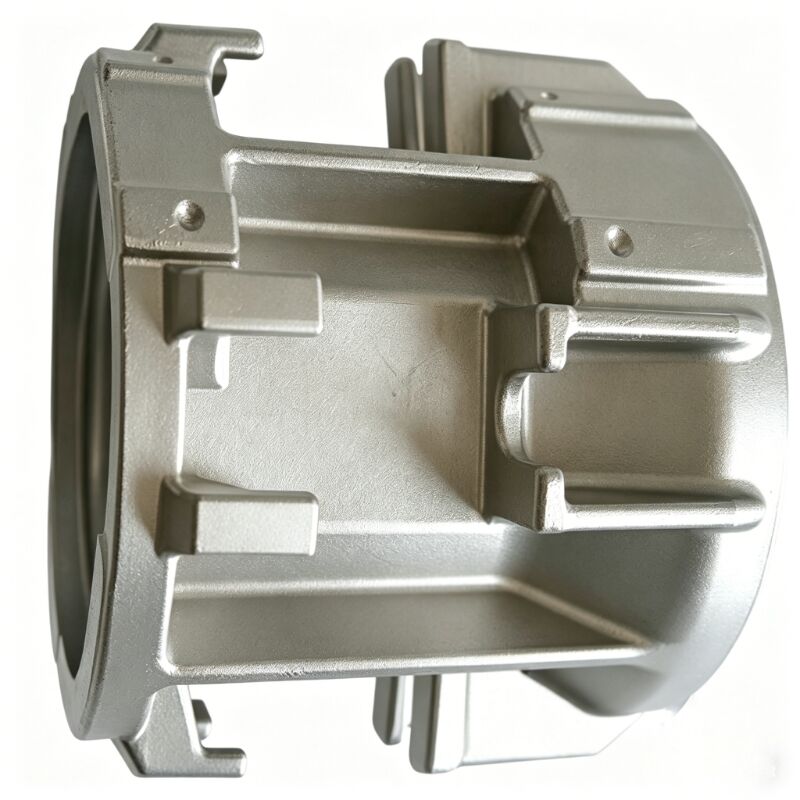
Når presisjon, overflatekvalitet og dimensjonell nøyaktighet er uunnværlige, vender produsenter konsekvent til en pålitelig leverandør av støpeformering med kiselsol. Denne beslutningen er sjelden vilkårlig.
Den drives av en grundig forståelse av hva kiselsolskall-teknologien leverer i forhold til alternative støpemetoder. Dette valget fører direkte til redusert etterbearbeiding, strengere toleranser og bedre delprestasjoner på tvers av komplekse geometrier.
Foretrukken metode reflekterer målbare tekniske fordeler som ble introdusert under formbygging og høytemperaturbrenning. Ettersom globale forsyningskjeder krever kortere gjennomføringstider, blir det både strategisk og operasjonelt viktig å forstå denne spesifikke støpeprosessen.
Figur 1: Komponent for håndtering av væsker med kompleks geometri, produsert ved hjelp av silikagel-investeringstøping, oppnådd Ra 3.2overflategrovhetsverdi før endelig maskinbearbeiding.
Den tekniske grunnlaget for silikagel-investeringsstøping
Hva gjør silikagelbinder-systemet overlegent
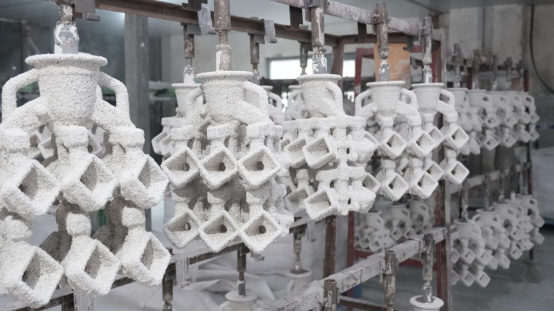
Silikagelbinder-systemet bruker kolloidal silika som primært bindemiddel i skallkonstruksjonen, i stedet for vann-glass eller etylsilikat-bindemidler som brukes i eldre investeringsstøpeprosesser. Denne forskjellen er grunnleggende. Kolloidal silika produserer et keramisk skall med eksepsjonell grønnstyrke, lav gasspermeabilitet og utmerket termisk stabilitet ved eksponering for de ekstreme temperaturene som kreves under metallstøping. For enhver seriøs leverandør av investeringsstøping med silikagel betyr dette skall som tåler sprekkdannelse, deformasjon og tidlig svikt under støping – problemer som direkte påvirker nøyaktigheten til delene.
Silika-solprosessen eliminerer også mange av tørke- og herdningsproblemer som oppstår med vann-glasssystemer. Skalllag herdes mer jevnt under kontrollerte luftfuktighets- og luftstrømningsforhold, noe som resulterer i en mer homogen keramisk struktur. Når produsenter spesifiserer strikte veggtykkelser, tyndveggede støpninger eller utskårne detaljer, er det denne homogeniteten som gjør at formen beholder sin dimensjonelle integritet gjennom hele brening- og støpeprosessen. En kvalifisert leverandør av silika-sol-investeringstøping forstår hvordan man optimalt justerer antallet lag, stukkokornstørrelse og tørketider for å tilpasse seg den spesifikke legeringen og geometrien som produseres.
Fordeler med overflatefinish som reduserer sekundære operasjoner
En av de mest kommersielt betydningsfulle grunnene til at produsenter foretrekker en leverandør av silikagel-investeringstøping er den overlegne overflatekvaliteten på støpet del som prosessen naturligvis gir. Silikagelskall, på grunn av den fine partikkelstørrelsen til den kolloidale bindemiddelet og bruk av høykvalitets-zirkon eller smeltet silika i primærbelegget, gir overflatekvalitet i området Ra 1,6 til Ra 3,2 mikrometer uten behov for etterfølgende slipes- eller poleringsoperasjoner. For komplekse metalldelar brukt i pumper, ventiler, turbiner eller medisinske apparater reduserer dette nivået av overflatekvalitet betydelig tiden og kostnadene knyttet til sekundære maskinbearbeidingsoperasjoner.
Produsenter av komponenter som impellere, diffusorer eller strømningskritiske ventilkarpskjenner at en jevn indre eller ytre overflate ikke bare er kosmetisk—den påvirker direkte hydraulisk effektivitet, utmattelsesbestandighet og korrosjonsatferd. Når en leverandør av silikagel-investeringstøping konsekvent levert deler med en ruhet på Ra 1,6 uten ytterligere inngrep, blir den nedstrømsproduserte linjen mer effektiv og forutsigbar. Dette er en viktig drivkraft for leverandørvalg i industrielle program med høy volumproduksjon, der selv en liten reduksjon i antall maskinbearbeidingspass fører til betydelige kostnadsbesparelser over en hel produksjonsrun.
Å håndtere komplekse geometrier med selvtillit
Intrikate detaljer som utgör en utfordring for andre støpeprosesser
Komplekse metalldelar inneholder ofte egenskaper som er umulige eller økonomisk urimelige å produsere ved hjelp av sandstøping, die-støping eller smiing alene. Indre kanaler, underskjæringer, tynne finner, innvendige vinkler og kurvede flater i flere plan er vanlige i luftfartsbraketter, turbinblader, pumpehus og væskekontrollkomponenter. En kompetent leverandør av silikasol-investeringstøping har verktøykapasitet og prosesskunnskap til å replisere disse egenskapene direkte fra et voksmodell, og fange detaljer som ingen annen høyvolumstøpemetode kan matche ved tilsvarende produksjonshastigheter.
Støpeprosessen for presisjonsstøping, når den drives av et silikagelbinder-system, gir produsenter mulighet til å konsolidere flere maskinerte eller sveiste undermonteringer til én enkelt nesten-nettoform-støping. Denne strategien for delkonsolidering reduserer monteringsiden, eliminerer potensielle lekkasjepath ved skjøter og forbedrer strukturell integritet ved å fjerne spenningskonsentreringspunkter ved sveiseskjøter. Når en produsent spesifiserer en kompleks flerpåveiskjørt impeller eller en tynnvegget varmevekslerkomponent, betyr samarbeid med en erfaren leverandør av presisjonsstøpte deler med silikagel at man mottar en del som oppfyller tegningsmålene allerede ved første artikkelkontroll, i stedet for å måtte gjennomgå flere runder med korrektive iterasjoner.
Legeringsmangfold over kravfulle materielspesifikasjoner
En annen grunn til at produsenter konsekvent velger en leverandør av silikagel-investeringstøping for komplekse metalldelar er den breie legeringskompatibiliteten som prosessen støtter. Skall av silikagel er utvikla for å tåle støpetemperaturer over et bredt spekter av materialer – fra austenittisk og duplex rustfritt stål til nikkelbaserte superlegeringer, kobalt-krom-legeringer, verktøystål og fellingshärtningslegeringer. Denne mangfoldigheten betyr at éin leverandør av silikagel-investeringstøping kan fungere som en strategisk partner på tvers av flere produktlinjer og gi konsekvent prosessdisiplin uavhengig av om legeringen er en standard 316L eller en krevjande Inconel 718.
For produsenter som arbeider i korrosive miljøer, ved høytemperaturapplikasjoner eller i slitasjeintensive driftsforhold, er legeringsvalg en primær konstruksjonsdrivkraft. Evnen til å støpe komplekse geometrier i superlegeringer som er vanskelige å bearbeide, uten å ofre dimensjonell nøyaktighet eller overflatekvalitet, er en skillende egenskap som plasserer leverandøren av silikagel-investeringstøping som en uunnværlig ressurs i forsyningskjeden. Dette er spesielt relevant for industrier som olje- og gass, kjemisk prosessering og kraftproduksjon, der materialoverholdelse er obligatorisk og substitusjon ikke er tillatt.
Kvalitetskonsekvens og dimensjonell gjentagelighet
Prosesskontroller som sikrer konsekvens mellom partier
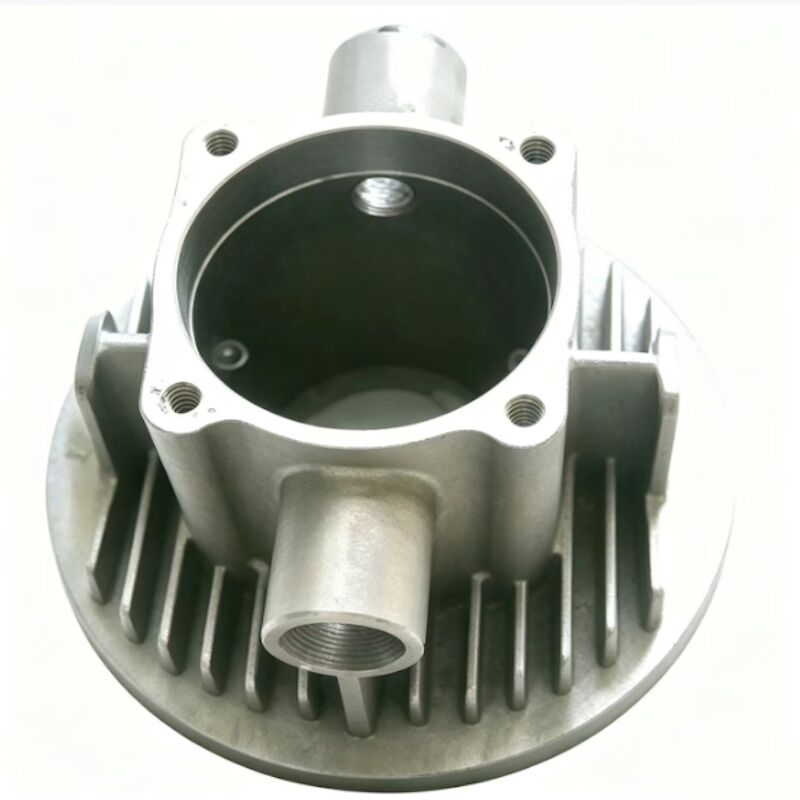
Produsenter som kjører produksjonsprogrammer med hundrevis eller tusenvis av identiske, komplekse deler, krever en leverandør som kan opprettholde dimensjonell konsekvens over alle batcher uten avvik. En pålitelig leverandør av presisjonsstøping i kiselsol investerer kraftig i prosesskontroller – overvåking av parametere for voksinjeksjon, styring av slurriens viskositet, kontroll av tørkemiljøet for skall og regulering av ovnens atmosfære – for å sikre at den variabiliteten som er inneboende i støpeprosesser, minimeres i stedet for å aksepteres. Disse kontrollene er ikke valgfrie kvalitetsforbedringer; de utgjør driftsryggraden i en høytytende presisjonsstøpeoperasjon.
Statistisk prosesskontroll, protokoller for førsteartikkelinspeksjon og verifikasjon ved hjelp av koordinatmåling (CMM) er standardpraksis på en profesjonell fabrikk for silikagel-investeringstøping. For komplekse metalldelar med GD&T-krav som omfatter sann posisjon, overflateprofil eller vinkelavvik med toleranser i området ±0,1 mm eller strengere, utgjør disse kontrollene forskjellen mellom en støping som kan gå direkte til montering og en som krever omfattende etterarbeid. Produsenter som forstår denne virkeligheten behandler leverandørkvalifisering som et kritisk innkjøpssteg i stedet for en formalitet.
Sporbarhet og etterlevelse i regulerte industrier
Industrier som luft- og romfart, medisin og kjernekraftproduksjon krever full sporebarhet av materialer og prosesser som en innkjøpsbetingelse. En sertifisert leverandør av silikagel-investeringstøping opprettholder omfattende registreringer, inkludert varmecertifikater, kjemiske analyse-rapporter, mekaniske testdata, dimensjonskontrollregistreringer og resultater fra ikke-destruktiv testing (NDT) for hver produksjonsparti. Denne sporebarhetsinfrastrukturen er integrert i leverandørens kvalitetsstyringssystem og valideres vanligvis i henhold til standarder som ISO 9001, AS9100 eller kundespesifikke kvalitetsplaner.
Når produsenter godkjenner en leverandør av silikagel-investeringstøpning for regulerte anvendelser, vurderer de ikke bare den tekniske prosessen – de vurderer også leverandørens organisatoriske evne til å opprettholde etterlevelse over tid. En leverandør som investerer i robuste dokumentasjonssystemer, fagkyndig metallurgisk personale og regelmessig kalibrering av inspeksjonsutstyr representerer en lavere risiko for leveranskjeden enn en leverandør som stoler på uformelle kvalitetsrutiner. Derfor opprettholder produsenter innen høyrisikobransjer langsiktige foretrukne leverandørsforhold med støpepartnere som har demonstrert vedvarende etterlevelsesytelse.
Teknisk parameter |
Silikagel-prosess (Premium) |
Vann-glass-prosess (Økonomi) |
Direkte innvirkning på komponentkvalitet |
Hovedbindemiddelsystem |
Kolloidal silika (fin partikkelstørrelse) |
Natriumsilikat (grovere kjemi) |
Grunnlag for formstabilitet og nøyaktig reproduksjon av fine, tynnveggige detaljer. |
Verktøy og støpeformmateriale |
Stål av høy kvalitet eller premium aluminium |
Standard aluminium eller myke verktøy |
Stålstøpeformer med silikasol er slitesterke og sikrer nøyaktig dimensjonell gjentagelighet over lange serier. |
Slurriens viskositetskontroll |
Strikt, kontinuerlig overvåking; jevn skallbygging |
Variabel viskositet; utsatt for ujevn belægning |
Høy konsistens forhindrer strømningsavbrottsmerker, kaldsveisninger og tykkelsesvariasjoner. |
Tørkings- og herdningsvindu |
Strengt temperatur- og fuktighetskontrollert miljø |
Akselerert kjemisk eller omgivelsebasert tørking |
Kontrollert silikagel-harding eliminerer intern sprekking og formdeformasjon under brening. |
Overflatekvalitet rett ut av støpeformen |
Ra 1,6 til Ra 3,2 μm (Glatt overflate) |
Ra 6,3 til Ra 12,5 μm (Grovt overflatefinish) |
Ekstremt glatte overflater rett ut av støpeformen reduserer eller eliminerer kostbar sekundær bearbeiding betydelig. |
Dimensional tolerans |
ISO 8062-3 klasse DCTG 4–6 (Tett) |
ISO 8062-3 klasse DCTG 7–9 (Løs) |
Strammere nær-nettoform-toleranser sikrer at deler passer standardfester ved første inspeksjon. |
Økonomisk begrunnelse for leverandørvalg
Totalkostnad for eierskap versus enhetspris
En vanlig misoppfatning i innkjøpsdiskusjoner er at silikagel-investeringstøpeprosessen er dyrere enn alternativer og derfor bare egnet for premiumapplikasjoner. I virkeligheten gir valg av en riktig leverandør av silikagel-investeringstøping ofte en lavere samlet delkostnad enn innkjøp fra en tøpeprosess med lavere kapabilitet, når produsenter beregner totalkostnaden for eierskap – inkludert redusert maskinbearbeiding, lavere utskuddsrater, forenkling av montering og eliminering av etterarbeid. Den dimensjonelle nøyaktigheten og overflatekvaliteten til silikageldeler i støpt tilstand reduserer antallet nødvendige maskinbearbeidingsoperasjoner, og denne reduksjonen forsterkes ytterligere i produksjonsprogrammer med høy volum.
En enkelt, kompleks støpeform som eliminerer tre sekundære maskinbearbeidingsoppsett kan lett kompensere for en høyere stykpris for støpet. Når denne beregningen anvendes på en årlig volumproduksjon på flere tusen deler, blir den økonomiske begrunnelsen for samarbeid med en kvalifisert silikagel-investeringsstøpesupplier rett frem. Produsenter som adopterer en helhetlig kostnadsperspektiv i stedet for å fokusere utelukkende på innkjøpspris, bygger ofte mer stabile og produktive leverandørrelasjoner, med færre forsyningsavbrotter og bedre langsiktige kvalitetsresultater.
Konkurransekraftig gjennomføringstid og verktøyinvestering
Moderne verktøy for pressestøping av silikagelprosesser produseres vanligvis av aluminium- eller stålvoksformverktøy, som er mer økonomiske og raskere å fremstille enn hardt verktøy som kreves for die-støping eller smiing. En kompetent leverandør av pressestøpte deler ved hjelp av silikagel kan gå fra godkjente konstruksjonstegninger til første prøveutvalg på fire til åtte uker for moderat komplekse deler, noe som støtter raskere produktutviklingsløp og lansering av nye programmer. Denne hurtigheten til prøveutvalg blir stadig viktigere, ettersom produsenter står overfor forkortede utviklingstidslinjer i konkurranseutsatte markeder.
Videre har verktøy for presisjonsstøping en lang levetid når de vedlikeholdes riktig, noe som gjør dem egnet for flerårige produksjonsprogrammer uten betydelig nyinvestering. En leverandør av presisjonsstøping i kiselsol som tilbyr integrert verktøydesign og -vedlikehold gir et ekstra sikkerhetsnivå for programmet, og sikrer at verktøymodifikasjoner som kreves av tekniske endringsordrer håndteres raskt og uten forsinkelser knyttet til ekstern koordinering. Denne integrerte evnen er en betydelig skillende faktor når produsenter vurderer potensielle langsiktige støpepartnere.
Bruksspesifikk egnethet for komplekse deler
Komponenter for væskehåndtering og impellere
Blant de mest krevende anvendelsene for en leverandør av silikagel-sol investeringsstøping er presisjonskomponenter for væskehåndtering, som sentrifugalpumpeimpellere, turbinhjul og volutgehuser. Disse delene kombinerer komplekse tredimensjonale kurvede overflater med stramme toleranser for hydrauliske kanaler og krevende krav til overflatekvalitet – en kombinasjon som er ideelt egnet for silikagel-sol investeringsstøpeprosessen. Evnen til å støpe lukkede impellergeometrier med interne vingekanaler, uten kjerner eller med minimal bruk av kjerner, er en avgjørende fordel ved denne teknologien.
Impellere som støpes ved silikasolprosessen viser utmerket dimensjonell stabilitet, gjentagelig vingekonfigurasjon og overflatens glatthet, noe som direkte bidrar til pumpehydraulikkens effektivitet. Produsenter av pumper til kjemisk prosessindustri, vannbehandling eller energianvendelser er avhengige av en kvalifisert leverandør av silikasol-sprøytstøpte deler for å levere impellere som oppfyller både geometriske og materielle spesifikasjoner uten behov for omfattende håndbearbeiding. Kombinasjonen av stramme toleranser, korrosjonsbestandige legeringsalternativer og overlegen overflatekvalitet gjør silikasol-sprøytstøping til den foretrukne fremstillingsmetoden for høytytende væskehåndteringskomponenter.
Luftfarts- og industrielle strukturelle komponenter
I luftfarts- og industrimaskinapplikasjoner krever strukturelle metallkomponenter ofte en kombinasjon av høy styrke, lav vekt og kompleks geometri, noe som utgör en utfordring for konvensjonelle fremstillingsmetoder. Skalere, kabinetter, aktuatorkomponenter og motorstrukturelle deler som produseres av en investeringsstøpeleverandør med kiselsol kan oppnå næsten ferdigformet geometri og strikte toleranser i henhold til luftfartsdesignstandarder, ofte med den ekstra fordelen med betydelig vektreduksjon sammenlignet med maskinerte blankstykkealternativer.
Kiselsolprosessen støtter støping av tynne vegger ned til 1,5–2,0 mm i mange legeringssystemer, noe som muliggjør lette strukturelle designløsninger som beholder sin strukturelle integritet. For industrielle produsenter som utvikler utstyr for neste generasjon med redusert materialeforbruk og lavere mål for driftsvekt, spiller leverandøren av kiselsol-investeringsstøping en strategisk rolle ved å muliggjøre designinnovasjon som ellers ville vært begrenset av produksjonstekniske begrensninger. Denne evnen til å omsette ingeniørmessige ambisjoner i fremstillelige løsninger er en grunnleggende årsak til at fremtidsrettede produsenter utdyper samarbeidet sitt med kompetente støpeleverandører.
Ofte stilte spørsmål
Hva skiller en leverandør av kiselsol-investeringsstøping fra en leverandør av vann-glass-støping?
Den primære forskjellen ligger i bindemidelsystemet som brukes til å bygge keramikskallet. En leverandør av pressestøping med kiselsol bruker kolloidal kiselsol som bindemiddel, noe som gir et tetere, mer termisk stabilt skall med bedre evne til å oppnå en jevn overflate – vanligvis Ra 1,6 til 3,2 mikrometer. Leverandører av vann-glass bruker natriumsilikat som bindemiddel, som er billigere, men som gir en grovere overflate, lavere dimensjonell nøyaktighet og redusert egnet for komplekse deler med tynne vegger eller høytemperaturlegeringer.
Hvilke industrier bruker vanligvis en leverandør av pressestøping med kiselsol for komplekse deler?
De mest aktive brukerne inkluderer luft- og romfart, forsvar, olje- og gassindustrien, kjemisk prosessering, produksjon av pumper og ventiler, kraftproduksjon og produksjon av medisinske apparater. Disse bransjene deler felles krav til komplekse geometrier, stramme toleranser, overlegen overflatekvalitet og kravstillinger til legeringer – alt sammen er spesifikt utformet for å leveres av silikagel-investeringstøpeprosessen.
Hvordan reduserer samarbeid med en leverandør av silikagel-investeringstøping totale produktionskostnader for komplekse deler?
Den dimensjonelle nøyaktigheten og overflatekvaliteten direkte fra støpeformen, som leveres av en kompetent silikagel-investeringsstøpesupplier, reduserer betydelig antallet sekundære maskinbearbeidingsoperasjoner som kreves. Delkonsolidering – å kombinere flere underkomponenter til én enkelt støping – reduserer ytterligere monteringsarbeid, sveisekostnader og inspeksjonspunkter. Når disse besparelsene samles inn over et produksjonsprogram, er den totale kostnadsfordelen i forhold til alternative støpe- eller maskinbearbeidingsmetoder ofte betydelig, selv om enhetsprisen for støpingen ved første øyekast virker høyere.
Hvilke kvalifikasjonsertifikater bør en pålitelig silikagel-investeringsstøpesupplier ha?
Minst må en kvalifisert leverandør av silikagel-investeringstøping ha ISO 9001-sertifisering. For luftfartsapplikasjoner kreves vanligvis AS9100-sertifisering. Leverandører som betjener medisinske eller kjerneenergimarkeder kan trenge ytterligere regulatoriske godkjenninger. Utenfor sertifiseringer bør produsenter vurdere leverandørens interne kvalitetsinfrastruktur, inkludert CMM-kapasitet, systemer for sporing av materialer, NDT-tjenester og dokumenterte prosedyrer for prosesskontroll, som indikatorer på vedvarende kvalitetsytelse.
Innholdsfortegnelse
- Den tekniske grunnlaget for silikagel-investeringsstøping
- Å håndtere komplekse geometrier med selvtillit
- Kvalitetskonsekvens og dimensjonell gjentagelighet
- Økonomisk begrunnelse for leverandørvalg
- Bruksspesifikk egnethet for komplekse deler
-
Ofte stilte spørsmål
- Hva skiller en leverandør av kiselsol-investeringsstøping fra en leverandør av vann-glass-støping?
- Hvilke industrier bruker vanligvis en leverandør av pressestøping med kiselsol for komplekse deler?
- Hvordan reduserer samarbeid med en leverandør av silikagel-investeringstøping totale produktionskostnader for komplekse deler?
- Hvilke kvalifikasjonsertifikater bør en pålitelig silikagel-investeringsstøpesupplier ha?