 EN

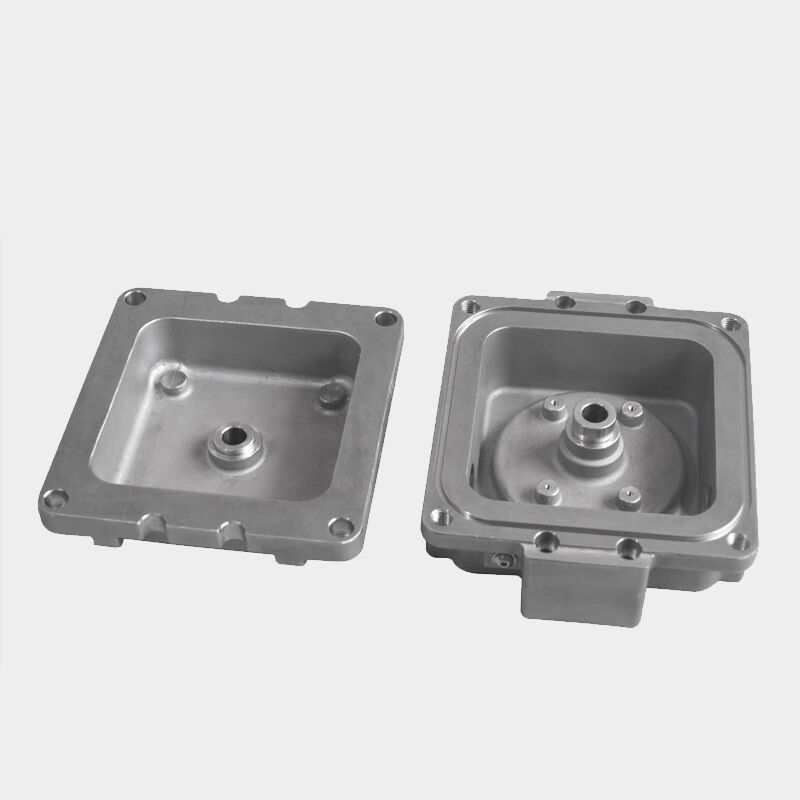
Në peizazhin industrial të sotëm të lidhur me njëri-tjetrin, blerja e komponentëve kompleksë metalikë nëpër kufijtë ndërkombëtarë paraqet një sfidë të madhe cilësore. Prodhuesi duhet të lëvizë nëpër një rrjet të përbërë nga burimet e materialeve të para, kontrolli i prodhimit në shumë faza, variablat e logjistikës dhe tolerancat specifike për çdo klient — duke ruajtur në të njëjtën kohë përshtatshmërinë dimensionale dhe metalurgjike që kërkojnë industritë me performancë të lartë. Pyetja se si arrihet në fakt përshtatshmëria e cilësisë në zinxhirët globalë të furnizimit nuk është vetëm një pyetje akademike; ajo ka implikime direkte për sigurinë e avionëve në industriën ajrore, besnikërinë e sistemeve energjetike dhe integritetin e pajisjeve mjekësore.
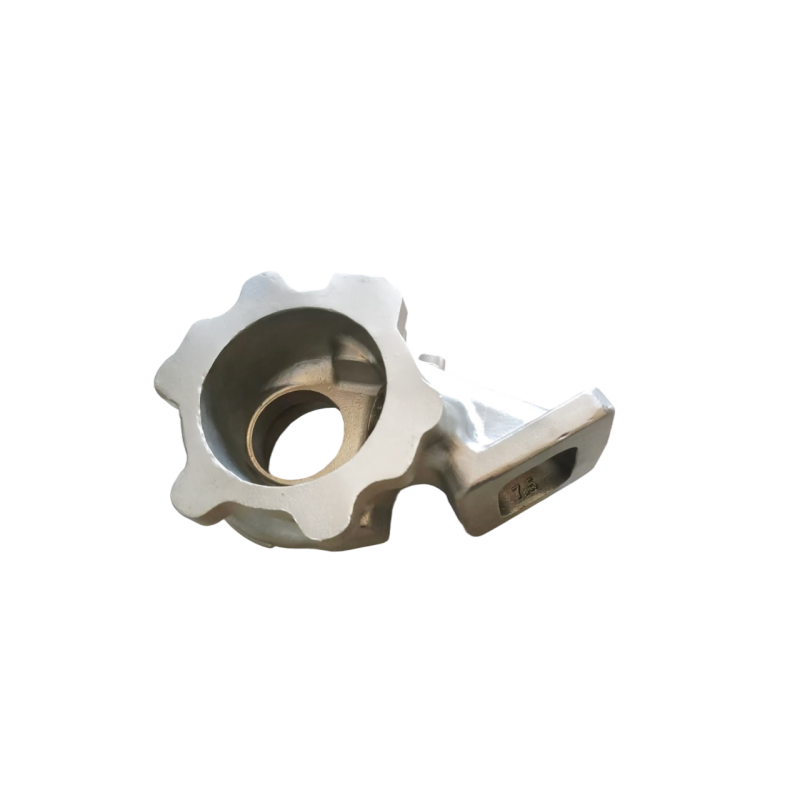
Kuptimi i këtij procesi kërkon të shikohet jashtë rrugës së fabrikës së hedhjes. Një prodhues i aftë i hedhjes së saktë me investim ndërton cilësinë në çdo fazë — nga zgjedhja e ligaturave dhe fabrikimi i modeleve prej vajshi, deri te ndërtimi i mbështjellësit keramik, hedhja e kontrolluar, përpunimi pas hedhjes dhe inspektimi final. Kur këto disiplina mbështeten nga dokumentimi i fortë i procesit, rrjetet e furnitorëve të kualifikuar dhe certifikatat e njohura ndërkombëtarisht, cilësia e qëndrueshme bëhet një rezultat i përsëritshëm, jo një rast i fatlindur. Ky artikull analizon mekanizmat specifike që lejojnë prodhuesin të dorëzojë komponentë të besueshëm dhe të përshtatshëm me specifikimet për blerësit globalë.
Baza e Cilësisë: Standardizimi i Proceseve dhe Dokumentimi Inxhinierik
Pse Proceset e Dokumentuara Janë Jo-Negociueshme në Operacionet Globale
prodhuesi që vepron në një shkallë globale nuk mund të mbështetet në njohuritë e fshehta ose në ekspertizën tradicionale. Çdo hap kritik i procesit duhet të dokumentohet në udhëzime të hollësishme pune, specifikime materiale dhe plane kontrolli që mund të zbatohen në mënyrë të njëjtë, pavarësisht nga operatori ose shkalla. Kjo disiplinë dokumentimi është kurrizi i sigurimit të cilësisë në nivel ndërkombëtar, duke siguruar që një pjesë kastimi e prodhuar për një klient aviacioni evropian plotëson të njëjtat standarde si ajo që dërgohet një operatori të naftës dhe gazit në Amerikën e Veriut.
Standardizimi i procesit në hedhjen me kastim përfshin parametrat e injektimit të vaksit, dritaret e viskozitetit të pastës keramike, sekuencat e aplikimit të stukos, profilet e temperaturës së shkarkimit të vaksit dhe kontrollin e ciklit të djegies. Çdo parametër ka një bandë tolerancë të përcaktuar që rrjedh nga të dhënat historike të aftësisë së procesit. Kur ndodhin devijime, procedurat dokumentuara të veprimeve korrigjuese lejojnë ekipet inxhinierike të përgjigjen sistematikisht, jo reaktivisht, duke ruajtur integritetin e partisë së prodhimit dhe duke zvogëluar rrezikun që pjesët jokonforme të arrijnë klientin.
Për pjesëmarrësit në zinxhirin global të furnizimit, qasja në këtë dokumentim përmes portaleve strukturore të furnitorëve ose sistemeve të menaxhimit të cilësisë krijon transparencë. Klientët mund të auditorojnë parametrat e procesit nga larg, të verifikojnë se procedurat e miratuara po zbatohen dhe të kërkojnë regjistrime të gjurmidhshmërisë pa u detyruar të jenë fizikisht të pranishëm në dyqanin e fabrikës. Ky nivel i hapur të bëjë dallimin midis një prodhuesi të pjekur të hedhjeve me saktësi dhe një fabrike të zakonshme.
Kontrolli i Ndryshimeve Inxhinierike Përtej Zonave Kohore dhe Klientëve
Menaxhimi i ndryshimeve inxhinierike është një nga sfidat më të pakvlerësuara të cilësisë në zinxhirët globalë furnizimi. Këta furnizues shpesh shërbejnë klientë në shumë industri dhe gjeografi, secila me ciklet e veta të përditësimit, rrugët e miratimit dhe kërkesat e inspektimeve së parë të mostrave. Pa një sistem të disiplinuar menaxhimi të ndryshimeve, një përditësim i miratuar i dizajnit në një rajon mund të krijojë një papërputhje me pjesët e prodhuara sipas një versioni më të vjetër në vendet e tjera.
Prodhuesit kryesorë zbatojnë sisteme formale të kontrollit të ndryshimeve teknike që lidhin numrat e pjesëve me nivelet e specifikuara të përditësimit, gjendjet e veglave dhe parametrat e procesit të miratuar. Ndryshimet vlerësohen përmes inspektimeve dimensionale, testimeve metalurgjike dhe miratimit nga klienti para se të hyjnë në rrjedhën e prodhimit. Kjo parandalon modifikimet e paautorizuara që mund të dëmtojnë në mënyrë të palidhur karakteristikat e performancës së një hedhjeje — një masë parandaluese veçanërisht e rëndësishme në industritë ku dështimi i një komponenti ka pasojë të rëndësishme.
Integrimi i softuerit të menaxhimit të ciklit të jetës së produktit me sistemin e planifikimit të prodhimit rrit edhe më tepër këtë kontroll. Kur furnitorët e tillë sinkronizojnë të dhënat e inxhinierisë me ekzekutimin në nivelin e prodhimit në kohë reale, probabiliteti që një moskorrespondencë e versionit të arrijë një pjesë të përfunduar bie drastikisht, edhe kur fabrikat ndodhen në vende të ndryshme.
Gjurmueshmëria e materialeve të papërpunuara dhe kualifikimi i ligaturave
Ndërtimi i një zinxhiri material të gjurmuar nga ingoti deri te inspektimi
Integriteti i materialeve është pikënisja e çdo rezultati cilësor në hedhjen me saktësi. Një prodhues i respektuar i hedhjes me saktësi mban kontroll të ngushtë mbi burimin e legerave, duke kërkuar raporte të provave të materialeve të certifikuara nga furnitorë të kualifikuar dhe duke verifikuar pavarasisht përbërjen kimike përmes analizës spektrografike brenda ndërmarrjes para se të hidhet ndonjë sasi. Kjo praktikë siguron që legerat e super-nikelit, çelikët e pakorrozueshëm, legerat e titanimi dhe materiale të tjera specializuara plotësojnë kërkesat e përbërjes kimike të specifikuara në standardet e klientit dhe të industrisë.
Gjurmueshmëria e partisë është po aq e rëndësishme. Çdo partisë e materialeve të hyrëshe të papërpunuara i caktohet një numër unik i nxehtësisë, i cili shoqëron kastimin në çdo hap të mëtejshëm të procesit — injektimi i vaksës, ndërtimi i kuqesës, kastimi, trajtimi termik dhe inspektimi final. Kjo zinxhir i pronësisë lejon fabrikat të rikonstruktojnë historinë e plotë të prodhimit të çdo pjesë dhe, nëse zbulohet një moskorrespondencë materiale, të identifikojnë dhe të izolojnë shpejt të gjitha pjesët e prekura para se të arrijnë tek klienti.
Në kontekstin e zinxhirëve globalë të furnizimit, kjo gjurmoni është shpesh një kërkesë kontraktuale. AS9100 ose NADCAP regullore, prodhuesit e pajisjeve mjekësore që veprojnë nën standardin ISO 13485 dhe blerësit e sektorit energjetik që janë nën specifikimet e API kërkojnë të gjithë gjurmimin e dokumentuar të materialeve si kusht i furnizimit. Fasilitetet që e trajtojnë këtë si një disiplinë operative qendrore, dhe jo thjesht si një kuti për shënim të përbashkët për përputhshmëri, fitojnë një avantazh konkurrues të rëndësishëm.
Programet e Kualifikimit të Ligjirave dhe Roli i Tyre në Konzistencë
Përveç kontrollit të hyrjes, prodhuesi duhet të kualifikojë proceset e tij të hedhjes për çdo sistem ligaturash që përdoret në prodhim. Kualifikimi i ligaturave përfshin kryerjen e hedhjeve testimore të kontrolluara, vlerësimin e vetive mekanike përmes testimeve të tensionimit dhe të goditjes, vlerësimin e qëndrueshmërisë mikrostrukturore përmes ekzaminimeve radiografike dhe metalografike, si dhe krahasimin e rezultateve me specifikimin e materialit të zbatueshëm. Vetëm pas përfundimit të këtij punë kualifikuese, prodhuesi mund të deklarojë aftësinë e procesit për atë ligaturë.
Rikualifikimi i rregullt e mban të aktualizuar bazën e të dhënave të procesit, veçanërisht kur ndryshojnë burimet e materialeve të para ose kur përmirësohet pajisja prodhuese. Kjo disiplinë e vazhdueshme është ajo që lejon prodhuesit të garantojë se pjesët e prodhuara sot do të kenë të njëjtat veti me pjesët e prodhuara para njëmbëdhjetë muajsh — një kërkesë për konzistencë që klientët globalë OEM shpesh e formalizojnë në marrëveshjet e tyre të miratuara me furnitorët.
Teknologjia e Shkëmbit Keramik dhe Përsëritshmëria Dimensionale
Ndërtimi i Shkëmbit si Hap i Kritik për Kontrollin e Dimensioneve
Korpusi keramik është forma që jep formën përfundimtare një fushe kastimi me investim, dhe cilësia e këtij korpusi përcakton drejtpërdrejt saktsinë dimensionale dhe përfundimin e sipërfaqes së pjesës së përfunduar. Fushat e prodhimit investojnë burime të konsiderueshme në kontrollin e kimisë së pastës së korpusit, të sekuencave të zhytjes, të kushteve të tharjes dhe të trashësisë së shtresës mbështetëse. Këto variabla, në mënyrë kolektive, përcaktojnë sa besnikërisht riprodhon korpusi keramik gjeometrinë e modelit prej vaji dhe sa mirë reziston ai deformimit gjatë ciklit të kastimit me temperaturë të lartë.
Kontrollat mjedisore brenda dhomës së kërcellit — temperatura, lagështia dhe rrjedha e ajrit — menaxhohen me kujdes sepse vetitë e pasterës keramike janë shumë të ndjeshme ndaj kushteve ambientale. Sistemet automatike për përzierjen e pasterës me monitorim të viskozitetit ruajnë një sjellje të qëndrueshme të mbulimit me zhytje nga partia në parti. Këto kontrolla janë veçanërisht të rëndësishme kur prodhuesi zhvillon prodhim me vëllim të lartë për klientë globalë që kërkojnë toleranca shumë të ngushta dimensionale në karakteristikat si profilet e aerofolit, vendndodhjet e vrimave për ftohje dhe gjeometritë e sipërfaqeve bashkëpërshtatëse.
Kontrolli statistikor i procesit i zbatuar në matjet e trashësisë së kuqes, kohët e tharjes dhe fortësinë e kuqes së papërpunuar ofron prodhuesit një pamje në kohë reale mbi cilësinë e kuqes para fillimit të kastimit. Ky qasje parandaluese zvogëlon normat e materialeve të humbura dhe parandalon dorëzimin e kastimeve jashtë tolerancës te klientët, gjë që është një faktor kyç i kostos në marrëdhëniet e zinxhirëve globalë të furnizimit.
Investimi në mjete dhe saktësia e modelit prej vajshi
Konsistenca dimensionale në hedhjen me kërcell fillon me modelin prej vaji, i cili prodhohet vetë nga veglat e makinerive me precizion të lartë për injektim. Fasilitetet mbajnë protokolle rigorozë kualifikimi të veglave që vendosin bazën dimensionale për çdo vegël të re. Parametrat e injektimit, përfshirë temperaturën e vajit, shtypjen e injektimit dhe kohën e mbajtjes, dokumentohen dhe kontrollohen për të minimizuar ndryshimet midis modeleve.
Skedaret e mirëmbajtjes së mjetave sigurojnë që mjete të konsumuara ose të dëmtuara të identifikohen dhe të rikuperohen para se të zvogëlojnë cilësinë e modeleve. Për klientët globalë, marrëveshjet për mbajtjen dhe ruajtjen e mjetave përcaktojnë zotëruesin e mjetave, vendndodhjen e ruajtjes së tyre dhe detyrimet e mirëmbajtjes që prodhuesi duhet të plotësojë. Ky shtresë qeverisjeje mbrojnë investimin e klientit dhe sigurojnë që mjete të reja zëvendësuese, të prodhuara në të ardhmen, do të përputhen me bazën dimensionale të miratuar.
Teknologjia e Inspektimit dhe Certifikimi i Njohur Globalisht
Kapacitete të Avancuara Metrologjike dhe Testime Jo Destruktive
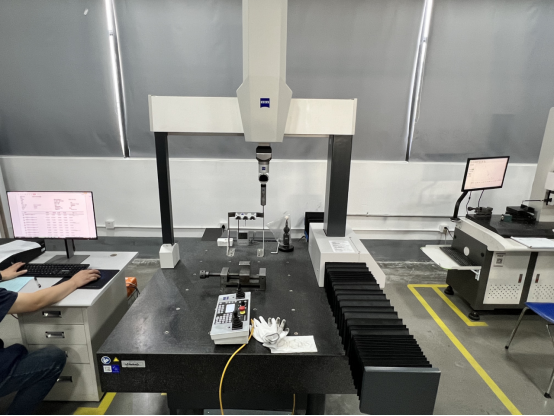
këta furnitorë që shërbejnë tregjet globale duhet të kenë kapacitete inspektimi që i përshtaten kompleksitetit dhe saktësisë së pjesëve që prodhohen. Makinat koordinative për matje, komparatorët optikë, sistemet me skanim laser dhe tomografia kompjuterike ofrojnë verifikim dimensional të plotë për gjeometritë komplekse të kastimeve. Këto instrumente kalibrohen sipas standardeve kombëtare dhe ndërkombëtare, duke siguruar që rezultatet e matjeve janë ligjërisht gjurmueshme dhe reciprokisht të pranuara nëpër kufijtë.
Testimi jozhdukës luan një rol të barabartë. Testimi radiografik zbulon porozitetin e shkurtrimit të brendshëm, përfshirjet dhe çarjet që janë të padukshme për inspektimin e sipërfaqes. Inspektimi me penetrant fluoreshent zbulon çarjet e holla në sipërfaqe të legerave jomagnetike. Testimi ultrazëri karakterizon diskontinuitetet nën sipërfaqësore në seksionet strukturore kritike. Për këto furnizues, posedimi i këtyre aftësive brenda kompanisë redukton vonimin dhe rrezikun e manipulimit të lidhur me testimin jozhdukës të outsourcinguar, ndërkohë që gjithashtu lejon një përgjigje më të shpejtë ndaj pyetjeve të klientit rreth cilësisë.
Përdorimi sistematik i raporteve të inspektimit të artikullit të parë, të cilat dokumentojnë çdo karakteristikë të një pjese të re ose të modifikuar në krahasim me vizatimin teknik, jep klientëve globalë një pasqyrë të plotë dimensionale dhe materiale para fillimit të prodhimit serial. Kjo investim i hershëm në verifikim redukton në mënyrë të konsiderueshme rrezikun e marrjes së pjeseve të prodhuara jo-përputhëse pasi janë vendosur porositë me vëllim të lartë.
Sertifikatat Ndërkombëtare si Pikë Vërtetimi të Cilësisë
Certifikatat si ISO 9001 , AS9100 , IATF 16949 , dhe NADCAP nuk janë thjesht plakat në mur — ato përfaqësojnë provë të verifikuar pavarasisht se fasiliteti ka institucionalizuar praktikat e menaxhimit të cilësisë në të gjitha operacionet e tij. Secili standard adreson rreziqe specifike që janë të lidhura me industrinë e synuar: AS9100 fokusohet në menaxhimin e konfigurimit dhe zvogëlimin e rrezikut në sektorin ajror, IATF 16949 thekson kontrollin statistikor të procesit dhe parandalimin e defekteve në sektorin e automjeteve, ndërsa NADCAP përfshin miratimin e proceseve speciale për trajtimin me nxehtësi, kontrollin jozhduktiv (NDT) dhe përpunimin kimik.
Për menaxherët e zinxhirëve të furnizimit global që vlerësojnë këto furnitorë, këto certifikata funksionojnë si një filtr i parakualifikimit. Ato tregojnë se proceset e prodhuesit kanë kaluar një kontroll rigoroz nga palët e treta dhe se sistemet e veprimeve korrigjuese janë në vend për të adresuar brezat e identifikuar. Mbajtja e shumë certifikatave njëkohësisht tregon edhe maturitetin organizativ të nevojshëm për të mbajtur një cilësi të qëndrueshme nëpër kërkesa të ndryshme klientësh pa komprometuar një grup standardesh për të kënaqur një tjetër.
Integrimi i Zinxhirit të Furnizimit dhe Praktikat e Komunikimit me Klientin
Planifikimi Bashkëpunues dhe Shikueshmëria e Kërkesës
Kualiteti i konstantë në një zinxhir global të furnizimit kërkon më shumë se prodhim i shkëlqyer — ai kërkon komunikim të qartë dhe planifikim bashkëpunues midis prodhuesit të kastimeve me investim të saktë dhe klientëve të tij. Horizontet e gjata të dorëzimit, rezervimet e kapacitetit dhe dukshmëria e hershme e ndryshimeve të kërkesës lejojnë prodhuesin të planifikojë blerjen e materialeve, përgatitjen e veglave dhe sekuencën e prodhimit pa përdorur shkurtesa që shpesh çojnë në kompromis të kualitetit nën shtypjen e afateve.
faqet e prodhimit që marrin pjesë aktivisht në takimet e planifikimit të zinxhirëve të furnizimit të klientëve — duke siguruar të dhëna për përdorimin e kapacitetit, përditësime për kohën e udhëzimit dhe parashikime për disponueshmërinë e materialeve — bëhen partnerë të vërtetë të zinxhirëve të furnizimit, në vend të furnitorëve transaksionalë. Kjo integrim redukton mundësinë e rrethimeve të prodhimit në emergjencë, të cilat janë një faktor i njohur rreziku për devijime procesi dhe shkurtime në inspektim.
Platformat digjitale të zinxhirit të furnizimit kanë bërë këtë bashkëpunim më të lehtë. Gjurmimi i porosive në kohë reale, dorëzimi elektronik i certifikatave të përshtatshmërisë dhe sistemet e automatizuara për njoftimin e mospërshtatshmërive ofrojnë klientëve globalë vizibilitetin e nevojshëm për të menaxhuar me siguri inventarin dhe planifikimin e prodhimit, pa marrë parasysh distancën fizike midis instalacionit të tyre dhe fabrikës së kastimit me saktësi.
Menaxhimi i Mospërshtatshmërive dhe Përmirësimi Vazhdimës në Tërë Botën
Asnjë operacion prodhimi nuk është plotësisht i lirë nga mospranimet, por mënyra se si këta furnitorë përgjigjen ndaj tyre e dallon një furnitor të klasës botërore nga një furnitor mesatar. Proceset formale 8D ose CAPA sigurojnë që ankesat e klientit të hetohen me rigor të shkakut të thellë, që veprimet e kufizimit të zbatohen menjëherë dhe që veprimet korrigjuese të gjatë kohës adresojnë dobësinë e sistemit nënfaqe, jo vetëm simptomën e sipërfaqes.
Në marrëdhëniet e zinxhirëve globalë të furnizimit, shpejtësia dhe cilësia e përgjigjeve për veprimet korrigjuese ndikojnë drejtpërdrejt në besimin e klientit. Fasilitetet që paraqesin një raport 8D mirë dokumentuar brenda kohëzgjatjes së kontraktuar, përfundojnë verifikimin e efikasitetit të veprimeve korrigjuese dhe përditësojnë planet e kontrollit dhe udhëzimet e punës tregojnë se menaxhimi i cilësisë është integruar në kulturën e tyre, jo thjesht i kryer për qëllime auditimi.
Programet e përmirësimit të vazhdueshëm, përfshirë monitorimin e trendeve të kontrollit statistikor të procesit, analizën e prodhimit dhe projektet për zvogëlimin e mbetjeve, gjenerojnë fitimet e vazhdueshme në aftësinë e procesit që lejojnë objektet të ngushtojnë progresivisht tolerancat dimensionale dhe të zvogëlojnë normat e defekteve që shihen nga klientët me kalimin e kohës. Kjo rrugë e përmirësimit është pikërisht ajo që kërkojnë blerësit globalë OEM kur zgjedhin dhe mbajnë furnitorët për aplikimet më të kërkuara të tyre.
Kërkoni një Partner të Besueshëm për Hedhjen me Saktësi?
Objektet tona janë sertifikuar sipas standardeve IATF dhe ISO 9001, duke siguruar komponentë që plotësojnë specifikimet për zinxhirët globalë të furnizimit. Kontaktoni sot Ekipin tonë Inxhinierik ose Kërkonin një Ofertë për projekti tuaj të ardhshëm .
Pyetje të shpeshta
Cilat industri profitin më shumë nga puna me objektet?
Industritë me kërkesa të larta materiale dhe dimensionale nxjerrin më shumë vlerë nga instalimet. Këto përfshijnë aviacionin dhe hapësirën, ku blerësit e turbinave dhe komponentët strukturorë kërkojnë kontroll të ngushtë të ligaturave dhe gjeometri komplekse; naftën dhe gazin, ku komponentët e pjesëve të thella (downhole) dhe valvulat i janë nënshtruar shtypjeve ekstreme dhe mjediseve korrozive; pajisjet mjekësore, ku biokompatibiliteti dhe përfundimi i sipërfaqes janë kritikë; dhe prodhimin industrial të energjisë, ku komponentët e ligaturave super të forta duhet të ruajnë integritetin e tyre nën cikle termike të vazhdueshme. Procesi i hedhjes me kastel është veçanërisht i përshtatshëm për këto sektorë, pasi mund të prodhojë pjesë gati të gatshme (near-net-shape) nga ligatura të vështira për të punuar, me humbje minimale materiale.
Si siguron instalimet cilësinë kur blen material globalisht?
instalimet sigurojnë cilësinë e materialeve përmes kombinimit të kualifikimit të furnitorëve të miratuar, protokolleve të inspektimit të hyrjes dhe verifikimit të pavarur spektrografik të çdo ngrohjeje të ligaturës para se ajo të hyjë në prodhim. Raportet e certifikuara të testimit të materialeve shqyrtohen në krahasim me specifikimet e zbatueshme, dhe çdo material që dështon në inspektimin e hyrjes izolohet dhe kthehet. Sistemet e gjurmimit bazuar në numrin e ngrohjes lidhin çdo kastim të përfunduar me partinë e materialeve të para nga e cila rrjedh, duke e bërë të mundur thirrjen e shpejtë dhe veprimet e kufizimit nëse identifikohet një problem i materialeve pas prodhimit.
Cilat certifikata duhet të kërkojë një blerës global kur zgjedh instalime?
Pronarët globalë duhet të japin përparësi certifikatave që përshtaten me kërkesat e tyre specifike industriale. AS9100 është standardi për miratimin e zinxhirit të furnizimit në industrinë ajrore dhe tregon përputhjen me kërkesat e rrepta të menaxhimit të konfigurimit dhe reduktimit të rrezikut. ISO 9001 ofron një strukturë bazë të menaxhimit të cilësisë që aplikohet në të gjitha industritë. NADCAP miratimi tregon kualifikimin e nivelit të procesit për procese të veçanta, si p.sh. testimi jozhdukshëm (NDT), trajtimi me nxehtësi dhe procesimi kimik. IATF 16949është i rëndësishëm për zinxhirin e furnizimit të industrisë së automobilave. Fasilitetet që posedojnë shumë certifikata aktive tregojnë disiplinën operative për të mbajtur menaxhimin e cilësisë në mjedise të ndryshme të klientëve.
Si menaxhon objekti përgjithësimin e cilësisë nëpër shumë turne prodhimi ose objekte?
Konsistenca nëpër shkiftet dhe objektet arrihet përmes udhëzimeve të standardizuara për punë, kontrollit automatik të parametrave të procesit, protokolleve të dorëzimit të shkiftit dhe auditimeve të brendshme të rregullta. Objektet përdorin diagramet e kontrollit statistikor të procesit për të monitoruar treguesit kryesorë të procesit në kohë reale, kështu që deviatet zbulohen dhe korrigjohen para se të prodhojnë pjesë jo të përshtatshme. Sistemet e menaxhimit të cilësisë nëpër objekte sigurojnë që dokumentimi i inxhinierisë, listat e furnitorëve të miratuar dhe bazat e të dhënave për veprimet korrigjuese të jenë të sinkronizuara, kështu që të njëjtat standarde cilësie zbatohen pa marrë parasysh vendndodhjen apo ekipin që prodhon kastimin.
Tabela e Lëndës
- Baza e Cilësisë: Standardizimi i Proceseve dhe Dokumentimi Inxhinierik
- Gjurmueshmëria e materialeve të papërpunuara dhe kualifikimi i ligaturave
- Teknologjia e Shkëmbit Keramik dhe Përsëritshmëria Dimensionale
- Teknologjia e Inspektimit dhe Certifikimi i Njohur Globalisht
- Integrimi i Zinxhirit të Furnizimit dhe Praktikat e Komunikimit me Klientin
- Pyetje të shpeshta