 EN

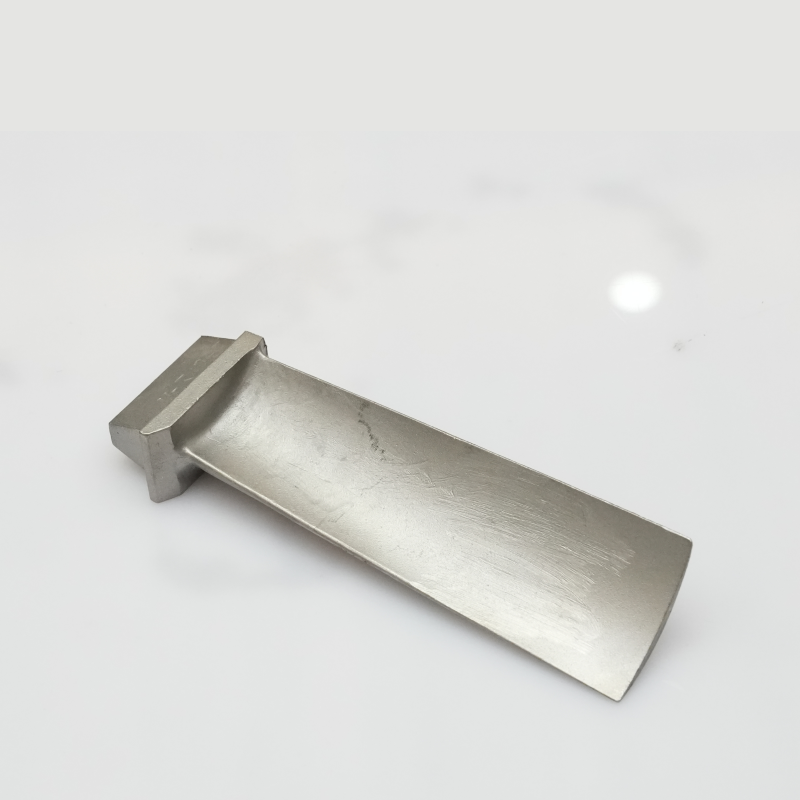
Në prodhimin industrial me saktësi, besueshmëria e një fabrikë e kastimit me investim të përshtatur nuk është një detaj operacional i vogël — është një kërkesë themelore që përcakton integritetin e pjesëve, afatet e prodhimit dhe, në fund të fundit, sigurinë e aplikimeve përfundimtare. Nga bladat e turbinave ajrorë dhe implanteve mjekësore deri te shtëpitë e pompave me performancë të lartë dhe komponentët e automjeteve, industritë që mbështeten në hedhjen me ineku kërkojnë pa asnjë kompromis saktësi dimensionale të qëndrueshme, veti metalurgjike të riprodhueshme dhe një furnizues që është i aftë të shndërrojë specifikimet e ndërlikuara inxhinierike në pjesë metalike të përsosura. Kuptimi i atyre faktorëve që bëjnë një fabrikë të hedhjeve (foundry) të vërtetë të besueshme në këtë kontekst kërkon të shikohet përtej deklaratave të marketingut dhe të analizohen aftësitë teknike, kontrollimet e procesit dhe sistemet e cilësisë që ndajnë partnerët e aftë nga furnizuesit mesatarë.
A fabrikë e kastimit me investim të përshtatur që shërben aplikime industriale me saktësi operon nën pritshmëri shumë më të larta se një xhirore metalike me përdorim të përgjithshëm. Procesi i vetë — i njohur edhe si kastimi me investim — përfshin krijimin e një modeli prej vajxhi të pjesës së dëshiruar, mbulimin e tij me një shtresë keramike, djegien e vajxhit dhe përshtatjen e metalit të shkruar në zbrazësinë e rezultuar. Megjithëse hapet themelore duket të thjeshta, arritja e tolerancave të ngushta, gjeometrive të komplikuara dhe përfundimeve të sipërfaqeve të superior në legura të ndryshme kërkon një xhirore me rrjete inxhinierie të disiplinuara, protokolle rigorozë kontrolli dhe një kuptim të thellë se si sjellja e materialeve lidhet me qëllimin e dizajnit. Ky artikull eksploron kriteret dhe aftësitë specifike që përcaktojnë një partner të besueshëm për nevojat tuaja më të kërkuara industriale në fushën e kastimit.
Aftësia Inxhinierike dhe Ekspertiza e Dizajnit për Kastim
Kthimi i Vizatimeve Komplekse në Modele Vajxhi të Prodhueshme
Një nga indikatorët e parë të një partneri të besueshëm fabrikë e kastimit me investim të përshtatur është aftësia e saj për të angazhuar në mënyrë të kuptueshme me vizatimet teknike dhe qëllimin e dizajnit që nga fillimi i projektit. Hekurudhat që marrin thjesht një vizatim dhe vazhdojnë pa shqyrtuar mundësinë e gjuajtjes së kastit janë më të prirura të prodhojnë pjesë që kërkojnë rishkrim të shtrenjtë ose që dështojnë në kontrollin dimensionale. Një hekurudhë e aftë do të analizojë këndet e pjerrësisë, trashësitë e murit, kërkesat për bërthamën dhe sistemet e hyrjes para se të jetë bërë ndonjë instrumentim, duke identifikuar rreziqet e mundshme të gjuajtjes së kastit në fazën e hershme të procesit.
Ky angazhim proaktiv i dizajnit për prodhimimin zvogëlon probabilitetin e defekteve si poroziteti i shkurtimeve, mbylljet e ftohta dhe mospërmbushjet, të cilat mund të komprometojnë integritetin strukturor. Kur një furnizues i metodës së kandilit të humbur përdor inxhinierë të eksperuar në metalurgji dhe procese, klientët profitojnë nga feedback-u që optimizon jo vetëm gatishmërinë për hedhje, por edhe operacionet e makinimit dhe montimit në stadin pasues. Vlera e kësaj eksperte rritet në mënyrë të konsiderueshme kur porositë përfshijnë komponentë kompleksë ajrorë ose energjetikë, ku ndryshimet e dizajnit në një fazë të vonë janë shumë të shtrenjta.
Zumrat e avancuara përdorin gjithashtu softuer simulimi për të modeluar rrjedhën e metaleve dhe sjelljen e ngurtësimit në kavitetin e moldit para se të fillohen prodhimet fizike të veglave. Kjo rehe digitale e procesit të hedhjes lejon inxhinierët të rregullojnë vendndodhjet e hyrjeve, të modifikojnë gjeometrinë e kanaleve udhëzuese dhe të parashikojnë ku gradientët termikë mund të shkaktojnë shkurtime — gjithçka pa asnjë përpjekje fizike të hedhjes. Ky kapacitet është një tregues i qartë i pjekurisë teknike dhe kontribuon drejtpërdrejt në besueshmërinë që klientët industrialë me precizion priten.
Precizioni i Veglave dhe Përshtatshmëria e Mjeteve prej Vaxhi
Besueshmëria e një furnizues i metodës së kandilit të humbur është thellësisht e rrënjëzuar në cilësinë e veglave të saj. Matricat metalike që përdoren për prodhimin e modeleve prej vajshi duhet të punohen me toleranca shumë të sakta, pasi çdo variacion në fazën e vajshit përcjellët përmes shtresës keramike dhe deri te kastimi final. Fabrikat e hekurit që investojnë në vegla me makinë CNC të lartë cilësie dhe që mbajnë regjistrime strikte dimensionale të matricave të tyre tregojnë një angazhim ndaj përsëritshmërisë së modeleve, i cili është thelbësor për pjesët industriale komplekse.
Parametrat e injektimit të vajshit — përfshirë temperaturën, shtypjen dhe kohën e ftohjes — duhet të kontrollohen dhe dokumentohen me kujdes. Një fabrikë e besueshme do të ketë parametra të vendosur dhe të vlerësuar për secilën matricë, duke siguruar që çdo model prej vajshi që prodhohet të përfaqësojë gjeometrinë e synuar me variacion minimal. Ky nivel i disciplinës së procesit në fazën më të hershme të prodhimit është ajo që ndan një furnizues i metodës së kandilit të humbur që është e aftë për prodhim me precizion nga një tjetër që thjesht derdh metal dhe shpreson për rezultate të pranueshme.
Përtej vetë formës, montimi i modelit dhe konfigurimi i pemës janë gjithashtu variabla kritike. Mënyra se si lidhen portat dhe kanalët prej vajshi dhe sa modele montohen në një pemë keramike të vetme ndikojnë në ambientin termik që çdo pjesë përjeton gjatë kastimit. Fabrikat e përvojuara përdorin të dhënat nga prodhimet e mëparshme për të përmirësuar konfigurimet e pemës, duke siguruar mbushje të qëndrueshme me metal dhe sjellje të qëndrueshme të ngurtësimit për çdo pjesë në një partisë.
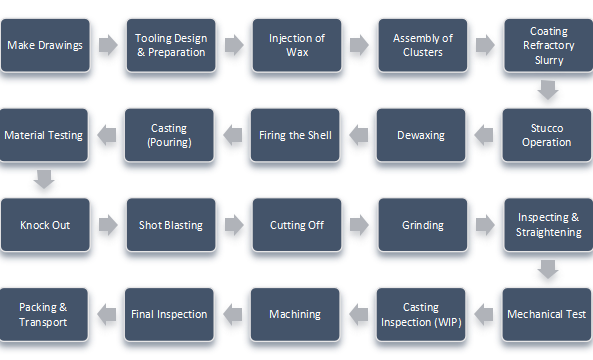
Gama e Ligaturave dhe Kontrolli Metalurgjik
Gjerësia e Aftësisë së Materialit për Diversitetin Industrial
Zbatimet industriale me precizion përfshijnë një gamë të madhe mjedesh operimi. Një pllakë turbinë që është e ekspozuar ndaj cikleve ekstreme termike kërkon karakteristika të ndryshme ligaturash sesa një komponent implantues kirurgjikal që kërkon biokompatibilitet ose një trup valvule që është i ekspozuar ndaj lëngjeve procesuale korrozive. A kompani e hedhjeve me precizion që mund të punojë me legura super të niklit, çelik të pakorrozueshëm, legura të titanimi, legura kobalt-kromi, çelik karboni dhe legura të aluminit ofron klientëve të tij fleksibilitetin për të blerë komponentë të ndryshëm nga një partner i vetëm dhe i besuar.
Kjo gjerësi e aftësive materiale nuk është vetëm një konvencioni komercial. Ajo tregon gjithashtu se fabrika ka investuar në sisteme të shumta të zjarreve, kriqe dhe materiale rezistente të përshtatshme, si dhe në njohuri metalurgjike për menaxhimin e sjelljeve të ndryshme të familjeve të legurave. Për shembull, shkrirja e legurave super kërkon zjarra induksioni vakumi dhe kontroll të saktë të marrjes së oksigjenit dhe azotit, ndërsa derdhja e çelikut të pakorrozueshëm kërkon vëmendje të kujdesshme për përmbajtjen e silikonit dhe manganezit për ruajtjen e rezistencës ndaj korrozionit. Një fabrikë me kompetencë të vërtetë shumë-legurore tregon thellësinë e infrastrukturës teknike që kërkohet për besueshmëri.
Verifikimi i Kimisë së Shkrirjes dhe Disiplina e Traktimit me Nxehtësi
A kompani e hedhjeve me precizion i përkushtuar besueshmërisë metalurgjike verifikon kiminë e shkrirjes përmes analizës spektrometrike në proces para çdo përpjekjeje. Kjo hap është e nevojshme për të siguruar që përbërja e ligaturës plotëson kërkesat e shkallës së specifikuar dhe që çdo devijim — i shkaktuar nga variabiliteti i materialeve të ngarkimit, ndotja ose humbja e elementeve reagjuese gj during shkrirje — identifikohet dhe korrigjohet para se metali të hyjë në mold. Pa këtë hap verifikimi, një fabrikë zhvillimi nuk mund të garantojë që pjesët që dërgon do të plotësojnë kërkesat e sertifikimit të materialit sipas standardeve industriale të kërkuara.
Traktimi termik pas kastimit është po aq i rëndësishëm. Ngrirja në zgjidhje, moshimi, çlirimi nga tensionet dhe shtypja izostatike e nxehtë janë hapat e përbashkët të përpunimit termik që transformojnë mikrostrukturën e kastuar në një strukturë që plotëson kërkesat për vetitë mekanike. Një fabrikë e besueshme ose kryen këto operacione brenda vetes me furrat e kalibruara dhe ciklet termike të dokumentuara, ose bashkëpunon me procesues të jashtëm të kualifikuar me gjithë gjurmueshmërinë. Zinxhiri i dokumentimit — nga regjistrimet e shkrirjes dhe logjet e derdhjes deri te grafikët e traktimit termik dhe certifikatat e testimeve mekanike — është ajo që lejon një kompani e hedhjeve me precizion t'i ofrojë klientëve të aviacionit, mbrojtjes dhe mjekësisë gjurmueshmërinë e materialeve që këta klientë kërkojnë.
Sistemet e Kontrollit të Cilësisë dhe Rregullat e Inspektimit Dimensional
Certifikatat si bazë, jo si kufi maksimal
Certifikatat industriale si ISO 9001, AS9100 ose IATF 16949 sigurojnë një kuadër bazë që tregon se një fabrika e hedhjeve ka zbatuar sisteme të dokumentuara të menaxhimit të cilësisë, procedura për veprime korrigjuese dhe cikle auditimi. Këto certifikime janë tregues të nevojshëm, por jo të mjaftueshëm për besueshmërinë. Ajo që është më e rëndësishme është sa thellë është integruar mendimi i cilësisë në sjelljen e përditshme prodhuese — nëse operatorët dhe inxhinierët identifikojnë dhe ngrisin proaktivisht problemet, në vend që thjesht të reagojnë ndaj ankesave të klientëve.
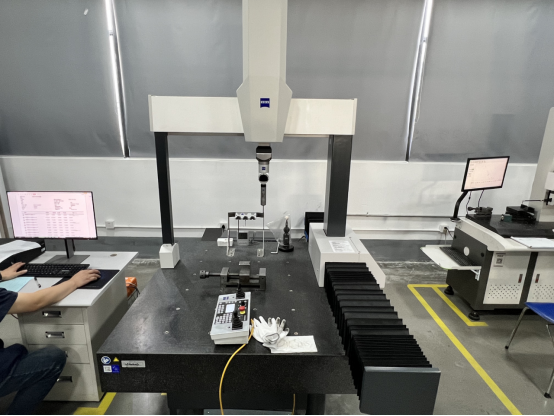
Një fabrikë kastimi me një kulturë të fortë cilësie trajton çdo partinë prodhuese si një mundësi për verifikim dhe përmirësim, në vend që thjesht për plotësim. Kjo shfaqet në praktika si raportet e inspektimit të artikullit të parë që dokumentojnë përputhjen dimensionale me kërkesat e GD&T, kalibrimi i rregullt i të gjitha pajisjeve matëse dhe grafikët e kontrollit statistikor të procesit që gjurmohen variablat kryesore të kastimit nëpër kohë. Kur një fabrika e hedhjeve mund të ofrojë dokumentacionin e inspektimit të artikullit të parë me të dhëna matëse të gjurmuara, kjo tregon se sistemi i tij i cilësisë shtrihet jashtë dokumentacionit në kontrollin e veprueshëm të prodhimit.
Testimet Jo-Demtuese dhe Standardet e Lëshimit Final
Për aplikime ku integriteti i kastimit është kritik për sigurinë — pllakat e turbinave, pjesët strukturore ajrore, pajisjet mjekësore — testimet jo-demtuese janë një pjesë e domosdoshme e procesit të pranimit. Radiografia me rreze X mund të zbulojë shkurtime të brendshme, porozitet ose inkluzione që janë të padukshme me sy të lirë. Inspektimi me penetrues fluorescent identifikon çarjet dhe bashkimet që dalin në sipërfaqe. Testimi ultrazhangullor vlerëson integritetin nën-sipërfaqësor në seksione më të trasha. Një fabrika e hedhjeve i besueshëm do të ketë ose kapacitet NDT brenda ndërmarrjes ose marrëdhënie të ngushta me furnitorët që punojnë me laboratore të akredituara testimesh.
Gatësia për të refuzuar pjesët që nuk plotësojnë kriteret e pranimit — edhe kur shtypi për dorëzim është i lartë — është ndoshta shenja më e rëndësishme e sjelljes që tregon besueshmërinë e një fabrike kuçiqe. Fabrikat kuçiqe që dërgojnë pjesë me kualitet të dyshimtë për të plotësuar afatin e dorëzimit, shpesh shkaktojnë pengesa shumë më të mëdha në vargun e mëposhtëm kur ato pjesë dështojnë gjatë përdorimit ose refuzohen gjatë inspektimit hyrës të klientit. Një fabrikë kuçiqe e zhvilluar fabrikë e kastimit me investim të përshtatur kupton se një pjesë e refuzuar brenda vetes është gjithmonë më e lirë se një mospranim i zbuluar pas dorëzimit, dhe standardet e saj të lëshimit reflektojnë këtë kuptim.
Skalabiliteti i Prodhimit dhe Përsëritshmëria e Procesit
Konsistenca Gjatë Prototipit, Prodhimit me Vëllim të Ulët dhe Prodhimit me Vëllim të Lartë
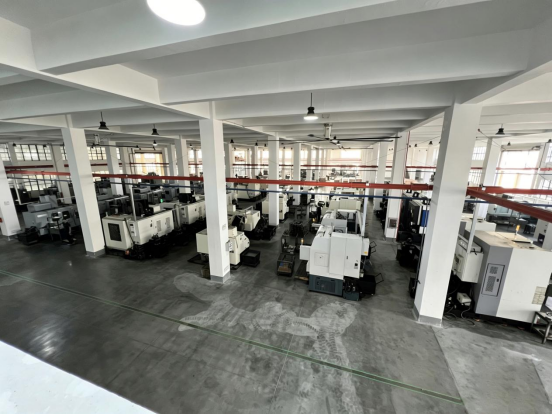
Ekipet industriale të blerjes zakonisht fillojnë të punojnë me një fabrikë e kastimit me investim të përshtatur me sasi prototipi ose zhvillimi, pastaj të zmadhohen në vëllime prodhimi kur dizajnet verifikohen. Një fabrikë e besueshme duhet të jetë e aftë të mbajë të njëjtat standarde dimensionale dhe metalurgjike në të gjitha shkallët e prodhimit — jo vetëm në kushtet e kontrolluara të prototipit. Kjo kërkon parametra të dokumentuar të procesit, programe të mira të mirëmbajtjes së veglave dhe sisteme të trajnimit të punonjësve që transferojnë njohuritë e gjuhës së hedhjes nga teknikët më të përvojushëm te operatorët më të rinj në mënyrë të vazhdueshme.
Përsëritshmëria e procesit nuk është një rastësi. Ajo është produkti i dokumentimit të disiplinuar të procesit, të trajnimit strukturuar të operatorëve dhe të monitorimit të vazhdueshëm të variablave kyçe. Fabrikat që mbështeten shumë në aftësitë individuale pa procedura të dokumentuara janë me natyrë të ndryshueshme, që do të thotë se cilësia e pjesëve ndryshon me ndryshimet e personelit. Një kompani e hedhjeve me precizion që kodifikon njohuritë e tij procesuale në udhëzime pune, pika kontrolli inspektimi dhe sistemet e monitorimit të prodhimit, krijon një mjedis prodhimi të qëndrueshëm ku rezultatet e cilësisë janë të parashikueshme, jo të shpresuara.
Transparencioni i Kohës së Dërgesës dhe Komunikimi i Zinxhirit të Furnizimit
Besnikëria në kontekste industriale me përsaktësi do të thotë gjithashtu besnikëri në dorëzim dhe komunikim. Një kompani e hedhjeve me precizion që ofron vlerësime të sakta për kohën e dërgesës bazuar në kapacitetin aktual, komunikon proaktivisht rreth mundësive të vonimeve potenciale dhe mban inventar rezervë për materiale të para të cilat kërkojnë kohë të gjatë furnizimi, tregon disiplinë të zinxhirit të furnizimit, e cila është e vlerësuar thellë nga klientët industrialë. Aftësia për të dhënë bindje reale, të bazuar në të dhëna, për dorëzimin — dhe pastaj për t’i plotësuar ato — ndërton besimin që mbart marrëdhëniet e gjata të blerjes.
Fabrikat e hekurudhës që gjurmohen sistematikisht performancën e dorëzimit në kohë, analizojnë shkaqet themelore të vonimeve dhe zbatojnë veprime korrigjuese krijojnë një unazë të përsëritjes që përmirëson vazhdimisht besueshmërinë e planit. Për klientët që menaxhojnë skeda komplekse montimi, fakti që furnizuesi i tyre i hedhurave do të arrijë termat e dorëzimit në mënyrë të parashikueshme është aq i rëndësishëm sa edhe fakti që pjesët do të plotësojnë specifikimet dimensionale dhe materiale. Të dy aspektet e besueshmërisë — cilësia dhe dorëzimi — duhet të menaxhohen aktivisht për të fabrikë e kastimit me investim të përshtatur qenë konsideruar një partner industrial i vërtetë i saktë.
Bashkëpunimi me Klientin dhe Vlera e Partneritetit të Gjatë Termi
Mbështetje teknike gjatë tërë ciklit të jetës së produktit
Një partner i vërtetë besueshëm kompani e hedhjeve me precizion nuk pranon thjesht porositë dhe nuk dërgon pjesët. Ajo vepron si partner teknik që nga faza e dizajnit deri në tërë ciklin e jetës së produktit, duke ofruar input mbi optimizimet e dizajnit, zgjedhjen e materialeve dhe përmirësimet e proceseve që i sjellin përfitime klientit me kalimin e kohës. Ky qëndrim bashkëpunues do të thotë se kur një klient has në një problem të performancës në fushë ose ka nevojë të modifikojë një dizajn, fabrika është e përgatitur të kontribuojë me njohuri inxhinierike, në vend që thjesht të presë një vizatim të ri.
Partneriteti i gjatë kohor do të thotë gjithashtu se fabrika ruan aktivisht njohuritë institucionale rreth pjesëve, proceseve dhe kërkesave të cilësisë specifike të klientit. Mjetet e ruajtura, parametrat e proceseve të arkivuara, regjistrimet historike të inspektimeve dhe kontaktet inxhinierike të dedikuara kontribuojnë të gjitha në vazhdimësinë që klientët industrialë e precizionit kanë nevojë. Kur një fabrikë e kastimit me investim të përshtatur ndërton këtë lloj kujtese institucionale rreth portofolit të produkteve të një klienti, ajo bëhet progresivisht më e vlefshme me kalimin e kohës — jo vetëm si furnitor, por edhe si pjesë e integruar e zinxhirit të furnizimit të klientit.
Përmirësimi i vazhdueshëm si një angazhim kulturor
Kërkesat për saktësi në industritë si aero- dhe hapësira, energjia dhe pajisjet mjekësore evoluojnë vazhdimisht. Toleranca më të ngushta, sistemet e reja të aliazheve dhe kërkesat e reja për përfundime të sipërfaqeve sfidojnë rregullisht kapacitetet e madje edhe të fabrikave të derdhjes me eksperiencë. Një furnizues i metodës së kandilit të humbur që tregon një angazhim për përmirësimin e vazhdueshëm — duke investuar në pajisje të reja, duke përmirësuar sistemet e kuqizave keramike, duke përdorur mjetet e avancuara të simulimit dhe duke kërkuar certifikata të reja të përshtatshme — shenjon se ajo ka për qëllim të rritet bashkë me nevojat e klientëve të saj, në vend që të qëndrojë në nivelin aktual të kapaciteteve të saj.
Kjo orientim i investimeve me shikim të ardhshëm dallon kushtet që do të mbeten partnerë të besueshëm pesë dhe dhjetë vjet më vonë nga ato që do të mbeten gradualisht prapa kërkesave të zhvilluara të saktësisë. Për ekipet e blerjes industriale që marrin vendime të gjatë afatit për furnizim, kuptimi i trajektorisë së përmirësimit të një kushte është po aq i rëndësishëm sa edhe vlerësimi i gjendjes së tanishme të saj. kompani e hedhjeve me precizion një kushtë që ndan aktivisht të dhënat rreth iniciativave të saj të përmirësimit, kapaciteteve të reja dhe trendeve të performancës së cilësisë tregon llojin e transparencës dhe ambicioneve që janë baza e besueshmërisë së vazhdueshme të furnizuesit.
Pyetje të shpeshta
Cilat certifikata duhet të posedojë një furnizues i besueshëm i metodës së kandilit të humbur për aplikime ajrorë?
Për aplikimet ajrospaciale, një kompani e kastimit me saktësi duhet të posedojë idealisht sertifikatën AS9100, e cila përfshin kërkesat e ISO 9001 me kontrolla shtesë specifike për industrinë ajrospaciale, që mbulojnë dizajnimin, menaxhimin e rrezikut dhe inspektimin e artikullit të parë. Akreditimi NADCAP për procese speciale, si p.sh. trajtimi termik, testimi jozhdukës dhe procesimi kimik, vlerësohet gjithashtu shumë nga kontraktorët kryesorë ajrospacialë, pasi ofron verifikim të pavarur të disiplinës së proceseve. Sertifikatat e testimetve të materialeve, të gjurmueshme në numrat e veçantë të ngrohjes dhe të përshtatshme me standardet AMS ose ASTM, kërkohen zakonisht në nivelin e pjesës.
Si kontrollon një furnizues i metodës së kastimit me vaxh saktsinë dimensionale nëpër gjeometritë komplekse të pjesëve?
Saktësia dimensionale në një furnizues të metodës me vaxh të humbur kontrollohet përmes një kombinimi të veglave me saktësi, parametrave të verifikuar të injektimit të vaxhit, vetive të kontrolluara të zgjerimit dhe tkurrjes së kuqisë keramike, si dhe kalibrimit të kujdesshëm të modeleve të simulimit të derdhjes në përputhje me rezultatet reale të prodhimit. Makinat e matjes koordinative dhe pajisjet e skanimit optik përdoren gj durante inspektimit të artikullit të parë dhe të prodhimit vazhdues për të verifikuar se pjesët i përputhen specifikimeve GD&T. Fabrikat e derdhjes marrin gjithashtu në konsideratë faktorët e parashikueshëm të shkurtimeve specifike për çdo legurë kur projektimi i veglave, duke siguruar që pjesa përfundimtare e ngurtësuar të përputhet me dimensionet nominale të vizatimit.
A mund një kompani e derdhjes me saktësi të prodhojë pjesë nga familje të ndryshme legurash nën një sistem cilësie të vetëm?
Po, një furnitor i aftë i metodës së vajtuar humbëse mund të përpunojë shumë familje legurash — përfshirë legurat super të niklit, çelikun me rezistencë ndaj korrozionit, titanimin, legurat e kobaltit dhe çelikun karbonik — brenda një të njëjtës instalimi, me kusht që të ketë pajisje të duhura të furunave, procedura të ndara për manipulimin e materialeve dhe dokumentacion procesi specifik për secilën legurë. Rreziqet e kontaminimit të përziera midis familjeve të legurave menaxhohen përmes kryqezimeve të dedikuara, sistemeve të identifikimit të materialeve dhe protokolleve të ashpra të ndarjes së materialeve të para. Një sistem i vetëm i menaxhimit të cilësisë mund të udhëheqë të gjitha familjet e legurave, me kusht që udhëzimet operative specifike për secilën legurë, kriteret e inspektimit dhe standardet e pranimit të jenë qartësisht të diferencuara brenda sistemit.
Cili është kohëzgjatja e zakonshme e zhvillimit të një pjese të re në një fabrikë kastimesh me vaxh të humbur sipas porosisë ?
Kohëzgjatja e udhëzimeve për zhvillimin e pjesëve të reja në një kompani kastimi me saktësi ndryshon në varësi të kompleksitetit të pjesës, kërkesave për veglat, llojit të aliazhit dhe ngarkesës së tanishme të fabrikës së kastimit. Projektimi dhe prodhimi i veglave paraqet zakonisht hapin më të gjatë të vetëm, i cili zakonisht zgjat nga katër deri në dhjetë javë për matricat me kompleksitet mesatar. Pas përfundimit të veglave, kastimi i parë i artikullit, inspektimi dhe çdo testim i nevojshëm për dimensionet ose për vetitë mekanike mund të shtojnë edhe dy deri në gjashtë javë të tjera. Klientët duhet të presin që cikli i plotë i zhvillimit të pjesëve të reja të ketë një kohëzgjatje prej tetë deri në gjashtëmbëdhjetë javë në shumicën e rasteve, ndërsa aliazhet ose pjesët më komplekse që kërkojnë kontroll të jo-dëmtueshëm (NDE) do të kërkojnë kohë shtesë. Komunikimi i qartë me fabrikën e kastimit gjatë fazës së zhvillimit është thelbësor për planifikimin e saktë të kohëzgjatjes.
Tabela e Lëndës
- Aftësia Inxhinierike dhe Ekspertiza e Dizajnit për Kastim
- Gama e Ligaturave dhe Kontrolli Metalurgjik
- Sistemet e Kontrollit të Cilësisë dhe Rregullat e Inspektimit Dimensional
- Skalabiliteti i Prodhimit dhe Përsëritshmëria e Procesit
- Bashkëpunimi me Klientin dhe Vlera e Partneritetit të Gjatë Termi
-
Pyetje të shpeshta
- Cilat certifikata duhet të posedojë një furnizues i besueshëm i metodës së kandilit të humbur për aplikime ajrorë?
- Si kontrollon një furnizues i metodës së kastimit me vaxh saktsinë dimensionale nëpër gjeometritë komplekse të pjesëve?
- A mund një kompani e derdhjes me saktësi të prodhojë pjesë nga familje të ndryshme legurash nën një sistem cilësie të vetëm?
- Cili është kohëzgjatja e zakonshme e zhvillimit të një pjese të re në një fabrikë kastimesh me vaxh të humbur sipas porosisë ?