 EN

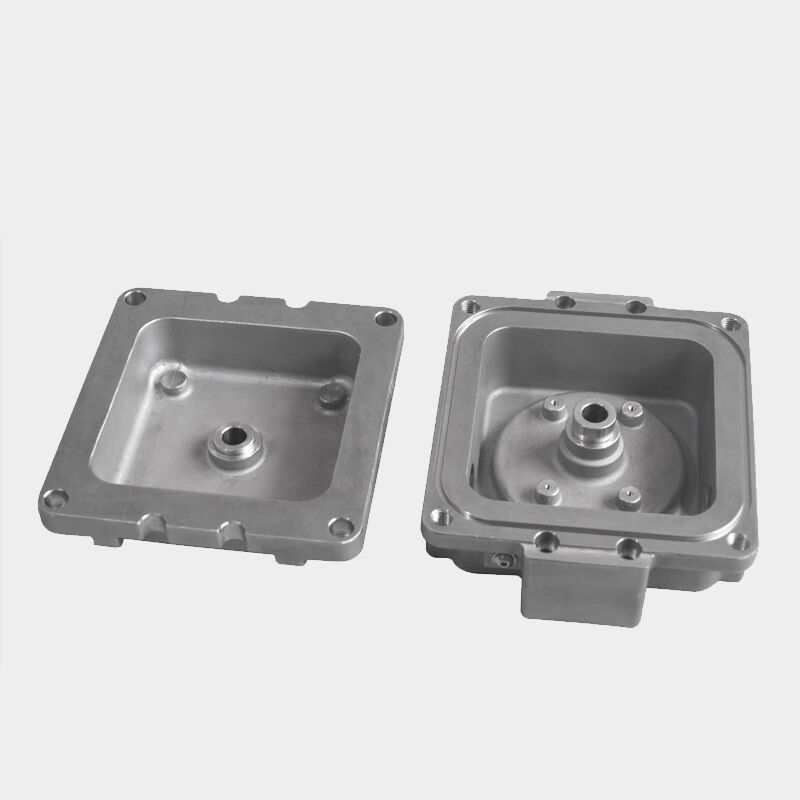
I dagens sammanlänkade industriella landskap innebär inköp av komplexa metallkomponenter över internationella gränser en omfattande kvalitetsutmaning. Tillverkaren måste navigera genom ett invecklat nätverk av råmaterialets ursprung, flerstegsproduktionskontroller, logistiska variabler och kundspecifika toleranser – allt medan man bibehåller den dimensionella och metallurgiska konsekvensen som högpresterande branscher kräver. Frågan om hur konsekvent kvalitet faktiskt uppnås i globala leveranskedjor är inte endast akademisk; den har direkta konsekvenser för säkerhetsmarginaler inom luft- och rymdfart, tillförlitligheten hos energisystem samt integriteten hos medicintekniska produkter.
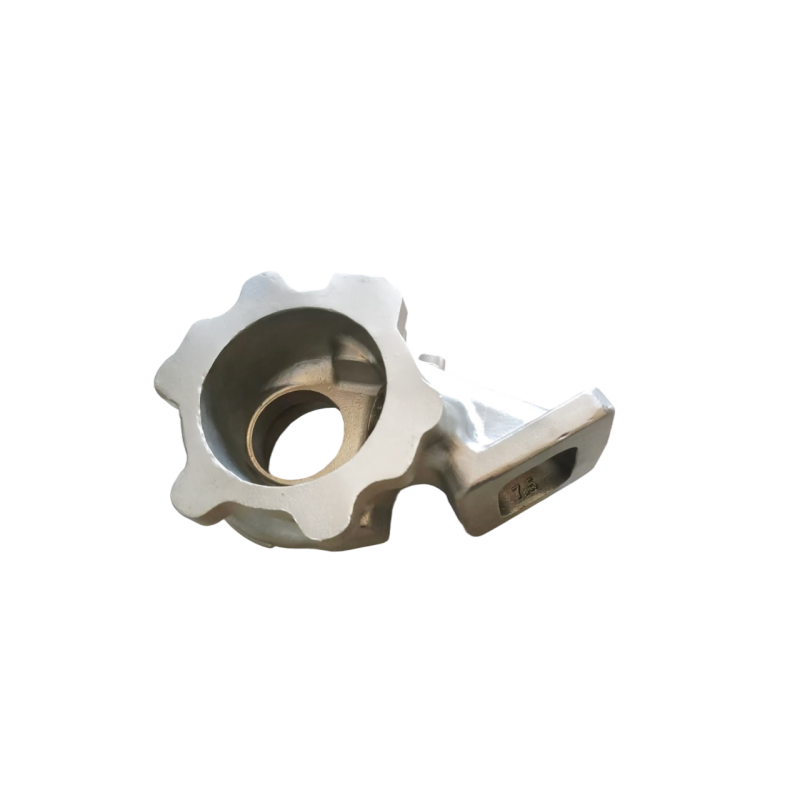
Att förstå denna process kräver att man ser bortom gjuterigolvet. En kompetent tillverkare av precisionssprutgjutna delar bygger in kvalitet i varje fas – från legeringsval och tillverkning av vaxmodeller, via keramisk skalbyggnad, kontrollerad gjutning, efterbehandling av gjutdelar och slutlig inspektion. När dessa discipliner stöds av omfattande processdokumentation, kvalificerade leverantörsnätverk och internationellt erkända certifieringar blir konsekvent kvalitet ett återkommande resultat snarare än en hoppfull slump. I den här artikeln undersöks de specifika mekanismer som gör det möjligt for tillverkaren att leverera pålitliga komponenter som uppfyller specifikationerna till globala köpare.
Grunden för kvalitet: Processstandardisering och teknisk dokumentation
Varför dokumenterade processer är ovillkorliga i globala verksamheter
tillverkaren som opererar på global nivå kan inte lita på underförstådd kunskap eller särskild, inhemsk expertis. Varje kritisk processsteg måste dokumenteras i detaljerade arbetsinstruktioner, materialspecifikationer och kontrollplaner som kan utföras konsekvent oavsett operatör eller skift. Denna dokumentationsdisciplin är ryggraden i kvalitetssäkring över gränserna och säkerställer att en gjutning som tillverkas för en europeisk luft- och rymdfarts-kund uppfyller samma krav som en annan gjutning som levereras till en nordamerikansk olje- och gasoperatör.
Standardisering av processen vid investeringsgjutning omfattar parametrar för vaxinjicering, viskositetsintervall för keramisk slurry, sekvenser för applicering av stukkorn, temperaturprofiler för avvaxning och kontroller av förbränningscykler. Varje parameter har ett definierat toleransintervall som härrör från historiska data om processens kapabilitet. När avvikelser uppstår möjliggör dokumenterade åtgärdsrutiner att ingenjörsteam kan agera systematiskt i stället för reaktivt, vilket bevarar integriteten hos produktionspartiet och minskar risken för icke-conformande delar som når kunden.
För aktörer i den globala leveranskedjan skapar tillgången till denna dokumentation via strukturerade leverantörsportaler eller kvalitetsstyrningssystem öppenhet. Kunder kan granska processparametrar på distans, verifiera att godkända procedurer följs och begära spårbarhetsdokument utan att behöva vara fysiskt närvarande på fabriksgolvet. Denna nivå av öppenhet skiljer en mogen tillverkare av precisionssprutgjutna delar från en vanlig gjuteri.
Styrning av tekniska ändringar över tidszoner och kunder
Att hantera tekniska ändringar är en av de mest underskattade kvalitetsutmaningarna i globala leveranskedjor. Sådana leverantörer tjänar ofta kunder inom flera branscher och geografiska områden, där varje kund har sina egna versionscykler, godkännandearbetsflöden och krav på första-artikelinspektion. Utan ett strukturerat system för ändringshantering kan en godkänd designuppdatering i en region leda till en missmatchning med delar som tillverkats enligt en äldre version på annat ställe.
Ledande tillverkare implementerar formella system för teknisk ändringskontroll som kopplar delnummer till specifika revisionsnivåer, verktygsstater och godkända processparametrar. Ändringar valideras genom dimensionsinspektion, metallurgisk provning och kundgodkännande innan de införs i produktionsflödet. Detta förhindrar obehöriga ändringar från att tyst kompromissa prestandaegenskaperna hos en gjutning – en särskilt viktig säkerhetsåtgärd inom branscher där komponentfel medför allvarliga konsekvenser.
Integrationen av programvara för produktlivscykelhantering med produktionsplaneringssystemet stärker ytterligare denna kontroll. När sådana leverantörer synkroniserar teknisk data med verkstadsutförandet i realtid minskar sannolikheten för att en versionsmismatch når en färdig komponent kraftigt, även mellan anläggningar i olika länder.
Spårbarhet av råmaterial och legeringsgodkännande
Bygga en spårbar materialkedja från lingot till inspektion
Materialintegritet är utgångspunkten för varje kvalitetsresultat inom investeringsgjutning. En ansedd tillverkare av precisionsinvesteringsgjutningar har strikt kontroll över legeringsförsörjningen och kräver certifierade materialprovrapporter från kvalificerade leverantörer samt verifierar kemisk sammansättning oberoende genom intern spektrografisk analys innan någon smältning påbörjas. Denna praxis säkerställer att nickelhöghållfasta legeringar, rostfria stål, titanlegeringar och andra specialmaterial uppfyller de kemiska kraven enligt kund- och branschstandarder.
Partispårbarhet är lika viktig. Varje parti inkommande råmaterial tilldelas ett unikt glödnr. som följer gjutningen genom varje efterföljande processsteg – vaxinjicering, skalbyggnad, gjutning, värmebehandling och slutlig inspektion. Denna ägarlänk gör det möjligt för anläggningarna att rekonstruera den fullständiga produktionshistoriken för någon komponent och, om en materialavvikelse upptäcks, snabbt identifiera och isolera alla berörda delar innan de når kunden.
I globala leveranskedjekontexter är denna spårbarhet ofta en kontraktuell kravställning. Luft- och rymdfartskunder som opererar enligt AS9100 eller Nadcap regler, tillverkare av medicintekniska produkter som omfattas av ISO 13485 samt köpare inom energisektorn som regleras av API-specifikationer kräver alla dokumenterad materialspårbarhet som ett villkor för leverans. Anläggningar som betraktar detta som en kärnoperativ disciplin snarare än en rutinmässig efterlevnadskontroll erhåller en betydelsefull konkurrensfördel.
Legeringskvalificeringsprogram och deras roll för konsekvens
Utöver mottagningskontroll måste tillverkaren kvalificera sina gjutprocesser för varje legeringssystem som används i produktionen. Legeringskvalificering innebär att utföra kontrollerade provgjutningar, utvärdera mekaniska egenskaper genom dragprovning och slagprovning, bedöma mikrostrukturell integritet genom radiografisk och metallografisk undersökning samt jämföra resultaten med den tillämpliga materialspecifikationen. Först när denna kvalificeringsarbete är slutfört får tillverkaren hävda processkapacitet för den aktuella legeringen.
Regelbunden omkvalificering håller processdatabasen aktuell, särskilt när råmaterialkällor ändras eller produktionsutrustning uppgraderas. Denna pågående disciplin är det som gör att tillverkaren kan garantera att delar som tillverkas idag har samma egenskaper som delar som tillverkades för tolv månader sedan – en konsekvenskrav som globala OEM-kunder ofta formaliserar i sina godkända leverantörsavtal.
Keramisk skalteknik och dimensionsåterupprepelighet
Skapande av skalet som en kritisk steg för dimensionskontroll
Den keramiska skalet är formen som ger en investeringsgjutning dess slutgiltiga form, och kvaliteten på detta skal bestämmer direkt den dimensionella noggrannheten och ytytan på den färdiga delen. Anläggningar investerar betydande resurser i att kontrollera keramiskt slurrys kemiska sammansättning, dippsekvenser, torkförhållanden och tjockleken på stödskalet. Dessa variabler avgör tillsammans hur troget keramiken återger geometrin hos vaxmönstret och hur väl den motstår deformation under gjutcykeln vid hög temperatur.
Miljökontroller inom skalrummet — temperatur, luftfuktighet och luftflöde — hanteras noggrant eftersom keramiskt slurry är mycket känsligt för omgivningsförhållandena. Automatiserade slurryblandningssystem med viskositetsövervakning säkerställer konsekvent dipcoatbeteende mellan olika partier. Dessa kontroller är särskilt viktiga när tillverkaren kör högvolymsproduktion för globala kunder som kräver strikta dimensionsnoggrannheter för funktioner såsom vingprofiler, kylhålspositioner och ytor för sammanfogning.
Statistisk processkontroll tillämpad på skalts tjockleksmätningar, torkningstider och grön skalstyrka ger tillverkaren realtidsinsikt i skalkvaliteten redan innan gjutningen påbörjas. Detta proaktiva tillvägagångssätt minskar utslagsgraden och förhindrar leverans av gjutdelar som ligger utanför toleranserna till kunderna, vilket är en avgörande kostnadsdrivande faktor i globala leveranskedjor.
Verktygsinvestering och noggrannhet i vaxmönster
Dimensionell konsekvens i investeringsgjutning börjar med vaxmönstret, som i sin tur framställs från precisionsbearbetad injektionsverktygning. Anläggningarna upprätthåller rigorösa verktygskvalificeringsprotokoll som fastställer den dimensionella utgångspunkten för varje nytt verktyg. Injekteringsparametrar, inklusive vaxtemperatur, injekteringstryck och hålltid, dokumenteras och kontrolleras för att minimera variationer mellan mönster.
Schemalagda underhållsåtgärder för verktyg säkerställer att slitna eller skadade verktyg identifieras och åtgärdas innan de försämrar mönstrets kvalitet. För globala kunder formaliserar avtal om förvaring och äganderätt till verktyg vem som äger verktygen, var de förvaras och vilka underhållsåtaganden tillverkaren måste uppfylla. Denna styrningsnivå skyddar kundens investering och säkerställer att eventuellt framtida ersättningsverktyg kommer att överensstämma med den godkända måttliga utgångspunkten.
Inspektningsteknik och globalt erkänd certifiering
Avancerade metrologiska och icke-destruktiva provningsmöjligheter
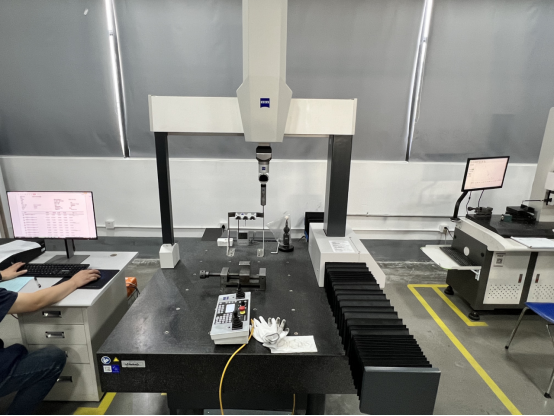
sådana leverantörer som betjänar globala marknader måste ha inspektionsförmågor som motsvarar komplexiteten och precisionen hos de delar som tillverkas. Koordinatmätmaskiner, optiska jämförare, laserskanningssystem och datortomografi ger omfattande dimensionell verifiering för komplexa gjutgeometrier. Dessa instrument kalibreras enligt nationella och internationella standarder, vilket säkerställer att mätresultaten är juridiskt spårbara och ömsesidigt erkända över gränserna.
Icke-destruktiv provning spelar en lika viktig roll. Röntgenprovning avslöjar interna krympningsporer, inklusioner och sprickor som inte är synliga vid ytpåverkan. Fluorescerande penetrerande provning upptäcker fina ytspaltningar i icke-magnetiska legeringar. Ultraljudsprovning karaktäriserar underytansavbrott i kritiska strukturella sektioner. För sådana leverantörer innebär att ha dessa kapaciteter inomhus en minskning av fördröjningar och hanteringsrisker kopplade till utlagrad icke-destruktiv provning, samtidigt som det möjliggör snabbare svar på kundens kvalitetsfrågor.
Den systematiska användningen av första-artikelkontrollrapporter – som dokumenterar varje egenskap hos en ny eller reviderad del i förhållande till konstruktionsritningen – ger globala kunder en fullständig dimensionell och materialmässig översikt innan serietillverkningen påbörjas. Denna första investering i verifiering minskar avsevärt risken för att ta emot felaktiga produktionsdelar efter att stora volymorder har placerats.
Internationella certifieringar som kvalitetsbevis
Certifieringar såsom ISO 9001 , AS9100 , IATF 16949 , och Nadcap är inte bara skyltar på en vägg – de utgör oberoende granskad bevisning för att anläggningen har institutionaliserat kvalitetsledningssystem i sina verksamheter. Varje standard behandlar specifika risker som är relevanta för dess målbransch: AS9100 fokuserar på konfigurationshantering och riskminimering inom luft- och rymdfarten, IATF 16949 betonar statistisk processtyrning och felpreventiv åtgärder inom bilindustrin samt Nadcap omfattar godkännande av särskilda processer för värmebehandling, icke-destruktiv provning (NDT) och kemisk behandling.
För globala supply chain-chefer som utvärderar sådana leverantörer fungerar dessa certifieringar som en förkvalificeringsfilter. De signalerar att tillverkarens processer har genomgått rigorös granskning av tredje part och att system för korrigerande åtgärder finns på plats för att hantera identifierade brister. Att underhålla flera certifieringar samtidigt visar också på den organisatoriska mognaden som krävs för att säkerställa konsekvent kvalitet i enlighet med olika kundkrav utan att kompromissa med en uppsättning standarder för att uppfylla en annan.
Integration av leveranskedjan och kundkommunikationsrutiner
Samverkande planering och efterfrågesynlighet
Konsekvent kvalitet i en global leveranskedja kräver mer än utmärkt tillverkning – det kräver transparent kommunikation och samarbetsbaserad planering mellan tillverkaren av precisionssprutgjutna delar och dess kunder. Långsiktiga leveransschema, kapacitetsreserveringar och tidig insikt i efterfrågefluktuationer gör att tillverkaren kan planera materialinköp, verktygsförberedelse och produktionssekvensering utan de kompromisser som ofta leder till kvalitetsnedsättningar under tidspress.
anläggningar som aktivt deltar i kundens supply chain-planeringsmöten – och som tillhandahåller data om kapacitetsutnyttjande, uppdateringar av ledtider samt prognoser för materialtillgänglighet – blir verkliga supply chain-partner snarare än transaktionella leverantörer. Denna integration minskar sannolikheten för akutproduktion, vilket är en känd riskfaktor för processavvikelser och översprungsinspektioner.
Digitala leveranskedjuplattformar har gjort detta samarbete mer tillgängligt. Spårning av beställningar i realtid, elektronisk leverans av överensstämmelsecertifikat och automatiserade system för avisering om icke-överensstämmelser ger globala kunder den transparens de behöver för att hantera lager och produktionsplanering med säkerhet, oavsett den fysiska avståndet mellan deras anläggning och tillverkarens gjuteri för precisionssprutgjutning.
Hantering av icke-överensstämmelser och kontinuerlig förbättring över gränserna
Ingen tillverkningsprocess är helt fri från avvikelser, men hur sådana leverantörer hanterar dem skiljer en världsklassleverantör från en genomsnittlig leverantör. Formella 8D- eller CAPA-processer säkerställer att klagomål från kunder undersöks med rigorös rotorsaksanalys, att åtgärder för att begränsa påverkan implementeras omedelbart och att långsiktiga korrigerande åtgärder riktar sig mot den underliggande systemsvagheten snarare än endast mot ytsymptomen.
I globala leveranskedjeförhållanden påverkar hastigheten och kvaliteten på korrigerande åtgärder direkt kundens förtroende. Anläggningar som lämnar en väl dokumenterad 8D-rapport inom den överenskomna tidsramen, slutför verifiering av korrigerande åtgärdernas effektivitet och uppdaterar sina kontrollplaner och arbetsinstruktioner visar att kvalitetsstyrning är integrerad i deras kultur, inte bara utförs för revisionsändamål.
Program för kontinuerlig förbättring, inklusive statistisk processkontroll och trendövervakning, utbyteanalys samt projekt för att minska skrot, genererar de pågående förbättringarna av processkapaciteten som gör det möjligt för anläggningarna att successivt fördra måtttoleranserna och minska kundnära felkvoter över tid. Denna förbättringstrend är exakt vad globala OEM-kunder söker efter när de väljer och behåller leverantörer för sina mest krävande applikationer.
Letar du efter en pålitlig partner för precisionssprutgjutning?
Våra anläggningar är certifierade enligt IATF och ISO 9001, vilket säkerställer att komponenterna uppfyller specifikationerna för globala leveranskedjor. Kontakta vårt ingenjörsteam idag eller begär ett offertförslag för ditt nästa projekt. .
Vanliga frågor
Vilka branscher drar störst nytta av samarbete med sådana anläggningar?
Industrier med krävande material- och dimensionskrav får störst värde av gjutverk. Dessa inkluderar luft- och rymdfart, där turbinblad och strukturella komponenter kräver strikta legeringskontroller och komplexa geometrier; olja och gas, där nedsänkta komponenter och ventilkomponenter utsätts för extrema tryck och korrosiva miljöer; medicintekniska apparater, där biokompatibilitet och ytyta är avgörande; samt industriell kraftgenerering, där superlegerade komponenter måste bibehålla sin integritet under långvarig termisk cykling. Processen för investeringsgjutning är särskilt lämplig för dessa sektorer eftersom den kan tillverka nästan färdiga delar från svårbearbetade legeringar med minimalt materialspill.
Hur säkerställer gjutverk kvaliteten vid global inköp av material?
anläggningen säkerställer materialkvaliteten genom en kombination av godkänd leverantörskvalificering, protokoll för mottagningskontroll och oberoende spektrografisk verifiering av varje legeringsbatch innan den går in i produktionen. Certifierade materialprovrapporter granskas mot tillämpliga specifikationer, och allt material som inte klarar mottagningskontrollen isoleras och returneras. Spårbarhetssystem baserade på värme-nummer kopplar varje färdig gjutning till dess ursprungliga råmateriebatch, vilket möjliggör snabb återkallning och åtgärder för begränsning om ett materialrelaterat problem identifieras efter produktionen.
Vilka certifieringar bör en global köpare leta efter vid urvalet av anläggningar?
Globala köpare bör prioritera certifieringar som stämmer överens med deras specifika branschkrav. AS9100 är standarden för godkännande av luft- och rymdfartsleveranskedjan och indikerar efterlevnad av strikta krav på konfigurationshantering och riskminskning. ISO 9001 ger en grundläggande ram för kvalitetsstyrning som är tillämplig inom alla branscher. Nadcap godkännande signalerar processnivågodkännande för särskilda processer, såsom icke-destruktiv provning (NDT), värmebehandling och kemisk behandling. IATF 16949är relevant för bilindustrins leveranskedja. Anläggningar med flera aktiva certifieringar visar på operativ disciplin för att upprätthålla kvalitetsstyrning i olika kundmiljöer.
Hur hanterar anläggningarna kvalitetskonsekvensen över flera produktionsskift eller anläggningar?
Konsistens mellan skift och anläggningar uppnås genom standardiserade arbetsinstruktioner, automatiserade processparametrarstyrning, protokoll för skiftoverlämning och regelbundna interna revisioner. Anläggningarna använder statistisk processtyrning (SPC) för att övervaka nyckelprocessindikatorer i realtid, så att avvikelser upptäcks och korrigeras innan de leder till icke-conformande delar. Korsanläggningsövergripande kvalitetsstyrningssystem säkerställer att teknisk dokumentation, godkända leverantörslistor och databaser för korrigerande åtgärder är synkroniserade, så att samma kvalitetsstandard gäller oavsett vilken plats eller vilket team som tillverkar gjutningen.
Innehållsförteckning
- Grunden för kvalitet: Processstandardisering och teknisk dokumentation
- Spårbarhet av råmaterial och legeringsgodkännande
- Keramisk skalteknik och dimensionsåterupprepelighet
- Inspektningsteknik och globalt erkänd certifiering
- Integration av leveranskedjan och kundkommunikationsrutiner
-
Vanliga frågor
- Vilka branscher drar störst nytta av samarbete med sådana anläggningar?
- Hur säkerställer gjutverk kvaliteten vid global inköp av material?
- Vilka certifieringar bör en global köpare leta efter vid urvalet av anläggningar?
- Hur hanterar anläggningarna kvalitetskonsekvensen över flera produktionsskift eller anläggningar?