 EN

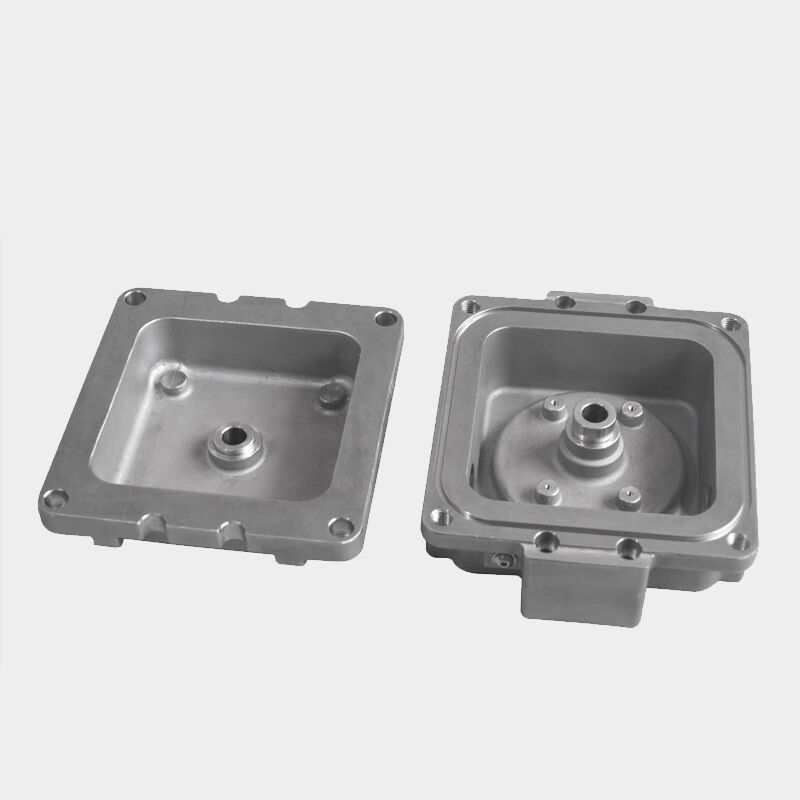
ในภูมิทัศน์อุตสาหกรรมสมัยใหม่ที่เชื่อมโยงกันอย่างลึกซึ้ง การจัดหาชิ้นส่วนโลหะที่ซับซ้อนข้ามพรมแดนระหว่างประเทศนั้นก่อให้เกิดความท้าทายด้านคุณภาพที่รุนแรง ผู้ผลิตจำเป็นต้องดำเนินการอย่างรอบคอบในหลายด้าน ได้แก่ การจัดหาวัตถุดิบ ระบบควบคุมการผลิตแบบหลายขั้นตอน ปัจจัยด้านโลจิสติกส์ และความคลาดเคลื่อนที่ลูกค้าแต่ละรายกำหนดไว้ — ทั้งหมดนี้ต้องทำไปพร้อมกันโดยยังคงรักษาความสม่ำเสมอของมิติและองค์ประกอบทางโลหะวิทยา ซึ่งเป็นสิ่งที่อุตสาหกรรมประสิทธิภาพสูงต้องการ คำถามที่ว่า คุณภาพที่สม่ำเสมอนั้นแท้จริงแล้วจะบรรลุได้อย่างไรในห่วงโซ่อุปทานระดับโลก ไม่ใช่เพียงแค่ประเด็นเชิงวิชาการเท่านั้น แต่มีผลกระทบโดยตรงต่อขอบเขตความปลอดภัยในอุตสาหกรรมการบินและอวกาศ ความน่าเชื่อถือของระบบพลังงาน และความสมบูรณ์ของอุปกรณ์ทางการแพทย์
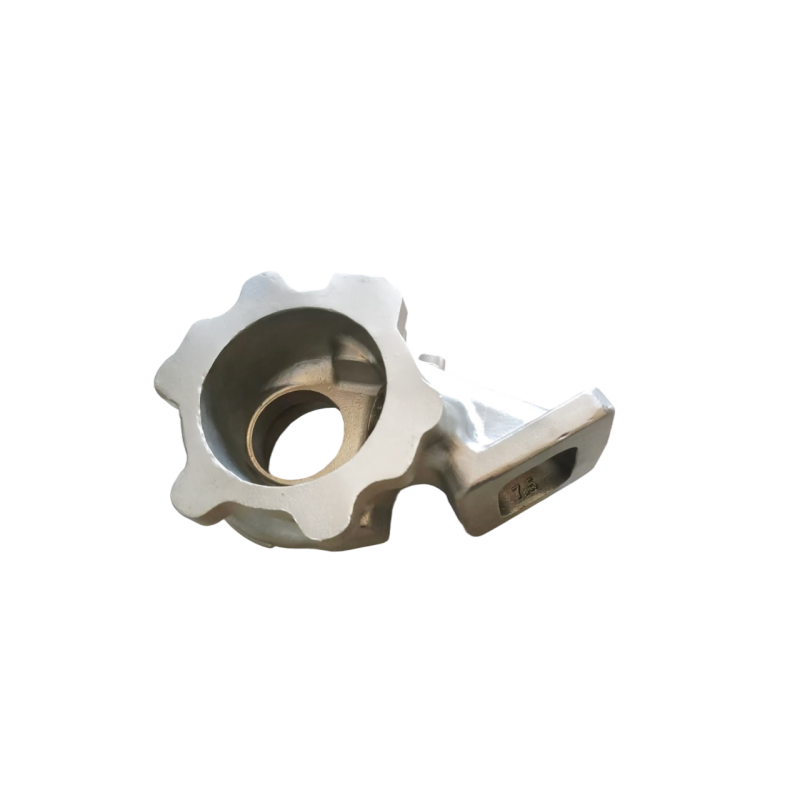
การเข้าใจกระบวนการนี้จำเป็นต้องมองให้ลึกกว่าพื้นที่โรงงานหล่อโลหะ โดยผู้ผลิตชิ้นส่วนแบบหล่อแบบลงแม่พิมพ์ขี้ผึ้ง (precision investment casting) ที่มีศักยภาพจะสร้างคุณภาพเข้าไปในทุกขั้นตอน — ตั้งแต่การเลือกโลหะผสม การผลิตแม่พิมพ์ขี้ผึ้ง ไปจนถึงการสร้างเปลือกเซรามิก การเทโลหะหล่อภายใต้การควบคุมอย่างแม่นยำ การตกแต่งชิ้นงานหลังการหล่อ และการตรวจสอบขั้นสุดท้าย เมื่อวินัยในการปฏิบัติงานเหล่านี้ได้รับการสนับสนุนด้วยเอกสารกระบวนการที่ครบถ้วน ระบบซัพพลายเออร์ที่ผ่านการรับรองคุณสมบัติ และใบรับรองระดับสากลที่ได้รับการยอมรับอย่างกว้างขวาง คุณภาพที่สม่ำเสมอจึงกลายเป็นผลลัพธ์ที่สามารถทำซ้ำได้ แทนที่จะเป็นเพียงความหวังแบบไม่แน่นอน บทความนี้จะวิเคราะห์กลไกเฉพาะที่ช่วยให้ผู้ผลิตสามารถจัดส่งชิ้นส่วนที่เชื่อถือได้และสอดคล้องตามข้อกำหนดให้แก่ผู้ซื้อทั่วโลก
รากฐานของคุณภาพ: การมาตรฐานกระบวนการและการจัดทำเอกสารทางวิศวกรรม
เหตุใดกระบวนการที่มีการจัดทำเอกสารจึงเป็นสิ่งที่ขาดไม่ได้ในการดำเนินงานระดับโลก
ผู้ผลิตที่ดำเนินงานในระดับโลกไม่สามารถพึ่งพาความรู้โดยนัย (tacit knowledge) หรือความเชี่ยวชาญเฉพาะกลุ่ม (tribal expertise) ได้ ทุกขั้นตอนสำคัญของกระบวนการต้องถูกบันทึกไว้อย่างละเอียดในคู่มือการปฏิบัติงาน ข้อกำหนดวัสดุ และแผนควบคุมคุณภาพ ซึ่งสามารถนำไปปฏิบัติได้อย่างสอดคล้องกันไม่ว่าจะเป็นผู้ปฏิบัติงานคนใดหรือกะใดก็ตาม วินัยในการจัดทำเอกสารเช่นนี้คือโครงสร้างพื้นฐานของการรับรองคุณภาพข้ามพรมแดน ซึ่งมั่นใจได้ว่าชิ้นส่วนหล่อที่ผลิตเพื่อลูกค้าอวกาศและอากาศยานในยุโรปจะมีมาตรฐานเท่าเทียมกับชิ้นส่วนหล่อที่จัดส่งให้ผู้ประกอบการน้ำมันและก๊าซในอเมริกาเหนือ
การมาตรฐานกระบวนการในการหล่อแบบลงรูปครอบคลุมพารามิเตอร์การฉีดขี้ผึ้ง ช่วงความหนืดของสารเคลือบเซรามิก ลำดับการพ่นเม็ดทราย (stucco) โพรไฟล์อุณหภูมิในการกำจัดขี้ผึ้ง และการควบคุมรอบการเผา (burnout cycle) พารามิเตอร์แต่ละตัวมีขอบเขตความคลาดเคลื่อนที่กำหนดไว้ซึ่งได้มาจากการวิเคราะห์ข้อมูลความสามารถของกระบวนการในอดีต เมื่อเกิดความเบี่ยงเบน ขั้นตอนการดำเนินการแก้ไขที่มีการบันทึกไว้จะช่วยให้ทีมวิศวกรสามารถตอบสนองอย่างเป็นระบบ แทนที่จะตอบสนองแบบเร่งด่วน ซึ่งส่งผลให้รักษาความสมบูรณ์ของล็อตการผลิตไว้ได้ และลดความเสี่ยงที่ชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนดจะถูกส่งมอบให้ลูกค้า
สำหรับผู้มีส่วนร่วมในห่วงโซ่อุปทานระดับโลก การเข้าถึงเอกสารนี้ผ่านพอร์ทัลของซัพพลายเออร์ที่มีโครงสร้างหรือระบบการจัดการคุณภาพจะช่วยเพิ่มความโปร่งใส ลูกค้าสามารถตรวจสอบพารามิเตอร์กระบวนการจากระยะไกล ยืนยันว่ามีการปฏิบัติตามขั้นตอนที่ได้รับการอนุมัติอย่างเคร่งครัด และร้องขอบันทึกการติดตามย้อนกลับได้โดยไม่จำเป็นต้องเข้าไปอยู่บนพื้นโรงงานจริง ระดับความเปิดกว้างเช่นนี้คือสิ่งที่ทำให้ผู้ผลิตชิ้นส่วนหล่อแบบแม่พิมพ์ความแม่นยำขั้นสูงที่มีความพร้อมสมบูรณ์แบบแตกต่างจากโรงหล่อแบบทั่วไป
การควบคุมการเปลี่ยนแปลงทางวิศวกรรมข้ามเขตเวลาและลูกค้า
การจัดการการเปลี่ยนแปลงทางวิศวกรรมเป็นหนึ่งในความท้าทายด้านคุณภาพที่ได้รับการประเมินต่ำเกินไปมากที่สุดในห่วงโซ่อุปทานระดับโลก ซัพพลายเออร์ประเภทนี้มักให้บริการลูกค้าทั่วหลายอุตสาหกรรมและภูมิภาค ซึ่งแต่ละแห่งมีรอบการปรับปรุงเวอร์ชัน กระบวนการทำงานในการอนุมัติ และข้อกำหนดการตรวจสอบตัวอย่างชิ้นแรก (first-article inspection) ที่แตกต่างกัน หากไม่มีระบบการจัดการการเปลี่ยนแปลงที่มีวินัย การปรับปรุงการออกแบบที่ได้รับการอนุมัติในภูมิภาคหนึ่งอาจก่อให้เกิดความไม่สอดคล้องกันกับชิ้นส่วนที่ผลิตภายใต้เวอร์ชันเก่าในภูมิภาคอื่น
ผู้ผลิตชั้นนำดำเนินการระบบควบคุมการเปลี่ยนแปลงทางวิศวกรรมอย่างเป็นทางการ ซึ่งเชื่อมโยงเลขที่ชิ้นส่วนกับระดับการปรับปรุง (revision level) เฉพาะ สถานะของแม่พิมพ์ (tooling state) และพารามิเตอร์กระบวนการที่ได้รับการอนุมัติอย่างชัดเจน การเปลี่ยนแปลงเหล่านี้จะผ่านการตรวจสอบและยืนยันแล้วด้วยการวัดขนาด (dimensional inspection) การทดสอบทางโลหะวิทยา (metallurgical testing) และการรับรองจากลูกค้า ก่อนที่จะนำเข้าสู่สายการผลิต ซึ่งช่วยป้องกันไม่ให้มีการปรับเปลี่ยนโดยไม่ได้รับอนุญาตซึ่งอาจส่งผลกระทบต่อคุณลักษณะด้านประสิทธิภาพของชิ้นงานหล่อโดยไม่ถูกตรวจจับ — นี่เป็นมาตรการป้องกันที่สำคัญยิ่ง โดยเฉพาะในอุตสาหกรรมที่ความล้มเหลวของชิ้นส่วนอาจก่อให้เกิดผลร้ายแรง
การผสานรวมซอฟต์แวร์การจัดการวงจรชีวิตผลิตภัณฑ์เข้ากับระบบการวางแผนการผลิตยิ่งเสริมสร้างการควบคุมนี้ให้แข็งแกร่งยิ่งขึ้น เมื่อซัพพลายเออร์ดังกล่าวประสานข้อมูลวิศวกรรมกับการปฏิบัติงานบนสายการผลิตแบบเรียลไทม์ ความน่าจะเป็นที่จะเกิดความไม่สอดคล้องกันของรุ่น (revision mismatch) จนถึงชิ้นส่วนสำเร็จรูปจะลดลงอย่างมาก แม้ในโรงงานที่ตั้งอยู่ต่างประเทศกัน
การติดตามแหล่งที่มาของวัตถุดิบและการรับรององค์ประกอบโลหะผสม
การสร้างห่วงโซ่การจัดการวัสดุที่สามารถติดตามได้ ตั้งแต่แท่งโลหะหลอม (Ingot) จนถึงขั้นตอนการตรวจสอบ
ความสมบูรณ์ของวัสดุคือจุดเริ่มต้นของผลลัพธ์ด้านคุณภาพทุกประการในการหล่อแบบลงแม่พิมพ์ (investment casting) ผู้ผลิตชิ้นส่วนโดยวิธีการหล่อแบบลงแม่พิมพ์ที่มีชื่อเสียงจะควบคุมแหล่งที่มาของโลหะผสมอย่างเข้มงวด โดยกำหนดให้ผู้จัดจำหน่ายที่ผ่านการรับรองต้องจัดทำรายงานผลการทดสอบวัสดุที่มีการรับรอง และยืนยันองค์ประกอบทางเคมีด้วยตนเองผ่านการวิเคราะห์ด้วยสเปกโตรกราฟีภายในโรงงาน ก่อนที่จะเทโลหะหลอม (heat) ใดๆ ลงในแม่พิมพ์ แนวทางปฏิบัตินี้รับประกันว่า โลหะผสมซูเปอร์อัลลอยนิกเกิล โลหะสเตนเลสส์ สเตนเลสส์ โลหะผสมไทเทเนียม และวัสดุพิเศษอื่นๆ จะสอดคล้องกับข้อกำหนดด้านองค์ประกอบทางเคมีที่ระบุไว้ในมาตรฐานของลูกค้าและอุตสาหกรรม
ความสามารถในการติดตามที่มาของแต่ละล็อต (Lot traceability) มีความสำคัญไม่แพ้กัน วัตถุดิบที่นำเข้าแต่ละล็อตจะได้รับหมายเลขความร้อน (heat number) ที่ไม่ซ้ำกัน ซึ่งจะติดตามไปกับชิ้นงานหล่อตลอดทุกขั้นตอนการผลิตที่ตามมา — ได้แก่ การฉีดขี้ผึ้ง การสร้างเปลือก (shell building) การหล่อ การอบร้อน (heat treatment) และการตรวจสอบสุดท้าย ห่วงโซ่ของการควบคุมนี้ทำให้โรงงานสามารถย้อนกลับไปสร้างประวัติการผลิตทั้งหมดของชิ้นส่วนใดๆ ได้ และหากพบว่าวัสดุมีความไม่สอดคล้องตามข้อกำหนด (material non-conformance) ก็สามารถระบุและกักกันชิ้นส่วนที่ได้รับผลกระทบทั้งหมดได้อย่างรวดเร็วก่อนที่จะส่งถึงลูกค้า
ในบริบทของห่วงโซ่อุปทานระดับโลก ความสามารถในการติดตามนี้มักเป็นข้อกำหนดตามสัญญา AS9100 หรือ NADCAP ข้อบังคับสำหรับลูกค้าอุตสาหกรรมการบินและอวกาศ ผู้ผลิตอุปกรณ์ทางการแพทย์ที่อยู่ภายใต้มาตรฐาน ISO 13485 และผู้ซื้อในภาคพลังงานที่ปฏิบัติตามข้อกำหนดของ API ต่างกำหนดให้มีการบันทึกการติดตามวัสดุอย่างเป็นทางการเป็นเงื่อนไขหนึ่งของการจัดหาสินค้า สถานประกอบการที่ถือว่าการติดตามนี้เป็นวินัยปฏิบัติหลักในการดำเนินงาน แทนที่จะมองเป็นเพียงรายการตรวจสอบเพื่อความสอดคล้องตามกฎระเบียบ จะได้รับข้อได้เปรียบในการแข่งขันที่มีน้ำหนักอย่างแท้จริง
โปรแกรมการรับรองโลหะผสมและบทบาทของโปรแกรมเหล่านี้ต่อความสม่ำเสมอ
นอกเหนือจากการตรวจสอบวัตถุดิบเมื่อรับเข้าแล้ว ผู้ผลิตยังต้องรับรองกระบวนการหล่อสำหรับแต่ละระบบโลหะผสมที่ใช้ในการผลิต ซึ่งการรับรองโลหะผสมนั้นประกอบด้วยการเทตัวอย่างทดสอบภายใต้การควบคุม การประเมินสมบัติเชิงกลผ่านการทดสอบแรงดึงและแรงกระแทก การประเมินความสมบูรณ์ของโครงสร้างจุลภาคผ่านการตรวจสอบด้วยรังสีเอกซ์และการวิเคราะห์โลหะวิทยา รวมทั้งการเปรียบเทียบผลลัพธ์กับข้อกำหนดวัสดุที่เกี่ยวข้อง ผู้ผลิตจึงจะสามารถประกาศว่ามีศักยภาพในการดำเนินกระบวนการสำหรับโลหะผสมนั้นได้ ก็ต่อเมื่องานรับรองทั้งหมดเสร็จสิ้นแล้ว
การรับรองคุณสมบัติซ้ำเป็นประจำช่วยให้ฐานข้อมูลกระบวนการยังคงทันสมัยอยู่เสมอ โดยเฉพาะเมื่อแหล่งวัตถุดิบเปลี่ยนแปลง หรือเมื่อมีการอัปเกรดอุปกรณ์การผลิต การปฏิบัติอย่างต่อเนื่องเช่นนี้คือสิ่งที่ทำให้ผู้ผลิตสามารถรับประกันได้ว่าชิ้นส่วนที่ผลิตในวันนี้จะมีคุณสมบัติตรงกับชิ้นส่วนที่ผลิตเมื่อสิบสองเดือนก่อน — ซึ่งเป็นข้อกำหนดด้านความสม่ำเสมอที่ลูกค้า OEM ระดับโลกมักกำหนดไว้อย่างเป็นทางการในข้อตกลงการรับรองซัพพลายเออร์
เทคโนโลยีเปลือกเซรามิกและความสามารถในการทำซ้ำมิติ
การสร้างเปลือกเป็นขั้นตอนสำคัญในการควบคุมมิติ
เปลือกเซรามิกคือแม่พิมพ์ที่กำหนดรูปร่างสุดท้ายของชิ้นงานที่ผลิตด้วยวิธีการหล่อแบบอินเวสต์เมนต์ (investment casting) และคุณภาพของเปลือกนี้มีผลโดยตรงต่อความแม่นยำของมิติและคุณภาพผิวของชิ้นงานสำเร็จรูป โรงงานลงทุนทรัพยากรอย่างมากในการควบคุมองค์ประกอบเคมีของสารเคลือบเซรามิก (slurry) ลำดับการจุ่ม (dip sequences) สภาวะการอบแห้ง และความหนาของชั้นเคลือบเสริม (backup coat) ตัวแปรเหล่านี้ทั้งหมดร่วมกันกำหนดว่าเปลือกเซรามิกจะจำลองรูปทรงของแม่พิมพ์ขี้ผึ้งได้แม่นยำเพียงใด และจะต้านทานการบิดเบี้ยวได้ดีแค่ไหนระหว่างวงจรการหล่อที่อุณหภูมิสูง
การควบคุมสภาวะแวดล้อมภายในห้องเทมเพลต (shell room) — ได้แก่ อุณหภูมิ ความชื้น และการไหลของอากาศ — ถูกจัดการอย่างระมัดระวัง เนื่องจากคุณสมบัติของสารเคลือบเซรามิก (ceramic slurry) มีความไวต่อสภาวะแวดล้อมภายนอกเป็นอย่างมาก ระบบผสมสารเคลือบอัตโนมัติที่มีการตรวจสอบความหนืด (viscosity monitoring) ช่วยรักษาพฤติกรรมการเคลือบแบบจุ่ม (dip coating) ให้มีความสม่ำเสมอระหว่างแต่ละรอบการผลิต ขั้นตอนการควบคุมเหล่านี้มีความสำคัญยิ่งโดยเฉพาะเมื่อผู้ผลิตดำเนินการผลิตในปริมาณสูงสำหรับลูกค้าทั่วโลก ซึ่งต้องการความแม่นยำทางมิติอย่างเข้มงวดสำหรับรายละเอียดต่าง ๆ เช่น รูปทรงของปีกเครื่องบิน (airfoil profiles) ตำแหน่งของรูระบายความร้อน (cooling hole locations) และเรขาคณิตของพื้นผิวที่ใช้ประกอบกัน (mating surface geometries)
การควบคุมกระบวนการด้วยสถิติ (Statistical process control) ที่นำไปประยุกต์ใช้กับการวัดความหนาของเปลือก, เวลาในการทำแห้ง, และความแข็งแรงของเปลือกก่อนเผา (green shell strength) ช่วยให้ผู้ผลิตสามารถติดตามคุณภาพของเปลือกได้แบบเรียลไทม์ แม้ก่อนที่จะเริ่มขั้นตอนการเทโลหะหลอมละลาย (pour) เลยทีเดียว แนวทางเชิงรุกนี้ช่วยลดอัตราของชิ้นงานเสีย (scrap rates) และป้องกันไม่ให้ส่งมอบชิ้นงานหล่อที่ไม่เป็นไปตามข้อกำหนดด้านขนาดให้กับลูกค้า ซึ่งถือเป็นปัจจัยสำคัญที่ส่งผลต้นทุนโดยรวมในความสัมพันธ์ด้านห่วงโซ่อุปทานระดับโลก
การลงทุนด้านแม่พิมพ์และความแม่นยำของแบบขี้ผึ้ง
ความสม่ำเสมอทางมิติในการหล่อแบบลงแม่พิมพ์ (investment casting) เริ่มต้นจากการสร้างแม่พิมพ์ขี้ผึ้ง (wax pattern) ซึ่งผลิตขึ้นเองจากแม่พิมพ์ฉีดที่ผ่านการกลึงด้วยความแม่นยำสูง สถานที่ผลิตมีการปฏิบัติตามแนวปฏิบัติที่เข้มงวดสำหรับการรับรองคุณสมบัติของแม่พิมพ์ (tooling qualification protocols) เพื่อกำหนดค่าอ้างอิงด้านมิติสำหรับแม่พิมพ์แต่ละชิ้นที่ผลิตขึ้นใหม่ พารามิเตอร์การฉีด ได้แก่ อุณหภูมิของขี้ผึ้ง แรงดันขณะฉีด และระยะเวลาในการคงแรง (hold time) ถูกบันทึกและควบคุมอย่างเคร่งครัด เพื่อลดความแปรปรวนระหว่างแม่พิมพ์แต่ละชิ้น
ตารางการบำรุงรักษาแม่พิมพ์จะช่วยให้มั่นใจว่าแม่พิมพ์ที่สึกหรอหรือเสียหายจะได้รับการตรวจพบและแก้ไขก่อนที่คุณภาพของแบบขี้ผึ้งจะลดลง สำหรับลูกค้าระดับโลก ข้อตกลงเกี่ยวกับการดูแลรักษาและการจัดเก็บแม่พิมพ์จะระบุอย่างเป็นทางการว่าใครเป็นเจ้าของแม่พิมพ์ แม่พิมพ์ถูกจัดเก็บไว้ที่ใด และผู้ผลิตมีภาระผูกพันในการบำรุงรักษาอย่างไร โครงสร้างการกำกับดูแลนี้ช่วยคุ้มครองการลงทุนของลูกค้า และรับประกันว่าแม่พิมพ์สำรองที่ผลิตขึ้นในอนาคตจะสอดคล้องกับค่าอ้างอิงด้านมิติที่ได้รับการอนุมัติแล้ว
เทคโนโลยีการตรวจสอบและการรับรองที่ได้รับการยอมรับทั่วโลก
ความสามารถด้านการวัดขั้นสูงและการตรวจสอบแบบไม่ทำลาย
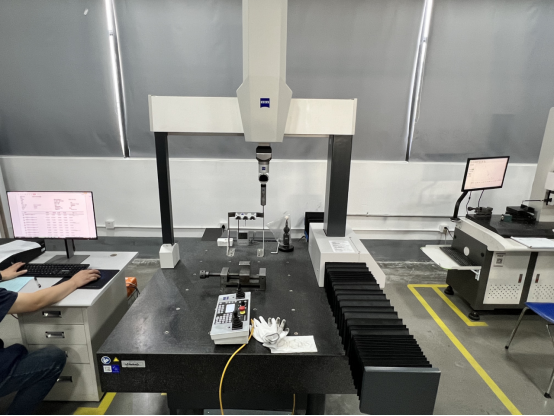
ซัพพลายเออร์ประเภทนี้ที่ให้บริการตลาดทั่วโลกจำเป็นต้องมีศักยภาพในการตรวจสอบที่สอดคล้องกับความซับซ้อนและระดับความแม่นยำของชิ้นส่วนที่ผลิต ระบบวัดพิกัด (Coordinate Measuring Machines), เครื่องเปรียบเทียบแบบออปติคัล (Optical Comparators), ระบบสแกนด้วยเลเซอร์ (Laser Scanning Systems) และคอมพิวเตอร์โทโมกราฟี (Computed Tomography) สามารถให้การตรวจสอบมิติอย่างครอบคลุมสำหรับเรขาคณิตชิ้นส่วนหล่อที่มีความซับซ้อน เครื่องมือเหล่านี้ได้รับการสอบเทียบตามมาตรฐานแห่งชาติและมาตรฐานสากล เพื่อให้มั่นใจว่าผลการวัดสามารถตรวจสอบย้อนกลับได้ตามกฎหมาย และได้รับการยอมรับร่วมกันข้ามพรมแดน
การตรวจสอบแบบไม่ทำลายมีบทบาทที่สำคัญไม่แพ้กัน วิธีการตรวจสอบด้วยรังสีสามารถเปิดเผยช่องว่างจากภาวะหดตัวภายใน สารแปลกปลอม และรอยแตกที่มองไม่เห็นด้วยการตรวจสอบพื้นผิว วิธีการตรวจสอบด้วยสารแทรกซึมเรืองแสงสามารถตรวจจับรอยแตกขนาดเล็กบนพื้นผิวของโลหะผสมที่ไม่มีแม่เหล็ก ขณะที่วิธีการตรวจสอบด้วยคลื่นอัลตราโซนิกใช้ระบุความไม่ต่อเนื่องใต้พื้นผิวในส่วนโครงสร้างที่มีความสำคัญยิ่ง สำหรับผู้จัดจำหน่ายประเภทนี้ การมีศักยภาพในการตรวจสอบแบบไม่ทำลายเหล่านี้ภายในองค์กรเองจะช่วยลดความล่าช้าและความเสี่ยงจากการจัดการที่เกิดขึ้นจากการจ้างภายนอก รวมทั้งยังช่วยให้สามารถตอบสนองต่อข้อสงสัยด้านคุณภาพจากลูกค้าได้อย่างรวดเร็วยิ่งขึ้น
การใช้รายงานการตรวจสอบชิ้นต้น (First Article Inspection Report) อย่างเป็นระบบ ซึ่งบันทึกคุณลักษณะทุกประการของชิ้นส่วนใหม่หรือชิ้นส่วนที่ปรับปรุงแล้วตามแบบแปลนทางวิศวกรรม จะช่วยให้ลูกค้าทั่วโลกได้รับภาพรวมเชิงมิติและวัสดุอย่างครบถ้วนก่อนเริ่มการผลิตแบบต่อเนื่อง การลงทุนล่วงหน้าเพื่อการตรวจสอบนี้มีส่วนสำคัญอย่างยิ่งในการลดความเสี่ยงที่จะได้รับชิ้นส่วนการผลิตที่ไม่สอดคล้องตามข้อกำหนด หลังจากที่ได้สั่งซื้อในปริมาณมากแล้ว
ใบรับรองมาตรฐานสากลในฐานะหลักฐานยืนยันคุณภาพ
ใบรับรอง เช่น ISO 9001 , AS9100 , IATF 16949 , และ NADCAP ไม่ใช่เพียงแค่ป้ายแขวนบนผนังเท่านั้น — แต่ยังแสดงหลักฐานที่ผ่านการตรวจสอบโดยบุคคลภายนอกอย่างอิสระว่า สถานประกอบการได้นำระบบการจัดการคุณภาพไปปฏิบัติอย่างเป็นระบบในทุกด้านของการดำเนินงาน แต่ละมาตรฐานจะครอบคลุมความเสี่ยงเฉพาะที่เกี่ยวข้องกับอุตสาหกรรมเป้าหมาย: มาตรฐาน AS9100 มุ่งเน้นการจัดการโครงสร้าง (Configuration Management) และการลดความเสี่ยงในอุตสาหกรรมการบินและอวกาศ มาตรฐาน IATF 16949 เน้นการควบคุมกระบวนการด้วยสถิติ (Statistical Process Control) และการป้องกันข้อบกพร่องในอุตสาหกรรมยานยนต์ และ NADCAP ครอบคลุมการรับรองกระบวนการพิเศษสำหรับการอบร้อน การตรวจสอบแบบไม่ทำลาย (NDT) และการแปรรูปด้วยสารเคมี
สำหรับผู้จัดการห่วงโซ่อุปทานระดับโลกที่ประเมินซัพพลายเออร์ประเภทนี้ ใบรับรองเหล่านี้ทำหน้าที่เป็นตัวกรองเบื้องต้นในการคัดเลือกผู้ผลิต ซึ่งแสดงให้เห็นว่ากระบวนการผลิตของผู้ผลิตผ่านการตรวจสอบอย่างเข้มงวดโดยบุคคลภายนอกแล้ว และมีระบบการดำเนินการแก้ไขเพื่อจัดการกับช่องว่างที่ถูกระบุไว้ ทั้งนี้ การรักษาใบรับรองหลายฉบับพร้อมกันยังแสดงถึงความพร้อมขององค์กรในการรักษามาตรฐานคุณภาพอย่างสม่ำเสมอภายใต้ข้อกำหนดของลูกค้าที่หลากหลาย โดยไม่ต้องลดทอนมาตรฐานชุดหนึ่งเพื่อตอบสนองอีกชุดหนึ่ง
การผสานรวมห่วงโซ่อุปทานและแนวทางการสื่อสารกับลูกค้า
การวางแผนร่วมกันและการมองเห็นความต้องการ
คุณภาพที่สม่ำเสมอทั่วทั้งห่วงโซ่อุปทานระดับโลกต้องอาศัยมากกว่าการผลิตที่ยอดเยี่ยม — ยังต้องการการสื่อสารอย่างโปร่งใสและการวางแผนร่วมกันระหว่างผู้ผลิตชิ้นส่วนโลหะแบบหล่อแม่พิมพ์เทียนความแม่นยำ (precision investment casting) กับลูกค้าด้วย กำหนดการจัดส่งในระยะยาว การจองกำลังการผลิตล่วงหน้า และการรับรู้แนวโน้มการเปลี่ยนแปลงของความต้องการตั้งแต่เนิ่นๆ จะช่วยให้ผู้ผลิตสามารถวางแผนการจัดซื้อวัตถุดิบ การเตรียมแม่พิมพ์ และลำดับขั้นตอนการผลิตได้อย่างมีประสิทธิภาพ โดยไม่จำเป็นต้องใช้วิธีเร่งด่วนซึ่งมักนำไปสู่การลดทอนคุณภาพภายใต้แรงกดดันจากกำหนดเวลา
สถานประกอบการที่มีส่วนร่วมอย่างแข็งขันในการประชุมวางแผนห่วงโซ่อุปทานร่วมกับลูกค้า — โดยให้ข้อมูลการใช้กำลังการผลิต อัปเดตเวลาการนำส่ง และการคาดการณ์ความพร้อมของวัตถุดิบ — จะกลายเป็นพันธมิตรห่วงโซ่อุปทานที่แท้จริง แทนที่จะเป็นเพียงผู้ขายแบบทำธุรกรรมเท่านั้น การบูรณาการเช่นนี้ช่วยลดโอกาสเกิดการผลิตฉุกเฉิน ซึ่งเป็นปัจจัยเสี่ยงที่ทราบกันดีว่าอาจนำไปสู่การเบี่ยงเบนจากกระบวนการผลิตและขั้นตอนการตรวจสอบที่ถูกตัดทอน
แพลตฟอร์มห่วงโซ่อุปทานดิจิทัลทำให้ความร่วมมือดังกล่าวเข้าถึงได้ง่ายยิ่งขึ้น ระบบติดตามคำสั่งซื้อแบบเรียลไทม์ การส่งใบรับรองการสอดคล้องกัน (Certificate of Conformance) ผ่านช่องทางอิเล็กทรอนิกส์ และระบบแจ้งเตือนกรณีไม่สอดคล้องกันโดยอัตโนมัติ ช่วยให้ลูกค้าระดับโลกได้รับข้อมูลเชิงลึกที่จำเป็นในการจัดการสินค้าคงคลังและวางแผนการผลิตอย่างมั่นใจ แม้จะมีระยะห่างทางภูมิศาสตร์ระหว่างโรงงานของลูกค้ากับโรงหล่อโลหะแบบเทแบบแม่พิมพ์หลอมละลาย (precision investment casting) ของผู้ผลิต
การจัดการกรณีไม่สอดคล้องกันและการปรับปรุงอย่างต่อเนื่องข้ามพรมแดน
ไม่มีการดำเนินการผลิตใดที่จะปราศจากข้อบกพร่องอย่างสมบูรณ์ แต่วิธีที่ผู้จัดจำหน่ายดังกล่าวตอบสนองต่อข้อบกพร่องเหล่านั้น คือสิ่งที่ทำให้ผู้จัดจำหน่ายระดับโลกแตกต่างจากผู้จัดจำหน่ายทั่วไป กระบวนการทางการอย่างเช่น 8D หรือ CAPA ช่วยให้มั่นใจได้ว่า คำร้องเรียนจากลูกค้าจะได้รับการสอบสวนอย่างเข้มงวดเพื่อหาสาเหตุหลัก ดำเนินการควบคุมเพื่อจำกัดผลกระทบทันที และดำเนินการแก้ไขระยะยาวเพื่อจัดการกับจุดอ่อนของระบบโดยรวม แทนที่จะแก้ไขเพียงแค่อาการภายนอกเท่านั้น
ในความสัมพันธ์ของห่วงโซ่อุปทานระดับโลก ความรวดเร็วและคุณภาพของการตอบสนองต่อการดำเนินการแก้ไขส่งผลโดยตรงต่อความมั่นใจของลูกค้า สถานประกอบการที่สามารถจัดทำรายงาน 8D ที่มีเอกสารแนบที่ครบถ้วนภายในกรอบเวลาที่ตกลงกันไว้ ดำเนินการยืนยันประสิทธิภาพของการดำเนินการแก้ไขให้เสร็จสมบูรณ์ และปรับปรุงแผนควบคุมและคำสั่งงานให้ทันสมัยอย่างต่อเนื่อง แสดงให้เห็นว่าการบริหารจัดการคุณภาพได้ฝังลึกอยู่ในวัฒนธรรมองค์กรแล้ว ไม่ใช่เพียงปฏิบัติเพื่อการตรวจสอบเท่านั้น
โปรแกรมการปรับปรุงอย่างต่อเนื่อง ซึ่งรวมถึงการควบคุมกระบวนการเชิงสถิติ การติดตามแนวโน้ม การวิเคราะห์อัตราผลผลิต และโครงการลดของเสีย ช่วยสร้างการเพิ่มขีดความสามารถของกระบวนการอย่างต่อเนื่อง ทำให้โรงงานสามารถปรับแคบความคลาดเคลื่อนเชิงมิติได้ทีละน้อย และลดอัตราข้อบกพร่องที่ลูกค้าสังเกตเห็นได้ในระยะยาว เส้นทางการพัฒนานี้คือสิ่งที่ผู้ผลิตรถยนต์ระดับโลก (OEM) มองหาอย่างแท้จริงเมื่อเลือกและรักษาซัพพลายเออร์สำหรับแอปพลิเคชันที่ท้าทายที่สุดของพวกเขา
กำลังมองหาพันธมิตรผู้ผลิตชิ้นส่วนหล่อแบบแม่พิมพ์เทียนที่เชื่อถือได้และแม่นยำ?
โรงงานของเราได้รับการรับรองมาตรฐาน IATF และ ISO 9001 ซึ่งรับประกันว่าชิ้นส่วนที่ผลิตจะสอดคล้องกับข้อกำหนดที่กำหนดไว้สำหรับห่วงโซ่อุปทานระดับโลก ติดต่อทีมวิศวกรของเราในวันนี้ หรือขอใบเสนอราคาสำหรับโครงการต่อไปของคุณ .
คำถามที่พบบ่อย
อุตสาหกรรมใดบ้างที่ได้รับประโยชน์มากที่สุดจากการทำงานร่วมกับโรงงานเหล่านี้?
อุตสาหกรรมที่มีข้อกำหนดด้านวัสดุและมิติที่เข้มงวดจะได้รับประโยชน์สูงสุดจากกระบวนการหล่อแบบลงแม่พิมพ์ (Investment Casting) ซึ่งรวมถึงอุตสาหกรรมการบินและอวกาศ ที่ใบพัดเทอร์ไบน์และชิ้นส่วนโครงสร้างต้องควบคุมองค์ประกอบโลหะผสมอย่างแม่นยำและมีรูปทรงเรขาคณิตที่ซับซ้อน; อุตสาหกรรมน้ำมันและก๊าซ ที่ชิ้นส่วนสำหรับใช้ใต้พื้นผิวดิน (downhole) และวาล์วต้องทนต่อแรงดันสูงมากและสภาพแวดล้อมที่กัดกร่อนรุนแรง; อุตสาหกรรมอุปกรณ์ทางการแพทย์ ที่ความเข้ากันได้ทางชีวภาพ (biocompatibility) และคุณภาพผิวของชิ้นงานมีความสำคัญยิ่ง; และอุตสาหกรรมการผลิตพลังงานเชิงอุตสาหกรรม ที่ชิ้นส่วนทำจากโลหะผสมพิเศษ (superalloy) ต้องคงความสมบูรณ์ไว้ภายใต้สภาวะการเปลี่ยนแปลงอุณหภูมิอย่างต่อเนื่องเป็นเวลานาน กระบวนการหล่อแบบลงแม่พิมพ์เหมาะอย่างยิ่งกับภาคอุตสาหกรรมเหล่านี้ เนื่องจากสามารถผลิตชิ้นส่วนที่ใกล้เคียงกับรูปร่างสุดท้าย (near-net-shape) จากโลหะผสมที่ยากต่อการกลึง โดยสูญเสียวัสดุน้อยที่สุด
สถาน facilities รับรองคุณภาพวัสดุที่จัดหาจากทั่วโลกได้อย่างไร?
สิ่งอำนวยความสะดวกต่างๆ รับรองคุณภาพของวัสดุผ่านการรวมกันของกระบวนการคัดเลือกซัพพลายเออร์ที่ได้รับการรับรอง การตรวจสอบวัสดุเข้าตามขั้นตอนที่กำหนด และการยืนยันองค์ประกอบทางสเปกโตรกราฟีอย่างอิสระสำหรับแต่ละชุดโลหะผสมก่อนนำเข้าสู่กระบวนการผลิต รายงานผลการทดสอบวัสดุที่มีการรับรองจะถูกตรวจสอบเทียบเคียงกับข้อกำหนดที่เกี่ยวข้อง และวัสดุใดๆ ที่ไม่ผ่านการตรวจสอบเมื่อเข้ามาจะถูกกักเก็บและส่งคืนทันที ระบบการติดตามแบบระบุเลขที่ชุดความร้อน (Heat Number) จะเชื่อมโยงชิ้นงานหล่อสำเร็จรูปแต่ละชิ้นกับล็อตวัตถุดิบต้นทางที่ใช้ผลิต ทำให้สามารถดำเนินการเรียกคืนและควบคุมปัญหาได้อย่างรวดเร็ว หากพบปัญหาเกี่ยวกับวัสดุหลังการผลิต
ผู้ซื้อระดับโลกควรตรวจสอบใบรับรองใดบ้างเมื่อเลือกสถาน facility?
ผู้ซื้อทั่วโลกควรให้ความสำคัญกับใบรับรองที่สอดคล้องกับข้อกำหนดเฉพาะของอุตสาหกรรมที่ตนดำเนินการ AS9100 เป็นมาตรฐานสำหรับการรับรองห่วงโซ่อุปทานด้านการบินและอวกาศ และแสดงถึงการปฏิบัติตามข้อกำหนดที่เข้มงวดด้านการจัดการโครงสร้าง (Configuration Management) และการลดความเสี่ยง ขณะที่ ISO 9001 ให้กรอบการจัดการคุณภาพพื้นฐานที่สามารถประยุกต์ใช้ได้กับทุกอุตสาหกรรม NADCAP การรับรองนี้แสดงถึงคุณสมบัติในระดับกระบวนการสำหรับกระบวนการพิเศษต่าง ๆ เช่น การตรวจสอบโดยไม่ทำลาย (NDT) การรักษาความร้อน (heat treatment) และการแปรรูปทางเคมี (chemical processing) ส่วน IATF 16949มีความเกี่ยวข้องกับห่วงโซ่อุปทานด้านยานยนต์ สถานประกอบการที่ถือใบรับรองที่ยังมีผลบังคับใช้หลายฉบับพร้อมกัน แสดงให้เห็นถึงวินัยในการดำเนินงานที่เพียงพอต่อการรักษาการจัดการคุณภาพให้คงที่ในสภาพแวดล้อมของลูกค้าที่หลากหลาย
สถานประกอบการจัดการความสม่ำเสมอของคุณภาพอย่างไรในช่วงกะการผลิตหลายกะ หรือระหว่างสถานประกอบการหลายแห่ง?
ความสอดคล้องกันระหว่างกะการทำงานและระหว่างโรงงานต่างๆ ถูกบรรลุผ่านคู่มือการปฏิบัติงานที่ได้รับการมาตรฐาน การควบคุมพารามิเตอร์กระบวนการโดยอัตโนมัติ ขั้นตอนการส่งมอบงานระหว่างกะ และการตรวจสอบภายในอย่างสม่ำเสมอ โรงงานใช้แผนภูมิควบคุมกระบวนการเชิงสถิติ (SPC) เพื่อติดตามตัวชี้วัดกระบวนการหลักแบบเรียลไทม์ ดังนั้นจึงสามารถตรวจจับและแก้ไขความเบี่ยงเบนได้ก่อนที่จะก่อให้เกิดชิ้นส่วนที่ไม่เป็นไปตามข้อกำหนด ระบบการจัดการคุณภาพข้ามโรงงานทำให้มั่นใจว่าเอกสารทางวิศวกรรม รายการซัพพลายเออร์ที่ได้รับการรับรอง และฐานข้อมูลการดำเนินการแก้ไขนั้นถูกประสานงานกันอย่างเหมาะสม จึงทำให้มาตรฐานคุณภาพเดียวกันนี้ถูกนำไปใช้โดยไม่คำนึงว่าชิ้นส่วนหล่อจะถูกผลิตที่สถานที่ใดหรือโดยทีมงานใด
สารบัญ
- รากฐานของคุณภาพ: การมาตรฐานกระบวนการและการจัดทำเอกสารทางวิศวกรรม
- การติดตามแหล่งที่มาของวัตถุดิบและการรับรององค์ประกอบโลหะผสม
- เทคโนโลยีเปลือกเซรามิกและความสามารถในการทำซ้ำมิติ
- เทคโนโลยีการตรวจสอบและการรับรองที่ได้รับการยอมรับทั่วโลก
- การผสานรวมห่วงโซ่อุปทานและแนวทางการสื่อสารกับลูกค้า
-
คำถามที่พบบ่อย
- อุตสาหกรรมใดบ้างที่ได้รับประโยชน์มากที่สุดจากการทำงานร่วมกับโรงงานเหล่านี้?
- สถาน facilities รับรองคุณภาพวัสดุที่จัดหาจากทั่วโลกได้อย่างไร?
- ผู้ซื้อระดับโลกควรตรวจสอบใบรับรองใดบ้างเมื่อเลือกสถาน facility?
- สถานประกอบการจัดการความสม่ำเสมอของคุณภาพอย่างไรในช่วงกะการผลิตหลายกะ หรือระหว่างสถานประกอบการหลายแห่ง?