 EN

เมื่อความแม่นยำ คุณภาพผิว และความถูกต้องของมิติเป็นสิ่งที่ไม่อาจต่อรองได้ ผู้ผลิตมักหันไปพึ่งผู้จัดจำหน่ายการหล่อแบบลงแม่พิมพ์ด้วยซิลิกาโซล (silica sol investment casting) ที่ไว้ใจได้เสมอ การตัดสินใจเช่นนี้แทบจะไม่เกิดขึ้นโดยพลการ
การตัดสินใจนี้เกิดจากความเข้าใจอย่างลึกซึ้งว่าเทคโนโลยีเปลือกแม่พิมพ์ซิลิกาโซล (silica sol shell technology) มอบสิ่งใดเมื่อเปรียบเทียบกับวิธีการหล่ออื่น ๆ ทางเลือกนี้ส่งผลโดยตรงให้ลดปริมาณการกลึงในขั้นตอนต่อเนื่อง ควบคุมความคลาดเคลื่อนได้แน่นหนากว่า และเพิ่มประสิทธิภาพของชิ้นส่วนให้เหนือกว่าในรูปทรงเรขาคณิตที่ซับซ้อน
ความชอบนี้สะท้อนถึงข้อได้เปรียบทางเทคนิคที่วัดผลได้ ซึ่งเกิดขึ้นระหว่างการสร้างแม่พิมพ์และการเผาด้วยอุณหภูมิสูง ขณะที่ห่วงโซ่อุปทานทั่วโลกต้องการระยะเวลาในการจัดส่งที่สั้นลง การเข้าใจวิธีการหล่อแบบเฉพาะนี้จึงมีความสำคัญทั้งในเชิงกลยุทธ์และปฏิบัติการ
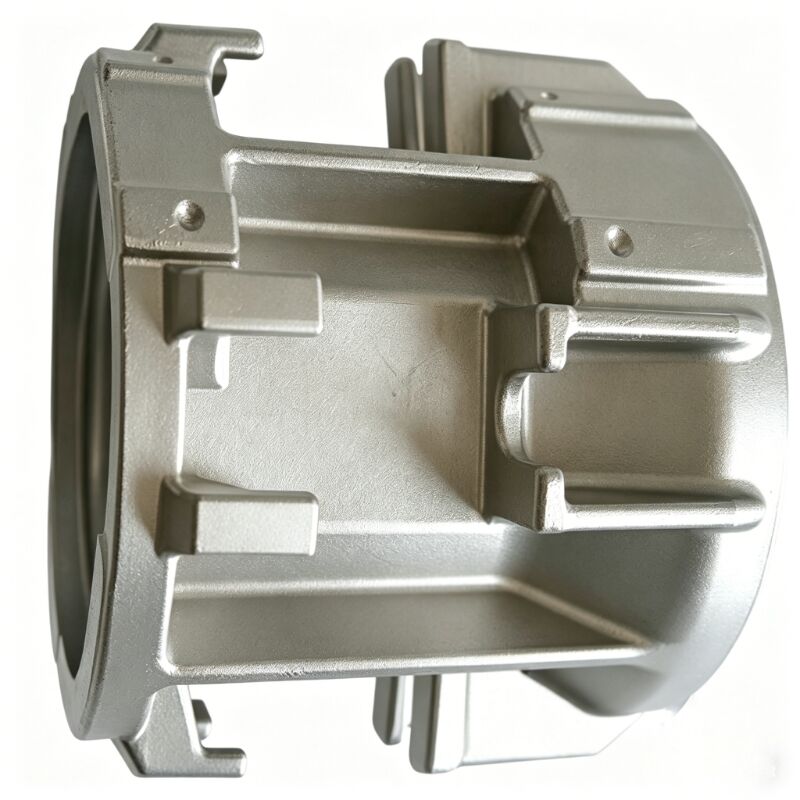
รูปที่ 1: ชิ้นส่วนฝาครอบสำหรับจัดการของไหลที่มีความซับซ้อนสูง ซึ่งผลิตด้วยกระบวนการหล่อแบบ investment casting ที่ใช้ซิลิกาโซล จนได้ค่าความหยาบผิว (Ra) 3.2ก่อนขั้นตอนการกลึงขั้นสุดท้าย
พื้นฐานทางเทคนิคของการหล่อแบบ investment casting ที่ใช้ซิลิกาโซล
อะไรคือเหตุผลที่ระบบตัวยึดผูกซิลิกาโซลมีความเหนือกว่า
ระบบตัวยึดแบบซิลิกาโซลใช้ซิลิกาคอลลอยด์เป็นสารยึดเกาะหลักในการสร้างเปลือก แทนที่จะใช้ตัวยึดแบบวอเตอร์กลาสหรือเอทิลซิลิเกตซึ่งใช้ในกระบวนการหล่อแบบลงแม่พิมพ์แบบดั้งเดิม ความแตกต่างนี้ถือเป็นพื้นฐานสำคัญ ซิลิกาคอลลอยด์สามารถผลิตเปลือกเซรามิกที่มีความแข็งแรงขณะยังไม่ผ่านการเผา (green strength) สูงมาก มีความสามารถในการซึมผ่านของก๊าซต่ำ และมีเสถียรภาพทางความร้อนยอดเยี่ยมเมื่อสัมผัสกับอุณหภูมิสูงสุดขีดที่จำเป็นในระหว่างการเทโลหะ สำหรับผู้จัดจำหน่ายบริการหล่อแบบลงแม่พิมพ์ด้วยซิลิกาโซลที่มีความเชี่ยวชาญ การใช้ระบบดังกล่าวส่งผลให้เปลือกมีความต้านทานต่อการแตกร้าว การบิดงอ และการล้มเหลวก่อนกำหนดระหว่างกระบวนการหล่อ — ซึ่งปัญหาเหล่านี้ส่งผลกระทบโดยตรงต่อความแม่นยำของชิ้นงาน
กระบวนการซิลิกาโซลยังช่วยขจัดปัญหาที่เกิดขึ้นจากการอบแห้งและการบ่มที่พบได้บ่อยในระบบน้ำแก้วอีกด้วย ชั้นเปลือก (Shell layers) จะบ่มอย่างสม่ำเสมอมากขึ้นภายใต้สภาวะความชื้นและกระแสลมที่ควบคุมได้ ซึ่งส่งผลให้โครงสร้างเซรามิกมีความเป็นเนื้อเดียวกันมากขึ้น เมื่อผู้ผลิตกำหนดความหนาของผนังที่แม่นยำ ชิ้นงานหล่อที่มีผนังบาง หรือรูปทรงที่มีส่วนเว้า (undercut features) ความเป็นเนื้อเดียวกันนี้คือสิ่งที่ทำให้แม่พิมพ์สามารถรักษาความถูกต้องของมิติไว้ได้ตลอดวงจรการเผาและการเทโลหะทั้งหมด ผู้จัดจำหน่ายบริการหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซลที่มีคุณสมบัติเหมาะสมจะเข้าใจวิธีปรับจำนวนชั้น การเลือกขนาดเม็ดสารเคลือบผิว (stucco grain size) และช่วงเวลาในการอบแห้งให้สอดคล้องกับโลหะผสมและรูปทรงเรขาคณิตเฉพาะที่กำลังผลิต
ข้อได้เปรียบด้านคุณภาพผิวที่ช่วยลดขั้นตอนการแปรรูปเพิ่มเติม
หนึ่งในเหตุผลที่สำคัญที่สุดทางการค้าซึ่งผู้ผลิตให้ความชอบในการเลือกผู้จัดหาบริการหล่อแบบเชิงลงทุนด้วยซิลิกาโซล (silica sol investment casting) คือคุณภาพพื้นผิวของชิ้นงานหลังการหล่อ (as-cast surface finish) ที่เหนือกว่า ซึ่งกระบวนการนี้สามารถให้ผลโดยธรรมชาติได้ โดยเปลือกหล่อที่ทำจากซิลิกาโซล (silica sol shells) นั้น ใช้สารยึดเกาะแบบคอลลอยด์ที่มีขนาดอนุภาคละเอียดมาก ร่วมกับวัสดุเคลือบชั้นแรกที่มีคุณภาพสูง เช่น เซอร์โคเนียม (zircon) หรือซิลิกาหลอมรวม (fused silica) จึงสามารถให้พื้นผิวที่มีค่าความหยาบผิว (Ra) อยู่ในช่วง 1.6 ถึง 3.2 ไมโครเมตร โดยไม่จำเป็นต้องทำการขัดหรือขัดเงาหลังการหล่อแต่อย่างใด สำหรับชิ้นส่วนโลหะที่มีความซับซ้อนซึ่งใช้ในปั๊ม วาล์ว เครื่องกำเนิดไฟฟ้าแบบเทอร์ไบน์ หรืออุปกรณ์ทางการแพทย์ คุณภาพพื้นผิวระดับนี้จะช่วยลดเวลาและต้นทุนที่เกี่ยวข้องกับการกลึงหรือการแปรรูปเพิ่มเติม (secondary machining operations) ได้อย่างมาก
ผู้ผลิตชิ้นส่วนต่างๆ เช่น ใบพัดหมุน (impellers), แผ่นกระจายกระแสไหล (diffusers) หรือตัวเรือนวาล์วที่มีผลโดยตรงต่อการไหลของของไหล (flow-critical valve bodies) ตระหนักดีว่า พื้นผิวด้านในหรือด้านนอกที่เรียบเนียนนั้นไม่ใช่เพียงเรื่องของรูปลักษณ์เท่านั้น แต่ยังส่งผลโดยตรงต่อประสิทธิภาพทางไฮดรอลิก ความต้านทานต่อการเกิดความเมื่อยล้าของวัสดุ (fatigue resistance) และพฤติกรรมการกัดกร่อนอีกด้วย เมื่อผู้จัดจำหน่ายการหล่อแบบ investment casting ที่ใช้ซิลิกาโซล (silica sol investment casting) สามารถจัดส่งชิ้นส่วนที่มีค่าความหยาบของพื้นผิว (Ra) เท่ากับ 1.6 โดยไม่จำเป็นต้องปรับแต่งเพิ่มเติมอย่างสม่ำเสมอ สายการผลิตขั้นตอนถัดไปจะมีความคล่องตัวมากขึ้นและคาดการณ์ผลลัพธ์ได้แม่นยำยิ่งขึ้น นี่คือปัจจัยสำคัญประการหนึ่งที่ส่งผลต่อการเลือกผู้จัดจำหน่ายในโครงการอุตสาหกรรมที่มีปริมาณการผลิตสูง ซึ่งแม้แต่การลดจำนวนรอบการกลึงลงเพียงเล็กน้อยก็สามารถแปลงเป็นการประหยัดต้นทุนอย่างมีนัยสำคัญตลอดทั้งรอบการผลิต
การจัดการกับรูปทรงเรขาคณิตที่ซับซ้อนด้วยความมั่นใจ
รายละเอียดโครงสร้างที่ซับซ้อนซึ่งท้าทายกระบวนการหล่ออื่นๆ
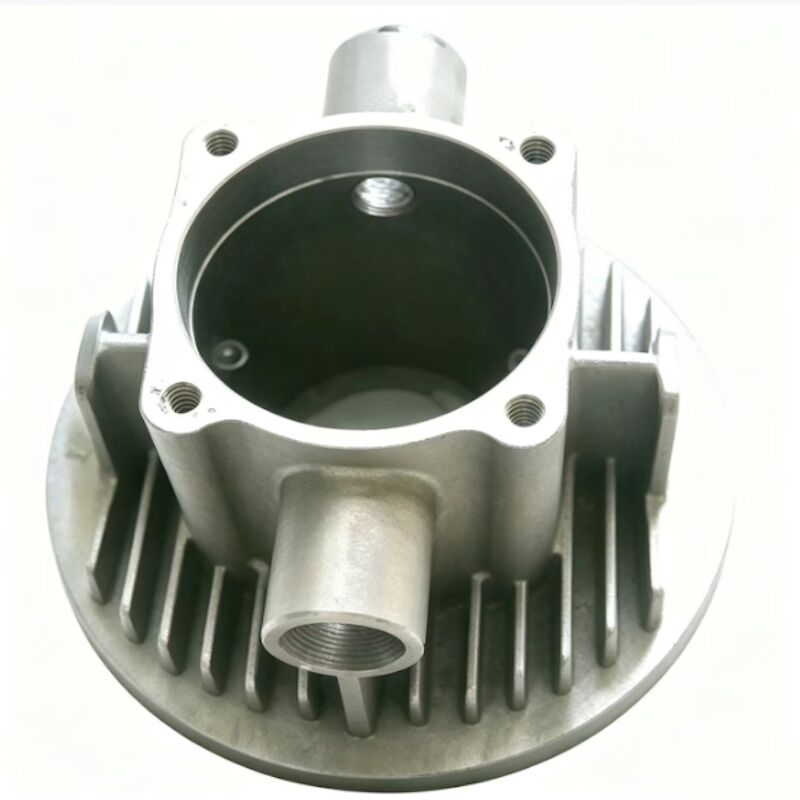
ชิ้นส่วนโลหะที่มีความซับซ้อนมักมีลักษณะต่างๆ ที่ไม่สามารถผลิตได้โดยวิธีการหล่อแบบทราย หล่อแรงดันสูง หรือขึ้นรูปด้วยความร้อนเพียงอย่างเดียว ทั้งในเชิงเทคนิคหรือเชิงเศรษฐศาสตร์ ตัวอย่างลักษณะดังกล่าว ได้แก่ ช่องภายใน ผิวที่เว้าเข้า (undercuts) ครีบบางๆ มุมเว้า (re-entrant angles) และพื้นผิวโค้งที่อยู่บนระนาบหลายระนาบ ซึ่งมักพบได้บ่อยในโครงยึดสำหรับอุตสาหกรรมการบินและอวกาศ ใบพัดเทอร์ไบน์ ฝาครอบปั๊ม และชิ้นส่วนควบคุมของไหล ผู้จัดจำหน่ายบริการหล่อแบบ investment casting ที่ใช้สารละลายซิลิกาโซล (silica sol) อย่างชำนาญ จะมีความสามารถด้านแม่พิมพ์และองค์ความรู้เกี่ยวกับกระบวนการที่เพียงพอในการจำลองลักษณะเหล่านี้โดยตรงจากแม่พิมพ์ขี้ผึ้ง พร้อมเก็บรายละเอียดที่ไม่มีวิธีการหล่อแบบปริมาณสูงอื่นใดสามารถทำได้เท่าเทียมกันในอัตราการผลิตที่เทียบเคียงกัน
กระบวนการหล่อแบบลงแม่พิมพ์ (investment casting) ซึ่งใช้ระบบตัวยึดผูกที่เป็นซิลิกาโซล (silica sol binder system) ช่วยให้ผู้ผลิตสามารถรวมชิ้นส่วนย่อยที่ผ่านการกลึงหรือเชื่อมเข้าด้วยกันหลายชิ้นให้กลายเป็นชิ้นงานหล่อเดียวที่มีรูปร่างใกล้เคียงกับรูปร่างสุดท้าย (near-net-shape casting) กลยุทธ์การรวมชิ้นส่วนนี้ช่วยลดเวลาในการประกอบ กำจัดเส้นทางรั่วที่อาจเกิดขึ้นบริเวณรอยต่อ และเพิ่มความแข็งแรงของโครงสร้างโดยการขจุดจุดที่มีความเครียดสะสมสูงบริเวณรอยเชื่อม เมื่อผู้ผลิตกำหนดให้ใช้ใบพัดแบบหลายช่องทาง (multi-passage impeller) ที่มีความซับซ้อน หรือชิ้นส่วนของเครื่องแลกเปลี่ยนความร้อน (heat exchanger) ที่มีผนังบาง การทำงานร่วมกับผู้จัดจำหน่ายบริการหล่อแบบลงแม่พิมพ์ที่ใช้ซิลิกาโซลซึ่งมีประสบการณ์ จะทำให้ได้รับชิ้นงานที่สอดคล้องกับแบบแปลนตามที่ระบุไว้ตั้งแต่การตรวจสอบชิ้นงานต้นแบบ (first article inspection) โดยไม่จำเป็นต้องผ่านรอบการปรับปรุงซ้ำๆ
ความหลากหลายของโลหะผสมสำหรับข้อกำหนดวัสดุที่เข้มงวด
อีกเหตุผลหนึ่งที่ผู้ผลิตเลือกใช้ผู้ให้บริการหล่อแบบลงแม่พิมพ์ด้วยซิลิกา โซล (silica sol investment casting) อย่างต่อเนื่องสำหรับชิ้นส่วนโลหะที่มีความซับซ้อน คือ ความสามารถในการรองรับโลหะผสมหลากหลายชนิดของกระบวนการนี้ แม่พิมพ์เปลือกซิลิกา โซลถูกออกแบบมาให้ทนต่ออุณหภูมิขณะเทโลหะหลอมเหลวได้ในช่วงกว้าง ครอบคลุมวัสดุหลายประเภท ตั้งแต่เหล็กกล้าไร้สนิมเกรดออสเทนิติกและดูเพล็กซ์ ไปจนถึงโลหะผสมซูเปอร์อัลลอยที่มีส่วนประกอบของนิกเกิล โลหะผสมโคบอลต์-โครเมียม เหล็กกล้าสำหรับเครื่องมือ และโลหะผสมเกรดที่สามารถขึ้นรูปด้วยการตกตะกอนแข็งตัว (precipitation-hardening) ความยืดหยุ่นนี้หมายความว่า ผู้ให้บริการหล่อแบบลงแม่พิมพ์ด้วยซิลิกา โซลรายเดียวสามารถทำหน้าที่เป็นพันธมิตรเชิงกลยุทธ์สำหรับผลิตภัณฑ์หลายสาย พร้อมรักษามาตรฐานวินัยในกระบวนการอย่างสม่ำเสมอ ไม่ว่าโลหะผสมที่ใช้จะเป็นเกรดมาตรฐานอย่าง 316L หรือโลหะผสมที่มีความท้าทายสูงอย่าง Inconel 718
สำหรับผู้ผลิตที่ดำเนินงานในสภาพแวดล้อมที่กัดกร่อน แอปพลิเคชันที่ใช้อุณหภูมิสูง หรือสภาวะการใช้งานที่มีการสึกหรอมาก การเลือกโลหะผสมถือเป็นปัจจัยหลักในการออกแบบ ความสามารถในการหล่อชิ้นส่วนที่มีรูปทรงซับซ้อนจากซูเปอร์อัลลอยที่ยากต่อการกลึง โดยไม่ลดทอนความแม่นยำด้านมิติหรือคุณภาพพื้นผิว คือความสามารถที่โดดเด่นซึ่งทำให้ผู้จัดจำหน่ายบริการหล่อแบบ investment casting ด้วยซิลิกาโซลกลายเป็นแหล่งทรัพยากรที่ขาดไม่ได้ในห่วงโซ่อุปทาน ซึ่งมีความเกี่ยวข้องอย่างยิ่งต่ออุตสาหกรรมต่าง ๆ เช่น น้ำมันและก๊าซ กระบวนการเคมี และการผลิตพลังงาน ที่ซึ่งการปฏิบัติตามข้อกำหนดด้านวัสดุเป็นสิ่งบังคับ และไม่อนุญาตให้มีการแทนที่วัสดุด้วยชนิดอื่น
ความสม่ำเสมอของคุณภาพและความซ้ำได้ของมิติ
การควบคุมกระบวนการที่รับประกันความสม่ำเสมอระหว่างแต่ละล็อต
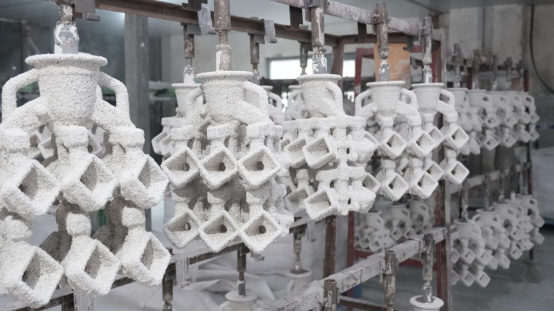
ผู้ผลิตที่ดำเนินโครงการการผลิตซึ่งมีชิ้นส่วนที่ซับซ้อนและเหมือนกันจำนวนหลายร้อยหรือหลายพันชิ้น จำเป็นต้องใช้ผู้จัดจำหน่ายที่สามารถรักษาความสม่ำเสมอของมิติได้ตลอดทุกชุดการผลิตโดยไม่มีการคลาดเคลื่อน การเลือกผู้จัดจำหน่ายการหล่อแบบลงแม่พิมพ์เชิงลง (investment casting) ที่ใช้ซิลิกาโซล (silica sol) ซึ่งมีชื่อเสียงดี จำเป็นต้องลงทุนอย่างมากในการควบคุมกระบวนการ เช่น การตรวจสอบพารามิเตอร์ของการฉีดขี้ผึ้ง การจัดการความหนืดของสารละลาย (slurry) การควบคุมสภาพแวดล้อมในการทำให้เปลือกแม่พิมพ์แห้ง (shell drying) และการควบคุมบรรยากาศภายในเตาเผา เพื่อให้มั่นใจว่าความแปรปรวนที่มีอยู่โดยธรรมชาติในกระบวนการหล่อจะถูกลดให้น้อยที่สุด แทนที่จะยอมรับไว้เป็นเรื่องปกติ ระบบควบคุมเหล่านี้ไม่ใช่การเพิ่มคุณภาพแบบเสริมที่เลือกใช้ได้ตามใจชอบ แต่เป็นโครงสร้างพื้นฐานในการปฏิบัติงานของโรงงานการหล่อแบบลงแม่พิมพ์เชิงลงที่มีประสิทธิภาพสูง
การควบคุมกระบวนการด้วยสถิติ (Statistical Process Control), ขั้นตอนการตรวจสอบชิ้นงานต้นแบบ (First Article Inspection Protocols) และการตรวจสอบยืนยันด้วยเครื่องวัดพิกัดสามมิติ (Coordinate Measuring Machine: CMM) เป็นแนวทางปฏิบัติมาตรฐานที่ใช้กันทั่วไปในโรงงานผู้จัดจำหน่ายบริการหล่อแบบลงในสารละลายซิลิกาโซล (silica sol investment casting) ระดับมืออาชีพ สำหรับชิ้นส่วนโลหะที่มีความซับซ้อนซึ่งมีข้อกำหนดด้าน GD&T ที่เกี่ยวข้องกับตำแหน่งที่แท้จริง (true position), รูปร่างของผิว (profile of surface) หรือความคลาดเคลื่อนเชิงมุม (angularity) ที่อยู่ในช่วง ±0.1 มม. หรือแคบกว่านั้น การควบคุมเหล่านี้จะเป็นตัวแยกระหว่างชิ้นหล่อที่สามารถนำไปประกอบได้โดยตรง กับชิ้นหล่อที่จำเป็นต้องผ่านกระบวนการปรับแต่งใหม่อย่างเข้มข้น ผู้ผลิตที่เข้าใจความเป็นจริงนี้จึงถือว่าการประเมินคุณสมบัติของผู้จัดจำหน่าย (supplier qualification) เป็นขั้นตอนสำคัญหนึ่งในการจัดซื้อจัดจ้าง มากกว่าจะมองว่าเป็นเพียงพิธีการตามแบบแผน
การติดตามย้อนกลับและการปฏิบัติตามข้อกำหนดในอุตสาหกรรมที่มีการควบคุมกำกับ
อุตสาหกรรมต่างๆ เช่น อวกาศ การแพทย์ และการผลิตพลังงานนิวเคลียร์ จำเป็นต้องมีระบบการติดตามวัสดุและกระบวนการอย่างครบถ้วนเป็นเงื่อนไขหนึ่งของการจัดซื้อ ผู้จัดจำหน่ายที่เชี่ยวชาญด้านการหล่อแบบขี้ผึ้งละลาย (investment casting) ด้วยซิลิกาโซลซึ่งได้รับการรับรอง จะจัดทำบันทึกอย่างละเอียดครอบคลุมใบรับรองชุดการหลอม (heat certificates), รายงานผลการวิเคราะห์องค์ประกอบทางเคมี, ข้อมูลผลการทดสอบสมบัติเชิงกล, บันทึกผลการตรวจสอบมิติ และผลการทดสอบแบบไม่ทำลาย (NDT) สำหรับแต่ละล็อตการผลิต โครงสร้างพื้นฐานด้านการติดตามนี้ถูกผสานเข้ากับระบบการจัดการคุณภาพของผู้จัดจำหน่ายอย่างเป็นระบบ และโดยทั่วไปจะได้รับการตรวจสอบความถูกต้องตามมาตรฐานต่างๆ เช่น ISO 9001, AS9100 หรือแผนคุณภาพเฉพาะของลูกค้า
เมื่อผู้ผลิตประเมินผู้จัดหาชิ้นส่วนที่ใช้กระบวนการหล่อแบบ investment casting ด้วยซิลิกาโซล (silica sol) สำหรับการใช้งานที่อยู่ภายใต้การควบคุม พวกเขาไม่ได้ประเมินเพียงแต่ขั้นตอนทางเทคนิคเท่านั้น แต่ยังประเมินศักยภาพขององค์กรผู้จัดหาในการรักษามาตรฐานความสอดคล้องตามข้อกำหนดอย่างต่อเนื่องในระยะยาวอีกด้วย ผู้จัดหาที่ลงทุนในระบบเอกสารที่มีความแข็งแกร่ง บุคลากรด้านโลหะวิทยาที่มีทักษะ และการสอบเทียบอุปกรณ์ตรวจสอบอย่างสม่ำเสมอ จะถือเป็นความเสี่ยงต่อห่วงโซ่อุปทานที่ต่ำกว่าผู้จัดหาที่พึ่งพาแนวทางการประกันคุณภาพแบบไม่เป็นทางการ นี่คือเหตุผลที่ผู้ผลิตในอุตสาหกรรมที่มีความเสี่ยงสูงมักรักษาความสัมพันธ์เชิงกลยุทธ์ระยะยาวกับผู้ผลิตชิ้นส่วนหล่อที่สามารถแสดงให้เห็นถึงประสิทธิภาพในการรักษามาตรฐานความสอดคล้องอย่างต่อเนื่อง
พารามิเตอร์ทางเทคนิค |
กระบวนการซิลิกาโซล (ระดับพรีเมียม) |
กระบวนการวอเตอร์-กลาส (ระดับประหยัด) |
ผลกระทบโดยตรงต่อคุณภาพของชิ้นส่วน |
ระบบสารยึดเกาะหลัก |
ซิลิกาโคลลอยดัล (ขนาดอนุภาคเล็ก) |
โซเดียมซิลิเกต (องค์ประกอบเคมีที่หยาบกว่า) |
เป็นพื้นฐานสำคัญต่อความมั่นคงของแม่พิมพ์ และความสามารถในการจำลองรายละเอียดที่มีความบางและซับซ้อนได้อย่างแม่นยำ |
วัสดุสำหรับแม่พิมพ์และเครื่องมือ |
เหล็กเกรดสูงหรืออลูมิเนียมคุณภาพพรีเมียม |
อลูมิเนียมมาตรฐานหรือแม่พิมพ์แบบนุ่ม |
แม่พิมพ์เหล็กที่ใช้ซิลิกาโซลช่วยต้านทานการสึกหรอ ทำให้รักษาระดับความแม่นยำของมิติได้อย่างสม่ำเสมอตลอดการผลิตจำนวนมาก |
การควบคุมความหนืดของสารแขวนลอย |
การตรวจสอบอย่างเข้มงวดและต่อเนื่อง; การสร้างเปลือกที่สม่ำเสมอ |
ความหนืดแปรผัน; มีแนวโน้มเกิดการเคลือบไม่สม่ำเสมอ |
ความสม่ำเสมอมากช่วยป้องกันรอยหยุดไหล รอยเย็น (cold shuts) และความแปรผันของความหนา |
ช่วงเวลาการอบแห้งและการบ่ม |
สภาพแวดล้อมที่ควบคุมอุณหภูมิและระดับความชื้นอย่างเข้มงวด |
การอบแห้งด้วยสารเคมีหรือการอบแห้งในสภาวะแวดล้อมที่เร่งขึ้น |
การบ่มซิลิกาโซลแบบควบคุมได้ช่วยขจัดการแตกร้าวภายในและการบิดเบี้ยวของแม่พิมพ์ระหว่างการเผา |
ผิวหน้าหลังเททองแดง (As-Cast Surface Finish) |
Ra 1.6 ถึง Ra 3.2 ไมครอน (ผิวเรียบ) |
Ra 6.3 ถึง Ra 12.5 ไมครอน (ผิวหยาบ) |
ผิวหน้าหลังเททองแดงที่เรียบมากช่วยลดหรือขจัดการกลึงรองที่มีราคาแพงออกได้อย่างมาก |
ความอนุญาตด้านขนาด |
มาตรฐาน ISO 8062-3 ระดับ DCTG 4–6 (แน่น) |
มาตรฐาน ISO 8062-3 ระดับ DCTG 7–9 (หลวม) |
ความคลาดเคลื่อนของชิ้นงานใกล้เคียงรูปร่างสุดท้าย (near-net-shape) ที่แคบลงทำให้มั่นใจได้ว่าชิ้นงานจะสามารถติดตั้งเข้ากับอุปกรณ์ยึดมาตรฐานได้พอดีในการตรวจสอบครั้งแรก |
เหตุผลเชิงเศรษฐศาสตร์ที่อยู่เบื้องหลังการคัดเลือกผู้จัดหา
ต้นทุนรวมตลอดอายุการใช้งาน เทียบกับราคาต่อหน่วย
ความเข้าใจผิดทั่วไปประการหนึ่งในการอภิปรายด้านการจัดซื้อจัดจ้าง คือ กระบวนการหล่อแบบ investment casting ที่ใช้ซิลิกาโซลนั้นมีต้นทุนสูงกว่าวิธีการอื่นๆ จึงเหมาะสำหรับการใช้งานเฉพาะกลุ่มพรีเมียมเท่านั้น แต่ในความเป็นจริง เมื่อผู้ผลิตคำนวณต้นทุนรวมตลอดอายุการใช้งาน (Total Cost of Ownership) โดยพิจารณาปัจจัยต่างๆ เช่น การลดจำนวนขั้นตอนการกลึง การลดอัตราของเสีย การทำให้กระบวนการประกอบง่ายขึ้น และการตัดปัญหาการแก้ไขชิ้นงานออก แล้ว การเลือกผู้จัดจำหน่ายบริการหล่อแบบ investment casting ที่ใช้ซิลิกาโซลซึ่งมีศักยภาพเหมาะสม มักจะส่งผลให้ต้นทุนรวมของชิ้นส่วนต่ำกว่าการจัดหาชิ้นส่วนจากกระบวนการหล่อที่มีศักยภาพต่ำกว่า ความแม่นยำของมิติและคุณภาพพื้นผิวของชิ้นส่วนที่ได้จากการหล่อแบบซิลิกาโซลในสภาพที่หล่อเสร็จแล้ว (as-cast) ช่วยลดจำนวนขั้นตอนการกลึงที่จำเป็น และการลดลงนี้ยิ่งมีผลกระทบอย่างมากในโครงการที่ผลิตจำนวนมาก
การหล่อชิ้นส่วนแบบซับซ้อนชิ้นเดียวที่สามารถตัดขั้นตอนการกลึงรองลงได้สามขั้นตอน สามารถชดเชยราคาต้นทุนต่อหน่วยของการหล่อที่สูงขึ้นได้อย่างง่ายดาย เมื่อนำการคำนวณนี้ไปใช้กับปริมาณการผลิตต่อปีที่มีหลายพันชิ้น กรณีทางเศรษฐศาสตร์ในการร่วมงานกับผู้จัดจำหน่ายบริการหล่อแบบ Investment Casting ที่ใช้สารละลายซิลิกาโซล (Silica Sol) และมีคุณสมบัติเหมาะสมก็จะชัดเจนขึ้นอย่างมาก ผู้ผลิตที่ใช้มุมมองต้นทุนรวม (Total Cost Perspective) แทนที่จะให้ความสำคัญเพียงแต่ราคาซื้อ (Purchase Price) มักจะสร้างความสัมพันธ์กับผู้จัดจำหน่ายที่มีเสถียรภาพและประสิทธิผลมากขึ้น ส่งผลให้เกิดการหยุดชะงักของห่วงโซ่อุปทานน้อยลง และได้คุณภาพที่ดีกว่าในระยะยาว
ความสามารถในการแข่งขันด้านระยะเวลาการนำส่ง (Lead Time) และการลงทุนด้านแม่พิมพ์
เครื่องมือสำหรับการหล่อแบบลงแม่พิมพ์สมัยใหม่ที่ใช้ในกระบวนการซิลิกาโซล มักผลิตจากแม่พิมพ์ฉีดขี้ผึ้งที่ทำจากอลูมิเนียมหรือเหล็ก ซึ่งมีต้นทุนต่ำกว่าและผลิตได้เร็วกว่าแม่พิมพ์แบบแข็งที่จำเป็นสำหรับการหล่อแรงดัน (die casting) หรือการตีขึ้นรูป (forging) ผู้จัดจำหน่ายบริการหล่อแบบลงแม่พิมพ์ด้วยกระบวนการซิลิกาโซลที่มีศักยภาพสามารถดำเนินการตั้งแต่แบบแปลนการออกแบบที่ได้รับการอนุมัติจนถึงตัวอย่างชิ้นแรก (first article samples) ภายในระยะเวลา 4–8 สัปดาห์ สำหรับชิ้นส่วนที่มีความซับซ้อนระดับปานกลาง ซึ่งช่วยเร่งวงจรการพัฒนาผลิตภัณฑ์และการเปิดตัวโครงการใหม่ๆ ความสามารถในการผลิตตัวอย่างได้อย่างรวดเร็วนี้มีความสำคัญเพิ่มขึ้นเรื่อยๆ ท่ามกลางกรอบเวลาการพัฒนาที่ถูกบีบให้สั้นลงซึ่งผู้ผลิตต้องเผชิญในตลาดที่มีการแข่งขันสูง
ยิ่งไปกว่านั้น แม่พิมพ์การหล่อแบบอินเวสต์เมนต์มีอายุการใช้งานยาวนานเมื่อได้รับการดูแลอย่างเหมาะสม จึงเหมาะสำหรับโครงการผลิตที่ดำเนินไปหลายปีโดยไม่จำเป็นต้องลงทุนใหม่อย่างมีนัยสำคัญ ผู้จัดจำหน่ายการหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซลที่มีศักยภาพในการออกแบบและบำรุงรักษาแม่พิมพ์ภายในองค์กรเอง จะช่วยเพิ่มความมั่นคงให้กับโครงการอีกชั้นหนึ่ง โดยรับประกันว่าการปรับเปลี่ยนแม่พิมพ์ที่เกิดจากคำสั่งเปลี่ยนแปลงทางวิศวกรรม (Engineering Change Orders) จะดำเนินการได้อย่างรวดเร็ว และไม่เกิดความล่าช้าจากการประสานงานภายนอก ความสามารถแบบบูรณาการนี้ถือเป็นปัจจัยที่สร้างความแตกต่างอย่างมีน้ำหนัก ขณะที่ผู้ผลิตกำลังประเมินผู้ร่วมงานด้านการหล่อที่อาจร่วมงานระยะยาว
ความเหมาะสมเฉพาะตามการใช้งานสำหรับชิ้นส่วนที่มีความซับซ้อน
ชิ้นส่วนสำหรับการจัดการของไหลและใบพัด
หนึ่งในแอปพลิเคชันที่ต้องการความแม่นยำสูงสุดสำหรับผู้จัดจำหน่ายกระบวนการหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซล คือ ชิ้นส่วนสำหรับการจัดการของไหลอย่างแม่นยำ เช่น ใบพัดปั๊มเหวี่ยงศูนย์กลาง (centrifugal pump impellers), ล้อกังหัน (turbine wheels) และปลอกแบบวอลูท (volute casings) ชิ้นส่วนเหล่านี้มีพื้นผิวโค้งสามมิติที่ซับซ้อน ควบคู่ไปกับความคลาดเคลื่อนที่แคบมากของทางผ่านของไหล (hydraulic passage tolerances) และข้อกำหนดด้านคุณภาพพื้นผิวที่เข้มงวด — ซึ่งเป็นชุดเงื่อนไขที่กระบวนการหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซลสามารถตอบสนองได้อย่างเหมาะสมที่สุด ความสามารถในการหล่อชิ้นส่วนใบพัดแบบปิด (closed impeller geometries) ที่มีช่องทางใบพัดภายใน โดยไม่ต้องใช้แกนหล่อ (cores) หรือใช้เพียงเล็กน้อยเท่านั้น ถือเป็นข้อได้เปรียบสำคัญที่โดดเด่นของเทคโนโลยีนี้
ใบพัดที่หล่อผ่านกระบวนการซิลิกาโซลแสดงถึงความเสถียรของมิติที่ยอดเยี่ยม รูปทรงของใบพัดที่สามารถทำซ้ำได้แม่นยำ และความเรียบของพื้นผิว ซึ่งส่งผลโดยตรงต่อประสิทธิภาพทางไฮดรอลิกของปั๊ม ผู้ผลิตปั๊มสำหรับกระบวนการเคมี การบำบัดน้ำ หรือการใช้งานด้านพลังงาน ต่างพึ่งพาผู้จัดจำหน่ายบริการหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซลที่ผ่านการรับรอง เพื่อจัดส่งใบพัดที่สอดคล้องกับข้อกำหนดทั้งด้านเรขาคณิตและวัสดุ โดยไม่จำเป็นต้องตกแต่งผิวด้วยมืออย่างละเอียด ความแม่นยำสูงของขนาด (tolerance), ตัวเลือกวัสดุโลหะผสมที่ทนต่อการกัดกร่อน และคุณภาพพื้นผิวที่เหนือกว่า ล้วนทำให้การหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซลกลายเป็นวิธีการผลิตที่ได้รับความนิยมมากที่สุดสำหรับชิ้นส่วนที่ใช้ในการจัดการของไหลแบบสมรรถนะสูง
ชิ้นส่วนโครงสร้างสำหรับอุตสาหกรรมการบินและอวกาศกับอุตสาหกรรมทั่วไป
ในการใช้งานด้านอวกาศและเครื่องจักรอุตสาหกรรม ชิ้นส่วนโลหะโครงสร้างมักต้องการคุณสมบัติร่วมกันหลายประการ ได้แก่ ความแข็งแรงสูง น้ำหนักเบา และรูปทรงเรขาคณิตที่ซับซ้อน ซึ่งเป็นความท้าทายต่อวิธีการผลิตแบบดั้งเดิม ตัวยึด ฝาครอบ ชิ้นส่วนแอคทูเอเตอร์ และชิ้นส่วนโครงสร้างของเครื่องยนต์ที่ผลิตโดยผู้จัดจำหน่ายการหล่อแบบ investment casting ที่ใช้ซิลิกาโซล สามารถบรรลุรูปทรงใกล้เคียงกับรูปทรงสุดท้าย (near-net-shape) และความแม่นยำสูงตามมาตรฐานการออกแบบด้านอวกาศได้ โดยมักได้รับประโยชน์เพิ่มเติมคือ การลดน้ำหนักอย่างมีนัยสำคัญเมื่อเทียบกับทางเลือกที่ผลิตจากการกลึงวัสดุแท่ง (machined billet)
กระบวนการซิลิกาโซลสนับสนุนการหล่อชิ้นส่วนที่มีผนังบางลงได้ถึง 1.5 ถึง 2.0 มิลลิเมตร ในระบบโลหะผสมหลายชนิด ทำให้สามารถออกแบบโครงสร้างที่มีน้ำหนักเบาแต่ยังคงรักษาความแข็งแรงเชิงโครงสร้างไว้ได้ สำหรับผู้ผลิตอุตสาหกรรมที่กำลังออกแบบอุปกรณ์รุ่นใหม่ซึ่งใช้วัสดุน้อยลงและมีเป้าหมายน้ำหนักในการใช้งานต่ำลง ผู้จัดจำหน่ายบริการหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซลจึงมีบทบาทเชิงกลยุทธ์ในการขับเคลื่อนนวัตกรรมการออกแบบ ซึ่งหากปราศจากความสามารถนี้ นวัตกรรมดังกล่าวอาจถูกจำกัดโดยข้อจำกัดด้านการผลิต ความสามารถในการเปลี่ยนความมุ่งมั่นด้านวิศวกรรมให้กลายเป็นความจริงที่สามารถผลิตได้จริงนี้ คือเหตุผลหลักประการหนึ่งที่ผู้ผลิตที่มองไกลเลือกที่จะเสริมสร้างความร่วมมืออย่างลึกซึ้งยิ่งขึ้นกับผู้จัดจำหน่ายบริการหล่อที่มีศักยภาพ
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างผู้จัดจำหน่ายบริการหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซล กับผู้จัดจำหน่ายบริการหล่อแบบน้ำแก้ว
ความแตกต่างหลักอยู่ที่ระบบสารยึดเกาะที่ใช้ในการสร้างเปลือกเซรามิก โดยผู้จัดจำหน่ายการหล่อแบบลงแม่พิมพ์เชิงเซรามิกแบบซิลิกาโซล (silica sol investment casting supplier) ใช้สารยึดเกาะคอลลอยด์ซิลิกา ซึ่งให้เปลือกที่มีความหนาแน่นสูงกว่า มีเสถียรภาพทางความร้อนดีกว่า และสามารถให้ผิวเรียบได้ดีกว่า — โดยทั่วไปอยู่ที่ค่า Ra 1.6 ถึง 3.2 ไมโครเมตร ขณะที่ผู้จัดจำหน่ายการหล่อแบบลงแม่พิมพ์เชิงเซรามิกแบบน้ำแก้ว (water-glass suppliers) ใช้สารยึดเกาะโซเดียมซิลิเกต ซึ่งมีต้นทุนต่ำกว่า แต่ให้ผิวหยาบกว่า ความแม่นยำด้านมิติต่ำกว่า และไม่เหมาะสำหรับชิ้นส่วนที่มีโครงสร้างซับซ้อนและผนังบาง หรือโลหะผสมที่ใช้งานที่อุณหภูมิสูง
อุตสาหกรรมใดบ้างที่นิยมใช้ผู้จัดจำหน่ายการหล่อแบบลงแม่พิมพ์เชิงเซรามิกแบบซิลิกาโซล (silica sol investment casting supplier) สำหรับชิ้นส่วนที่มีความซับซ้อนมากที่สุด?
ผู้ใช้งานที่มีการใช้งานมากที่สุด ได้แก่ อุตสาหกรรมการบินและอวกาศ รวมถึงกลาโหม น้ำมันและก๊าซ กระบวนการเคมี ผู้ผลิตปั๊มและวาล์ว การผลิตพลังงาน และการผลิตอุปกรณ์ทางการแพทย์ อุตสาหกรรมเหล่านี้มีความต้องการร่วมกันในด้านรูปทรงเรขาคณิตที่ซับซ้อน ความแม่นยำของขนาดที่สูงมาก คุณภาพพื้นผิวที่เหนือกว่า และข้อกำหนดเฉพาะของโลหะผสมที่เข้มงวด — ซึ่งกระบวนการหล่อแบบ investment casting ด้วยสารละลายซิลิกาโซล (silica sol) ได้รับการออกแบบมาโดยเฉพาะเพื่อตอบสนองความต้องการทั้งหมดนี้
การทำงานร่วมกับผู้จัดจำหน่ายบริการหล่อแบบ investment casting ด้วยสารละลายซิลิกาโซล (silica sol) ช่วยลดต้นทุนการผลิตรวมสำหรับชิ้นส่วนที่มีความซับซ้อนได้อย่างไร
ความแม่นยำของมิติหลังการหล่อโดยตรง (as-cast) และคุณภาพพื้นผิวที่ได้จากผู้จัดจำหน่ายการหล่อแบบ investment casting ที่ใช้สารละลายซิลิกาโซล (silica sol) ที่มีความสามารถสูง ช่วยลดจำนวนขั้นตอนการกลึงรอง (secondary machining operations) ที่จำเป็นลงอย่างมีนัยสำคัญ การรวมชิ้นส่วน (Part consolidation) — คือ การรวมชิ้นส่วนย่อยหลายชิ้นเข้าด้วยกันเป็นชิ้นงานหล่อชิ้นเดียว — ยังช่วยลดแรงงานในการประกอบ ต้นทุนการเชื่อม และจุดที่ต้องตรวจสอบเพิ่มเติมอีกด้วย เมื่อนำการประหยัดเหล่านี้มารวมกันทั่วทั้งโปรแกรมการผลิต ข้อได้เปรียบด้านต้นทุนรวมเมื่อเทียบกับวิธีการหล่อหรือการกลึงทางเลือกอื่นๆ มักจะมีมากอย่างเห็นได้ชัด แม้ว่าราคาต่อหน่วยของการหล่ออาจดูสูงกว่าในตอนแรกก็ตาม
ผู้จัดจำหน่ายการหล่อแบบ investment casting ที่ใช้สารละลายซิลิกาโซล (silica sol) ซึ่งมีชื่อเสียงควรมีใบรับรองคุณภาพอะไรบ้าง?
อย่างน้อยที่สุด ผู้จัดจำหน่ายการหล่อแบบ investment casting ที่ใช้ซิลิกาโซล (silica sol) ซึ่งมีคุณสมบัติตามเกณฑ์ ควรได้รับการรับรองมาตรฐาน ISO 9001 สำหรับการใช้งานในอุตสาหกรรมการบินและอวกาศ มักจำเป็นต้องมีการรับรองมาตรฐาน AS9100 ผู้จัดจำหน่ายที่ให้บริการตลาดด้านการแพทย์หรือพลังงานนิวเคลียร์อาจต้องได้รับการอนุมัติจากหน่วยงานกำกับดูแลเพิ่มเติมนอกเหนือจากการรับรองดังกล่าว ทั้งนี้ ผู้ผลิตควรประเมินโครงสร้างพื้นฐานด้านคุณภาพภายในของผู้จัดจำหน่าย ซึ่งรวมถึงความสามารถในการวัดด้วยเครื่องวัดพิกัดสามมิติ (CMM) ระบบการติดตามย้อนกลับวัสดุ (material traceability systems) บริการตรวจสอบโดยไม่ทำลาย (NDT services) และขั้นตอนการควบคุมกระบวนการที่มีการจัดทำเอกสารอย่างเป็นทางการ ซึ่งล้วนเป็นตัวชี้วัดประสิทธิภาพด้านคุณภาพที่สามารถรักษาไว้ได้อย่างต่อเนื่อง
สารบัญ
- พื้นฐานทางเทคนิคของการหล่อแบบ investment casting ที่ใช้ซิลิกาโซล
- การจัดการกับรูปทรงเรขาคณิตที่ซับซ้อนด้วยความมั่นใจ
- ความสม่ำเสมอของคุณภาพและความซ้ำได้ของมิติ
- เหตุผลเชิงเศรษฐศาสตร์ที่อยู่เบื้องหลังการคัดเลือกผู้จัดหา
- ความเหมาะสมเฉพาะตามการใช้งานสำหรับชิ้นส่วนที่มีความซับซ้อน
-
คำถามที่พบบ่อย
- อะไรคือความแตกต่างระหว่างผู้จัดจำหน่ายบริการหล่อแบบอินเวสต์เมนต์ด้วยซิลิกาโซล กับผู้จัดจำหน่ายบริการหล่อแบบน้ำแก้ว
- อุตสาหกรรมใดบ้างที่นิยมใช้ผู้จัดจำหน่ายการหล่อแบบลงแม่พิมพ์เชิงเซรามิกแบบซิลิกาโซล (silica sol investment casting supplier) สำหรับชิ้นส่วนที่มีความซับซ้อนมากที่สุด?
- การทำงานร่วมกับผู้จัดจำหน่ายบริการหล่อแบบ investment casting ด้วยสารละลายซิลิกาโซล (silica sol) ช่วยลดต้นทุนการผลิตรวมสำหรับชิ้นส่วนที่มีความซับซ้อนได้อย่างไร
- ผู้จัดจำหน่ายการหล่อแบบ investment casting ที่ใช้สารละลายซิลิกาโซล (silica sol) ซึ่งมีชื่อเสียงควรมีใบรับรองคุณภาพอะไรบ้าง?