 EN

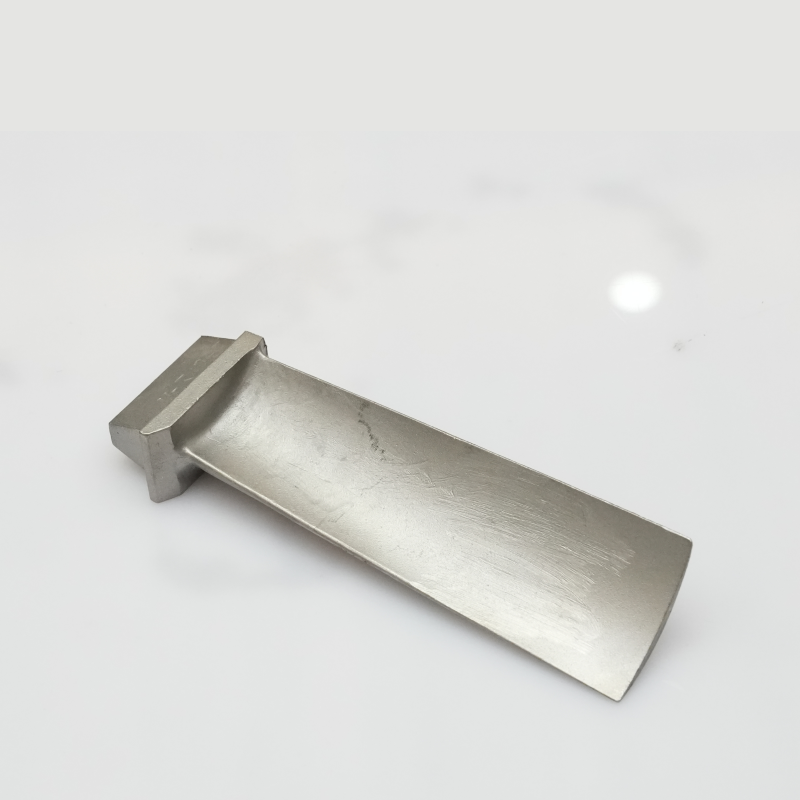
درستگی کے صنعتی تیاری میں، ایک مخصوص انویسٹمنٹ کاسٹنگ فاؤنڈری یہ ایک معمولی آپریشنل تفصیل نہیں ہے — بلکہ یہ ایک بنیادی ضرورت ہے جو پارٹ کی سالمیت، تیاری کے ٹائم لائن، اور آخرکار، آخری استعمال کے اطلاقات کی حفاظت کا تعین کرتی ہے۔ ہوا بازی کے ٹربائن بلیڈز اور طبی پلانٹس سے لے کر اعلی کارکردگی والے پمپ ہاؤسنگز اور خودکار کارکردگی کے اجزاء تک، وہ صنعتیں جو انویسٹمنٹ کاسٹنگ پر انحصار کرتی ہیں، مستقل بعدی درستگی، دہرائی جانے والی دھاتی خصوصیات، اور ایک فراہم کنندہ کی ضرورت رکھتی ہیں جو پیچیدہ انجینئرنگ خصوصیات کو بے عیب دھاتی اجزاء میں تبدیل کرنے کے قابل ہو۔ اس تناظر میں ایک ڈھالنے کی کارخانہ کی حقیقی قابل اعتمادی کو سمجھنا، مارکیٹنگ کے دعوؤں سے آگے بڑھ کر اس کی تکنیکی صلاحیتوں، عمل کنٹرولز، اور معیاری نظاموں کا جائزہ لینے کو مطلوب کرتا ہے جو قابلِ اعتماد شراکت داروں کو عام فراہم کنندگان سے الگ کرتے ہیں۔
A مخصوص انویسٹمنٹ کاسٹنگ فاؤنڈری جو درستگی کے صنعتی استعمالات کے لیے کام کرتا ہے، وہ ایک عمومی مقصد کی دھات کی دکان کی نسبت بہت زیادہ اعلیٰ توقعات کے تحت کام کرتا ہے۔ یہ عمل — جسے سرمایہ کاری ڈھالنا (انویسٹمنٹ کاسٹنگ) بھی کہا جاتا ہے — مطلوبہ پارٹ کا موم کا نمونہ بنانے، اسے سرامک شیل سے لپیٹنے، موم کو جلانے، اور نتیجہ خیز خالی جگہ میں پگھلی ہوئی دھات ڈالنے پر مشتمل ہوتا ہے۔ حالانکہ بنیادی مراحل سیدھے سادے نظر آتے ہیں، مختلف ملاوٹوں میں تنگ ٹولرنس، پیچیدہ ہندسیات اور عمدہ سطحی ختم کرنے کو حاصل کرنا ایسی ڈھالنے کی دکان کی ضرورت ہوتی ہے جس میں منضبط انجینئرنگ ورک فلو، سخت معائنہ کے طریقہ کار اور مواد کے رویے کے بارے میں گہری سمجھ ہو جو ڈیزائن کے مقصد سے متعلق ہو۔ اس مضمون میں آپ کے سب سے زیادہ طلب کرنے والے صنعتی ڈھالنے کے اہم ترین اہمیت کے معیارات اور صلاحیتوں کا جائزہ لیا گیا ہے۔
انجینئرنگ کی صلاحیت اور ڈھالنے کے لیے ڈیزائن کی ماہریت
پیچیدہ ڈرائنگز کو تیار کردہ موم کے نمونوں میں تبدیل کرنا
ایک قابل اعتماد مخصوص انویسٹمنٹ کاسٹنگ فاؤنڈری یہ اس کی صلاحیت ہے کہ وہ منصوبے کے آغاز سے ہی انجینئرنگ ڈرائنگز اور ڈیزائن کے مقاصد کے ساتھ معنی خیز طریقے سے مصروف ہو سکے۔ وہ ڈھلائی کے ادارے جو صرف ایک ڈرائنگ وصول کرتے ہیں اور بغیر ڈھلائی کی عملی قابلیت کا جائزہ لیے آگے بڑھ جاتے ہیں، ان اجزاء کی تیاری کا زیادہ امکان رکھتے ہیں جن کی مہنگی دوبارہ کاری کی ضرورت پڑے گی یا جو ابعادی معائنے میں ناکام ہو جائیں گے۔ ایک قابلِ اعتماد ڈھلائی کا ادارہ کسی بھی قالب سازی کے عزم سے پہلے ڈرافٹ اینگلز، دیوار کی موٹائی، کور کی ضروریات اور گیٹنگ سسٹم کا تجزیہ کرے گا، تاکہ عمل کے ابتدائی مرحلے میں ہی ممکنہ ڈھلائی کے خطرات کی نشاندہی کی جا سکے۔
یہ پیشگی طرزِ تعمیر کے لیے ڈیزائن کا تعامل شرکت کمپریشن کے سوراخ، سرد بندشیں اور غیر مکمل ڈھلائی جیسی خرابیوں کے امکان کو کم کرتا ہے جو ساختی مضبوطی کو متاثر کر سکتی ہیں۔ جب ایک کھوئی ہوئی موم کی طریقہ کار کا فراہم کنندہ ماہر دھات کی تحقیق اور عملیاتی انجینئرز کو ملازم رکھتا ہے، جس کے نتیجے میں صارفین کو نہ صرف ڈھالنے کی قابلیت بلکہ اس کے بعد کی مشیننگ اور اسمبلی کے آپریشنز کو بہتر بنانے کے لیے فیڈ بیک کا فائدہ حاصل ہوتا ہے۔ اس ماہریت کی اہمیت خاص طور پر اس وقت بڑھ جاتی ہے جب آرڈرز پیچیدہ ایرواسپیس یا توانائی کے اجزاء سے متعلق ہوں جہاں ڈیزائن میں تبدیلیاں آخری مرحلے میں کرنا بہت مہنگا ہوتا ہے۔
جدید ڈھالنے کی دکانیں مٹی کے خالی جگہ میں دھات کے بہاؤ اور جمنے کے رویے کو ماڈل کرنے کے لیے سیمولیشن سافٹ ویئر کا بھی استعمال کرتی ہیں، جس سے جسمانی ٹولنگ پر عملدرآمد کرنے سے پہلے ہی اس کا اندازہ لگایا جا سکتا ہے۔ اس ڈیجیٹل ریہرسل کے ذریعے ڈھالنے کے عمل کو انجینئرز گیٹنگ کی جگہوں کو ایڈجسٹ کرکے، رنر کی جیومیٹری کو ترمیم کرکے اور حرارتی گریڈینٹس کے وہ مقامات کا اندازہ لگا سکتے ہیں جہاں سکڑن ہو سکتی ہے — اور یہ سب بغیر کسی جسمانی ٹرائل پور کے۔ یہ صلاحیت تکنیکی بالغ ہونے کی واضح علامت ہے اور یہ براہ راست اس قابل اعتمادی کو فروغ دیتی ہے جو درست صنعتی صارفین کی توقع ہوتی ہے۔
ٹولنگ کی درستگی اور واکس پیٹرن کی مسلسل یکسانی
ایک جوائنٹ کی قابلِ اعتمادی کھوئی ہوئی موم کی طریقہ کار کا فراہم کنندہ گہری طور پر اس کے ٹولنگ کی معیار پر منحصر ہے۔ موم کے نمونوں کو تیار کرنے کے لیے استعمال ہونے والے دھاتی سانچوں کو بالکل درست اور دقیق حدود میں مشین کیا جانا چاہیے، کیونکہ موم کے مرحلے میں کوئی بھی تبدیلی سرامک شیل اور آخری ڈھالائی تک پھیل جاتی ہے۔ وہ ڈھالائی کے کارخانے جو اعلیٰ معیار کی سی این سی مشین شدہ ٹولنگ میں سرمایہ کاری کرتے ہیں اور اپنے سانچوں کے سخت ابعادی ریکارڈز کو برقرار رکھتے ہیں، وہ نمونہ سے نمونہ تک مسلسل یکسانیت کی التزام کو ظاہر کرتے ہیں جو پیچیدہ صنعتی اجزاء کے لیے ضروری ہے۔
موم کے انجیکشن کے اعداد و شمار — بشمول درجہ حرارت، دباؤ اور ٹھنڈا ہونے کا وقت — کو سختی سے کنٹرول اور دستاویزی شکل دی جانی چاہیے۔ ایک قابل اعتماد ڈھالائی کے کارخانے میں ہر سانچے کے لیے قائم اور جانچے گئے اعداد و شمار ہوں گے، جو یہ یقینی بناتے ہیں کہ تیار کردہ ہر موم کا نمونہ مطلوبہ ہندسیات کو کم از کم تبدیلی کے ساتھ ظاہر کرتا ہے۔ پیداوار کے ابتدائی مرحلے میں اس قسم کی عمل کی انضباطیت وہ چیز ہے جو ایک درستگی کے قابل کھوئی ہوئی موم کی طریقہ کار کا فراہم کنندہ کو اس کارخانے سے الگ کرتی ہے جو صرف دھات کو ڈھالتا ہے اور قابل قبول نتائج کی امید رکھتا ہے۔
ڈائی کے علاوہ، پیٹرن اسمبلی اور ٹری کنفیگریشن بھی اہم متغیرات ہیں۔ موم کے گیٹس اور رنرز کو کس طرح منسلک کیا جاتا ہے، اور ایک واحد سیرامک ٹری پر کتنے پیٹرنز کو اسمبل کیا جاتا ہے، یہ دونوں باتیں ہر حصے کو ڈھالنے کے دوران درجہ حرارت کے ماحول کو متاثر کرتی ہیں۔ تجربہ کار فاؤنڈریاں پچھلے پیداواری دوروں سے حاصل شدہ ڈیٹا کا استعمال ٹری کنفیگریشن کو بہتر بنانے کے لیے کرتی ہیں، تاکہ بیچ کے ہر حصے میں دھات کے بھرنے اور جمنے کے رویے میں مسلسل یکسانیت برقرار رہے۔
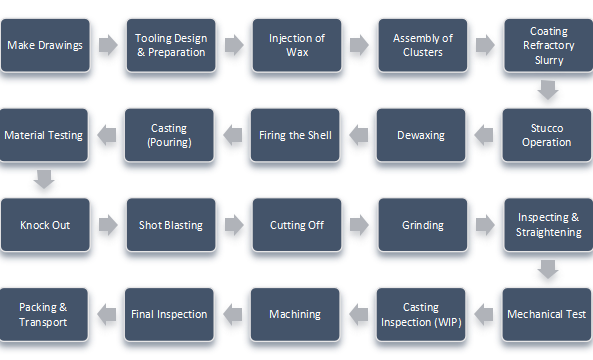
آلائی رینج اور میٹلرجیکل کنٹرول
صنعتی تنوع کے لیے مواد کی صلاحیت کا وسیع گنجائش
درستگی کی صنعتی درخواستیں کام کرنے کے ماحول کی انتہائی وسیع رینج پر محیط ہوتی ہیں۔ ایک ٹربائن بلیڈ جو شدید حرارتی سائیکلنگ کا شکار ہوتا ہے، اس کے لیے مختلف آلائی خصوصیات کی ضرورت ہوتی ہے جبکہ ایک سرجری امپلینٹ کا جزو جس میں حیاتیاتی سازگاری کی ضرورت ہوتی ہے یا ایک والو باڈی جو کوروزو پروسیس فلوئڈز کے معرضِ اثر میں آتی ہے، ان کے لیے الگ الگ خصوصیات درکار ہوتی ہیں۔ ا پریسیشن کاسٹنگ کمپنی جو نکل سوپر الائے، استیل کے اسٹین لیس، ٹائٹینیم الائے، کوبالٹ-کرومیم الائے، کاربن سٹیل اور ایلومنیم الائے سمیت مختلف مواد پر کام کر سکتا ہے، وہ اپنے صارفین کو ایک ہی قابل اعتماد شراکت دار سے مختلف اجزاء کی خریداری کی لچک فراہم کرتا ہے۔
مواد کی اس وسعت صرف تجارتی آسانی نہیں ہے۔ یہ یہ بھی ظاہر کرتی ہے کہ ڈھلائی کے ادارے نے متعدد فرنیس سسٹمز، مناسب کریوسبلز اور ریفریکٹریز میں اور مختلف الائے خاندانوں کے منفرد رویے کو سنبھالنے کے لیے دھاتیاتی علم میں سرمایہ کاری کی ہے۔ مثال کے طور پر، سوپر الائے کو پگھلانے کے لیے ویکیوم انڈکشن فرنیس کی ضرورت ہوتی ہے اور آکسیجن اور نائٹروجن کے اضافے پر درست کنٹرول کی ضرورت ہوتی ہے، جبکہ اسٹین لیس سٹیل کو ڈھالنے کے دوران کوروزن کی روک تھام کو برقرار رکھنے کے لیے سلیکون اور منگنیز کی مقدار پر غور کرنا ضروری ہوتا ہے۔ ایک ایسی ڈھلائی کا ادارہ جو حقیقی طور پر کئی الائے کی ماہر ہو، وہ قابل اعتمادی کے لیے ضروری تکنیکی بنیادوں کی گہرائی کو ظاہر کرتا ہے۔
پگھلنے والے کیمیا کی تصدیق اور حرارتی علاج کا نظام
A پریسیشن کاسٹنگ کمپنی دھات کی قابل اعتمادی کو یقینی بنانے کے لیے، ہر ڈھالنے سے پہلے عمل کے دوران طیفی تجزیہ کے ذریعے پگھلے ہوئے میٹل کی کیمیا کی تصدیق کی جاتی ہے۔ یہ مرحلہ یقینی بناتا ہے کہ ملاوٹ کی تشکیل مخصوص گریڈ کی ضروریات کو پورا کرتی ہے اور کسی بھی انحراف — جو چارج مواد کی غیر یکسانیت، آلودگی یا ردعمل پذیر عناصر کے پگھلنے کے دوران نقصان کی وجہ سے پیدا ہوتا ہو — کو سانچے میں میٹل داخل ہونے سے پہلے شناخت کر کے درست کر دیا جائے۔ اگر اس تصدیقی مرحلے کو نہ اپنایا جائے تو کوئی بھی ڈھالنے والی کارخانہ یہ ضمانت نہیں دے سکتا کہ وہ جو اجزاء بھیج رہی ہے، وہ سخت صنعتی معیارات کی مواد کی توثیق کی ضروریات کو پورا کریں گے۔
ڈھالنے کے بعد حرارتی علاج بھی اتنی ہی اہمیت کا حامل ہوتا ہے۔ حل کرنے والی انیلنگ، عمر بڑھانے کا عمل، تناؤ سے نجات، اور گرم آئسوسٹیٹک پریسنگ عام حرارتی پروسیسنگ کے مراحل ہیں جو ڈھالے گئے مائیکرو سٹرکچر کو ایسے سٹرکچر میں تبدیل کرتے ہیں جو میکانی خصوصیات کی ضروریات کو پورا کرتا ہو۔ ایک قابل اعتماد ڈھلائی کا کارخانہ یا تو ان کاموں کو اپنے اندر درست شدہ فرنیسز اور دستاویزی حرارتی سائیکلوں کے ذریعے انجام دیتا ہے، یا مکمل ٹریس ایبلٹی کے ساتھ اہل خارجی پروسیسرز کے ساتھ شراکت داری کرتا ہے۔ دستاویزی زنجیر — جو پگھلانے کے ریکارڈز اور ڈالنے کے لاگ سے لے کر حرارتی علاج کے چارٹس اور میکانی ٹیسٹ کے سرٹیفیکیٹس تک ہوتی ہے — وہی چیز ہے جو ایک پریسیشن کاسٹنگ کمپنی کو ہوا بازی، دفاع، اور طبی صارفین کی طرف سے مطلوبہ مواد کی ٹریس ایبلٹی فراہم کرنے کی اجازت دیتی ہے۔
معیار کے نظام اور ابعادی معائنہ کی سختی
سرٹیفیکیشنز بنیادی سطح کے طور پر، چھت کے طور پر نہیں
صنعتی سرٹیفیکیشنز جیسے آئی ایس او 9001، اے ایس 9100، یا آئی اے ٹی ایف 16949 ایک بنیادی ڈھانچہ فراہم کرتی ہیں جو یہ ظاہر کرتی ہے کہ ایک ریت کی ڈھلائی نے دستاویزی معیار کے انتظامی نظام، اصلاحی کارروائی کے طریقہ کار، اور آڈٹ کے دورے نافذ کیے ہیں۔ یہ سرٹیفیکیشن قابل اعتماد ہونے کے لیے ضروری ہیں لیکن کافی نہیں ہیں۔ جو بات زیادہ اہم ہے وہ یہ ہے کہ معیار کے بارے میں سوچ کتنی گہرائی سے روزمرہ کے پیداواری رویے میں داخل ہو چکی ہے — چاہے آپریٹرز اور انجینئرز مسائل کی پیشگی شناخت اور انہیں اوپر کی سطح تک پہنچانے کے بجائے صرف صارفین کی شکایات کے جواب میں ردعمل ظاہر کرتے ہیں۔
ایک مضبوط معیاری ثقافت والی ڈھلائی کی فیکٹری ہر پیداواری لوٹ کو صرف پورا کرنے کے بجائے تصدیق اور بہتری کے موقع کے طور پر دیکھتی ہے۔ یہ رویہ اس طرح کی مشقیں ظاہر کرتا ہے جیسے پہلے نمونے کے معائنے کی رپورٹیں جو GD&T کے حوالہ جات کے مطابق ابعادی مطابقت کی دستاویزی تصدیق کرتی ہیں، تمام پیمائش کے آلات کی باقاعدہ کیلیبریشن، اور اوقات کے ساتھ ساتھ ڈھلائی کے اہم متغیرات کو ٹریک کرنے والے اعداد و شمار کے عملی کنٹرول کے چارٹس۔ جب ایک ریت کی ڈھلائی پہلے نمونے کے معائنے کی دستاویزی تفصیلات اور ٹریس ایبل پیمائش کے اعداد و شمار فراہم کر سکتا ہے، تو اس سے ثابت ہوتا ہے کہ اس کا معیاری نظام صرف کاغذی کارروائیوں تک محدود نہیں بلکہ عملی پیداواری کنٹرول تک پھیلا ہوا ہے۔
غیر تباہ کن آزمائشیں اور حتمی ریلیز کے معیارات
اُن درخواستوں کے لیے جہاں ڈھالنے کی درستگی سیفٹی کے لحاظ سے نازک ہو — ٹربائن بلیڈز، ساختی ایئر ودھارتی اجزاء، طبی آلات — غیر تباہ کن آزمائشیں قبولیت کے عمل کا ایک ضروری حصہ ہیں۔ ایکس رے ریڈیوگرافی اندرونی شرینکیج، خمیریت یا غیر معمولی مواد کو ظاہر کر سکتی ہے جو بصری طور پر نظر نہیں آتے۔ فلوروسینٹ پینیٹرینٹ انسبکشن سطحی دراڑوں اور سیمز کی شناخت کرتی ہے۔ الٹرا ساؤنڈ ٹیسٹنگ موٹے حصوں میں ذیلی سطحی درستگی کا جائزہ لیتی ہے۔ ایک قابل اعتماد ریت کی ڈھلائی کے پاس یا تو اپنی ذاتی غیر تباہ کن آزمائشی صلاحیت ہوگی یا ایکروڈیٹڈ آزمائشی لیبارٹریوں کے ساتھ مضبوط طور پر منظم سپلائر رشتے ہوں گے۔
قبولیت کے معیارات پر پورا نہ اترنے والے اجزاء کو مسترد کرنے کی استعداد — چاہے ترسیل کا دباؤ کتنا ہی زیادہ کیوں نہ ہو — شاید ڈھلائی کے قابل اعتماد ہونے کا سب سے اہم سلوکی اشاریہ ہو۔ وہ ڈھلائیاں جو شیڈول پورا کرنے کے لیے مشکوک معیار کے اجزاء بھیجتی ہیں، اکثر ان اجزاء کے سروس میں ناکام ہونے یا صارف کے داخلی معائنے میں مسترد ہونے کی صورت میں نیچے کی طرف بہت بڑی خرابی پیدا کرتی ہیں۔ ایک پختہ مخصوص انویسٹمنٹ کاسٹنگ فاؤنڈری سمجھتی ہے کہ اندرونی طور پر پکڑا گیا مسترد جزو ہمیشہ ترسیل کے بعد دریافت ہونے والی غیر مطابقت سے کم لاگت والا ہوتا ہے، اور اس کے ریلیز کے معیارات اسی سمجھ کو ظاہر کرتے ہیں۔
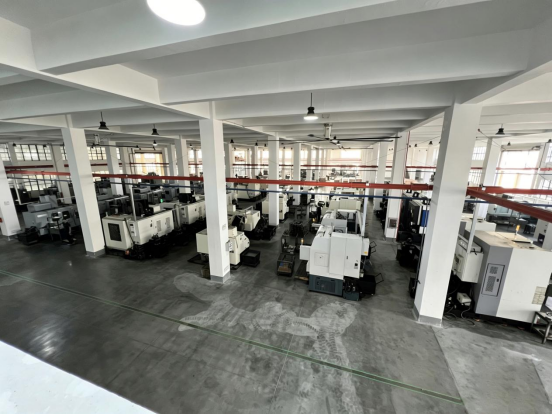
پیداواری پیمانے میں اضافہ اور عمل کی دہرائی جانے کی صلاحیت
نمونہ، کم پیمانے اور بڑے پیمانے کی پیداوار میں مسلسل یکسانیت
صنعتی خریداری ٹیموں کا عام طور پر ایک مخصوص انویسٹمنٹ کاسٹنگ فاؤنڈری پروٹو ٹائپ یا ترقیاتی مقدار کے ساتھ، پھر ڈیزائن کی توثیق کے بعد پیداواری حجم تک بڑھانا۔ ایک قابل اعتماد فاؤنڈری کو تمام پیداواری سطحوں پر ایک جیسے بعدی اور دھاتی معیارات برقرار رکھنے کی صلاحیت ہونی چاہیے — نہ کہ صرف کنٹرول شدہ پروٹو ٹائپ کی حالتوں میں ہی۔ اس کے لیے دستاویزی طور پر درج کردہ عملی پیرامیٹرز، مضبوط ٹولنگ کی دیکھ بھال کے منصوبے، اور ایسا ورک فورس تربیتی نظام درکار ہوتا ہے جو ڈھلائی کے علم کو سینئر ٹیکنیشنز سے نئے آپریٹرز تک مستقل طور پر منتقل کرے۔
عمل کی دہرائی جان بوجھ کر نہیں ہوتی۔ یہ منضبط عملی دستاویزی کارروائی، منظم آپریٹر تربیت، اور اہم متغیرات کی مسلسل نگرانی کا نتیجہ ہوتی ہے۔ وہ فاؤنڈریاں جو دستاویزی طور پر مرتب طریقوں کے بغیر انفرادی مہارت پر زیادہ انحصار کرتی ہیں، اصل میں غیرمستقل ہوتی ہیں، جس کا مطلب ہے کہ پارٹ کی معیاریت عملے کی تبدیلی کے ساتھ تبدیل ہوتی رہتی ہے۔ ایک پریسیشن کاسٹنگ کمپنی جس کا عملی علم کام کے ہدایات، معائنہ کے اہم نقاط اور پیداوار کے نگرانی نظام میں منظم کیا جاتا ہے، وہ ایک مستحکم تیاری کا ماحول تخلیق کرتا ہے جہاں معیار کے نتائج قابلِ پیش گوئی ہوتے ہیں نہ کہ صرف امید کا موضوع۔
لیڈ ٹائم کی شفافیت اور سپلائی چین کا رابطہ
درستگی کے حوالے سے صنعتی تناظر میں قابلِ اعتماد ہونے کا مطلب یہ بھی ہے کہ ترسیل اور رابطے کے معاملے میں بھی قابلِ اعتماد ہونا۔ ایک پریسیشن کاسٹنگ کمپنی جو موجودہ صلاحیت کی بنیاد پر درست لیڈ ٹائم کے اندازے فراہم کرتا ہے، ممکنہ تاخیر کے بارے میں پیشگیانہ طور پر آگاہ کرتا ہے، اور لمبی مدت کے لیے درکار خام مال کے لیے بفر انوینٹری برقرار رکھتا ہے، وہ سپلائی چین کی انضباطی صلاحیت کو ظاہر کرتا ہے جس کی صنعتی مشتریوں کو گہری قدر ہوتی ہے۔ حقیقت پسندانہ، ڈیٹا پر مبنی ترسیل کے وعدوں کو فراہم کرنے کی صلاحیت — اور پھر انہیں پورا کرنے کی صلاحیت — وہ اعتماد تعمیر کرتی ہے جو طویل المدتی خریداری کے تعلقات کو برقرار رکھتا ہے۔
وہ ڈھلائی کے کارخانے جو وقت پر ترسیل کے عمل کی منظم طور پر نگرانی کرتے ہیں، تاخیر کے بنیادی اسباب کا تجزیہ کرتے ہیں، اور درستگی کے اقدامات کو نافذ کرتے ہیں، ایک رجوعِ عمل (فیڈ بیک لوپ) قائم کرتے ہیں جو شیڈول کی قابل اعتمادی کو مسلسل بہتر بناتا ہے۔ مشتریوں کے لیے جو پیچیدہ اسمبلی کے شیڈول کا انتظام کر رہے ہوتے ہیں، یہ جاننا کہ ان کا ڈھلائی فراہم کنندہ اپنے ترسیل کے اہم مقامات (مائیل اسٹونز) کو پیشگی طور پر حاصل کرے گا، اتنی ہی اہمیت رکھتا ہے جتنی کہ یہ جاننا کہ اجزاء سائز اور مواد کی درستگی کے معیارات پر پورا اترتے ہیں۔ قابل اعتمادی کے دونوں پہلو — معیار اور ترسیل — کو فعال طور پر اُٹھانا ضروری ہے تاکہ ایک مخصوص انویسٹمنٹ کاسٹنگ فاؤنڈری کو حقیقی درجہ بندی شدہ صنعتی شراکت دار سمجھا جا سکے۔
مشتری کی شراکت اور طویل المدتی شراکت داری کی قدر
محصول کے تمام زندگی کے دوران تکنیکی حمایت
حقیقی طور پر قابل اعتماد پریسیشن کاسٹنگ کمپنی صرف آرڈرز قبول نہیں کرتا اور پارٹس شپ نہیں کرتا۔ یہ ڈیزائن کے مرحلے سے لے کر مکمل پروڈکٹ لائف سائیکل تک ایک ٹیکنیکل پارٹنر کے طور پر شامل ہوتا ہے، جو ڈیزائن کی بہتری، مواد کے انتخاب اور عمل کی بہتری پر مشیرانہ آراء فراہم کرتا ہے جو صارف کو وقت کے ساتھ فائدہ پہنچاتی ہیں۔ اس تعاونی رویے کا مطلب یہ ہے کہ جب کوئی صارف فیلڈ میں کارکردگی کا مسئلہ درپیش کرتا ہے یا ڈیزائن میں ترمیم کی ضرورت ہوتی ہے تو، فاؤنڈری انجینئرنگ کے علم کو حصہ ڈالنے کے لیے تیار ہوتی ہے، نہ کہ صرف ایک درست شدہ ڈرائنگ کا انتظار کرتی ہے۔
طویل المدت شراکت داری کا یہ بھی مطلب ہے کہ فاؤنڈری صارف کے مخصوص پارٹس، عمل اور معیار کی ضروریات کے بارے میں ادارہ جاتی علم کو فعال طور پر برقرار رکھتی ہے۔ محفوظ رکھے گئے ٹولنگ، آرکائیوڈ عمل کے پیرامیٹرز، تاریخی معائنہ کے ریکارڈز اور مخصوص انجینئرنگ رابطہ افراد تمام وہ عوامل ہیں جو درست صنعتی صارفین کو استحکام فراہم کرتے ہیں۔ جب ا مخصوص انویسٹمنٹ کاسٹنگ فاؤنڈری جب کوئی ادارہ صارف کے مصنوعاتی پورٹ فولیو کے گرد اس قسم کی ادارہ جاتی یادداشت تعمیر کرتا ہے، تو یہ وقت کے ساتھ ساتھ تدریجی طور پر زیادہ قیمتی بن جاتی ہے — نہ صرف ایک فروخت کنندہ کے طور پر، بلکہ صارف کی سپلائی چین کا ایک گہرا اور ضروری حصہ بن کر بھی۔
مستقل بہتری ایک ثقافتی التزام کے طور پر
فضا بازی، توانائی اور طبی آلات جیسے شعبوں میں درستگی کی ضروریات مسلسل تبدیل ہوتی رہتی ہیں۔ سخت تر انتہائی حدیں، نئے ملاوٹ نظام، اور جدید سطحی ختم کرنے کی ضروریات باقاعدگی سے تجربہ کار ڈھالنے والی اداروں کی صلاحیتوں کو چیلنج کرتی ہیں۔ ایک کھوئی ہوئی موم کی طریقہ کار کا فراہم کنندہ جو مستقل بہتری کے لیے التزام کو ظاہر کرتا ہے — نئی مشینری میں سرمایہ کاری کرنا، سرامک شیل نظاموں کو بہتر بنانا، جدید شبیہ سازی اوزاروں کو اپنانا، اور مناسب نئی سرٹیفیکیشنز حاصل کرنا — یہ اشارہ دیتا ہے کہ وہ اپنے صارفین کی ضروریات کے ساتھ بڑھنے کا ارادہ رکھتا ہے، نہ کہ اپنی موجودہ صلاحیت کے سطح پر ہی رک جانا چاہتا ہے۔
یہ آگے کی سوچ والی سرمایہ کاری کا رجحان وہ ڈھلائی کے کارخانوں کو امتیاز دیتا ہے جو پانچ اور دس سال بعد تک قابل اعتماد شراکت دار رہیں گے، ان کے برعکس جو ترقی یافتہ درستگی کی ضروریات کے مقابلے میں بتدریج پیچھے رہ جائیں گے۔ صنعتی خریداری کی ٹیموں کے لیے جو طویل المدتی ذخیرہ کرنے کے فیصلے کرتی ہیں، ایک ڈھلائی کے کارخانے کے بہتری کے رجحان کو سمجھنا اس کی موجودہ حالت کا جائزہ لینے کے برابر ہی اہم ہے۔ ایک پریسیشن کاسٹنگ کمپنی ایسا کارخانہ جو اپنی بہتری کی کوششوں، نئی صلاحیتوں اور معیار کی کارکردگی کے رجحانات کے بارے میں ڈیٹا کو فعال طور پر شیئر کرتا ہے، وہ اس قسم کی شفافیت اور عزم کو ظاہر کر رہا ہے جو مستقل سپلائر کی قابل اعتمادی کی بنیاد ہے۔
فیک کی بات
ہوا بازی کے اطلاقات کے لیے ایک قابل اعتماد کھوئی ہوئی موم کی طریقہ کار کا فراہم کنندہ کو کون سے سرٹیفیکیشنز رکھنے چاہئیں؟
فضائی درجات کے لیے، ایک درست ڈھالنے والی کمپنی کو ا ideally AS9100 سرٹیفیکیشن حاصل ہونا چاہیے، جو ISO 9001 کی ضروریات کو شامل کرتا ہے اور ڈیزائن، خطرہ کے انتظام، اور پہلے آرٹیکل کے معائنے جیسے فضائی شعبے کے مخصوص کنٹرولز کو بھی شامل کرتا ہے۔ حرارتی علاج، غیر تباہ کن ٹیسٹنگ، اور کیمیائی پروسیسنگ جیسے خاص عمل کے لیے NADCAP ایکریڈیٹیشن بھی فضائی اولین ٹھیکیداروں کے ذریعہ بہت قدر کی جاتی ہے، کیونکہ یہ عمل کی انضباط کی خودمختار تصدیق فراہم کرتی ہے۔ مواد کے ٹیسٹ سرٹیفیکیشنز جو مخصوص ہیٹ نمبرز تک ٹریس ایبل ہوں اور AMS یا ASTM معیارات کے مطابق ہوں، عام طور پر پارٹ کے سطح پر مطلوب ہوتے ہیں۔
ایک لواسٹ واکس طریقہ کا فراہم کنندہ پیچیدہ پارٹ جیومیٹریز کے دوران ابعادی درستگی کو کیسے کنٹرول کرتا ہے؟
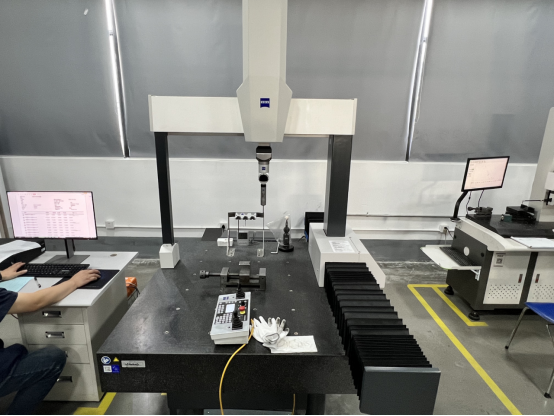
گمشدہ موم کے طریقہ کار میں ابعادی درستگی کو درج ذیل کے امتزاج کے ذریعے کنٹرول کیا جاتا ہے: درست ٹولنگ، تصدیق شدہ موم کے انجیکشن کے پیرامیٹرز، کنٹرول شدہ سرامک شیل کی پھیلنے اور سِکڑنے کی خصوصیات، اور ڈھالائی کے تشریحی ماڈلز کی اصل پیداواری نتائج کے مقابلہ میں احتیاط سے کیلیبریشن۔ پہلے آرٹیکل اور جاری پیداواری معائنہ کے دوران اجزاء کی جی ڈی این ٹی (GD&T) خصوصیات کے مطابق ہونے کی تصدیق کے لیے کوآرڈینیٹ میزنرنگ مشینیں اور آپٹیکل اسکیننگ کے آلات استعمال کیے جاتے ہیں۔ ڈھالائی کے کارخانوں میں ٹولنگ کی تیاری کے دوران قابل پیش گوئی ایلوئے کے مخصوص سِکڑنے کے عوامل کو بھی مدنظر رکھا جاتا ہے تاکہ حتمی جامد شدہ جزو نامیاتی ڈرائنگ کے ابعاد کے مطابق ہو۔
کیا ایک درستگی والی ڈھالائی کمپنی ایک ہی معیاری نظام کے تحت متعدد ایلوئے خاندانوں سے اجزاء تیار کر سکتی ہے؟
جی ہاں، ایک قابلِ اعتماد لوسٹ واکس طریقہ کار فراہم کرنے والی کمپنی متعدد ملاوٹ خاندانوں — جن میں نکل سوپر الائے، استیل کے سٹین لیس سٹیل، ٹائٹینیم، کوبالٹ الائے، اور کاربن سٹیل شامل ہیں — کو ایک ہی سہولت کے اندر پروسیس کر سکتی ہے، بشرطیکہ اس کے پاس مناسب فرنیس کا سامان، الگ الگ مواد کے انتظام کے طریقے، اور ملاوٹ کے لحاظ سے مخصوص عملی دستاویزات موجود ہوں۔ ملاوٹ کے مختلف خاندانوں کے درمیان کراس کنٹامینیشن کے خطرات کو مخصوص کریوسبلز، مواد کی شناخت کے نظام، اور خام مال کے سختی سے الگ رکھنے کے طریقوں کے ذریعے کنٹرول کیا جاتا ہے۔ ایک واحد معیارِ معیاری انتظامی نظام تمام ملاوٹ خاندانوں کو اس صورت میں کنٹرول کر سکتا ہے جب تک کہ ملاوٹ کے لحاظ سے مخصوص کام کے ہدایات، معائنہ کے معیارات، اور قبولیت کے معیارات کو اس نظام کے اندر واضح طور پر الگ کر دیا گیا ہو۔
کسی نئی پارٹ کی ترقی کے لیے عام طور پر کتنے وقت کی ضرورت ہوتی ہے؟ کسٹم لواس ویکس کاسٹنگ فاؤنڈری ?
ایک درست ڈھالنے والی کمپنی میں نئے پارٹس کی ترقی کے لیے لیڈ ٹائم مختلف عوامل پر منحصر ہوتا ہے، جیسے پارٹ کی پیچیدگی، ٹولنگ کی ضروریات، ملاوٹ کی قسم، اور ڈھالنے کے ادارے کا موجودہ کام کا بوجھ۔ عام طور پر ٹولنگ کی ڈیزائن اور تیاری سب سے طویل مرحلہ ہوتی ہے، جو درمیانی پیچیدگی کے ڈائیز کے لیے اکثر چار سے دس ہفتے تک ہوتی ہے۔ ٹولنگ مکمل ہونے کے بعد، پہلے نمونے کی ڈھالنے، معائنہ، اور ضروری صورت میں ابعادی یا مکینیکل خصوصیات کے ٹیسٹ کرنے میں مزید دو سے چھ ہفتے لگ سکتے ہیں۔ زیادہ تر معاملات میں، صارفین کو نئے پارٹ کی مکمل ترقی کے سائیکل کے آٹھ سے سولہ ہفتے تک کے درمیان ہونے کی توقع رکھنی چاہیے، جبکہ زیادہ پیچیدہ ملاوٹ یا پارٹس جن میں غیر تباہ کن معائنہ (NDE) کی ضرورت ہو، اضافی وقت کا باعث بن سکتے ہیں۔ ترقی کے دوران ڈھالنے کے ادارے کے ساتھ واضح اور موثر رابطہ شیڈولنگ کی درستگی کے لیے نہایت اہم ہے۔
موضوعات کی فہرست
- انجینئرنگ کی صلاحیت اور ڈھالنے کے لیے ڈیزائن کی ماہریت
- آلائی رینج اور میٹلرجیکل کنٹرول
- معیار کے نظام اور ابعادی معائنہ کی سختی
- پیداواری پیمانے میں اضافہ اور عمل کی دہرائی جانے کی صلاحیت
- مشتری کی شراکت اور طویل المدتی شراکت داری کی قدر
-
فیک کی بات
- ہوا بازی کے اطلاقات کے لیے ایک قابل اعتماد کھوئی ہوئی موم کی طریقہ کار کا فراہم کنندہ کو کون سے سرٹیفیکیشنز رکھنے چاہئیں؟
- ایک لواسٹ واکس طریقہ کا فراہم کنندہ پیچیدہ پارٹ جیومیٹریز کے دوران ابعادی درستگی کو کیسے کنٹرول کرتا ہے؟
- کیا ایک درستگی والی ڈھالائی کمپنی ایک ہی معیاری نظام کے تحت متعدد ایلوئے خاندانوں سے اجزاء تیار کر سکتی ہے؟
- کسی نئی پارٹ کی ترقی کے لیے عام طور پر کتنے وقت کی ضرورت ہوتی ہے؟ کسٹم لواس ویکس کاسٹنگ فاؤنڈری ?