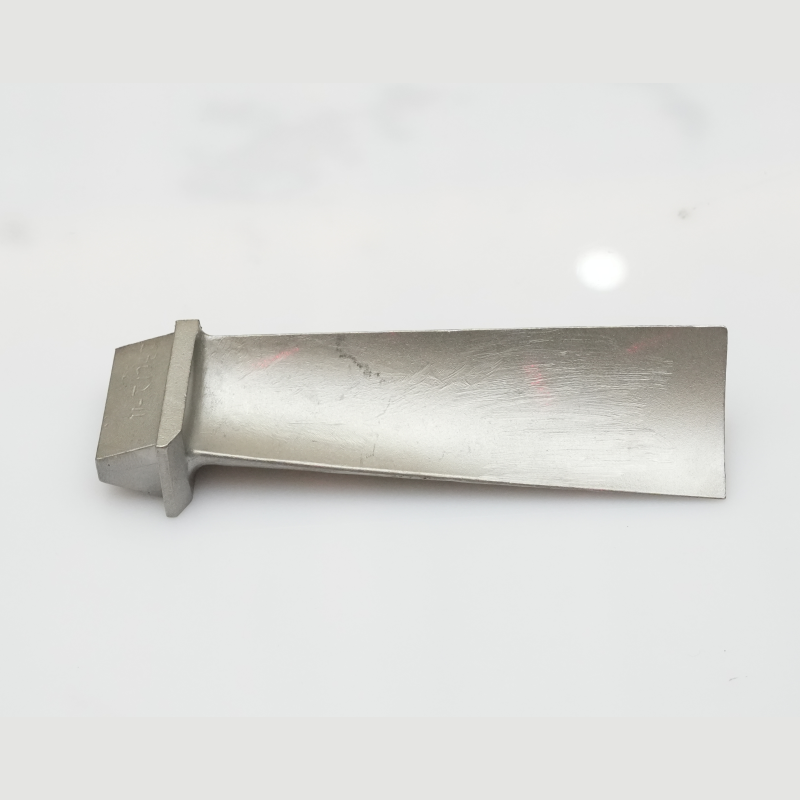
Тази турбинна лопатка -3 се представя като пример на персонализирано произведена компонента, която ще бъде потвърдена според чертежа на клиента и проектната спецификация. Honyang Cast разработва подобни части въз основа на чертежите на клиентите, а не предлага фиксиран каталог със спецификации.
Производственият план трябва да свърже функционалната геометрия на детайла — геометрията и функционалните интерфейси, които ще бъдат потвърдени по клиентския чертеж — с изискванията към инструментариума, прецизното леене по восъчни модели, механичната обработка и контрола чрез измервания. Окончателните размери, интерфейси и критериите за приемане се потвърждават по време на прегледа на чертежа.
ДОСТАВКА СПОРЕД ПРОЕКТА
Марката на материала, размерите, зоните на допуск, припуски за машинна обработка, състоянието на повърхността, експлоатационните изисквания и протоколите за инспекция се потвърждават след преглед на 2D чертежа, 3D модела и проектната спецификация на клиента.
| Елемент | Проектна Референция |
|---|---|
| Име на част | Турбинно лопатко -3 |
| КАТЕГОРИЯ | Аерокосмическа и авиационна промишленост |
| Основна функция / приложение | Ще бъде потвърдено по клиентския чертеж и проектната спецификация. |
| Референтен материал | Ще бъде потвърдено по клиентския чертеж и проектната спецификация. |
| Приблизителна маса на единица | Ще бъде потвърдено по клиентския чертеж и проектната спецификация. |
| Геометрични справочни данни | Геометрията и функционалните интерфейси трябва да бъдат потвърдени според чертежа на клиента. |
| Модел на доставка | Произвежда се по индивидуална поръчка според чертежа на клиента; не се складира като стандартна част |
Клиентът трябва да потвърди типа на основното оборудване, монтажното положение, съчетаващите се части, работната среда, цикъла на експлоатация и рисковете от повреда. Тези входни данни определят кои размери, материални свойства и проверки са критични.
Наборът параметри е избран според функцията на този компонент. Непознатите стойности остават контролирани от чертежа и не бива да се заменят с общи каталожни данни.
| Инженерен артикул | Справочна информация / персонализирано изискване | Основа за верификация |
|---|---|---|
| Марка на материала | Ще бъде потвърдено по клиентския чертеж и проектната спецификация. | Потвърдете водещия стандарт и изискванията към химичния състав. |
| Тегло на детайла | Ще бъде потвърдено по клиентския чертеж и проектната спецификация. | Потвърдете целевата маса и допустимото отклонение, когато е релевантно. |
| Функционална геометрия | Ще бъде потвърдено по клиентския чертеж и проектната спецификация. | Идентифицирайте референтните точки на чертежа и характеристиките, критични за функционирането. |
| Литейна / технологична референтна точка | Проектно-специфичният процес за леене по модел и машинна обработка ще бъде потвърден. | Потвърдете кои стъпки се прилагат за цитирания производствен процес. |
| Размери и допуски | Ще бъде потвърдено въз основа на чертежа на клиента. | Определете допуска за леене отделно от машинираните размери и GD&T. |
| Условия на експлоатация | Ще бъде определено от клиента. | Предоставете изискванията за среда, натоварване, температура, налягане, скорост или хигиена, когато е приложимо. |
| Препоръчителни допълнителни полета | Марка на материала; Общи габаритни размери; Профил на работната повърхност (airfoil); Тип на кореновата част; Работна температура; Термична обработка; Покритие; Допусъци | Завършете преди публикуване на числени твърдения или цитиране на производствени данни. |
| Структурна характеристика | Защо е важно | Производствен отговор |
|---|---|---|
| Геометрия и функционални интерфейси, определени в чертежа | Тази особеност влияе върху прилягането, потока, предаването на натоварване, възможностите за производство или последващата сглобка. | Контрол на геометрията на профила, преходите между сеченията, хабовете или монтиращите интерфейси и елементите, свързани с балансирането, според одобрената чертежна документация. |

Определя се маршрут, специфичен за проекта, след оценка на геометрията, сплавта, допуските, обема и изискванията за валидация.
Обхват на процеса
Леенето по загубваща форма и фрезоването с ЧПУ са описани като основни технологични маршрути. Термичната обработка, покритието, полирането, балансирането, изпитването под налягане, рентгеновото изпитване, PPAP или други специални процеси трябва да се посочват като специфични за проекта, освен ако техният обхват не е потвърден.
| Контролирана характеристика | Риск за приложението | Инспекция / контрол |
|---|---|---|
| Идентичност на материала | Неправилната сплав може да промени корозионните, температурните или механичните характеристики. | Спектрометричен анализ и документация за материала, когато се изисква от проекта. |
| Размери и интерфейси по чертежа | Отклонение в положението или размера може да повлияе на сглобяването и функционирането. | Координатно-измервателна машина (CMM), мерителни инструменти или приспособления, избрани според одобрен чертеж. |
| Профил и въртяща се геометрия | Отклонение на профила или дисбаланс може да повлияят на ефективността, вибрациите и срока на експлоатация. | Измерване на профила, биене и изисквания за балансиране, както са определени от проекта. |
| Цялостна повърхност | Повърхностните дефекти могат да предизвикат повреда в напрегнатите зони. | Визуална инспекция и течностно проникващо изпитване при посочени случаи. |
Съществуващата страница не предоставя пълен, специфичен за продукта план за инспекция. Методите за инспекция, честотата, критериите за приемане и документацията трябва да бъдат съгласувани въз основа на чертежа и изискванията за качество.
Honyang Cast поддържа разработката, базирана на чертежи, на турбинна лопатка -3 и свързаните с нея компоненти, получени чрез инвестиционно леене — от преглед на технологичността до одобрение на пробни изделия и последващо серийно производство.
| Заявно изискване | Производствена стойност |
|---|---|
| Посочени в чертежа съответствие и функция | Частно-специфичен DFM и план за инспекция свързват геометрията на лея с действителните изисквания за сглобяване и експлоатация. |
| Интегрирана сложна геометрия | Леенето по метода на загубващата форма може да консолидира елементи и да намали необходимостта от допълнително сглобяване или излишно премахване на материал, когато одобрената конструкция го поддържа. |
| Повтарящи се критични интерфейси | Контролирани референтни точки, машинна обработка и инспекционна поддръжка за последователна сглобка на функционални повърхности и съчленяващи се елементи. |
| Проследяемост на материала и производствения процес | Съгласувани материали и протоколи от инспекцията предоставят доказателства спрямо чертежа и плана за качество. |
| Стойност, специфична за продукта | Опишете само след потвърждаване на действителната турбинна ступен и експлоатационните условия. |
Изисквани проектирански входни данни от клиента
ИЗПРАТЕТЕ ЧЕРТЕЖА СИ ЗА ПРЕГЛЕД НА ВЪЗМОЖНОСТТА ЗА ПРОИЗВОДСТВО
Качете чертежа и 3D модела на вашата турбинна лопатка -3 заедно с материала, количеството, експлоатационните условия и изискванията за инспекция. Нашите специалисти ще прегледат маршрута за леене, обхвата на механичната обработка и плана за качество преди предоставяне на оферта.

Водещ производител, специализиран в прецизно леене по инвестиционни модели и CNC обработка на високоефективни стоманени компоненти за критични индустриални приложения.
 EN