 EN

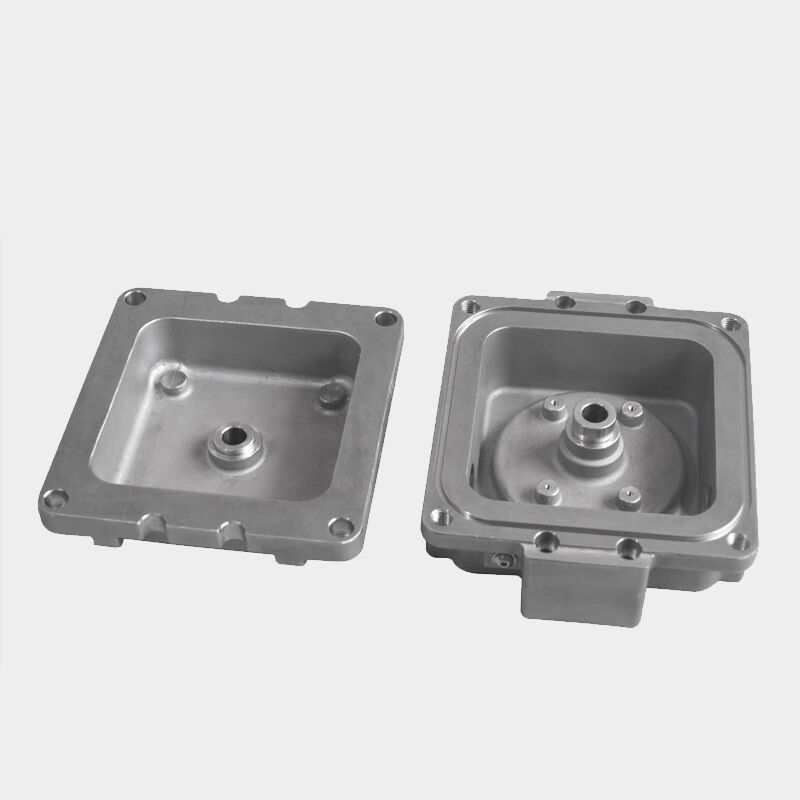
V dnešní propojené průmyslové krajině představuje zakoupení složitých kovových komponent napříč mezinárodními hranicemi významnou výzvu z hlediska kvality. Výrobce musí projít složitou sítí získávání surovin, vícestupňového řízení výroby, logistických proměnných a tolerancí specifických pro jednotlivé zákazníky – a to vše při zachování rozměrové i metalurgické konzistence, kterou vyžadují odvětví s vysokými výkonnostními požadavky. Otázka, jak je skutečně dosahováno konzistentní kvality v rámci globálních dodavatelských řetězců, není pouze akademická; má přímé důsledky pro bezpečnostní mezery v leteckém průmyslu, spolehlivost energetických systémů a integritu lékařských zařízení.
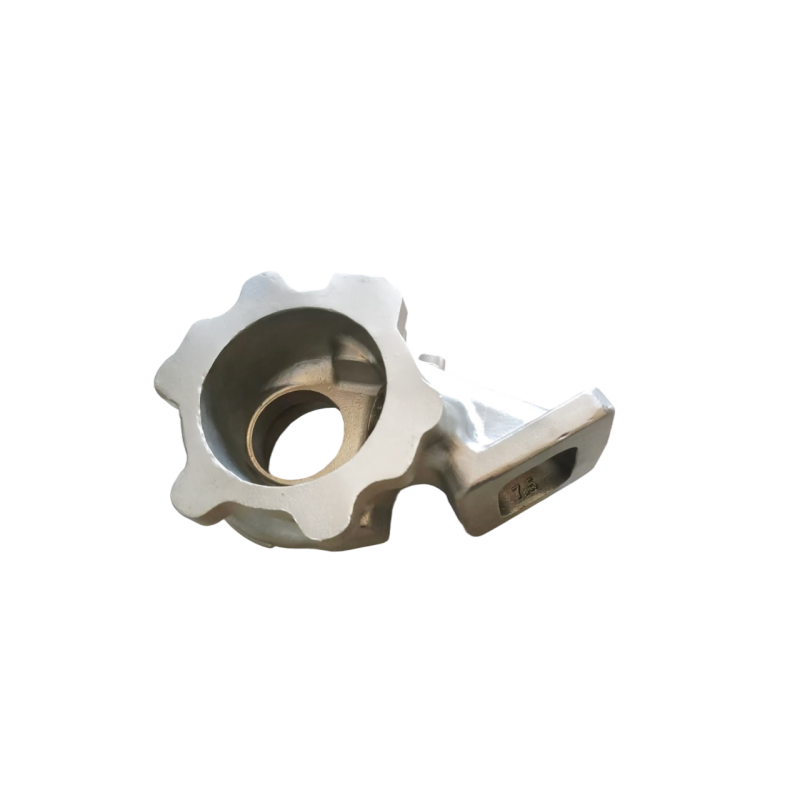
Porozumění tomuto procesu vyžaduje pohled za hranice lití. Schopný výrobce přesného investičního lití zavádí kvalitu do každé fáze — od výběru slitiny a výroby voskového modelu přes vytváření keramické formy, řízené odlévání, dokončovací operace po odlití a koneční kontrolu. Pokud jsou tyto disciplíny podporovány pevnou dokumentací procesů, kvalifikovanými dodavatelskými sítěmi a mezinárodně uznávanými certifikacemi, stane se konzistentní kvalita opakovatelným výsledkem, nikoli nadějí na náhodný úspěch. Tento článek zkoumá konkrétní mechanismy, které umožňují výrobci dodávat spolehlivé součásti vyhovující specifikacím globálním zakázkovým zákazníkům.
Základ kvality: standardizace procesů a technická dokumentace
Proč je dokumentovanost procesů v globálních provozových činnostech nepodmíněnou nutností
výrobce působící na globální úrovni se nemůže spoléhat na nevyslovené znalosti ani na „kmenovou“ odbornost. Každý kritický krok výrobního procesu musí být podrobně popsán v pracovních pokynech, specifikacích materiálů a plánech řízení, aby bylo možné jej provádět konzistentně bez ohledu na operátora či směnu. Tato disciplína dokumentace tvoří základ zajištění kvality napříč hranicemi a zajišťuje, že litina vyrobená pro evropského leteckoprávního zákazníka splňuje stejné požadavky jako ta, která je dodávána severoamerickému zákazníkovi z oboru ropného a plynárenského průmyslu.
Standardizace procesu v lití do voskových forem zahrnuje parametry vstřikování vosku, rozmezí viskozity keramické suspenze, pořadí aplikace obkladového materiálu (stucco), teplotní profily odvoskování a řízení cyklu vyžíhání. Každý parametr má definovanou toleranční pásmo odvozenou z historických údajů o schopnosti procesu. V případě odchylek umožňují dokumentované postupy nápravných opatření inženýrským týmům reagovat systematicky, nikoli reaktivně, čímž se zachová integrita výrobní dávky a sníží se riziko nekvalitních dílů, které by dosáhly zákazníka.
Pro účastníky globálního dodavatelského řetězce poskytuje přístup k této dokumentaci prostřednictvím strukturovaných dodavatelských portálů nebo systémů řízení jakosti transparentnost. Zákazníci mohou vzdáleně auditovat parametry procesů, ověřit, zda se dodržují schválené postupy, a požadovat záznamy o sledovatelnosti bez nutnosti fyzické přítomnosti na výrobní lince. Tato úroveň otevřenosti odlišuje zralého výrobce přesného lití ve formě od komoditního lití.
Řízení technických změn napříč časovými pásmy a zákazníky
Správa technických změn patří mezi nejvíce podceňované kvalitní výzvy v globálních dodavatelských řetězcích. Takoví dodavatelé často obsluhují zákazníky z různých odvětví a geografických oblastí, přičemž každý z nich má své vlastní cykly revizí, schvalovací postupy a požadavky na kontrolu prvního vzorku. Bez důsledného systému správy změn může schválená aktualizace návrhu v jedné oblasti vést k nesouladu s díly vyrobenými podle starší revize jinde.
Vedoucí výrobci zavádějí formální systémy řízení technických změn, které propojují čísla dílů se specifickými úrovněmi revizí, stavem nástrojů a schválenými technologickými parametry. Změny jsou ověřovány prostřednictvím rozměrové kontroly, metalografických zkoušek a schválení zákazníkem ještě před tím, než vstoupí do výrobního toku. Tím se zabrání neoprávněným úpravám, které by jinak mohly nenápadně ohrozit provozní vlastnosti odlitku – což je zvláště důležitá ochrana v odvětvích, kde selhání komponentu má vážné následky.
Integrace softwaru pro řízení životního cyklu výrobku se systémem plánování výroby tuto kontrolu dále posiluje. Pokud takoví dodavatelé synchronizují technická data v reálném čase s prováděním operací na výrobní lince, pravděpodobnost toho, že do hotového komponentu pronikne nesoulad s revizí, prudce klesne – i mezi provozy v různých zemích.
Sledovatelnost surovin a kvalifikace slitin
Vytvoření sledovatelné řetězce materiálů od ingotu až po kontrolu
Integrita materiálu je výchozím bodem každého kvalitního výsledku při přesné lití do ztracené formy. Renomovaný výrobce přesných odlitků vyráběných metodou lití do ztracené formy striktně kontroluje zdroje slitin, vyžaduje certifikované zprávy o zkouškách materiálů od kvalifikovaných dodavatelů a nezávisle ověřuje chemické složení prostřednictvím vlastní spektrografické analýzy ještě před tím, než je provedeno jakékoli tavba. Tato praxe zajišťuje, že niklové superlitiny, nerezové oceli, titanové slitiny a jiné speciální materiály splňují požadavky na chemické složení stanovené zákaznickými a průmyslovými normami.
Stejně důležitá je sledovatelnost šarží. Každá šárže příchozího surového materiálu je opatřena jedinečným číslem tavby, které doprovází odlitek přes každou následnou technologickou operaci – vstřikování vosku, vytváření formy, lití, tepelné zpracování a koneční kontrolu. Tato řetězová odpovědnost umožňuje provozům rekonstruovat kompletní výrobní historii libovolného komponentu a v případě zjištění neshody materiálu rychle identifikovat a izolovat všechny postižené díly ještě před tím, než dosáhnou zákazníka.
V kontextu globálního dodavatelského řetězce je tato sledovatelnost často smluvním požadavkem. Zákazníci z leteckého a kosmického průmyslu působící v rámci AS9100 nebo NADCAP předpisů, výrobci lékařských zařízení podléhající normě ISO 13485 a zakupující subjekty z energetického sektoru řízené specifikacemi API všechny vyžadují zdokumentovanou sledovatelnost materiálů jako podmínku dodávky. Zařízení, která tento aspekt považují za zásadní operační disciplínu a ne pouze za položku pro zaškrtnutí při splnění náležitostí, získávají významnou konkurenční výhodu.
Programy kvalifikace slitin a jejich role při zajištění konzistence
Kromě příjmové kontroly musí výrobce kvalifikovat své lití pro každý slitinový systém používaný výrobou. Kvalifikace slitiny zahrnuje provádění řízených zkušebních lití, hodnocení mechanických vlastností prostřednictvím tahových a rázových zkoušek, posouzení mikrostrukturní kvality pomocí rentgenového a metalografického zkoušení a porovnání výsledků s příslušnou specifikací materiálu. Teprve po dokončení této kvalifikační práce může výrobce pro danou slitinu prohlásit schopnost procesu.
Pravidelná rekvalifikace udržuje databázi procesů aktuální, zejména v případě změny zdrojů surovin nebo modernizace výrobního zařízení. Tato trvalá disciplína umožňuje výrobci zaručit, že díly vyrobené dnes budou mít stejné vlastnosti jako díly vyrobené před dvanácti měsíci – požadavek na konzistenci, který globální výrobci originálních zařízení (OEM) často formálně stanovují ve svých smlouvách s povolenými dodavateli.
Technologie keramického pláště a opakovatelnost rozměrů
Vytváření pláště jako kritický krok řízení rozměrů
Keramický plášť je formou pro lití do ztracené formy, která určuje konečný tvar odlitku, a jeho kvalita přímo ovlivňuje rozměrovou přesnost a povrchovou úpravu hotového dílu. Výrobní zařízení věnuje významné zdroje řízení chemického složení suspenze pro potápění, pořadí potápěcích kroků, podmínek sušení a tloušťky vnější ochranné vrstvy. Tyto proměnné společně určují, jak přesně keramika kopíruje geometrii voskového modelu a jak dobře odolává deformaci během vysokoteplotního lití.
Kontrola environmentálních podmínek v místnosti pro výrobu slupek — teploty, vlhkosti a proudění vzduchu — je pečlivě řízena, protože vlastnosti keramické suspenze jsou velmi citlivé na okolní podmínky. Automatické systémy pro míchání suspenze se sledováním viskozity zajišťují konzistentní chování při potápěcím námačení mezi jednotlivými šaržemi. Tyto kontroly jsou obzvláště důležité při vysokorozsáhlé výrobě pro globální zákazníky, kteří vyžadují přísné rozměrové tolerance u prvků, jako jsou profily lopatek turbín, polohy chladicích otvorů a geometrie stykových ploch.
Statistická regulace procesu aplikovaná na měření tloušťky slupky, doby sušení a pevnosti nevypálené slupky poskytuje výrobci reálný přehled o kvalitě slupky ještě před začátkem lití. Tento preventivní přístup snižuje podíl zmetků a brání dodání odlitků mimo toleranční limity zákazníkům, což je klíčový faktor nákladů v globálních vztazích v rámci dodavatelského řetězce.
Investice do nástrojů a přesnost voskového vzoru
Rozměrová konzistence při lití do ztracené formy začíná u voskového modelu, který je sám vyráběn z přesně obráběných nástrojů pro vstřikování. Výrobní zařízení uplatňuje přísné protokoly kvalifikace nástrojů, které stanovují rozměrový základ pro každý nový nástroj. Parametry vstřikování, včetně teploty vosku, vstřikovacího tlaku a doby udržení, jsou dokumentovány a řízeny za účelem minimalizace rozdílů mezi jednotlivými modely.
Plánované údržby nástrojů zajistí, že opotřebované nebo poškozené nástroje budou včas identifikovány a opraveny, než dojde ke zhoršení kvality vzorů. U zákazníků z celého světa jsou dohody o správě a uskladnění nástrojů formálním způsobem upraveny tak, aby bylo jasné, kdo je vlastníkem nástrojů, kde jsou uskladněny a jaké údržbové povinnosti musí výrobce plnit. Tato vrstva řízení chrání investici zákazníka a zajišťuje, že náhradní nástroje vyrobené v budoucnu budou odpovídat schválenému rozměrovému základu.
Technologie pro kontrolu a globálně uznávaná certifikace
Pokročilé metody metrologie a nedestruktivního zkoušení
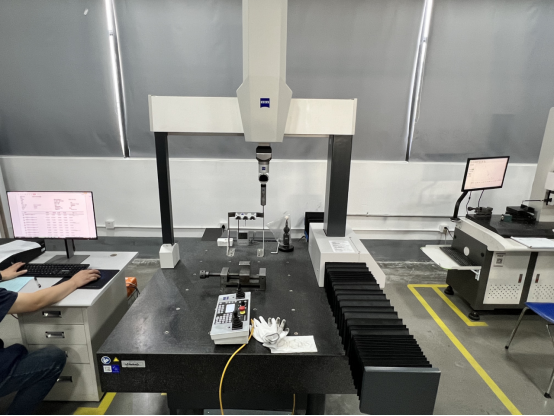
dodavatelé tohoto druhu, kteří obsluhují globální trhy, musí disponovat kontrolními schopnostmi, které odpovídají složitosti a přesnosti vyráběných dílů. Souřadnicové měřicí stroje, optické komparátory, laserové skenovací systémy a počítačová tomografie poskytují komplexní rozměrovou verifikaci pro složité geometrie litin. Tyto přístroje jsou kalibrovány podle národních a mezinárodních norem, čímž je zajištěno, že výsledky měření jsou právně stopovatelné a vzájemně uznávané napříč hranicemi.
Nedestruktivní zkoušení hraje stejně důležitou roli. Rentgenové zkoušení odhaluje vnitřní zmenšovací pórovitost, vměsky a trhliny, které nejsou viditelné při povrchové kontrole. Fluorescenční kapilární zkoušení detekuje jemné povrchové trhliny v nemagnetických slitinách. Ultrazvukové zkoušení charakterizuje podpovrchové nespojitosti v kritických konstrukčních částech. U takových dodavatelů umožňuje mít tyto schopnosti interně snížit zpoždění a riziko poškození spojené s externím nedestruktivním zkoušením, a zároveň umožňuje rychlejší reakci na kvalitní dotazy zákazníků.
Systematické používání zpráv o kontrolních zkouškách prvního vzorku, které dokumentují každou vlastnost nové nebo upravené součásti ve vztahu k technickému výkresu, poskytuje mezinárodním zákazníkům kompletní rozměrový a materiálový přehled ještě před zahájením sériové výroby. Tato počáteční investice do ověřování výrazně snižuje riziko přijetí nekvalitních výrobních dílů po umístění objednávek vysokého objemu.
Mezinárodní certifikáty jako důkazy kvality
Osvědčení jako jsou ISO 9001 , AS9100 , IATF 16949 , a NADCAP nejsou jen cedulemi na stěně – představují nezávisle auditané důkazy o tom, že zařízení zavedlo systémy řízení kvality do všech oblastí své činnosti. Každá norma se zaměřuje na konkrétní rizika relevantní pro daný průmyslový odvětví: AS9100 se zaměřuje na správu konfigurace a zmírňování rizik v leteckém a kosmickém průmyslu, IATF 16949 zdůrazňuje statistickou regulaci procesů a prevenci vad v automobilovém průmyslu a NADCAP se zabývá schvalováním zvláštních procesů, jako je tepelné zpracování, nedestruktivní zkoušení (NDT) a chemické zpracování.
Pro manažery globálního dodavatelského řetězce, kteří takové dodavatele hodnotí, tyto certifikáty fungují jako filtr předchozí kvalifikace. Signalizují, že výrobní procesy výrobce prošly důkladnou kontrolou nezávislé třetí strany a že jsou zavedeny systémy nápravných opatření pro řešení zjištěných nedostatků. Udržování více certifikací současně také ukazuje organizační zralost potřebnou k udržení konzistentní kvality při splňování různorodých požadavků zákazníků, aniž by bylo nutné obětovat jednu sadu norem ve prospěch jiné.
Integrace dodavatelského řetězce a praktiky komunikace se zákazníky
Spolupracující plánování a transparentnost poptávky
Konzistentní kvalita v rámci globálního dodavatelského řetězce vyžaduje více než vynikající výrobu — vyžaduje průhlednou komunikaci a spolupracující plánování mezi výrobcem přesných odlitků metodou ztracené formy a jeho zákazníky. Dlouhodobé dodací harmonogramy, rezervace kapacity a časná viditelnost kolísání poptávky umožňují výrobci plánovat nákup materiálů, přípravu nástrojů a řazení výrobních operací bez nutnosti zkratkových postupů, které často vedou ke kompromisům s kvalitou v důsledku tlaku termínů.
zařízení, která se aktivně účastní schůzek zákazníků týkajících se plánování dodavatelského řetězce – poskytují data o využití kapacity, aktualizace dodacích lhůt a prognózy dostupnosti materiálů – se stávají skutečným partnerem v dodavatelském řetězci, nikoli pouze transakčním dodavatelem. Tato integrace snižuje pravděpodobnost nouzových výrobních šarží, které jsou známým rizikovým faktorem pro odchylky v procesu a zkrácení kontrolních postupů.
Digitální platformy dodavatelských řetězců tento druh spolupráce zpřístupnily. Sledování objednávek v reálném čase, elektronické doručování osvědčení o shodě a automatické systémy upozorňující na neshody poskytují globálním zákazníkům potřebnou transparentnost pro důvěryhodné řízení zásob a plánování výroby bez ohledu na fyzickou vzdálenost mezi jejich zařízením a lití přesného investičního odlitku.
Řešení neshod a neustálé zlepšování napříč hranicemi
Žádná výrobní operace není zcela bez nekonzistencí, avšak způsob, jak takoví dodavatelé na ně reagují, odlišuje dodavatele světové třídy od průměrného. Formální procesy 8D nebo CAPA zajistí, že stížnosti zákazníků jsou důkladně prošetřeny s důrazem na identifikaci kořenové příčiny, že dočasné opatření jsou zavedena okamžitě a že dlouhodobá nápravná opatření řeší základní slabiny systému, nikoli pouze povrchový příznak.
V globálních vztazích v rámci dodavatelského řetězce rychlost a kvalita reakce na nápravná opatření přímo ovlivňují důvěru zákazníků. Zařízení, které poskytne dobře zdokumentovanou zprávu 8D v dohodnutém časovém rámci, dokončí ověření účinnosti nápravných opatření a aktualizuje své plány kontroly a pracovní pokyny, ukazuje, že řízení kvality je součástí jeho firemní kultury, nikoli pouze činností vykonávanou kvůli auditům.
Programy nepřetržitého zlepšování, včetně statistického řízení procesů, sledování trendů, analýzy výtěžku a projektů snižování odpadu, přinášejí trvalé zlepšení schopnosti procesů, které umožňují provozům postupně zužovat rozměrové tolerance a snižovat míru vad vnímaných zákazníky v průběhu času. Tato směrnice zlepšování je přesně tím, co globální výrobci originálních zařízení (OEM) hledají při výběru a udržování dodavatelů pro své nejnáročnější aplikace.
Hledáte spolehlivého partnera pro přesné lití do ztracené formy?
Naše provozy jsou certifikovány podle norem IATF a ISO 9001, čímž zajišťujeme součásti vyhovující specifikacím pro globální dodavatelské řetězce. Kontaktujte ještě dnes naši inženýrskou skupinu nebo požádejte o cenovou nabídku pro váš další projekt. .
Často kladené otázky
Ve kterých odvětvích mají firmy nejvíce prospěchu z práce s těmito provozy?
Od výrobních zařízení nejvíce profitují průmyslové odvětví s náročnými požadavky na materiál a rozměry. Mezi ně patří letecký a kosmický průmysl, kde lopatky turbín a konstrukční součásti vyžadují přesnou kontrolu složení slitin a složitou geometrii; ropný a plynárenský průmysl, kde součásti pro podzemní provozy a uzavírací prvky čelí extrémním tlakům a korozivním prostředím; výrobky pro zdravotnictví, kde jsou kritické biokompatibilita a jakost povrchové úpravy; a průmyslová výroba elektrické energie, kde musí součásti ze superlitin zachovat svou integritu při dlouhodobém tepelném cyklování. Proces lití do ztracených forem je pro tyto obory zvláště vhodný, protože umožňuje vyrábět téměř hotové součásti (near-net-shape) z obtížně obrobitelných slitin s minimálními ztrátami materiálu.
Jak zajišťují výrobní zařízení kvalitu při globálním získávání materiálů?
zařízení zajišťují kvalitu materiálu prostřednictvím kombinace kvalifikace schválených dodavatelů, protokolů pro kontrolu příchozích materiálů a nezávislé spektrografické verifikace každé tavby slitiny ještě před jejím vstupem do výroby. Zprávy o certifikovaných materiálových zkouškách jsou posuzovány ve vztahu k příslušným specifikacím a jakýkoli materiál, který neprojde kontrolou příchozích materiálů, je izolován a vrácen. Systémy sledovatelnosti založené na čísle tavy propojují každý dokončený odlitek s původní šarží surového materiálu, čímž umožňují rychlé vyvolání a opatření k omezení dopadu v případě, že je po dokončení výroby zjištěn problém s materiálem.
Jaké certifikace by měl globální kupující hledat při výběru zařízení?
Globální kupující by měli upřednostňovat certifikáty, které odpovídají konkrétním požadavkům jejich odvětví. AS9100 je standardem pro schválení dodavatelů v leteckoprávním průmyslu a svědčí o dodržení přísných požadavků na správu konfigurace a snižování rizik. ISO 9001 poskytuje základní rámec pro řízení kvality, který je použitelný ve všech odvětvích. NADCAP schválení signalizuje kvalifikaci na úrovni procesu pro speciální procesy, jako jsou nedestruktivní zkoušky (NDT), tepelné zpracování a chemické zpracování. IATF 16949je relevantní pro automobilové dodavatelské řetězce. Zařízení držící více aktivních certifikátů prokazují provozní disciplínu potřebnou k udržení řízení kvality v různorodých prostředích zákazníků.
Jak zařízení zajišťují konzistenci kvality napříč více pracovními směnami nebo zařízeními?
Konzistence mezi směnami a výrobními zařízeními je zajištěna standardizovanými pracovními pokyny, automatickou kontrolou procesních parametrů, protokoly předávání úkolů mezi směnami a pravidelným interním auditováním. Zařízení využívají statistickou regulaci procesů (SPC) k monitorování klíčových ukazatelů procesu v reálném čase, aby se odchylky detekovaly a napravily ještě před tím, než dojde k výrobě nekvalitních dílů. Meziobjektové systémy řízení jakosti zajišťují synchronizaci technické dokumentace, schválených seznamů dodavatelů a databází nápravných opatření, takže stejná kvalitní norma platí bez ohledu na to, ve kterém zařízení nebo kterým týmem je odlitek vyroben.
Obsah
- Základ kvality: standardizace procesů a technická dokumentace
- Sledovatelnost surovin a kvalifikace slitin
- Technologie keramického pláště a opakovatelnost rozměrů
- Technologie pro kontrolu a globálně uznávaná certifikace
- Integrace dodavatelského řetězce a praktiky komunikace se zákazníky
-
Často kladené otázky
- Ve kterých odvětvích mají firmy nejvíce prospěchu z práce s těmito provozy?
- Jak zajišťují výrobní zařízení kvalitu při globálním získávání materiálů?
- Jaké certifikace by měl globální kupující hledat při výběru zařízení?
- Jak zařízení zajišťují konzistenci kvality napříč více pracovními směnami nebo zařízeními?