 EN

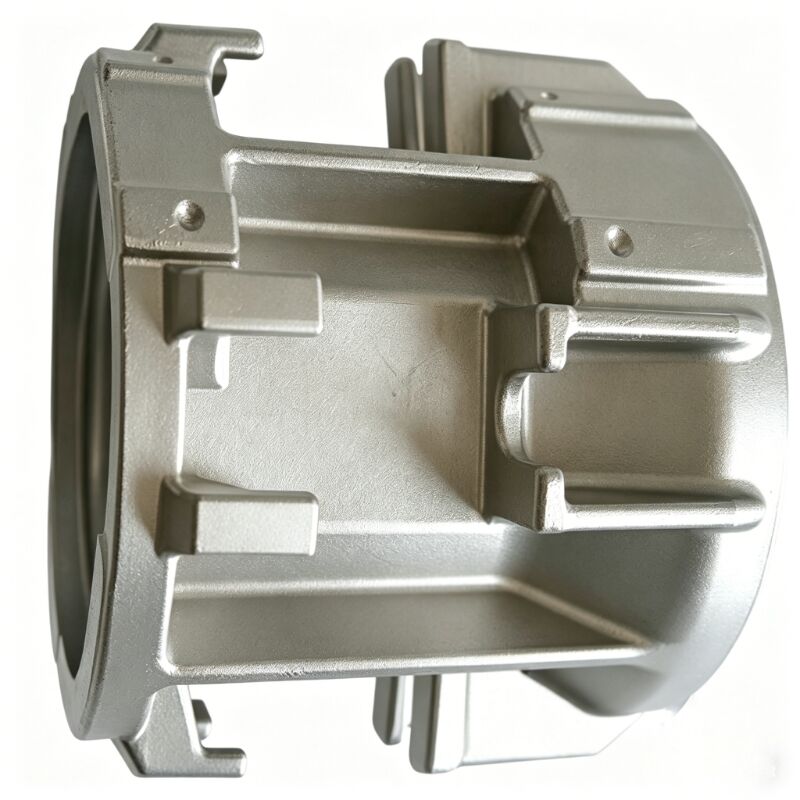
Když jsou přesnost, kvalita povrchu a rozměrová přesnost nepřekročitelné požadavky, výrobci se opakovaně obrací na důvěryhodného dodavatele investičního lití pomocí křemičitanového solu. Toto rozhodnutí je jen zřídka náhodné.
Je motivováno hlubokým pochopením toho, co technologie lití do slupky z křemičitanového solu nabízí ve srovnání s alternativními metodami lití. Tato volba se přímo promítá do snížení následného obrábění, přesnějších tolerancí a lepšího výkonu součástí u složitých geometrií.
Tato preference odráží měřitelné technické výhody zavedené během výroby formy a vysokoteplotního pálení. Vzhledem k tomu, že globální dodavatelské řetězce vyžadují kratší dodací lhůty, stává se pochopení tohoto konkrétního lití strategicky i provozně důležité.
Obrázek 1: Složitá součást používaná pro manipulaci s kapalinami, vyrobená metodou investičního lití ve křemičitanové sloučenině (silika sol), dosahující drsnosti povrchu Ra 3.2před konečným obráběním.
Technický základ lití do keramických forem s vazivem na bázi křemičitanu sodného
Co činí vazebný systém na bázi křemičitanu sodného nadřazeným
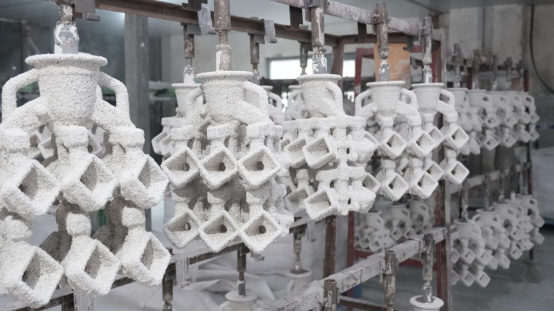
Vazebný systém na bázi křemičitanu sodného využívá koloidní křemičitan jako hlavní vazebnou složku při výrobě formy, nikoli křemičitan sodný (tzv. sklo) nebo ethylsilikát, které se používaly ve starších postupech lití do ztracené formy. Tento rozdíl je zásadní. Koloidní křemičitan vytváří keramickou formu s vynikající pevností v suchém stavu, nízkou propustností plynů a vynikající tepelnou stabilitou při vystavení extrémním teplotám nutným během lití kovu. Pro jakéhokoli seriózního dodavatele lití do ztracené formy na bázi křemičitanu sodného to znamená formy, které odolávají praskání, deformaci a předčasnému selhání během lití – problémům, které přímo ohrožují přesnost výsledné součásti.
Proces s křemičitanovým solným roztokem také eliminuje mnoho problémů souvisejících s sušením a vytvrzováním, které se vyskytují u systémů na bázi vodního skla. Slupkové vrstvy se vytvrzují rovnoměrněji za podmínek regulované vlhkosti a proudění vzduchu, čímž vzniká homogennější keramická struktura. Pokud výrobci stanoví přísné požadavky na tloušťku stěny, litiny s tenkými průřezy nebo prvky se zářezy, právě tato homogenita umožňuje formě zachovat svou rozměrovou stabilitu po celý cyklus vypalování a lití. Kvalifikovaný dodavatel investičního lití pomocí křemičitanového solného roztoku rozumí tomu, jak optimalizovat počet vrstev, velikost zrn obkladové směsi (stucco) a intervaly sušení tak, aby odpovídaly konkrétní slitině a geometrii vyráběného dílu.
Výhody povrchové úpravy, které snižují počet sekundárních operací
Jedním z nejvýznamnějších komerčních důvodů, proč výrobci upřednostňují dodavatele investičního lití pomocí křemičitanového solu, je vynikající povrchová úprava odlitků, kterou tento proces z principu poskytuje. Slupky z křemičitanového solu, díky jemné velikosti částic koloidního pojiva a použití vysoce kvalitních materiálů pro první vrstvu – jako je cirkon nebo slitý křemen – dosahují povrchové drsnosti v rozmezí Ra 1,6 až Ra 3,2 mikrometru bez nutnosti následného broušení nebo leštění po lití. U složitých kovových dílů používaných v čerpadlech, ventilech, turbínách nebo lékařských zařízeních tato úroveň povrchové kvality výrazně snižuje čas i náklady spojené s následnými obráběcími operacemi.
Výrobci komponentů, jako jsou kola čerpadel, difuzory nebo těla ventilů s kritickým průtokem, si uvědomují, že hladký vnitřní nebo vnější povrch není pouze estetickým aspektem – přímo ovlivňuje hydraulickou účinnost, odolnost proti únavě materiálu a chování vůči korozi. Pokud dodavatel investičního lití na bázi křemičitanu sodného konzistentně dodává součásti s drsností povrchu Ra 1,6 bez nutnosti dalších úprav, stává se výrobní linka následného zpracování štíhlejší a předvídatelnější. To je klíčový faktor při výběru dodavatele v průmyslových programech s vysokým objemem výroby, kde i malé snížení počtu obráběcích operací přináší významné úspory nákladů v rámci celé výrobní série.
Zpracování složitých geometrií se sebejistotou
Složité prvky, které představují výzvu pro jiné lití
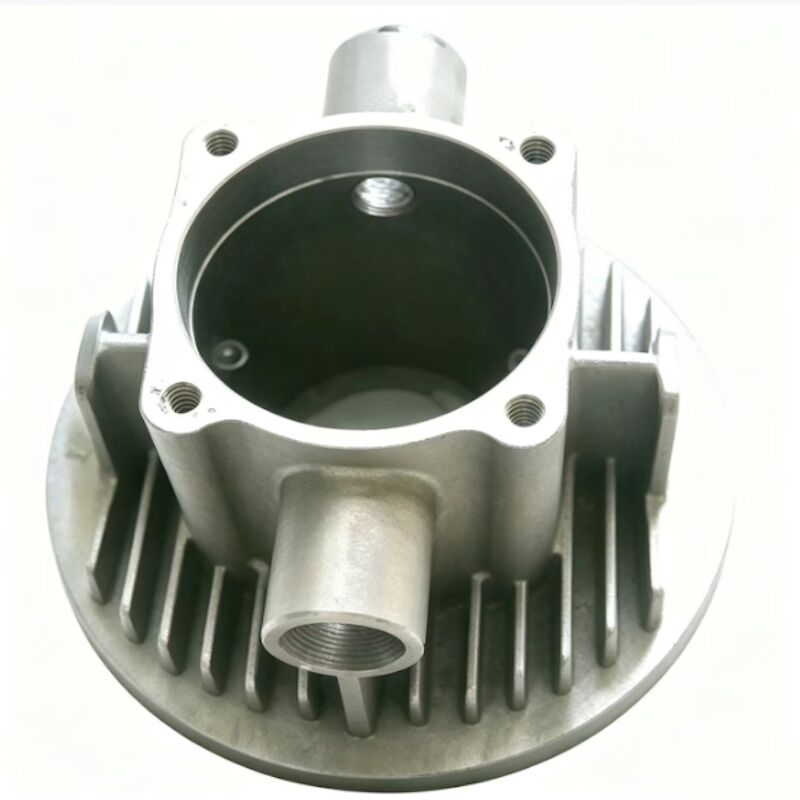
Složité kovové díly často obsahují prvky, které je buď zcela nemožné, nebo ekonomicky nepraktické vyrobit pouze pomocí lití do pískových forem, tlakového lití nebo kování. Vnitřní kanály, zářezy, tenké žebra, vnitřní úhly a zakřivené povrchy v několika rovinách jsou běžné u leteckých konzol, lopatek turbín, těles čerpadel a komponent pro řízení toku kapalin. Zkušený dodavatel investičního lití ve křemičitanu sodném disponuje nástrojovými možnostmi a procesním know-how, aby tyto prvky přímo napodobil z voskového modelu a zachytil detaily, které žádná jiná metoda lití vysokého objemu nedokáže dosáhnout při srovnatelných výrobních rychlostech.
Proces lití do ztracené formy, pokud je poháněn vazebním systémem na bázi křemičitanu sodného, umožňuje výrobcům sloučit několik obráběných nebo svařovaných dílů do jediného odlitku téměř konečného tvaru. Tato strategie sloučení dílů snižuje čas potřebný pro montáž, eliminuje potenciální cesty úniku v místech spojů a zvyšuje pevnost konstrukce odstraněním míst koncentrace napětí ve svárových švech. Pokud výrobce zadá složitý víceproudý oběžný kolo nebo tenkostěnnou součást výměníku tepla, spolupráce se zkušeným dodavatelem lití do ztracené formy na bázi křemičitanu sodného znamená, že bude dodán díl, který odpovídá požadavkům výkresu již při první kontrolní zkoušce prvního vzorku, nikoli až po několika kolech nápravných opakování.
Rozmanitost slitin pro náročné materiálové specifikace
Dalším důvodem, proč výrobci stále volí dodavatele investičního lití pomocí křemičitanového roztoku pro složité kovové součásti, je široká kompatibilita s různými slitinami, kterou tento proces umožňuje. Formy z křemičitanového roztoku jsou navrženy tak, aby odolaly teplotám lití široké škály materiálů – od austenitických a duplexních nerezových ocelí přes niklové superlitiny, slitiny kobaltu a chromu, nástrojové oceli až po slitiny s vylučovací kalibrací. Tato univerzálnost znamená, že jeden dodavatel investičního lití pomocí křemičitanového roztoku může být strategickým partnerem napříč více výrobními linkami a poskytovat konzistentní procesní disciplínu bez ohledu na to, zda se jedná o standardní slitinu 316L nebo náročnou slitinu Inconel 718.
Pro výrobce působící v korozivních prostředích, při vysokoteplotních aplikacích nebo za podmínek intenzivního opotřebení je výběr slitiny hlavním konstrukčním faktorem. Schopnost lití složitých geometrií z obtížně obrobitelných superlitin bez ztráty rozměrové přesnosti nebo kvality povrchu je odlišující schopnost, která umisťuje dodavatele investičního lití na bázi křemičitanu sodného jako nepostradatelný zdroj v dodavatelském řetězci. To je zvláště důležité pro průmyslové odvětví, jako jsou těžba ropy a zemního plynu, chemický průmysl a výroba elektrické energie, kde je dodržení požadavků na materiál povinné a náhrada není povolena.
Konzistence kvality a opakovatelnost rozměrů
Procesní kontroly zajišťující konzistenci mezi jednotlivými šaržemi
Výrobci, kteří provozují výrobní programy zahrnující stovky nebo tisíce identických složitých dílů, vyžadují dodavatele schopného udržovat rozměrovou konzistenci ve všech šaržích bez jakéhokoli posunu. Renomovaný dodavatel investičního lití pomocí křemičitanového lepidla vynakládá značné prostředky na kontrolu procesů – sledování parametrů vstřikování vosku, řízení viskozity suspenze, kontrolu podmínek sušení formy a regulaci atmosféry v peci – aby se minimalizovala přirozená variabilita vlastní lití místo toho, aby byla akceptována. Tyto kontroly nejsou volitelnými doplňky zajišťujícími kvalitu; jsou operačním základem vysokovýkonného investičního lití.
Statistická regulace procesů, protokoly prvního kontrolního měření a ověření pomocí souřadnicového měřicího stroje (CMM) jsou standardní postupy v profesionálním závodě pro investiční lití pomocí křemičitanového roztoku. U složitých kovových dílů s požadavky na geometrické specifikace (GD&T), jako je skutečná poloha, profil povrchu nebo úhlová tolerance v rozmezí ±0,1 mm nebo přesnější, tyto kontroly rozhodují o tom, zda bude odlitek přímo nasazován do montáže, nebo zda bude vyžadovat rozsáhlé dodatečné opravy. Výrobci, kteří si toto skutečnost uvědomují, považují kvalifikaci dodavatelů za kritický krok v nákupním procesu, nikoli za formální proceduru.
Sledovatelnost a soulad v regulovaných odvětvích
Odvětví jako letecký a kosmický průmysl, zdravotnictví a jaderná výroba elektrické energie vyžadují úplnou sledovatelnost materiálů a výrobních procesů jako podmínku pro zakázky. Certifikovaný dodavatel investičního lití na bázi křemičitanu koloidního (silika sol) uchovává komplexní záznamy, včetně certifikátů tavby, zpráv o chemické analýze, údajů z mechanických zkoušek, záznamů rozměrových kontrol a výsledků nedestruktivních zkoušek (NDT) pro každou výrobní dávku. Tato infrastruktura pro sledovatelnost je integrována do systému řízení jakosti dodavatele a obvykle je ověřována proti normám jako jsou ISO 9001, AS9100 nebo zákaznickým specifickým plánům jakosti.
Když výrobci kvalifikují dodavatele investičního lití na bázi křemičitanu pro regulované aplikace, nehodnotí pouze technický proces, ale také organizační schopnost dodavatele udržovat soulad s požadavky v průběhu času. Dodavatel, který investuje do robustních systémů dokumentace, kvalifikovaného personálu v oblasti metalurgie a pravidelné kalibrace kontrolního zařízení, představuje nižší riziko dodavatelského řetězce než dodavatel, který se spoléhá na neformální postupy zajišťování kvality. Proto výrobci v odvětvích s vysokým rizikem udržují dlouhodobé preferované vztahy s dodavateli litin, kteří prokázali trvalé dodržování požadavků.
Technický parametr |
Proces křemičitanové sloučeniny (premium) |
Proces vodního skla (ekonomický) |
Přímý dopad na kvalitu součásti |
Hlavní pojivový systém |
Koloidní křemen (jemná velikost částic) |
Sodný křemičitan (hrubší chemie) |
Základ pro stabilitu formy a přesné převzetí jemných, tenkostěnných detailů. |
Nástroje a tvární materiál |
Ocel vyšší kvality nebo premium hliník |
Standardní hliník nebo měkké nástroje |
Ocelové tvárnice s křemičitanem sodným odolávají opotřebení a zajišťují přesné dodržení rozměrů i při dlouhodobém provozu. |
Řízení viskozity suspenze |
Přesné a nepřetržité sledování; rovnoměrné vytváření slupky |
Proměnná viskozita; náchylnost k nerovnoměrnému nátěru |
Vysoká konzistence zabrání stopy zpomalení toku, studeným uzávěrům a kolísání tloušťky. |
Rozmezí sušení a tepelného zpracování |
Přísně regulované prostředí s kontrolou teploty a vlhkosti |
Zrychlené chemické nebo prostřední sušení |
Řízené tuhnutí křemičitanu sodného eliminuje vnitřní praskliny a deformace formy během pálení. |
Povrchová úprava po lití |
Ra 1,6 až Ra 3,2 μm (Hladký povrch) |
Ra 6,3 až Ra 12,5 μm (hrubý povrch) |
Velmi hladké povrchy po lití výrazně snižují nebo zcela eliminují nákladné sekundární obrábění. |
Rozměrová tolerance |
ISO 8062-3 třída DCTG 4–6 (těsná) |
ISO 8062-3 třída DCTG 7–9 (volná) |
Přesnější tolerance blízké konečnému tvaru zajistí, že součásti zapadnou do standardních upínačů již při první kontrole. |
Ekonomické zdůvodnění výběru dodavatele
Celkové náklady na vlastnictví versus jednotková cena
Běžným omylem v diskusích o zakázce je představa, že proces investičního lití pomocí křemičitanového roztoku je dražší než alternativní metody a proto je vhodný pouze pro náročné aplikace. Ve skutečnosti však výrobci při výpočtu celkových nákladů na vlastnictví – včetně snížení obrábění, podílu zmetků, zjednodušení montáže a eliminace přepracování – často dosáhnou nižších celkových nákladů na díl tím, že zvolí správného dodavatele investičního lití pomocí křemičitanového roztoku, než by dosáhli zakoupením dílů z lití s nižšími technickými možnostmi. Vysoká rozměrová přesnost a kvalita povrchu dílů vyrobených investičním litím pomocí křemičitanového roztoku snižují počet nutných operací obrábění a tento efekt se násobí u programů s vysokým objemem výroby.
Jediný složitý litinový díl, který eliminuje tři sekundární obráběcí operace, může snadno kompenzovat vyšší jednotkovou cenu litiny. Pokud se tento výpočet aplikuje na roční objem několika tisíc součástí, ekonomické odůvodnění spolupráce s kvalifikovaným dodavatelem investičního lití ve křemičitanu sodném se stává zřejmé. Výrobci, kteří přijímají celkový pohled na náklady místo toho, aby se zaměřovali výhradně na nákupní cenu, obvykle budují stabilnější a produktivnější vztahy se svými dodavateli, přičemž dochází k menšímu počtu přerušení dodávek a lepším dlouhodobým výsledkům z hlediska kvality.
Konkurenceschopnost dodacích lhůt a investice do nástrojů
Moderní nástroje pro investiční lití pro procesy s křemičitanovým roztokem se obvykle vyrábějí z hliníkových nebo ocelových forem pro vstřikování vosku, které jsou ekonomičtější a rychleji se vyrábějí než tvrdé nástroje vyžadované pro tlakové lití nebo kování. Zkušený dodavatel investičního lití s křemičitanovým roztokem dokáže od schválených konstrukčních výkresů přejít k prvním vzorovým výrobkům během čtyř až osmi týdnů u středně složitých dílů, čímž podporuje rychlejší cykly vývoje produktů a spouštění nových programů. Tato rychlost při výrobě vzorových výrobků je stále důležitější, protože výrobci čelí zkráceným vývojovým lhůtám na konkurenčních trzích.
Navíc mají nástroje pro lití do ztracených forem dlouhou životnost při správné údržbě, což je činí vhodnými pro výrobní programy trvající několik let bez významných opakovaných investic. Dodavatel lití do ztracených forem s použitím křemičitanu sodného, který nabízí návrh a údržbu nástrojů ve vlastním závodě, poskytuje další vrstvu bezpečnosti programu a zajišťuje, že úpravy nástrojů vyžadované technickými změnami jsou provedeny rychle a bez prodlev způsobených koordinací s externími partnery. Tato integrovaná schopnost je významným faktorem odlišení při hodnocení potenciálních dlouhodobých partnerů v oblasti lití.
Specifická vhodnost pro konkrétní aplikace u složitých dílů
Komponenty pro manipulaci s kapalinami a lopatková kola
Mezi nejnáročnější aplikace pro dodavatele investičního lití na bázi křemičitanového solu patří přesné součásti pro manipulaci s kapalinami, například oběžná kola odstředivých čerpadel, turbínová kola a spirálové skříně. Tyto součásti kombinují složité trojrozměrné zakřivené povrchy s přísnými tolerancemi hydraulických průchodů a náročnými požadavky na povrchovou úpravu – kombinace, kterou ideálně splňuje proces investičního lití na bázi křemičitanového solu. Schopnost lití uzavřených geometrií oběžných kol s vnitřními lopatkovými průchody bez použití jáder nebo s minimálním použitím jader je klíčovou výhodou této technologie.
Impelery odlité metodou křemičitanového roztoku vykazují vynikající rozměrovou stabilitu, opakovatelnou geometrii lopatek a hladkost povrchu, což se přímo promítá do hydraulické účinnosti čerpadla. Výrobci čerpadel pro chemický průmysl, úpravu vody nebo energetické aplikace spoléhají na kvalifikovaného dodavatele investičního lití křemičitanovým roztokem, který dodává impelery splňující jak geometrické, tak materiálové specifikace bez nutnosti rozsáhlé ruční dokončovací úpravy. Kombinace přesných tolerancí, možností použití korozivzdorných slitin a vynikající kvality povrchu činí investiční lití křemičitanovým roztokem preferovanou výrobní metodou pro vysokovýkonné komponenty pro manipulaci s kapalinami.
Letadlové a průmyslové konstrukční součásti
V aplikacích v letecké a kosmické technice a průmyslových strojích často vyžadují konstrukční kovové díly kombinaci vysoké pevnosti, nízké hmotnosti a složité geometrie, což představuje výzvu pro tradiční výrobní metody. Kotevní prvky, pouzdra, součásti aktuátorů a konstrukční díly motorů vyrobené dodavatelem lití do keramických forem na bázi křemičitanu sodného mohou dosáhnout téměř hotové geometrie a přesných tolerancí požadovaných leteckými normami pro návrh, často navíc s významným snížením hmotnosti ve srovnání s alternativami z frézovaných polotovarů.
Proces s použitím křemičitanového solu umožňuje lití tenkostěnných součástí s tloušťkou stěny až 1,5 až 2,0 mm u mnoha slitinových systémů, čímž umožňuje lehké konstrukční řešení, která zachovávají svou strukturální integritu. Pro průmyslové výrobce vyvíjející zařízení nové generace s nižší spotřebou materiálu a nižšími cíli hmotnosti v provozu hraje dodavatel investičního lití s křemičitanovým solem strategickou roli při umožnění konstrukční inovace, která by jinak byla omezena výrobními omezeními. Tato schopnost převést inženýrské ambice na reálně vyráběné výrobky je klíčovým důvodem, proč se předvídaví výrobci posilují své partnerství s kompetentními dodavateli litinářských služeb.
Často kladené otázky
Čím se dodavatel investičního lití s křemičitanovým solem liší od dodavatele investičního lití s vodním sklem?
Hlavní rozdíl spočívá v systému pojiva použitém při výrobě keramické formy. Dodavatel investičního lití na bázi křemičitanu používá koloidní křemičitan jako pojivo, čímž vzniká hustší forma s vyšší tepelnou stabilitou a lepší schopností dosažení jemné povrchové úpravy – obvykle Ra 1,6 až 3,2 mikrometru. Dodavatelé investičního lití na bázi vodného skla používají jako pojivo sodný křemičitan, který je cenově výhodnější, ale vede ke hrubšímu povrchu, nižší rozměrové přesnosti a snížené vhodnosti pro složité součásti s tenkými stěnami nebo slitiny odolné vysokým teplotám.
Ve kterých průmyslových odvětvích se nejčastěji spoléhá na dodavatele investičního lití na bázi křemičitanu pro výrobu složitých součástí?
Mezi nejaktivnější uživatele patří letecký a obranný průmysl, ropný a plynárenský průmysl, chemický průmysl, výroba čerpadel a uzavíracích armatur, výroba elektrické energie a výroba zdravotnických zařízení. Tyto odvětví mají společné požadavky na složité geometrie, přesné tolerance, vynikající kvalitu povrchu a náročné specifikace slitin – všechny tyto požadavky je proces investičního lití s křemičitanovým roztokem speciálně navržen splnit.
Jak spolupráce se dodavatelem investičního lití s křemičitanovým roztokem snižuje celkové výrobní náklady pro složité součásti?
Rozměrová přesnost a kvalita povrchu výlisků získaných přímou lití do keramické formy s použitím křemičitanového lepidla od kompetentního dodavatele výrazně snižují počet sekundárních obráběcích operací, které jsou vyžadovány. Konsolidace dílů – tj. spojení několika podkomponent do jediného odlitku – dále snižuje náklady na montážní práce, svařování a kontrolní body. Pokud se tyto úspory shrnou v rámci celého výrobního programu, celková nákladová výhoda oproti alternativním metodám lití nebo obrábění je často významná, i když se na první pohled může jednotková cena odlitku zdát vyšší.
Jaké certifikáty kvality by měl mít respektovaný dodavatel lití do keramické formy s použitím křemičitanového lepidla?
Minimálně kvalifikovaný dodavatel investičního lití pomocí křemičitanového roztoku by měl mít certifikát ISO 9001. Pro letecké aplikace je obvykle vyžadován certifikát AS9100. Dodavatelé, kteří obsluhují trhy zdravotnictví nebo jaderného průmyslu, mohou potřebovat další regulační schválení. Kromě certifikací by výrobci měli posoudit interní kvalitní infrastrukturu dodavatele, včetně schopnosti používat souřadnicové měřicí stroje (CMM), systémů sledovatelnosti materiálů, služeb nedestruktivního zkoušení (NDT) a dokumentovaných postupů řízení procesů jako ukazatelů trvalé kvality výkonu.
Obsah
- Technický základ lití do keramických forem s vazivem na bázi křemičitanu sodného
- Zpracování složitých geometrií se sebejistotou
- Konzistence kvality a opakovatelnost rozměrů
- Ekonomické zdůvodnění výběru dodavatele
- Specifická vhodnost pro konkrétní aplikace u složitých dílů
-
Často kladené otázky
- Čím se dodavatel investičního lití s křemičitanovým solem liší od dodavatele investičního lití s vodním sklem?
- Ve kterých průmyslových odvětvích se nejčastěji spoléhá na dodavatele investičního lití na bázi křemičitanu pro výrobu složitých součástí?
- Jak spolupráce se dodavatelem investičního lití s křemičitanovým roztokem snižuje celkové výrobní náklady pro složité součásti?
- Jaké certifikáty kvality by měl mít respektovaný dodavatel lití do keramické formy s použitím křemičitanového lepidla?