 EN

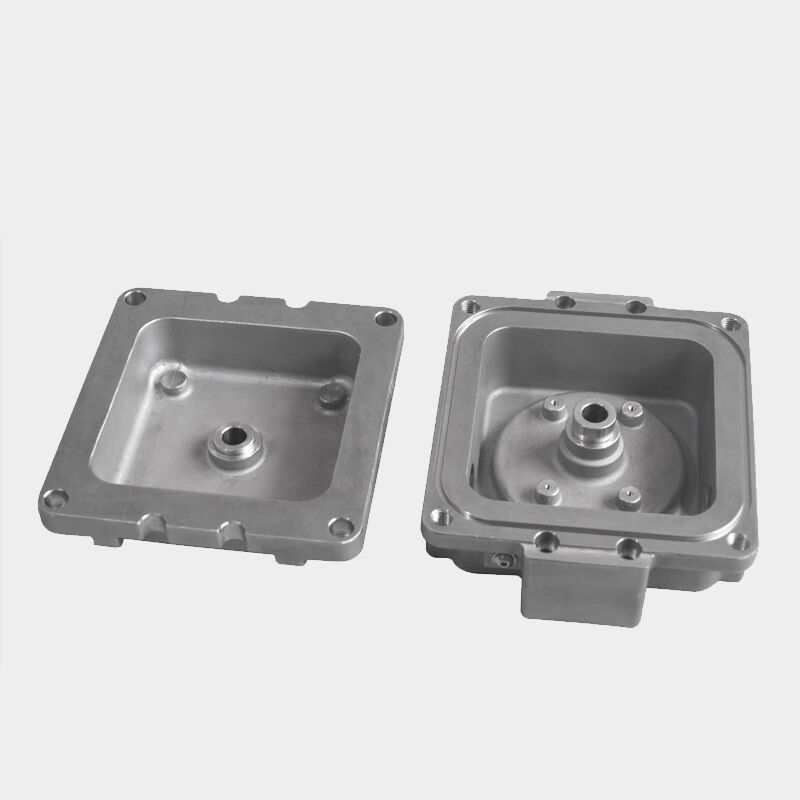
Dans le paysage industriel interconnecté d'aujourd'hui, l'approvisionnement de composants métalliques complexes à travers les frontières internationales pose un défi qualité redoutable. Le fabricant doit naviguer dans un réseau complexe d'approvisionnement en matières premières, de contrôles de production en plusieurs étapes, de variables logistiques et de tolérances spécifiques aux clients — le tout tout en préservant la cohérence dimensionnelle et métallurgique exigée par les industries hautes performances. La question de savoir comment une qualité constante est réellement garantie au sein des chaînes d'approvisionnement mondiales n'est pas purement académique ; elle a des répercussions directes sur les marges de sécurité aérospatiales, la fiabilité des systèmes énergétiques et l'intégrité des dispositifs médicaux.
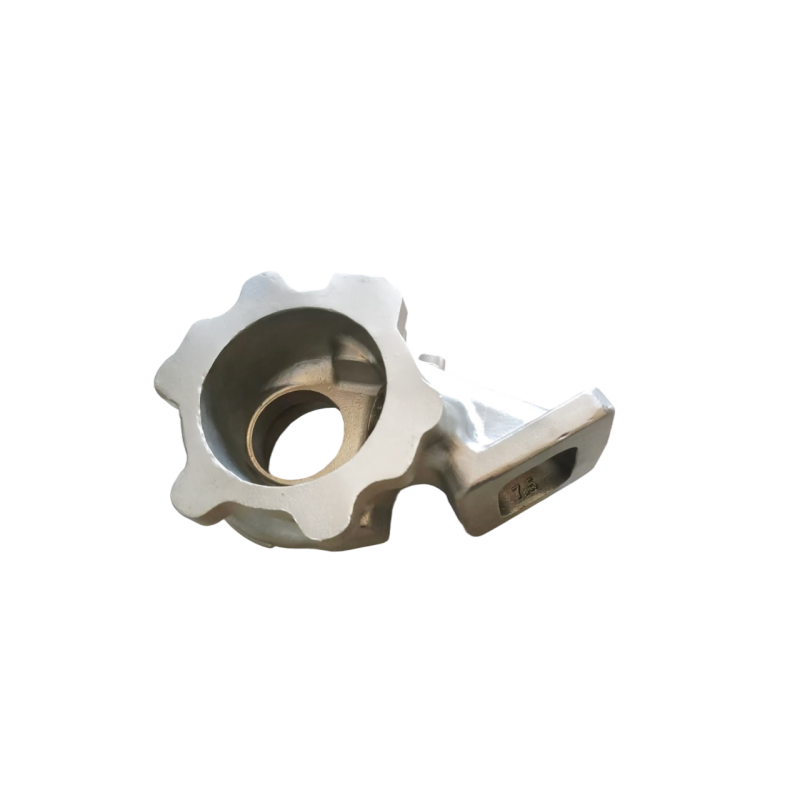
Comprendre ce processus implique de dépasser le simple cadre de la fonderie. Un fabricant compétent de pièces moulées à la cire perdue intègre la qualité à chaque phase du processus — depuis la sélection de l’alliage et la fabrication du modèle en cire, jusqu’à la réalisation de l’enveloppe céramique, la coulée contrôlée, les opérations de finition post-moulage et l’inspection finale. Lorsque ces disciplines s’appuient sur une documentation procédurale rigoureuse, des réseaux de fournisseurs qualifiés et des certifications reconnues internationalement, la qualité constante devient un résultat reproductible plutôt qu’un heureux hasard. Cet article examine les mécanismes spécifiques qui permettent au fabricant de livrer, aux acheteurs mondiaux, des composants fiables et conformes aux spécifications.
Le fondement de la qualité : normalisation des procédés et documentation technique
Pourquoi des procédés documentés sont-ils indispensables dans les opérations mondiales
le fabricant opérant à l’échelle mondiale ne peut pas se fier aux savoir-faire implicites ou aux expertises locales. Chaque étape critique du processus doit être décrite de façon détaillée dans des instructions de travail, des spécifications matériaux et des plans de contrôle pouvant être appliqués de manière constante, quel que soit l’opérateur ou le poste de travail. Cette rigueur documentaire constitue la colonne vertébrale de l’assurance qualité transfrontalière, garantissant qu’une pièce moulée destinée à un client aérospatial européen respecte les mêmes normes qu’une pièce expédiée à un exploitant nord-américain du secteur pétrolier et gazier.
La normalisation des procédés en fonderie de précision couvre les paramètres d’injection de cire, les plages de viscosité des barbotines céramiques, les séquences d’application des granulats, les profils de température lors du déparaffinage et la régulation des cycles de calcination. Chaque paramètre est assorti d’une tolérance définie, établie à partir des données historiques relatives à la capacité du procédé. En cas d’écart, des procédures correctives documentées permettent aux équipes d’ingénierie d’intervenir de façon systématique plutôt que réactive, préservant ainsi l’intégrité du lot de production et réduisant le risque que des pièces non conformes parviennent au client.
Pour les acteurs de la chaîne d’approvisionnement mondiale, l’accès à cette documentation via des portails fournisseurs structurés ou des systèmes de gestion de la qualité assure une transparence accrue. Les clients peuvent auditer à distance les paramètres des procédés, vérifier que les procédures approuvées sont bien appliquées et demander des registres de traçabilité sans avoir à se rendre physiquement sur le site de production. Ce niveau d’ouverture distingue un fabricant mature de pièces moulées de précision d’une fonderie standard.
Contrôle des modifications techniques à travers les fuseaux horaires et les clients
La gestion des modifications techniques figure parmi les défis qualité les plus sous-estimés dans les chaînes d’approvisionnement mondiales. De tels fournisseurs desservent fréquemment des clients appartenant à plusieurs secteurs industriels et à diverses régions géographiques, chacun ayant ses propres cycles de révision, ses propres flux d’approbation et ses propres exigences en matière d’inspection du premier article. En l’absence d’un système rigoureux de gestion des modifications, une mise à jour de conception approuvée dans une région peut entraîner un décalage avec des pièces fabriquées selon une version antérieure ailleurs.
Les principaux fabricants mettent en œuvre des systèmes formels de contrôle des modifications techniques qui relient les numéros de pièce aux niveaux de révision spécifiques, aux états des outillages et aux paramètres de procédé approuvés. Les modifications sont validées par inspection dimensionnelle, essais métallurgiques et approbation client avant d’être intégrées au flux de production. Cela empêche toute modification non autorisée de compromettre discrètement les caractéristiques de performance d’une pièce moulée — une mesure de sécurité particulièrement cruciale dans les secteurs où la défaillance d’un composant entraîne des conséquences importantes.
L'intégration d'un logiciel de gestion du cycle de vie des produits avec le système de planification de la production renforce encore davantage ce contrôle. Lorsque ces fournisseurs synchronisent en temps réel les données techniques avec l'exécution sur le terrain, la probabilité qu'une incohérence liée à une révision atteigne un composant fini diminue fortement, même entre des installations situées dans différents pays.
Traçabilité des matières premières et qualification des alliages
Construire une chaîne de matériaux traçable, de la lingotière à l’inspection
L’intégrité des matériaux constitue le point de départ de tout résultat qualitatif dans la fonderie précise par cire perdue. Un fabricant réputé de pièces moulées par cire perdue exerce un contrôle strict sur l’approvisionnement des alliages, exigeant des rapports d’essais certifiés pour les matériaux provenant de fournisseurs qualifiés et vérifiant indépendamment la composition chimique par analyse spectrographique en interne avant toute coulée. Cette pratique garantit que les superalliages à base de nickel, les aciers inoxydables, les alliages de titane et autres matériaux spécialisés répondent aux exigences chimiques spécifiées dans les normes clients et industrielles.
La traçabilité par lot est tout aussi importante. Chaque lot de matière première entrante se voit attribuer un numéro de fusion unique qui accompagne la pièce moulée à chaque étape ultérieure du processus — injection de cire, fabrication de l'enveloppe, coulée, traitement thermique et inspection finale. Cette chaîne de traçabilité permet aux installations de reconstituer l'historique complet de production de n'importe quel composant et, si une non-conformité matérielle est détectée, d'identifier rapidement toutes les pièces concernées et de les isoler avant qu'elles n'atteignent le client.
Dans les contextes de la chaîne d’approvisionnement mondiale, cette traçabilité constitue souvent une exigence contractuelle. AS9100 ou NADCAP les clients du secteur aérospatial soumis à des réglementations, les fabricants de dispositifs médicaux assujettis à la norme ISO 13485, et les acheteurs du secteur de l’énergie régis par les spécifications API exigent tous une traçabilité documentée des matériaux comme condition de fourniture. Les installations qui considèrent cette traçabilité comme une discipline opérationnelle fondamentale, plutôt que comme une simple case à cocher en matière de conformité, obtiennent un avantage concurrentiel réel.
Programmes de qualification des alliages et leur rôle dans la constance
Outre les contrôles à la réception, le fabricant doit qualifier ses procédés de coulée pour chaque système d’alliage utilisé en production. La qualification des alliages implique l’exécution de coulées-tests contrôlées, l’évaluation des propriétés mécaniques par des essais de traction et de choc, l’analyse de la solidité microstructurale au moyen d’examens radiographiques et métallographiques, ainsi que la comparaison des résultats obtenus avec la spécification matérielle applicable. Seulement après achèvement de ces travaux de qualification le fabricant peut revendiquer la maîtrise du procédé pour cet alliage.
La régularisation périodique permet de maintenir à jour la base de données des procédés, notamment lorsque les sources de matières premières changent ou que les équipements de production sont mis à niveau. Cette discipline continue est ce qui permet au fabricant de garantir que les pièces produites aujourd’hui présenteront les mêmes caractéristiques que celles produites il y a douze mois — une exigence de constance que les clients équipementiers mondiaux formalisent souvent dans leurs accords avec les fournisseurs agréés.
Technologie de coquille céramique et répétabilité dimensionnelle
La construction de la coquille comme étape critique de maîtrise des dimensions
L’enveloppe céramique constitue le moule qui donne à la fonderie de précision sa forme finale, et la qualité de cette enveloppe détermine directement la précision dimensionnelle et l’état de surface de la pièce finie. Les installations consacrent des ressources importantes au contrôle de la composition chimique de la suspension céramique, des séquences de trempage, des conditions de séchage et de l’épaisseur des couches de renfort. Ces paramètres déterminent collectivement dans quelle mesure l’enveloppe céramique reproduit fidèlement la géométrie du modèle en cire et dans quelle mesure elle résiste à la déformation durant le cycle de coulée à haute température.
Les contrôles environnementaux dans la salle de coquillage — température, humidité et débit d’air — sont soigneusement gérés, car les propriétés de la barbotine céramique sont très sensibles aux conditions ambiantes. Des systèmes automatisés de mélange de barbotine, dotés d’un suivi de la viscosité, garantissent un comportement cohérent du procédé de trempage lot après lot. Ces contrôles revêtent une importance particulière lorsque le fabricant assure une production à haut volume destinée à des clients mondiaux exigeant des tolérances dimensionnelles très serrées sur des caractéristiques telles que les profils d’aile, les emplacements des trous de refroidissement et les géométries des surfaces d’assemblage.
L’application de la maîtrise statistique des procédés aux mesures de l’épaisseur de la coquille, aux durées de séchage et à la résistance de la coquille verte offre au fabricant une visibilité en temps réel sur la qualité de la coquille avant même le coulage. Cette approche proactive permet de réduire les taux de rebuts et d’éviter la livraison de pièces moulées hors tolérance aux clients, ce qui constitue un facteur de coût clé dans les relations de la chaîne d’approvisionnement mondiale.
Investissement en outillages et précision des modèles en cire
La constance dimensionnelle en fonderie de précision commence par le modèle en cire, lui-même obtenu à partir d’outillages d’injection usinés avec précision. Les installations appliquent des protocoles rigoureux de qualification des outillages afin d’établir la référence dimensionnelle pour chaque nouvel outillage. Les paramètres d’injection — notamment la température de la cire, la pression d’injection et le temps de maintien — sont documentés et maîtrisés afin de minimiser les variations d’un modèle à l’autre.
Les plannings de maintenance des outillages garantissent qu’un outillage usé ou endommagé est identifié et réparé avant que sa qualité ne se dégrade. Pour les clients internationaux, des accords formalisés relatifs à la garde et au stockage des outillages précisent qui en est propriétaire, où ils sont entreposés et quelles obligations de maintenance le fabricant doit assumer. Ce niveau de gouvernance protège l’investissement du client et garantit que tout outillage de remplacement produit ultérieurement respectera la référence dimensionnelle approuvée.
Technologie d'inspection et certification reconnue mondialement
Capacités avancées en métrologie et en essais non destructifs
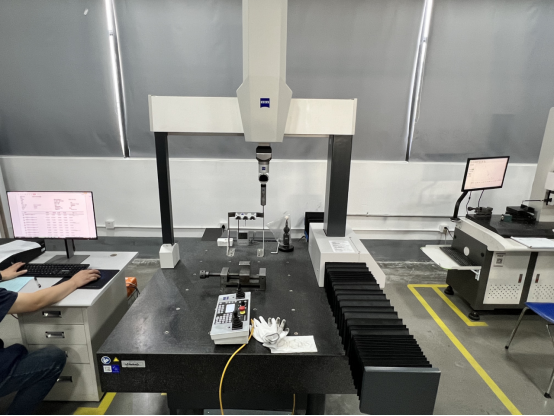
ces fournisseurs desservant les marchés mondiaux doivent disposer de capacités d’inspection correspondant à la complexité et à la précision des pièces produites. Les machines à mesurer tridimensionnelles, les comparateurs optiques, les systèmes de numérisation laser et la tomographie calculée permettent une vérification dimensionnelle complète des géométries complexes de fonderie. Ces instruments sont étalonnés selon des normes nationales et internationales, garantissant ainsi que les résultats des mesures sont juridiquement traçables et mutuellement reconnus au-delà des frontières.
Les essais non destructifs jouent un rôle tout aussi important. Les essais radiographiques révèlent les porosités de retrait internes, les inclusions et les fissures qui sont invisibles lors d’une inspection de surface. L’essai par ressuage fluorescent détecte les fines fissures de surface dans les alliages non magnétiques. Les essais ultrasonores caractérisent les discontinuités sous-jacentes dans les sections structurelles critiques. Pour ces fournisseurs, disposer de ces capacités en interne réduit les délais et les risques de manipulation liés aux essais non destructifs externalisés, tout en permettant une réponse plus rapide aux demandes des clients concernant la qualité.
L’utilisation systématique de rapports d’inspection du premier article, qui documentent chaque caractéristique d’une pièce neuve ou modifiée conformément au plan d’ingénierie, fournit à nos clients mondiaux un aperçu complet des dimensions et des matériaux avant le lancement de la production en série. Cet investissement initial dans la vérification réduit considérablement le risque de recevoir des pièces de production non conformes après la passation de commandes à fort volume.
Certifications internationales comme preuves de qualité
Des certifications telles que ISO 9001 , AS9100 , IATF 16949 , et NADCAP ne sont pas de simples plaques accrochées au mur — elles représentent une preuve vérifiée indépendamment que l’installation a institutionnalisé des pratiques de management de la qualité dans l’ensemble de ses activités. Chaque norme traite des risques spécifiques liés à son secteur cible : AS9100 met l’accent sur la gestion de la configuration et l’atténuation des risques dans le domaine aérospatial, IATF 16949 insiste sur la maîtrise statistique des procédés et la prévention des défauts dans le secteur automobile, et NADCAP couvre l’agrément des procédés spéciaux tels que le traitement thermique, les essais non destructifs (END) et le traitement chimique.
Pour les responsables mondiaux de la chaîne d’approvisionnement qui évaluent de tels fournisseurs, ces certifications constituent un filtre de présélection. Elles indiquent que les processus du fabricant ont résisté à un examen rigoureux mené par une tierce partie et qu’un système d’actions correctives est en place pour remédier aux écarts identifiés. Le fait de maintenir simultanément plusieurs certifications démontre également la maturité organisationnelle nécessaire pour assurer une qualité constante face à des exigences clients variées, sans sacrifier un ensemble de normes pour satisfaire un autre.
Intégration de la chaîne d’approvisionnement et pratiques de communication avec les clients
Planification collaborative et visibilité de la demande
Une qualité constante au sein d'une chaîne d'approvisionnement mondiale exige plus qu'une excellente fabrication : elle implique une communication transparente et une planification collaborative entre le fabricant de pièces moulées par précision et ses clients. Des plannings de livraison à long terme, des réservations de capacité et une visibilité précoce sur les fluctuations de la demande permettent au fabricant de planifier l’approvisionnement en matières premières, la préparation des outillages et la séquenciation de la production, sans avoir recours à des raccourcis qui compromettent souvent la qualité sous la pression des délais.
les installations qui participent activement aux réunions de planification de la chaîne d’approvisionnement avec les clients — en fournissant des données sur l’utilisation des capacités, des mises à jour des délais de livraison et des prévisions de disponibilité des matières premières — deviennent de véritables partenaires de la chaîne d’approvisionnement, plutôt que de simples fournisseurs transactionnels. Cette intégration réduit la probabilité de lancements de production d’urgence, qui constituent un facteur de risque connu de déviations de processus et de raccourcis lors des inspections.
Les plateformes numériques de chaîne d’approvisionnement ont rendu cette collaboration plus accessible. Le suivi en temps réel des commandes, la livraison électronique des certificats de conformité et les systèmes automatisés de notification des non-conformités offrent aux clients internationaux la visibilité nécessaire pour gérer avec confiance leurs stocks et leur planification de production, quel que soit l’éloignement physique entre leur installation et la fonderie du fabricant spécialisé en fonderie de précision.
Gestion des non-conformités et amélioration continue à l’international
Aucune opération de fabrication n'est entièrement exempte de non-conformités, mais la manière dont ces fournisseurs y réagissent distingue un fournisseur de classe mondiale d'un fournisseur moyen. Des processus formels de résolution de problèmes selon la méthode 8D ou des actions correctives et préventives (CAPA) garantissent que les réclamations clients sont examinées avec rigueur afin d'identifier la cause racine, que des mesures de confinement sont mises en œuvre immédiatement, et que les actions correctives à long terme visent la faiblesse systémique sous-jacente plutôt que le simple symptôme superficiel.
Dans les relations au sein des chaînes d'approvisionnement mondiales, la rapidité et la qualité des réponses aux actions correctives influencent directement la confiance des clients. Les installations qui fournissent, dans les délais convenus, un rapport 8D bien documenté, qui réalisent la vérification de l'efficacité des actions correctives et qui mettent à jour leurs plans de contrôle et leurs instructions de travail démontrent que la gestion de la qualité est ancrée dans leur culture, et non pas simplement appliquée à des fins d'audit.
Les programmes d'amélioration continue, notamment la surveillance des tendances par maîtrise statistique des procédés, l'analyse du rendement et les projets de réduction des déchets, génèrent des gains continus de capacité de processus qui permettent aux installations de resserrer progressivement les tolérances dimensionnelles et de réduire, dans le temps, les taux de défauts perçus par les clients. Cette trajectoire d'amélioration correspond exactement à ce que recherchent les équipementiers mondiaux (OEM) lorsqu'ils sélectionnent et conservent des fournisseurs pour leurs applications les plus exigeantes.
Vous recherchez un partenaire fiable en fonderie de précision ?
Nos installations sont certifiées IATF et ISO 9001, garantissant des composants conformes aux spécifications pour les chaînes d'approvisionnement mondiales. Contactez dès aujourd'hui notre équipe d'ingénierie ou demandez un devis pour votre prochain projet. .
FAQ
Quels secteurs tirent le plus profit de la collaboration avec ces installations ?
Les industries aux exigences élevées en matière de matériaux et de dimensions tirent le plus de valeur des installations. Il s'agit notamment de l'aéronautique, où les aubes de turbine et les composants structurels nécessitent un contrôle rigoureux des alliages et des géométries complexes ; du secteur pétrolier et gazier, où les composants destinés aux fonds de puits et les vannes sont soumis à des pressions extrêmes et à des environnements corrosifs ; du domaine des dispositifs médicaux, où la biocompatibilité et la finition de surface sont critiques ; et de la production industrielle d'énergie, où les composants en superalliages doivent conserver leur intégrité sous des cycles thermiques prolongés. Le procédé de fonderie en coquille est particulièrement adapté à ces secteurs, car il permet de produire des pièces quasi finies à partir d'alliages difficiles à usiner, avec un minimum de déchets de matériau.
Comment les installations garantissent-elles la qualité lors de l'approvisionnement mondial de matériaux ?
les installations garantissent la qualité des matériaux grâce à une combinaison de qualification des fournisseurs agréés, de protocoles d’inspection à l’entrée et de vérification spectrographique indépendante de chaque coulée d’alliage avant son entrée en production. Les rapports certifiés d’essais des matériaux sont examinés par rapport aux spécifications applicables, et tout matériau ne satisfaisant pas à l’inspection à l’entrée est mis en quarantaine et renvoyé. Des systèmes de traçabilité basés sur le numéro de coulée relient chaque pièce moulée finie à sa charge de matière première d’origine, ce qui permet une action rapide de rappel et de confinement en cas d’identification d’un problème lié au matériau après la production.
Quelles certifications un acheteur mondial devrait-il rechercher lors de la sélection d’installations ?
Les acheteurs mondiaux doivent accorder la priorité aux certifications qui correspondent à leurs exigences industrielles spécifiques. AS9100 est la norme d’approbation de la chaîne d’approvisionnement aérospatiale et indique la conformité aux exigences strictes en matière de gestion des configurations et de réduction des risques. La norme ISO 9001 fournit un cadre fondamental de management de la qualité applicable à tous les secteurs industriels. NADCAP l’approbation atteste la qualification au niveau des processus pour des procédés particuliers tels que les essais non destructifs (END), le traitement thermique et les procédés chimiques. L’IATF 16949est pertinente pour les chaînes d’approvisionnement automobiles. Les installations détenant plusieurs certifications actives démontrent la rigueur opérationnelle nécessaire pour maintenir un management de la qualité dans des environnements clients variés.
Comment les établissements assurent-ils la constance de la qualité sur plusieurs postes de production ou dans plusieurs établissements ?
La cohérence entre les postes de travail et les installations est assurée grâce à des instructions de travail standardisées, à des contrôles automatisés des paramètres de processus, à des protocoles de transmission d’informations entre équipes en fin de poste, et à des audits internes réguliers. Les installations utilisent des cartes de contrôle statistique des procédés pour surveiller en temps réel les indicateurs clés de processus, afin que les écarts soient détectés et corrigés avant qu’ils ne produisent des pièces non conformes. Les systèmes de gestion de la qualité transversaux garantissent que la documentation technique, les listes de fournisseurs agréés et les bases de données d’actions correctives sont synchronisées, de sorte que les mêmes normes de qualité s’appliquent, quel que soit le site ou l’équipe chargée de la fabrication de la pièce moulée.
Table des matières
- Le fondement de la qualité : normalisation des procédés et documentation technique
- Traçabilité des matières premières et qualification des alliages
- Technologie de coquille céramique et répétabilité dimensionnelle
- Technologie d'inspection et certification reconnue mondialement
- Intégration de la chaîne d’approvisionnement et pratiques de communication avec les clients
-
FAQ
- Quels secteurs tirent le plus profit de la collaboration avec ces installations ?
- Comment les installations garantissent-elles la qualité lors de l'approvisionnement mondial de matériaux ?
- Quelles certifications un acheteur mondial devrait-il rechercher lors de la sélection d’installations ?
- Comment les établissements assurent-ils la constance de la qualité sur plusieurs postes de production ou dans plusieurs établissements ?