 EN

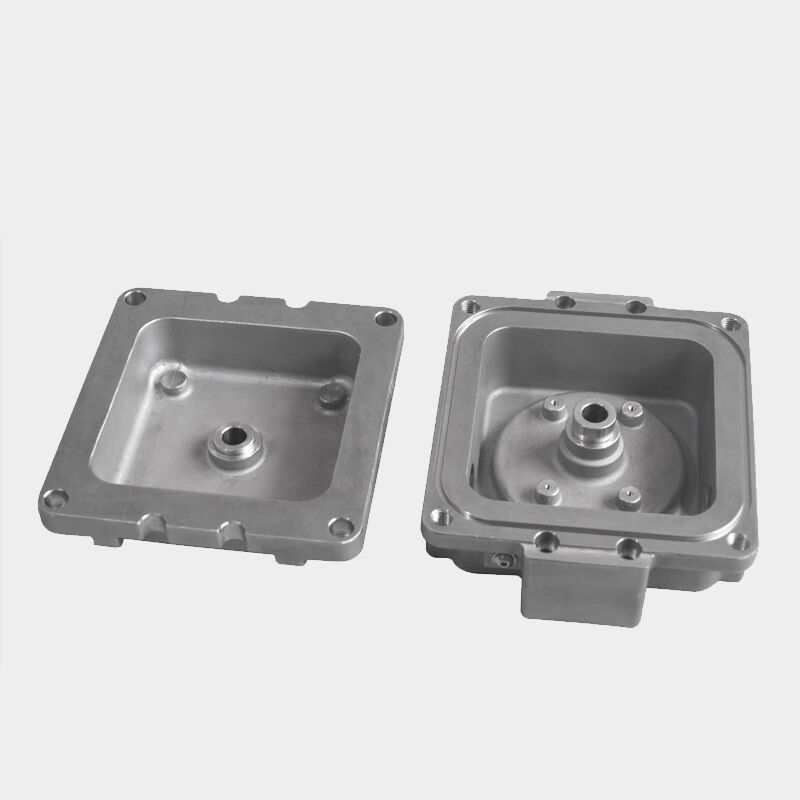
Nell'odierno panorama industriale interconnesso, l'approvvigionamento di componenti metallici complessi oltre i confini internazionali rappresenta una sfida qualitativa notevole. Il produttore deve muoversi all'interno di una rete intricata di approvvigionamento di materie prime, controlli produttivi multistadio, variabili logistiche e tolleranze specifiche per il cliente — tutto ciò mantenendo la coerenza dimensionale e metallurgica richiesta dai settori ad alte prestazioni. La questione di come venga effettivamente garantita una qualità costante lungo le catene di approvvigionamento globali non è puramente accademica; essa ha implicazioni dirette sui margini di sicurezza nel settore aerospaziale, sull'affidabilità dei sistemi energetici e sull'integrità dei dispositivi medici.
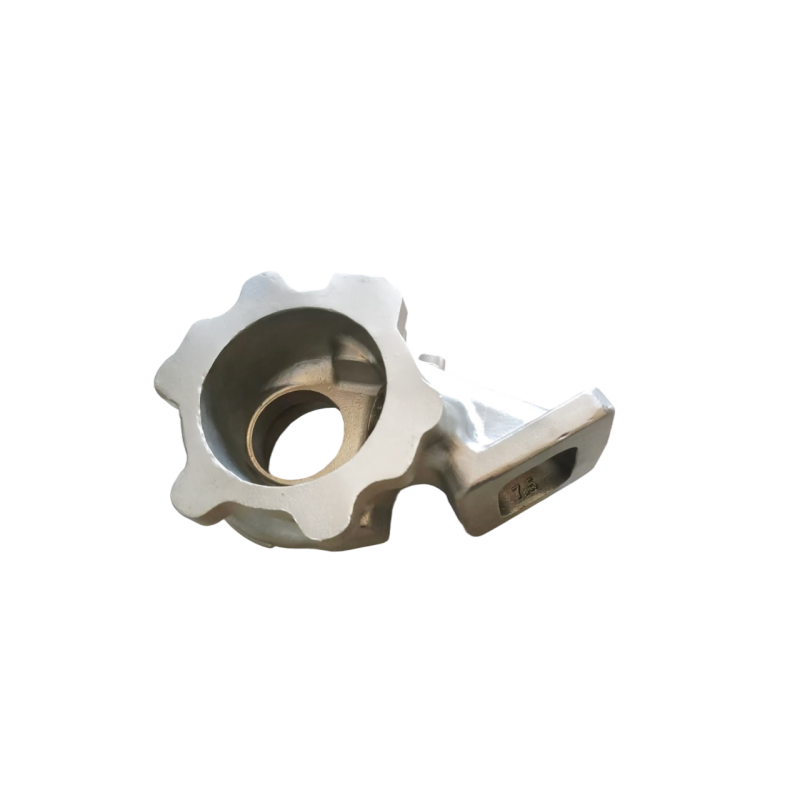
Comprendere questo processo richiede di andare oltre il reparto fusione. Un produttore qualificato di fusione a cera persa costruisce la qualità in ogni fase — dalla selezione della lega e dalla realizzazione del modello in cera, fino alla costruzione dello stampo ceramico, alla colata controllata, alle operazioni di finitura post-fusione e all’ispezione finale. Quando queste discipline sono supportate da una documentazione di processo solida, da reti di fornitori qualificati e da certificazioni riconosciute a livello internazionale, la qualità costante diventa un risultato ripetibile, anziché un semplice colpo di fortuna. Questo articolo esamina i meccanismi specifici che consentono al produttore di consegnare componenti affidabili e conformi alle specifiche agli acquirenti globali.
Il fondamento della qualità: standardizzazione dei processi e documentazione ingegneristica
Perché i processi documentati sono imprescindibili nelle operazioni globali
il produttore che opera su scala globale non può fare affidamento sulla conoscenza tacita o sull'esperienza informale. Ogni fase critica del processo deve essere documentata in istruzioni operative dettagliate, specifiche dei materiali e piani di controllo che possano essere eseguiti in modo coerente, indipendentemente dall’operatore o dal turno di lavoro. Questa disciplina documentale costituisce la spina dorsale dell’assicurazione della qualità transfrontaliera, garantendo che una fusione prodotta per un cliente aerospaziale europeo rispetti gli stessi standard di quella spedita a un operatore nordamericano nel settore petrolifero e del gas.
La standardizzazione del processo nella fusione a cera persa comprende i parametri di iniezione della cera, le fasce di viscosità delle sospensioni ceramiche, le sequenze di applicazione degli aggregati (stucco), i profili di temperatura per la de-ceratura e il controllo dei cicli di calcinazione. Ogni parametro è associato a una fascia di tolleranza definita, derivata dai dati storici sulla capacità del processo. In caso di scostamenti, procedure correttive documentate consentono ai team di ingegneria di intervenire in modo sistematico anziché reattivo, preservando l’integrità del lotto produttivo e riducendo il rischio che parti non conformi raggiungano il cliente.
Per i partecipanti alla catena di approvvigionamento globale, l’accesso a questa documentazione tramite portali strutturati per i fornitori o sistemi di gestione della qualità garantisce trasparenza. I clienti possono eseguire audit dei parametri di processo da remoto, verificare che vengano seguite le procedure approvate e richiedere registri di tracciabilità senza dover essere fisicamente presenti sul pavimento produttivo. Questo livello di apertura distingue un produttore maturo di fusione di precisione da una fonderia commodity.
Controllo delle modifiche ingegneristiche tra fusi orari e clienti
La gestione delle modifiche progettuali è una delle sfide qualitative meno apprezzate nelle catene di approvvigionamento globali. Tali fornitori servono frequentemente clienti appartenenti a settori e aree geografiche diverse, ciascuno con i propri cicli di revisione, flussi di approvazione e requisiti di ispezione del primo articolo. Senza un sistema disciplinato di gestione delle modifiche, un aggiornamento progettuale approvato in una regione può generare una discordanza con le parti prodotte secondo una versione precedente in un’altra area.
I principali produttori implementano sistemi formali di controllo delle modifiche ingegneristiche che collegano i numeri dei componenti a specifici livelli di revisione, stati degli utensili e parametri di processo approvati. Le modifiche vengono validate mediante ispezione dimensionale, prove metallurgiche e approvazione da parte del cliente prima di essere introdotte nel flusso produttivo. Ciò impedisce che modifiche non autorizzate compromettano silenziosamente le caratteristiche prestazionali di una fusione — una salvaguardia particolarmente critica nei settori in cui il guasto di un componente comporta conseguenze rilevanti.
L'integrazione del software di gestione del ciclo di vita del prodotto con il sistema di pianificazione della produzione rafforza ulteriormente questo controllo. Quando tali fornitori sincronizzano in tempo reale i dati ingegneristici con l'esecuzione sul piano di produzione, la probabilità che una discrepanza tra le revisioni raggiunga un componente finito diminuisce drasticamente, anche tra impianti situati in paesi diversi.
Tracciabilità dei materiali grezzi e qualifica delle leghe
Costruire una catena di materiali tracciabile, dall'ingotto all'ispezione
L'integrità del materiale è il punto di partenza di ogni risultato qualitativo nella fusione a cera persa. Un produttore affidabile di precision casting a cera persa esercita un controllo rigoroso sull'approvvigionamento delle leghe, richiedendo rapporti di prova dei materiali certificati da fornitori qualificati e verificando in autonomia la composizione chimica mediante analisi spettrografica interna prima di ogni colata. Questa prassi garantisce che le superleghe a base di nichel, gli acciai inossidabili, le leghe di titanio e altri materiali speciali rispettino i requisiti chimici specificati nelle norme dei clienti e del settore.
La tracciabilità per lotto è altrettanto importante. A ogni lotto di materiale grezzo in entrata viene assegnato un numero di fusione univoco che accompagna la gettata in ogni fase successiva del processo — iniezione della cera, costruzione dello stampo, colata, trattamento termico e ispezione finale. Questa catena di custodia consente agli impianti di ricostruire l'intera storia produttiva di qualsiasi componente e, qualora venga riscontrata una non conformità del materiale, di identificare rapidamente tutti i componenti interessati e isolarli prima che raggiungano il cliente.
Nel contesto delle catene di approvvigionamento globali, questa tracciabilità è spesso un requisito contrattuale. I clienti del settore aerospaziale che operano in conformità a AS9100 o NADCAP regolamenti, i produttori di dispositivi medici soggetti alla norma ISO 13485 e gli acquirenti del settore energetico regolamentati dalle specifiche API richiedono tutti la tracciabilità documentata dei materiali come condizione di fornitura. Le strutture che considerano tale pratica una disciplina operativa fondamentale, anziché un semplice adempimento formale, ottengono un significativo vantaggio competitivo.
Programmi di qualifica delle leghe e il loro ruolo nella coerenza
Oltre all’ispezione dei materiali in entrata, il produttore deve qualificare i propri processi di fusione per ciascun sistema di lega utilizzato nella produzione. La qualifica della lega prevede l’esecuzione di colate di prova controllate, la valutazione delle proprietà meccaniche mediante prove di trazione e di impatto, la verifica dell’integrità microstrutturale tramite esami radiografici e metallografici e il confronto dei risultati ottenuti con la specifica materiale applicabile. Solo al termine di tale attività di qualifica il produttore può dichiarare la capacità del processo per quella lega.
La riqualifica regolare mantiene aggiornato il database dei processi, in particolare quando cambiano le fonti delle materie prime o vengono aggiornati gli impianti di produzione. Questa disciplina continua consente al produttore di garantire che i componenti prodotti oggi presentino le stesse caratteristiche di quelli prodotti dodici mesi fa — un requisito di coerenza che i clienti OEM globali formalizzano spesso nei loro accordi con i fornitori approvati.
Tecnologia della scocca in ceramica e ripetibilità dimensionale
La costruzione della scocca come fase critica per il controllo delle dimensioni
La crosta ceramica è lo stampo che conferisce alla fusione a cera persa la sua forma finale e la qualità di tale crosta determina direttamente l’accuratezza dimensionale e la finitura superficiale del componente finito. Gli stabilimenti investono risorse significative nel controllo della composizione chimica della sospensione ceramica, delle sequenze di immersione, delle condizioni di essiccazione e dello spessore degli strati di rinforzo. Queste variabili, nel loro insieme, determinano quanto fedelmente la ceramica riproduca la geometria del modello in cera e quanto efficacemente resista alle deformazioni durante il ciclo di colata ad alta temperatura.
I controlli ambientali all'interno della stanza per la realizzazione delle forme — temperatura, umidità e flusso d'aria — sono gestiti con grande attenzione, poiché le proprietà della sospensione ceramica sono estremamente sensibili alle condizioni ambientali. Sistemi automatizzati per il mescolamento della sospensione, dotati di monitoraggio della viscosità, garantiscono un comportamento coerente del processo di rivestimento per immersione da lotto a lotto. Questi controlli assumono particolare importanza quando il produttore effettua produzioni su larga scala per clienti globali che richiedono tolleranze dimensionali molto strette su caratteristiche quali i profili aerodinamici, la posizione dei fori di raffreddamento e le geometrie delle superfici di accoppiamento.
L'applicazione del controllo statistico di processo alle misurazioni dello spessore dell'involucro, ai tempi di essiccazione e alla resistenza dell'involucro verde fornisce al produttore una visibilità in tempo reale sulla qualità dell'involucro già prima dell'inizio della colata. Questo approccio proattivo riduce i tassi di scarto e previene la consegna al cliente di getti fuori tolleranza, un fattore critico dal punto di vista dei costi nelle relazioni della catena di approvvigionamento globale.
Investimento in attrezzature e precisione del modello in cera
La coerenza dimensionale nella fusione a cera persa inizia dal modello in cera, che a sua volta è prodotto mediante attrezzature per stampaggio ad iniezione realizzate con precisione. Lo stabilimento applica rigorosi protocolli di qualifica degli utensili, che definiscono la base dimensionale per ogni nuovo utensile. I parametri di iniezione — tra cui la temperatura della cera, la pressione di iniezione e il tempo di mantenimento — vengono documentati e controllati al fine di ridurre al minimo le variazioni da modello a modello.
I piani di manutenzione delle attrezzature garantiscono che le attrezzature usurate o danneggiate vengano identificate e ripristinate prima che la qualità dei modelli ne risenta. Per i clienti internazionali, gli accordi relativi alla custodia e allo stoccaggio delle attrezzature definiscono formalmente la proprietà delle attrezzature, il luogo in cui vengono conservate e gli obblighi di manutenzione a carico del produttore. Questo livello di governance tutela l’investimento del cliente e assicura che le attrezzature di sostituzione prodotte in futuro corrispondano alla base dimensionale approvata.
Tecnologia di ispezione e certificazione riconosciuta a livello globale
Capacità avanzate di metrologia e di prova non distruttiva
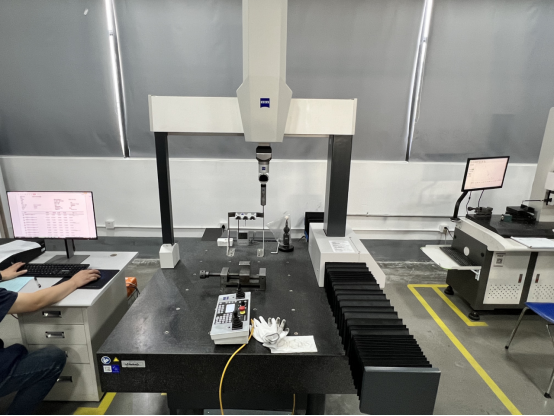
tali fornitori che servono mercati globali devono possedere capacità di ispezione all’altezza della complessità e della precisione dei componenti prodotti. Macchine di misura a coordinate, comparatori ottici, sistemi di scansione laser e tomografia computerizzata forniscono una verifica dimensionale completa per geometrie complesse di getti. Questi strumenti sono tarati secondo standard nazionali e internazionali, garantendo che i risultati delle misurazioni siano legalmente rintracciabili e reciprocamente riconosciuti oltre i confini nazionali.
Le prove non distruttive svolgono un ruolo altrettanto importante. Le prove radiografiche rivelano porosità da ritiro interne, inclusioni e fessurazioni invisibili all’ispezione superficiale. L’ispezione con liquido penetrante fluorescente individua fessure superficiali fini nelle leghe non magnetiche. Le prove ad ultrasuoni caratterizzano le discontinuità sottosuperficiali in sezioni strutturali critiche. Per tali fornitori, disporre di queste capacità in proprio riduce i ritardi e i rischi legati alla manipolazione associati alle prove non distruttive esternalizzate, consentendo inoltre una risposta più rapida alle richieste dei clienti in materia di qualità.
L’utilizzo sistematico dei rapporti di ispezione del primo pezzo, che documentano ogni caratteristica di un nuovo componente o di uno rivisto confrontandola con il disegno tecnico, fornisce ai clienti globali una panoramica completa delle dimensioni e dei materiali già prima dell’avvio della produzione in serie. Questo investimento preliminare nella verifica riduce in modo significativo il rischio di ricevere componenti produttivi non conformi dopo che sono stati effettuati ordini ad alto volume.
Certificazioni internazionali come punti di riferimento per la qualità
Certificazioni come ISO 9001 , AS9100 , IATF 16949 , e NADCAP non sono semplici targhe appese al muro — rappresentano prove verificate da audit indipendenti che la struttura ha istituzionalizzato pratiche di gestione della qualità in tutti i propri processi operativi. Ogni standard affronta rischi specifici rilevanti per il proprio settore di riferimento: AS9100 si concentra sulla gestione delle configurazioni e sulla mitigazione dei rischi nel settore aerospaziale, IATF 16949 pone l’accento sul controllo statistico dei processi e sulla prevenzione dei difetti nel settore automobilistico e NADCAP riguarda l’approvazione dei processi speciali per trattamenti termici, prove non distruttive (NDT) e lavorazioni chimiche.
Per i responsabili della supply chain globale che valutano tali fornitori, queste certificazioni fungono da filtro di pre-qualifica. Esse indicano che i processi del produttore hanno superato un rigoroso esame da parte di terzi e che sono stati implementati sistemi di azione correttiva per affrontare le lacune individuate. Il mantenimento simultaneo di più certificazioni dimostra inoltre la maturità organizzativa necessaria per garantire una qualità costante in risposta a esigenze clienti diversificate, senza dover sacrificare un insieme di standard per soddisfarne un altro.
Integrazione della supply chain e pratiche di comunicazione con il cliente
Pianificazione collaborativa e visibilità della domanda
Una qualità costante lungo una catena di approvvigionamento globale richiede più di un'eccellente produzione: esige una comunicazione trasparente e una pianificazione collaborativa tra il produttore di getti di precisione con fusione a cera persa e i suoi clienti. Programmi di consegna a lungo termine, prenotazioni di capacità e una tempestiva visibilità sulle fluttuazioni della domanda consentono al produttore di pianificare l’approvvigionamento dei materiali, la preparazione degli utensili e la sequenza produttiva, evitando le scorciatoie che spesso portano a compromessi sulla qualità sotto pressione di tempi di consegna.
gli stabilimenti che partecipano attivamente alle riunioni di pianificazione della supply chain con i clienti — fornendo dati sull’utilizzo della capacità produttiva, aggiornamenti sui tempi di consegna e previsioni sulla disponibilità dei materiali — diventano veri e propri partner della supply chain, anziché semplici fornitori transazionali. Questa integrazione riduce la probabilità di avviare produzioni d’emergenza, che rappresentano un noto fattore di rischio per deviazioni nei processi e scorciatoie nelle ispezioni.
Le piattaforme digitali per la supply chain hanno reso questa collaborazione più accessibile. Il tracciamento in tempo reale degli ordini, la consegna elettronica del certificato di conformità e i sistemi automatizzati di notifica delle non conformità offrono ai clienti globali la visibilità necessaria per gestire con fiducia le scorte e la pianificazione della produzione, indipendentemente dalla distanza fisica tra il loro stabilimento e la fonderia del produttore specializzato in fusione a cera persa.
Gestione delle non conformità e miglioramento continuo oltre i confini
Nessuna operazione produttiva è completamente esente da non conformità, ma il modo in cui tali fornitori vi rispondono distingue un fornitore di livello mondiale da uno medio. Processi formali 8D o CAPA garantiscono che i reclami dei clienti siano indagati con rigore nella ricerca della causa radice, che le azioni di contenimento siano attuate immediatamente e che le azioni correttive a lungo termine affrontino la debolezza sistemica sottostante, anziché limitarsi al sintomo superficiale.
Nelle relazioni della catena di approvvigionamento globale, la velocità e la qualità delle risposte alle azioni correttive influenzano direttamente la fiducia del cliente. Gli stabilimenti che forniscono un rapporto 8D ben documentato entro i tempi concordati, completano la verifica dell’efficacia delle azioni correttive e aggiornano i propri piani di controllo e le istruzioni operative dimostrano che la gestione della qualità è radicata nella loro cultura, e non viene applicata unicamente a fini di audit.
I programmi di miglioramento continuo, inclusi il monitoraggio delle tendenze del controllo statistico dei processi, l'analisi del rendimento e i progetti di riduzione degli scarti, generano continui miglioramenti della capacità di processo che consentono agli stabilimenti di stringere progressivamente le tolleranze dimensionali e di ridurre nel tempo i tassi di difetti percepiti dal cliente. Questa traiettoria di miglioramento è esattamente ciò che i principali costruttori automobilistici globali ricercano nella selezione e nel mantenimento dei fornitori per le loro applicazioni più impegnative.
Cercate un partner affidabile per la fusione a cera persa di precisione?
I nostri stabilimenti sono certificati IATF e ISO 9001, garantendo componenti conformi alle specifiche per le catene di approvvigionamento globali. Contattate subito il nostro team di ingegneria o richiedete un preventivo per il vostro prossimo progetto. .
Domande frequenti
Quali settori traggono maggior beneficio dalla collaborazione con questi stabilimenti?
I settori industriali con esigenze elevate in termini di materiale e tolleranze dimensionali traggono il massimo vantaggio dalle strutture produttive. Questi includono l’aerospaziale, dove pale di turbine e componenti strutturali richiedono un controllo rigoroso delle leghe e geometrie complesse; il settore petrolifero e del gas, dove i componenti per pozzi profondi e le valvole devono resistere a pressioni estreme e ambienti corrosivi; il settore dei dispositivi medici, dove la biocompatibilità e la finitura superficiale sono fondamentali; e il settore della generazione industriale di energia, dove i componenti in superlega devono mantenere la propria integrità sotto cicli termici prolungati. Il processo di fusione in stampo perduto è particolarmente adatto a questi settori poiché consente di produrre componenti quasi-finiti partendo da leghe difficili da lavorare, con spreco minimo di materiale.
Come garantisce la qualità la struttura produttiva nell’approvvigionamento globale di materiali?
gli impianti garantiscono la qualità dei materiali attraverso una combinazione di qualifica di fornitori approvati, protocolli di ispezione in entrata e verifica spettrografica indipendente di ogni lotto di lega prima che entri in produzione. I rapporti certificati di prova dei materiali vengono esaminati rispetto alle specifiche applicabili e qualsiasi materiale che non superi l’ispezione in entrata viene messo in quarantena e restituito. I sistemi di tracciabilità basati sul numero del lotto collegano ogni getto finito al relativo lotto di materia prima di origine, consentendo azioni rapide di richiamo e contenimento qualora venga identificato un problema relativo al materiale successivamente alla produzione.
Quali certificazioni dovrebbe ricercare un acquirente globale nella selezione degli impianti?
Gli acquirenti globali dovrebbero dare la priorità alle certificazioni che rispondono ai requisiti specifici del proprio settore industriale. AS9100 è lo standard per l’approvazione della catena di fornitura aerospaziale e indica la conformità a rigorosi requisiti di gestione delle configurazioni e di riduzione dei rischi. ISO 9001 fornisce un quadro di base per la gestione della qualità applicabile a tutti i settori industriali. NADCAP l’approvazione segnala la qualifica a livello di processo per processi speciali quali le prove non distruttive (NDT), il trattamento termico e i processi chimici. IATF 16949è rilevante per le catene di fornitura automobilistiche. Le strutture in possesso di più certificazioni attive dimostrano la disciplina operativa necessaria per mantenere la gestione della qualità in ambienti clienti diversificati.
Come gestisce l’azienda la coerenza della qualità tra più turni produttivi o tra diverse sedi produttive?
La coerenza tra i turni e gli stabilimenti è garantita da istruzioni di lavoro standardizzate, controlli automatici dei parametri di processo, protocolli di passaggio del turno e audit interni regolari. Gli stabilimenti utilizzano diagrammi di controllo statistico di processo per monitorare in tempo reale gli indicatori chiave del processo, in modo che le deviazioni vengano rilevate e corrette prima che producano componenti non conformi. I sistemi di gestione della qualità trasversali agli stabilimenti assicurano la sincronizzazione della documentazione tecnica, degli elenchi di fornitori approvati e dei database relativi alle azioni correttive, così che gli stessi standard qualitativi siano applicati indipendentemente dalla sede o dal team che produce la fusione.
Sommario
- Il fondamento della qualità: standardizzazione dei processi e documentazione ingegneristica
- Tracciabilità dei materiali grezzi e qualifica delle leghe
- Tecnologia della scocca in ceramica e ripetibilità dimensionale
- Tecnologia di ispezione e certificazione riconosciuta a livello globale
- Integrazione della supply chain e pratiche di comunicazione con il cliente
-
Domande frequenti
- Quali settori traggono maggior beneficio dalla collaborazione con questi stabilimenti?
- Come garantisce la qualità la struttura produttiva nell’approvvigionamento globale di materiali?
- Quali certificazioni dovrebbe ricercare un acquirente globale nella selezione degli impianti?
- Come gestisce l’azienda la coerenza della qualità tra più turni produttivi o tra diverse sedi produttive?