 EN

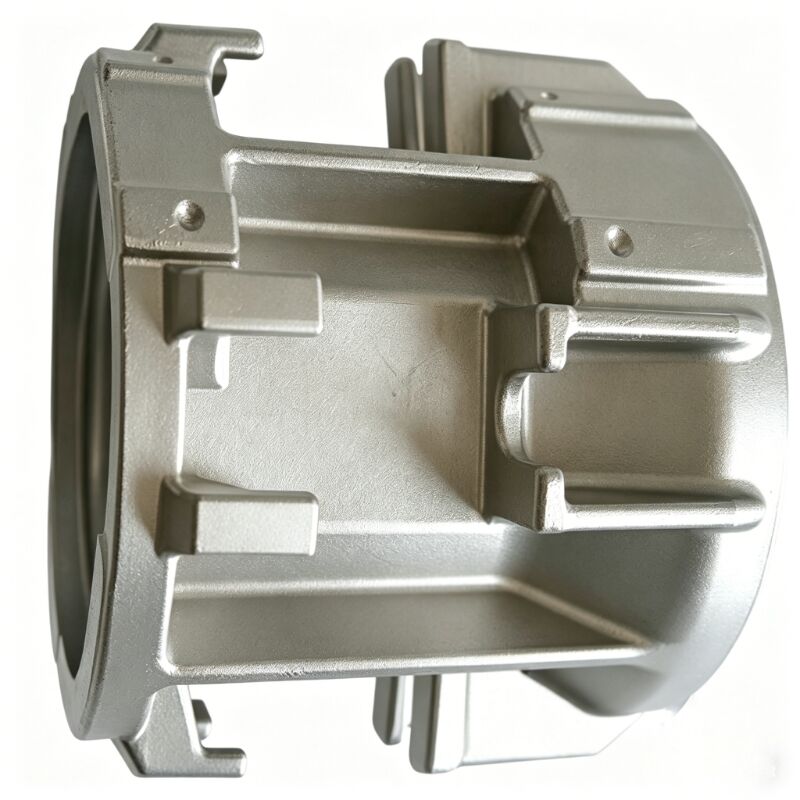
Gdy precyzja, jakość powierzchni i dokładność wymiarowa są niepod negotiable, producenci konsekwentnie zwracają się do sprawdzonego dostawcy odlewów metodą wytapiania z użyciem żelu krzemionkowego. Ta decyzja rzadko jest przypadkowa.
Opiera się ona na głębokim zrozumieniu korzyści wynikających z zastosowania technologii form odlewniczych z żelu krzemionkowego w porównaniu do alternatywnych metod odlewania. Ten wybór przekłada się bezpośrednio na zmniejszenie zakresu obróbki dodatkowej, ścisłe допусki oraz lepszą wydajność części w złożonych geometriach.
Preferencja ta odzwierciedla mierzalne zalety techniczne wprowadzone podczas budowy formy i wypalania w wysokiej temperaturze. W miarę jak globalne łańcuchy dostaw wymagają krótszych czasów realizacji, zrozumienie tej konkretnej metody odlewania staje się zarówno strategicznie, jak i operacyjnie istotne.
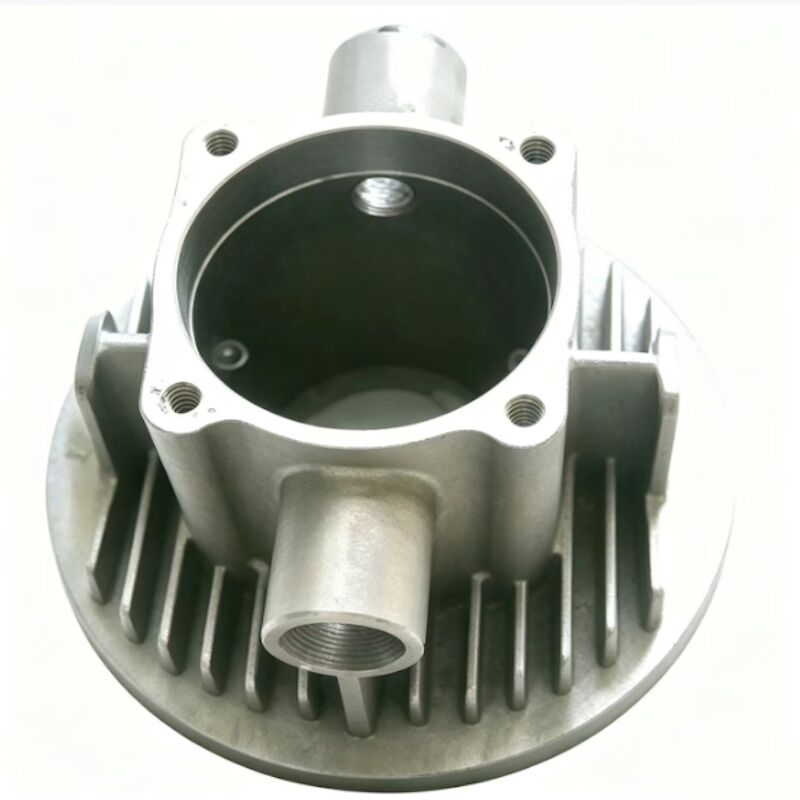
Rysunek 1: Złożony element obudowy do obsługi cieczy wyprodukowany metodą odlewania precyzyjnego w formach z zawiesiny krzemionkowej (silika sol), osiągający chropowatość powierzchni Ra 3.2przed końcową obróbką skrawaniem.
Podstawa techniczna odlewania metodą woskową z użyciem żelu krzemionkowego
Co czyni system wiązania oparty na żelu krzemionkowym wyjątkowo doskonałym
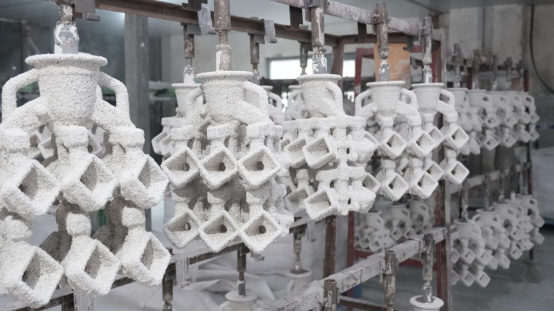
System wiązania oparty na żelu krzemionkowym wykorzystuje koloidalną krzemionkę jako główny środek wiążący w budowie form odlewniczych, zamiast szkła wodnego lub etylu krzemianowego, stosowanych w starszych procesach odlewania precyzyjnego. Ta różnica ma podstawowe znaczenie. Koloidalna krzemionka tworzy powłokę ceramiczną o wyjątkowej wytrzymałości na surowo, niskiej przepuszczalności dla gazów oraz doskonałej stabilności termicznej pod wpływem ekstremalnych temperatur wymaganych podczas wlewania metalu. Dla każdego poważnego dostawcy odlewów precyzyjnych z użyciem żelu krzemionkowego oznacza to powłoki odporność na pęknięcia, odkształcenia i przedwczesne uszkodzenia w trakcie odlewania – problemy, które bezpośrednio pogarszają dokładność wykonania odlewów.
Proces oparty na kremionianie koloidalnym eliminuje również wiele problemów związanych z suszeniem i utwardzaniem występujących w systemach szkła wodnego. Warstwy formy utwardzają się bardziej jednorodnie w warunkach kontrolowanej wilgotności i przepływu powietrza, co prowadzi do uzyskania bardziej jednorodnej struktury ceramicznej. Gdy producenci określają ścisłe tolerancje grubości ścianek, odlewy cienkościenne lub cechy z podcięciami, właśnie ta jednorodność pozwala formie zachować integralność wymiarową w całym cyklu wypalania i wlewania. Kwalifikowany dostawca odlewów precyzyjnych metodą wytapiania z użyciem kremionianu koloidalnego rozumie, jak zoptymalizować liczbę warstw, wielkość ziarn osadu oraz czasy suszenia, aby dopasować je do konkretnego stopu i geometrii wyrobu.
Zalety wykończenia powierzchni zmniejszające liczbę operacji wtórnych
Jednym z najważniejszych powodów komercyjnych, dla których producenci woleli dostawcę odlewni metodą wytapianego modelu z użyciem żelu krzemionkowego, jest doskonała jakość powierzchni odlewów uzyskiwana bezpośrednio po odlewaniu – cecha naturalna tej metody. Powłoki z żelu krzemionkowego, dzięki małej wielkości cząsteczek koloidalnego spoiwa oraz zastosowaniu wysokiej jakości materiałów do warstwy pierwszej – takich jak cyrkon lub stopiona krzemionka – zapewniają chropowatość powierzchni w zakresie Ra 1,6–Ra 3,2 mikrometra bez konieczności stosowania dodatkowego szlifowania lub polerowania po odlewaniu. Dla złożonych elementów metalowych stosowanych w pompach, zaworach, turbinach lub urządzeniach medycznych taka jakość powierzchni znacznie skraca czas i obniża koszty operacji obróbki wtórnej.
Producenci elementów takich jak wirniki, dyfuzory lub korpusy zaworów krytycznych pod względem przepływu zdają sobie sprawę, że gładka powierzchnia wewnętrzna lub zewnętrzna nie ma jedynie charakteru estetycznego – wpływa bezpośrednio na wydajność hydrauliczną, odporność na zmęczenie oraz zachowanie się pod względem korozji. Gdy dostawca odlewów metodą wytapiania w formach z żelu krzemionkowego systematycznie dostarcza części o chropowatości Ra 1,6 bez konieczności dodatkowej obróbki, linia produkcyjna w dalszym ciągu procesie staje się bardziej zwarta i przewidywalna. Jest to kluczowy czynnik wpływający na wybór dostawcy w programach przemysłowych o wysokiej objętości produkcji, gdzie nawet niewielkie zmniejszenie liczby przejść frezarskich przekłada się na znaczne oszczędności kosztowe w całym cyklu produkcyjnym.
Bezpieczne opracowywanie skomplikowanych geometrii
Skomplikowane cechy konstrukcyjne, które stanowią wyzwanie dla innych procesów odlewniczych
Złożone części metalowe często zawierają cechy, które są po prostu niemożliwe do wytworzenia lub nieopłacalne z ekonomicznego punktu widzenia przy użyciu odlewania w piasku, odlewania ciśnieniowego lub kucia samych w sobie. Kanały wewnętrzne, podcięcia, cienkie żebra, kąty wklęsłe oraz powierzchnie zakrzywione w wielu płaszczyznach są typowe dla wsporników stosowanych w przemyśle lotniczym i kosmicznym, łopatek turbinowych, obudów pomp oraz elementów sterowania przepływem cieczy. Doświadczony dostawca odlewów metodą precyzyjną w formach z krzemionki koloidalnej dysponuje odpowiednim wyposażeniem technologicznym oraz wiedzą procesową umożliwiającą bezpośrednie odtworzenie tych cech na podstawie wzorca woskowego, co pozwala na uzyskanie szczegółów, których żadna inna metoda odlewania masowego nie jest w stanie osiągnąć przy porównywalnych tempach produkcji.
Proces odlewnictwa precyzyjnego z wykorzystaniem spoiwa opartego na żelu krzemionkowym pozwala producentom na scalenie wielu podzespołów wykonanych metodą obróbki skrawaniem lub spawania w pojedynczy odlew o kształcie zbliżonym do gotowego wyrobu. Takie scalanie części skraca czas montażu, eliminuje potencjalne ścieżki przecieków w strefach połączeń oraz poprawia integralność konstrukcyjną poprzez usunięcie miejsc skupienia naprężeń w strefach szwów spawalniczych. Gdy producent określa złożony wirnik z wieloma kanałami przepływowymi lub cienkościenny element wymiennika ciepła, współpraca z doświadczonym dostawcą odlewów precyzyjnych na bazie żelu krzemionkowego oznacza otrzymanie części zgodnej z założeniami projektowymi już przy pierwszej kontroli próbnej, bez konieczności przeprowadzania kolejnych cykli korekty.
Wielozadaniowość stopów w zakresie wymagających specyfikacji materiałowych
Innym powodem, dla którego producenci systematycznie wybierają dostawcę odlewów metodą wytapianego modelu z użyciem żelu krzemionkowego do złożonych części metalowych, jest szeroka kompatybilność z różnymi stopami, jaką umożliwia ta metoda. Powłoki z żelu krzemionkowego są zaprojektowane tak, aby wytrzymać temperatury wlewania dla szerokiego zakresu materiałów – od stali nierdzewnych austenitycznych i dwufazowych po superstopy niklowe, stopy kobaltowo-chromowe, stale narzędziowe oraz stopy hartowane wydzieleniowo. Ta wszechstronność oznacza, że pojedynczy dostawca odlewów metodą wytapianego modelu z użyciem żelu krzemionkowego może działać jako strategiczny partner w ramach wielu linii produktów, zapewniając spójną dyscyplinę procesową niezależnie od tego, czy chodzi o standardowy stop 316L, czy wymagający stop Inconel 718.
Dla producentów działających w środowiskach korozyjnych, w zastosowaniach wysokotemperaturowych lub w warunkach intensywnego zużycia wybór stopu jest kluczowym czynnikiem projektowym. Możliwość odlewania skomplikowanych geometrii z trudnoobrabialnych stopów żaroodpornych bez utraty dokładności wymiarowej ani jakości powierzchni stanowi wyjątkową umiejętność, dzięki której dostawca odlewków metodą wytapiania w formie z pianki krzemionkowej staje się niezastąpionym elementem łańcucha dostaw. Jest to szczególnie istotne dla takich branż jak przemysł naftowy i gazowy, przemysł chemiczny oraz energetyka, gdzie zgodność materiałów jest obowiązkowa, a ich zastępowanie nie jest dozwolone.
Spójność jakości i powtarzalność wymiarowa
Kontrole procesu zapewniające spójność partii
Producentom prowadzącym programy produkcyjne obejmujące setki lub tysiące identycznych, złożonych części potrzebny jest dostawca zapewniający stałość wymiarową w każdej partii bez dryfu. Reputacyjny dostawca odlewów metodą wytapiania w formach z żelu krzemionkowego inwestuje znaczne środki w kontrolę procesu — monitorowanie parametrów wtrysku wosku, zarządzanie lepkością zawiesiny, kontrolę warunków suszenia form oraz regulację atmosfery w piecach — aby zminimalizować zmienność naturalnie występującą w procesach odlewniczych, a nie akceptować jej jako czynnika nieuniknionego. Te środki kontroli nie są opcjonalnymi ulepszeniami jakości; stanowią one podstawę działania wysokowydajnej odlewni metodą wytapiania w formach.
Kontrola statystyczna procesu, protokoły inspekcji pierwszego egzemplarza oraz weryfikacja za pomocą maszyny pomiarowej współrzędnościowej (CMM) to standardowe praktyki stosowane w profesjonalnym zakładzie odlewni metodą woskową z użyciem żelu krzemionkowego. Dla złożonych części metalowych z wymaganiami GD&T dotyczącymi rzeczywistej pozycji, kształtu powierzchni lub tolerancji kątowych w zakresie ±0,1 mm lub ścislszych, te środki kontroli decydują o tym, czy odlew trafi bezpośrednio do montażu, czy też będzie wymagał intensywnego przetwarzania wtórnego. Producentom świadomym tej rzeczywistości kwalifikacja dostawcy wydaje się kluczowym etapem zakupów, a nie czystą formalnością.
Śledzalność i zgodność w branżach regulowanych
Branże takie jak lotnictwo i kosmonautyka, medycyna oraz energetyka jądrowa wymagają pełnej śledzilności materiałów i procesów jako warunku zakupu. Certyfikowany dostawca odlewów metodą wytapiania w formach z żelu krzemionkowego prowadzi kompleksową dokumentację obejmującą certyfikaty partii stopu, raporty z analiz chemicznych, dane z badań mechanicznych, protokoły pomiarów wymiarowych oraz wyniki badań nieniszczących (NDT) dla każdej partii produkcyjnej. Infrastruktura zapewniająca śledzilność jest integralną częścią systemu zarządzania jakością dostawcy i zazwyczaj podlega weryfikacji zgodnie ze standardami takimi jak ISO 9001, AS9100 lub indywidualnymi planami jakościowymi klientów.
Gdy producenci kwalifikują dostawcę odlewów metodą woskową z użyciem żelu krzemionkowego do zastosowań regulowanych, oceniają nie tylko techniczny proces, lecz także zdolność organizacyjną dostawcy do utrzymywania zgodności w czasie. Dostawca inwestujący w solidne systemy dokumentacji, wykwalifikowany personel metalurgiczny oraz regularną kalibrację sprzętu kontrolnego stanowi niższe ryzyko dla łańcucha dostaw niż dostawca polegający na nieformalnych praktykach zapewniania jakości. Dlatego też producenci działający w branżach o wysokim poziomie ryzyka utrzymują długoterminowe preferencyjne relacje z partnerami odlewniczymi, którzy wykazali stałą zgodność z wymaganiami.
Parametry techniczne |
Proces zawiesiny krzemionkowej (premium) |
Proces szkła wodnego (ekonomiczny) |
Bezpośredni wpływ na jakość komponentu |
Główny system spoiwa |
Koloidalna krzemionka (drobna wielkość cząstek) |
Krzemian sodu (grubsza struktura chemiczna) |
Podstawa stabilności formy oraz wiernego odtworzenia drobnych, cienkościennych szczegółów. |
Materiały do narzędzi i matryc |
Stal wysokiej jakości lub premiumowy aluminium |
Standardowe aluminium lub miękkie narzędzia |
Matryce stalowe z oporem na zużycie w oparciu o roztwór krzemionkowy zapewniają ścisłą powtarzalność wymiarów przy długotrwałej produkcji. |
Kontrola lepkości zawiesiny |
Ścisła, ciągła kontrola; jednolite tworzenie powłoki |
Zmienna lepkość; skłonność do nieregularnego nanoszenia warstwy |
Wysoka spójność zapobiega śladowi zahamowania przepływu, zimnym zamknięciom oraz zmienności grubości. |
Okno suszenia i utwardzania |
Ścisłe środowisko kontrolowane pod względem temperatury i wilgotności |
Przyspieszone suszenie chemiczne lub otoczeniowe |
Kontrolowane utwardzanie żelu krzemionkowego eliminuje pęknięcia wewnętrzne i odkształcenia formy podczas wypału. |
Powierzchnia po odlewaniu |
Ra 1,6 do Ra 3,2 μm (Gładka powierzchnia) |
Ra 6,3 do Ra 12,5 μm (powierzchnia chropowata) |
Gładkie powierzchnie po odlewaniu znacznie zmniejszają lub całkowicie eliminują kosztowne obróbki wtórne. |
Tolerancja wymiarowa |
Stopień tolerancji ISO 8062-3 DCTG 4–6 (ścisły) |
Stopień tolerancji ISO 8062-3 DCTG 7–9 (luźny) |
Ścislsze tolerancje bliskich kształtów końcowych zapewniają dopasowanie części do standardowych uchwytów już przy pierwszej kontroli. |
Uzasadnienie ekonomiczne wyboru dostawcy
Całkowity koszt posiadania w porównaniu z ceną jednostkową
Powszechnym błędem w dyskusjach zakupowych jest przekonanie, że proces odlewnictwa precyzyjnego z użyciem żelu krzemionkowego jest droższy niż alternatywne metody i dlatego nadaje się wyłącznie do zastosowań premium. W rzeczywistości, gdy producenci obliczają całkowity koszt posiadania — uwzględniając redukcję obróbki skrawaniem, wskaźniki odpadów, uproszczenie montażu oraz eliminację prac korekcyjnych — wybór odpowiedniego dostawcy odlewów precyzyjnych z użyciem żelu krzemionkowego często prowadzi do niższych ogólnych kosztów części niż zakup od dostawców stosujących metody odlewnicze o niższej wydajności. Dokładność wymiarowa i jakość powierzchni odlewów wykonanych metodą żelu krzemionkowego w stanie po odlewie zmniejszają liczbę niezbędnych operacji obróbki skrawaniem, a ten efekt redukcji nasila się w przypadku programów o wysokiej objętości.
Pojedyncze, złożone odlewane części, które eliminują trzy dodatkowe operacje obróbki skrawaniem, mogą łatwo zrekompensować wyższą cenę jednostkową odlewu. Gdy obliczenie to jest zastosowane do rocznej produkcji kilku tysięcy części, uzasadnienie ekonomiczne współpracy z kwalifikowanym dostawcą odlewów metodą wytapiania w formie z piany krzemionkowej staje się oczywiste. Producentom, którzy przyjmują kompleksowe podejście do kosztów, zamiast koncentrować się wyłącznie na cenie zakupu, łatwiej budować stabilniejsze i bardziej produktywne relacje z dostawcami, co przekłada się na mniejszą liczbę zakłóceń w dostawach oraz lepsze długoterminowe wyniki jakościowe.
Konkurencyjność czasu realizacji i inwestycje w narzędzia
Współczesne narzędzia do odlewnictwa precyzyjnego z użyciem procesów opartych na roztworze krzemionkowym są zwykle wykonywane z matryc do wtrysku wosku wykonanych z aluminium lub stali, które są tańsze i szybsze w produkcji niż tzw. twarde narzędzia wymagane w przypadku odlewania pod ciśnieniem lub kucia. Kompetentny dostawca usług odlewniczych precyzyjnych z użyciem roztworu krzemionkowego może przeprowadzić proces od zatwierdzonych rysunków konstrukcyjnych do pierwszych próbek gotowych wyrobów w ciągu czterech–ośmiu tygodni dla części o średnim stopniu złożoności, co wspiera szybsze cykle rozwoju produktów oraz wprowadzanie nowych programów. Ta zdolność do szybkiego uzyskania próbek nabiera coraz większego znaczenia, ponieważ producenci muszą radzić sobie ze skróconymi harmonogramami rozwoju w konkurencyjnych rynkach.
Ponadto narzędzia do odlewania w formach wytapialnych mają długi okres użytkowania przy odpowiedniej konserwacji, co czyni je odpowiednimi do wieloletnich programów produkcyjnych bez konieczności znacznych ponownych inwestycji. Dostawca odlewów w formach wytapialnych z użyciem żelu krzemionkowego, który oferuje projektowanie i konserwację narzędzi wewnętrznie, zapewnia dodatkowy poziom bezpieczeństwa programu, gwarantując szybkie realizowanie modyfikacji narzędzi wymaganych przez polecenia zmian technicznych bez opóźnień związanych z koordynacją zewnętrzną. Ta zintegrowana zdolność stanowi istotny czynnik różnicujący przy ocenie potencjalnych długoterminowych partnerów odlewniczych przez producentów.
Zastosowanie specyficzne dla części złożonych
Elementy układu przepływowego i wirniki
Wśród najbardziej wymagających zastosowań dla dostawcy odlewów metodą wytapiania w formach z roztworu krzemionki znajdują się precyzyjne elementy do obsługi cieczy, takie jak wirniki pomp odśrodkowych, koła turbinowe oraz obudowy spiralne. Części te łączą złożone trójwymiarowe powierzchnie zakrzywione z wąskimi tolerancjami przepływów hydraulicznych oraz surowymi wymaganiami dotyczącymi chropowatości powierzchni – kombinacja ta idealnie odpowiada procesowi odlewania metodą wytapiania w formach z roztworu krzemionki. Możliwość odlewania wirników zamkniętych z wewnętrznymi kanałami łopatkowymi bez użycia rdzeni lub przy minimalnym ich wykorzystaniu stanowi kluczową zaletę tej technologii.
Wirniki odlewane metodą krzemionkową charakteryzują się doskonałą stabilnością wymiarową, powtarzalną geometrią łopatek oraz gładkością powierzchni, co bezpośrednio przekłada się na wydajność hydrauliczną pomp. Producentom pomp przeznaczonych do zastosowań w przemyśle chemicznym, oczyszczaniu wody lub energetyce zależy na współpracy z kwalifikowanym dostawcą odlewów metodą wytapiania w formie krzemionkowej, który może dostarczać wirników spełniających zarówno specyfikacje geometryczne, jak i materiałowe, bez konieczności stosowania intensywnego ręcznego wykańczania. Połączenie ścisłych tolerancji, opcji stopów odpornych na korozję oraz wysokiej jakości powierzchni czyni odlewanie metodą wytapiania w formie krzemionkowej preferowaną metodą produkcji wysokowydajnych elementów do obsługi przepływu cieczy.
Elementy konstrukcyjne do zastosowań lotniczych i przemysłowych
W zastosowaniach lotniczych i maszyn przemysłowych elementy metalowe konstrukcyjne często wymagają połączenia wysokiej wytrzymałości, niskiej masy oraz złożonej geometrii, co stanowi wyzwanie dla tradycyjnych metod wytwarzania. Uchwyty, obudowy, elementy siłowników oraz konstrukcyjne części silników produkowane przez dostawcę odlewów precyzyjnych metodą szlamu krzemionkowego mogą osiągać geometrię bliską gotowej (near-net-shape) oraz ścisłe допусki wymagane przez standardy projektowania lotniczego, często z dodatkową korzyścią w postaci znacznego zmniejszenia masy w porównaniu do alternatywnych rozwiązań opartych na frezowaniu bloków metalowych.
Proces oparty na kremionianie koloidalnym umożliwia odlewanie cienkich ścian o grubości od 1,5 do 2,0 mm w wielu układach stopów, co umożliwia lekkie konstrukcje strukturalne zachowujące integralność konstrukcyjną. Dla producentów przemysłowych projektujących sprzęt nowej generacji z ograniczonym zużyciem materiałów i niższymi docelowymi masami eksploatacyjnymi dostawca odlewni metodą wytapiania z użyciem kremionianu koloidalnego pełni strategiczną rolę w umożliwieniu innowacji projektowych, które w przeciwnym razie byłyby ograniczone przez ograniczenia technologiczne. Możliwość przekształcenia inżynierskich ambicji w rzeczywistość produkcyjną stanowi podstawową przyczynę, dla której przedsiębiorstwa z długoterminowym horyzontem rozwoju pogłębiają swoje partnerstwa z kompetentnymi dostawcami odlewni.
Często zadawane pytania
Co odróżnia dostawcę odlewni metodą wytapiania z użyciem kremionianu koloidalnego od dostawcy odlewni metodą wytapiania z użyciem szkła wodnego?
Główna różnica polega na systemie spoiwa stosowanym do budowy ceramicznej powłoki. Dostawca odlewni metodą wytapiania z użyciem krzemionkowego solu koloidalnego stosuje spoiwo z koloidalnej krzemionki, które zapewnia gęstszą, bardziej termicznie stabilną powłokę o lepszej zdolności do osiągania wysokiej jakości wykończenia powierzchni — zwykle w zakresie Ra od 1,6 do 3,2 mikrometra. Dostawcy korzystający z szkła wodnego stosują spoiwo z krzemianu sodu, które jest tańsze, ale daje szersze chropowatości powierzchni, niższą dokładność wymiarową oraz mniejszą przydatność do odlewania skomplikowanych elementów o cienkich ściankach lub stopów przeznaczonych do pracy w wysokich temperaturach.
W których branżach najczęściej korzysta się z dostawców odlewni metodą wytapiania z użyciem krzemionkowego solu koloidalnego do produkcji skomplikowanych części?
Najbardziej aktywnymi użytkownikami są branże lotnicza i obronna, przemysł naftowy i gazowy, przemysł chemiczny, produkcja pomp i zaworów, energetyka oraz produkcja urządzeń medycznych. Branże te mają wspólne wymagania dotyczące złożonych geometrii, ścisłych tolerancji, wysokiej jakości powierzchni oraz wymagających specyfikacji stopów – wszystkie te cechy proces odlewnictwa w formach z żelu krzemionkowego został specjalnie zaprojektowany do zapewnienia.
W jaki sposób współpraca z dostawcą odlewów metodą wytapiania w formach z żelu krzemionkowego obniża całkowity koszt produkcji złożonych części?
Dokładność wymiarowa i jakość powierzchni odlewów bezpośrednio po odlewie, zapewniane przez kompetentnego dostawcę odlewów metodą wytapianego modelu z użyciem żelu krzemionkowego, znacznie zmniejszają liczbę dodatkowych operacji frezowania. Konsolidacja części – łączenie wielu podzespołów w pojedynczy odlew – daje dalsze oszczędności związane z pracą montażową, kosztami spawania oraz ilością punktów kontroli jakości. Gdy te oszczędności są sumowane w ramach całego programu produkcyjnego, całkowita przewaga kosztowa w porównaniu do innych metod odlewania lub obróbki mechanicznej jest często znaczna, nawet jeśli cena jednostkowa odlewu wydaje się na pierwszy rzut oka wyższa.
Jakie certyfikaty jakości powinien posiadać renomowany dostawca odlewów metodą wytapianego modelu z użyciem żelu krzemionkowego?
Minimalnym wymogiem dla dostawcy odlewni metodą wytapiania w formie z żelu krzemionkowego powinno być posiadanie certyfikatu ISO 9001. W przypadku zastosowań lotniczych zwykle wymagany jest certyfikat AS9100. Dostawcy obsługujący rynki medyczne lub jądrowe mogą potrzebować dodatkowych zatwierdzeń regulacyjnych. Poza certyfikatami producenci powinni ocenić wewnętrzną infrastrukturę jakościową dostawcy, w tym zdolności do pomiarów przy użyciu współrzędnościowej maszyny pomiarowej (CMM), systemy śledzenia materiałów, usługi nieniszczącej kontroli jakości (NDT) oraz udokumentowane procedury kontroli procesów jako wskaźniki stałej jakości wykonywanych usług.
Spis treści
- Podstawa techniczna odlewania metodą woskową z użyciem żelu krzemionkowego
- Bezpieczne opracowywanie skomplikowanych geometrii
- Spójność jakości i powtarzalność wymiarowa
- Uzasadnienie ekonomiczne wyboru dostawcy
- Zastosowanie specyficzne dla części złożonych
-
Często zadawane pytania
- Co odróżnia dostawcę odlewni metodą wytapiania z użyciem kremionianu koloidalnego od dostawcy odlewni metodą wytapiania z użyciem szkła wodnego?
- W których branżach najczęściej korzysta się z dostawców odlewni metodą wytapiania z użyciem krzemionkowego solu koloidalnego do produkcji skomplikowanych części?
- W jaki sposób współpraca z dostawcą odlewów metodą wytapiania w formach z żelu krzemionkowego obniża całkowity koszt produkcji złożonych części?
- Jakie certyfikaty jakości powinien posiadać renomowany dostawca odlewów metodą wytapianego modelu z użyciem żelu krzemionkowego?