 EN

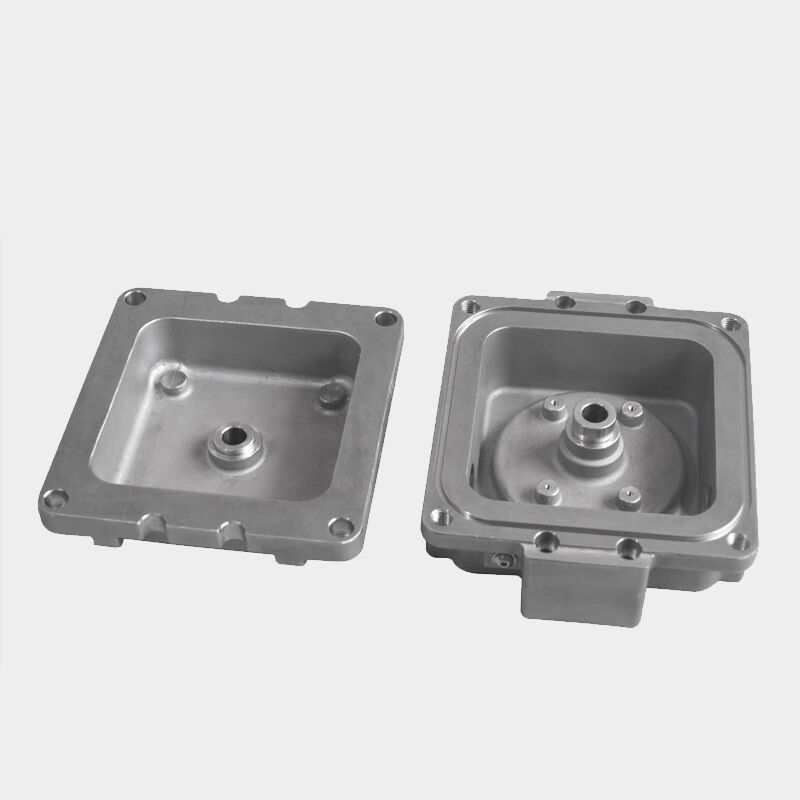
В современной взаимосвязанной промышленной среде закупка сложных металлических компонентов через международные границы представляет собой серьёзную проблему обеспечения качества. Производителю необходимо ориентироваться в сложной сети поставок сырья, многоступенчатого контроля производства, логистических переменных и допусков, установленных конкретными заказчиками — всё это при одновременном соблюдении размерной и металлургической стабильности, требуемой отраслями высоких технологий. Вопрос о том, как на самом деле достигается стабильное качество в глобальных цепочках поставок, носит не только академический характер: он напрямую влияет на запасы безопасности в аэрокосмической отрасли, надёжность энергетических систем и целостность медицинских устройств.
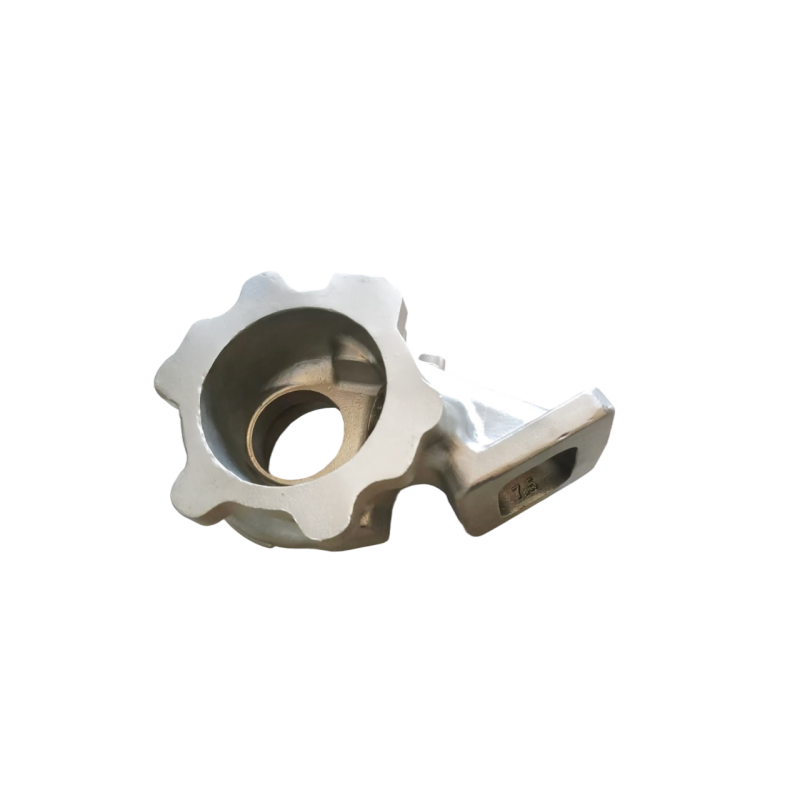
Понимание этого процесса требует взгляда за пределы литейного цеха. Компетентный производитель точного литья по выплавляемым моделям закладывает качество на каждом этапе — от выбора сплава и изготовления восковых моделей до создания керамической оболочки, контролируемой заливки расплавленного металла, отделки отливок после литья и окончательного контроля. Когда эти направления деятельности поддерживаются тщательно оформленной технологической документацией, квалифицированными поставщиками и международно признанными сертификатами, стабильное качество становится воспроизводимым результатом, а не случайным совпадением. В данной статье рассматриваются конкретные механизмы, позволяющие производителю поставлять надёжные компоненты, соответствующие техническим требованиям, глобальным покупателям.
Основа качества: стандартизация процессов и инженерная документация
Почему документированные процессы являются обязательными в глобальных операциях
производитель, действующий в глобальном масштабе, не может полагаться на неявные знания или узкоспециализированную экспертизу. Каждый критически важный этап процесса должен быть зафиксирован в подробных инструкциях по выполнению работ, технических требованиях к материалам и планах контроля, которые позволяют обеспечить стабильное и воспроизводимое исполнение независимо от оператора или смены. Дисциплина документирования является основой обеспечения качества при трансграничных поставках: она гарантирует, что литая деталь, произведенная для европейского аэрокосмического заказчика, соответствует тем же стандартам, что и деталь, поставляемая североамериканскому заказчику из сферы нефтегазовой отрасли.
Стандартизация процессов в литье по выплавляемым моделям охватывает параметры впрыска воска, диапазоны вязкости керамической суспензии, последовательности нанесения оболочечного материала (стакко), температурные профили выплавки воска и режимы обжига. Для каждого параметра определена допустимая погрешность, выведенная на основе исторических данных о способности процесса обеспечивать заданные характеристики. При возникновении отклонений документированные процедуры корректирующих действий позволяют инженерным группам реагировать системно, а не стихийно, что сохраняет целостность производственной партии и снижает риск поставки заказчику некондиционных деталей.
Для участников глобальной цепочки поставок доступ к этой документации через структурированные порталы поставщиков или системы управления качеством обеспечивает прозрачность. Заказчики могут дистанционно аудитировать параметры процессов, проверять соблюдение утверждённых процедур и запрашивать документы о прослеживаемости, не посещая фабрику лично. Такой уровень открытости отличает зрелого производителя точного литья по выплавляемым моделям от обычного литейного завода.
Контроль инженерных изменений в разных часовых поясах и для разных заказчиков
Управление инженерными изменениями — одна из наиболее недооценённых задач в области обеспечения качества в глобальных цепочках поставок. Такие поставщики часто обслуживают заказчиков из различных отраслей и регионов, каждый из которых имеет собственные циклы ревизий, процессы согласования и требования к проверке первых образцов. При отсутствии дисциплинированной системы управления изменениями утверждённое обновление конструкции в одном регионе может привести к несоответствию с деталями, произведёнными по более ранней редакции в другом регионе.
Ведущие производители внедряют официальные системы контроля инженерных изменений, которые связывают номера деталей с конкретными уровнями ревизий, состояниями оснастки и утверждёнными технологическими параметрами. Изменения подтверждаются посредством размерного контроля, металлографических испытаний и согласования с заказчиком до их ввода в производственный поток. Это предотвращает несанкционированные модификации, которые могут незаметно ухудшить эксплуатационные характеристики литья — особенно важная мера защиты в отраслях, где отказ компонента влечёт за собой серьёзные последствия.
Интеграция программного обеспечения для управления жизненным циклом продукта с системой производственного планирования дополнительно укрепляет этот контроль. Когда такие поставщики синхронизируют инженерные данные с выполнением операций на производственной площадке в режиме реального времени, вероятность того, что несоответствие редакций достигнет готового компонента, резко снижается — даже при наличии производственных мощностей в разных странах.
Прослеживаемость сырья и аттестация сплавов
Создание прослеживаемой материальной цепочки — от слитка до контроля
Целостность материала является отправной точкой каждого результата, связанного с качеством, в процессе литья по выплавляемым моделям. Надежный производитель прецизионных отливок по выплавляемым моделям строго контролирует источники поставок сплавов: он требует сертифицированные отчеты об испытаниях материалов от квалифицированных поставщиков и самостоятельно проверяет химический состав с помощью спектрографического анализа в собственной лаборатории до начала плавки любой партии. Эта практика гарантирует, что никелевые суперсплавы, нержавеющие стали, титановые сплавы и другие специальные материалы соответствуют требованиям к химическому составу, установленным заказчиками и отраслевыми стандартами.
Трассируемость партий также имеет первостепенное значение. Каждая партия поступающего сырья получает уникальный номер плавки, который сопровождает отливку на всех последующих этапах технологического процесса — впрыск воска, формовка оболочки, литьё, термообработка и окончательный контроль. Эта цепочка ответственности позволяет предприятиям восстановить полную историю производства любого компонента, а в случае выявления несоответствия материала — быстро определить и изолировать все затронутые детали до их поставки заказчику.
В контексте глобальных цепочек поставок такая прослеживаемость зачастую является договорным требованием. Заказчики из аэрокосмической отрасли, действующие в соответствии с AS9100 или NADCAP нормативными требованиями, производители медицинских изделий, подпадающие под действие стандарта ISO 13485, и покупатели из энергетического сектора, руководствующиеся спецификациями API, все без исключения предъявляют требование к документированной прослеживаемости материалов как условие поставки. Предприятия, рассматривающие данную практику как ключевую операционную дисциплину, а не просто формальное требование соответствия, получают существенное конкурентное преимущество.
Программы квалификации сплавов и их роль в обеспечении стабильности
Помимо входного контроля, производитель обязан аттестовать свои литейные процессы для каждой используемой в производстве системы сплавов. Аттестация сплавов включает проведение контролируемых пробных заливок, оценку механических свойств путём растяжения и ударных испытаний, анализ микроструктурной однородности с помощью радиографического и металлографического исследований, а также сопоставление полученных результатов с соответствующей нормативной документацией на материал. Только после завершения всех работ по аттестации производитель может подтвердить способность процесса обеспечивать заданные характеристики для данного сплава.
Регулярная повторная квалификация поддерживает актуальность базы данных процессов, особенно при изменении источников сырья или модернизации производственного оборудования. Эта постоянная дисциплина позволяет производителю гарантировать, что детали, изготовленные сегодня, будут соответствовать по своим свойствам деталям, выпущенным двенадцать месяцев назад — требованию стабильности, которое глобальные OEM-заказчики зачастую формализуют в своих соглашениях с утверждёнными поставщиками.
Технология керамических оболочек и повторяемость размеров
Создание оболочки как критический этап контроля размеров
Керамическая оболочка — это форма, придающая точной отливке окончательную геометрию; качество этой оболочки напрямую определяет размерную точность и шероховатость поверхности готовой детали. Предприятия инвестируют значительные ресурсы в контроль химического состава суспензии для нанесения оболочки, последовательности погружений, условий сушки и толщины защитного покрытия. Эти параметры совместно определяют, насколько точно керамическая оболочка воспроизводит геометрию восковой модели и насколько хорошо она сохраняет форму при высокотемпературном цикле литья.
Контроль окружающей среды в помещении для изготовления оболочек — температуры, влажности и воздушного потока — осуществляется с особой тщательностью, поскольку свойства керамического суспензионного состава чрезвычайно чувствительны к условиям окружающей среды. Автоматизированные системы смешивания суспензии с контролем вязкости обеспечивают стабильное поведение при погружном нанесении покрытия от партии к партии. Эти меры контроля особенно важны при организации серийного производства на высоких объёмах для глобальных заказчиков, предъявляющих жёсткие требования к точности геометрических параметров таких элементов, как профили лопаток, расположение охлаждающих отверстий и конфигурация сопрягаемых поверхностей.
Статистический контроль процесса, применяемый к измерениям толщины оболочки, времени сушки и прочности «зелёной» оболочки, обеспечивает производителю оперативную информацию о качестве оболочки ещё до начала заливки расплава. Такой проактивный подход снижает уровень брака и предотвращает поставку заказчикам литых изделий с отклонениями от заданных допусков — что является одной из ключевых составляющих затрат в рамках глобальных отношений в цепочках поставок.
Инвестиции в оснастку и точность восковых моделей
Обеспечение геометрической стабильности при литье по выплавляемым моделям начинается с восковой модели, которая сама изготавливается с использованием прецизионных инструментов для литья под давлением. На предприятиях действуют строгие протоколы квалификации инструментов, устанавливающие базовые геометрические параметры для каждого нового инструмента. Параметры литья под давлением — включая температуру воска, давление впрыска и время выдержки — документируются и строго контролируются для минимизации отклонений между отдельными моделями.
Графики технического обслуживания оснастки обеспечивают своевременное выявление и устранение изношенной или повреждённой оснастки до того, как это приведёт к ухудшению качества моделей. Для глобальных заказчиков соглашения о хранении и владении оснасткой официально определяют её владельца, место хранения и обязательства производителя по техническому обслуживанию. Такой управленческий уровень защищает инвестиции заказчика и гарантирует, что заменяющая оснастка, изготавливаемая в будущем, будет соответствовать утверждённой размерной базовой линии.
Технологии инспекции и международно признанная сертификация
Передовые возможности метрологии и неразрушающего контроля
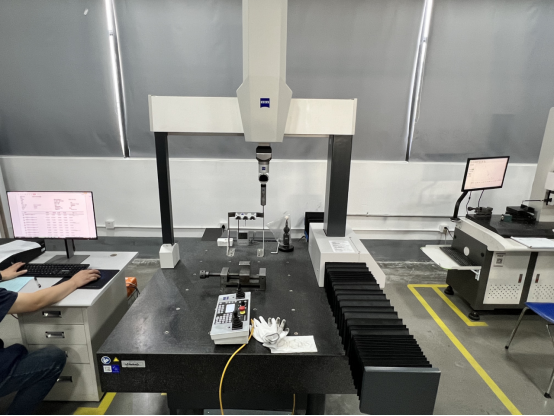
такие поставщики, обслуживающие глобальные рынки, должны обладать возможностями контроля, соответствующими сложности и точности изготавливаемых деталей. Координатно-измерительные машины, оптические компараторы, лазерные сканирующие системы и компьютерная томография обеспечивают всестороннюю размерную проверку сложных геометрий литых деталей. Эти приборы калиброваны в соответствии с национальными и международными стандартами, что гарантирует юридическую прослеживаемость результатов измерений и их взаимное признание на международном уровне.
Неразрушающий контроль играет столь же важную роль. Радиографический контроль выявляет внутренние усадочные поры, включения и трещины, которые невидимы при поверхностном осмотре. Флуоресцентный капиллярный контроль обнаруживает мелкие поверхностные трещины в немагнитных сплавах. Ультразвуковой контроль позволяет охарактеризовать подповерхностные несплошности в критически важных конструкционных участках. Для таких поставщиков наличие этих возможностей на собственной производственной площадке сокращает задержки и риски, связанные с передачей неразрушающего контроля на аутсорсинг, а также обеспечивает более оперативный ответ на запросы заказчиков по вопросам качества.
Систематическое использование отчётов о контроле первого образца, в которых документируются все характеристики новой или изменённой детали в соответствии с конструкторской документацией, даёт международным заказчикам полное представление о геометрических параметрах и материале до начала серийного производства. Такие первоначальные затраты на верификацию значительно снижают риск получения некондиционных деталей в ходе крупносерийных заказов.
Международные сертификаты как подтверждение качества
Сертификаты, такие как ISO 9001 , AS9100 , IATF 16949 , и NADCAP не являются просто табличками на стене — они представляют собой независимо проверенные доказательства того, что предприятие внедрило систему управления качеством во всех своих операциях. Каждый стандарт охватывает конкретные риски, характерные для своей отрасли: AS9100 ориентирован на управление конфигурацией и снижение рисков в аэрокосмической отрасли, IATF 16949 делает акцент на статистическом контроле процессов и предотвращении дефектов в автомобильной промышленности, а NADCAP регламентирует одобрение особых процессов, таких как термообработка, неразрушающий контроль (НК) и химическая обработка.
Для менеджеров глобальных цепочек поставок, оценивающих таких поставщиков, эти сертификаты выполняют функцию предварительного отбора. Они свидетельствуют о том, что производственные процессы изготовителя прошли строгую независимую проверку и что в наличии имеются системы корректирующих действий для устранения выявленных недостатков. Одновременное поддержание нескольких сертификатов также демонстрирует организационную зрелость, необходимую для обеспечения стабильного качества при выполнении разнообразных требований заказчиков без компромиссов в соблюдении одних стандартов ради удовлетворения других.
Интеграция цепочки поставок и практики взаимодействия с заказчиками
Совместное планирование и прозрачность спроса
Обеспечение стабильного качества в рамках глобальной цепочки поставок требует не только высокого уровня производства, но и прозрачного взаимодействия, а также совместного планирования между производителем точных отливок по выплавляемым моделям и его заказчиками. Долгосрочные графики поставок, резервирование производственных мощностей и раннее информирование о колебаниях спроса позволяют производителю планировать закупку материалов, подготовку оснастки и последовательность производственных операций без использования ускоренных методов, которые зачастую приводят к снижению качества под давлением сроков.
предприятия, которые активно участвуют в совещаниях заказчиков по планированию цепочки поставок — предоставляя данные об использовании мощностей, обновления сроков выполнения заказов и прогнозы доступности материалов — становятся настоящими партнёрами по цепочке поставок, а не просто транзакционными поставщиками. Такая интеграция снижает вероятность экстренных запусков производства, которые являются известным фактором риска отклонений от технологических процессов и сокращения объёмов контроля.
Цифровые платформы для управления цепочками поставок сделали такое взаимодействие более доступным. Отслеживание заказов в реальном времени, электронная доставка сертификатов соответствия и автоматизированные системы уведомления о несоответствиях обеспечивают глобальным заказчикам необходимую прозрачность для уверенного управления запасами и планирования производства независимо от физического расстояния между их предприятием и литейным цехом производителя точных отливок по выплавляемым моделям.
Управление несоответствиями и непрерывное совершенствование в условиях трансграничного сотрудничества
Никакая производственная операция не обходится без отклонений, однако то, как поставщики реагируют на них, отличает поставщика мирового класса от среднего. Формализованные процессы 8D или CAPA обеспечивают тщательное расследование жалоб клиентов с выявлением коренных причин, немедленное внедрение мер по локализации проблемы и долгосрочные корректирующие действия, направленные на устранение системных слабостей, а не только на устранение внешних проявлений.
В рамках глобальных отношений в цепочке поставок скорость и качество реакции на корректирующие действия напрямую влияют на доверие клиентов. Предприятия, которые предоставляют хорошо документированный отчёт по методологии 8D в согласованные сроки, завершают верификацию эффективности корректирующих действий и обновляют свои планы контроля и рабочие инструкции, демонстрируют, что управление качеством укоренилось в их корпоративной культуре, а не осуществляется лишь для целей аудита.
Программы непрерывного совершенствования, включая статистический контроль процессов с мониторингом трендов, анализ выхода годной продукции и проекты по сокращению отходов, обеспечивают постоянное повышение технологических возможностей производственных мощностей, что позволяет постепенно ужесточать допуски на размеры и снижать уровень дефектов, воспринимаемых конечным потребителем. Именно такая траектория улучшений является ключевым критерием для глобальных OEM-заказчиков при выборе и сохранении поставщиков для своих самых сложных применений.
Ищете надёжного партнёра в области точного литья по выплавляемым моделям?
Наши производственные мощности сертифицированы по стандартам IATF и ISO 9001, что гарантирует соответствие компонентов заданным спецификациям для глобальных цепочек поставок. Свяжитесь с нашей инженерной командой уже сегодня или запросите коммерческое предложение для вашего следующего проекта. .
Часто задаваемые вопросы
В каких отраслях промышленности наиболее выгодно сотрудничать с такими производственными мощностями?
Наибольшую ценность от производственных мощностей получают отрасли, предъявляющие высокие требования к материалам и геометрическим параметрам. К ним относятся авиакосмическая промышленность, где лопатки турбин и конструкционные компоненты требуют строгого контроля состава сплавов и обладают сложной геометрией; нефтегазовая отрасль, где компоненты для скважинного оборудования и арматура подвергаются экстремальным давлениям и воздействию коррозионно-агрессивных сред; медицинская техника, где критически важны биосовместимость и качество поверхности; а также промышленная энергетика, где компоненты из суперсплавов должны сохранять свою целостность при длительных циклах термических нагрузок. Процесс литья по выплавляемым моделям особенно хорошо подходит для этих отраслей, поскольку позволяет изготавливать детали, близкие по форме к готовому изделию, из труднообрабатываемых сплавов с минимальными потерями материала.
Как производственные мощности обеспечивают качество при глобальном закупе материалов?
производственные мощности обеспечивают высокое качество материалов за счет сочетания квалификации утвержденных поставщиков, протоколов входного контроля и независимой спектрографической проверки каждой плавки сплава до начала производственного процесса. Сертифицированные отчеты об испытаниях материалов сверяются с соответствующими техническими требованиями, а любой материал, не прошедший входной контроль, изолируется и возвращается поставщику. Системы прослеживаемости на основе номеров плавок связывают каждое готовое литье с исходной партией сырого материала, что позволяет оперативно проводить отзыв продукции и мероприятия по локализации проблемы в случае выявления нарушений качества материала после завершения производства.
Какие сертификаты должен искать глобальный покупатель при выборе производственных мощностей?
Глобальным покупателям следует отдавать приоритет сертификатам, соответствующим конкретным отраслевым требованиям. AS9100 является стандартом для одобрения поставщиков в аэрокосмической отрасли и свидетельствует о соответствии строгим требованиям к управлению конфигурацией и снижению рисков. ISO 9001 обеспечивает базовую систему управления качеством, применимую во всех отраслях. NADCAP одобрение указывает на квалификацию процессов уровня для специальных процессов, таких как неразрушающий контроль (NDT), термообработка и химическая обработка. IATF 16949актуален для автомобильных цепочек поставок. Наличие у предприятий нескольких действующих сертификатов демонстрирует операционную дисциплину, необходимую для поддержания системы управления качеством в различных средах работы с заказчиками.
Как предприятие обеспечивает стабильность качества продукции при работе в несколько смен или на нескольких производственных площадках?
Единообразие в работе смен и производственных площадок обеспечивается за счет стандартизированных инструкций по выполнению работ, автоматизированного контроля технологических параметров, протоколов передачи смены и регулярного внутреннего аудита. На производственных площадках используется статистический контроль процессов (SPC) с построением контрольных карт для мониторинга ключевых показателей процесса в режиме реального времени, что позволяет выявлять и устранять отклонения до того, как они приведут к выпуску несоответствующих деталей. Системы управления качеством, охватывающие несколько площадок, обеспечивают синхронизацию технической документации, утвержденных списков поставщиков и баз данных по корректирующим действиям, благодаря чему единые стандарты качества применяются независимо от того, на какой площадке или какой командой выполняется литье.
Содержание
- Основа качества: стандартизация процессов и инженерная документация
- Прослеживаемость сырья и аттестация сплавов
- Технология керамических оболочек и повторяемость размеров
- Технологии инспекции и международно признанная сертификация
- Интеграция цепочки поставок и практики взаимодействия с заказчиками
-
Часто задаваемые вопросы
- В каких отраслях промышленности наиболее выгодно сотрудничать с такими производственными мощностями?
- Как производственные мощности обеспечивают качество при глобальном закупе материалов?
- Какие сертификаты должен искать глобальный покупатель при выборе производственных мощностей?
- Как предприятие обеспечивает стабильность качества продукции при работе в несколько смен или на нескольких производственных площадках?