 EN

Когда точность, качество поверхности и размерная точность являются обязательными требованиями, производители неизменно обращаются к проверенному поставщику литья по выплавляемым моделям с использованием кремнезольной оболочки. Такое решение редко бывает случайным.
Это решение обусловлено глубоким пониманием того, что обеспечивает технология кремнезольной оболочки по сравнению с альтернативными методами литья. Такой выбор напрямую приводит к сокращению последующей механической обработки, более строгим допускам и улучшенным эксплуатационным характеристикам деталей со сложной геометрией.
Это предпочтение отражает измеримые технические преимущества, внедрённые на этапе изготовления литейной формы и высокотемпературного обжига. По мере того как глобальные цепочки поставок требуют сокращения сроков выполнения заказов, понимание именно этого метода литья становится стратегически и операционно важным.
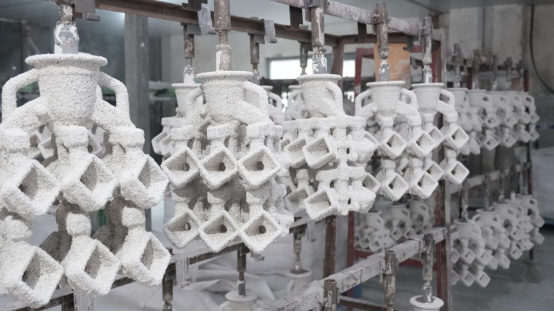
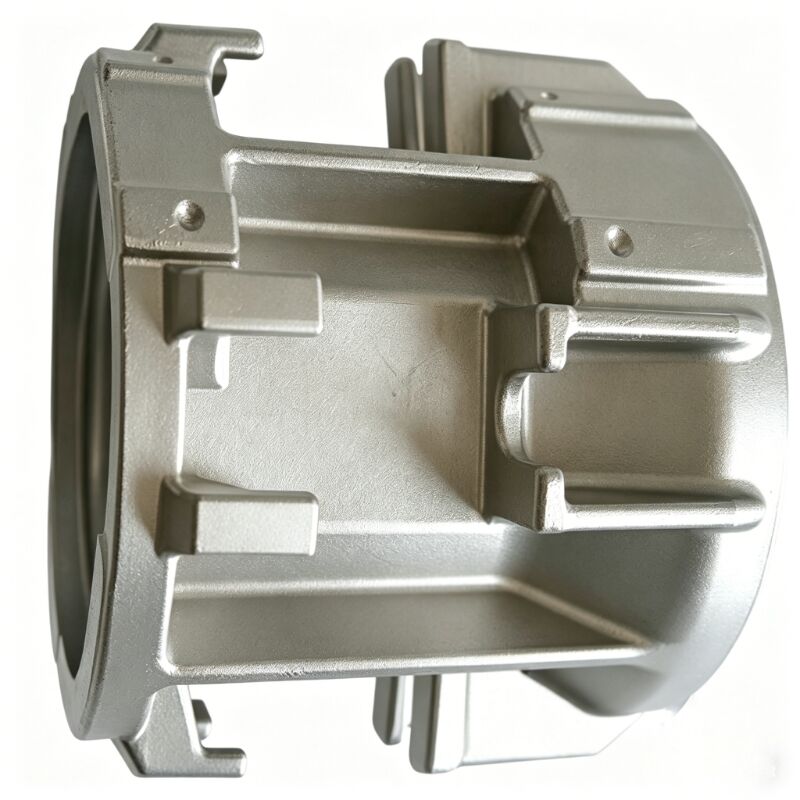
Рисунок 1: Сложный корпусный компонент для управления потоками жидкостей, изготовленный методом литья по выплавляемым моделям в кремнезём-солевую форму, обеспечивающий шероховатость поверхности Ra 3.2до окончательной механической обработки.
Технические основы литья по выплавляемым моделям с использованием кремнезёмного золя
Почему система связующего на основе кремнезёмного золя превосходит альтернативы
Система связующего на основе кремнезёмного золя использует коллоидный кремнезём в качестве основного связующего агента при формировании оболочки, в отличие от водного стекла или этилсиликата, применявшихся в более ранних процессах литья по выплавляемым моделям. Это различие является фундаментальным. Коллоидный кремнезём обеспечивает формирование керамической оболочки с исключительной прочностью в зелёном состоянии, низкой газопроницаемостью и превосходной термостойкостью при воздействии экстремальных температур, требуемых при заливке металла. Для любого серьёзного поставщика литья по выплавляемым моделям с использованием кремнезёмного золя это означает получение оболочек, устойчивых к растрескиванию, короблению и преждевременному разрушению в процессе литья — проблемам, которые напрямую снижают точность отливок.
Процесс с использованием кремнезёмного золя также устраняет многие проблемы, связанные с сушкой и отверждением, характерные для систем на основе жидкого стекла. Оболочковые слои отверждаются более равномерно при контролируемых условиях влажности и воздушного потока, что обеспечивает формирование более однородной керамической структуры. Когда производители задают строгие допуски по толщине стенок, тонкостенные отливки или элементы с подрезами, именно такая однородность позволяет форме сохранять свою геометрическую точность на протяжении всего цикла обжига и заливки. Квалифицированный поставщик литья по выплавляемым моделям с использованием кремнезёмного золя знает, как оптимизировать количество наносимых слоёв, размер зёрен обсыпочного материала и интервалы сушки в соответствии с конкретным сплавом и геометрией изготавливаемой детали.
Преимущества качества поверхности, позволяющие сократить объём вторичных операций
Одной из наиболее важных коммерческих причин, по которой производители отдают предпочтение поставщикам литья по выплавляемым моделям с использованием кремнезёмного золя, является превосходное качество поверхности отливок «из формы», которое этот процесс обеспечивает по своей природе. Оболочки из кремнезёмного золя, благодаря мелкодисперсному размеру частиц коллоидного связующего и применению высококачественных материалов для первого слоя — циркония или плавленого кварца, обеспечивают шероховатость поверхности в диапазоне Ra 1,6–Ra 3,2 мкм без необходимости последующей зачистки или полировки отливок. Для сложных металлических деталей, используемых в насосах, клапанах, турбинах или медицинских устройствах, такой уровень качества поверхности значительно сокращает время и затраты, связанные с дополнительными операциями механической обработки.
Производители компонентов, таких как рабочие колеса, диффузоры или корпуса клапанов с критичными для потока характеристиками, понимают, что гладкая внутренняя или внешняя поверхность — это не просто эстетический параметр: она напрямую влияет на гидравлическую эффективность, усталостную прочность и коррозионное поведение. Когда поставщик литья по выплавляемым моделям с использованием кремнезёмного золя последовательно поставляет детали с параметром шероховатости Ra 1,6 без дополнительной обработки, производственная линия на последующих этапах становится более рациональной и предсказуемой. Это ключевой фактор выбора поставщика в высокотехнологичных промышленных программах массового производства, где даже незначительное сокращение числа операций механической обработки приводит к существенной экономии затрат на полном цикле выпуска продукции.
Уверенная обработка сложных геометрий
Сложные элементы, вызывающие трудности у других литейных процессов
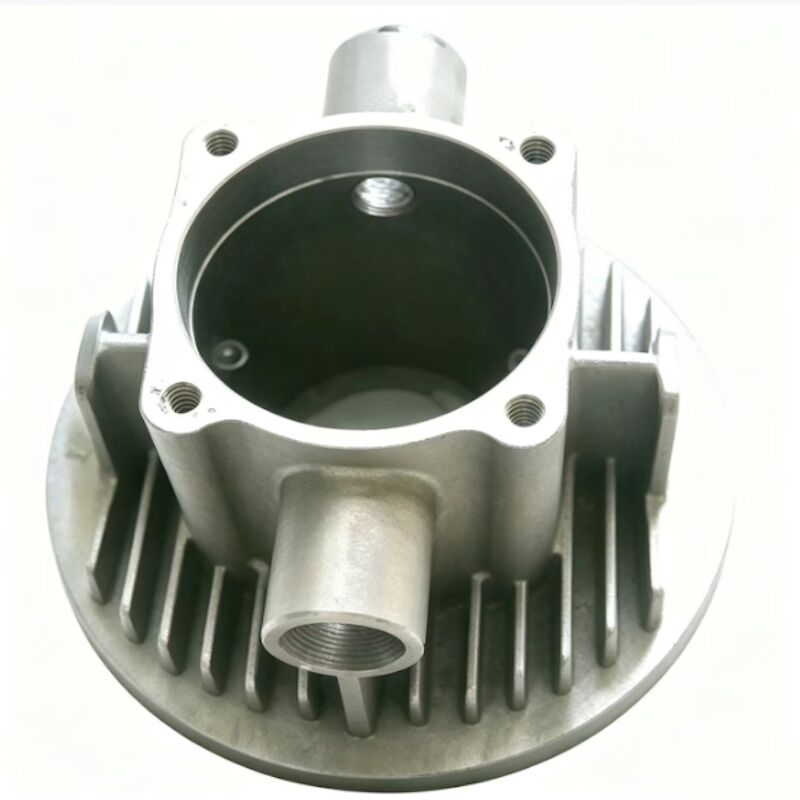
Сложные металлические детали зачастую содержат элементы, которые невозможно или экономически нецелесообразно изготовить только методами литья в песчаные формы, литья под давлением или ковки. К таким элементам относятся внутренние каналы, выемки, тонкие ребра жесткости, вогнутые углы и криволинейные поверхности, расположенные в нескольких плоскостях. Подобные особенности типичны для кронштейнов авиационно-космической техники, лопаток турбин, корпусов насосов и компонентов систем управления потоками жидкостей. Квалифицированный поставщик литья по выплавляемым моделям в кремнезёмно-коллоидную оболочку обладает необходимыми инструментами и технологическими знаниями для точного воспроизведения этих элементов непосредственно по восковой модели, обеспечивая детализацию, недостижимую для других высокопроизводительных литейных методов при сопоставимых темпах производства.
Процесс литья по выплавляемым моделям с использованием связующей системы на основе кремнезоля позволяет производителям объединять несколько обработанных или сварных сборочных узлов в одну отливку, близкую по форме к готовой детали. Такая стратегия объединения деталей сокращает время сборки, устраняет потенциальные пути утечек в местах соединений и повышает конструктивную целостность за счёт удаления зон концентрации напряжений в сварных швах. Когда производитель задаёт техническое требование на сложную многопроходную рабочую лопатку или компонент теплообменника с тонкими стенками, сотрудничество с опытным поставщиком литья по выплавляемым моделям на основе кремнезоля означает получение детали, соответствующей конструкторскому замыслу уже при первичной проверке образца, а не требующей нескольких циклов корректирующих доработок.
Широкий выбор сплавов для выполнения требований самых сложных нормативных документов по материалам
Еще одной причиной, по которой производители последовательно выбирают поставщика литья по выплавляемым моделям с использованием кремнезёмного золя для сложных металлических деталей, является широкая совместимость процесса с различными сплавами. Оболочки из кремнезёмного золя разработаны таким образом, чтобы выдерживать температуры заливки для широкого спектра материалов — от аустенитных и дуплексных нержавеющих сталей до никелевых суперсплавов, кобальт-хромовых сплавов, инструментальных сталей и сплавов, упрочняемых старением. Такая универсальность означает, что один и тот же поставщик литья по выплавляемым моделям с использованием кремнезёмного золя может выступать в качестве стратегического партнёра для нескольких производственных линеек, обеспечивая стабильную дисциплину процесса независимо от того, используется ли в качестве исходного материала стандартная сталь 316L или требовательный сплав Inconel 718.
Для производителей, работающих в агрессивных средах, при высоких температурах или в условиях интенсивного износа, выбор сплава является ключевым фактором проектирования. Возможность литья сложных геометрических форм из труднообрабатываемых суперсплавов методом литья по выплавляемым моделям с использованием кремнезёмного золя без потери точности размеров или качества поверхности — это уникальная способность, которая делает поставщика услуг литья по выплавляемым моделям незаменимым элементом цепочки поставок. Это особенно актуально для таких отраслей, как нефтегазовая промышленность, химическая переработка и энергетика, где соблюдение требований к материалам обязательно, а замена материалов не допускается.
Постоянство качества и повторяемость размеров
Технологические контрольные мероприятия, обеспечивающие постоянство характеристик от партии к партии
Производители, запускающие производственные программы, включающие сотни или тысячи идентичных сложных деталей, нуждаются в поставщике, способном обеспечивать стабильность геометрических размеров каждой партии без отклонений. Авторитетный поставщик литья по выплавляемым моделям с использованием кремнезёмного золя серьёзно инвестирует в контроль технологических процессов — мониторинг параметров заливки воска, управление вязкостью суспензии, контроль условий сушки оболочки и регулирование атмосферы в печи — чтобы свести к минимуму неизбежную изменчивость, присущую литейным процессам, а не просто принять её как данность. Такой контроль не является дополнительной опцией повышения качества; он представляет собой операционную основу высокопроизводительного производства методом литья по выплавляемым моделям.
Статистический контроль процессов, протоколы проверки первой партии и верификация с помощью координатно-измерительной машины (КИМ) являются стандартными практиками на профессиональном предприятии по литью по кремнезём-солевым моделям. Для сложных металлических деталей с требованиями к геометрическим допускам (GD&T), включающими истинное положение, профиль поверхности или угловые допуски в диапазоне ±0,1 мм и выше, эти меры контроля определяют разницу между отливкой, готовой к прямой сборке, и той, которая требует масштабной доработки. Производители, осознающие эту реальность, рассматривают квалификацию поставщика как критически важный этап закупок, а не как формальность.
Прослеживаемость и соответствие требованиям в регулируемых отраслях
Такие отрасли, как аэрокосмическая, медицинская и атомная энергетика, требуют полной прослеживаемости материалов и технологических процессов в качестве условия закупки. Сертифицированный поставщик литья по выплавляемым моделям с использованием кремнезёмного золя ведёт исчерпывающую документацию, включая сертификаты плавки, отчёты по химическому анализу, данные механических испытаний, протоколы измерительного контроля геометрических параметров и результаты неразрушающего контроля (НК) для каждой производственной партии. Эта инфраструктура прослеживаемости интегрирована в систему менеджмента качества поставщика и обычно подтверждается соответствием стандартам, таким как ISO 9001, AS9100, или специфическим планам обеспечения качества заказчика.
Когда производители допускают поставщика литья по выплавляемым моделям на основе кремнезёмного золя для регулируемых применений, они оценивают не только технический процесс, но и организационные возможности поставщика по обеспечению соблюдения требований в течение длительного времени. Поставщик, инвестирующий в надёжные системы документооборота, привлекающий квалифицированных специалистов в области металлургии и регулярно калибрующий контрольно-измерительное оборудование, представляет собой меньший риск для цепочки поставок по сравнению с поставщиком, полагающимся на неформальные методы обеспечения качества. Именно поэтому производители в отраслях с высокими требованиями к надёжности поддерживают долгосрочные предпочтительные отношения с партнёрами по литью, продемонстрировавшими устойчивое соответствие установленным требованиям.
Технический параметр |
Процесс кремнезём-солевого связующего (премиум-класс) |
Процесс водного стекла (эконом-класс) |
Прямое влияние на качество компонента |
Основная система связующего |
Коллоидный кремнезём (мелкодисперсный) |
Силикат натрия (грубодисперсный состав) |
Основа для стабильности формы и точного воспроизведения тонких деталей с тонкими стенками. |
Оснастка и материалы для штампов |
Сталь высокого качества или премиальный алюминий |
Стандартный алюминий или мягкая оснастка |
Стальные штампы с добавлением коллоидного кремнезёма устойчивы к износу, обеспечивая высокую повторяемость размеров при длительных сериях. |
Контроль вязкости суспензии |
Точное и непрерывное контрольное наблюдение; равномерное формирование оболочки |
Переменная вязкость; склонность к неравномерному нанесению покрытия |
Высокая стабильность вязкости предотвращает следы остановки течения, холодные спаи и колебания толщины стенок. |
Окно сушки и отверждения |
Строго контролируемая температура и влажность окружающей среды |
Ускоренная химическая или атмосферная сушка |
Контролируемое отверждение кремнезёмного золя предотвращает образование внутренних трещин и деформации формы при обжиге. |
Поверхность непосредственно после литья |
Ra 1,6–Ra 3,2 мкм (Гладкая отделка) |
Ra 6,3–Ra 12,5 мкм (Грубая отделка) |
Гладкие поверхности непосредственно после литья значительно снижают или полностью устраняют необходимость дорогостоящей вторичной механической обработки. |
Размерная допустимость |
ISO 8062-3, класс DCTG 4–6 (Точный) |
ISO 8062-3, класс DCTG 7–9 (Свободный) |
Более точные допуски близких к готовому размеру обеспечивают соответствие деталей стандартным крепёжным элементам при первом контроле. |
Экономическое обоснование выбора поставщика
Совокупная стоимость владения по сравнению с ценой за единицу
Распространённым заблуждением в обсуждениях, связанных с закупками, является мнение о том, что процесс литья по кремнезёмному раствору (silica sol) дороже альтернативных методов и поэтому подходит исключительно для премиальных применений. На самом деле, когда производители рассчитывают совокупную стоимость владения — с учётом сокращения механической обработки, снижения процентов брака, упрощения сборки и исключения переделок — выбор правильного поставщика литья по кремнезёмному раствору зачастую обеспечивает более низкую общую стоимость детали по сравнению с закупкой изделий, полученных методом литья с меньшими возможностями. Высокая точность геометрических размеров и качество поверхности отливок по кремнезёмному раствору позволяют сократить количество операций механической обработки, а этот эффект усиливается при реализации программ высокого объёма.
Единая сложная отливка, устраняющая необходимость в трёх дополнительных операциях механической обработки, легко компенсирует более высокую цену за единицу отливки. При расчёте этой экономии на годовой объём в несколько тысяч деталей экономическое обоснование сотрудничества с квалифицированным поставщиком литья по выплавляемым моделям в кремнезёмном растворе становится очевидным. Производители, которые учитывают совокупную стоимость владения, а не сосредотачиваются исключительно на закупочной цене, как правило, выстраивают более стабильные и продуктивные отношения с поставщиками, сталкиваются с меньшим числом сбоев в поставках и достигают лучших результатов по качеству в долгосрочной перспективе.
Конкурентоспособность по срокам изготовления и инвестиции в оснастку
Современные оснастки для литья по выплавляемым моделям по методу кремнезольного процесса обычно изготавливаются из алюминиевых или стальных форм для впрыска воска, которые экономичнее и быстрее в производстве по сравнению с твёрдой оснасткой, требуемой для литья под давлением или штамповки. Компетентный поставщик услуг литья по выплавляемым моделям по кремнезольному процессу может обеспечить переход от утверждённых конструкторских чертежей к первым образцам изделий за четыре–восемь недель для изделий средней сложности, что способствует ускорению циклов разработки продукции и запуску новых программ. Возможность быстрого получения образцов приобретает всё большее значение по мере того, как производители сталкиваются с сжатыми сроками разработки в условиях конкурентной борьбы на рынках.
Кроме того, оснастка для литья по выплавляемым моделям имеет длительный срок службы при надлежащем обслуживании, что делает её подходящей для многолетних программ производства без необходимости значительных повторных инвестиций. Поставщик услуг литья по выплавляемым моделям с использованием кремнезёмного золя, предлагающий проектирование и обслуживание оснастки на собственной производственной базе, обеспечивает дополнительный уровень надёжности программы: модификации оснастки, требуемые в связи с инженерными изменениями, выполняются оперативно и без задержек, обусловленных необходимостью координации с внешними подрядчиками. Такая интегрированная компетенция является существенным конкурентным преимуществом при выборе производителями потенциальных партнёров по литью на долгосрочной основе.
Специализированная применимость для сложных деталей
Компоненты систем транспортировки жидкостей и рабочие колёса
Среди наиболее требовательных областей применения поставщиков литья по кремнезём-солевым формам — прецизионные компоненты для управления потоками жидкостей, такие как рабочие колёса центробежных насосов, турбинные колёса и спиральные корпуса. Эти детали сочетают в себе сложные трёхмерные криволинейные поверхности с высокой точностью гидравлических проходов и строгими требованиями к качеству поверхности — сочетание, которое идеально реализуется при литье по кремнезём-солевым формам. Возможность литья замкнутых геометрий рабочих колёс с внутренними лопаточными каналами без использования стержней или с минимальным их применением является ключевым преимуществом данной технологии.
Импеллеры, отлитые по технологии кремнезольного литья по выплавляемым моделям, обладают превосходной стабильностью геометрических размеров, воспроизводимостью формы лопаток и высокой гладкостью поверхности, что напрямую повышает гидравлический КПД насосов. Производители насосов для химической промышленности, систем водоподготовки или энергетических приложений полагаются на проверенного поставщика услуг литья по выплавляемым моделям с использованием кремнезольной суспензии, способного поставлять импеллеры, соответствующие как геометрическим, так и материалам требованиям, без необходимости трудоёмкой ручной доводки. Совокупность высокой точности размеров, вариантов коррозионно-стойких сплавов и превосходного качества поверхности делает кремнезольное литьё по выплавляемым моделям предпочтительным методом изготовления высокопроизводительных компонентов для систем транспортировки жидкостей.
Конструкционные компоненты для аэрокосмической и промышленной техники
В аэрокосмической промышленности и в оборудовании для промышленного машиностроения конструкционные металлические детали зачастую требуют сочетания высокой прочности, низкого веса и сложной геометрии, что ставит перед традиционными методами производства серьёзные технологические задачи. Кронштейны, корпуса, компоненты исполнительных механизмов и конструкционные детали двигателей, изготавливаемые по технологии литья по выплавляемым моделям с использованием кремнезёмного золя, позволяют достичь геометрии, близкой к конечной (near-net-shape), и обеспечить строгие допуски, предписанные стандартами проектирования в аэрокосмической отрасли; зачастую это сопровождается значительным снижением массы по сравнению с аналогичными деталями, полученными механической обработкой из заготовок.
Процесс с использованием кремнезёмного золя позволяет изготавливать отливки с тонкими стенками толщиной от 1,5 до 2,0 мм во многих сплавных системах, что обеспечивает создание облегчённых конструкционных решений без потери прочности. Для промышленных производителей, разрабатывающих оборудование нового поколения с целью снижения расхода материалов и достижения более низких целевых значений по эксплуатационной массе, поставщики литья по выплавляемым моделям с использованием кремнезёмного золя играют стратегическую роль в реализации инновационных проектных решений, которые в противном случае были бы ограничены возможностями производства. Способность превращать инженерные амбиции в реальные, поддающиеся производству изделия — ключевая причина, по которой прогрессивные производители укрепляют партнёрские отношения с компетентными литейными поставщиками.
Часто задаваемые вопросы
Чем поставщик литья по выплавляемым моделям с использованием кремнезёмного золя отличается от поставщика литья по выплавляемым моделям с использованием жидкого стекла?
Основное различие заключается в системе связующего, используемой для формирования керамической оболочки. Поставщик литья по выплавляемым моделям с использованием коллоидного кремнезоля применяет связующее на основе коллоидного кремнезоля, что обеспечивает получение более плотной, термически стабильной оболочки с улучшенными возможностями достижения высокого качества поверхности — обычно Ra от 1,6 до 3,2 мкм. Поставщики литья по выплавляемым моделям с использованием жидкого стекла применяют связующее на основе силиката натрия, которое имеет более низкую стоимость, однако приводит к получению более грубой шероховатости поверхности, меньшей размерной точности и сниженному пригодности для изготовления сложных деталей с тонкими стенками или изделий из жаропрочных сплавов.
В каких отраслях промышленности чаще всего используются поставщики литья по выплавляемым моделям с применением коллоидного кремнезоля для производства сложных деталей?
Среди самых активных пользователей — аэрокосмическая и оборонная промышленность, нефтегазовая отрасль, химическая переработка, производство насосов и арматуры, энергетика и производство медицинских изделий. Эти отрасли предъявляют схожие требования к сложным геометрическим формам, высокой точности размеров, превосходному качеству поверхности и строгим спецификациям сплавов — всем этим характеристикам процесс литья по выплавляемым моделям с использованием кремнезёмного золя специально предназначен для соответствия.
Как сотрудничество с поставщиком услуг литья по выплавляемым моделям с использованием кремнезёмного золя позволяет снизить общую стоимость производства сложных деталей?
Точность размеров и качество поверхности отливок «из формы» (без дополнительной обработки), обеспечиваемые компетентным поставщиком литья по выплавляемым моделям в кремнезёмном золе, значительно сокращают количество операций вторичной механической обработки. Объединение деталей — замена нескольких подузлов одной отливкой — дополнительно снижает трудозатраты на сборку, затраты на сварку и количество контрольных точек при проверке качества. При суммировании этих экономических выгод по всей производственной программе общее преимущество по совокупной стоимости перед альтернативными методами литья или механической обработки зачастую оказывается существенным, даже если цена одной отливки на первый взгляд выше.
Какими сертификатами соответствия качества должен обладать надёжный поставщик услуг литья по выплавляемым моделям в кремнезёмном золе?
Как минимум, квалифицированный поставщик литья по выплавляемым моделям с использованием коллоидного кремнезёма должен иметь сертификат ISO 9001. Для аэрокосмических применений обычно требуется сертификат AS9100. Поставщики, обслуживающие медицинский или ядерный рынки, могут нуждаться в дополнительных регуляторных разрешениях. Помимо сертификатов, производители должны оценивать внутреннюю инфраструктуру поставщика в области обеспечения качества, включая возможность использования координатно-измерительных машин (КИМ), системы прослеживаемости материалов, услуги неразрушающего контроля (НК) и документированные процедуры управления процессами как показатели стабильного качества продукции.
Содержание
- Технические основы литья по выплавляемым моделям с использованием кремнезёмного золя
- Уверенная обработка сложных геометрий
- Постоянство качества и повторяемость размеров
- Экономическое обоснование выбора поставщика
- Специализированная применимость для сложных деталей
-
Часто задаваемые вопросы
- Чем поставщик литья по выплавляемым моделям с использованием кремнезёмного золя отличается от поставщика литья по выплавляемым моделям с использованием жидкого стекла?
- В каких отраслях промышленности чаще всего используются поставщики литья по выплавляемым моделям с применением коллоидного кремнезоля для производства сложных деталей?
- Как сотрудничество с поставщиком услуг литья по выплавляемым моделям с использованием кремнезёмного золя позволяет снизить общую стоимость производства сложных деталей?
- Какими сертификатами соответствия качества должен обладать надёжный поставщик услуг литья по выплавляемым моделям в кремнезёмном золе?