
 EN
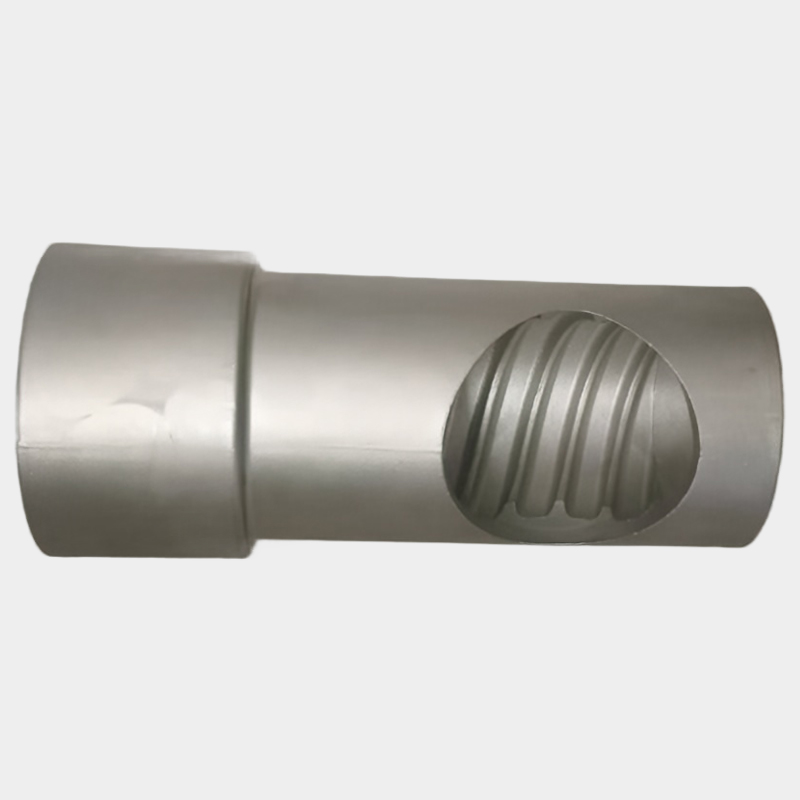
عندما يبدأ فرق الهندسة ومديرو المشتريات في البحث عن شركاء لتوريد مكونات معدنية معقدة، فإن أحد أهم القرارات التي تواجههم هو اختيار مزوِّد مناسب لـ خدمات الصب من النموذج الأولي إلى الإنتاج . وهذه ليست مسألة بسيطة تتعلق فقط بإيجاد مسبك قادر على صب المعدن في قوالب — بل هي مسألة تحديد شريكٍ قادرٍ على إدارة المسار بأكمله بسلاسة، بدءاً من الفكرة التصميمية الأولية ومروراً بالبروتوتايبات المؤكَّدة، ووصولاً إلى عمليات الإنتاج الضخم. والمخاطر مرتفعة: فالتأخيرات أو عدم الاتساق في الأبعاد أو ضعف الجودة المعدنية في أي مرحلةٍ من المراحل قد يؤدي إلى إعادة العمل بتكلفة عالية، أو تفويت فرص السوق، أو إلحاق الضرر بسمعة العلامة التجارية للمشتري نفسه.
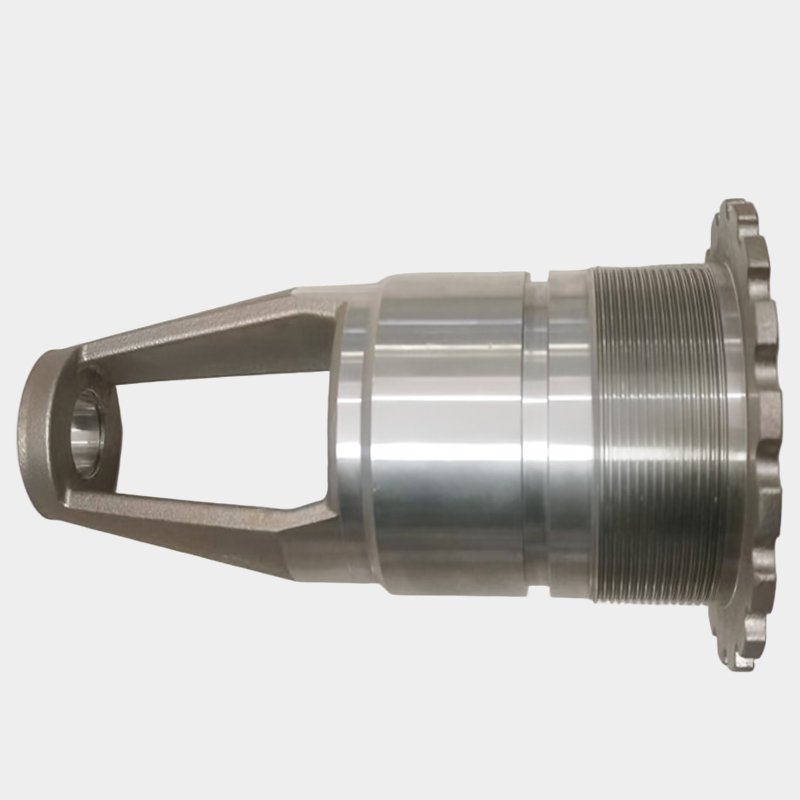
فهم ما يمكن توقعه من مزوِّد موثوق لـ خدمات الصب من النموذج الأولي إلى الإنتاج يتطلب من المشترين النظر ما وراء قوائم الأسعار ووعود أوقات التسليم. ويفرض تقييمًا منهجيًّا للقدرات التقنية، وانضباط العمليات، وأنظمة الجودة، وممارسات التواصل التعاوني. وتستعرض هذه المقالة الأبعاد الأساسية التي تميِّز مقدِّمي الخدمة ذوي الكفاءة الحقيقية عن أولئك الذين يروِّجون فقط لقدرَات واسعة النطاق دون دليلٍ عمليٍّ. سواء كنت تشتري مكونات لأغلفة التوربينات أو للأغلفة الصناعية أو للأجزاء الإنشائية الدقيقة، فإن التوقعات الموضَّحة هنا ستساعدك على طرح الأسئلة المناسبة، ووضع المعايير الملائمة، وبناء علاقة توريدٍ قابلة للتوسُّع جنبًا إلى جنب مع احتياجات عملك.
الأساس الذي تقوم عليه خدمات الصب الموثوقة من مرحلة النموذج الأولي إلى مرحلة الإنتاج
دعم هندسي متكامل منذ اليوم الأول
مقدِّم خدمةٍ موثوقٌ به خدمات الصب من النموذج الأولي إلى الإنتاج لا ينتظر وصول المشترين مع الرسومات النهائية. بدلًا من ذلك، يشارك مبكرًا في مرحلة التصميم من خلال مراجعات «التصميم من أجل التصنيع» (DFM)، ومحاكاة الصب، وتوجيه اختيار المواد. ويُعد هذا المشاركة المبكرة في المراحل الأولية أمرًا بالغ الأهمية لأن هندسة قطعة الصب تؤثر بشكل كبير على جودة القطعة، واستقرار أبعادها، ومعدلات العائد. ويمكن لمزود يقدم دعمًا حقيقيًّا لـ«التصميم من أجل التصنيع» أن يحدد زوايا السحب، أو مشكلات سماكة الجدران، أو التحديات المتعلقة بنظام التغذية قبل حتى تصنيع القوالب، مما يوفِّر الوقت والتكاليف في كل مرحلة لاحقة.
يَعْني التعاون الهندسي أثناء مرحلة النموذج الأولي أيضًا أن المُورِّد يبني معرفة مؤسسية حول المكوِّن وسلوك السبيكة ومعايير العملية اللازمة لتحقيق نتائجٍ متسقة. وعند توثيق هذه المعرفة بشكلٍ سليم، تصبح عملية الانتقال من النموذج الأولي إلى الإنتاج أكثر سلاسةً بكثير. ويجب على المشترين أن يتوقعوا من شريك الصب الخاص بهم الحفاظ على سجلاتٍ تفصيليةٍ لعمليات الصب، وبيانات المحاكاة، وتقارير الفحص منذ أول قطعة مسبوكة. وهذا التوثيق ليس مجرد عبء إداري — بل هو الأساس التقني الذي يجعل الإنتاج القابل للتوسُّع والتكرار ممكنًا.
إن المورِّدين الذين يستثمرون في برامج محاكاة الصب، مثل نماذج التصلُّب وأدوات التحليل الحراري، يُظهرون التزامًا بالصرامة الهندسية يُحقِّق عوائدَ في خفض عدد مراحل التجربة والاختبار، وتسريع الوقت اللازم للحصول على الموافقة. وعند تقييم خدمات الصب من النموذج الأولي إلى الإنتاج ، اسأل الشركاء المحتملين تحديدًا عن الطريقة التي يوثِّقون بها ويُنقِلون المعرفة الهندسية عبر مراحل النموذج الأولي والإنتاج.
استراتيجية الأدوات وجاهزية الانتقال
تُعَدّ أدوات التصنيع واحدةً من أكثر العناصر تكلفةً وحساسيةً من حيث الوقت في أي برنامج صب. ويتفهّم المورِّد الكفؤ أن أولويات تصميم أدوات النماذج الأولية وأدوات الإنتاج تختلف غالبًا — إذ قد تُركِّز أدوات النماذج الأولية على المرونة والسرعة، بينما يجب أن تُركِّز أدوات الإنتاج على المتانة، وزمن الدورة، والثبات البُعدي عند التصنيع بكميات كبيرة. والمورِّدون الموثوقون يضعون خارطة طريق واضحة لأدوات التصنيع تتنبّأ بهذا الانتقال منذ البداية. خدمات الصب من النموذج الأولي إلى الإنتاج يطوّر المورِّدون الموثوقون خارطة طريق واضحة لأدوات التصنيع تتنبّأ بهذا الانتقال منذ البداية.
يجب أن يتوقّع المشترون الشفافية بشأن ملكية أدوات التصنيع، ومواعيد الصيانة، والعمر المتوقع لها، والظروف التي تتطلّب فيها إدخال تعديلات عليها. وتُعَدّ التكاليف الخفية المرتبطة بأدوات التصنيع والشروط الغامضة المتعلقة بالملكية من أكثر المصادر شيوعًا للنزاعات في علاقات توريد قطع الصب. أما المورِّدون ذوو السمعة الطيبة فيحدّدون هذه الشروط بوضوح في اتفاقيات الخدمات الخاصة بهم، ويُبلِّغون بشكل استباقي عن تحديثات حالة الأدوات طوال دورة حياة البرنامج.
وبالإضافة إلى ذلك، يحافظ أفضل المورِّدين على عملية تأهيل منظَّمة لنقل القوالب من مرحلة النموذج الأولي إلى حالة الإنتاج. وتشمل هذه العملية التحقق من الأبعاد، والفحص الأولي للمقالة (FAI)، ودراسات قدرة العملية قبل بدء أي إنتاج كمي. وبغياب هذه المرحلة المنظَّمة للانتقال، يعرِّض المشترون أنفسهم لمخاطر تلقّي أجزاء بإنتاج كمي تحقِّق معايير القبول الخاصة بمرحلة النموذج الأولي، لكنها لا تفي بالتسامحات الأضيق ومتطلبات الأداء التي تفرضها تطبيقات الإنتاج.
أنظمة الجودة والتحكم في العمليات طوال دورة حياة الصب
معايير الشهادات وإطار الجودة
المشترون الذين يستوردون خدمات الصب من النموذج الأولي إلى الإنتاج يجب أن يتوقع العملاء الذين يبحثون عن حلول لتطبيقات صناعية أو طاقوية أو ميكانيكية أن يعمل المورِّدون ضمن إطارٍ معترفٍ به لإدارة الجودة. وتشكِّل شهادة الأيزو ٩٠٠١ شرطاً أساسياً لأي مورِّدٍ يدَّعي القدرة على الإنتاج. وبحسب نوع التطبيق، قد تكون شهادات إضافية مثل أي تي أف ١٦٩٤٩ لمكونات السيارات أو أس ٩١٠٠ لأجزاء الطيران ذات صلةٍ مباشرة. وهذه الشهادات ليست مجرد وثائق اعتمادٍ — بل هي مؤشرٌ على أن المورِّد قد دمج ضوابط عملية منهجيةً وانضباطاً في عمليات التدقيق وعادات التحسين المستمر داخل عملياته.
نظام الجودة المعتمد يعني أن كل خطوة في عملية الصب — من استلام المواد الأولية إلى الفحص النهائي — تخضع لإجراءات موثَّقة، وأجهزة معايرة، وسجلات تتبع. وعندما يواجه المشتري لاحقًا تباينًا أبعاديًّا أو شكوكًا حول خصائص المادة، يستطيع المزوِّد الذي يعمل ضمن نظام جودة قويٍّ تتبع المشكلة إلى دفعات محددة، ومواصفات عملية معيَّنة، وإجراءات الأفراد المسؤولين. وهذه القدرة على التتبع لا غنى عنها في القطاعات الخاضعة للتنظيم، وهي ذات قيمة عالية في أي تطبيق تهمُّ فيه أداء المكوِّن.
بالنسبة لمكوِّنات مثل أغلفة التوربينات أو الهياكل الحاملة للضغط، فإن إمكانات الفحص غير التدميري (NDT) — ومنها الأشعة السينية، وفحص التوغل الصبغي، واختبار الموجات فوق الصوتية — أمورٌ لا يمكن التنازل عنها. وعليه، ينبغي على المشترين التأكُّد من أن خدمات الصب من النموذج الأولي إلى الإنتاج المزوِّد يمتلك موارد الفحص غير التدميري (NDT) داخليًّا أو بالتعاون الوثيق مع شركاء متخصصين، وأن هذه الإمكانات تُطبَّق باستمرار وليس فقط عند الطلب.
التحكم الإحصائي في العمليات وإعداد تقارير القدرات
الانتقال من النموذج الأولي إلى الإنتاج ليس مسألة بسيطة تتعلق فقط بزيادة الكميات. بل يتطلب إثبات أن عملية الصب خاضعة للتحكم الإحصائي، وقادرة على الاحتفاظ بالمتطلبات البُعدية والمعدنية عبر دفعات كبيرة. الموردون الموثوقون خدمات الصب من النموذج الأولي إلى الإنتاج يستخدمون طرق التحكم الإحصائي في العمليات (SPC)، ويقدّمون تقارير منتظمة عن مؤشرات قدرة العملية مثل Cpk لعملائهم. أما المشترون الذين يفهمون هذه المؤشرات فيمكنهم اتخاذ قرارات مستنيرة بشأن معايير القبول، وتكرار فحوصات الواردات، واستراتيجيات إدارة المخاطر.
كما أن تقرير القدرة الإنتاجية يخلق لغةً مشتركةً بين فريق الجودة الخاص بالمشتري ومزود الصب. وعندما يتفق الطرفان على القيم المقبولة لمعامل القدرة (Cpk) للأبعاد الحرجة، تقلُّ النزاعات المتعلقة بقبول القطع وتُحلُّ بسهولةٍ أكبر. وتوقَّع من مزودك أن يُحدِّد هذه القيم المرجعية خلال مرحلة التحقق من النموذج الأولي، وأن يراقبها باستمرار طوال دورة الإنتاج. ويجب أن يؤدي أي تغيُّر كبير في القدرة الإنتاجية إلى تحقيقٍ فوريٍّ وإجراءات تصحيحيةٍ، وليس فقط إلى طلب تنازلٍ من جانب المشتري.
كما ينبغي على المشترين أن يستفسروا عن خطط التحكم — وهي الوثائق الرسمية التي تحدد كيفية مراقبة كل خاصية حرجة، وبأي تكرار، وما الإجراء الذي يُتَّخذ عند خروج القراءة عن الحدود المقبولة. خدمات الصب من النموذج الأولي إلى الإنتاج سيكون لدى مزود ناضج لهذه الخدمة هذه الخطط جاهزةً قبل بدء الإنتاج، وليس بعد حدوث انحرافٍ في الجودة.
الخبرة في المواد وإدارة السبائك
اتّساع معرفة السبائك والتوجيه في تطبيقاتها
تتطلّب التطبيقات المختلفة خصائص مختلفة للمواد، وموفّرٌ موثوقٌ به لـ خدمات الصب من النموذج الأولي إلى الإنتاج يتمتّع بخبرة عميقة في مجال السبائك عبر طائفة واسعة من المواد، ومنها فولاذ الكربون والفولاذ المقاوم للصدأ والسبائك المقاومة للحرارة والسبائك الفائقة المتخصّصة. ويجب أن تمتدّ هذه الخبرة إلى ما هو أبعد من مجرّد القدرة على صهر وصب سبيكة محدّدة. بل يجب أن تشمل فهم سلوك كل سبيكة أثناء التصلّب، وكيف تؤثّر المعالجات الحرارية بعد الصب في الخصائص الميكانيكية، وكيف تتفاعل العوامل البيئية — مثل التآكل أو الدورات الحرارية — مع المادة أثناء التشغيل.
عندما يقدِّم المشترون تحديًّا في التصميم، ينبغي أن يكون شريك الصب المُلمّ قادرًا على اقتراح بدائل للسبيكة إذا كانت المادة المحدَّدة تطرح صعوبات في المعالجة أو مخاوف تتعلَّق بالتكلفة أو مخاطر في سلسلة التوريد. ويُعَدُّ هذا النوع من التوجيه الاستباقي سمةً مميِّزةً لمزوِّدٍ استثمر فعليًّا في القدرات المعدنية بدلًا من أن يكتفي بالاستجابة السلبية لمتطلبات العملاء. وفي التطبيقات المعقدة مثل خدمات الصب من النموذج الأولي إلى الإنتاج المكوِّنات التوربينية، تكتسب الخبرة في سبائك مقاومة الحرارة أهميةً بالغةً، ويجب أن تكون قابلةً للتحقق منها عبر سجلات الإنتاج السابقة وشهادات المواد.
يُعَدُّ التتبُّع المادي من كيمياء الصهر حتى القطعة النهائية توقُّعاً آخر يجب أن يلتزم به المشترون بحزم. ويجب أن يرفق كل دفعة تقرير اختبار مادة معتمد (CMTR)، كما يجب أن يكون المورِّد قادراً على ربط كل قطعة أو دفعة بكيمياء صهرها المحددة، ودورة المعالجة الحرارية الخاصة بها، ونتائج الفحوصات. ويحمي هذا السلسلة التتبُّعية المشترين في سياقات الضمان والمسؤولية والامتثال التنظيمي.
دمج المعالجة الحرارية والعمليات الثانوية
تتطلَّب معظم الأجزاء المسبوكة الصناعية عمليات ثانوية مثل المعالجة الحرارية، أو التشغيل الآلي، أو التشطيب السطحي، أو الاختبارات غير التدميرية قبل أن تصبح جاهزة للاستخدام. والمورِّد الذي يقدم خدمة شاملة خدمات الصب من النموذج الأولي إلى الإنتاج يجب أن يقوم بهذه العمليات داخلياً أو أن يمتلك شراكات محكمة مع مُعالِجين ثانويين مؤهلين. أما سلاسل التوريد المجزأة، التي تمرُّ فيها القطعة المسبوكة عبر عدة مورِّدين فرعيين غير منسَّقين، فهي تُعرِّض العملية لمخاطر التشوه البُعدي، أو التلف الناتج عن المناولة، أو الثغرات في تحديد المسؤولية.
تُعَدُّ القدرة على إجراء المعالجة الحرارية داخليًّا ذات قيمةٍ كبيرةٍ جدًّا، لأنها تتيح للمورِّد التحكُّم في الدورات الحرارية الحرجة التي تُحدِّد الخصائص الميكانيكية النهائية. أما الاستعانة بمصادر خارجية للمعالجة الحرارية فهي تزيد من المدة الزمنية اللازمة للتسليم، وتُعقِّد التواصل، وتُعرِّض المشروع لخطر أن لا يفهم المُعالِج بالكامل متطلبات المادة أو التطبيق. وعند تقييم المشتريين خدمات الصب من النموذج الأولي إلى الإنتاج يجب أن يسألوا تحديدًا أي العمليات الثانوية تتم تحت إدارة الجودة المباشرة للمورِّد، وأيها تُنفَّذ عبر مقاولين من الباطن.
كما أن دمج القدرة على التشغيل الآلي مع الصب يستحق التقييم أيضًا. فالمورِّدون الذين يقدمون خدمات الصب-plus-التشغيل الآلي يمكنهم تسليم مكونات قريبة جدًّا من الشكل النهائي (near-net-shape) مع تحكم أدق في الأبعاد ومدد تسليم إجمالية أقصر مقارنةً بتلك المكوِّنات التي يتطلَّب الحصول عليها أن يبحث المشتري عن مورِّدي التشغيل الآلي بشكل منفصل ويديرهم بنفسه. ويكتسب هذا الدمج أهميةً خاصةً كلما توسَّعت البرامج من أحجام النماذج الأولية إلى الكميات الكاملة للإنتاج.
القابلية للتوسُّع، وإدارة المدة الزمنية اللازمة للتسليم، والاستجابة الديناميكية لسلسلة التوريد
تخطيط السعة والمرونة في الحجم
واحدة من أكثر الصفات أهميةً عمليًّا لمزودٍ ما هي خدمات الصب من النموذج الأولي إلى الإنتاج قدرته على التوسُّع بما يتناسب مع طلب المشتري. فمزودٌ قادرٌ على إنتاج عشر قطع صب تجريبية ليس بالضرورة قادرًا على تسليم ٥٠٠ قطعة صب شهريًّا وبانتظام وفي الوقت المحدَّد. ويستلزم التوسُّع استثمارًا في سعة المعدات، وتدريب القوى العاملة، وتأمين المواد الأولية، وأنظمة جدولة الإنتاج. وينبغي أن يسأل المشترون الشركاء المحتملين مباشرةً عن نسبة استغلالهم الحالية للسعة، وتاريخ توسعهم، والنهج المعتاد لديهم في التعامل مع الزيادات المفاجئة في الطلب.
المرونة في الحجم مهمةٌ بنفس القدر في الاتجاه المعاكس. فغالبًا ما تتعرَّض البرامج الصناعية لتقلبات في الطلب ناتجةً عن دورات السوق أو الجداول الزمنية للمشاريع أو أنماط طلبات العملاء. والمزود الموثوق خدمات الصب من النموذج الأولي إلى الإنتاج يجب أن يمتلك الشريك المرونة التشغيلية لاستيعاب الطلبات الأصغر خلال فترات انخفاض الطلب، دون فرض قيود غير معقولة على الحد الأدنى لكمية الطلب أو زيادات غير متناسبة في الأسعار. وغالبًا ما تُعَدُّ هذه المرونة عامل تميُّزٍ بين المصانع الكبيرة عالية الأتمتة والعمليات المتوسطة الحجم الأكثر مرونة.
كما ينبغي على المشترين تقييم نهج المورِّد تجاه اتفاقيات التوريد طويلة الأجل، والطلبات الإطارية، وترتيبات المخزون الاحتياطي. والمورِّدون الذين يقدمون تخطيط الطلب بالتعاون مع العميل وبرامج المخزون الاحتياطي يُظهرُون التزامًا حقيقيًّا بإقامة شراكة في سلسلة التوريد، لا مجرد تنفيذ طلبات منفصلة بشكل معاملاتي. أما بالنسبة للمكونات الحرجة، فإن القدرة على ضمان استمرارية التوريد تكون في كثير من الأحيان ذات قيمة مماثلة لجودة الصب نفسها.
الشفافية بشأن زمن التسليم والسجل الفعلي في التسليم في الموعد المحدَّد
موثوقيةً خدمات الصب من النموذج الأولي إلى الإنتاج يُحافظ المورِّدون على التزاماتٍ صادقةٍ بشأن مدة التسليم، مدعومةٍ بالبيانات. وهذا يعني الإفصاح عن الجداول الزمنية الواقعية استنادًا إلى حجم الأحمال الحالية في الورشة وحالة الأدوات الفعلية، وليس التقديرات المتفائلة التي تُصمَّم للفوز بالعمل. ويجب على المشترين أن يطلبوا بيانات أداء التسليم في الوقت المحدَّد (OTD) كجزءٍ من عملية مؤهَّل المورِّدين. فالمورِّد الذي يمتلك معدل تسليم في الوقت المحدَّد (OTD) موثَّقًا يتجاوز ٩٥٪ عبر عيِّنة ذات معنى من الطلبات، يُظهر انضباطًا تشغيليًّا ينعكس مباشرةً على موثوقية سلسلة التوريد لدى المشتري.
والشفافية أثناء التنفيذ لا تقل أهميةً عن ذلك. فعندما تحدث التأخيرات — بسبب مشكلات في الأدوات أو إعادة المعالجة الحرارية أو فشل عمليات الفحص — فإن المورِّد الموثوق يتواصل بشكل استباقي، ويوضِّح السبب الجذري، ويقدِّم جدول تسليم معدَّل بدلًا من البقاء صامتًا حتى انتهاء المشكلة. وهذه الدرجة من النضج في التواصل شرطٌ لا يمكن التنازل عنه بالنسبة للمشترين الذين يديرون جداول الإنتاج اللاحقة والتزامات العملاء الخاصة بهم.
يجب أن يستفسر المشترون أيضًا عن القدرات الخاصة بالتنفيذ العاجل. فحتى أفضل البرامج المُدارة تواجه أحيانًا احتياجاتٍ مُلحة. ويمكن لمزود الخدمة الذي يمتلك إجراءاتٍ واضحة للتنفيذ العاجل، واحتياطيات قدرة مخصصة، وخدمة عملاء سريعة الاستجابة، أن يتعامل مع هذه المواقف دون التأثير على الجودة أو تعطيل التزامات العملاء الآخرين بشكل غير متناسب. وإن وجود إجراءات رسمية للتنفيذ العاجل يُعَدُّ في حدِّ ذاته مؤشرًا على النضج التشغيلي.
التواصل والشراكة وقيمة العلاقة طويلة الأجل
نقطة اتصال واحدة وإدارة البرنامج
بالنسبة للمشترين الذين يديرون برامج معقدة تتضمَّن خدمات الصب من النموذج الأولي إلى الإنتاج يُعَدُّ وجود مُدير برنامج مُخصَّص أو جهة اتصال واحدة لدى مزوِّد الصبّ مفيدًا جدًّا. ويكون هذا الشخص حلقة الوصل بين فِرَق المشتري الهندسية وضمان الجودة والمشتريات، وبين العمليات الداخلية للمزوِّد. وهو يتابع المراحل الزمنية، ويُبلِغ عن المشكلات عند الحاجة، وينسِّق المراجعات الهندسية، ويضمن تنفيذ الالتزامات التي تم التعهُّد بها أثناء تطوير الأعمال على أرض الواقع في المصنع.
وفي غياب إدارة البرنامج المُخصَّصة، غالبًا ما يجد المشترون أنفسهم يتبادلون التواصل مع أشخاص مختلفين لدى المزوِّد حسب طبيعة استفسارهم: إن كان تجاريًّا أم فنيًّا أم لوجستيًّا — مما يؤدي إلى تناقضاتٍ وفقدان معلوماتٍ وتأخُّراتٍ مُحبِطة. أما المزوِّد الذي يعيِّن جهة اتصال واحدة مسؤولة عن كل برنامج كبير، فهو يُظهر التزامًا تنظيميًّا بجودة الخدمة يتجاوز مجرد امتلاك فريق مبيعات جيِّد.
وتحسِّن تأديَة إدارة البرامج أيضًا من جودة الانتقال من النموذج الأولي إلى الإنتاج نفسه. ويمكن لمدير البرنامج أن يضمن تسجيل الدروس المستفادة أثناء مرحلة النموذج الأولي رسميًّا وإدماجها في خطة عملية الإنتاج، ومراقبة حالة الأدوات وفق الجدول الزمني، واستكمال وثائق الجودة وتسليمها لفريق الإنتاج قبل بدء الطلبيات الضخمة. خدمات الصب من النموذج الأولي إلى الإنتاج .
التحسين المستمر وتحسين التكلفة على المدى الطويل
مقدِّمي خدمات الصب الموثوقين لا يعاملون عقد الإنتاج كسببٍ للتوقف عن التحسين. خدمات الصب من النموذج الأولي إلى الإنتاج ويشاركون في أنشطة تحسين مستمرة منظَّمة — مثل رفع نسبة العائد، وتخفيض زمن الدورة، وتحليل معدل الهدر — ويشاركون عملاءهم تدريجيًّا في فوائد هذه التحسينات. وهذه السلوك يدلُّ على أن المقدِّم يُعلي من شأن صحة العلاقة على المدى الطويل أكثر من حماية هامش الربح على المدى القصير.
يجب على المشترين أن يسألوا مقدمي الخدمات المحتملين عن نهجهم تجاه مراجعات هندسة القيمة. وتُجرى هذه المراجعات بشكل دوري طوال مدة البرنامج، وتدرس ما إذا كان يمكن تعديل هندسة الصب أو مواصفات المواد أو معالم العمليات لتقليل التكلفة أو تحسين الأداء دون المساس بالوظيفة. ويعكس مقدّم الخدمة الذي يحدّد مواعيد هذه المراجعات ويسهّل إجراءها بشكل استباقي عمقًا هندسيًّا وفلسفةً تجاريةً تتمحور حول العميل.
قيمة العلاقة طويلة الأمد في خدمات الصب من النموذج الأولي إلى الإنتاج تُبنى أيضًا من خلال التوافق الفكري. فمقدمو الخدمات الذين يفهمون فهمًا حقيقيًّا السوق النهائي لمشتريهم ومتطلبات الأداء والضغوط التنافسية التي يواجهونها يكونون في وضع أفضل للتنبؤ بالاحتياجات واقتراح ابتكارات ذات صلة والاستجابة بسرعة عند تغيُّر المتطلبات. ويستغرق بناء هذا الفهم العميق وقتًا طويلاً، لكن مقدّمي الخدمات الذين يستثمرون في فهم أعمال عملائهم بدلًا من الاكتفاء بتنفيذ أوامر الشراء فقط يحرصون على تنميته عن قصد.
الأسئلة الشائعة
ما المدة الزمنية النموذجية للانتقال من النموذج الأولي إلى الإنتاج في برامج الصب؟
تتفاوت المدة الزمنية تبعًا لتعقيد القطعة ومتطلبات السبيكة ومنهجية الأدوات، لكن الانتقال المُدار جيدًا من صب النموذج الأولي إلى الجاهزية المُوثَّقة للإنتاج يستغرق عادةً ما بين ثلاثة وتسعة أشهر. ويشمل ذلك تحسين التصميم وتطوير الأدوات أو تعديلها والفحص الأولي للقطعة ودراسات قدرة العملية واعتماد خطط مراقبة الإنتاج. والمورِّدون ذوو الخبرة في خدمات الصب من النموذج الأولي إلى الإنتاج غالبًا ما يختصرن هذه المدة الزمنية من خلال إنجاز الأنشطة بالتوازي والمشاركة المبكرة للمهندسين.
كيف أقيّم ما إذا كان مورِّد الصب يمتلك بالفعل قدرة حقيقية على الإنتاج بحجم تجاري وليس فقط على تصنيع النماذج الأولية؟
اطلب مراجع من العملاء الحاليين الذين ينتجون أجزاء مشابهة من حيث التعقيد والحجم المطلوب. واطلب إجراء تدقيق في المرافق، وبيانات استخدام السعة الإنتاجية، وسجلات الأداء في التسليم في الوقت المحدد. واستفسر عن استقرار القوى العاملة، وبرامج صيانة المعدات، واتفاقيات توريد المواد الأولية. وسيُرحّب مقدّم الخدمة الذي يمتلك بالفعل قدرة إنتاجية فعلية بهذه الاستفسارات وسيقدّم إجاباتٍ ملموسةً بدلًا من التأكيدات الغامضة. وتتطلب عملية تقييم خدمات الصب من النموذج الأولي إلى الإنتاج الشركاء نفس درجة الدقة والتدقيق المطلوبة في أي عملية مؤهلة لمورِّدين حاسمين.
ما شهادات الجودة التي ينبغي أن أشترطها من مقدّم خدمات الصب؟
يجب أن تشترط على أي مقدّم لخدمات الصب شهادة آيزو ٩٠٠١ كحدٍ أدنى. خدمات الصب من النموذج الأولي إلى الإنتاج وَفْقًا لِلْتَطْبِيقِ الْخَاصِّ بِكَ، قَدْ تَكُونُ شَهَادَةُ آيَاتِ إفْ ١٦٩٤٩ لِمَجَالِ الصَّنَاعَاتِ الْأُوتُومُوبِيلِيَّةِ، أَوْ شَهَادَةُ إيه إس ٩١٠٠ لِمَجَالِ الطِّيرَانِ، أَوْ مُوَافَقَةُ تَشْغِيلِ الْمُعَدَّاتِ الْمُعَرَّضَةِ لِلضَّغْطِ (بي.إي.دي) مُلَائِمَةً أَيْضًا. وَعَبْرَ الشَّهَادَاتِ الرَّسْمِيَّةِ، يَجِبُ التَّأَكُّدُ مِنْ أَنَّ الْمُوَفِّرَ يُجْرِي فَحْصَ الْمَادَّةِ الْأُولَى، وَيُحْفِظُ سَجِلَّاتِ تَتَبُّعِ الْمَوَادِّ، وَيَسْتَخْدِمُ أُسْلُوبَ الضَّبْطِ الْإِحْصَائِيِّ لِلْعَمَلِيَّاتِ. فَالشَّهَادَاتُ تُؤَكِّدُ وُجُودَ نِظَامِ جَوْدَةٍ، أَمَّا التَّفْتِيشُ الْمُبَاشِرُ وَمُرَاجَعَةُ السَّجِلَّاتِ فَتُؤَكِّدُ كَيْفَ يُطَبَّقُ هَذَا النِّظَامُ فِعْلِيًّا بِكَفَاءَةٍ.
كَيْفَ يَجِبُ عَلَى الْمُشْتَرِينَ إدَارَةُ حُقُوقِ الْمِلْكِيَّةِ الْفِكْرِيَّةِ عِنْدَ مُشَارَكَةِ التَّصَامِيمِ مَعَ مُوَفِّرِي الصُّبَاغَةِ؟
عَلَى الْمُشْتَرِينَ التَّأَكُّدُ مِنْ وُجُودِ اتِّفَاقِيَّاتِ السِّرِّيَّةِ (إن.دي.إيه) وَبُنُودِ حِمَايَةِ الْمِلْكِيَّةِ الْفِكْرِيَّةِ قَبْلَ مُشَارَكَةِ أَيِّ مَعْلُومَاتٍ تَصَمِيمِيَّةٍ خَاصَّةٍ. وَيَقُومُ الْمُوَفِّرُونَ الْمُحْتَرَمُونَ بِـ خدمات الصب من النموذج الأولي إلى الإنتاج يوقّعون عادةً على اتفاقيات عدم الإفصاح (NDAs) كجزءٍ من إجراءات التعيين القياسية لديهم، ويطبّقون ممارساتٍ لضمان أمن البيانات تحدّدُ الوصولَ إلى ملفات تصاميم العملاء على أساس الحاجة إلى المعرفة فقط. وينبغي تناول ملكية الأدوات بشكلٍ صريحٍ في اتفاقية التوريد، مع تحديد واضحٍ لطرف الملكية، والشروط التي يجوز بموجبها نقل هذه الأدوات، وكيفية صيانتها طوال دورة حياة البرنامج.
جدول المحتويات
- الأساس الذي تقوم عليه خدمات الصب الموثوقة من مرحلة النموذج الأولي إلى مرحلة الإنتاج
- أنظمة الجودة والتحكم في العمليات طوال دورة حياة الصب
- الخبرة في المواد وإدارة السبائك
- القابلية للتوسُّع، وإدارة المدة الزمنية اللازمة للتسليم، والاستجابة الديناميكية لسلسلة التوريد
- التواصل والشراكة وقيمة العلاقة طويلة الأجل
-
الأسئلة الشائعة
- ما المدة الزمنية النموذجية للانتقال من النموذج الأولي إلى الإنتاج في برامج الصب؟
- كيف أقيّم ما إذا كان مورِّد الصب يمتلك بالفعل قدرة حقيقية على الإنتاج بحجم تجاري وليس فقط على تصنيع النماذج الأولية؟
- ما شهادات الجودة التي ينبغي أن أشترطها من مقدّم خدمات الصب؟
- كَيْفَ يَجِبُ عَلَى الْمُشْتَرِينَ إدَارَةُ حُقُوقِ الْمِلْكِيَّةِ الْفِكْرِيَّةِ عِنْدَ مُشَارَكَةِ التَّصَامِيمِ مَعَ مُوَفِّرِي الصُّبَاغَةِ؟