 EN

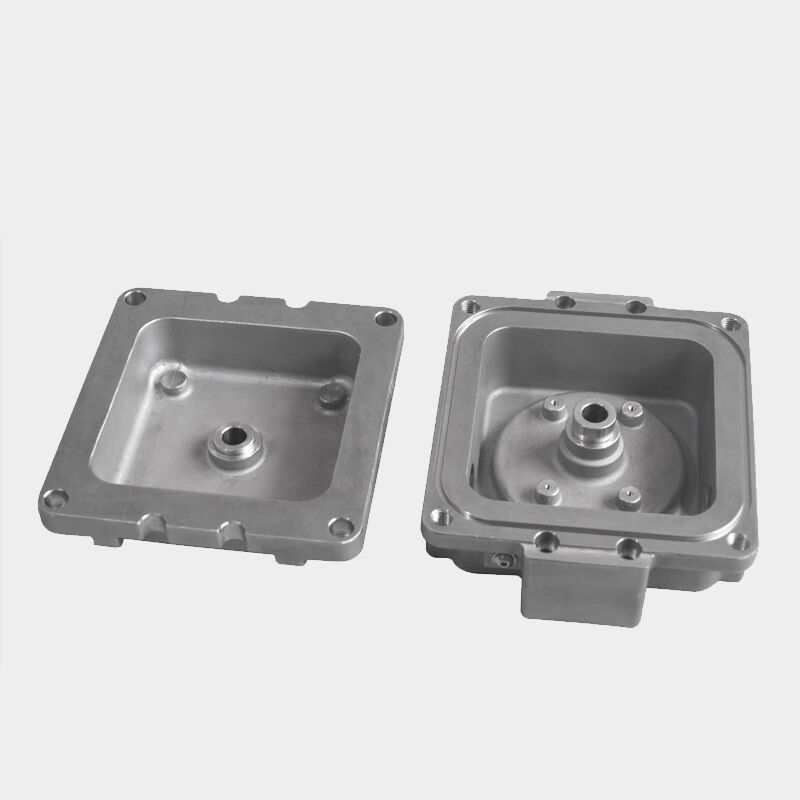
今日の相互接続された産業環境において、国境を越えて複雑な金属部品を調達することは、極めて困難な品質課題を伴います。製造業者は、原材料の調達、多段階にわたる生産管理、物流の変動要因、および顧客ごとの公差要求という複雑なネットワークを巧みに navigating しなければならず、同時に、高性能産業が求める寸法精度および冶金的均一性を維持する必要があります。グローバルサプライチェーン全体で、実際にはいかにして一貫した品質が確保されているのかという問いは、単なる学術的な問題ではなく、航空宇宙分野の安全性余裕、エネルギーシステムの信頼性、医療機器の完全性に直結する重要な課題です。
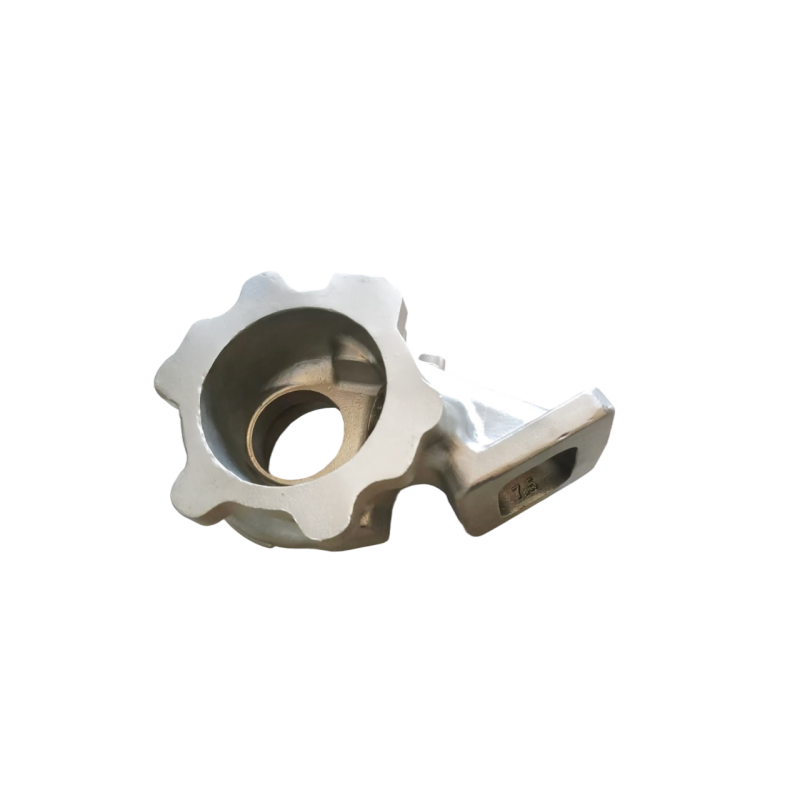
このプロセスを理解するには、鋳造所の作業現場を超えて考察する必要があります。優れた精密インベストメント・キャスティング(ロストワックス鋳造)メーカーは、合金選定およびワックスパターン製作から、セラミックシェル成形、制御された注湯、鋳造後仕上げ、最終検査に至るまでのすべての工程において品質を組み込んでいきます。これらの各工程が、確立された工程文書、資格を有するサプライヤー網、および国際的に認められた認証によって支えられれば、一貫した品質は「偶然の希望」ではなく、「再現可能な成果」となります。本稿では、グローバルなバイヤーに対して信頼性が高く仕様に適合した部品を確実に納入できるよう、メーカーが採用する具体的な仕組みについて検討します。
品質の基盤:工程の標準化とエンジニアリング文書
グローバル事業において、文書化された工程が不可欠である理由
グローバル規模で事業を展開する製造業者は、暗黙知や部族的専門知識に頼ることはできません。すべての重要な工程ステップは、作業者やシフトに関わらず一貫して実行可能な、詳細な作業手順書、材料仕様書、および管理計画に明文化されなければなりません。このような文書化の規律こそが、国境を越えた品質保証の基盤であり、欧州の航空宇宙顧客向けに製造された鋳物と、北米の石油・ガス事業者向けに出荷された鋳物とが、同一の品質基準を満たすことを保証します。
投資鋳造における工程標準化は、ワックス射出のパラメーター、セラミックスラリーの粘度範囲、ストラッコ塗布の手順、脱蝋温度プロファイル、および焼成サイクル制御を含みます。各パラメーターには、過去の工程能力データに基づいて定義された許容誤差範囲が設定されています。偏差が発生した場合には、文書化された是正措置手順に従って、エンジニアリングチームが反応的ではなく体系的に対応できるようになっており、これにより製品ロットの品質保証が維持され、顧客へ不適合部品が納入されるリスクが低減されます。
グローバルサプライチェーンの関係者にとって、構造化されたサプライヤーポータルや品質管理システムを通じて本ドキュメンテーションにアクセスできることで、透明性が確保されます。顧客は、プロセスパラメーターを遠隔で監査し、承認済み手順が実際に遵守されていることを確認し、工場の製造現場に立ち会うことなくトレーサビリティ記録を要求することが可能です。このようなオープン性の水準こそが、成熟した高精度インベストメント・キャスティングメーカーと、汎用品向け鋳造所との違いを明確にします。
時差および顧客を跨いだ設計変更管理
エンジニアリング変更の管理は、グローバルサプライチェーンにおいて最も過小評価されている品質課題の一つです。こうしたサプライヤーは、しばしば複数の産業分野および地域にまたがる顧客へサービスを提供しており、それぞれが独自の改訂サイクル、承認ワークフロー、および初品検査要件を有しています。体系的な変更管理システムがなければ、ある地域で承認された設計更新が、他の地域で旧版仕様に基づいて製造された部品との不整合を引き起こす可能性があります。
主要なメーカーは、部品番号を特定の改訂レベル、金型状態、および承認済み工程パラメーターに結びつける正式なエンジニアリング変更管理システムを導入しています。変更は、寸法検査、金属組織試験、および顧客による承認を経て、生産工程に投入される前に検証されます。これにより、無許可の変更が鋳造品の性能特性を静かに損なうことを防ぎます。これは、部品の故障が重大な結果を招く業界において特に重要な保全措置です。
製品ライフサイクル管理(PLM)ソフトウェアと生産計画システムとの統合は、このコントロールをさらに強化します。このようなサプライヤーが、エンジニアリングデータを工場現場の実行とリアルタイムで同期させると、完成部品に到達する可能性のある仕様変更の不一致が、異なる国にある工場間であっても急激に減少します。
原材料のトレーサビリティおよび合金の適合性認定
インゴットから検査までのトレーサブルな素材チェーンの構築
素材の完全性は、投資鋳造におけるあらゆる品質成果の出発点です。信頼性の高い高精度投資鋳造メーカーは、合金の調達に対して厳格な管理を行い、認定されたサプライヤーから材質試験報告書(MTR)の提出を義務付け、さらに炉に溶湯を流す前に自社内で分光分析装置を用いて化学組成を独立して検証します。この手法により、ニッケル系超耐熱合金、ステンレス鋼、チタン合金およびその他の特殊材料が、顧客仕様および業界規格で定められた化学組成要件を確実に満たすことを保証します。
ロットトレーサビリティも同様に重要です。入荷した原材料の各ロットには、ワックス注入、シェル形成、鋳造、熱処理、最終検査といったその後のすべての工程を通じてキャストとともに追跡される固有のヒートナンバーが割り当てられます。この所有権の連鎖(チェーン・オブ・カストディ)により、施設は任意の部品について完全な生産履歴を再構築でき、万が一材料の不適合が発見された場合には、顧客へ納入される前に迅速に該当するすべての部品を特定し、隔離することが可能になります。
グローバルなサプライチェーンにおいて、このトレーサビリティはしばしば契約上の要件となります。AS9100規格に基づいて事業を展開する航空宇宙分野の顧客、ISO 13485に準拠する医療機器メーカー、およびAPI仕様書に従うエネルギー分野の調達担当者は、すべて供給条件として文書化された素材のトレーサビリティを義務付けています。 AS9100 または NADCAP これを単なるコンプライアンスチェック項目ではなく、コアな業務運営の原則として捉える施設は、明確な競争優位性を獲得します。
合金認定プログラムとその一貫性確保における役割
入荷検査にとどまらず、製造業者は生産で使用される各合金系について鋳造プロセスの適合性を確認しなければなりません。合金の適合性確認には、制御された試験鋳造の実施、引張試験および衝撃試験による機械的特性の評価、放射線検査および金属組織検査による微細構造の健全性の評価、および該当する材料仕様書との比較による結果のベンチマークが含まれます。この適合性確認作業が完了した後のみ、製造業者は当該合金についてプロセス能力を保証することができます。
定期的な再資格認定により、原材料の供給元が変更された場合や生産設備がアップグレードされた場合などにおいても、プロセスデータベースを最新の状態に保つことができます。この継続的な取り組みこそが、メーカーが「今日製造された部品」と「12か月前に製造された部品」とが同一の特性を有することを保証できる根拠であり、こうした一貫性は、グローバルなOEM顧客がしばしば承認済みサプライヤー契約において明文化する要件です。
セラミックシェル技術および寸法再現性
シェル構築は寸法制御の重要な工程である
セラミックシェルは、インベストメント・キャスティング(脱蝋鋳造)における最終形状を決定する金型であり、その品質が成形品の寸法精度および表面仕上げ品質を直接左右します。当社施設では、シェルスラリーの化学組成、ディップ工程の順序、乾燥条件、およびバックアップコートの厚さといった要素を厳密に管理するために多大な資源を投入しています。これらの変数が総合的に作用することで、セラミックがワックスパターンの幾何学的形状をどの程度忠実に再現できるか、および高温鋳造工程中に変形に対してどれほど耐性を有するかが決まります。
シェルルーム内の環境制御(温度、湿度、気流)は、セラミックスラリーの特性が周囲環境条件に極めて敏感であるため、厳密に管理されています。粘度監視機能を備えた自動スラリーミキシングシステムにより、浸漬コーティング行為の一貫性がロット間で維持されます。これらの制御は、特に航空機翼型プロファイル、冷却孔の位置、および対合面の幾何形状など、厳しい寸法公差を要求するグローバル顧客向けに高-volume生産を行うメーカーにおいて、極めて重要です。
シェル厚さの測定値、乾燥時間、およびグリーンシェル強度に対する統計的工程管理(SPC)を適用することで、鋳込み作業開始前からリアルタイムでシェル品質を把握できるようになります。この予防的アプローチにより、不良品発生率が低減され、公差外の鋳造品が顧客へ納入されることが防止されます。これは、グローバルサプライチェーンにおけるコスト要因の一つです。
金型投資およびワックスパターンの精度
インベストメント・キャスティングにおける寸法の一貫性は、精密機械加工された射出成形金型から製造されるワックスパターンから始まります。当社施設では、各新規金型について寸法基準を確立するための厳格な金型認証プロトコルを実施しています。ワックス温度、射出圧力、保持時間などの射出パラメーターは、パターン間のばらつきを最小限に抑えるために文書化され、厳密に管理されます。
金型の保守スケジュールにより、摩耗または損傷した金型がパターン品質の劣化を引き起こす前に特定され、是正措置が講じられます。グローバルな顧客向けには、金型の所有権、保管場所、およびメーカーが負う保守義務を明文化した金型管理・保管契約が締結されます。このガバナンス層は、顧客の投資を保護し、将来的に製造される代替金型が承認済みの寸法基準と一致することを保証します。
検査技術および世界で広く認められた認証
高度な計測技術および非破壊検査能力
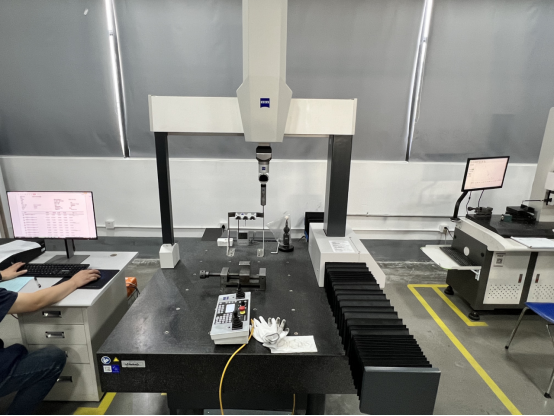
グローバル市場にサービスを提供するこのようなサプライヤーは、製造される部品の複雑さおよび精度に見合った検査能力を備えていなければなりません。三次元測定機、光学比較器、レーザースキャンシステム、およびX線コンピュータ断層撮影(CT)装置は、複雑な鋳造品の形状に対して包括的な寸法検証を提供します。これらの計測機器は、各国および国際的な標準に従って校正されており、測定結果が法的にトレーサブルであり、国境を越えて相互に認められることを保証しています。
非破壊検査(NDT)も同様に重要な役割を果たします。放射線検査(RT)は、表面検査では見えない内部の収縮孔、介在物、亀裂を明らかにします。蛍光浸透探傷検査(PT)は、非磁性合金における微細な表面亀裂を検出します。超音波検査(UT)は、重要構造部品における表面下の不連続性を評価します。このようなサプライヤーにとって、これらの検査能力を自社内で有していることは、外部委託によるNDTに伴う遅延や取扱リスクを低減するだけでなく、顧客からの品質に関する問い合わせへの迅速な対応も可能にします。
初品検査報告書(FAIR)を体系的に活用することで、新規または変更された部品のすべての特性を設計図面と照合して記録し、量産開始前にグローバル顧客に対して完全な寸法および材質の状況を提示できます。この段階での検証への初期投資により、大量注文が確定した後に不適合の量産部品を受け取るリスクを大幅に低減できます。
品質の証明となる国際認証
このような認証 ISO 9001 , AS9100 , IATF 16949 、および NADCAP これらは単なる壁に掲げられた認証プレートではありません——これらは、施設がその全業務にわたり品質マネジメント手法を組織的に定着させていることを、第三者による監査によって裏付けられた証拠です。各規格は対象業界に特有のリスクに対処しており、AS9100は航空宇宙分野における構成管理およびリスク低減に焦点を当て、IATF 16949は自動車分野における統計的工程管理(SPC)および欠陥防止を重視しています。 NADCAP aMS2750は熱処理、非破壊検査(NDT)、化学処理といった特殊工程の承認を規定しています。
グローバルサプライチェーンマネージャーがこのようなサプライヤーを評価する際、これらの認証は事前資格審査のフィルターとして機能します。これらは、製造業者のプロセスが厳格な第三者による審査を通過済みであることを示すとともに、特定された課題に対処するための是正措置体制が整備されていることも示しています。複数の認証を同時に維持することは、多様な顧客要件に応じて一貫した品質を継続的に確保するための組織的成熟度をも示しており、ある基準を満たすために他の基準を妥協することはありません。
サプライチェーン統合および顧客コミュニケーション実践
協働型計画および需要可視化
グローバルなサプライチェーンにおいて一貫した品質を確保するには、優れた製造技術に加えて、精密インベストメント・キャスティングメーカーとその顧客との間で透明性の高いコミュニケーションおよび協働による計画立案が不可欠です。長期的な納期スケジュール、生産能力の事前確保、需要変動に関する早期可視化によって、メーカーは材料調達、金型準備、生産工程の順序付けを余裕を持って計画でき、納期圧迫時に品質を犠牲にするような妥協を避けられます。
顧客のサプライチェーン計画会議に積極的に参加し、設備稼働率データ、納期更新情報、資材供給見通しなどを提供する施設は、単なる取引先ではなく、真のサプライチェーンパートナーとなります。このような統合により、緊急生産立ち上げの発生リスクが低減され、これは工程の逸脱や検査の簡略化といった既知のリスク要因です。
デジタルサプライチェーンプラットフォームにより、このような協業がより容易になりました。注文のリアルタイム追跡、適合証明書(CoC)の電子配信、および非適合通知の自動化システムによって、グローバルな顧客は自社工場と高精度インベストメント・キャスティングメーカーの鋳造所との物理的距離を問わず、在庫および生産計画を確実に管理するために必要な可視性を確保できます。
国境を越えた非適合対応と継続的改善
製造工程において、完全に不適合が発生しないという状況は存在しません。しかし、そのような不適合に対してサプライヤーがいかに対応するかが、世界クラスのサプライヤーと平均的なサプライヤーを分ける決定的な要因となります。正式な8DまたはCAPA(是正措置および予防措置)プロセスを実施することで、顧客からの苦情が原因究明の観点から厳密に調査され、即時の封じ込め措置が講じられ、長期的な是正措置によって表面的な症状ではなく、根本的なシステム上の弱点が解消されることを保証します。
グローバルなサプライチェーンにおける取引関係では、是正措置への対応の迅速性と品質が、顧客の信頼に直結します。合意された期限内に十分に文書化された8D報告書を提出し、是正措置の有効性を検証し、管理計画および作業手順書を更新する工場は、品質マネジメントが単なる監査対応ではなく、組織文化の一部として定着していることを示しています。
統計的工程管理(SPC)によるトレンド監視、歩留まり分析、不良品削減プロジェクトなどを含む継続的改善プログラムにより、工場は工程能力を段階的に向上させ、寸法公差を徐々に厳格化し、顧客向けの不良率を長期にわたり低減することが可能になります。このような継続的な改善の軌跡こそが、グローバルなOEM顧客が最も要求の厳しいアプリケーション向けにサプライヤーを選定・継続契約する際に重視する要素です。
信頼性の高い高精度インベストメント・キャスティング(溶湯鋳造)パートナーをお探しですか?
当社の工場はIATFおよびISO 9001認証を取得しており、グローバルなサプライチェーン向けに仕様に準拠した部品を確実に提供します。次回のプロジェクトについて、ぜひ当社エンジニアリングチームまでお問い合わせください。または、今すぐお見積りをご依頼ください。 .
よくあるご質問(FAQ)
どの産業分野が、当社工場との連携から最も大きな恩恵を受けることができますか?
材料および寸法の要求が厳しい産業では、設備から得られる価値が最も高くなります。これらには、タービンブレードや構造部品に厳密な合金制御と複雑な形状が求められる航空宇宙産業、過酷な高圧および腐食性環境にさらされるドウンホール部品やバルブ部品を製造する石油・ガス産業、生体適合性および表面仕上げが極めて重要な医療機器産業、そして持続的な熱サイクル下でその健全性を維持しなければならない超合金製部品を必要とする産業用発電分野が含まれます。投資鋳造プロセスは、これらの分野に特に適しており、切削加工が困難な合金から近似最終形状(ニアネットシェイプ)の部品を、材料ロスを最小限に抑えながら製造することが可能です。
当社の設備は、グローバルに原材料を調達する際に品質をどのように保証していますか?
施設は、承認済みサプライヤーの資格審査、入荷検査プロトコル、および生産工程に入る前に各合金ロットについて実施される独立した分光分析による検証を組み合わせることで、材料品質を確保しています。認定済み材料試験報告書は関連する仕様と照合してレビューされ、入荷検査に不合格となった材料は隔離され、返品されます。熱番号(ヒートナンバー)に基づくトレーサビリティシステムにより、完成鋳造品すべてがその原料ロットと紐付けられており、生産後の材料に関する問題が発生した場合でも、迅速なリコールおよび封じ込め措置を可能としています。
グローバルなバイヤーが施設を選定する際に確認すべき認証にはどのようなものがありますか?
グローバルなバイヤーは、自社の特定産業分野における要件に合致する認証を最優先事項とすべきです。 AS9100 は、航空宇宙産業のサプライチェーン承認の標準であり、厳格な構成管理およびリスク低減要件への適合を示します。ISO 9001は、あらゆる産業分野に適用可能な基本的な品質マネジメントフレームワークを提供します。 NADCAP 承認は、非破壊検査(NDT)、熱処理、化学処理などの特殊工程における工程レベルの資格を示します。IATF 16949は自動車産業のサプライチェーンに関連しています。複数の有効な認証を同時に保持する施設は、多様な顧客環境において品質マネジメントを継続的に維持するための運用上の規律性を有していることを示します。
施設は、複数の生産シフトまたは複数の拠点間で品質の一貫性をどのように管理していますか?
標準化された作業手順、自動化された工程パラメータ制御、交代勤務時の引継ぎプロトコル、および定期的な内部監査を通じて、各シフトおよび各施設間で一貫性が確保されています。各施設では、統計的工程管理(SPC)チャートを用いて主要工程指標をリアルタイムで監視しており、不適合部品の発生前に異常を検出し、是正措置を講じています。複数施設にまたがる品質管理システムにより、技術文書、承認済みサプライヤー一覧、是正措置データベースが同期化されており、鋳造品を製造する場所やチームがどこであっても、同一の品質基準が適用されます。