 EN

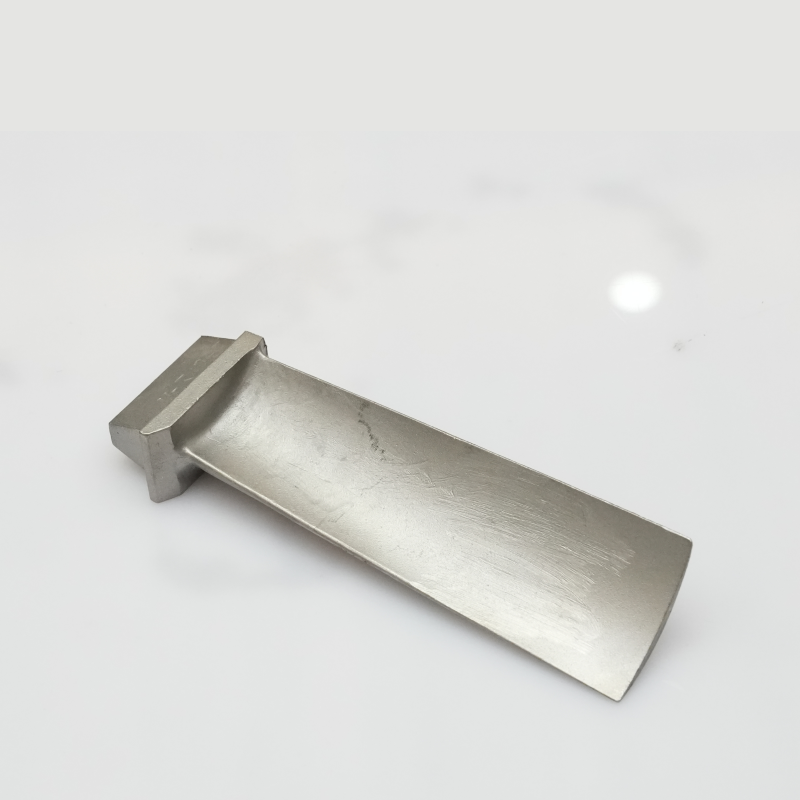
У точному промисловому виробництві спеціалізоване ливарне підприємство з втратною формою це не незначна операційна деталь — це фундаментальна вимога, що визначає цілісність деталей, терміни виробництва та, в кінцевому підсумку, безпеку кінцевих застосувань. Від аерокосмічних турбінних лопаток і медичних імплантатів до високоефективних корпусів насосів і автомобільних компонентів — галузі, які покладаються на ливарство за витоплюваними моделями, вимагають нічого меншого, ніж стабільної розмірної точності, відтворюваних металургійних властивостей та постачальника, здатного перетворювати складні інженерні специфікації на бездоганні металеві деталі. Розуміння того, що робить литейний завод справжньо надійним у цьому контексті, вимагає виходу за межі маркетингових заяв і аналізу технічних можливостей, контролю процесів та систем якості, що відрізняють кваліфікованих партнерів від звичайних постачальників.
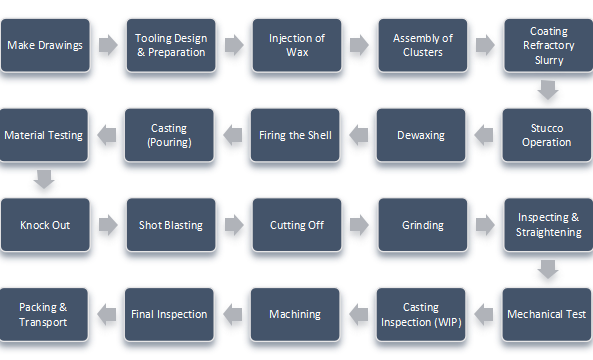
А спеціалізоване ливарне підприємство з втратною формою що обслуговує точні промислові застосування, працює в умовах значно вищих вимог порівняно зі звичайним металообробним цехом. Сам процес — також відомий як ливарство за втраченою формою — передбачає створення воскового зразка бажаної деталі, нанесення на нього керамічної оболонки, випалювання воску та заливання розплавленого металу в утворену порожнину. Хоча основні етапи здаються простими, досягнення вузьких допусків, складних геометрій та високоякісної поверхні при роботі з різноманітними сплавами вимагає литейного виробництва з дисциплінованими інженерними робочими процесами, суворими протоколами контролю та глибокого розуміння того, як поведінка матеріалу перетинається з конструкторським задумом. У цій статті розглядаються конкретні критерії та можливості, що визначають надійного партнера для ваших найбільш вимогливих промислових литтєвих завдань.
Інженерні можливості та експертиза у проектуванні з урахуванням лиття
Перетворення складних креслень на виробничі воскові зразки
Один із перших показників надійності спеціалізоване ливарне підприємство з втратною формою це здатність значущим чином взаємодіяти з інженерними кресленнями та замірною інтенцією проектування від самого початку проекту. Ливарні, які просто отримують креслення й переходять до виконання робіт, не перевіряючи при цьому можливості лиття деталей, частіше виготовляють компоненти, що потребують дорогого переділу або не проходять розмірного контролю. Кваліфікована ливарня проаналізує кути випуску, товщину стінок, вимоги до стержнів та систему лиття ще до виготовлення будь-якої оснастки, щоб на ранніх етапах процесу виявити потенційні ризики, пов’язані з литтям.
Такий проактивний підхід до проектування з урахуванням вимог виробництва зменшує ймовірність виникнення дефектів, таких як усадкова пористість, холодні шви та неповне заповнення форми, що можуть погіршити структурну міцність. Коли постачальник методу втраченого воску застосовує досвідчених металургів та інженерів з технологічних процесів; клієнти отримують користь від зворотного зв’язку, який оптимізує не лише литтєвість, а й подальші операції механічної обробки та збирання. Ця експертна компетенція стає особливо цінною при виконанні замовлень на складні аерокосмічні або енергетичні компоненти, де зміни в конструкції на пізніх етапах є надзвичайно коштовними.
Сучасні литейні виробництва також використовують програмне забезпечення для імітації руху металу та процесу кристалізації у формі ще до виготовлення фізичного інструменту. Ця цифрова репетиція литтєвого процесу дозволяє інженерам коригувати розташування литтєвих систем, змінювати геометрію литтєвих каналів та передбачати місця, де температурні градієнти можуть спричинити усадку — все це без жодного фізичного пробного заливання. Така здатність є чітким показником технічної зрілості й безпосередньо сприяє надійності, яку очікують замовники промислових точних виробів.
Точність інструменту та сталість воскових моделей
Надійність постачальник методу втраченого воску глибоко вкорінена в якості його оснащення. Металеві матриці, що використовуються для виготовлення воскових моделей, мають бути оброблені з дотриманням надто жорстких допусків, оскільки будь-яке відхилення на стадії воскової моделі поширюється через керамічну оболонку й у кінцеве лиття. Ливарні підприємства, які інвестують у високоякісне оснащення, виготовлене на ЧПУ-верстатах, та ведуть суворий контроль розмірів своїх матриць, демонструють приверженість забезпеченню послідовності від моделі до моделі — що є обов’язковою умовою для складних промислових деталей.
Параметри введення воску — зокрема температура, тиск і час охолодження — мають суворо контролюватися й документуватися. Надійне ливарне підприємство встановлює й перевіряє параметри для кожної матриці, забезпечуючи, щоб кожна виготовлена воскова модель точно відповідала заданій геометрії з мінімальними відхиленнями. Такий рівень дисципліни процесу на найранішій стадії виробництва є тим, що відрізняє підприємство, здатне до точного виробництва, постачальник методу втраченого воску від того, що просто виплавляє метал і сподівається на прийнятні результати.
Крім самої форми, збірка шаблонів і конфігурація деревоподібної структури також є критичними змінними. Спосіб приєднання воскових литників і живильників, а також кількість шаблонів, змонтованих на одному керамічному дереві, впливають на теплове середовище, якому піддається кожна деталь під час лиття. Досвідчені литейні використовують дані попередніх виробничих запусків для удосконалення конфігурацій деревоподібних структур, забезпечуючи стабільне заповнення металом і однакову поведінку затвердіння для кожної деталі в партії.
Діапазон сплавів та металургійний контроль
Широкий спектр матеріальних можливостей для промислової різноманітності
Точні промислові застосування охоплюють надзвичайно широкий діапазон експлуатаційних умов. Лопатка турбіни, що піддається екстремальним термічним циклам, вимагає інших характеристик сплаву, ніж хірургічний імплантат, який має бути біосумісним, або корпус клапана, що піддається впливу корозійних технологічних рідин. компанія точного ливарства що може працювати з нікелевими суперсплавами, нержавіючими сталями, титановими сплавами, кобальт-хромовими сплавами, вуглецевими сталями та алюмінієвими сплавами, надає своїм клієнтам гнучкість у закупівлі різноманітних компонентів у єдиного, перевіреного партнера.
Такий широкий спектр матеріальних можливостей — це не лише комерційна зручність. Він також свідчить про те, що литейне підприємство інвестувало в кілька систем плавильних печей, відповідні тиглі та вогнетривкі матеріали, а також володіє металургійними знаннями для управління відмінною поведінкою різних родин сплавів. Наприклад, плавлення суперсплавів вимагає вакуумних індукційних печей та точного контролю над поглинанням кисню й азоту, тоді як розлив нержавіючої сталі вимагає уважного стеження за вмістом кремнію та марганцю задля збереження корозійної стійкості. Литейне підприємство з справжньою багатосплавною компетенцією демонструє глибину технічної інфраструктури, необхідної для забезпечення надійності.
Перевірка хімічного складу розплаву та дотримання режимів термічної обробки
А компанія точного ливарства зобов'язаний забезпечити металургійну надійність, перевіряючи хімічний склад розплаву за допомогою спектрометричного аналізу в процесі виробництва перед кожною розливкою. Цей етап гарантує, що склад сплаву відповідає вимогам до вказаного класу матеріалу, а будь-які відхилення — спричинені змінністю вихідних матеріалів для шаржі, забрудненням або втратою реакційних елементів під час плавлення — виявляються й усуваються до того, як метал потрапляє в форму. Без цього етапу перевірки литейне виробництво не може гарантувати, що поставлені деталі відповідатимуть вимогам сертифікації матеріалів, передбаченим суворими промисловими стандартами.
Післялиткове термічне оброблення є однаково важливим. Розчинне відпалювання, старіння, зняття внутрішніх напружень та гаряче ізостатичне пресування — це поширені етапи термічної обробки, які перетворюють литу мікроструктуру на таку, що відповідає вимогам до механічних властивостей. Надійне литейне підприємство або виконує ці операції власними силами за допомогою атестованих печей та документовано заданих термічних циклів, або співпрацює з кваліфікованими зовнішніми виконавцями, забезпечуючи повну прослідковість. Ланцюг документації — від записів про плавку й журнали розливання до діаграм термічної обробки та сертифікатів механічних випробувань — є тим, що дозволяє компанія точного ливарства забезпечити прослідковість матеріалу, яку вимагають клієнти з галузей авіакосмічної промисловості, оборони та медичного обладнання.
Системи якості та суворість розмірного контролю
Сертифікації як базовий рівень, а не граничний
Галузеві сертифікації, такі як ISO 9001, AS9100 або IATF 16949, надають базову структуру, що свідчить про лиття впровадив задокументовані системи управління якістю, процедури коригувальних дій та цикли аудиту. Ці сертифікації є необхідними, але недостатніми показниками надійності. Важливіше те, наскільки глибоко мислення, орієнтоване на якість, вкорінилося в повсякденну виробничу поведінку — чи оператори й інженери проактивно виявляють і доводять до відома проблеми, а не просто реагують на скарги споживачів.
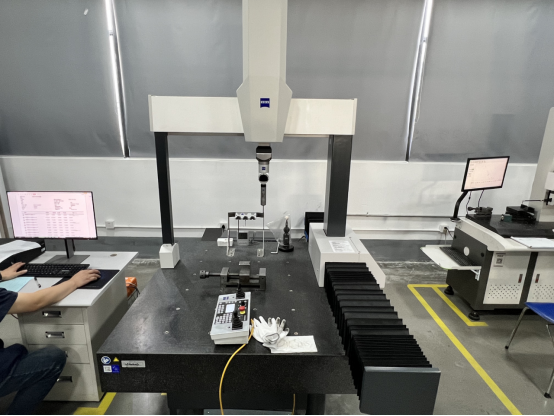
Ливарний завод із сильною культурою якості розглядає кожну партію продукції як можливість перевірити й покращити процес, а не лише виконати замовлення. Це проявляється в таких практиках, як звіти про перевірку першого зразка, що документують відповідність розмірів вимогам GD&T, регулярна калібрування всього вимірювального обладнання та карти статистичного контролю процесу, які відстежують ключові параметри лиття протягом часу. Коли лиття може надати документацію про перевірку першого зразка з відстежуваними даними вимірювань, це свідчить про те, що його система якості виходить за межі паперової роботи й охоплює практичний контроль виробництва.
Неруйнівний контроль та кінцеві стандарти випуску
У застосуваннях, де цілісність лиття є критичною для безпеки — лопатки турбін, конструктивні аерокосмічні деталі, медичні пристрої — неруйнівний контроль є обов’язковою частиною процесу приймання. Рентгенографія дозволяє виявити внутрішні усадкові порожнини, пористість або включення, які невидимі неозброєним оком. Флуоресцентний капілярний контроль виявляє тріщини та шви, що виходять на поверхню. Ультразвуковий контроль оцінює цілісність підповерхневих шарів у більш товстих перерізах. Надійний лиття має власну внутрішню здатність до НК або чітко регульовані постачальницькі відносини з акредитованими лабораторіями з контролю.
Готовність відхиляти деталі, які не відповідають критеріям прийняття — навіть за умов високого тиску щодо доставки — є, мабуть, найважливішим поведінковим показником надійності литейного виробництва. Литейні підприємства, які відправляють сумнівні деталі задля дотримання графіку, часто спричиняють значно більші перерви на наступних етапах виробничого ланцюга, коли такі деталі виходять з ладу під час експлуатації або відхиляються під час вхідного контролю замовника. Зріле спеціалізоване ливарне підприємство з втратною формою розуміє, що деталь, відхилену на внутрішньому контролі, завжди легше й дешевше виправити, ніж невідповідність, виявлену після поставки, і його стандарти випуску відображають це розуміння.
Масштабованість виробництва та повторюваність процесів
Узгодженість у виробництві прототипів, малих і великих партій
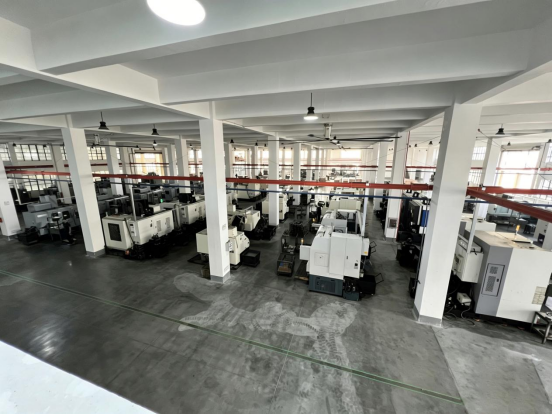
Промислові закупівельні команди часто починають взаємодію з спеціалізоване ливарне підприємство з втратною формою з виробництвом прототипів або розробчих партій, а потім масштабуванням до обсягів серійного виробництва після підтвердження проектних рішень. Надійне литейне виробництво має бути здатне забезпечувати однакові розмірні та металургійні стандарти на всіх етапах виробництва — а не лише в умовах контролюваного виготовлення прототипів. Це вимагає наявності задокументованих параметрів процесу, надійних графіків обслуговування інструментів та систем підготовки персоналу, що забезпечують постійну передачу знань у галузі лиття від досвідчених фахівців новим операторам.
Повторюваність процесу — це не випадковість. Це результат дисциплінованого документування процесів, структурованої підготовки операторів та постійного моніторингу ключових параметрів. Литейні виробництва, які надто покладаються на індивідуальні навички працівників без наявності задокументованих процедур, за своєю природою є нестабільними, тобто якість виробів коливається разом із зміною персоналу. A компанія точного ливарства що кодифікує свої знання щодо процесів у вигляді інструкцій з виконання робіт, контрольних точок перевірки та систем моніторингу виробництва, створює стабільне виробниче середовище, де якісні результати є передбачуваними, а не лише бажаними.
Прозорість строків виконання замовлень та комунікація в ланцюзі постачання
Надійність у контексті точного промислового виробництва також означає надійність у доставці та комунікації. компанія точного ливарства що надає точні оцінки строків виконання замовлень на основі потужностей на даний момент, проактивно інформує про можливі затримки та підтримує резервні запаси сировини з тривалими строками поставки, демонструє дисципліну в ланцюзі постачання, яку промислові замовники високо цінують. Здатність надавати реалістичні, засновані на даних зобов’язання щодо термінів поставки — й виконувати їх — формує довіру, яка забезпечує тривалі відносини у сфері закупівель.
Ливарні підприємства, які систематично відстежують показники своєчасної доставки, аналізують кореневі причини затримок і впроваджують коригувальні заходи, створюють зворотний зв’язок, що постійно покращує надійність дотримання графіків. Для клієнтів, які керують складними графіками збирання, передбачувана доставка від постачальника литих деталей у встановлені строки є не менш важливою, ніж впевненість у тому, що деталі відповідатимуть вимогам щодо розмірів і матеріалу. Обидва аспекти надійності — якість і доставка — мають активно керуватися, щоб спеціалізоване ливарне підприємство з втратною формою вважався справжнім промисловим партнером точності.
Співпраця з клієнтами та цінність довгострокових партнерських відносин
Технічна підтримка протягом усього життєвого циклу продукту
Справжньо надійний компанія точного ливарства не просто приймає замовлення та відправляє деталі. Вона виступає технічним партнером на всіх етапах — від стадії проектування до повного життєвого циклу продукту, надаючи рекомендації щодо оптимізації конструкції, вибору матеріалів та покращення технологічних процесів, що довготривало сприяє клієнту. Такий співпрацюючий підхід означає, що коли клієнт стикається з проблемою у роботі продукту в умовах експлуатації або потребує внести зміни в конструкцію, литейне виробництво готове надати інженерні знання, а не просто чекати на оновлений креслярський документ.
Довгострокове партнерство також означає, що литейне виробництво активно зберігає інституційні знання про конкретні деталі, технологічні процеси та вимоги до якості клієнта. Збережені оснастки, архівовані параметри процесів, історичні записи інспекцій та спеціалізовані інженерні контакти забезпечують ту безперервність, яка необхідна точним промисловим клієнтам. Коли спеціалізоване ливарне підприємство з втратною формою створює такий інституційний досвід щодо портфеля продуктів клієнта, який з часом стає поступово ціннішим — не лише як постачальник, а й як інтегрована частина ланцюга поставок клієнта.
Постійне вдосконалення як культурне зобов’язання
Вимоги до точності в таких галузях, як авіація та космонавтика, енергетика та медичні пристрої, постійно змінюються. Зменшення допусків, нові системи сплавів та інноваційні вимоги до якості поверхневого шару регулярно перевіряють можливості навіть досвідчених литейних виробництв. Підприємство постачальник методу втраченого воску яке демонструє зобов’язання щодо постійного вдосконалення — інвестуючи в нове обладнання, удосконалюючи керамічні оболонкові системи, впроваджуючи передові інструменти імітаційного моделювання та отримуючи актуальні нові сертифікації — сигналізує про намір розвиватися разом із потребами своїх клієнтів, а не залишатися на поточному рівні своїх можливостей.
Ця орієнтація на інвестиції з урахуванням майбутнього відрізняє литейні цехи, які залишатимуться надійними партнерами протягом п’яти та десяти років, від тих, що поступово відстануться від еволюційних вимог до точності. Для промислових закупівельних команд, які приймають довгострокові рішення щодо джерел постачання, розуміння траєкторії покращення литейного цеху є не менш важливим, ніж оцінка його поточного стану. компанія точного ливарства литейний цех, який активно ділиться даними про свої ініціативи щодо покращення, нові можливості та тенденції в показниках якості, демонструє ту саму прозорість і амбіційність, що лежать в основі тривалої надійності постачальника.
Часті запитання
Які сертифікати повинен мати надійний постачальник методу втраченого воску для аерокосмічних застосувань?
Для аерокосмічних застосувань компанія, що спеціалізується на точному литті, повинна мати сертифікат AS9100, який включає вимоги ISO 9001 і додаткові аерокосмічні контролі, що стосуються проектування, управління ризиками та інспекції першого зразка. Акредитація NADCAP для спеціальних процесів, таких як термічна обробка, неруйнівний контроль і хімічна обробка, також має високу цінність серед провідних аерокосмічних підрядників, оскільки вона забезпечує незалежне підтвердження дисципліни процесів. Сертифікати випробувань матеріалів, що забезпечують слідкуваність до конкретних номерів плавки й відповідають стандартам AMS або ASTM, зазвичай вимагаються на рівні окремих деталей.
Як постачальник методу втраченого воску забезпечує контроль розмірної точності для складних геометрій деталей?
Точність розмірів у постачальника, що використовує метод ливарства за витоплюваними моделями, забезпечується завдяки поєднанню точного інструментального оснащення, перевірених параметрів введення воску, контрольованих властивостей розширення та звуження керамічної оболонки, а також ретельної калібрування моделей ливарного симулятора на основі фактичних результатів виробництва. Для перевірки відповідності деталей специфікаціям ГД&Т під час інспекції першого зразка та поточного виробництва використовують координатно-вимірювальні машини та оптичне сканувальне обладнання. Ливарні підприємства також враховують передбачувані коефіцієнти усадки, характерні для конкретного сплаву, під час проектування інструментального оснащення, щоб гарантувати, що остаточна затверділа деталь відповідає номінальним розмірам креслення.
Чи може компанія з прецизійного лиття виготовляти деталі з кількох родин сплавів в рамках однієї системи якості?
Так, кваліфікований постачальник, що використовує метод литья за витоплюваними моделями, може обробляти кілька сімейств сплавів — зокрема нікелеві суперсплави, нержавіючі сталі, титан, кобальтові сплави та вуглецеві сталі — в межах одного виробничого комплексу, за умови наявності відповідного печного обладнання, процедур роздільної обробки матеріалів та технологічної документації, спеціально розробленої для кожного сплаву. Ризики перехресного забруднення між різними сімействами сплавів зменшуються за рахунок використання окремих тиглів, систем ідентифікації матеріалів та суворих протоколів роздільного зберігання вихідних матеріалів. Єдину систему управління якістю можна застосовувати для всіх сімейств сплавів за умови чіткого розмежування в межах цієї системи робочих інструкцій, критеріїв контролю та стандартів прийняття, специфічних для кожного сплаву.
Який типовий термін виконання розробки нового виробу у літейний завод з виготовленням виробів за витопленою моделлю під замовлення ?
Сроки виготовлення нових деталей на компанії з точного лиття залежать від складності деталі, вимог до оснастки, типу сплаву та поточного навантаження ливарні. Проектування та виготовлення оснастки, як правило, є найдовшим окремим етапом і часто триває від чотирьох до десяти тижнів для середньої складності матриць. Після завершення виготовлення оснастки перше пробне лиття, його інспекція та будь-які необхідні вимірювальні або механічні випробування можуть зайняти ще два–шість тижнів. У більшості випадків клієнти повинні розраховувати на повний цикл розробки нової деталі тривалістю від восьми до шістнадцяти тижнів; ще більш складні сплави або деталі, що потребують неруйнівного контролю (NDE), збільшують цей термін. Чітке спілкування з ливарнею під час етапу розробки є обов’язковим для точного планування строків.
Зміст
- Інженерні можливості та експертиза у проектуванні з урахуванням лиття
- Діапазон сплавів та металургійний контроль
- Системи якості та суворість розмірного контролю
- Масштабованість виробництва та повторюваність процесів
- Співпраця з клієнтами та цінність довгострокових партнерських відносин
-
Часті запитання
- Які сертифікати повинен мати надійний постачальник методу втраченого воску для аерокосмічних застосувань?
- Як постачальник методу втраченого воску забезпечує контроль розмірної точності для складних геометрій деталей?
- Чи може компанія з прецизійного лиття виготовляти деталі з кількох родин сплавів в рамках однієї системи якості?
- Який типовий термін виконання розробки нового виробу у літейний завод з виготовленням виробів за витопленою моделлю під замовлення ?