 EN

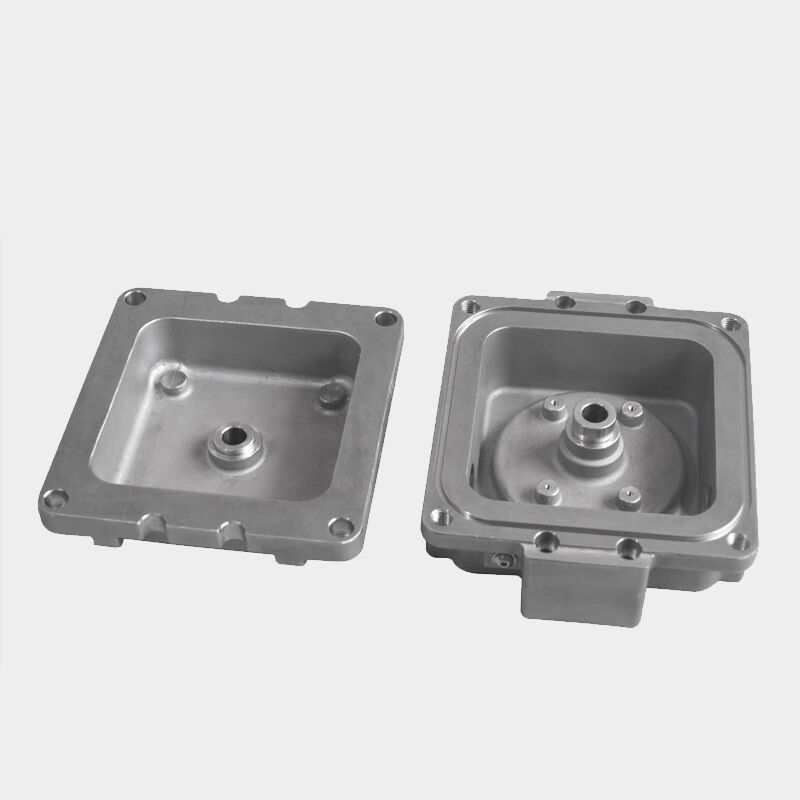
У сучасному взаємопов’язаному промисловому середовищі закупівля складних металевих компонентів через міжнародні кордони створює серйозну проблему забезпечення якості. Виробник має орієнтуватися в складній мережі постачання сировини, багатоетапного контролю виробництва, логістичних змінних та клієнт-специфічних допусків — усе це при збереженні розмірної та металургійної стабільності, яку вимагають галузі високопродуктивних технологій. Питання про те, як насправді досягається стабільна якість у глобальних ланцюгах поставок, є не лише академічним: воно має безпосередні наслідки для запасів безпеки в авіакосмічній галузі, надійності енергетичних систем та цілісності медичних пристроїв.
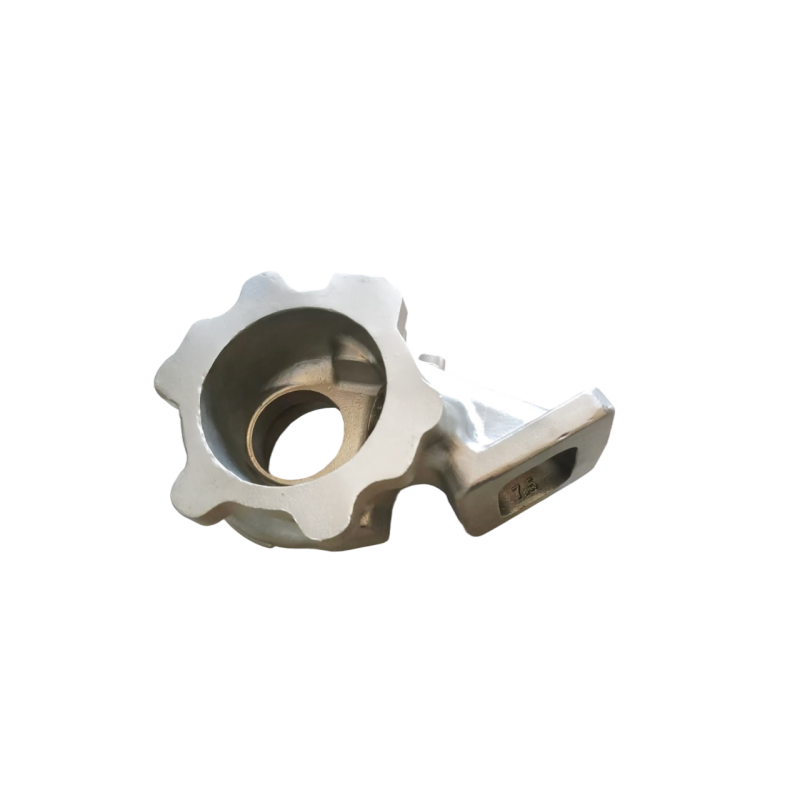
Розуміння цього процесу вимагає поглянути за межі литейного цеху. Кваліфікований виробник прецизійного ливарного виробництва із втраченою восковою моделлю закладає якість на кожному етапі — від вибору сплаву та виготовлення воскових моделей до створення керамічної оболонки, контролюваного розливу, післяливарної обробки та остаточного контролю. Коли ці напрямки діяльності підтримуються ретельною документацією щодо процесів, кваліфікованими мережами постачальників та міжнародно визнаними сертифікатами, стабільна якість стає повторюваним результатом, а не випадковим співпадінням. У цій статті розглядаються конкретні механізми, що забезпечують виробникові здатність поставляти надійні компоненти, які відповідають технічним специфікаціям, глобальним покупцям.
Основа якості: стандартизація процесів та інженерна документація
Чому документовані процеси є обов’язковими у глобальних операціях
виробник, що діє в глобальному масштабі, не може покладатися на неявні знання або традиційну експертизу. Кожен критичний етап процесу має бути детально описаний у робочих інструкціях, специфікаціях матеріалів та планах контролю, які можна виконувати послідовно незалежно від оператора чи зміни. Ця дисципліна документування є основою забезпечення якості на міжнародному рівні й гарантує, що лиття, виготовлене для європейського клієнта в галузі авіакосмічної промисловості, відповідає тим самим стандартам, що й аналогічне виріб, поставлене північноамериканському замовнику з нафтогазової галузі.
Стандартизація процесу у виробництві виливків за втраченою формою охоплює параметри впорскування воску, діапазони в’язкості керамічної суспензії, послідовності нанесення оболонкового матеріалу (стако), температурні профілі виплавлення воску та контроль циклу випалу. Кожен із цих параметрів має визначений допустимий діапазон відхилень, який встановлюється на основі історичних даних здатності процесу. У разі відхилень від заданих параметрів застосовуються задокументовані процедури коригувальних дій, що дозволяють інженерним командам реагувати системно, а не стихійно, забезпечуючи цілісність партії продукції та зменшуючи ризик поставки клієнту неспівмірних деталей.
Для учасників глобального ланцюга поставок доступ до цієї документації через структуровані порталі постачальників або системи управління якістю забезпечує прозорість. Клієнти можуть дистанційно перевіряти параметри процесів, підтверджувати дотримання затверджених процедур та вимагати документи щодо прослідковуваності, не виходячи з офісу. Такий рівень відкритості відрізняє зрілого виробника точного ливарного виробництва від товарного литейного підприємства.
Контроль інженерних змін у різних часових поясах та серед клієнтів
Управління інженерними змінами — одна з найменш цінованих якісних проблем у глобальних ланцюгах поставок. Такі постачальники часто обслуговують клієнтів із різних галузей та регіонів, кожен із яких має власні цикли ревізій, процеси затвердження та вимоги до перевірки першого зразка. Без дисциплінованої системи управління змінами затверджена оновлена конструкція в одному регіоні може призвести до невідповідності з деталями, виготовленими за старшою редакцією в іншому регіоні.
Ведучі виробники впроваджують офіційні системи контролю інженерних змін, які пов’язують номери деталей із певними рівнями редакцій, станом оснастки та затвердженими параметрами процесу. Зміни перевіряються за допомогою розмірного контролю, металографічних випробувань та схвалення замовником до їхнього введення в потік виробництва. Це запобігає несанкціонованим змінам, які можуть непомітно погіршити експлуатаційні характеристики лиття — особливо важливе застереження в галузях, де відмова компонента має серйозні наслідки.
Інтеграція програмного забезпечення для управління життєвим циклом продукту з системою планування виробництва ще більше посилює цей контроль. Коли такі постачальники синхронізують інженерні дані з виконанням операцій на виробничій дільниці в режимі реального часу, ймовірність того, що неузгоджені ревізії потраплять до готового компонента, різко знижується — навіть у разі розташування підприємств у різних країнах.
Трасування сировини та кваліфікація сплавів
Створення відстежуваного ланцюга матеріалів від злитка до інспекції
Цілісність матеріалу є вихідною точкою кожного результату, пов’язаного з якістю, у процесі втраченого воску. Авторитетний виробник прецизійних виливків методом втраченого воску здійснює суворий контроль за постачанням сплавів: вимагає сертифіковані звіти про випробування матеріалів від кваліфікованих постачальників та незалежно перевіряє хімічний склад за допомогою внутрішнього спектрографічного аналізу перед тим, як буде розплавлено будь-яку партію. Ця практика забезпечує, що нікелеві суперсплави, нержавіючі сталі, титанові сплави та інші спеціальні матеріали відповідають вимогам до хімічного складу, встановленим у клієнтських та галузевих стандартах.
Трасування партій є однаково важливим. Кожна партія вхідної сировини отримує унікальний номер плавки, який супроводжує відливку на всіх наступних етапах процесу — введення воску, формування оболонки, лиття, термічна обробка та остаточний контроль. Цей ланцюг відповідальності дозволяє підприємствам відтворити повну історію виробництва будь-якого компонента, а в разі виявлення невідповідності матеріалу — швидко ідентифікувати та ізолювати всі зачеплені деталі до того, як вони потраплять до клієнта.
У контексті глобальних ланцюгів поставок ця відстежуваність часто є умовою контракту. Замовники з аерокосмічної галузі, які діють у рамках AS9100 або NADCAP нормативних вимог, виробники медичних виробів, які підлягають стандарту ISO 13485, та покупці з енергетичного сектору, керовані специфікаціями API, усі вимагають документально підтверджену відстежуваність матеріалів як умову поставки. Підприємства, які розглядають це як ключову операційну дисципліну, а не просто формальне виконання вимоги щодо відповідності, отримують істотну конкурентну перевагу.
Програми кваліфікації сплавів та їх роль у забезпеченні стабільності
Крім контролю при вхідній перевірці, виробник має атестувати свої процеси лиття для кожної системи сплавів, що використовується у виробництві. Атестація сплавів передбачає проведення контрольних пробних заливок, оцінку механічних властивостей за допомогою випробувань на розтяг і ударну в’язкість, аналіз мікроструктурної однорідності за допомогою радіографічного та металографічного дослідження, а також порівняння отриманих результатів із відповідною матеріалознавчою специфікацією. Лише після завершення всіх цих робіт з атестації виробник може стверджувати про здатність процесу виробництва лиття для даного сплаву.
Регулярна повторна кваліфікація забезпечує актуальність бази даних процесів, зокрема під час зміни джерел сировини або модернізації виробничого обладнання. Саме ця постійна дисципліна дозволяє виробнику гарантувати, що деталі, виготовлені сьогодні, матимуть такі самі властивості, як і деталі, виготовлені дванадцять місяців тому — вимога до стабільності, яку глобальні OEM-замовники часто формалізують у своїх угоді про затвердження постачальників.
Технологія керамічної оболонки та повторюваність розмірів
Створення оболонки як критичний етап контролю розмірів
Керамічна оболонка — це форма, що надає точному ливарному виробу його остаточну форму, а якість цієї оболонки безпосередньо визначає точність розмірів та якість поверхні готової деталі. Підприємства вкладають значні ресурси в контроль хімічного складу суспензії для нанесення оболонки, послідовності занурень, умов сушіння та товщини зовнішнього захисного шару. Ці параметри разом визначають, наскільки точно керамічна оболонка відтворює геометрію воскової моделі та наскільки ефективно вона протистоїть деформації під час високотемпературного литтєвого циклу.
Контроль навколишнього середовища в приміщенні для формування оболонок — температури, вологості та повітряного потоку — здійснюється дуже ретельно, оскільки властивості керамічної суспензії надзвичайно чутливі до умов навколишнього середовища. Автоматизовані системи змішування суспензії з контролем в’язкості забезпечують стабільність процесу занурювального нанесення покриття від партії до партії. Ці заходи особливо важливі під час високотемпового виробництва для глобальних клієнтів, які вимагають жорстких допусків на розміри таких елементів, як профілі лопаток, розташування отворів для охолодження та геометрія поверхонь з’єднання.
Статистичний контроль процесу, застосований до вимірювань товщини оболонки, часу сушіння та міцності «зеленої» оболонки, забезпечує виробнику оперативну інформацію про якість оболонки ще до початку розливання. Такий проактивний підхід зменшує рівень браку та запобігає поставці клієнтам литих деталей, що не відповідають заданим допускам, — це один із ключових факторів витрат у глобальних ланцюгах поставок.
Інвестиції в оснастку та точність воскової моделі
Розмірна стабільність у методі литья за втраченою восковою моделлю починається з воскової моделі, яку саму виготовляють із прецизійних інструментів для лиття під тиском. Підприємства дотримуються суворих протоколів кваліфікації інструментів, що встановлюють базові розмірні параметри для кожного нового інструменту. Параметри лиття, зокрема температура воску, тиск впорскування та тривалість витримки, документуються й контролюються з метою мінімізації розбіжностей між окремими моделями.
Графіки технічного обслуговування оснастки забезпечують своєчасне виявлення й усунення зношеної або пошкодженої оснастки до того, як її стан почне погіршувати якість воскових моделей. Для глобальних замовників угоди щодо зберігання та володіння оснасткою офіційно визначають власника оснастки, місце її зберігання та обов’язки виробника щодо її технічного обслуговування. Цей рівень управління захищає інвестиції замовника й гарантує, що будь-яка нова оснастка, виготовлена в майбутньому, відповідатиме затвердженій розмірній базовій лінії.
Технології інспекції та глобально визнані сертифікати
Сучасні метрологічні та неруйнівні випробувальні можливості
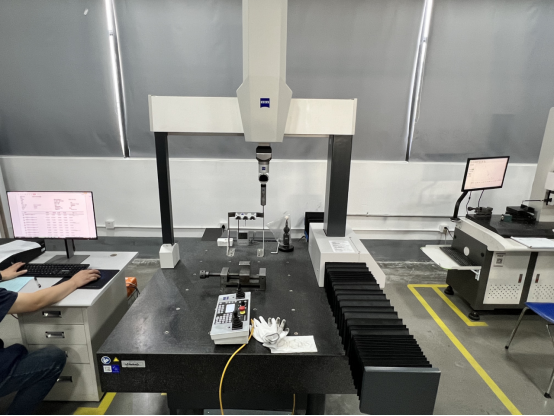
такі постачальники, що обслуговують глобальні ринки, повинні мати можливості інспекції, які відповідають складності та точності вироблюваних деталей. Координатно-вимірювальні машини, оптичні компаратори, лазерні сканувальні системи та комп’ютерна томографія забезпечують комплексну розмірну перевірку складних геометрій литих деталей. Ці прилади калібруються відповідно до національних і міжнародних стандартів, що гарантує юридичну відстежуваність результатів вимірювань і їх взаємне визнання за кордоном.
Неруйнівний контроль відіграє також важливу роль. Радіографічний контроль виявляє внутрішні усадкові пори, включення та тріщини, які невидимі при поверхневому огляді. Флуоресцентний капілярний контроль виявляє тонкі поверхневі тріщини в немагнітних сплавах. Ультразвуковий контроль характеризує підповерхневі несправності в критичних конструктивних елементах. Для таких постачальників наявність цих можливостей у внутрішньому підрозділі скорочує затримки й ризики, пов’язані з передачею неруйнівного контролю стороннім організаціям, а також забезпечує швидшу відповідь на запити клієнтів щодо якості.
Систематичне використання звітів про перевірку першого зразка, які документують кожну характеристику нової або модифікованої деталі відповідно до конструкторського креслення, надає глобальним клієнтам повну розмірну й матеріальну картину до початку серійного виробництва. Це попереднє інвестування в верифікацію значно зменшує ризик отримання неспівпадаючих у вимогах деталей після розміщення замовлень великих обсягів.
Міжнародні сертифікати як докази якості
Сертифікації, такі як ISO 9001 , AS9100 , IATF 16949 , та NADCAP не є лише табличками на стіні — вони свідчать про незалежно перевірені дані того, що підприємство інституціоналізувало практики управління якістю в усіх сферах своєї діяльності. Кожен стандарт охоплює конкретні ризики, характерні для відповідної галузі: AS9100 зосереджений на управлінні конфігурацією та зменшенні ризиків у аерокосмічній галузі, IATF 16949 акцентує увагу на статистичному контролі процесів та запобіганні дефектам у автомобільній галузі, а NADCAP охоплює затвердження спеціальних процесів для термообробки, неруйнівного контролю та хімічної обробки.
Для менеджерів глобальних ланцюгів поставок, які оцінюють таких постачальників, ці сертифікати виступають як фільтр попередньої кваліфікації. Вони свідчать про те, що процеси виробника витримали сувору незалежну перевірку та що існують системи коригувальних дій для усунення виявлених недоліків. Підтримка кількох сертифікатів одночасно також демонструє організаційну зрілість, необхідну для забезпечення стабільної якості відповідно до різноманітних вимог замовників без компромісу однієї групи стандартів задля задоволення іншої.
Інтеграція ланцюга поставок та практики взаємодії з клієнтами
Спільне планування та прозорість у прогнозуванні попиту
Узгоджена якість у глобальній ланцюжку поставок вимагає більшого, ніж лише високоякісне виробництво: це потребує прозорого спілкування та спільного планування між виробником точних виливків за втраченою формою та його замовниками. Довгострокові графіки поставок, резервування виробничих потужностей і раннє виявлення коливань попиту дозволяють виробнику планувати закупівлю матеріалів, підготовку оснастки та послідовність виробництва без використання скорочених процедур, що часто призводять до компромісів у якості через тиск строків.
підприємства, які активно беруть участь у зустрічах замовників щодо планування ланцюгів поставок — надаючи дані про завантаження потужностей, оновлення строків виконання замовлень та прогнози доступності матеріалів — стають справжніми партнерами у ланцюзі поставок, а не лише транзакційними постачальниками. Така інтеграція зменшує ймовірність проведення аварійних виробничих запусків, які є відомим чинником ризику відхилень від технологічних процесів та скорочення обсягів контролю.
Цифрові платформи для ланцюгів постачання зробили таку співпрацю більш доступною. Відстеження замовлень у реальному часі, електронна доставка сертифікатів відповідності та автоматизовані системи повідомлення про невідповідності надають глобальним клієнтам необхідну прозорість для впевненого управління запасами та планування виробництва, незалежно від фізичної відстані між їхнім підприємством та литейним цехом виробника прецизійних виливків за втраченою формою.
Управління невідповідностями та безперервне вдосконалення через кордони
Жодна виробнича операція не є повністю позбавленою невідповідностей, але саме те, як такі постачальники реагують на них, відрізняє постачальника світового класу від середньостатистичного. Формалізовані процеси 8D або CAPA забезпечують ретельне розслідування скарг клієнтів з визначенням кореневої причини, негайне впровадження утримувальних заходів та довготривальні корективні дії, спрямовані на усунення системних слабких місць, а не лише поверхневих симптомів.
У глобальних відносинах у ланцюгу поставок швидкість і якість реагування на корективні дії безпосередньо впливають на довіру клієнтів. Підприємства, які надають добре задокументований звіт за методологією 8D у домовлені терміни, завершують верифікацію ефективності корективних дій та оновлюють свої плани контролю та робочі інструкції, демонструють, що управління якістю вкорінилося в їхній корпоративній культурі, а не здійснюється лише для потреб аудиту.
Програми постійного вдосконалення, у тому числі моніторинг тенденцій статистичного контролю процесів, аналіз виходу продукції та проекти зі зниження кількості браку, забезпечують постійне підвищення потенціалу процесів, що дозволяє підприємствам поступово звужувати граничні допуски на розміри та зменшувати рівень дефектів, які виявляють клієнти, із часом. Саме така траєкторія покращення є ключовим критерієм для глобальних виробників обладнання (OEM), коли вони вибирають і зберігають постачальників для своїх найбільш вимогливих застосувань.
Шукайте надійного партнера з точного ливарного виробництва методом втраченого воску?
Наші підприємства сертифіковані відповідно до стандартів IATF та ISO 9001, що гарантує виготовлення компонентів, які відповідають заданим специфікаціям, для глобальних ланцюгів поставок. Зв’яжіться з нашою інженерною командою вже сьогодні або замовте розрахунок вартості для вашого наступного проекту. .
Часті запитання
У яких галузях промисловості найбільше вигода від співпраці з такими підприємствами?
Галузі, що мають високі вимоги до матеріалів та розмірів, отримують найбільшу користь від виробництва методом литья за втраченими моделями. До них належать авіакосмічна промисловість, де лопатки турбін і конструктивні елементи потребують точного контролю складу сплавів та мають складну геометрію; нафтогазова промисловість, де компоненти для підземного обладнання та арматура зазнають надзвичайно високих тисків і корозійних середовищ; виробництво медичних пристроїв, де критичними є біосумісність та якість поверхневої обробки; а також промислова енергетика, де компоненти з суперсплавів повинні зберігати цілісність під час тривалих термічних циклів. Процес литья за втраченими моделями особливо добре підходить для цих галузей, оскільки дозволяє виготовляти деталі, близькі за формою до готових виробів, із сплавів, які важко обробляти механічно, з мінімальними втратами матеріалу.
Як виробництво забезпечує якість при глобальному закупівельному постачанні матеріалів?
виробничі потужності забезпечують якість матеріалів за рахунок поєднання кваліфікації затверджених постачальників, протоколів вхідного контролю та незалежної спектрографічної перевірки кожної плавки сплаву перед його надходженням у виробництво. Сертифіковані звіти про випробування матеріалів перевіряються на відповідність відповідним технічним специфікаціям, а будь-який матеріал, що не пройшов вхідний контроль, ізолюється та повертається постачальникові. Системи прослідковуваності за номером плавки пов’язують кожне готове лиття з його вихідною партією сировини, що дозволяє швидко організувати вилучення продукції та обмежити наслідки, якщо після виробництва виявлено проблему з матеріалом.
Які сертифікати повинен шукати глобальний покупець при виборі виробничих потужностей?
Глобальні покупці повинні надавати перевагу сертифікаціям, які відповідають їхнім конкретним галузевим вимогам. AS9100 є стандартом схвалення ланцюгів поставок у галузі авіації та вказує на відповідність суворим вимогам щодо управління конфігурацією та зниження ризиків. ISO 9001 забезпечує базову структуру системи управління якістю, що застосовується в усіх галузях. NADCAP схвалення свідчить про кваліфікацію на рівні процесів для спеціальних процесів, таких як неруйнівний контроль (NDT), термічна обробка та хімічна обробка. IATF 16949має значення для ланцюгів поставок у автомобільній промисловості. Підприємства, що мають кілька діючих сертифікацій, демонструють оперативну дисципліну, необхідну для підтримки систем управління якістю в різноманітних середовищах клієнтів.
Як підприємства забезпечують сталість якості на різних змінах виробництва або в різних підприємствах?
Узгодженість між змінами та підприємствами досягається за рахунок стандартизованих інструкцій щодо виконання робіт, автоматизованого контролю параметрів процесу, протоколів передачі завдань між змінами та регулярного внутрішнього аудиту. На підприємствах використовують статистичний контроль процесу (SPC) у вигляді контрольних карт для моніторингу ключових показників процесу в режимі реального часу, щоб відхилення виявлялися й усувалися до того, як вони призведуть до виготовлення неспівмірних деталей. Міжпідприємницькі системи управління якістю забезпечують синхронізацію технічної документації, затверджених переліків постачальників та баз даних корективних дій, щоб однакові стандарти якості застосовувалися незалежно від того, на якому саме підприємстві чи командою виготовлюється лиття.
Зміст
- Основа якості: стандартизація процесів та інженерна документація
- Трасування сировини та кваліфікація сплавів
- Технологія керамічної оболонки та повторюваність розмірів
- Технології інспекції та глобально визнані сертифікати
- Інтеграція ланцюга поставок та практики взаємодії з клієнтами
-
Часті запитання
- У яких галузях промисловості найбільше вигода від співпраці з такими підприємствами?
- Як виробництво забезпечує якість при глобальному закупівельному постачанні матеріалів?
- Які сертифікати повинен шукати глобальний покупець при виборі виробничих потужностей?
- Як підприємства забезпечують сталість якості на різних змінах виробництва або в різних підприємствах?