 EN

Коли точність, якість поверхні та розмірна точність є невід’ємними вимогами, виробники постійно звертаються до перевіреного постачальника інвестиційного лиття з використанням кремнійорганічного розчину (silica sol). Таке рішення рідко буває довільним.
Це рішення ґрунтується на глибокому розумінні того, що забезпечує технологія формування оболонок із кремнійорганічного розчину (silica sol shell) у порівнянні з альтернативними методами лиття. Цей вибір безпосередньо призводить до зменшення обробки деталей на наступних етапах виробництва, досягнення жорсткіших допусків та покращеної роботи деталей у складних геометричних конфігураціях
Цей вибір відображає вимірювані технічні переваги, введені під час виготовлення форми та високотемпературного обпалу. Оскільки глобальні ланцюги поставок вимагають скорочення термінів виконання замовлень, розуміння саме цього методу лиття стає стратегічно й операційно важливим.
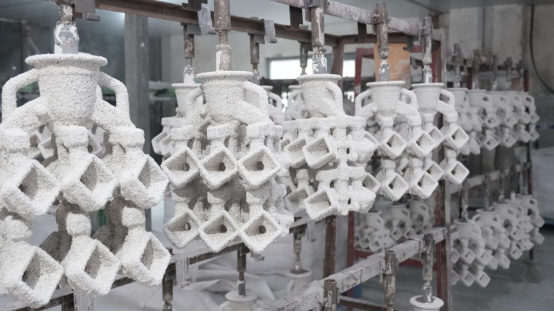
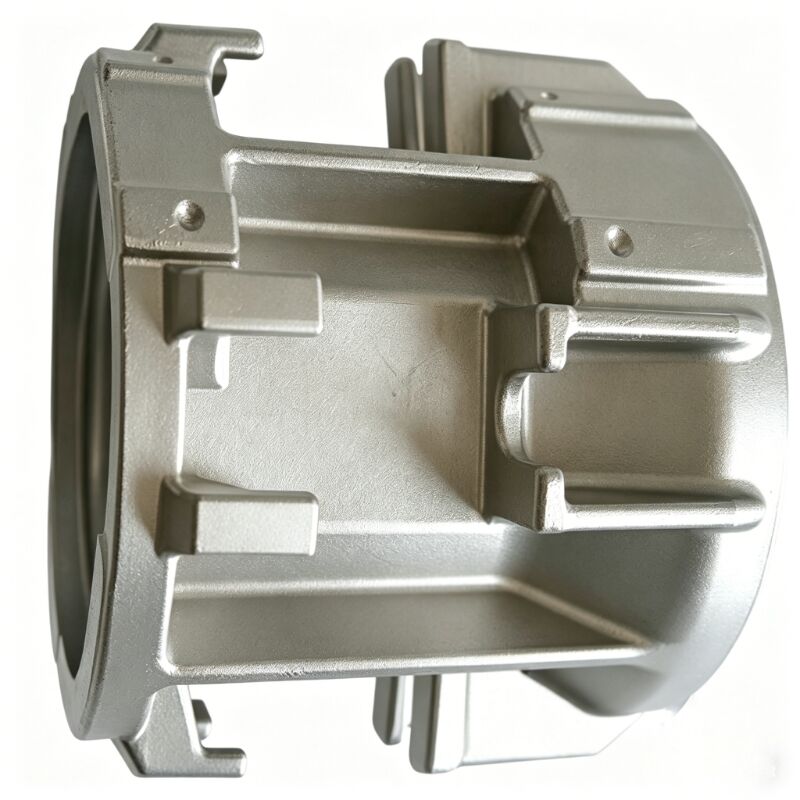
Рисунок 1: Складний корпусний компонент для роботи з рідинами, виготовлений методом литья за кремнієво-гелевими моделями, досягає шорсткості поверхні Ra 3.2до остаточної механічної обробки.
Технічна основа лиття за методом втраченого воску з використанням кремнієвої солі
Що робить систему зв’язуючого агента на основі кремнієвої солі кращою
Система зв’язувальних речовин на основі кремнієвої солі використовує колоїдний кремній як основний зв’язувальний агент у процесі формування оболонки замість водного скла або етилсилікату, що застосовувалися в старих процесах ливарства за втраченими моделями. Ця відмінність є фундаментальною. Колоїдний кремній забезпечує створення керамічної оболонки з винятковою первинною міцністю, низькою газопроникністю та чудовою термічною стабільністю під час впливу екстремальних температур, необхідних під час розливання металу. Для будь-якого серйозного постачальника ливарних виробів за втраченими моделями з використанням кремнієвої солі це означає, що оболонки стійкі до тріщин, деформацій і передчасного руйнування під час лиття — проблем, які безпосередньо погіршують точність виготовлених деталей.
Процес з використанням кремнієвої солі також усуває багато ускладнень, пов’язаних із сушінням та затвердінням у системах на основі водного скла. Шари оболонки затвердівають більш рівномірно за контрольованих умов вологості та повітряного потоку, що забезпечує більш однорідну керамічну структуру. Коли виробники вказують жорсткі вимоги до товщини стінок, тонкостінних відливок або елементів з підрізами, саме ця однорідність дозволяє формі зберігати свою розмірну стабільність протягом усього циклу обпалу та заливки. Кваліфікований постачальник ливарних форм за методом втратної кокільної відливки з використанням кремнієвої солі розуміє, як оптимізувати кількість шарів, розмір зерен обсипного матеріалу та інтервали сушіння, щоб відповідати конкретному сплаву та геометрії виготовлюваної деталі.
Переваги якості поверхні, що зменшують кількість вторинних операцій
Одна з найважливіших комерційних причин, чому виробники надають перевагу постачальнику інвестиційного лиття з використанням кремнієвої золі, — це висока якість поверхні відлитих деталей, яку цей процес забезпечує за своєю природою. Оболонки з кремнієвої золі, завдяки малим розмірам частинок колоїдного зв’язувального агента та використанню первинних шарових матеріалів високої якості (циркону або плавленого кварцу), забезпечують шорсткість поверхні в діапазоні Ra 1,6–Ra 3,2 мікрометра без будь-якої подальшої шліфувальної або полірувальної обробки. Для складних металевих деталей, що використовуються в насосах, клапанах, турбінах або медичному обладнанні, такий рівень якості поверхні значно скорочує час і витрати, пов’язані з додатковими операціями механічної обробки.
Виробники компонентів, таких як робочі колеса, дифузори або корпуси клапанів із критичним для потоку профілем, усвідомлюють, що гладка внутрішня чи зовнішня поверхня — це не лише естетичний параметр: вона безпосередньо впливає на гідравлічну ефективність, стійкість до втоми та корозійну поведінку. Коли постачальник втрачальних литих деталей із кремнієво-гелевого зв’язуючого матеріалу (silica sol) постійно постачає деталі з шорсткістю поверхні Ra 1,6 без додаткової обробки, ланцюг подальшого виробництва стає більш ефективним і передбачуваним. Це є ключовим чинником вибору постачальника в масових промислових програмах, де навіть незначне зменшення кількості проходів механічної обробки призводить до суттєвого зниження витрат у межах повного виробничого циклу.
Обробка складних геометрій із впевненістю
Складні конструктивні елементи, які створюють виклики для інших литтєвих процесів
Складні металеві деталі часто мають елементи, які взагалі неможливо або економічно недоцільно виготовити лише за допомогою лиття в пісочних формах, лиття під тиском або кування. Внутрішні канали, уступи, тонкі ребра, внутрішні кути та криволінійні поверхні з багатьох площин є типовими для аерокосмічних кронштейнів, лопаток турбін, корпусів насосів та компонентів систем керування потоками рідин. Досвідчений постачальник інвестиційного лиття у кремнеземному розчині має необхідні інструменти та глибокі знання технологічного процесу, щоб безпосередньо відтворювати ці елементи з воскової моделі, забезпечуючи деталізацію, яку жоден інший метод лиття великих партій не може забезпечити при аналогічних темпах виробництва.
Процес ливарства за втраченою формою, коли його забезпечує система зв’язувача на основі кремнійорганічного розчину (silica sol), дозволяє виробникам об’єднати кілька оброблених або зварених підзбірок у єдине лиття, що майже відповідає кінцевій формі деталі. Ця стратегія об’єднання деталей скорочує час збирання, усуває потенційні шляхи витоку в зонах з’єднань і підвищує структурну цілісність за рахунок усунення точок концентрації напружень у зонах зварних швів. Коли виробник вказує складну багатоканальну робочу колісну лопатку або компонент теплообмінника з тонкими стінками, співпраця з досвідченим постачальником ливарних деталей за втраченою формою з використанням кремнійорганічного розчину означає отримання деталі, яка відповідає заданим параметрам креслення вже при першому контролі пробного зразка, а не потребує кількох циклів коригувальних ітерацій.
Різноманітність сплавів для виконання вимог до матеріалів у складних умовах
Інша причина, чому виробники постійно обирають постачальника ливарних форм із кремнієвої золі для складних металевих деталей, — це широка сумісність процесу з різними сплавами. Оболонки з кремнієвої золі розроблені так, щоб витримувати температури розливання для широкого спектра матеріалів — від аустенітних і дуплексних нержавіючих сталей до нікелевих суперсплавів, сплавів кобальт-хром, інструментальних сталей та сплавів, що зміцнюються виділенням. Ця універсальність означає, що один постачальник ливарних форм із кремнієвої золі може виступати стратегічним партнером у кількох продуктових лінійках, забезпечуючи стабільну дисципліну процесу незалежно від того, чи йдеться про стандартну сталь 316L, чи про вимогливий сплав Inconel 718.
Для виробників, що працюють у корозійних середовищах, за високих температур або в умовах інтенсивного зношування, вибір сплаву є ключовим чинником проектування. Здатність лити складні геометричні форми з суперсплавів, які важко обробляти, без втрати розмірної точності чи якості поверхні — це відмінна можливість, що робить постачальника ливарних виробів методом втраченого воску з кремнієво-гелевою оболонкою незамінним елементом ланцюга поставок. Це особливо актуально для таких галузей, як нафтогазова промисловість, хімічна переробка та енергетика, де дотримання вимог до матеріалів є обов’язковим, а заміна не допускається.
Стабільність якості та повторюваність розмірів
Технологічні контролі, що забезпечують стабільність параметрів партії від партії
Виробники, які запускають виробничі програми з сотнями або тисячами однакових складних деталей, потребують постачальника, здатного забезпечувати стабільність розмірів у кожній партії без будь-яких відхилень. Авторитетний постачальник інвестиційного лиття за методом кремнієвого розчину значно інвестує в контроль технологічних процесів — моніторинг параметрів введення воску, регулювання в’язкості суспензії, контроль умов сушіння оболонки та регулювання атмосфери в печах — щоб мінімізувати, а не приймати як даність природну змінність, притаманну литтєвим процесам. Такий контроль не є додатковими заходами щодо забезпечення якості; він є операційною основою високопродуктивного виробництва інвестиційного лиття.
Статистичний контроль процесів, протоколи перевірки першого зразка та верифікація за допомогою координатно-вимірювальної машини (CMM) є стандартними практиками на професійному підприємстві з виробництва лиття за кремнієвим розчином. Для складних металевих деталей із вимогами до геометричних характеристик (GD&T), що стосуються справжнього положення, профілю поверхні або кутових допусків у межах ±0,1 мм або жорсткіших, ці контролі визначають різницю між відливкою, яка безпосередньо надходить на збірку, та тією, що потребує значного додаткового оброблення. Виробники, які розуміють цю реальність, сприймають кваліфікацію постачальників як критичний етап закупівель, а не формальну процедуру.
Трасування та відповідність вимогам у регульованих галузях
Такі галузі, як авіаційно-космічна, медична та атомна енергетика, вимагають повної прослідковуваності матеріалів і технологічних процесів як умови закупівлі. Сертифікований постачальник лиття за втраченою восковою моделлю з використанням кремнієвої золі веде детальну документацію, включаючи сертифікати плавки, звіти про хімічний аналіз, дані механічних випробувань, протоколи розмірного контролю та результати неруйнівного контролю (НК) для кожної партії продукції. Ця інфраструктура прослідковуваності є невід’ємною частиною системи управління якістю постачальника й, як правило, перевіряється на відповідність таким стандартам, як ISO 9001, AS9100, або спеціальним планам якості замовника.
Коли виробники сертифікують постачальника лиття за втраченою восковою моделлю з використанням кремнієвої суспензії для регульованих застосувань, вони оцінюють не лише технічний процес — вони також аналізують організаційну здатність постачальника забезпечувати відповідність вимогам протягом тривалого часу. Постачальник, який інвестує в надійні системи документування, має кваліфікований металургійний персонал та регулярно калібрує контрольно-вимірювальне обладнання, становить менший ризик для ланцюга поставок порівняно з тим, хто спирається на неформальні практики забезпечення якості. Саме тому виробники у галузях із високими ставками підтримують довготривалі переваги щодо вибору постачальників серед партнерів з лиття, які продемонстрували стабільну відповідність вимогам.
Технічний параметр |
Процес на основі кремнієвого гелю (преміум) |
Процес на основі водного скла (економ) |
Прямий вплив на якість компонента |
Основна система зв’язувальних речовин |
Колоїдний кремній (дрібнодисперсний) |
Натрій силікат (грубша хімічна структура) |
Фундамент для стабільності форми та точного відтворення тонких деталей із тонкими стінками. |
Інструменти та матеріали для штампів |
Сталь високого ґатунку або преміальний алюміній |
Стандартний алюміній або м’які інструменти |
Сталеві штампи з кремнієво-колоїдного резисту стійкі до зносу, забезпечуючи точну повторюваність розмірів протягом тривалих серій. |
Контроль в’язкості суспензії |
Точний, безперервний контроль; рівномірне формування оболонки |
Змінна в’язкість; схильність до нерівномірного нанесення покриття |
Висока стабільність запобігає слідам затримки потоку, «холодним» замиканням та варіаціям товщини. |
Інтервал сушіння й затвердіння |
Суворо регульоване середовище з контролем температури й вологості |
Прискорене хімічне або атмосферне сушіння |
Контрольований процес затвердіння силікатного золю усуває внутрішні тріщини та деформацію форми під час випалу. |
Поверхня «як відлива» |
Ra 1,6–Ra 3,2 мкм (Гладка поверхня) |
Ra 6,3–Ra 12,5 мкм (груба поверхня) |
Надзвичайно гладкі поверхні «як відлива» значно зменшують або повністю усувають необхідність дорогого вторинного механічного оброблення. |
Розмірна толерантність |
ISO 8062-3, клас DCTG 4–6 (точний) |
ISO 8062-3, клас DCTG 7–9 (неточний) |
Суворіші допуски «майже готової форми» забезпечують відповідність деталей стандартним кріпленням уже при першому контролі. |
Економічні міркування щодо вибору постачальника
Загальна вартість володіння порівняно з ціною за одиницю
Поширена помилкова думка в обговореннях закупівель полягає в тому, що процес литья за втраченою восковою моделлю з використанням кремнієвої солі є дорожчим за альтернативні методи й тому підходить лише для преміальних застосувань. Насправді, коли виробники розраховують загальну вартість володіння — з урахуванням скорочення механічної обробки, рівня браку, спрощення збирання та усунення переділки — правильний вибір постачальника ливарних виробів за технологією «кремнієва сіль» часто забезпечує нижчу загальну вартість деталі порівняно з використанням методу лиття з меншими технічними можливостями. Висока точність розмірів і якість поверхні деталей, отриманих ливарним способом з використанням кремнієвої солі, зменшують кількість необхідних операцій механічної обробки, а це зниження накопичується в рамках високотиражних програм.
Один складний литий виріб, який усуває три додаткові операції механічної обробки, легко компенсує вищу ціну за одиницю лиття. Коли такий розрахунок застосовується до щорічного обсягу кількох тисяч деталей, економічна вигода співпраці з кваліфікованим постачальником лиття за методом «силика-гель» стає очевидною. Виробники, які враховують загальну вартість замість того, щоб зосереджуватися виключно на закупівельній ціні, зазвичай будують більш стабільні й продуктивні відносини з постачальниками, що призводить до меншої кількості перебоїв у поставках і кращих довгострокових результатів щодо якості.
Конкурентоспроможність термінів виконання замовлення та інвестиції в оснащення
Сучасне інвестиційне литтєве оснащення для процесів з використанням кремнієвої солі, як правило, виготовляють із алюмінієвих або сталевих форм для вливання воску, що є економічнішими та швидшими у виробництві порівняно з важким оснащенням, необхідним для лиття під тиском або штампування. Кваліфікований постачальник інвестиційного лиття з використанням кремнієвої солі може від затверджених конструкторських креслень перейти до виготовлення перших зразків протягом чотирьох–восьми тижнів для деталей середнього ступеня складності, що сприяє прискоренню циклів розробки продукції та запуску нових програм. Ця здатність швидко отримувати зразки стає все більш важливою, оскільки виробники стикаються з укороченими термінами розробки на конкурентних ринках.
Крім того, оснастка для ливарного виробництва методом втраченого воску має тривалий термін служби за умови належного обслуговування, що робить її придатною для багаторічних виробничих програм без істотних додаткових інвестицій. Постачальник ливарних виробів методом втраченого воску з використанням кремнійорганічного розчину (silica sol), який пропонує проектування та обслуговування оснастки власними силами, забезпечує додатковий рівень надійності програми, гарантуючи швидке виконання змін у оснастці, необхідних у зв’язку з інженерними змінами, без затримок через координацію ззовні. Ця інтегрована можливість є суттєвим фактором відмінності під час оцінки потенційних довгострокових партнерів з ливарного виробництва.
Спеціалізована придатність для складних деталей
Компоненти для роботи з рідинами та лопатеві колеса
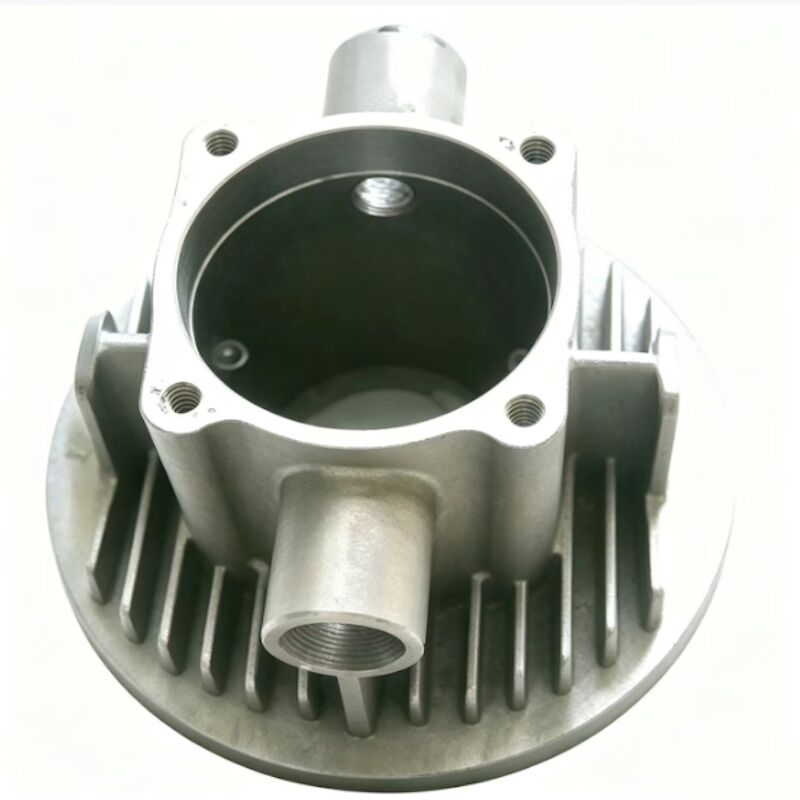
Серед найбільш вимогливих застосувань для постачальника литья за витратними формами з кремнієвої золі — точні компоненти для роботи з рідинами, такі як робочі колеса центробіжних насосів, турбінні колеса та спіральні корпуси. Ці деталі поєднують складні тривимірні криволінійні поверхні з жорсткими допусками гідравлічних каналів і високими вимогами до якості поверхні — поєднання, яке ідеально задовольняє процес литья за витратними формами з кремнієвої золі. Здатність лити замкнені геометрії робочих коліс із внутрішніми лопатевими каналами без використання стержнів або з мінімальним їх застосуванням є ключовою перевагою цієї технології.
Імпелери, відлиті методом кремнієвого розчину, мають виняткову стабільність розмірів, повторювану геометрію лопатей та гладку поверхню, що безпосередньо впливає на гідравлічну ефективність насосів. Виробники насосів для хімічних процесів, очищення води або енергетичних застосувань покладаються на кваліфікованого постачальника інвестиційного лиття кремнієвим розчином, щоб отримувати імпелери, які відповідають як геометричним, так і матеріальним специфікаціям без потреби в обширному ручному остаточному обробленні. Поєднання точних допусків, варіантів корозійностійких сплавів та високої якості поверхні робить інвестиційне лиття кремнієвим розчином переважним способом виробництва високопродуктивних компонентів для роботи з рідинами.
Аерокосмічні та промислові конструкційні компоненти
У застосуваннях у галузі аерокосмічної та промислової техніки конструкційні металеві деталі часто вимагають поєднання високої міцності, низької ваги та складної геометрії, що ставить під сумнів можливості традиційних методів виробництва. Кронштейни, корпуси, компоненти виконавчих механізмів та конструкційні деталі двигунів, виготовлені постачальником ливарних виробів методом ливарного виробництва за кремнієво-гелевими формами, здатні забезпечити геометрію, близьку до кінцевої, та високу точність розмірів, які вимагаються стандартами проектування аерокосмічної техніки, часто з додатковою перевагою значного зменшення маси порівняно з варіантами, отриманими механічною обробкою заготовок.
Процес з використанням кремнієвої солі дозволяє виготовлювати виливки з тонкими стінками завтовшки 1,5–2,0 мм у багатьох сплавних системах, що забезпечує легкі конструктивні рішення без втрати структурної цілісності. Для промислових виробників, які розробляють обладнання нового покоління зі зменшеним споживанням матеріалів і нижчими цільовими показниками експлуатаційної маси, постачальник виливок методом литья за втраченою формою з кремнієвою соллю відіграє стратегічну роль у реалізації конструкторських інновацій, які інакше були б обмежені технологічними можливостями виробництва. Здатність перетворювати інженерні амбіції на виробничо реалізовні рішення є ключовою причиною, чому прогресивні виробники поглиблюють свої партнерські стосунки з кваліфікованими постачальниками виливок.
Часті запитання
Що відрізняє постачальника виливок методом литья за втраченою формою з кремнієвою соллю від постачальника виливок методом литья за втраченою формою з водного скла?
Основна відмінність полягає у системі зв’язувальних речовин, що використовується для створення керамічної оболонки. Постачальник ливарних форм за методом втраченого воску з використанням кремнієвої солі застосовує колоїдний кремнійоксид як зв’язувальну речовину, що забезпечує отримання щільнішої, термічно стабільнішої оболонки з кращою здатністю до досягнення високої якості поверхні — зазвичай Ra 1,6–3,2 мікрометра. Постачальники, що використовують водне скло, застосовують натрій-силікат як зв’язувальну речовину; цей варіант є дешевшим, але призводить до грубішої якості поверхні, нижчої розмірної точності та меншої придатності для виготовлення складних деталей з тонкими перерізами або сплавів, стійких до високих температур.
У яких галузях промисловості найчастіше використовують постачальників ливарних форм за методом втраченого воску з використанням кремнієвої солі для виготовлення складних деталей?
До найбільш активних користувачів належать аерокосмічна та оборонна промисловість, нафтогазова галузь, хімічна промисловість, виробництво насосів і арматури, енергетика та виробництво медичного обладнання. Ці галузі мають спільні вимоги щодо складної геометрії деталей, жорстких допусків, високої якості поверхні та вимогливих специфікацій щодо сплавів — усі ці вимоги спеціально враховано при розробці процесу ливарства за втраченою восковою моделлю з використанням кремнієвого розчину.
Як співпраця з постачальником ливарних виробів за втраченою восковою моделлю з використанням кремнієвого розчину зменшує загальну вартість виробництва складних деталей?
Точність розмірів у стані після лиття та якість поверхні, які забезпечує кваліфікований постачальник інвестиційного лиття за методом кремнієвого розчину, значно зменшують кількість додаткових операцій механічної обробки. Об’єднання деталей — поєднання кількох окремих компонентів у єдине виливок — додатково скорочує трудомісткість збирання, витрати на зварювання та кількість контрольних точок. Коли ці економії сумуються в межах виробничої програми, загальна вигода у вартості порівняно з альтернативними методами лиття чи механічної обробки часто є суттєвою, навіть якщо ціна одиниці виливка на перший погляд вища.
Які сертифікати якості повинен мати авторитетний постачальник інвестиційного лиття за методом кремнієвого розчину?
Щонайменше, кваліфікований постачальник інвестиційного лиття з використанням кремнієвої золі повинен мати сертифікат ISO 9001. Для авіаційних застосувань зазвичай потрібен сертифікат AS9100. Постачальники, що обслуговують медичний або ядерний ринки, можуть потребувати додаткових регуляторних схвалень. Окрім сертифікатів, виробники повинні оцінювати внутрішню інфраструктуру постачальця щодо забезпечення якості, зокрема наявність координатно-вимірювальних машин (CMM), систем прослідковуваності матеріалів, послуг неруйнівного контролю (NDT) та задокументованих процедур контролю процесів як показників стабільно високої якості.
Зміст
- Технічна основа лиття за методом втраченого воску з використанням кремнієвої солі
- Обробка складних геометрій із впевненістю
- Стабільність якості та повторюваність розмірів
- Економічні міркування щодо вибору постачальника
- Спеціалізована придатність для складних деталей
-
Часті запитання
- Що відрізняє постачальника виливок методом литья за втраченою формою з кремнієвою соллю від постачальника виливок методом литья за втраченою формою з водного скла?
- У яких галузях промисловості найчастіше використовують постачальників ливарних форм за методом втраченого воску з використанням кремнієвої солі для виготовлення складних деталей?
- Як співпраця з постачальником ливарних виробів за втраченою восковою моделлю з використанням кремнієвого розчину зменшує загальну вартість виробництва складних деталей?
- Які сертифікати якості повинен мати авторитетний постачальник інвестиційного лиття за методом кремнієвого розчину?