
 EN

Պահանջկոտ արդյունաբերական միջավայրերում, որտեղ խոնավությունը, քիմիական նյութերը և չափազանց բարձր կամ ցածր ջերմաստիճանները մշտապես սպառնալիք են ներկայացնում, նյութի ընտրությունը արտադրողի կողմից կատարվող ամենակարևոր ինժեներական որոշումներից մեկն է։ Առկա արտադրական մեթոդների շարքում՝ ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից առաջացել են որպես նախընտրելի լուծում բաղադրիչների համար, որոնք պետք է դիմացեն կոռոզիայի՝ չվնասելով չափային ճշգրտությունը կամ մեխանիկական ամրությունը: Հեղուկների մշակման համակարգերից մինչև ծովային սարքավորումներ՝ այս արտադրական մոտեցման նախընտրությունը պատահական չէ. այն հիմնված է նյութի գիտության, գործընթացի առավելությունների և երկարաժամկետ ծախսերի տրամաբանության համադրության վրա:
Իմանալ, թե ինչու ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից կոռոզիային դիմացող կիրառումներում գերակշռելու համար անհրաժեշտ է դիտարկել ինչպես համաձուլվածքների հատկությունները, այնպես էլ դրանց հիմքում ընկած ճշգրիտ արտադրական գործընթացը: Ներդրումային ձուլման մեթոդը՝ որը հայտնի է նաև որպես «կորցրած մեղրի ձուլում»՝ հնարավորություն է տալիս արտադրել բարդ, մոտ վերջնական ձևի ունեցող բաղադրիչներ՝ ստիպված լինելով համապատասխանել խիստ թույլատրելի շեղումների և ստանալ հարթ մակերևույթ: Երբ այն համատեղվում է իրենց պասիվ օքսիդային շերտով հայտնի ստայնլես պողպատե համաձուլվածքների հետ, ստացվում է արտադրանք, որը երկարաժամկետ կիրառման դեպքում կոռոզիայի դեմ ավելի լավ է աշխատում, քան այլ տարբերակները: Այս հոդվածը քննարկում է այն հիմնական պատճառները, որոնց համար ինժեներներն ու մատակարարման մասնագետները մշտապես նշում են ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից երբ կոռոզիայի դիմացկունությունը անպայման պահանջվող պայման է։
Ստայնլես պողպատի համաձուլվածքների կոռոզիայի դիմացկունության մեխանիզմը
Քրոմի և պասիվ օքսիդային շերտի դերը
Կոռոզիայի դիմացկունությունը ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից հիմնականում առաջանում է համաձուլվածքի մեջ պարունակվող քրոմից։ Երբ քրոմի կոնցենտրացիան հասնում է առնվազն 10,5 %-ի զանգվածային բաժնով, այն շրջակա միջավայրի թթվածնի հետ փոխազդելով առաջացնում է մակերեսին բարակ, ինքնավերականգնվող քրոմի օքսիդի շերտ։ Այս պասիվ թաղանթը անտեսանելի արգելափակիչ է հիմնային մետաղի և կոռոզիայի առաջացնող գործոնների (օրինակ՝ ջուր, թթուներ, քլորիդներ և արդյունաբերական քիմիկատներ) միջև։ Ի տարբերություն այն ծածկույթների կամ պլատինավորումների, որոնք կարող են կոտրվել կամ մաշվել, այս օքսիդային շերտը նյութի սեփական բնական հատկությունն է։
Ինչն է այս մեխանիզմը հատկապես արժեքավոր արտահայտված մասերում ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից պահպանել այս պասիվ թաղանթը մասի ամբողջ հատվածով՝ ոչ միայն մակերեսին: Քանի որ ճշգրտության ձուլման գործընթացը պահպանում է ստայնլես պողպատի համաձուլվածքի մետաղագիտական ամբողջականությունը, կոռոզիայի դեմ դիմացկունության հատկությունները միատարր են ամբողջ մասի ընթացքում: Սա հատկապես կարևոր է բարդ երկրաչափական ձևեր ունեցող, ներքին անցուղիներ կամ բարակ պատեր ունեցող մասերի համար, որտեղ մակերեսային մշակումները անգործնական կամ անհամասեռ կլինեն:
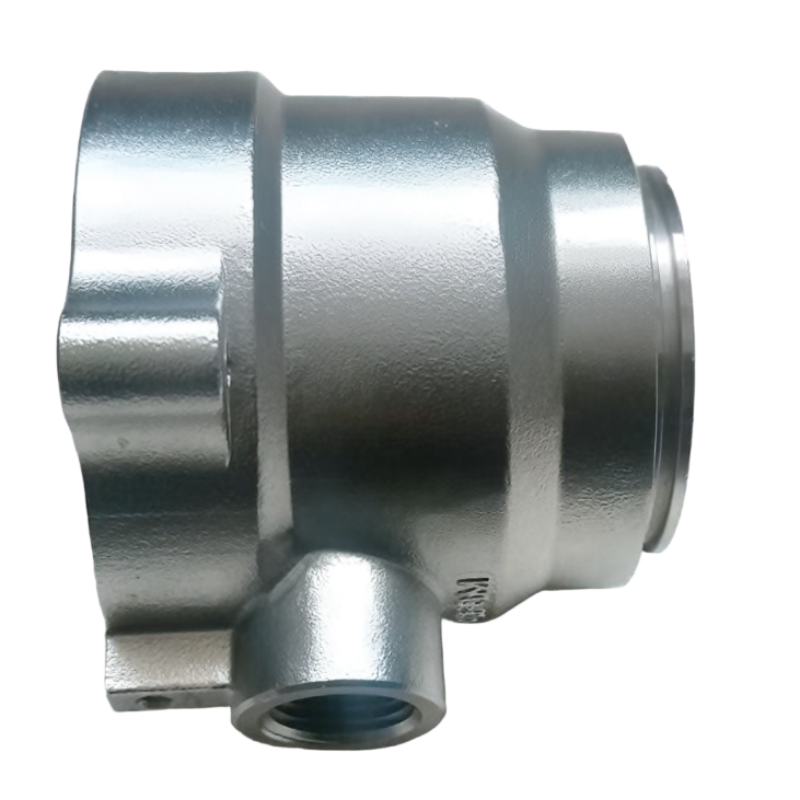
Ավելին, երբ պասիվ շերտը գծագրվում է կամ մեխանիկորեն վնասվում, այն ինքնավերականգնվում է թթվածնի առկայության դեպքում: Այս ինքնապասիվացման վարքագիծը դարձնում է ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից արտակարգ դիմացկուն դինամիկ շահագործման միջավայրերում, որտեղ մակերեսային մաշումը կամ մեխանիկական շփումը անխուսափելի է: Նավթի և գազի, քիմիական մշակման և ծովային ճարտարագիտության որոշ ոլորտներում այս հատկանիշը անմիջապես թարգմանվում է նվազած սպասարկման միջակայքերի և մասերի ավելի երկար ծառայության ժամանակի մեջ:
Համաձուլվածքների դասեր և դրանց կոռոզիայի դեմ դիմացկունությունը ճշգրտության ձուլման ընթացքում
Չբոլոր ստայնլես պողպատի դասերն են միատեսակ աշխատում բոլոր կոռոզիոնային միջավայրերում, և լիքվիդացված մետաղի ձուլման գործընթացը թույլ է տալիս ընտրել համաձայնեցված համաձուլվածքներ՝ համապատասխանեցնելու կոնկրետ կիրառման պահանջներին: Ավստենիտային դասերը, ինչպես օրինակ CF8-ը և CF8M-ը (որոնք համապատասխանաբար հանդիսանում են 304 և 316 ստայնլես պողպատի ձուլված տարատեսակները), ամենաշատ օգտագործվողներից են ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից ընդհանուր կոռոզիայի դեմ դիմացկունության համար: CF8M-ում մոլիբդենի ավելացումը բարելավում է պիտինգի և ճեղքերում կոռոզիայի դեմ դիմացկունությունը, հատկապես քլորիդներ պարունակող միջավայրերում, ինչպես օրինակ՝ ծովի ջուրը կամ ափամերձ արդյունաբերական հաստատությունները:
Բարձրորակ լիցքավորված մետաղ (լիցքավորված համարժեք) |
Մետաղագործական համարժեք |
Հիմնական քիմիական տարր |
Լավագույն համապատասխան է |
CF8 |
304 ստայնլես պողպատ |
18% Cr, 8% Ni |
Ընդհանուր մթնոլորտային և օրգանական թթվային կոռոզիա |
CF8M |
316 Անժանգոտ պողպատ |
18 % Cr, 9 % Ni, 2–3 % Mo |
Բարձր քլորիդային միջավայրեր, ծովային և ծովի ջուր |
Դուպլեքս ստայնլես պողպատի մետաղահամաձուլվածքները ունեն երկու փուլային միկրոկառուցվածք, որը միավորում է աուստենիտային համաձուլվածքների կոռոզիայի դիմացկունությունը բարձր ամրության հետ, ինչը դրանք հարմարեցնում է ճնշման և կոռոզիայի միաժամանակյա բեռնվածության պահանջկոտ պայմանների համար: Մյուս կողմից, մարտենսիտային մետաղահամաձուլվածքները ընտրվում են, երբ անհրաժեշտ են մաշվելու դիմացկունությունը և միջին մակարդակի կոռոզիայի դիմացկունությունը: ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից այս մետաղահամաձուլվածքները այնքան լայն կիրառություն են գտել տարբեր արդյունաբերություններում՝ որտեղ առկա են բազմազան կոռոզիայի մարտահրավերներ:
Կոնկրետ միջավայրի համար ճիշտ մետաղահամաձուլվածքի աստիճանի ընտրելու և այդ մետաղահամաձուլվածքից մոտ վերջնական ձևի բարդ մասեր ստանալու հնարավորությունը մրցակցային առավելություն է, որը քիչ թվով այլ արտադրական գործընթացներ կարող են ապահովել: Այս մետաղահամաձուլվածքների ընտրության ճկունությունը՝ միավորված ճշգրտված չափերի հետ ներդրման մեթոդով լիարժեք ձուլման գործընթացում, ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից այս մեթոդը վերածում է ճարտարագիտական լուծման, այլ ոչ թե պարզապես արտադրական ապրանքի:
Ինչու՞ է ներդրումային լցոնումը կոռոզիայի դիմացկուն ստայնլես պողպատե մասերի համար իդեալական գործընթացը
Գրեթե վերջնական ձևի ճշգրտություն և մակերևույթի վերջնամշակման որակ
Ներդրումային լցոնման գործընթացը սկսվում է մետաղալցման մոդելի ստեղծմամբ՝ մետաքսից, որը պատված է կերամիկական շերտով, այնուհետև այրվում է և փոխարինվում հալված ստայնլես պողպատով: Այս գործընթացի արդյունքում ստացվում են չափային ճշգրտությամբ և մակերևույթի մանրամասներով մասեր, որոնք մեքենայացված մասերի համարժեք են և հաճախ պահանջում են նվազագույն հետմշակում: Կոռոզիայի դիմացկուն կիրառումների համար սա կարևոր է, քանի որ մակերևույթի հարթությունը ուղղակիորեն ազդում է կոռոզիայի սկզբնավորման վրա: Հարթ չլինելու դեպքում առաջանում են միկրոճեղքեր, որտեղ կոռոզիայի առաջացնող միջավայրը կարող է կենտրոնանալ և սկսել պիտինգը: « ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից »-ի բնականորեն հարթ մակերևույթի վերջնամշակումը նվազեցնում է այս սկզբնավորման վայրերը և նպաստում է ավելի երկար շահագործման ժամանակահատվածի:
Ավելին, բարդ երկրաչափական ձևերի մեկ գործողության մեջ լիցքավորելու հնարավորությունը բազմաթիվ բաղադրիչների նախագծման մեջ վերացնում է անհրաժեշտությունը կատարել կառուցվածքային կամ մեխանիկական միացումներ: Կառուցվածքային միացման գոտիները հայտնի են որպես կոռոզիայի բարձր ռիսկի տեղամասեր ստայնլես պողպատե բաղադրիչներում՝ ջերմային ազդեցության գոտու զգայունացման պատճառով, երբ գրանուլային սահմանների ment քրոմի կարբիդների առաջացումը նվազեցնում է տեղական կոռոզիայի դիմացկունությունը: Ամբողջ բաղադրիչի արտադրությունը որպես մեկ ստայնլես պողպատե ճշգրտված լիցքավորում , այս վտանգավորությունը ամբողջովին վերացվում է, ինչը հանգեցնում է կառուցվածքային և քիմիական համասեռ մասի ստացման:
Այնպիսի բաղադրիչներ, ինչպես վալվերի մարմինները, պոմպերի կապույտները, իմպելլերները և միացման մասերը, որոնք ենթարկվում են ագրեսիվ հեղուկ միջավայրի, այս անընդհատ կառուցվածքից մեծ օգուտ են ստանում: Օրինակ, վալվերի մարմինների համար այս ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից մոտեցումը հնարավորություն է տալիս բարդ ներքին հոսքի ճանապարհների, մուտքերի հատկանիշների և նստեցման մակերևույթների ինտեգրմանը մեկ կոռոզիայի դիմացկուն մարմնի մեջ՝ առանց որևէ համարձակ զիջումների:
Միկրոկառուցվածքային ամբողջականություն և համասեռություն
Կոռոզիայի դեմ կայուն կիրառումներում մեկը քիչ քննարկվող, սակայն բարձր կարևորության ունեցող առավելություններից մեկը ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից միկրոկառուցվածքային համասեռությունն է: Մետաղաձուլման ճշգրիտ կարգավորվող պինդացման պայմանները արդյունավետ լինելու դեպքում առաջացնում են մանրահատիկ, համասեռ միկրոկառուցվածքներ՝ նվազագույն սեգրեգացիայով և փուգավորությամբ: Սա կարևոր է, քանի որ միկրոկառուցվածքային խախտումները, ինչպես օրինակ՝ փուգավորությունը կամ ներառումների կուտակումները, կարող են հանդես գալ որպես նախընտրելի կոռոզիայի վայրեր, ինչը վնասում է մասնակի միավորի ընդհանուր աշխատանքային ցուցանիշները՝ նույնիսկ այն դեպքում, երբ համաձուլվածքի բաղադրությունը ճիշտ է:
Համեմատած ավազային կամ մատրիցային լիցքավորման հետ՝ մետաղաձուլումը ավելի վերամշակված հատիկային կառուցվածք է առաջացնում՝ պինդացման ընթացքում ջերմային միջավայրի ճշգրիտ կարգավորման շնորհիվ: Մետաղաձուլման գործընթացում օգտագործվող կերամիկային շերտը թույլ է տալիս ուղղորդված ջերմության արտանետում, որը նպաստում է համասեռ հատիկների ձևավորմանը: Այդ պատճառով ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից ցույց են տալիս համասեռ էլեկտրոքիմիական վարքագիծ ամբողջ մասնակի մակերևույթի վրա, որը նշանակում է կանխատեսելի կոռոզիայի դիմացկունություն՝ այլ ոչ թե տեղային թուլության գոտիներ:
Այս համասեռությունը հատկապես կարևոր է անվտանգության համար կրիտիկական կիրառումների համար քիմիական մշակման գործարաններում, ծովային հարթակներում և սննդի մշակման համալիրներում, որտեղ անսպասելի տեղային կոռոզիայի պատճառով մեկ մասնակի ձախողումը կարող է հանգեցնել մեծ ծախսերով կանգառների կամ անվտանգության վտանգների: « ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից »-ի հավաստիության պրոֆիլը հետևաբար ոչ միայն միջին ցուցանիշների մասին է, այլև տատանումների նվազագույնի հասցման մասին՝ այն բնութագիրը, որը որակի նկատմամբ մեծ հետաքրքրություն ունեցող մատակարարման թիմերը հստակ որոնում են:
Կիրառումներ, որոնք որոշում են ստեղծված մետաղաձուլական մասնակների նախընտրությունը ստայնլես պողպատից
Հեղուկի կառավարման մասնակները ագրեսիվ միջավայրերում
Շարժական մասերը, հոսքի կառավարման մասնակները և պոմպի մասնակները ստեղծված մետաղաձուլական մասնակների համար մեկը ամենամեծ կիրառման ոլորտներից են ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից նավթի վերամշակման գործարաններում, քիմիական ձեռնարկություններում և ջրի մաքրման կայաններում այս բաղադրիչները շարունակաբար հպվում են կոռոզիայի նկատմամբ կայուն գործընթացային հեղուկների՝ սկսած թթվային լուծույթներից և աղաջրերից մինչև խառնված խոնավությամբ հիդրուտածնային հոսքեր։ ճշգրտված չափային հանգույցների և համասեռ կոռոզիայի նկատմամբ կայունության համադրությունը ներդրումային լիացման եղանակով պատրաստված ստայնլես պողպատը դարձնում է այս բաղադրիչների բնական ճարտարապետական ընտրություն։
Ի տարբերություն վերամշակված հավաքածուների, որոնք պահանջում են մի քանի առանձին մասերի եռակցում և մեքենայացում, մեկ ստայնլես պողպատե ճշգրտված լիցքավորում կարող է ստանալ մեկ ամբողջական ֆունկցիոնալ երկրաչափություն մեկ ամբողջական փականի մարմնի կամ պոմպի կապույտի համար։ Սա նվազեցնում է հնարավոր արտահոսքի ճանապարհների և կոռոզիայի նկատմամբ վտանգված միացման մակերեսների քանակը։ Բարձր ճնշման կամ բարձր ջերմաստիճանի պայմաններում այս կառուցվածքային պարզությունը նաև բարելավում է մեխանիկական ամրությունը և ճարտարապետական դիմացկունությունը։ Այս ոլորտների շահագործողները շահագործման փորձի միջոցով սովորել են, որ ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից գերազանցում են այլընտրանքային կառուցվածքներին ինչպես սկզբնական հուսալիության, այնպես էլ երկարաժամկետ սպասարկման ծախսերի տեսանկյունից։
Սննդի և խմիչքների արդյունաբերությունը ներկայացնում է մեկ այլ ուժեղ կիրառման ոլորտ, որտեղ կարգավորող պահանջները պահանջում են նյութեր, որոնք դիմացող են ինչպես կոռոզիայի, այնպես էլ բակտերիաների կուտակմանը: Հարթ մակերեսները և ակտիվության բացակայությունը բնորոշ նյութերի հատկանիշներն են, որոնք դարձնում են ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից իդեալական սանիտարական միացումների, պոմպերի բաղադրիչների և մշակման սարքավորումների համար, որոնք պահանջում են հաճախակի մաքրում կատարել կատիոնային կամ թթվային սանիտարակման միջոցներով:
Ծովային, ծովային արդյունաբերության և ծանր շրջակա միջավայրի կիրառումներ
Ծովային միջավայրերը մետաղական բաղադրիչներին ենթարկում են կոռոզիայի ամենաագրեսիվ գործոնների մեկ այլ համադրության՝ բարձր քլորիդների կոնցենտրացիա, փոփոխական խոնավություն, մեխանիկական բեռնվածություն և կենսաբանական աղտոտվածություն: Ստանդարտ ածխածնային պողպատը կամ նույնիսկ որոշ տեսակի մետաղաձուլական երկաթը այս պայմաններում անհարմար են առանց կարևոր պաշտպանիչ ծածկույթների, որոնք իրենք էլ պահանջում են հաճախակի սպասարկում: Ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից , հատկապես մոլիբդեն պարունակող տեսակներով արտադրվածները, առաջարկում են պասիվ կոռոզիայի դիմացողություն, որը մեծամասնության ծովային շահագործման պայմաններում չի պահանջում արտաքին պաշտպանություն:
Ծովային նավթի և գազի հարթակների, ստորջրյա ենթակառուցվածքների և նավաշինության համար բարդ կոռոզիայի դեմ կայուն մասերի արտադրման կարողությունը ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից զգալիորեն նվազեցնում է սարքավորումների օգտագործման ժամանակաշրջանի ծախսերը: Բարձր որակի նյութերի և ճշգրտությամբ ձուլված մասերի սկզբնական ներդրումը հատուցվում է զգալիորեն նվազած ստուգման ժամկետներով, պաշտպանիչ ծածկույթների սպասարկման ծախսերով և անսպասելի փոխարինման ծախսերով: Ծովային ծառայության համար նախագծող ինժեներական թիմերը սովորաբար նշում են ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից միացման սարքերի, մանիֆոլդի բաղադրիչների, փականների ներքին մասերի և կառուցվածքային ամրակների համար, որտեղ կոռոզիայի պատճառով ավարիան կարող է ունենալ բարձր շահագործման կամ անվտանգության հետևանքներ:
Նմանապես, հալոգենացված միացություններ, ծծմբական թթվի միջավայր կամ բարձր ջերմաստիճանում օքսիդացնող պայմաններ մշակող քիմիական մշակման գործարաններում ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից սպեցիալ համաձուլվածքներում, ինչպես օրինակ՝ սուպեր-աուստենիտային կամ դուպլեքս դասերում, ապահովում են երկարատև շահագործման ժամանակաշրջանը, որը անհրաժեշտ է գործընթացի ինժեներներին՝ հասնելու ինչպես արտադրողականության, այնպես էլ շրջակա միջավայրի պահպանման ստանդարտների:
Ստայնլես պողպատի ճշգրիտ ձուլվածքների երկարաժամկետ արժեքային առաջարկը
Ընդհանուր սեփականացման ծախսերը՝ համեմատած այլ նյութերի հետ
Երբ նյութի և արտադրության ընտրությունը գնահատվում է միայն մասնակի մասի սկզբնական գնի հիման վրա, ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից դրանք կարող են թվալ ավելի թանկ, քան ցածր համաձուլվածքային նյութերից կամ ավելի քիչ ճշգրիտ ձուլման եղանակներով արտադրված մասերը: Սակայն ընդհանուր սեփականացման ծախսերի հաշվարկը պատմում է ամբողջովին այլ պատմություն: Կոռոզիայի դեմ դիմացող մասերը չեն պահանջում հաճախակի փոխարինում, չեն պահանջում պաշտպանիչ ծածկույթի կիրառում կամ սպասարկում և չեն առաջացնում համակարգերի երկրորդային վնասներ կոռոզիայի արտադրանքների աղտոտման կամ անսպասելի վթարումների շնորհիվ:
Այն գործընթացային արդյունաբերություններում, որտեղ կանգավարի ծախսերը կազմում են հազարավոր դոլարներ մեկ ժամում, հուսալիության առավելությունը ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից ուղղակիորեն քանակապես չափվում է: Այն բաղադրիչը, որը երեքից հինգ անգամ ավելի երկար է ծառայում, քան ավելի ցածր արժեքով այլընտրանքային տարբերակը, և որի համար որևէ սպասարկման միջամտություն չի պահանջվում, ապահովում է համոզիչ վերադարձ, նույնիսկ եթե գնման գինը բարձր է: Հասուն արդյունաբերական կազմակերպությունների մատակարարման մասնագետները հասկանում են այս կյանքի ցիկլի հաշվարկները և համապատասխանաբար ներառում են ստայնլես պողպատի ներդրման լիարժեք ձուլման սպեցիֆիկացիաները իրենց հաստատված մատակարարների ցանկերում և ճարտարագիտական ստանդարտներում:
Սպասարկման խնայողություններից բացի՝ կոռոզիայի դեմ կայուն բաղադրիչները նաև պաշտպանում են շրջակա համակարգը վատթարման դեմ: Կոռոզիան աՊՐԱՆՔՆԵՐ ձախողված մետաղական մասերից կարող է աղտոտել գործընթացի հեղուկները, աղտոտել ջերմափոխանակիչների մակերևույթները, խցանել փականների նստատեղերը և առաջացնել հետագա որակի վատթարման դեպքեր: Ընտրելով ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից հեղուկային համակարգի հիմնական դիրքերում, ճարտարագետները պաշտպանում են ոչ միայն առանձին բաղադրիչը, այլև ամբողջ գործընթացի հոսքի ամբողջականությունը:
Նախագծման ճկունություն և ճարտարագիտական օպտիմիզացիա
Արժեքի մեկ այլ չափանի մետր, որը որոշում է նախընտրությունը ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից կոռոզիայի դեմ դիմացկուն կիրառումներում դիզայնի ազատությունն է: Մետաղաձուլական լիցքավորման գործընթացը թույլ է տալիս ստեղծել բավականին բարդ երկրաչափական ձևեր, որոնք անհնար կլինեին կամ արդյունավետության տեսանկյունից անընդունելիորեն թանկ լինեին մեկուսացված մետաղալարից մեքենայացնելու համար: Սա ինժեներներին հնարավորություն է տալիս օպտիմալացնել պատերի հաստությունները, ինտեգրել ֆունկցիոնալ տարրեր և նվազեցնել նյութի օգտագործումը՝ միաժամանակ ապահովելով վերջնական մասի երկրաչափական ձևի անհրաժեշտ կոռոզիայի դեմ դիմացկունությունը:
Կոռոզիայի դեմ դիմացկունության և հատուկ հոսքի բնութագրերի անհրաժեշտություն ունեցող մասերի համար՝ ինչպես օրինակ տուրբինի թեքված թերթիկները, իմպելլերները կամ բարդ կառուցվածքով կափարիչների ներքին մասերը՝ ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից հնարավորություն են տալիս ձեռք բերել երկրաչափական ճշգրտության այնպիսի մակարդակ, որն ուղղակիորեն ազդում է ֆունկցիոնալ կատարումի վրա: Ինժեներները չեն ստիպված զիջումներ կատարել երկրաչափական ձևի վերաբերյալ՝ հաշվի առնելով արտադրության սահմանափակումները: Լիցքավորման գործընթացը ծառայում է դիզայնին, իսկ ոչ հակառակը, ինչը մեծ առավելություն է ներկայացնում ինժեներական ոլորտներում, որտեղ կատարման մարգինները շատ փոքր են:
Այս նախագծման ճկունությունը նաև հնարավորություն է տալիս բազմամասնային հավաքվածքները միավորել մեկ լիցքավորված մասերի մեջ, ինչը նվազեցնում է հավաքման բարդությունը, վերացնում է մասերի միջև առկա միացման մակերեսները և պարզեցնում է որակի ստուգումը: Այս առավելություններից յուրաքանչյուրը մեծացնում է կոռոզիայի դիմացկունության առավելությունը, քանի որ յուրաքանչյուր վերացված միացում հանդիսանում է կոռոզիայի առաջացման հնարավոր վայր, որը այլևս գոյություն չունի: Կոռոզիայի կառավարման վերաբերյալ այս համակարգային մտածելակերպն է, որը բարդ ինժեներական թիմերին անընդհատ ստիպում է ընտրել ներդրման մեթոդով պատվաստված մասեր չժանգոտվող պողպատից որպես իրենց նախընտրված լուծում:
Հաճախադեպ տրվող հարցեր
Ինչն է ապահովում նույն համաձուլվածքում ստացված ստայնլես ստեղծված մասերի կոռոզիայի դիմացկունության գերազանցությունը ավազային լիցքավորման մեթոդով ստացված մասերի նկատմամբ:
Ներդրման լիցքավորումը ստացված համասեռ հատիկային կառուցվածք է տալիս՝ համեմատած ավազե լիցքավորման հետ, քանի որ կերամիկական շերտավոր ձուլամոլիբի վերահսկվող պինդացման միջավայրը թույլ է տալիս ստանալ ավելի բարձր որակի ձուլվածք։ Դա հանգեցնում է միկրոկառուցվածքային խախտումների քանակի նվազման՝ ինչպես օրինակ սեղմման պորոսությունը և ներառումների կուտակումները, որոնք հայտնի են որպես կոռոզիայի սկզբնավորման վայրեր։ Ներդրման լիցքավորմամբ ստացված ստայնլես պողպատի ձուլվածքների ավելի հարթ մակերեսը նույնպես նվազեցնում է ճեղքային կոռոզիայի ռիսկը՝ համեմատած նույն սպասարկման աստիճանի ավազե ձուլվածքների ավելի անհարթ մակերեսների հետ։
Ո՞ր ստայնլես պողպատի սորտերն են ամենաշատ օգտագործվում կոռոզիայի դեմ կայուն կիրառումների համար ներդրման լիցքավորմամբ ստացված ձուլվածքներում։
Կոռոզիայի դեմ դիմացող չժանգոտվող պողպատի ճշգրտաչափային լիցքավորման մեջ ամենաշատ օգտագործվող սորտերն են CF8-ը (համարժեք է 304 չժանգոտվող պողպատին) և CF8M-ը (համարժեք է 316 չժանգոտվող պողպատին, որը պարունակում է մոլիբդեն՝ քլորիդների նկատմամբ բարձրացված դիմացկունության համար): Ավելի ագրեսիվ միջավայրերի համար ընտրվում են դուպլեքս սորտեր, ինչպես օրինակ CD4MCuN-ը, և սուպեր-աուստենիտային համաձուլվածքներ: Ճշգրտաչափային լիցքավորման գործընթացը համատեղելի է բոլոր այս սորտերի հետ, ինչը թույլ է տալիս ինժեներներին ճշգրիտ համապատասխանեցնել համաձուլվածքը իրենց կիրառման կոռոզիոն պայմաններին:
Կարո՞ւմ են արդյոք չժանգոտվող պողպատի ճշգրտաչափային լիցքավորված մասերը օգտագործվել միաժամանակ բարձր ջերմաստիճանի և կոռոզիոն միջավայրերում:
Այո, շատ ստայնլես պողպատի մետաղահամաձուլվածքներ, որոնք օգտագործվում են ճշգրիտ ձուլման մեջ, պահպանում են իրենց կոռոզիայի դիմացկունությունը բարձրացված ջերմաստիճաններում, սակայն մետաղահամաձուլվածքի ընտրությունը դառնում է ավելի կարևոր: Որոշ մետաղահամաձուլվածքներ բացի ջրային միջավայրում կոռոզիայի դիմացկունությունից ապահովում են նաև բարձր ջերմաստիճանում օքսիդացման դիմացկունություն: Սակայն ստանդարտ աուստենիտային մետաղահամաձուլվածքների համար 425°C–860°C ջերմաստիճանային միջակայքում սենսիտիզացիան խնդիր է, քանի որ քրոմի կարբիդների նստվածքագոյացումը կարող է նվազեցնել հատիկասանդղակային սահմանների կոռոզիայի դիմացկունությունը: Բարձր ջերմաստիճանի և կոռոզիայի առաջացնող միջավայրի միաժամանակյա ազդեցության ենթակա կիրառումների համար անհրաժեշտ է նշել ցածր ածխածնի պարունակությամբ կամ ստաբիլիզացված մետաղահամաձուլվածքներ՝ ապահովելու ստայնլես պողպատի ճշգրիտ ձուլվածքի ամբողջ ծառայության ընթացքում դրա լիարժեք աշխատանքային ցուցանիշները:
Ինչպե՞ս է ճշգրիտ ձուլման գործընթացը ապահովում արտադրատարածքների միջև կոռոզիայի դիմացկունության համասեռությունը:
Ներդրման մետաղահալման գործընթացում ճշգրիտ վերահսկվող մետաղահալման ձուլակտորների արտադրությունը, կերամիկական շերտի պատրաստումը և վերահսկվող լցման ջերմաստիճանները օգտագործվում են մասերի և խմբերի միջև համասեռությունը պահպանելու համար: Հալման վերլուծության միջոցով քիմիական կազմի ստուգման հետ միասին յուրաքանչյուր խումբ կարող է վավերացվել՝ համապատասխանելու համաձուլվածքի սպեցիֆիկացիայի պահանջներին: Այս արտադրական հետագծելիությունը և գործընթացի վերահսկումը կարևոր են կոռոզիայի դեմ կայուն կիրառումների համար, որտեղ քրոմի կամ մոլիբդենի պարունակության շեղումը կարող է նշանակալիորեն նվազեցնել մասի շահագործման ժամանակ ցուցաբերվող արդյունքները:
Բովանդակության ցուցակ
- Ստայնլես պողպատի համաձուլվածքների կոռոզիայի դիմացկունության մեխանիզմը
- Ինչու՞ է ներդրումային լցոնումը կոռոզիայի դիմացկուն ստայնլես պողպատե մասերի համար իդեալական գործընթացը
- Կիրառումներ, որոնք որոշում են ստեղծված մետաղաձուլական մասնակների նախընտրությունը ստայնլես պողպատից
- Ստայնլես պողպատի ճշգրիտ ձուլվածքների երկարաժամկետ արժեքային առաջարկը
-
Հաճախադեպ տրվող հարցեր
- Ինչն է ապահովում նույն համաձուլվածքում ստացված ստայնլես ստեղծված մասերի կոռոզիայի դիմացկունության գերազանցությունը ավազային լիցքավորման մեթոդով ստացված մասերի նկատմամբ:
- Ո՞ր ստայնլես պողպատի սորտերն են ամենաշատ օգտագործվում կոռոզիայի դեմ կայուն կիրառումների համար ներդրման լիցքավորմամբ ստացված ձուլվածքներում։
- Կարո՞ւմ են արդյոք չժանգոտվող պողպատի ճշգրտաչափային լիցքավորված մասերը օգտագործվել միաժամանակ բարձր ջերմաստիճանի և կոռոզիոն միջավայրերում:
- Ինչպե՞ս է ճշգրիտ ձուլման գործընթացը ապահովում արտադրատարածքների միջև կոռոզիայի դիմացկունության համասեռությունը: