
 EN

У складних промислових умовах, де постійною загрозою є волога, хімікати та екстремальні температури, вибір матеріалу є одним із найважливіших інженерних рішень, яке може прийняти виробник. Серед доступних методів виробництва, відливання з нержавіючої сталі вийшли на перше місце як уподобаний розв’язок для компонентів, які мають стійко протистояти корозії, не жертуючи при цьому розмірною точністю чи механічною цілісністю. Від систем транспортування рідин до морського обладнання — перевага саме цього методу виробництва є не випадковою: вона ґрунтується на поєднанні досягнень матеріалознавства, переваг технологічного процесу та логіки довгострокових витрат.
З'ясування причин, чому відливання з нержавіючої сталі переважати в застосуваннях, де потрібна стійкість до корозії, вимагає розгляду як властивостей сплавів, так і процесу точного виробництва, що стоїть за ними. Метод ливарного виробництва за втраченою восковою моделлю — також відомий як ливарне виробництво за втраченою восковою моделлю — дозволяє виготовляти складні деталі, близькі за формою до готового виробу, з високою точністю розмірів та гладкою поверхнею. У поєднанні з нержавіючими сталевими сплавами, відомими своїм пасивним оксидним шаром, цей процес дає продукт, який у корозійних умовах експлуатації перевершує альтернативні рішення протягом тривалого часу. У цій статті розглядаються ключові причини, чому інженери та фахівці з закупівель постійно вказують відливання з нержавіючої сталі коли стійкість до корозії є обов’язковою вимогою.
Механізм корозійної стійкості сплавів нержавіючої сталі
Роль хрому та пасивного оксидного шару
Стійкість до корозії відливання з нержавіючої сталі фундаментально походить від вмісту хрому в сплаві. Коли концентрація хрому досягає щонайменше 10,5 % за масою, він реагує з киснем навколишнього середовища, утворюючи тонкий, самовідновлюваний оксид хрому на поверхні. Цей пасивний шар виступає невидимою перешкодою між основним металом та корозійними агентами, такими як вода, кислоти, хлориди та промислові хімікати. На відміну від покриттів або гальванічних покриттів, які можуть відшаруватися або зноситися, цей оксидний шар є власною, внутрішньо притаманною властивістю самого матеріалу.
Що робить цей механізм особливо цінним у литих компонентах, так це те, що відливання з нержавіючої сталі зберігати цю пасивну плівку по всьому поперечному перерізу деталі, а не лише на її поверхні. Оскільки процес литья за втраченою формою зберігає металургійну цілісність сталі з нержавіючими властивостями, корозійностійкі характеристики є однаковими по всьому об’єму компонента. Це особливо важливо для деталей складної геометрії, внутрішніх каналів або тонких стінок, де поверхневі обробки були б непрактичними або непослідовними.
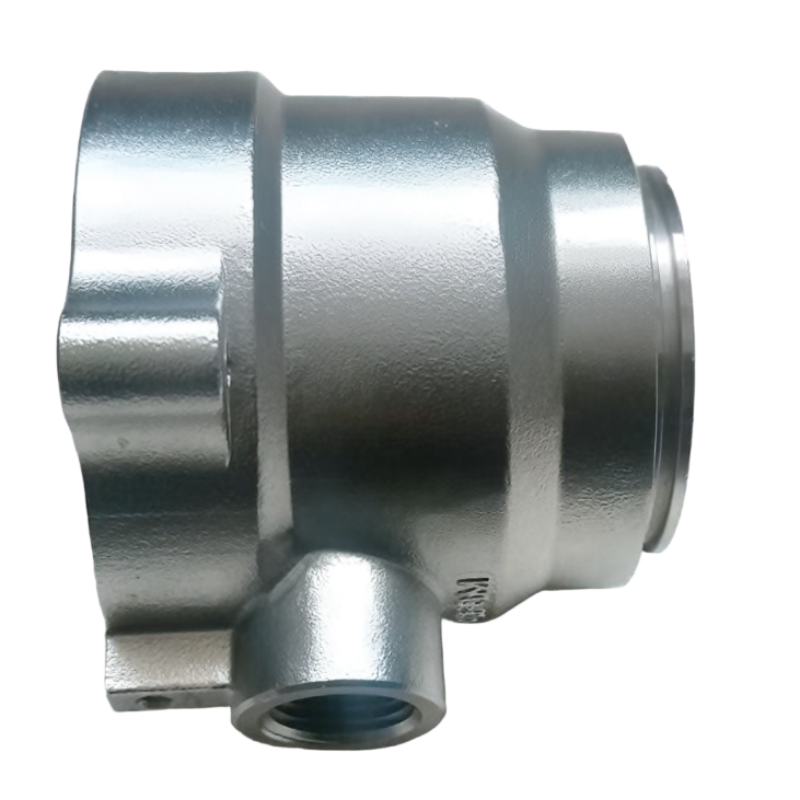
Крім того, коли пасивний шар подряпаний або механічно пошкоджений, він самовідновлюється за наявності кисню. Ця властивість самопасивації робить відливання з нержавіючої сталі надзвичайно стійким у динамічних експлуатаційних умовах, де поверхневе стирання або механічний контакт є неминучими. Для таких галузей, як нафтогазова промисловість, хімічна переробка та морське машинобудування, ця властивість безпосередньо сприяє скороченню інтервалів технічного обслуговування та продовженню терміну служби компонентів.
Марки сплавів та їх корозійна стійкість при ливарстві за втраченою формою
Не всі марки нержавіючої сталі мають однакову стійкість у різних корозійних середовищах, і процес ливарного виробництва дозволяє використовувати широкий спектр сплавів для задоволення конкретних вимог застосування. Аустенітні марки, такі як CF8 та CF8M — литі аналоги деформованих сталей 304 та 316 з нержавіючої сталі — є одними з найпоширеніших у відливання з нержавіючої сталі для загальної корозійної стійкості. Додавання молібдену в CF8M забезпечує підвищену стійкість до точкової та щілинної корозії, зокрема в середовищах, що містять хлориди, наприклад, у морській воді або на прибережних промислових об’єктах.
Литий клас (еквівалент литого матеріалу) |
Кований еквівалент |
Основний хімічний елемент |
Найкраще підходить для |
CF8 |
нержавіюча сталь марки 304 |
18% Cr, 8% Ni |
Загальна корозія в атмосферних умовах та органічних кислотах |
CF8M |
нержавійка 316 |
18 % Cr, 9 % Ni, 2–3 % Mo |
Середовища з високим вмістом хлоридів, морська вода та водойми |
Сталі двофазної (дуплексної) структури мають двофазну мікроструктуру, що поєднує корозійну стійкість аустенітних сплавів із підвищеною міцністю, що робить їх придатними для вимогливих умов одночасного навантаження тиском і корозією. відливання з нержавіючої сталі так широко застосовуються в різних галузях промисловості з різноманітними корозійними викликами.
Можливість вибрати точний клас сплаву для конкретного середовища та відлити цей сплав у складну деталь, близьку до кінцевої форми, є конкурентною перевагою, яку не може забезпечити жоден інший виробничий процес. Ця гнучкість у виборі матеріалу разом із розмірною точністю методу ливарства за втраченими моделями робить відливання з нержавіючої сталі інженерним рішенням, а не просто виробничим товаром.
Чому ливарне виробництво за втраченою формою є ідеальним процесом для деталей із нержавіючої сталі, стійкої до корозії
Точність майже готової форми та якість поверхневого стану
Процес ливарного виробництва за втраченою формою починається з воскової моделі, яку покривають керамічним оболонковим матеріалом, випалюють і замінюють розплавленою нержавіючою сталлю. Ця послідовність дозволяє отримувати компоненти з високою розмірною точністю та деталізованим станом поверхні, що не поступаються обробленим на верстатах деталям і часто потребують мінімальної додаткової обробки. Для застосувань, де потрібна стійкість до корозії, це має велике значення, оскільки шорсткість поверхні безпосередньо впливає на початок корозійного процесу. Шорсткі поверхні утворюють мікротріщини, у яких агресивні середовища можуть концентруватися й ініціювати точкову корозію. Природно гладка поверхня відливання з нержавіючої сталі зменшує кількість таких місць ініціації та сприяє збільшенню терміну експлуатації.
Крім того, здатність лити складні геометричні форми за одну операцію усуває необхідність у зварних швах або механічних з’єднаннях у багатьох конструкціях компонентів. Зони зварювання відомі як області підвищеного ризику корозії в компонентах із нержавіючої сталі через сенсибілізацію зони, що впливає на тепло, коли карбіди хрому виділяються вздовж меж зерен, що знижує локальну стійкість до корозії. Виробляючи весь компонент як єдиний сталий лиття за допомогою втраченого воску , цю вразливість усувають повністю, отримуючи деталь, що є однаковою за структурою та хімічним складом.
Компоненти, такі як корпуси клапанів, корпуси насосів, робочі колеса та фітінги — всі вони піддаються агресивним рідким середовищам — надзвичайно виграють від такої безшовної конструкції. відливання з нержавіючої сталі підхід до виготовлення корпусів клапанів, наприклад, дозволяє інтегрувати складні внутрішні потокові канали, отвори та посадкові поверхні в єдиний корозійностійкий корпус без будь-яких компромісів.
Цілісність та однорідність мікроструктури
Одна з менш обговорюваних, але надзвичайно важливих переваг відливання з нержавіючої сталі у застосуваннях, стійких до корозії, ключовим є мікроструктурна однорідність. Контрольовані умови кристалізації в ливарстві за втраченою формою забезпечують тонкозернисту й однорідну мікроструктуру з мінімальним розшаруванням і пористістю. Це має вирішальне значення, оскільки мікроструктурні розриви, такі як пористість або скупчення включень, можуть виступати як переважні ділянки корозії, погіршуючи загальну експлуатаційну надійність компонента навіть за умови правильного хімічного складу сплаву.
Порівняно з пісковим або ливарством під тиском, ливарство за втраченою формою забезпечує більш досконалу зернисту структуру завдяки контрольованому тепловому середовищу під час кристалізації. Керамічна оболонка, що використовується в процесі ливарства за втраченою формою, дозволяє спрямоване відведення тепла, що сприяє рівномірному розвитку зерен. Внаслідок цього відливання з нержавіючої сталі компоненти демонструють узгоджену електрохімічну поведінку по всій поверхні, що означає передбачувану стійкість до корозії, а не локалізовані зони слабкості.
Ця узгодженість є особливо важливою для застосувань, критичних з точки зору безпеки, на хімічних заводах, морських платформах та підприємствах з переробки харчових продуктів, де відмова одного компонента через неочікувану локальну корозію може призвести до дорогостоячих простоїв або інцидентів, пов’язаних із безпекою. Профіль надійності відливання з нержавіючої сталі тому стосується не лише середнього рівня експлуатаційних характеристик, а й мінімізації їх розкиду — ця характеристика є однією з ключових, на яку спеціалізовані закупівельні команди звертають особливу увагу.
Застосування, що визначають перевагу литих деталей із нержавіючої сталі
Компоненти систем керування потоками в агресивних середовищах
Корпуси клапанів, компоненти керування потоком і деталі насосів становлять одну з найбільших категорій застосування відливання з нержавіючої сталі у нафтопереробних заводів, хімічних підприємствах та об’єктах очищення води ці компоненти постійно контактують із корозійними технологічними рідинами — від кислих розчинів та розсолів до вуглеводневих потоків з включеною вологой. Поєднання точних розмірних допусків і рівномірного корозійного опору робить литий у втрачену форму нержавіючий сталь природним інженерним вибором для таких компонентів.
На відміну від зварних збірок, що вимагають зварювання й механічної обробки кількох окремих деталей, єдиний сталий лиття за допомогою втраченого воску може забезпечити повну функціональну геометрію корпусу клапана або корпусу насоса. Це зменшує кількість потенційних шляхів витоку та з’єднань, схильних до корозії. У умовах високого тиску або високої температури така структурна простота також покращує механічну міцність і стійкість до втоми. Експлуатаційний досвід операторів у цих галузях показав, що відливання з нержавіючої сталі перевершують альтернативні конструкції як за початковою надійністю, так і за витратами на технічне обслуговування протягом тривалого терміну експлуатації.
Харчова та напійна промисловість є ще одним важливим сферою застосування, де регуляторні вимоги вимагають матеріалів, стійких як до корозії, так і до накопичення бактерій. Гладкі поверхні та інертні властивості матеріалу роблять відливання з нержавіючої сталі ідеальним для санітарних фітингів, компонентів насосів та обладнання для переробки, яке потребує частого очищення луговими або кислотними дезінфікуючими засобами.
Морські, офшорні та екстремальні умови експлуатації
Морське середовище піддає металеві компоненти одному з найагресивніших поєднань корозійних чинників: високі концентрації хлоридів, змінна вологість, механічне навантаження та біозараження. Стандартна вуглецева сталь або навіть певні марки чавуну є непридатними в цих умовах без значних захисних покриттів, які самі потребують частого технічного обслуговування. Відливання з нержавіючої сталі , зокрема ті, що виготовлені з марок, що містять молібден, забезпечують пасивну корозійну стійкість, яка не потребує зовнішнього захисту в більшості умов морської експлуатації.
Для офшорних нафтових і газових платформ, підводної інфраструктури та суднобудування здатність виготовляти складні корозійностійкі деталі за допомогою відливання з нержавіючої сталі значно знижує експлуатаційну вартість обладнання. Початкові інвестиції у матеріали вищого класу та точне лиття компенсуються значним скороченням інтервалів технічного огляду, витрат на обслуговування покриттів та непланованих витрат на заміну. Інженерні команди, що проектують обладнання для офшорної експлуатації, регулярно вказують відливання з нержавіючої сталі для комплектуючих, таких як з’єднувачі, компоненти колекторів, внутрішні частини клапанів та конструкційні кронштейни, де відмова через корозію має серйозні наслідки для експлуатації або безпеки.
Аналогічно, на хімічних заводах, що переробляють галогеновмісні сполуки, сірчанокислі середовища або працюють за умов високотемпературного окиснення, відливання з нержавіючої сталі у спеціальних сплавах, таких як надаустенітні або двофазні марки, забезпечують тривалий термін служби, необхідний технологічним інженерам для досягнення як цілей продуктивності, так і стандартів екологічної відповідності.
Довгострокова цінність інвестиційних виливків із нержавіючої сталі
Загальна вартість володіння порівняно з альтернативними матеріалами
При оцінці матеріалів та методів виробництва виключно за початковою ціною компонента відливання з нержавіючої сталі можуть здаватися дорожчими, ніж компоненти, виготовлені з низьколегованих матеріалів або отримані за допомогою менш точних методів лиття. Однак розрахунок загальної вартості володіння розповідає зовсім іншу історію. Компоненти, стійкі до корозії, не потребують частого замінювання, не потребують нанесення чи обслуговування захисних покриттів і не спричиняють вторинних пошкоджень систем через забруднення продуктами корозії чи неочікувані відмови.
У процесних галузях, де простої коштують тисячі доларів на годину, перевага надійності відливання з нержавіючої сталі є безпосередньо вимірним. Компонент, термін служби якого утричі–п’ятирічно перевищує термін служби дешевшої альтернативи й який не потребує технічного обслуговування, забезпечує переконливий зворотний ефект навіть за вищої ціни закупівлі. Фахівці з закупівель у розвинених промислових організаціях розуміють цю математику життєвого циклу й відповідно включають вимоги до лиття нержавіючої сталі в свої списки затверджених постачальників та інженерні стандарти.
Крім економії на технічному обслуговуванні, компоненти, стійкі до корозії, також захищають навколишню систему від деградації. Корозія пРОДУКТИ внаслідок руйнування металевих деталей може забруднювати технологічні рідини, утворювати відкладення на поверхнях теплообмінників, забивати сідла клапанів і спричиняти відмови якості на подальших етапах процесу. Шляхом визначення вимог до відливання з нержавіючої сталі у ключових позиціях всередині системи рідини інженери забезпечують захист не лише окремого компонента, а й цілісності всього технологічного потоку.
Гнучкість проектування та інженерна оптимізація
Інший аспект цінності, що сприяє перевазі відливання з нержавіючої сталі у застосуваннях, стійких до корозії, — це свобода проектування. Процес ливарного виробництва з втраченою восковою моделлю дозволяє виготовляти вироби з надзвичайно складною геометрією, яку неможливо або надто дорого обробити шляхом фрезерування з суцільного прутка. Це дає інженерам змогу оптимізувати товщину стінок, інтегрувати функціональні елементи та мінімізувати витрати матеріалу, одночасно забезпечуючи необхідну стійкість до корозії у кінцевій геометрії деталі.
Для компонентів, які повинні поєднувати стійкість до корозії й певні характеристики потоку — наприклад, лопатки турбін, робочі колеса або складні внутрішні елементи клапанів — відливання з нержавіючої сталі забезпечують такий рівень геометричної точності, який безпосередньо впливає на функціональні характеристики. Інженерам не доводиться йти на компроміси щодо геометрії через обмеження технологічного процесу. Ливарний процес слугує проекту, а не навпаки, що є суттєвою перевагою в інженерно орієнтованих галузях, де резерви продуктивності дуже невеликі.
Ця гнучкість у проектуванні також дозволяє об’єднати багатодетальні зборки в окремі литі компоненти, що зменшує складність збирання, усуває стики між деталями та спрощує контроль якості. Кожна з цих переваг посилює перевагу щодо стійкості до корозії, оскільки кожен усунутий стик — це потенційне місце виникнення корозії, яке більше не існує. Саме такий системний підхід до управління корозією є причиною того, що досвідчені інженерні команди постійно обирають відливання з нержавіючої сталі як своє переважне рішення.
Часті запитання
Що робить лиття з нержавіючої сталі за методом втраченого воску більш стійкими до корозії, ніж лиття в пісочних формах із того самого сплаву?
Ливарне виробництво за втраченою формою забезпечує тонший і більш однорідний зернистий візерунок порівняно з ливарним виробництвом у пісочних формах через контрольований середовище кристалізації керамічної оболонкової форми. Це призводить до меншої кількості мікроструктурних розривів, таких як усадкові пори та скупчення включень, які є відомими місцями початку корозії. Також гладша поверхня сталевих відливок, отриманих ливарним виробництвом за втраченою формою, зменшує ризик щілинної корозії порівняно з грубішими поверхнями типових відливок, отриманих у пісочних формах, навіть при використанні сталі того самого класу.
Які марки нержавіючої сталі найчастіше використовуються у відливках, отриманих ливарним виробництвом за втраченою формою, для корозійностійких застосувань?
Найпоширеніші марки нержавіючої сталі, що використовуються у литті за втраченою восковою моделлю для забезпечення корозійної стійкості, включають CF8 (еквівалент 304 нержавіючої сталі) та CF8M (еквівалент 316 нержавіючої сталі з молібденом для підвищеної стійкості до хлоридів). У більш агресивних середовищах вибирають двофазні марки, такі як CD4MCuN, а також супераустенітні сплави. Процес лиття за втраченою восковою моделлю сумісний із усіма цими марками, що дозволяє інженерам точно підібрати сплав відповідно до корозійних умов експлуатації їхнього виробу.
Чи можна використовувати лиття з нержавіючої сталі за втраченою восковою моделлю одночасно в умовах високих температур та корозійного середовища?
Так, багато марок нержавіючої сталі, що використовуються у втрачених ливарних формах, зберігають свою стійкість до корозії при підвищених температурах, хоча вибір сплаву стає ще важливішим. Деякі марки забезпечують також стійкість до окиснення при високих температурах поряд із стійкістю до корозії у водних середовищах. Однак для стандартних аустенітних марок існує ризик сенсибілізації в діапазоні температур від 425 °C до 860 °C, коли виділення карбідів хрому може знизити стійкість меж зерен до корозії. Для застосувань, що поєднують високі температури та корозійно-активні середовища, слід вказувати марки з низьким вмістом вуглецю або стабілізовані марки, щоб забезпечити повну експлуатаційну надійність втрачених литих виробів із нержавіючої сталі протягом усього терміну їх служби.
Як процес втрачених ливарних форм забезпечує стабільну корозійну стійкість у всіх виробничих партіях?
У процесі ливарства за втраченою формою використовуються точно контрольоване виготовлення воскових моделей, підготовка керамічної оболонки та контрольовані температури розливання, щоб забезпечити узгодженість від деталі до деталі та від партії до партії. У поєднанні з верифікацією хімічного складу за допомогою аналізу розплаву кожну партію сталевих виливків із нержавіючої сталі можна підтвердити як відповідну вимогам до складу сплаву. Ця відстежуваність виробництва та контроль процесу є критичними для корозійностійких застосувань, оскільки будь-яке відхилення вмісту хрому або молібдену може суттєво знизити експлуатаційні характеристики деталі.
Зміст
- Механізм корозійної стійкості сплавів нержавіючої сталі
- Чому ливарне виробництво за втраченою формою є ідеальним процесом для деталей із нержавіючої сталі, стійкої до корозії
- Застосування, що визначають перевагу литих деталей із нержавіючої сталі
- Довгострокова цінність інвестиційних виливків із нержавіючої сталі
-
Часті запитання
- Що робить лиття з нержавіючої сталі за методом втраченого воску більш стійкими до корозії, ніж лиття в пісочних формах із того самого сплаву?
- Які марки нержавіючої сталі найчастіше використовуються у відливках, отриманих ливарним виробництвом за втраченою формою, для корозійностійких застосувань?
- Чи можна використовувати лиття з нержавіючої сталі за втраченою восковою моделлю одночасно в умовах високих температур та корозійного середовища?
- Як процес втрачених ливарних форм забезпечує стабільну корозійну стійкість у всіх виробничих партіях?