 EN

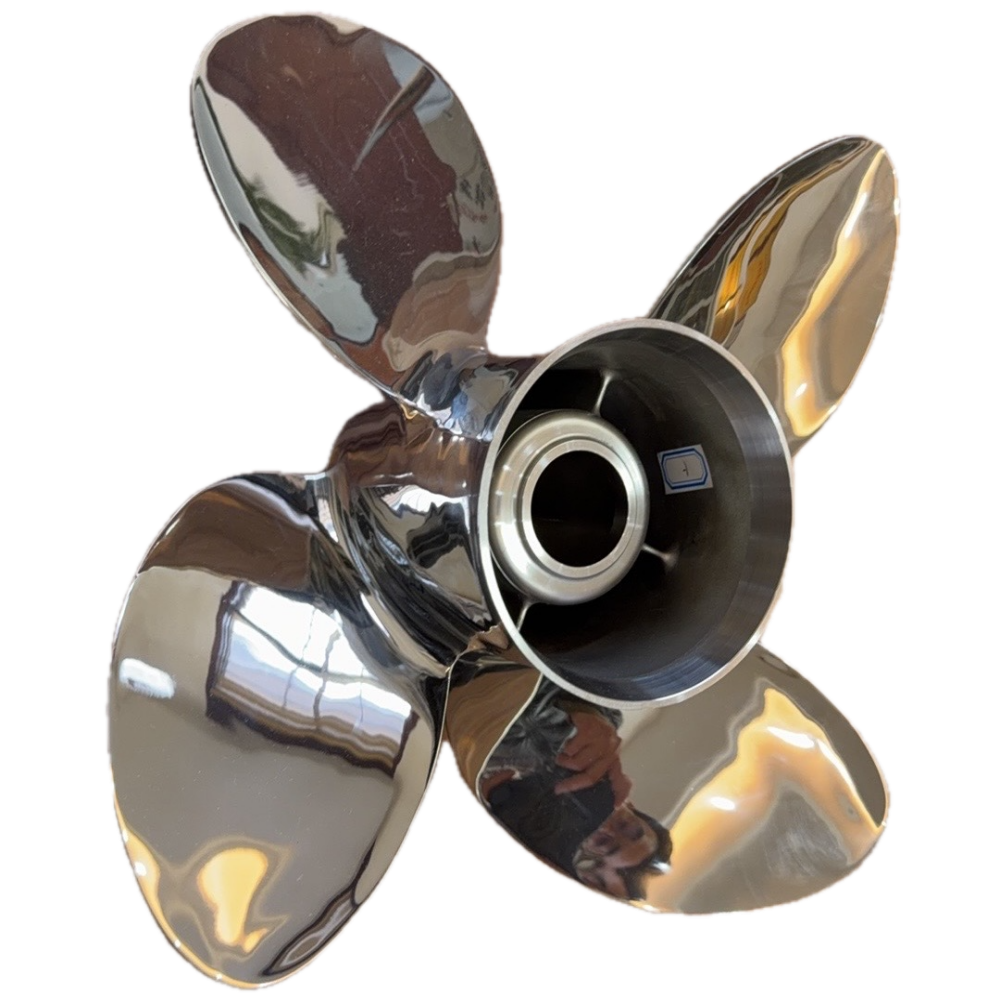
国際的なバイヤー向けに精密部品を供給する製造パートナーを選定することは、決して単純な判断ではありません。サプライチェーンがカスタムロストワックス鋳造工場に依存している場合、 カスタム失蠟鋳造工場 調達エンジニアおよび品質マネージャーは、表面的な評価にとどまらず、輸出市場が実際に要求する特定の認証、工程管理、および文書化手法を詳細に検討しなければなりません。国内向け供給において優れた実績を持つ鋳造所であっても、航空宇宙分野のOEM、エネルギー業界の請負業者、あるいは国際調達枠組みの下で事業を行う高精度自動車部品のバイヤーが求めるトレーサビリティ、寸法の一貫性、冶金学的検証といった要件を満たせない場合があります。
どの品質基準が カスタム失蠟鋳造工場 遵守が必須である理由——および各規格が輸出コンプライアンスの文脈においてなぜ重要であるか——を理解することで、バイヤーは鋳造パートナーを正確に評価するためのフレームワークを得ることができます。本稿では、インベストメント・キャスティング(ロストワックス鋳造)業界における「輸出対応品質」を定義する、不可欠な認証カテゴリー、工程レベルの要件、および文書化に関する期待事項を詳しく解説します。タービンブレード、バルブボディ、医療用インプラント、あるいは航空宇宙分野の構造部品など、どのような部品を調達する場合であっても、ここで取り上げる規格は、グローバルに展開可能な鋳造所と、地域需要のみに対応可能な鋳造所とを明確に区別する基準を示します。
輸出対応インベストメント・キャスティングにおける品質認証の役割
なぜ認証が単なるコンプライアンスではなく、プロセスの成熟度を示すのか
認証は単なる事務的なチェック項目ではありません。輸出市場で事業を展開するカスタム・ロストワックス鋳造所にとって、公認の品質認証を取得・維持することは、ワックスパターン製作、セラミックシェル成形、金属溶湯注入、熱処理、仕上げ加工に至るまで、一貫性と再現性を確保した工程管理システムを構築・維持していることを示すものです。特に規制産業に属する海外バイヤーは、こうした認証を、工程の安定性および故障リスク低減の指標として重視しています。
鋳造所がISO 9001などの品質マネジメント認証を取得すると、その組織が文書化された手順に従って運営され、構造化された不適合管理、是正措置のワークフロー、および経営レビューのサイクルを実施していることを示します。複数の地域に部品を供給するカスタム・ロストワックス鋳造所にとって、ISO 9001認証は差別化要因ではなく、むしろ最低限の必須要件と見なされることが一般的です。真の差別化要因は、この最低限の基盤の上に追加される業界特化型の認証にあります。
コスト競争力のある地域にあるカスタム・ロストワックス鋳造所から調達を行うバイヤーは、保有する認証が有効期限内であるか、適用範囲が適切であるか、また認定を受けた第三者機関による監査が実施されているかを特に注意深く確認する必要があります。事務手続きのみを対象とし、鋳造現場の作業を含まない認証は、信頼性の低い保証しか提供しません。調達担当チームは、認証の適用範囲明細書および監査報告書を請求し、実際にカバーされている範囲を確認すべきです。
基盤となる品質標準としてのISO 9001
ISO 9001は、世界中で最も広く認識されている品質マネジメントシステムの標準であり、輸出向け取引においてカスタムロストワックス鋳造工場と取引を開始する際の、多くのバイヤーが求める最低限の要件です。この標準では、品質に関するプロセスベースのアプローチが義務付けられており、鋳造工場は主要なプロセスを特定し、品質目標を定義し、業績指標を監視し、逸脱に対して体系的に対応することを求められます。投資鋳造(インベストメント・キャスティング)の文脈では、これはワックス射出条件、シェルスラリー組成、焼成温度、合金化学組成、寸法検査手順などに関する文書化された管理を意味します。
ISO 9001に基づいて認証を受けたカスタム・ロストワックス鋳造工場は、各生産ロットについて工程の適合性を証明できる記録を維持しなければなりません。このトレーサビリティ要件は、特に輸出向け出荷において重要であり、買い手が現地で生産工程の監査に立ち会うことができない場合、部品の受入れまたは拒否を遠隔で判断するために品質記録に依拠せざるを得ないからです。また、同規格が継続的改善を重視している点は、鋳造工場の品質パフォーマンスが固定化せず、時間の経過とともにばらつきや不良率を積極的に低減しようとしていることを保証します。
品質認証基準および輸出コンプライアンスマトリクス
| 業界/用途 | 要求される規格 | 主要なコンプライアンス要件 |
|---|---|---|
| 一般産業用鋳物 | ISO 9001 | • 文書化された品質マネジメントシステム(QMS)手順 • 糾正措置および予防措置(CAPA) • 生産トレーサビリティ記録 • 持続的改善体制 |
| 航空宇宙・防衛 | AS9100/AS9102 | • 全材料のトレーサビリティ • 最初の部品検査報告書(FAIR) • リスク管理プロセス • 構成管理 • サプライヤー品質管理 |
| 自動車サプライチェーン | IATF 16949 | • PPAP提出 • APQP計画 • MSA検証 • SPCモニタリング • 管理計画の実施 |
| 医療機器およびインプラント | ISO 13485 | • 生体適合性の適合 • 医療機器規則(MDR)/FDA対応 • 灭菌バリデーション • リスク管理措置 • 変更管理手順 |
| 石油・ガス設備 | API/ASTM規格 | • 材料証明書(CMTR) • 圧力保全性検証 • 非破壊検査(NDT)文書 • 熱処理トレーサビリティ |
| 発電機器部品 | ASTM/EN 材料規格 | • 機械的特性試験 • 放射線検査 • 合金組成の検証 • 工程適格性記録 |
| 防衛管理対象製品 | ITARコンプライアンス | • 輸出管理対象データの保護 • 人員によるアクセス制御 • 製造履歴のトレーサビリティ • 制限技術の管理 |
| EU市場向け供給 | REACH/RoHS | • 使用制限物質の申告 • 化学物質に関する適合証明書類 • サプライヤーによる材料検証 |
| 電子産業用部品 | RoHS | • 重金属使用制限への適合 • 材料申告報告 • サプライチェーンの検証 |
| 責任ある調達プログラム | 紛争鉱物(CMRT) | • スズ/タンタル/タングステン/金の申告 • 精錬所のトレーサビリティ • サプライチェーン監査 |
輸出市場への参入を規定する業界特有の規格
航空宇宙および防衛分野向けAS9100
航空宇宙および防衛産業のサプライチェーンをターゲットとするカスタム・ロストワックス鋳造工場にとって、AS9100認証は任意ではなく、必須の参入要件です。AS9100はISO 9001を基盤とし、航空、宇宙、防衛産業に特有の要求事項(リスクマネジメント、初品検査、構成管理、製品の重要特性)を追加しています。また、この規格では、鋳造工場が自社の下請けサプライヤーに対しても品質要件を適用し、原材料のトレーサビリティが製造チェーン全体にわたって確保されることを求めています。
カスタム・ロストワックス鋳造工場がAS9100認証を取得している場合、これは航空宇宙分野のOEMおよびTier 1サプライヤーに対し、当該工場が飛行に不可欠な部品に関する要件を理解していることを示すものです。これには、AS9102規格に基づく初品検査報告書(FAIR)の作成および文書化能力、プロセスFMEAの維持、および重要寸法に対する統計的工程管理(SPC)の適用が含まれます。タービンブレード、構造用機体部品、エンジン鋳物などにおいて、これらの能力は必須要件です。
購入者は、カスタム・ロストワックス鋳造工場が保有するAS9100認証が、単なる支援機能ではなく、実際に鋳造プロセスをその認証範囲に含んでいるかどうかを確認すべきです。一部の鋳造工場では、商用事業部門のみに対してAS9100登録を取得しており、生産現場(製造フロア)を監査対象から除外しているため、誤った安心感を与えてしまうことがあります。認証証明書の範囲記述および登録機関による監査結果を確認することで、当該認証が本当に鋳造製造工程をカバーしているかどうかを明確にすることができます。
自動車サプライチェーン向けIATF 16949
自動車OEMおよびティア1サプライヤーは、高精度鋳造部品を調達するにあたり、サプライチェーンのパートナーが自動車業界向け品質マネジメントシステムの国際規格「IATF 16949」に準拠することを要求します。トランスミッション部品、燃料系部品、サスペンション鋳物、ターボチャージャーハウジングなどを供給するカスタムロストワックス鋳造所は、自動車輸出プログラムへの参加に際して、この規格への適合性を証明しなければなりません。IATF 16949は、高度製品品質計画(APQP)、生産部品承認プロセス(PPAP)、測定システム分析(MSA)、統計的工程管理(SPC)といったコアツールを統合しています。
PPAP(生産部品承認手順)の要求は、カスタム・ロストワックス鋳造工場において特に厳格です。これは、量産部品の出荷に先立ち、寸法検査報告書、材料証明書、工程能力調査、および管理計画の提出と承認を義務付けるためです。自動車向け輸出プログラムにおいては、完全なPPAP提出ができない鋳造工場は、たとえ価格競争力が高くても、事実上サプライチェーンから除外されます。IATF 16949の適合性は、鋳造工場がこれらのツールを単発的な提出作業ではなく、日常業務に組み込んでいることを保証します。
医療機器およびインプラント用途のためのISO 13485
医療機器メーカーは、インプラント、外科手術器具、診断機器向けの高精度鋳造部品を調達するにあたり、自社の鋳造パートナーに対してISO 13485認証を要求します。この規格は、安全かつ有効な医療機器を一貫して製造することに重点を置いており、カスタム・ロストワックス鋳造(失蠟鋳造)専門の鋳造所には、材料の純度、寸法公差、表面粗さ、および滅菌適合性について極めて厳格な管理が求められます。産業用規格とは異なり、ISO 13485は設計・開発管理、ISO 14971に基づくリスクマネジメント、および上市後監視(ポストマーケット・サーベイランス)に関する責任を特に重視しています。
ISO 13485認証を取得したカスタム・ロストワックス鋳造工場は、対象市場(欧州医療機器規則(MDR)および米国FDAの21 CFR Part 820など)における規制要件に対応する品質マネジメントシステムを確立・実施していることを証明しなければなりません。ワックスパターン取扱いのためのクリーンルーム設備、合金選定に係る文書化された生体適合性適合性確認、および厳格な変更管理プロセスは、医療機器向け認証取得工場の特徴的な要件です。医療分野における輸出購入者は、ISO 13485を最低限の基準と見なし、さらに自社が対象とする特定市場への規制当局提出実績についても、該当工場を評価すべきです。
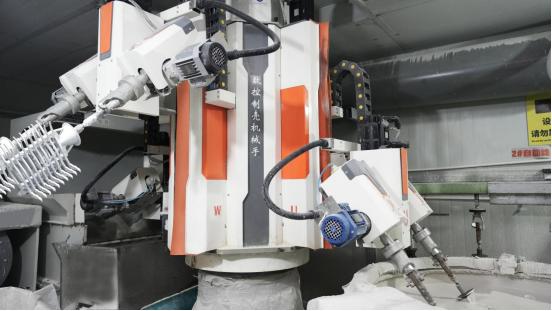
材料トレーサビリティおよび冶金学的適合性要件
化学組成証明書および熱処理番号(ヒートナンバー)によるトレーサビリティ
輸出志向のカスタム・ロストワックス鋳造工場にとって、最も基本的な品質要件の一つは、生産で使用されるすべての合金の化学組成を記録した認定材質試験報告書(CMTR)を提供できる能力です。航空宇宙、エネルギー、医療などの輸出市場では、合金の化学組成がAMS、ASTM、EN、DINなどの国際的に認められた規格に適合することが求められます。原材料の熱処理番号(ヒート番号)を製鋼所証明書から最終鋳造品のロットコードまで追跡できないカスタム・ロストワックス鋳造工場は、こうしたトレーサビリティ要件を満たすことができません。
輸出市場に供給する鋳造所は、加工を開始する前に入荷材料の化学組成を確認するために、光学発光分光法(OES)またはX線蛍光分析(XRF)を用いた社内スペクトル分析を実施できる能力も備えていなければなりません。サプライヤーが提供する証明書のみに依拠し、独立した検証を行わないことは、ほとんどの航空宇宙および防衛分野の顧客において不十分と見なされます。優れたカスタムロストワックス鋳造所は、校正済みの分光分析装置を保有し、その校正記録および分析手順を鋳造所の品質マネジメントシステムに明確に紐付けた管理体制を維持しています。
機械的特性の検証および破壊試験手順
化学的適合性のみでは、ほとんどの輸出用途において十分ではありません。カスタム・ロストワックス鋳造工場は、主要な生産ロットと同時に製造された代表的な試験棒または犠牲鋳物を用いた破壊試験を通じて、自社が製造する鋳造合金の機械的特性を実証しなければなりません。引張強さ、降伏強さ、延性および硬度の値は、該当する材料規格で定義された仕様最低値を満たす必要があり、その試験結果は記録され、対応する生産ロットへ完全にトレーサビリティ(追跡可能性)が確保される必要があります。
タービンブレードや産業用バーナー部品などの高温用途では、応力破断試験およびクリープ試験も必要となる場合があります。こうした用途向けに製品を供給するカスタム・ロストワックス鋳造工場は、自社内で試験能力を維持するか、ILAC認定の試験報告書を発行する認定外部試験機関と連携する必要があります。機械的試験によって生成される品質記録は、輸出貨物にとって極めて重要な補足文書であり、規制が厳しい市場では通関手続きにしばしば求められます。
非破壊検査能力:競争上の品質差別化要因
内部健全性の確認のための放射線検査およびX線検査
非破壊検査(NDT)能力は、高付加価値の輸出契約を獲得しようとするカスタム・ロストワックス鋳造所にとって、強力な差別化要因です。X線またはガンマ線装置を用いた放射線検査(RT)により、鋳物内部の収縮穴、気孔、冷間閉鎖(コールドシャット)、異物混入などの欠陥を部品を破壊することなく検査できます。航空宇宙、石油・ガス、電力発電分野の輸出先バイヤーは、ASTM E1030、ASTM E1742、または同等のEN規格など、適用される受入基準に従ったRT検査を定期的に要求しています。
ロストワックス鋳造を専門とするカスタム鋳造所において、RT(放射線)検査を自社内で実施する場合は、ASNTレベルIIまたはEN ISO 9712に準拠した同等の資格を有する認定放射線検査員を雇用しなければならない。検査記録(露光条件、フィルムまたはデジタル画像の保管、合格/不合格の判定など)は品質記録管理システムに保存し、顧客からの要請に応じて提供できるようにしなければならない。非破壊検査(NDT)を外部の検査機関に委託する鋳造所は、当該機関が認定機関であることを確認するとともに、検査の納期が輸出向け出荷スケジュールに支障をきたさないよう配慮しなければならない。
表面欠陥に対する蛍光浸透探傷検査および磁粉探傷検査
液体浸透探傷試験(PT)および磁粉探傷試験(MT)は、多くの輸出先顧客がその高精度鋳造品に対して要求する標準的な表面検査方法です。飛行に不可欠な部品や耐圧部品を供給するカスタム・ロストワックス鋳造工場では、認定済みのPTおよびMT手順ならびに担当者を維持しなければなりません。蛍光浸透探傷は、微小亀裂、折り畳み(ラップ)、冷間閉鎖(コールドシャット)などの表面開口性欠陥が使用時の荷重下で構造的完全性を損なう可能性があるニッケル系超合金、ステンレス鋼、アルミニウム合金において特に評価されています。
PTおよびMT検査の受入基準は、通常、顧客の図面または発注書に記載されており、ASTM E165、ASTM E1444、AMS 2644、あるいは航空宇宙分野の大手一次請負業者の仕様書などの規格を参照します。自動化された蛍光PT検査ラインへの投資を行ったカスタム・ロストワックス鋳造所は、大量生産かつ再現性の高い表面検査品質を実現するという強いコミットメントを示しています。この投資は、輸出先市場(特に納品時検査プロトコルが厳格な市場)へ向けた客観的な品質証拠の提供能力を、鋳造所が備えていることをも裏付けるものです。
文書管理、トレーサビリティ、および輸出コンプライアンス基盤
国境を越えた貨物輸送向け品質記録管理
カスタムロストワックス鋳造工場から出荷される貨物に付随する品質文書パッケージは、物理的な部品そのものと同様に重要です。輸出市場では、鋳造工場に対して、適合証明書(CoC)、材料試験報告書、寸法検査報告書、非破壊検査(NDT)報告書、熱処理記録、表面粗さ測定結果などから構成される包括的なデータパッケージの提出が求められます。この文書パッケージの完全性および可読性は、通関手続きの所要時間および購入先施設における商品受領承認に直接影響します。
整然と管理されたカスタム・ロストワックス鋳造工場では、品質記録を特定の製造ロット、部品番号、および顧客発注書に結びつける文書管理システムを維持しています。この連携により、海外顧客から寄せられる品質に関する問い合わせに対し、再構築されたデータではなく、トレーサビリティのある記録で応答することが可能になります。ERPシステムを導入している鋳造工場においては、品質記録モジュールを生産スケジューリング機能および出荷機能と統合する必要があります。これにより、完全な文書が揃わないまま部品が出荷されるのを防ぐことができます。
輸出規制への準拠および管理対象物質の申告
カスタム・ロストワックス鋳造工場は、航空宇宙、防衛、または軍民両用産業向け部品を供給するにあたり、米国が規制する技術の場合はITAR(国際兵器取引規制)をはじめとする輸出管理規制、あるいは他の管轄区域におけるこれに相当する国内規制への対応も求められます。ITARの適用対象とならない鋳造工場であっても、顧客から紛争鉱物に関する開示(ドッド=フランク法第1502条に基づくもの)、化学物質に関するREACH適合声明、あるいは電子機器業界向け鋳造品に関するRoHS適合証明を求められる場合があります。
正確な規制コンプライアンス宣言を提供する能力は、グローバルなバイヤーにサービスを提供するカスタム・ロストワックス鋳造所において、標準的な品質成果物の一部として、ますます重要になっています。こうした宣言を作成および更新するための内部手順を確立していない鋳造所は、顧客に対して事務的な摩擦を生じさせ、サプライチェーン監査の際に承認済みサプライヤー名簿から除外されるリスクを招きます。したがって、規制コンプライアンスに関するインフラへの投資は、単なる法的義務ではなく、輸出市場へのアクセスを実現するための商業的推進力でもあります。
よくあるご質問(FAQ)
輸出市場向けにカスタム・ロストワックス鋳造所が取得すべき最低限の品質認証は何ですか?
ISO 9001は、輸出向けの受託型失蠟鋳造工場にとって、品質マネジメントシステム認証の基準となるものとして広く認識されています。しかし、一般産業用途を超えたほとんどの輸出市場では、業種特化型の認証もまた求められます。航空宇宙分野のバイヤーは通常AS9100を、自動車業界の顧客はIATF 16949を、医療機器サプライチェーンはISO 13485をそれぞれ要求します。必要な最低限の認証は、具体的な最終用途市場および輸入先国の規制要件によって異なります。
材料トレーサビリティは、受託型失蠟鋳造工場の輸出資格にどのような影響を与えますか?
素材のトレーサビリティは、輸出市場において必須の要件です。これは、バイヤーが各鋳物が指定された化学組成および機械的特性要件に適合する合金から製造されたことを確認できるようにするためです。カスタム・ロストワックス鋳造所が、原材料証明書のロット番号データを最終鋳物ロットまで一貫して追跡できない場合、航空宇宙、医療、エネルギー分野のバイヤーが求めるトレーサビリティ要件を満たすことはできません。トレーサビリティに関する文書の不備は、国際的な貨物受領時に鋳造所からの出荷品が拒否または隔離される最も一般的な理由の一つです。
輸出市場向けに供給するカスタム・ロストワックス鋳造所にとって、非破壊検査(NDT)能力は必須ですか?
NDT(非破壊検査)能力は、すべての輸出用途において一律に必須というわけではありませんが、航空宇宙、石油・ガス、発電、医療機器といった高付加価値市場で競争する鋳造所にとっては実務上不可欠な要件です。多くの顧客仕様書では、放射線検査、浸透検査、磁粉検査を明示的に必須作業として定めています。自社内または信頼できる外部委託先によるNDT能力を持たないカスタム・ロストワックス鋳造所は、仕様レベルの低い輸出向け案件に限定され、品質重視のバイヤーとの長期契約への資格取得も困難になります。
カスタム・ロストワックス鋳造所は、品質認証をどのくらいの頻度で更新または再取得すべきですか?
ISO 9001、AS9100、IATF 16949などの品質管理システム認証の多くは、3年間の認証サイクルを採用しており、認定機関による年次監視審査が実施されます。カスタム・ロストワックス鋳造工場は、このサイクル全体にわたり継続的な適合性を維持し、監視訪問中に指摘されたすべての不適合事項に対応するとともに、再認証審査を無事に完了する必要があります。輸出向けバイヤーは、鋳造工場から提供される証明書の写しのみに依拠するのではなく、発行登録機関の公開データベースを通じて、認証の現在の有効性を確認すべきです。
CTA
iSO 9001/IATF 16949認証を取得し、輸出対応可能なロストワックス鋳造パートナーをお探しですか? 今すぐカスタム見積もりをご依頼いただくか、当社の品質保証(QA)専門家とご相談ください。