
 EN
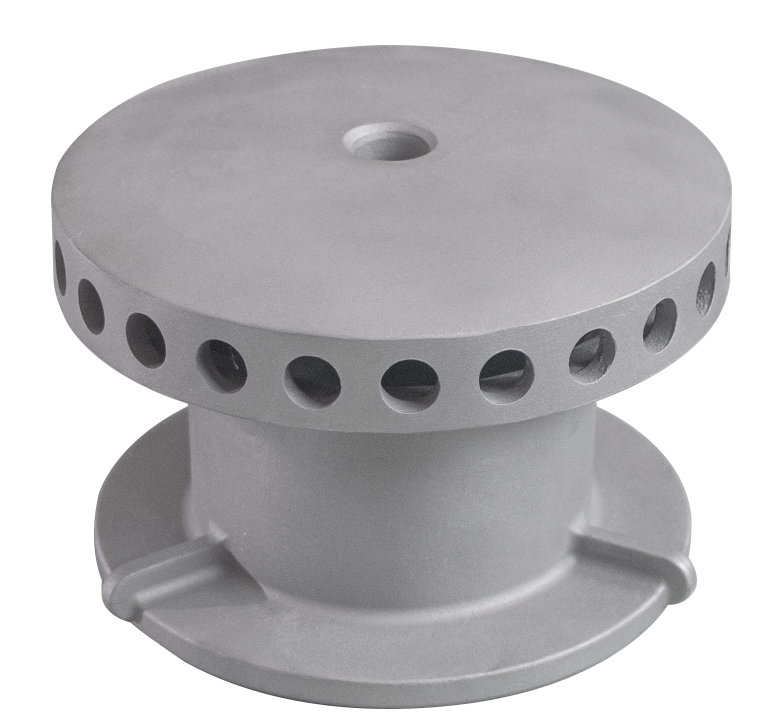
Komponentët e kastimit të metaleve me tolerancë të lartë përmirësojnë besueshmërinë e pajisjeve kryesisht duke eliminuar përqendrimin lokal të stresit, duke ndaluar fillimin e çarjeve të lodhjes dhe duke siguruar përshtatshmërinë e montimit në nivel sistemi.
Duke kontrolluar saktësinë dimensionale, integritetin e sipërfaqes dhe mikrostrukturën e ligaturës gjatë prodhimit, larg dhe Fituesit i drejtohet drejtpërdrejt shkaqeve themelore të dëmtimit mekanik në mjedise industriale me ngarkesë të lartë, temperaturë të lartë dhe ciklike. Bashkëpunimi me një furnizues kinez i hedhjeve me saktësi lejon OEM-të të arrijnë këto toleranca metalurgjike të ashpra në mënyrë ekonomike.
Mekanizmat kryesore të besueshmërisë
Mekanizmi |
Motori Teknik |
Përfitimi Operacional |
Shpërndarja e Tensionit |
Kontrolli i dimensioneve në nivel mikroni; gjeometri uniforme |
Eliminon pikat e shtimit të stresit, parandalon çarjet e lodhjes nën ngarkesat dinamike |
Resistencja nëpërmjet larg |
Përfundimi i kontrolluar i sipërfaqes; rrugëzim mikro i ulët |
Minimizon vendet ku fillojnë çarjet, zgjaton jetëgjatësinë përgjithësisht të përdorimit |
Integriteti mikrostrukturor |
Poroziteti i zvogëluar, boshtet e shkurtrimit dhe ndarja e grurëve |
Ruajnë sipërfaqen efektive mbartëse të ngarkesës dhe fortësinë mekanike |
Përshtatja e montimit |
Faqet e të dhënave të sakta, ndërfaqet e flangut dhe tolerancat e vrimave |
Parandalon fërkimin rotor-stator, vibracionin dhe degradimin e mbyllësve |
Konsistenca e Partisë |
Mjete standardizuar, monitorimi i procesit dhe inspektimi |
Lejon zëvendësimin e pjesëve për mirëmbajtje pa nevojë për modifikime shtesë |
Ndikimi në pjesët kryesore të pajisjeve 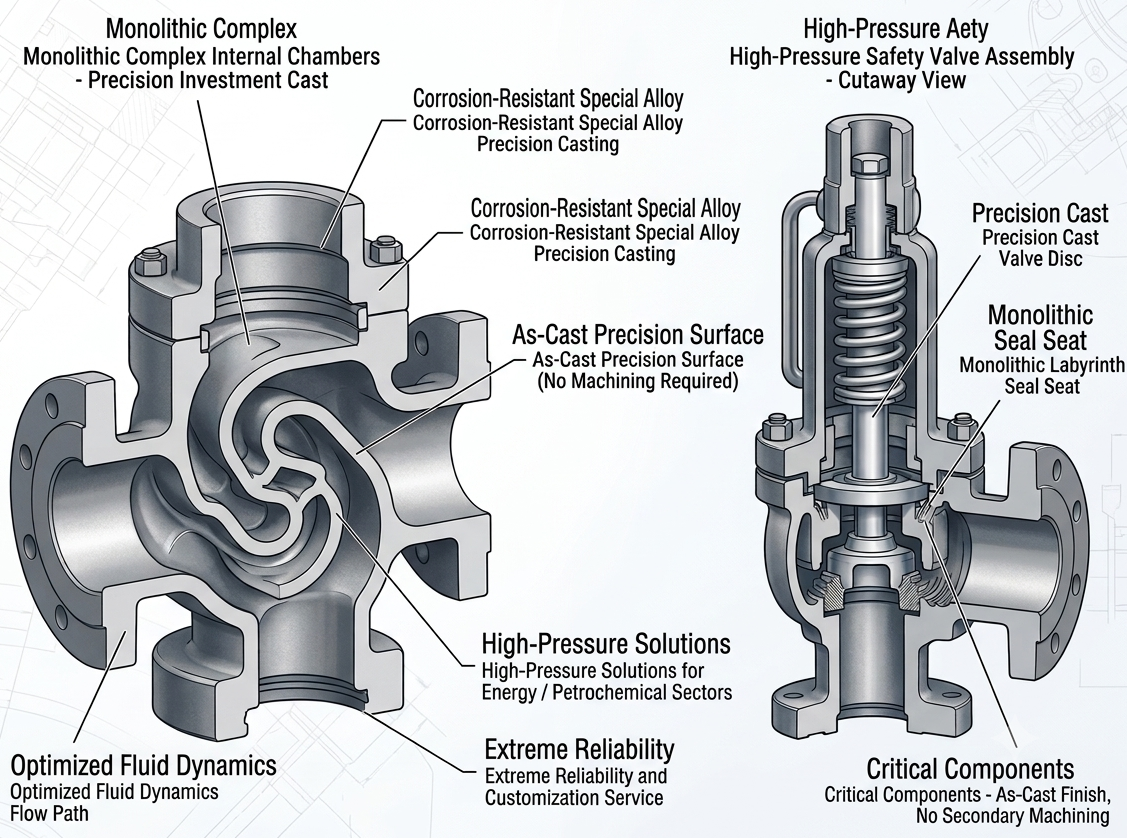
Diagram teknik i seksionit të një valve industriale të gjuajtur me saktësi, ku theksohet dizajni monolitik dhe aftësitë e përfundimit të sipërfaqes pa përpunim pas gjuajtjes.
Punimi me një prodhues të kastimit me investim të përvojuar siguron që pjesët kritike të përputhen saktësisht me kushtet e punës:
Montimet rrotulluese (pompat, kompresorët, turbinat): Tolerancat e ngushta të boshtit dhe të mbajtëses mbajnë ngarkesat paraprake të mbështjellësve të parashikuara, duke zbutur vibracionet e dëmshme dhe reduktuar konsumimin e gjatë afati të mbështjellësve.
Mbajtëset e shtypjes (trupat e valve-ve, murët e mbajtëseve): Gjeometria e saktë e sipërfaqes së hermetizimit siguron kompresimin uniform të paketës, duke parandaluar rrjedhjen e lëngut procesual pa kërkuar shpirta me moment torzioni të tepërt.
Pjesët për përpunimin e lëngjeve (impulserët, volutat e rrjedhës): Sipërfaqet e brendshme të kastuara pa përpunim janë të lëmuara, çdoherë duke zvogëluar turbulencën hidraulike dhe duke rezistuar erozionin nga lëngjet e mbushura me grimca.
Verifikimi i cilësisë dhe përputhja me specifikatat e prodhuesit origjinal (OEM)
Për të siguruar komponente të fundit të kastimit OEM për të plotësuar specifikatat me tolerancë të lartë, prodhuesit mbështeten në një protokoll inspektesh me shumë faza:
1.Inspektimi i Dimensioneve: Makinat e matjes koordinative (CMM) hartojnë gjeometrinë fizike drejtpërdrejt kundrejt modeleve 3D CAD për të verifikuar tolerancat kritike në pjesë kastimi me investim të përpunuar me makina .
2.NDT volumetrike: Testimi radiografik (rrezet X) ose testimi ultrazoning (UT) inspektojnë strukturën e brendshme për të zbuluar boshllëqe të fshehura, shkurtime ose porozitet mikroskopik.
3. Analiza e sipërfaqes dhe e mikrostrukturës: Profilometrat kontrollojnë rrugësinë e sipërfaqes, Spektroskopia Optike e Emisionit (OES) verifikon përbërjen kimike, ndërsa testimi i mikro-hardësisë vlerëson fortësinë mekanike.