
 EN
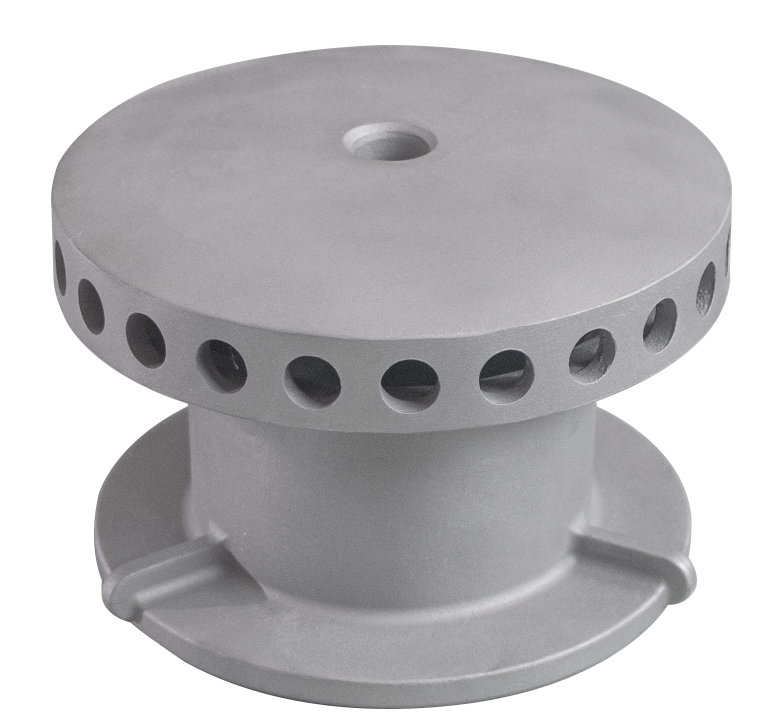
ส่วนประกอบที่ผลิตด้วยการหล่อโลหะแบบความแม่นยำสูงช่วยเพิ่มความน่าเชื่อถือของอุปกรณ์เป็นหลักโดยการขจัดจุดที่เกิดความเค้นสะสมเฉพาะที่ ยับยั้งการเริ่มต้นของการแตกร้าวจากแรงกระทำซ้ำ และรับประกันความเข้ากันได้ของการประกอบในระดับระบบ
ด้วยการควบคุมความแม่นยำของมิติ ความสมบูรณ์ของพื้นผิว และโครงสร้างจุลภาคของโลหะผสมระหว่างกระบวนการผลิต การหล่อแม่พิมพ์แบบแม่นยำ จัดการกับสาเหตุหลักของความล้มเหลวเชิงกลโดยตรง ในสภาพแวดล้อมอุตสาหกรรมที่มีภาระสูง อุณหภูมิสูง และมีการใช้งานแบบเป็นรอบ จีน ช่วยให้ผู้ผลิตอุปกรณ์ดั้งเดิม (OEMs) บรรลุค่าความคลาดเคลื่อนทางโลหะวิทยาที่เข้มงวดเหล่านี้ได้อย่างมีประสิทธิภาพด้านต้นทุน
กลไกพื้นฐานเพื่อความน่าเชื่อถือ
กลไก |
ตัวขับเคลื่อนเชิงเทคนิค |
ประโยชน์ในการปฏิบัติงาน |
การกระจายแรง |
การควบคุมขนาดในระดับไมครอน รูปร่างสม่ำเสมอ |
ขจัดจุดสะสมแรงเครียด ป้องกันการแตกร้าวจากความเหนื่อยล้าภายใต้แรงแบบพลวัต |
ความต้านทานการ-fatigue |
การควบคุมผิวสัมผัสอย่างแม่นยำ ความหยาบของผิวในระดับจุลภาคต่ำ |
ลดจำนวนจุดเริ่มต้นของการแตกร้าว ส่งผลให้อายุการใช้งานโดยรวมยาวนานขึ้น |
ความสมบูรณ์ของโครงสร้างจุลภาค |
ลดการเกิดรูพรุน ช่องว่างจากการหดตัว และการแยกตัวของเม็ดผลึก |
รักษาพื้นที่รับแรงและกำลังเชิงกลอย่างมีประสิทธิภาพ |
การจัดแนวการประกอบ |
ผิวอ้างอิง ผิวข้อต่อฟลานจ์ และความคลาดเคลื่อนของรูเจาะที่แม่นยำ |
ป้องกันไม่ให้โรเตอร์สัมผัสกับสเตเตอร์ เกิดการสั่นสะเทือน และการเสื่อมสภาพของซีล |
ความสม่ำเสมอของล็อตสินค้า |
การใช้เครื่องมือ ระบบควบคุมกระบวนการ และการตรวจสอบตามมาตรฐาน |
ทำให้สามารถเปลี่ยนชิ้นส่วนเพื่อการบำรุงรักษาได้ทันทีโดยไม่ต้องปรับแต่งเพิ่มเติม |
ผลกระทบต่อส่วนประกอบหลักของอุปกรณ์ 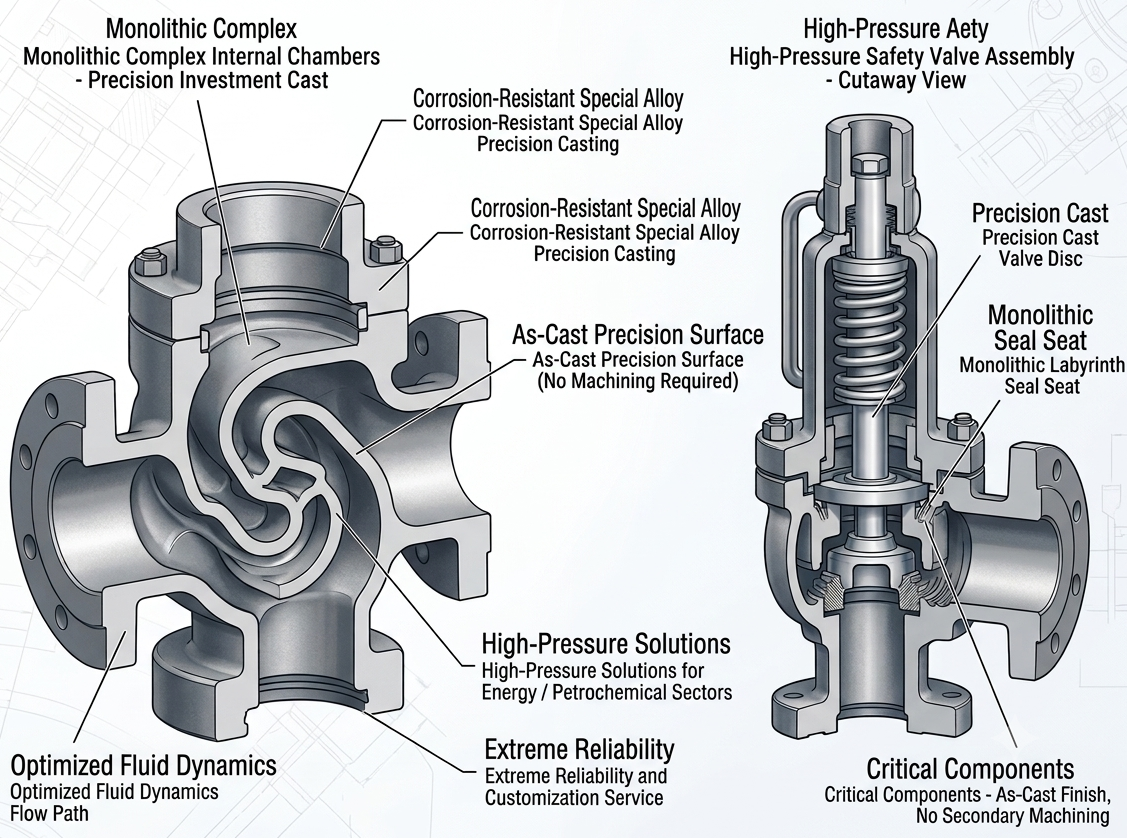
แผนผังเทคนิคแบบตัดขวางของวาล์วอุตสาหกรรมที่ผลิตด้วยการหล่อความแม่นยำ ซึ่งเน้นการออกแบบแบบชิ้นเดียวทั้งหมดและความสามารถในการได้พื้นผิวที่เสร็จสมบูรณ์จากกระบวนการหล่อโดยตรง
การทำงานร่วมกับผู้ผลิตชิ้นส่วนหล่อแบบอินเวสต์เมนต์ที่มีประสบการณ์ ช่วยให้มั่นใจว่าชิ้นส่วนสำคัญจะสอดคล้องกับเงื่อนไขการใช้งานจริงอย่างแม่นยำ:
ชุดหมุน (ปั๊ม คอมเพรสเซอร์ เครื่องกำเนิดไฟฟ้าแบบเทอร์ไบน์): ความคลอดระหว่างเพลาและปลอกที่แน่นหนาช่วยรักษาแรงกดล่วงหน้าของตลับลูกปืนให้คงที่ ทำหน้าที่ลดการสั่นสะเทือนที่เป็นอันตราย และลดการสึกหรอของตลับลูกปืนในระยะยาว
ปลอกที่รักษาแรงดัน (ตัววาล์ว ผนังปลอก) รูปร่างของพื้นผิวที่ใช้ปิดผนึกมีความแม่นยำสูง ทำให้แรงบีบซีลสม่ำเสมอ ป้องกันการรั่วของของไหลในกระบวนการโดยไม่จำเป็นต้องขันสกรูเกินแรงที่กำหนด
ชิ้นส่วนที่จัดการของไหล (อิมพีลเลอร์ ช่องทางไหล) พื้นผิวด้านในที่เรียบเนียนตามสภาพหลังหล่อช่วยลดการปั่นป่วนของของไหลในระบบไฮดรอลิก และต้านทานการกัดเซาะจากของไหลที่มีอนุภาคแขวนลอย
การตรวจสอบคุณภาพและการปฏิบัติตามมาตรฐานของผู้ผลิตต้นทาง (OEM)
เพื่อให้แน่ใจว่า oem precision casting components เพื่อให้บรรลุข้อกำหนดด้านความคลอดที่สูง ผู้ผลิตอาศัยแนวปฏิบัติการตรวจสอบหลายขั้นตอน
1.การตรวจสอบมิติ: เครื่องวัดพิกัดสามมิติ (CMM) วัดรูปทรงจริงของชิ้นงานโดยตรงเทียบกับแบบจำลอง CAD สามมิติ เพื่อยืนยันความคลอดที่สำคัญของ ชิ้นส่วนหล่อแบบลงแม่พิมพ์ที่ผ่านการกลึง .
2.การตรวจสอบแบบไม่ทำลายเชิงปริมาตร การถ่ายภาพรังสี (เอ็กซ์เรย์) หรือการทดสอบด้วยคลื่นอัลตราโซนิก (ยูที) ใช้ตรวจสอบโครงสร้างภายในเพื่อตรวจจับช่องว่าง รอยหดตัว หรือรูพรุนขนาดจุลภาคที่ซ่อนอยู่
3. การวิเคราะห์พื้นผิวและโครงสร้างจุลภาค: เครื่องวัดความขรุขระของพื้นผิวใช้ตรวจสอบความหยาบของพื้นผิว สเปกโตรสโกปีการปล่อยแสงแบบออปติคัล (โออีเอส) ใช้ยืนยันองค์ประกอบทางเคมี และการทดสอบความแข็งแบบจุลภาคใช้ยืนยันความแข็งแรงเชิงกล