
 EN
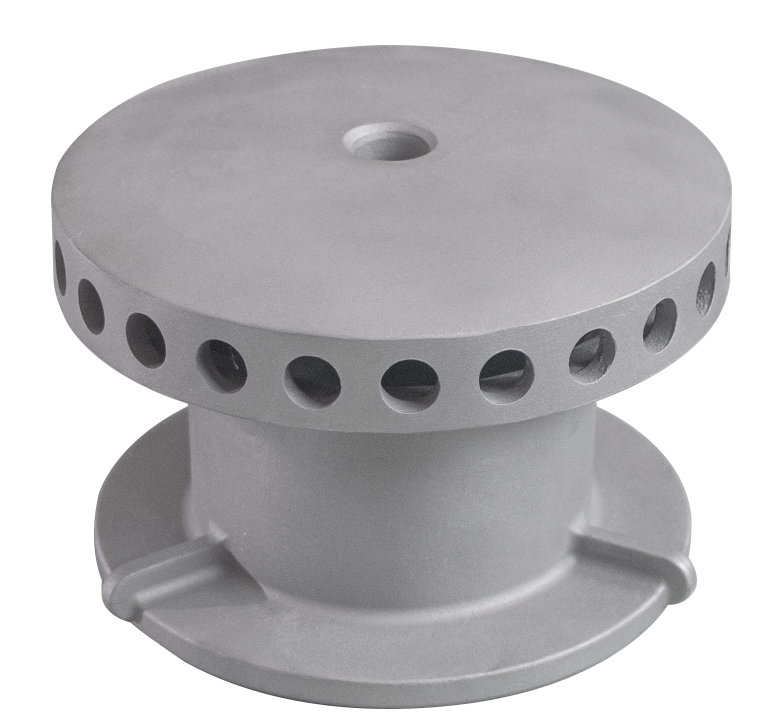
Aukštos tikslumo metalo liejimo komponentai pagerina įrangos patikimumą, ypač pašalindami vietines įtempimo koncentracijas, slopindami nuovargio įtrūkimų atsiradimą ir užtikrindami sisteminio montavimo suderinamumą.
Tiksliai kontroliuojant matmeninį tikslumą, paviršiaus vientisumą ir lydinio mikrostruktūrą gamybos metu, tikslus investicinis lietuvimas tiesiogiai šalinamos mechaninio gedimo priežastys aukštos apkrovos, aukštos temperatūros ir ciklinėse pramonės aplinkose. Bendradarbiaudami su kvalifikuotu kinijos tikslaus liejimo tiekėjas oEM gamintojai gali pasiekti šiuos griežtus metalurginius leistinus nuokrypius ekonomiškai.
Pagrindiniai patikimumo mechanizmai
Mechanas |
Techninis variklis |
Operatyvinė nauda |
Streso pasiskirstymas |
Mikronų lygio matmenų kontrolė; vienodas geometrinis tikslumas |
Pašalina įtempimo koncentracijos vietas, neleidžia nuovargio sukeltų įtrūkimų susidarymui dinaminėmis apkrovomis |
Noriaukos varžymo |
Kontroliuojama paviršiaus apdorojimo kokybė; maža mikrošiurkštumas |
Sumažina įtrūkimų pradžios vietas, padidina bendrą tarnavimo trukmę |
Mikrostruktūrinis vientisumas |
Sumažinta poriškumas, susitraukimo ertmės ir grūdelių segregacija |
Išlaiko veiksmingą apkrovos nešančiąją plotą ir mechaninę stiprybę |
Surinkimo išlyginimas |
Tikslūs orientaciniai paviršiai, flanšų sąsajos ir skylių tolerancijos |
Užkerta kelią rotoriaus ir statoriaus trinties, virpesių ir sandarinimo elementų susidėvėjimui |
Partijos konsistencija |
Standartinė įrankių sistema, procesų stebėjimas ir tikrinimas |
Leidžia tikrąją tarpkeičiamumą, leidžiantį keisti dalis be papildomų pritaikymų techninės priežiūros metu |
Poveikis pagrindiniams įrangos komponentams 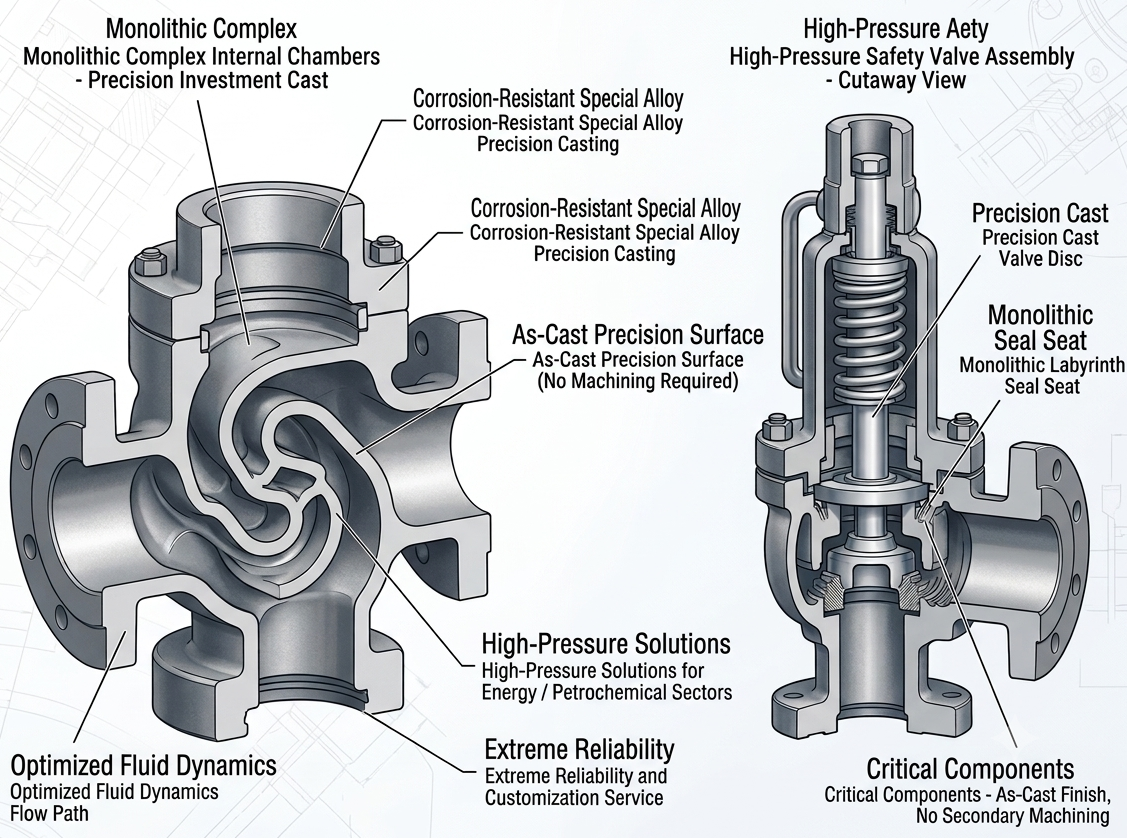
Tikslaus liejimo pramoninio vožtuvo skersinė techninė schema, kurioje paryškinta vientisa konstrukcija ir iškart po liejimo pasiekiamas paviršiaus baigiamasis apdorojimas.
Dirbant su patyrusiu investicinio liejimo gamintoju užtikrinama, kad kritinės detalės atitiktų tiksliai nustatytas eksploatacines sąlygas:
Sukamieji mazgai (siurbliai, kompresoriai, turbinos): Tikslūs veleno ir korpuso nuokrypiai užtikrina numatytą guolių išankstinį įtempimą, slopina žalingus virpesius ir sumažina ilgalaikį guolių dėvėjimąsi.
Slėgiui išlaikyti skirti korpusai (vožtuvų korpusai, apvalkalų sienos): Tikslus sandarinimo paviršiaus geometrinis profiliavimas užtikrina vienodą paklodės suspaudimą, neleisdama technologinėms skysčiams prasiskverbti be pernelyg stipraus varžtų priveržimo.
Skysčių valdymo komponentai (propeleriai, srauto voliutai): Lygūs liejimo būdu gauti vidiniai paviršiai sumažina hidraulinį turbulenciją ir atsparūs erozijai dėl dalelių turinčių skysčių.
Kokybės patvirtinimas ir OEM atitiktis
Norint užtikrinti oEM tikslūs liejimo komponentai atitikti aukštos tikslumo specifikacijas, gamintojai remiasi daugiapakopiu tikrinimo protokolu:
1.Matmenų tikrinimas: Koordinatinės matavimo mašinos (CMM) fizinę geometriją tiesiogiai susieja su 3D CAD modeliais, kad patikrintų kritinius nuokrypius apdirbti investiciniai liejimo gaminiai .
2.Tūrinis NDT: Rentgeno (X-spindulių) arba ultragarsinis bandymas (UT) tikrina vidinę struktūrą, kad aptiktų paslėptus tuštumus, susitraukimą ar mikroporozumą.
3. Paviršiaus ir mikrostruktūros analizė: Profilometrai tikrina paviršiaus šiurkštumą, optinės emisinės spektroskopijos (OES) metodas patvirtina cheminę sudėtį, o mikrošiurkštumo bandymai patvirtina mechaninę stiprybę.