
 EN
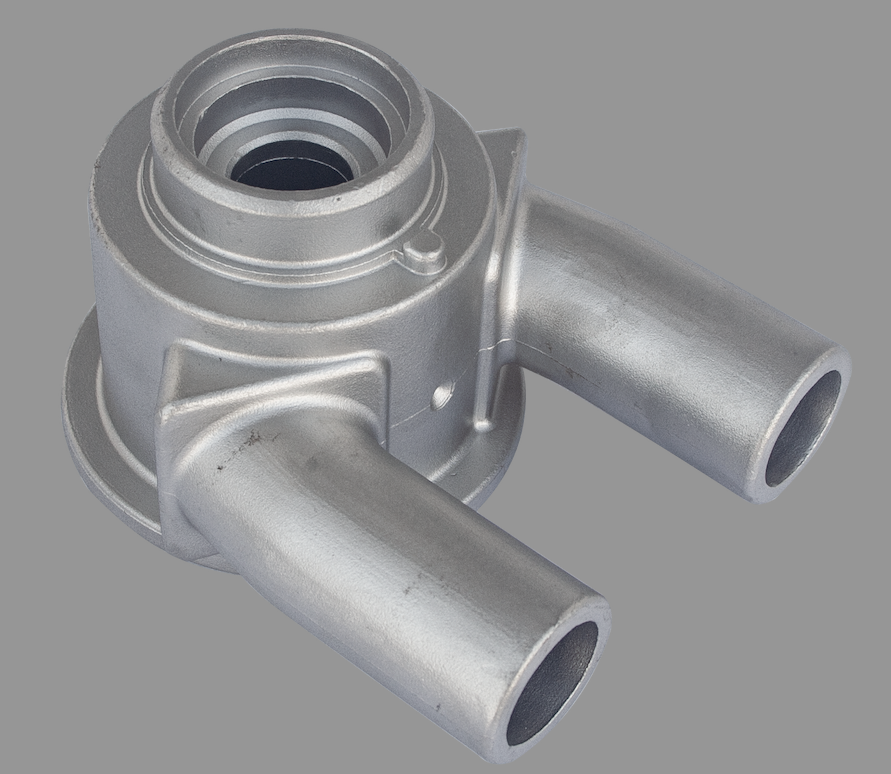
Optimalaus lydinio parinkimas skystojo aušinimo kolektoriams, pagamintiems liejimo būdu, reikalauja subalansuoti šiluminę efektyvumą, mechaninį stiprumą, korozijos atsparumą ir bendras gyvavimo ciklo sąnaudas. Patyrusio investicinio liejimo gamintojo ar Kinijos tikslaus liejimo tiekėjo pasirinkimas užtikrina, kad jūsų kolektorių konstrukcijos pasiektų slėgio sandarumą ir optimalų mikrostruktūrinį tankį esant reikalaujantiems šilumos ciklams.
Medžiagų našumo palyginimo matrica
Materialių kategorija |
Pagrindiniai lydiniai / rūšys |
Šilumos laidumas |
Tankis (masė) |
Korozijos atsparumas |
Geriausias taikymo kontekstas |
Aliuminio lydiniai |
A380, A356-T6, ADC12 |
Vidutinis–aukštas (~96–160 W/m·K) |
Žemas (~2,7 g/cm³) |
Geras (reikia suderinamų inhibitorių arba anodinio dengimo) |
Elektrinių automobilių akumuliatorių valdymas, galios elektronika, duomenų centrų įranga, pramoninė automatizacija, kur reikalingas mažas svoris |
Medienos aljoliai |
Grynasis varis, vario lydiniai, vario-cinko lydiniai |
Išskliaustai aukštas (~385–400 W/m·K) |
Aukšta (~8,9 g/cm³) |
Puiki standartinėse/aukštinamųjų vandens cikluose |
Ultravioletinės šilumos srauto sistemos, pramoniniai lazerių aušinimo įrenginiai, puslaidininkių gamyba |
Nerūdijantis plienas |
304, 316L |
Žema (~14–16 W/m·K) |
Vidutinė–aukšta (~7,9 g/cm³) |
Aukščiausios kokybės (atspari agresyviems chemikalams ir dejonizuotam vandeniui) |
Maisto perdirbimas, cheminė pramonė, farmacinė gamyba, aukštos valymo laipsnio skysčių ciklai |
Magnio lydai |
AZ91D, AM60B |
Vidutinė (~51–72 W/m·K) |
Labai žemas (~1,74 g/cm³) |
Žemas (reikia pažangių paviršiaus dengimo medžiagų) |
Pažangūs aviacijos, mobiliosios pramonės įrangos, svoriui kritiškų elektromobilių platformų sprendimai |
Paraiškos pagrindu parenkamas nurodymas
1.Didelio tūrio ir svoriui jautrios sistemos (nurodyti aliuminį)
Lydinio pasirinkimas: A380 / ADC12 aukšto tūrio liejimo formomis gaminami kolektoriai; A356-T6 – didesnei konstrukcinės stiprybės ir dinaminiam šiluminiam ciklavimui
Projektavimo svarstymas: Užtikrinti, kad aušinimo skysčio cheminė sudėtis būtų buferizuota (pH 6,5–8,5) arba taikyti vidines dangas, kad būtų sumažinta galvaninė korozija mišriose metalų grandinėse, kai naudojami individualūs plieno liejimo detalės arba aliuminio kolektoriai.
2.Didelis šilumos srautas ir susikaupusios apkrovos (nurodyti vario lydinius)
Lydinio pasirinkimas: Lieti vario ir cinko arba vario ir aliejaus lydiniai skysčių pasiskirstymui, kai reikia apdirbamosios gebos ir dėvėjimosi atsparumo; lieti varis tiesioginiam šiluminiam kontaktui užtikrinti skirtiems blokams.
Projektavimo svarstymas: Atsižvelgti į maždaug triskart didesnį svorį palyginti su aliuminiu. Vengti nevaržomos didelės greičio dejonizuotos vandens srovės, kad būtų išvengta erozinės korozijos šiuose individualūs tikslūs liejimo gamybos procesai montavimams.
3.Agresyvios ar higieniškos aplinkos (nurodyti nerūdijančiojo plieno rūšis)
Lydinio pasirinkimas: Nerūdijančio plieno liejimo įvairių formų gaminiai (pvz., 316L) agresyviems terpėms, dejonizuotam vandeniui ar valymo aplinkoms.
Projektavimo svarstymas: Kompensuoti žemesnį šiluminį laidumą optimizuojant vidinius turbuliatorius ar naudojant hibridines konstrukcijas (pvz., lietų korpusų su įmontuotais nerūdijančiojo plieno skysčių vamzdžiais). 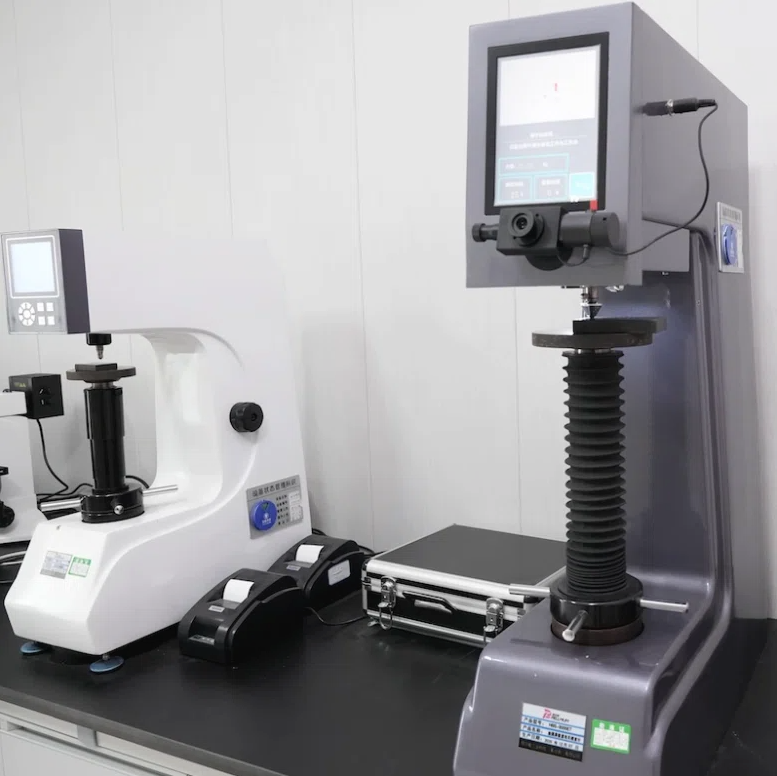
Tikrinamas metalo medžiagų (pvz., aliuminio lydinių) kietumas pramonės projektuose naudojamų skysto aušinimo kolektorių liejimams.
Pagrindiniai gamybos ir patvirtinimo etapai
Porų kontrolė: Naudoti vakuumu padėtą štampavimą arba žemo slėgio smėlio liejimą, kad būtų sumažinta dujų porų susidarymas ir nekiltų mikropratekėjimų dėl slėgio šuolių.
Pratekėjimo patvirtinimas: Atlikti 100 % helio masės spektrometrinį pratekėjimo testavimą arba vandens slėgio testavimą visiems oEM tikslūs liejimo komponentai prieš galutinę integraciją.
Galvinė izoliacija: Jungiant aliuminio kolektorius su vario šilumos mainytuvais, įmontuoti ne laidžiuosius izoliacinius jungtukus arba ne metalinius tarpiklius.