
 EN
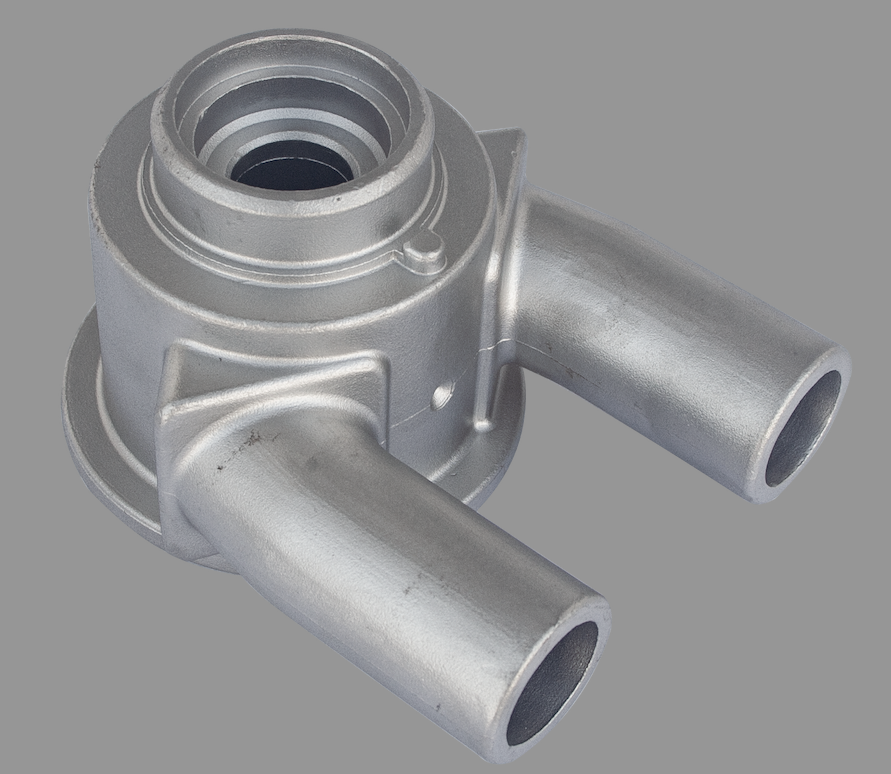
Att välja den optimala legeringen för gjutna kylmanifolder för vätskekylning kräver en balans mellan termisk effektivitet, mekanisk hållfasthet, korrosionsbeständighet och totala livscykelkostnader. Att välja en erfaren investeringsgjutningsleverantör eller en kinesisk leverantör av precisionsgjutning säkerställer att dina manifolddesigner uppnår trycktätning och optimal mikrostrukturell densitet under krävande termiska cykler.
Jämförelsematris för materialprestanda
Materialkategori |
Primära legeringar / grader |
Värmekonduktivitet |
Täthet (Vikt) |
Korrosionsbeständighet |
Bästa användningsområde |
Aluminiumlegeringar |
A380, A356-T6, ADC12 |
Måttlig–hög (~96–160 W/m·K) |
Låg (~2,7 g/cm³) |
Bra (kräver kompatibla inhibitorer eller anodisering) |
EV-batterihantering, kraftelektronik, datacenter, industriell automation där vikt är avgörande |
Kopparlegeringar |
Ren koppar, mässing, brons |
Extremt hög (~385–400 W/m·K) |
Hög (~8,9 g/cm³) |
Utmärkt i standard-/inhiberade vattenkretsar |
System med ultra-hög värmeflux, industriell laserkyling, halvledartillverkning |
Rostfritt stål |
304, 316L |
Låg (~14–16 W/m·K) |
Måttlig–hög (~7,9 g/cm³) |
Överlägsen (motståndskraftig mot aggressiva kemikalier och avjoniserat vatten) |
Livsmedelsbearbetning, kemisk bearbetning, läkemedelstillverkning, fluidkretsar med hög renhet |
Magnesiumlegeringar |
AZ91D, AM60B |
Måttlig (~51–72 W/m·K) |
Extremt låg (~1,74 g/cm³) |
Låg (kräver avancerade ytbeläggningar) |
Avancerad luft- och rymdteknik, mobil industriell utrustning, EV-plattformar där vikt är kritisk |
Urvalsguide baserad på applikation
1.System med hög volym och känslighet för vikt (ange aluminium)
Legeringsval: A380/ADC12 för die-cast-manifolder i hög volym; A356-T6 för högre strukturell hållfasthet och dynamisk termisk cykling.
Designövervägande: Se till att kylmedelskemin är buffrad (pH 6,5–8,5) eller applicera interna beläggningar för att minska galvanisk korrosion i blandade metallslöpar när man sätter in anpassade stålcastdelar eller aluminiummanifolder.
2.Hög värmeflöde och koncentrerade belastningar (ange kopparlegeringar)
Legeringsval: Gjutna mässing- eller bronsdelar för vätskefördelning där bearbetbarhet och slitagebeständighet krävs; gjutna koppar delar för block med direkt termisk kontakt.
Designövervägande: Ta hänsyn till den ca tre gånger större vikten jämfört med aluminium. Undvik obegränsad höghastighetsavjoniserad vattenström för att förhindra erosion-korrosion på dessa anpassad precisionsteknisk gjutningstillverkning installationer.
3.Korrosiva eller hygieniska miljöer (ange rostfritt stål)
Legeringsval: Precisionsgjutning av rostfritt stål (t.ex. 316L) för aggressiva medier, avjoniserat vatten eller rengöringsmiljöer.
Designövervägande: Kompensera för den lägre värmeledningsförmågan genom att optimera interna turbulatorer eller använda hybridkonstruktioner (t.ex. gjutna kroppar med inbäddade rör av rostfritt stål för vätskeflöde). 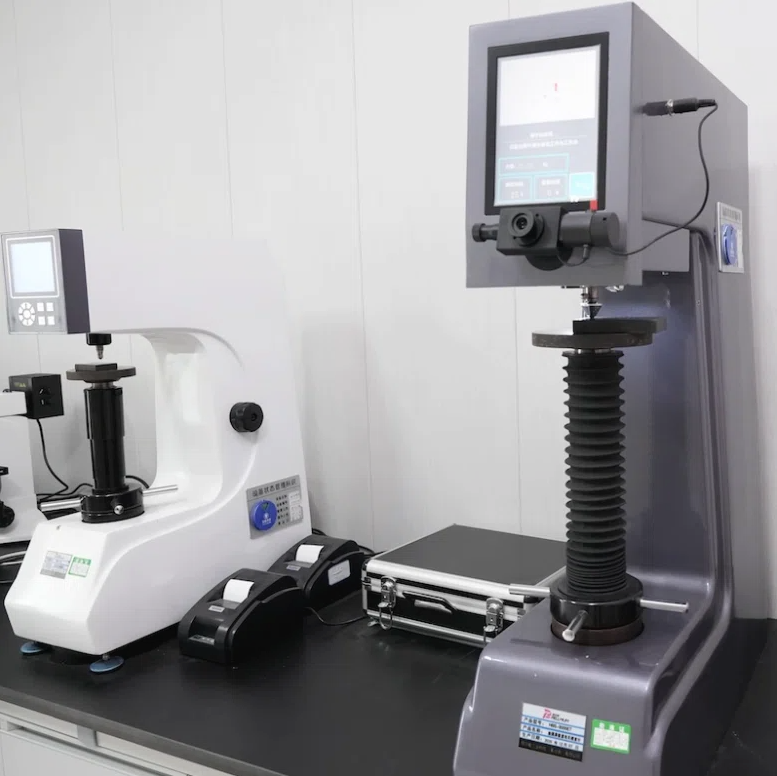
Inspektion av hårdheten hos metallmaterial (t.ex. aluminiumlegeringar) som används för gjutna delar till vätskekylsystem i industriella projekt.
Viktiga tillverknings- och verifieringssteg
Porositetskontroll: Använd vakuumstödd die-casting eller lågtrycks sandgjutning för att minimera gasporositet och förhindra mikro-läckage vid trycktoppar.
Läckagevalidering: Utför 100 % heliummasspektrometriläckagetester eller hydrotrycktester på alla oem precision casting components innan slutlig integration.
Galvanisk isolation: Integrera icke-ledande isoleringsfittings eller icke-metalliska avståndshållare vid koppling av aluminiummanifolder till kopparvärmväxlare.