
 EN
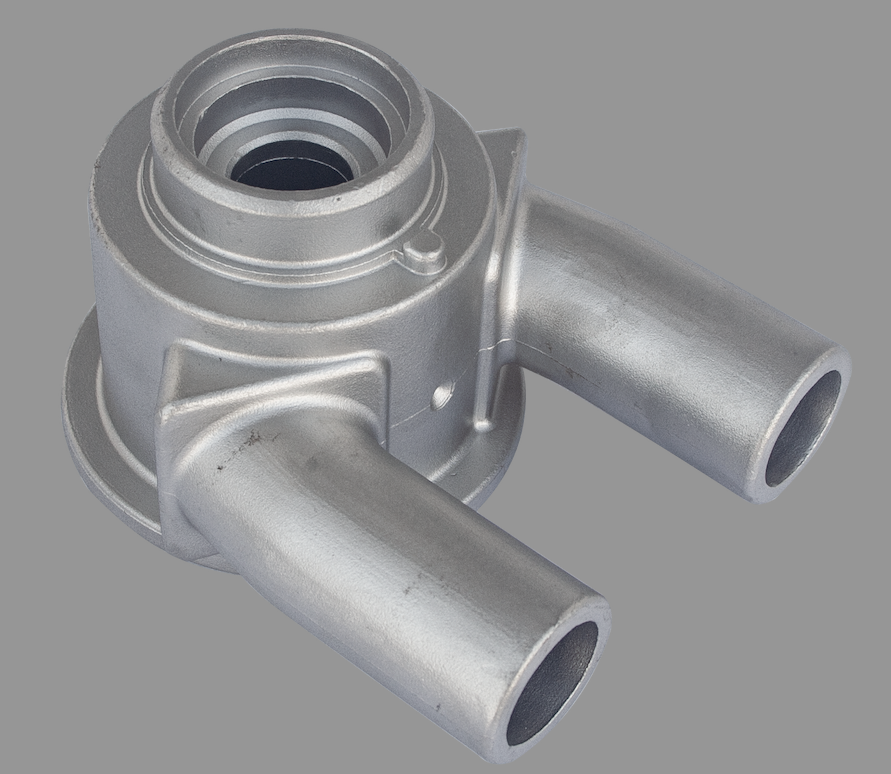
Вибір оптимального сплаву для лиття колекторів рідинного охолодження вимагає збалансування теплової ефективності, механічної міцності, стійкості до корозії та загальних витрат протягом усього життєвого циклу. Вибір досвідченого виробника лиття за втраченою формою або постачальника точного лиття з Китаю забезпечує досягнення герметичності під тиском та оптимальної щільності мікроструктури колекторів у складних теплових циклах.
Матриця порівняння експлуатаційних характеристик матеріалів
Категорія матеріалу |
Основні сплави / марки |
Теплопровідниковість |
Густина (вага) |
Стійкість до корозії |
Найкращий контекст застосування |
Алумінієвими сплавами |
A380, A356-T6, ADC12 |
Помірна–висока (~96–160 Вт/(м·К)) |
Низька (~2,7 г/см³) |
Добре (вимагає сумісних інгібіторів або анодування) |
Управління акумуляторами EV, силова електроніка, центри обробки даних, промислова автоматизація, чутлива до ваги |
Сплави міді |
Чиста мідь, латунь, бронза |
Надзвичайно висока (~385–400 Вт/м·К) |
Висока (~8,9 г/см³) |
Відмінна у стандартних/інгібованих водяних контурах |
Системи охолодження з надвисоким тепловим потоком, охолодження промислових лазерів, виробництво напівпровідників |
Нержавіюча сталь |
304, 316L |
Низька (~14–16 Вт/м·К) |
Помірна–висока (~7,9 г/см³) |
Підвищена (стійка до агресивних хімічних речовин та деіонізованої води) |
Переробка харчових продуктів, хімічна промисловість, виробництво фармацевтичних засобів, контури рідин високої чистоти |
Сплави магнію |
AZ91D, AM60B |
Середня (~51–72 Вт/м·К) |
Надзвичайно низька (~1,74 г/см³) |
Низька (вимагає застосування сучасних поверхневих покриттів) |
Сучасна авіація, мобільні промислові механізми, електромобільні платформи, де критично важлива маса |
Посібник з вибору матеріалу за призначенням
1.Системи з великим обсягом виробництва та чутливі до маси (вказати алюміній)
Вибір сплаву: A380 / ADC12 для високопродуктивного лиття під тиском колекторів; A356-T6 — для підвищеної структурної міцності та динамічного термічного циклювання.
Міркування щодо проектування: Переконайтеся, що хімічний склад охолоджувача має буферну дію (pH 6,5–8,5), або нанесіть внутрішні покриття для пригнічення гальванічної корозії в контурах із різних металів під час використання замовних сталевих литих деталей або алюмінієвих колекторів.
2.Високий тепловий потік та концентровані навантаження (вказати мідні сплави)
Вибір сплаву: Литий латунь або бронза для розподілу рідини, де потрібна оброблюваність та зносостійкість; литий мідь для блоків безпосереднього теплового контакту.
Міркування щодо проектування: Врахуйте ваговий коефіцієнт ~3× порівняно з алюмінієм. Уникайте необмеженого використання деіонізованої води з високою швидкістю, щоб запобігти ерозійно-корозійним пошкодженням цих замовних прецизійних литих виробів налаштувань.
3.Корозійні або гігієнічні середовища (вказати нержавіючу сталь)
Вибір сплаву: Сталий лиття за допомогою втраченого воску (наприклад, 316L) для агресивних середовищ, деіонізованої води або умов промивання.
Міркування щодо проектування: Компенсувати нижчу теплопровідність шляхом оптимізації внутрішніх турбулізаторів або використання гібридних конструкцій (наприклад, литих корпусів із вбудованими сталевими трубками для рідини). 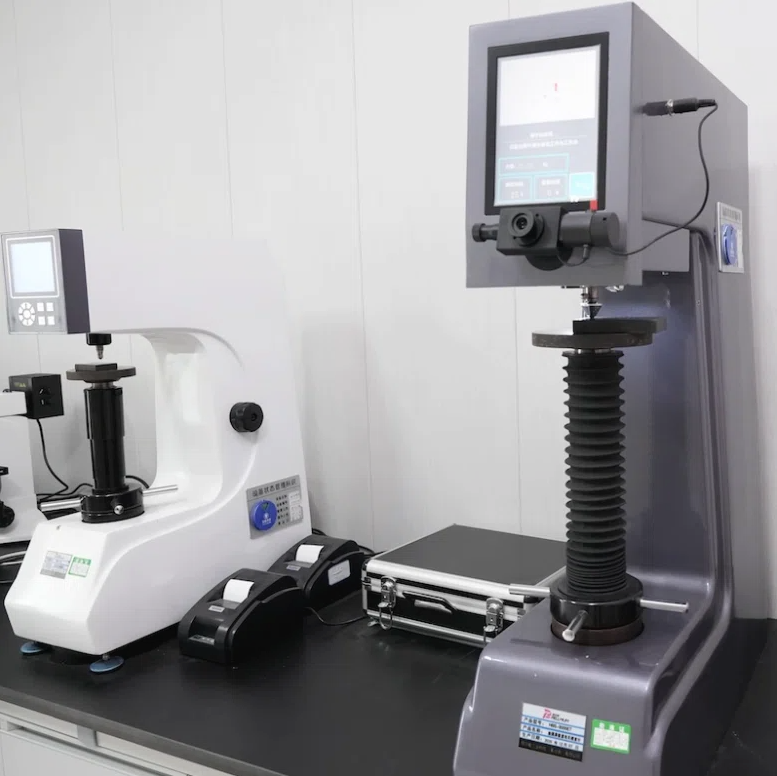
Перевірка твердості металевих матеріалів (наприклад, алюмінієвих сплавів), що використовуються для лиття колекторів рідинного охолодження в промислових проектах.
Ключові етапи виробництва та верифікації
Контроль пористості: Використовувати лиття під вакуумом або лиття під низьким тиском у піскові форми, щоб мінімізувати газову пористість і запобігти мікротечам під час стрибків тиску.
Перевірка герметичності: Проводити 100-відсоткове випробування на герметичність за допомогою гелієвого мас-спектрометра або гідравлічного випробування під тиском всіх компонентів oem-точного лиття перед остаточною інтеграцією.
Гальванічна ізоляція: Використовуйте ізоляційні фітінги з непровідного матеріалу або неметалеві прокладки під час з’єднання алюмінієвих колекторів із мідними теплообмінниками.