
 EN
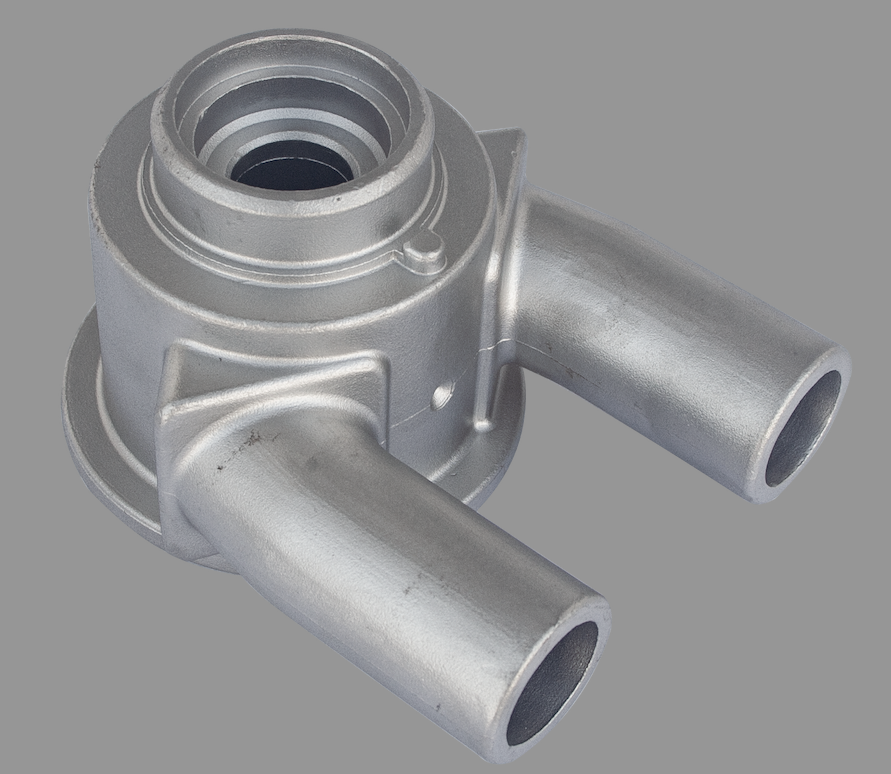
La selezione della lega ottimale per le fusioni di collettori di raffreddamento a liquido richiede un equilibrio tra efficienza termica, resistenza meccanica, resistenza alla corrosione e costi totali del ciclo di vita. Scegliere un produttore esperto di fusione a cera persa o un fornitore cinese di precision casting garantisce che i progetti dei vostri collettori raggiungano l’ermeticità alla pressione e la densità microstrutturale ottimale anche in condizioni di cicli termici gravosi.
Matrice di confronto delle prestazioni dei materiali
Categoria del Materiale |
Leghe / Gradi principali |
Conduttività termica |
Densità (Peso) |
Resistenza alla corrosione |
Contesto applicativo ottimale |
Leghe di Alluminio |
A380, A356-T6, ADC12 |
Moderata–Alta (~96–160 W/m·K) |
Bassa (~2,7 g/cm³) |
Buona (richiede inibitori compatibili o anodizzazione) |
Gestione batterie veicoli elettrici, elettronica di potenza, data center, automazione industriale sensibile al peso |
Leghe di rame |
Rame puro, Ottone, Bronzo |
Estremamente alta (~385–400 W/m·K) |
Alta (~8,9 g/cm³) |
Eccellente in circuiti idraulici standard e con inibitori |
Sistemi ad altissimo flusso termico, raffreddamento di laser industriali, produzione di semiconduttori |
Acciaio inossidabile |
304, 316L |
Bassa (~14–16 W/m·K) |
Moderata–Alta (~7,9 g/cm³) |
Superiore (resiste a sostanze chimiche aggressive e ad acqua deionizzata) |
Lavorazione alimentare, lavorazione chimica, produzione farmaceutica, circuiti idraulici ad alta purezza |
Leghe di Magnesio |
AZ91D, AM60B |
Moderata (~51–72 W/m·K) |
Estremamente bassa (~1,74 g/cm³) |
Bassa (richiede rivestimenti superficiali avanzati) |
Settori aerospaziali avanzati, apparecchiature industriali mobili, piattaforme EV critiche dal punto di vista del peso |
Guida alla selezione basata sull’applicazione
1.Sistemi ad alto volume e sensibili al peso (specificare l’alluminio)
Scelta della lega: A380 / ADC12 per collettori in pressofusione ad alto volume; A356-T6 per maggiore resistenza strutturale e cicli termici dinamici.
Considerazione progettuale: Assicurarsi che la chimica del liquido refrigerante sia tamponata (pH 6,5–8,5) oppure applicare rivestimenti interni per sopprimere la corrosione galvanica nei circuiti con metalli misti durante l’approvvigionamento parti personalizzate in ghisa d’acciaio o collettori in alluminio.
2.Alto flusso termico e carichi concentrati (specificare leghe di rame)
Scelta della lega: Ottone o bronzo fusi per la distribuzione dei fluidi che richiede lavorabilità e resistenza all’usura; rame fuso per blocchi a contatto termico diretto.
Considerazione progettuale: Tenere conto del peso circa triplo rispetto all’alluminio. Evitare acqua deionizzata ad alta velocità non controllata per prevenire l’erosione-corrosione su questi processo personalizzato di fusione di precisione installazioni.
3.Ambienti corrosivi o igienici (specificare acciaio inossidabile)
Scelta della lega: Fonderia in acciaio inox (ad esempio 316L) per mezzi aggressivi, acqua deionizzata o ambienti soggetti a lavaggio.
Considerazione progettuale: Compensare la minore conducibilità termica ottimizzando i turbolatori interni o utilizzando progetti ibridi (ad esempio corpi fusi con tubi fluidi in acciaio inossidabile incorporati). 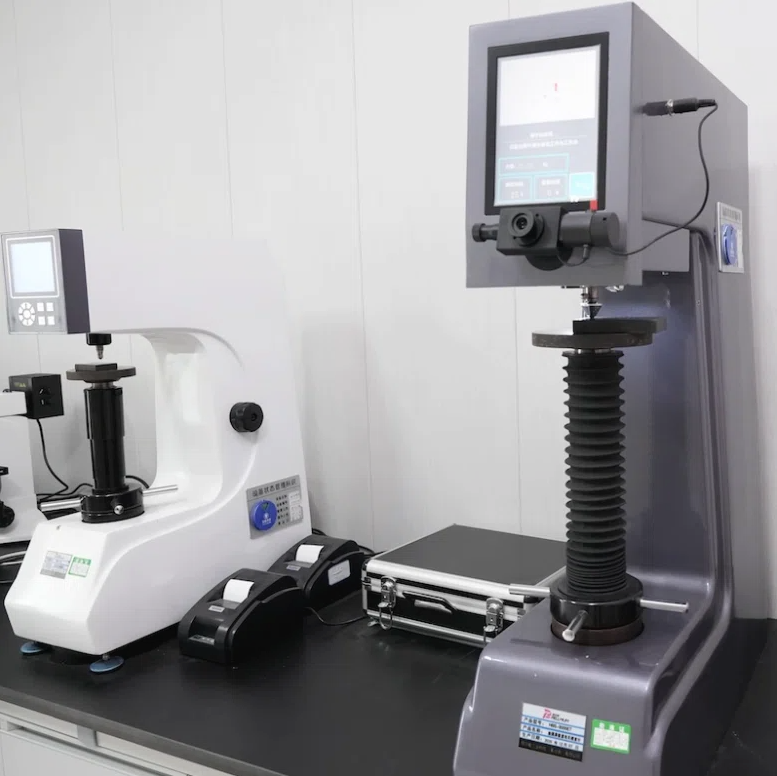
Ispezione della durezza dei materiali metallici (ad esempio leghe di alluminio) utilizzati per le fusioni di collettori a raffreddamento liquido in progetti industriali.
Principali fasi di produzione e verifica
Controllo della porosità: Utilizzare la fusione in stampo assistita da vuoto o la fusione in sabbia a bassa pressione per ridurre al minimo la porosità gassosa, evitando microperdite durante picchi di pressione.
Verifica delle perdite: Eseguire su tutti i componenti di precisione fusi per conto di terzi un test di rilevamento delle perdite mediante spettrometria di massa all’elio o un test idrostatico di pressione. componenti OEM realizzati mediante fusione di precisione prima dell’integrazione finale.
Isolamento galvanico: Incorporare raccordi di isolamento non conduttivi o distanziali non metallici quando si collegano collettori in alluminio a scambiatori di calore in rame.