
 EN
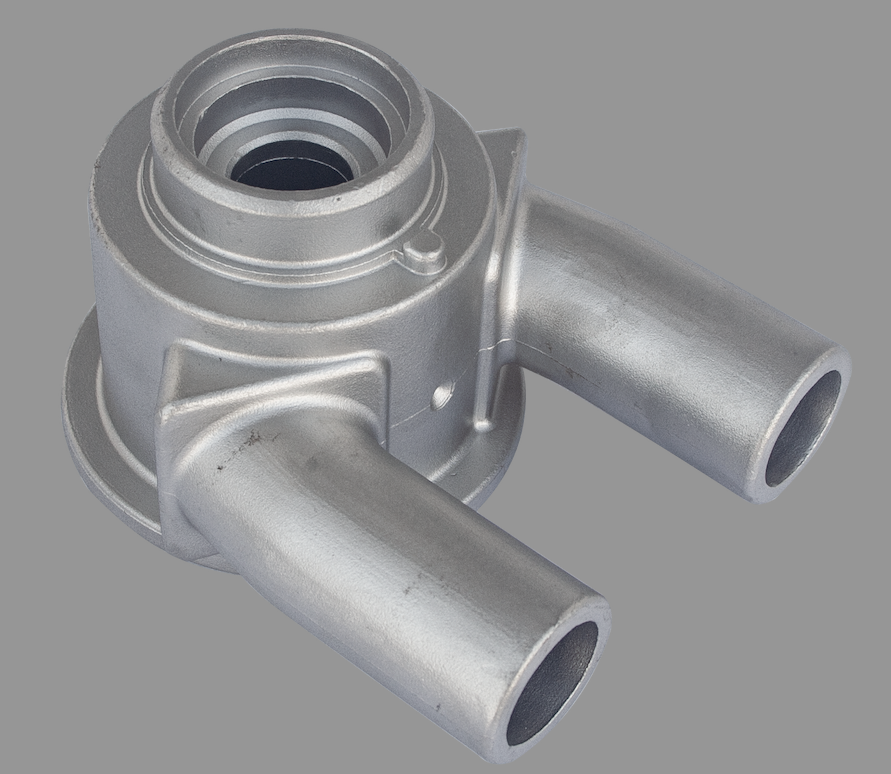
Å velge den optimale legeringen for støpte væskekjølingsmanifolder krever en balanse mellom termisk effektivitet, mekanisk styrke, korrosjonsbestandighet og totale livssykluskostnader. Å velge en erfaren investeringsstøpeprodusent eller en kinesisk leverandør av presisjonsstøpte komponenter sikrer at dine manifolddesigner oppnår trykktetthet og optimal mikrostrukturell tetthet gjennom krevende termiske sykler.
Sammenligningsmatrise for materialegenskaper
Materialkategori |
Primære legeringer / grader |
Varmeledningsevne |
Tetthet (vekt) |
Korrosjonsbeskyttelse |
Beste anvendelseskontekst |
Aluminiumlegemer |
A380, A356-T6, ADC12 |
Moderat–høy (~96–160 W/m·K) |
Lav (~2,7 g/cm³) |
God (krever kompatible inhibitorer eller anodisering) |
EV-batteristyring, kraftelektronikk, data sentre, industriell automatisering der vekten er avgjørende |
Kopperlegeringer |
Rent kobber, messing, bronse |
Ekstremt høy (~385–400 W/m·K) |
Høy (~8,9 g/cm³) |
Utmerket i standard-/inhibert vannsløyfer |
Systemer med ultra-høy varmefluks, industriell laserkjøling, halvlederprodusjon |
Rustfritt stål |
304, 316L |
Lav (~14–16 W/m·K) |
Moderat–høy (~7,9 g/cm³) |
Overlegen (motstår aggressive kjemikalier og deionisert vann) |
Matvareprosessering, kjemisk prosessering, farmasøytisk produksjon, væskekreps med høy renhet |
Magnesiumlegeringer |
AZ91D, AM60B |
Moderat (~51–72 W/m·K) |
Ekstremt lav (~1,74 g/cm³) |
Lav (krever avanserte overflatebelegg) |
Avansert luftfart, mobil industriell utstyr, EV-plattformer der vekt er kritisk |
Valgveiledning basert på anvendelse
1.Systemer med høy volum- og vektkritikalitet (spesifiser aluminium)
Legeringsvalg: A380 / ADC12 for høyvolum die-cast manifolder; A356-T6 for økt strukturell styrke og dynamisk termisk syklisering.
Designhensyn: Sørg for at kjølevæskekjemien er bufferet (pH 6,5–8,5) eller påfør interne belegg for å dempe galvanisk korrosjon i blandede metallsløyfer ved innkjøp av tilpassede støpte ståldeler eller aluminiumsmanifolder.
2.Høy varmefluks og konsentrerte belastninger (spesifiser kobberlegeringer)
Legeringsvalg: Støpt messing eller bronse for væskedistribusjon som krever bearbeidbarhet og slitasjemotstand; støpt kobber for direkte termiske kontaktblokker.
Designhensyn: Ta hensyn til den ca. tre ganger større vekten sammenlignet med aluminium. Unngå uhemmet deionisert vann med høy hastighet for å unngå erosjonskorrosjon på disse tilpassede nøyaktige støpefabrikasjonene oppstillinger.
3.Korrosive eller hygieniske miljøer (spesifiser rustfritt stål)
Legeringsvalg: Rustfritt stålstøpning (for eksempel 316L) for aggressive medier, deionisert vann eller rengjøringsmiljøer.
Designhensyn: Kompensér lavere termisk ledningsevne ved å optimere interne turbulatorer eller ved å bruke hybriddesigner (for eksempel støpte karosserier med innstøpte rustfrie stålrør for væskestrøm). 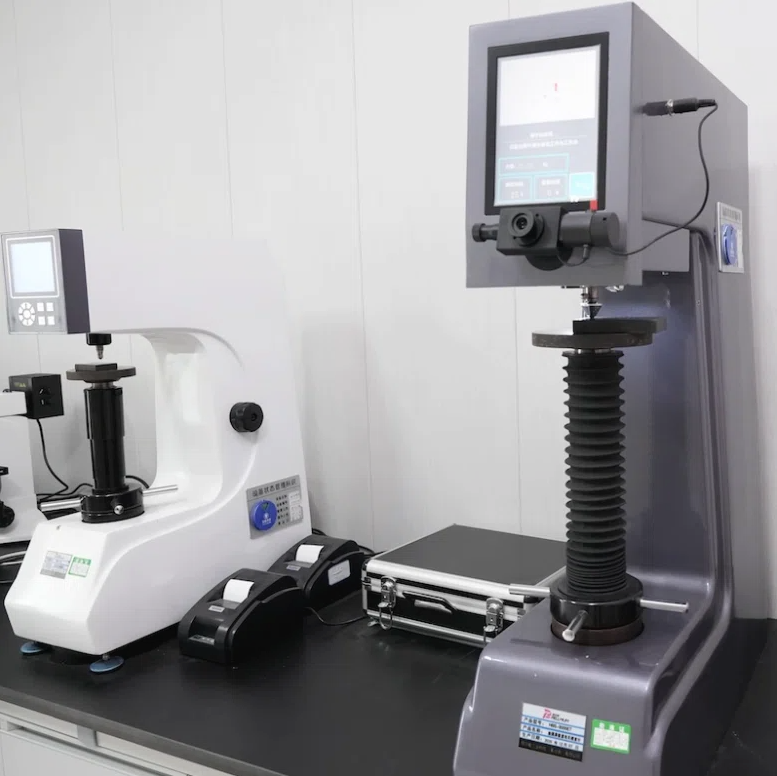
Inspeksjon av hardheten til metallmaterialer (som aluminiumlegeringer) brukt i støpte væskekjølingsmanifolder for industrielle prosjekter.
Nøkkelproduserings- og verifikasjonssteg
Porøsitetskontroll: Bruk vakuumassisteret die-casting eller lavtrykksandstøping for å minimere gassporøsitet og unngå mikrolekkasjer under trykkspisser.
Lekkasjetesting: Utfør 100 % heliummassespektrometrilekkasjetesting eller hydrotrykktesting på alle oEM-presisjonsstøpkomponenter før endelig integrasjon.
Galvanisk isolasjon: Bruk ikke-ledende isolasjonsfittings eller ikke-metalliske avstandsstykker når aluminiumsmanifolder kobles til kobbervarmevekslere.