
 EN
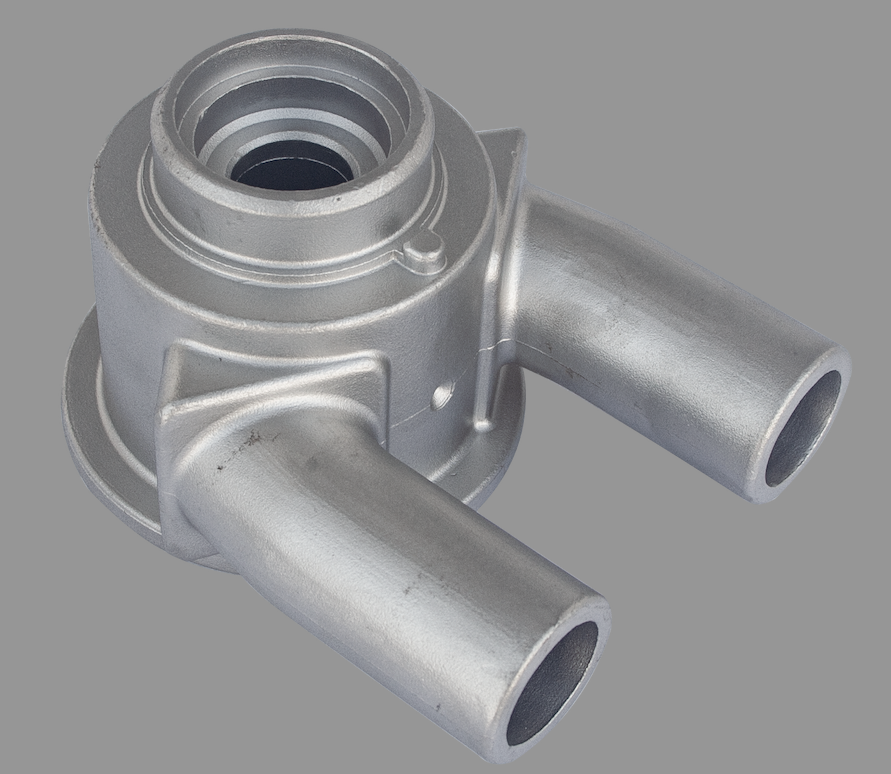
Selecionar a liga ideal para fundições de coletor de resfriamento líquido exige equilibrar eficiência térmica, resistência mecânica, resistência à corrosão e custos totais ao longo do ciclo de vida. Escolher um fabricante experiente de fundição em cera perdida ou um fornecedor chinês de fundição de precisão garante que seus projetos de coletor atinjam estanqueidade à pressão e densidade microestrutural ideal sob ciclos térmicos exigentes.
Matriz de Comparação de Desempenho dos Materiais
Categoria de Material |
Ligas/Grades Principais |
Condutividade Térmica |
Densidade (Peso) |
Resistência à Corrosão |
Contexto ideal de aplicação |
Ligas de Alumínio |
A380, A356-T6, ADC12 |
Média–Alta (~96–160 W/m·K) |
Baixa (~2,7 g/cm³) |
Bom (requer inibidores compatíveis ou anodização) |
Gestão de baterias de veículos elétricos, eletrónica de potência, centros de dados, automação industrial sensível ao peso |
Ligas de cobre |
Cobre puro, latão, bronze |
Extremamente elevada (~385–400 W/m·K) |
Elevada (~8,9 g/cm³) |
Excelente em circuitos fechados de água padrão ou com inibidores |
Sistemas de fluxo térmico ultraelevado, refrigeração de lasers industriais, fabrico de semicondutores |
Aço inoxidável |
304, 316L |
Baixa (~14–16 W/m·K) |
Moderada a elevada (~7,9 g/cm³) |
Superior (resiste a produtos químicos agressivos e à água desionizada) |
Processamento de alimentos, processamento químico, fabricação farmacêutica, circuitos de fluidos de alta pureza |
Ligas de Magnésio |
AZ91D, AM60B |
Moderada (~51–72 W/m·K) |
Extremamente baixa (~1,74 g/cm³) |
Baixa (requer revestimentos superficiais avançados) |
Aeroespacial avançado, equipamentos industriais móveis, plataformas de VE críticas quanto ao peso |
Guia de Seleção Orientado por Aplicação
1.Sistemas de Alto Volume e Sensíveis ao Peso (especificar alumínio)
Escolha da liga: A380 / ADC12 para colectores fundidos em grande volume; A356-T6 para maior resistência estrutural e ciclagem térmica dinâmica.
Consideração de Projeto: Garantir que a química do líquido refrigerante seja tamponada (pH 6,5–8,5) ou aplicar revestimentos internos para suprimir a corrosão galvânica em circuitos com metais mistos ao fornecer peças personalizadas de fundição em aço ou colectores em alumínio.
2.Alta Densidade de Fluxo Térmico e Cargas Concentradas (Especificar Ligas de Cobre)
Escolha da liga: Latão fundido ou bronze para distribuição de fluidos que exija usinabilidade e resistência ao desgaste; cobre fundido para blocos de contato térmico direto.
Consideração de Projeto: Levar em conta a penalidade de peso de aproximadamente três vezes em comparação com o alumínio. Evitar água desionizada em alta velocidade sem inibidores para prevenir erosão-corrosão nestes serviços personalizados de fabricação por fundição de precisão instalações.
3.Ambientes Corrosivos ou Higiênicos (Especificar Aço Inoxidável)
Escolha da liga: Fundição de aço inoxidável por investimento (como o 316L) para meios agressivos, água desionizada ou ambientes de lavagem.
Consideração de Projeto: Compensar a menor condutividade térmica otimizando turbuladores internos ou utilizando designs híbridos (por exemplo, corpos fundidos com tubos de fluido em aço inoxidável embutidos). 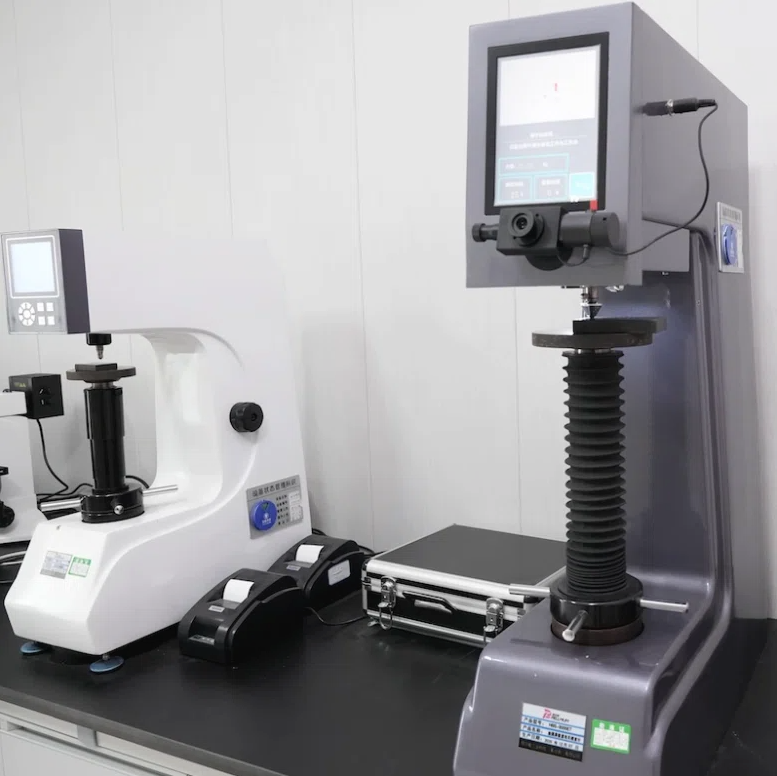
Inspeção da dureza de materiais metálicos (como ligas de alumínio) utilizados em fundições de coletor de resfriamento líquido em projetos industriais.
Principais Etapas de Fabricação e Verificação
Controle de Porosidade: Utilizar fundição sob pressão com assistência a vácuo ou fundição em areia de baixa pressão para minimizar a porosidade gasosa, evitando microvazamentos sob picos de pressão.
Validação de Vazamentos: Realizar 100% de testes de vazamento por espectrometria de massa com hélio ou testes hidrostáticos de pressão em todos componentes de fundição de precisão OEM antes da integração final.
Isolamento Galvânico: Incorpore conexões de isolamento não condutoras ou espaçadores não metálicos ao unir colectores de alumínio a trocadores de calor de cobre.