
 EN
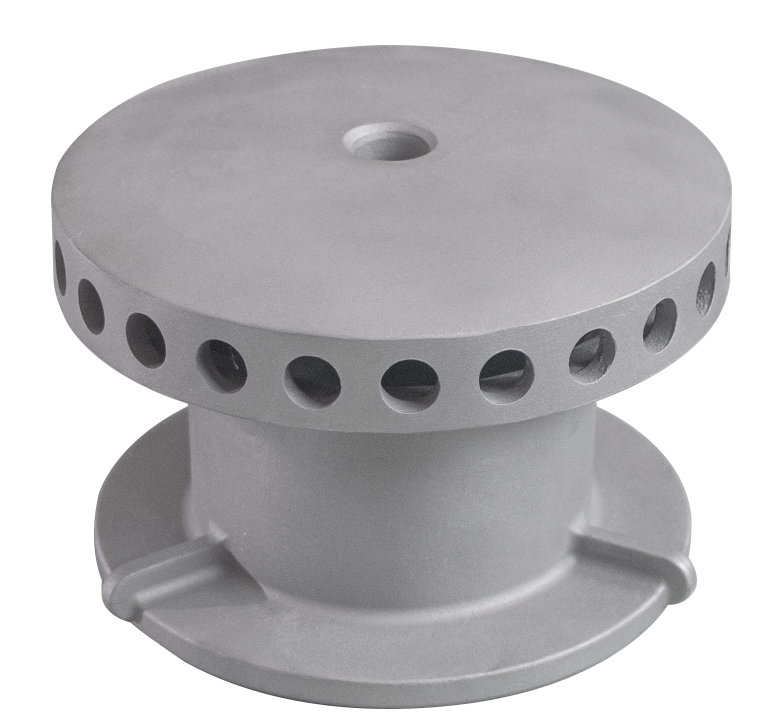
Բարձր ճշգրտության մետաղաձուլական մասերը հիմնականում բարելավում են սարքավորումների հավաստիությունը՝ վերացնելով տեղային լարվածության կենտրոնացումը, ճնշելով վատնման ճաքերի առաջացումը և ապահովելով համակարգային մակարդակի հավաքման համատեղելիությունը:
Վերահսկելով չափային ճշգրտությունը, մակերևույթի ամբողջականությունը և համաձուլվածքի միկրոկառուցվածքը արտադրության ընթացքում, precision investment casting ուղղակիորեն վերահաստատում է մեխանիկական ձախողման արմատային պատճառները բարձր բեռնվածության, բարձր ջերմաստիճանի և ցիկլային արդյունաբերական միջավայրերում։ Որակյալ չինաստանի ճշգրտությամբ ձուլվածքի մատակարար հետ համագործակցությունը թույլ է տալիս OEM-ներին այս խիստ մետաղագիտական թույլատրելի շեղումներին հասնել ծախսային արդյունավետ եղանակով։
Հիմնարար հուսալիության մեխանիզմներ
Մեխանիզմ |
Տեխնիկական շարժիչ |
Շահույց շահագործման |
Լարման բաշխում |
Միկրոնային մակարդակի չափային վերահսկում՝ համասեռ երկրաչափությամբ |
Վերացնում է լարվածության կենտրոնացման տեղերը և կանխում է դինամիկ բեռնվածության տակ վարակված ճաքերի առաջացումը |
Հանգիստություն հոգնածության նկատմամբ |
Վերահսկվող մակերեսի վիճակ՝ ցածր միկրոհարթությամբ |
Նվազեցնում է ճաքերի առաջացման վայրերը՝ երկարելով ընդհանուր ծառայության ժամկետը |
Միկրոկառուցվածքային ամբողջականություն |
Ճնշված փուլային խոռոչավորություն, սեղմման հետևանքով առաջացած դատարկ տարածքներ և հատիկների բաժանում |
Պահպանում է արդյունավետ բեռնվածության տարածքը և մեխանիկական ամրությունը |
Միացման համատեղում |
Ճշգրիտ հենարանային մակերեսներ, պարանոցային միացման մակերեսներ և անցքերի թույլատրելի շեղումներ |
Կանխում է ռոտոր-ստատորի շփումը, թրթռումը և սեղմանիչների վատացումը |
Խմբաքանակի հետևողականություն |
Ստանդարտացված սարքավորումներ, գործընթացի վերահսկում և ստուգում |
Հնարավորություն է տալիս իրականացնել ճշգրիտ փոխանակելիություն՝ անմիջապես տեղադրվող սպասարկման փոխարինումների համար |
Ազդեցությունը հիմնական սարքավորումների բաղադրիչների վրա 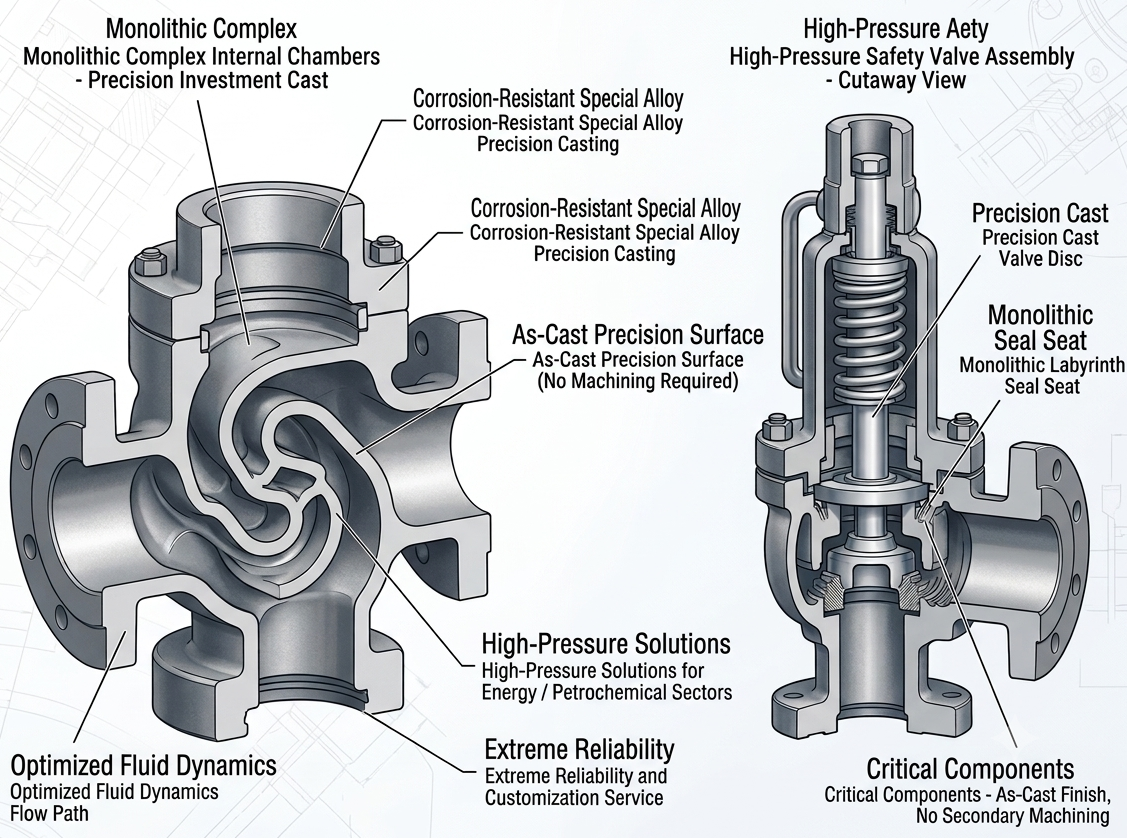
Ճշգրիտ ձուլված արդյունաբերական փականի հատվածային տեխնիկական դիագրամ՝ ընդգծելով մեկ մասից կառուցված դիզայնը և ձուլված մակերեսի վերջնական մշակման հնարավորությունները:
Փորձառու ինվեստիցիոն լիցքավորման արտադրողի հետ աշխատելը ապահովում է, որ կրիտիկական մասերը համապատասխանում են ճշգրիտ շահագործման պայմաններին՝
Բազմաշրջանային հավաքածուներ (պոմպեր, սեղմիչներ, տուրբիններ). Ճշգրտված առանցքի և կապսուլի հեռավորությունները պահպանում են կանխատեսելի սայլակների նախնական լարվածությունը, թուլացնելով վնասակար թրթռումները և նվազեցնելով սայլակների երկարաժամկետ մաշվածությունը.
Ճնշումը պահպանող կապսուլներ (փականների մարմիններ, կապսուլի պատեր). Ճշգրտված ամրացման մակերեսի երկրաչափությունը ապահովում է համասեռ սեղմում սեղմանային օղակի վրա, կանխելով գործընթացային հեղուկի արտահոսումը՝ առանց չափից շատ լարված ամրացնող մասերի անհրաժեշտության.
Հեղուկի մշակման մասեր (իմպելլերներ, հոսքի սեղմանային խորշեր). Շատ հարթ լիցքավորված ներքին մակերեսները նվազեցնում են հիդրավլիկ անկանոնությունները և դիմացկուն են մասնիկներով լցված հեղուկների էրոզիային.
Որակի ստուգում և OEM-ի համապատասխանություն.
Ապահովել oEM ճշգրտությամբ ձուլված բաղադրիչների վրա բարձր ճշգրտության սահմանափակումների համապատասխանելու համար արտադրողները հիմնվում են բազմաստիճան ստուգման պրոտոկոլի վրա.
1.Չափանիշների ստորագրում՝ Կոորդինատային չափման մեքենաները (CMM) ֆիզիկական երկրաչափությունը անմիջապես համեմատում են 3D CAD մոդելների հետ՝ ստուգելու կրիտիկական սահմանափակումները մեքենայացված ներդրման լիցքավորման մասեր .
2.Ծավալային ոչ վնասված փորձարկում. Ռենտգենյան (X-ճառագայթային) կամ ուլտրաձայնային փորձարկումը (UT) ստուգում է ներքին կառուցվածքը՝ թաքնված խոռոչների, սեղմման կամ միկրոպորոզության հայտնաբերման համար:
3. Մակերեսի և միկրոկառուցվածքի վերլուծություն: Պրոֆիլոմետրերը ստուգում են մակերևույթի հարթությունը, օպտիկական էմիսիոն սպեկտրոսկոպիան (OES) հաստատում է քիմիական կազմը, իսկ միկրոկորուստի փորձարկումը վավերացնում է մեխանիկական ամրությունը: