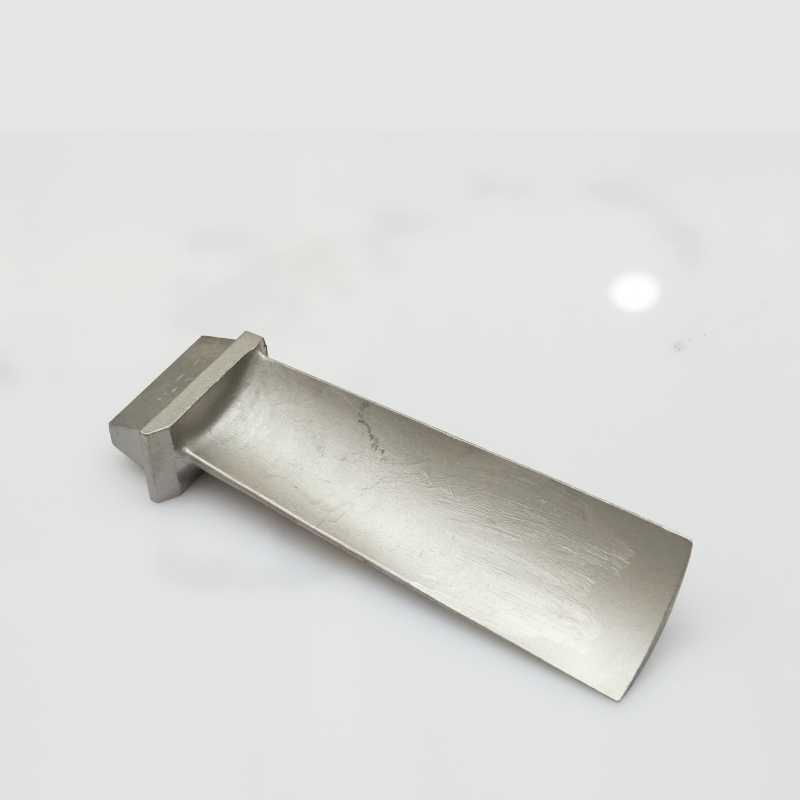
Detta turbinblad -2 presenteras som en representativ anpassad komponent, tillverkad enligt kundens ritning och projektspécifikation – detaljer att bekräftas av kunden. Honyang Cast utvecklar liknande delar utifrån kundens ritningar snarare än att erbjuda fasta katalogspecifikationer.
Tillverkningsplanen måste koppla samman komponentens funktionella geometri – geometri och funktionella gränssnitt som ska bekräftas från kundens ritning – med verktyg, investeringsgjutning, bearbetning och mätbara inspektionskrav. Slutliga mått, gränssnitt och godkännandekriterier fastställs under granskningen av ritningen.
PROJEKTSPECIFIK LEVERANS
Materialklass, mått, toleransområden, bearbetningstillägg, ytkondition, driftkrav och kontrollprotokoll fastställs efter granskning av kundens 2D-ritning, 3D-modell och projektspecifikation.
| Objekt | Projektreferens |
|---|---|
| Delnamn | Turbinblad -2 |
| KATEGORI | Flyg- & Rymdindustri |
| Huvudsaklig funktion / användning | Ska bekräftas från kundens ritning och projektspécifikation. |
| Materialreferens | Ska bekräftas från kundens ritning och projektspécifikation. |
| Referensvikt per styck | Ska bekräftas från kundens ritning och projektspécifikation. |
| Geometrisk referens | Geometri och funktionsgränssnitt som ska bekräftas utifrån kundens ritning. |
| Leveransmodell | Anpassat tillverkad enligt kundens ritning; inte på lager som standarddel |
Kunden bör bekräfta värdutrustningen, installationsplatsen, sammanpassade delar, servicemedium, driftcykel och felrisker. Dessa ingående faktorer avgör vilka mått, materialparametrar och kontroller som är kritiska.
Parameteruppsättningen väljs ut för denna komponents funktion. Okända värden förblir ritningsstyrda och får inte ersättas med generiska katalogdata.
| Konstruktionsobjekt | Referens / anpassat krav | Verifieringsgrund |
|---|---|---|
| Materialklass | Ska bekräftas från kundens ritning och projektspécifikation. | Bekräfta den styrande standarden och kraven på kemisk sammansättning. |
| Delens vikt | Ska bekräftas från kundens ritning och projektspécifikation. | Bekräfta målvikt och tillåten avvikelse vid relevans. |
| Funktionell geometri | Ska bekräftas från kundens ritning och projektspécifikation. | Identifiera ritningsreferensytor och funktionellt kritiska egenskaper. |
| Gjutning / processreferens | Projektspecifik investeringsgjutning och bearbetningsväg ska bekräftas. | Bekräfta vilka steg som gäller för den citierade produktionsvägen. |
| Mått och toleranser | Ska bekräftas från kundens ritning. | Definiera gjutningsnoggrannhet separat från bearbetade mått och GD&T. |
| Användningsvillkor | Ska specificeras av kunden. | Ange medium, belastning, temperatur, tryck, hastighet eller hygienkrav vid behov. |
| Rekommenderade ytterligare fält | Materialklass; Totala mått; Luftströmningsprofil; Rottyp; Driftstemperatur; Värmebehandling; Beläggning; Tolerans | Slutför innan siffror publiceras eller produktionscitat ges. |
| Strukturell funktion | Varför det är viktigt | Tillverkningsrespons |
|---|---|---|
| Ritningsdefinerad geometri och funktionella gränssnitt | Denna funktion påverkar passform, flöde, lastöverföring, tillverkningsbarhet eller montering i efterföljande steg. | Geometri för kontrollprofil, tvärsnittsövergångar, nav- eller monteringsgränssnitt samt balansrelaterade funktioner enligt godkänd ritning. |

En projektspecifik väg fastställs efter granskning av geometri, legering, toleranser, volym och valideringskrav.
Processomfång
Investeringsskastning och CNC-bearbetning beskrivs som den kärnprocess som används. Värmebehandling, beläggning, polering, balansering, tryckprovning, radiografisk provning, PPAP eller andra särskilda processer måste anges som projekt-specifika om deras omfattning inte är bekräftad.
| Kontrollerad egenskap | Risk för applikationen | Inspektion / kontroll |
|---|---|---|
| Materialidentitet | Felaktig legering kan påverka korrosionsbeständighet, temperatur- eller mekanisk prestanda. | Spektrometrisk analys och materialdokumentation vid behov enligt projektet. |
| Ritningsmått och gränssnitt | Positionsfel eller storleksavvikelse kan påverka montering och funktion. | Koordinatmätmaskin (CMM), mätverktyg eller fästutrustning valda enligt den godkända ritningen. |
| Profil och roterande geometri | Profilavvikelse eller obalans kan påverka verkningsgrad, vibrationer och livslängd. | Profilmätning, runout och balanskrav enligt projektdefinitionen. |
| Ytintegritet | Ytbristningar kan utlösa brott i belastade områden. | Visuell inspektion och vätskegenomträngningstest vid specificering. |
Den befintliga sidan innehåller inte en komplett produktspecifik inspectionsplan. Inspektionsmetoder, frekvens, godkännandekriterier och dokumentation måste överenskommats utifrån ritningen och kvalitetskraven.
Honyang Cast stödjer ritningsbaserad utveckling av turbinblad -2 och relaterade investeringsgjutna komponenter, från tillverkningsbarhetsgranskning via provgodkännande till upprepad produktion.
| Ansökningskrav | Tillverkningsvärde |
|---|---|
| Ritningsdefinierad passning och funktion | En delspecifik DFM- och inspektionsplan kopplar gjutgeometri till den faktiska monterings- och driftförutsättningen. |
| Integrerad komplex geometri | Investeringssprutgjutning kan sammanfoga funktioner och minska konstruktion eller överdriven materialborttagning där den godkända designen stödjer detta. |
| Återanvändbara kritiska gränssnitt | Kontrollerade referensytor, bearbetning och kontrollstöd för konsekvent montering av funktionella ytor och sammanfogande detaljer. |
| Spårbarhet av material och processer | Överenskomna material- och kontrolluppgifter utgör bevis mot ritningen och kvalitetsplanen. |
| Produktspecifik värde | Beskriv endast efter att den faktiska turbinstadiet och driftsförhållandena bekräftats |
Designindata som krävs från kunden
SKICKA DIN RITNING FÖR EN TILLVERKNINGSBARHETSGRANSKNING
Ladda upp ritningen och 3D-modellen för din turbinblad-2 tillsammans med material, kvantitet, driftförhållanden och inspektionskrav. Vårt team granskar gjutmetoden, bearbetningsomfånget och kvalitetsplanen innan offert.

Ledande tillverkare som specialiserar sig på precisionssprutgjutning och CNC-bearbetning av högpresterande stålkompontenter för kritiska industriella applikationer.
 EN