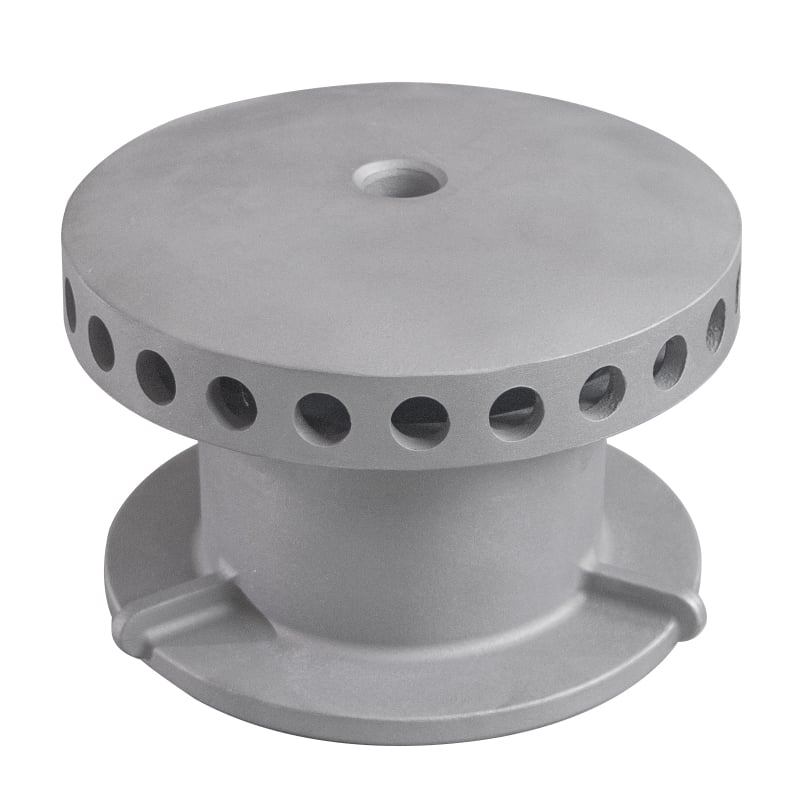
noggrannhetssmide tillverkare
En tillverkare av precisionstöpningar specialiserar sig på att framställa komplexa metallkomponenter genom avancerade gjuttekniker som ger exceptionell noggrannhet och ytyta. Denna tillverkningsprocess, även känd som investeringsstöpning eller lost-wax-stöpning (vaxstöpning), möjliggör tillverkning av komplexa geometrier som skulle vara svåra eller omöjliga att uppnå med konventionella maskinbearbetningsmetoder. Tillverkaren av precisionstöpningar driver moderna anläggningar utrustade med temperaturreglerade miljöer, automatiserade gjutsystem och laboratorier för kvalitetskontroll för att säkerställa konsekventa resultat i varje produktionsomgång. De främsta funktionerna hos dessa specialiserade anläggningar inkluderar mönsterutveckling, formtillverkning, smältning och gjutning av metall, värmebehandling, avslutande bearbetningsoperationer samt omfattande tester för kvalitetssäkring. Teknologiska funktioner som skiljer moderna precisionstöpningsverk från andra inkluderar integration av datorstödd konstruktion (CAD), simuleringsprogram för att förutsäga metallflöde och stelningsmönster, robotbaserade hanteringssystem samt utrustning för icke-destruktiv provning, såsom röntgenapparater och ultraljudsskanningar. Användningsområdena för komponenter av precisionstöpning omfattar många branscher, bland annat luft- och rymdfart, där turbinblad och strukturella komponenter kräver exakta specifikationer; bilindustrin för motor- och växellådshus; tillverkning av medicintekniska produkter som kräver biokompatibla material; utrustning för energisektorn, t.ex. pumpimpeller och ventilhuvuden; samt komponenter till industriell maskinutrustning som utsätts för extrema driftförhållanden. En ansedd tillverkare av precisionstöpningar underhåller certifieringar såsom ISO 9001 för kvalitetsledning, AS9100 för luft- och rymdfartsapplikationer samt branschspecifika godkännanden som visar att företaget uppfyller strikta standarder. Tillverkningsprocessen börjar med att skapa ett vax- eller polymermönster som återger den önskade slutkomponenten, vilket sedan beläggs med keramiskt material för att bilda en styv form. Efter att mönstermaterialet har avlägsnats genom uppvärmning, gjutes smält metall i formens hålrum, stelnar och den keramiska skalet bryts bort för att avslöja den färdiga stöpningen, som kräver minimal efterbearbetning.

 EN